
La cémentation demeure la méthode de durcissement superficiel la plus utilisée dans l'industrie manufacturière moderne. Elle améliore la résistance à la fatigue et à l'usure des aciers courants en modifiant la teneur en carbone de leur surface. Dans cet article, nous examinerons les différentes méthodes de cémentation, les étapes clés du procédé et comparerons ce traitement thermique à d'autres options de durcissement superficiel.
Qu'est-ce que le traitement thermique
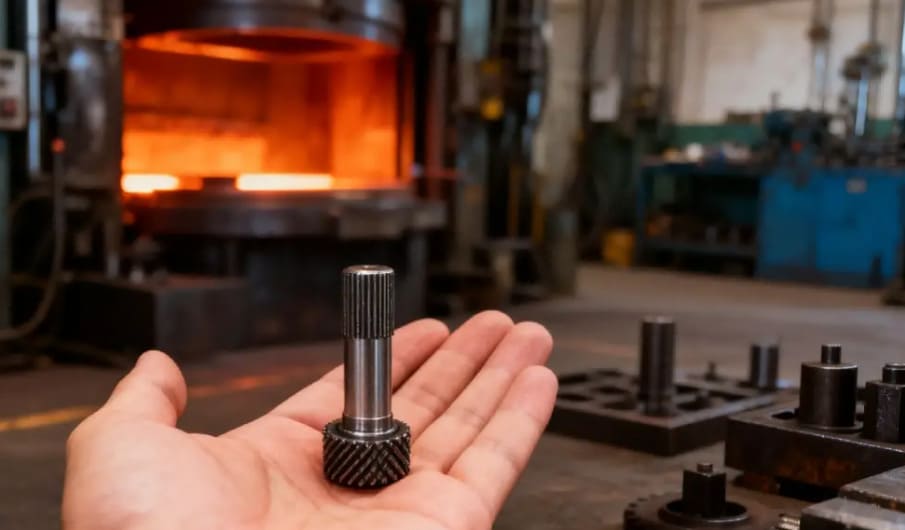
Le traitement thermique est un procédé contrôlé de chauffage et de refroidissement des métaux visant à modifier leurs propriétés. Il modifie la structure interne du métal, ce qui accroît des caractéristiques telles que sa résistance et sa dureté. Ce procédé rend les matériaux plus durables sans en altérer la forme.
Voir aussi : Quelle est la différence entre résistance, dureté et rigidité ?
Qu'est-ce que la carburation ?
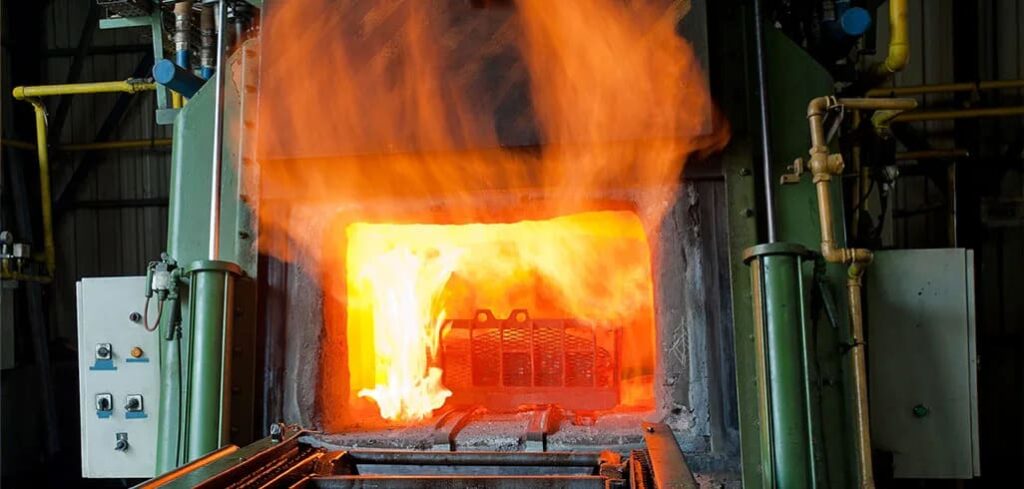
La cémentation est un traitement thermique qui enrichit la surface de l'acier en carbone. Elle consiste généralement à chauffer des aciers à faible teneur en carbone à environ 900 à 950 °C dans une atmosphère riche en carbone afin d'ajouter des atomes de carbone à la couche externe. Il se forme ainsi une couche superficielle dure et riche en carbone autour d'un noyau tenace et ductile.
Quels sont les avantages de la cémentation ?
La cémentation présente des avantages considérables pour les pièces nécessitant durabilité et résistance. Examinons quelques-uns de ses principaux atouts.
Dureté de surface accrue
La cémentation permet d'obtenir une surface extrêmement dure, atteignant généralement 55 à 65 HRC, tout en conservant un cœur résistant. Cette double structure empêche la rupture fragile, même sous de fortes charges d'impact.
Résistance à la fatigue améliorée
Ce procédé améliore la limite de fatigue de l'acier jusqu'à 30 %. Il induit des contraintes de compression superficielles qui empêchent la formation de fissures sous charges cycliques, prolongeant ainsi la durée de vie des composants.
Résistance à l'usure et à la corrosion
Une couche extérieure durcie offre une protection exceptionnelle contre l'usure abrasive et le grippage dans les environnements à fort frottement. Elle améliore également la durabilité de la surface face à la dégradation par rapport à l'acier non traité.
Abordable pour les aciers à faible teneur en carbone
La cémentation permet d'utiliser des aciers à faible teneur en carbone économiques comme le 1018 ou le 8620 au lieu d'aciers fortement alliés coûteux. Les fabricants obtiennent ainsi une dureté superficielle comparable à celle des aciers à outils sans avoir à payer le prix fort des matériaux.
Compatibilité avec les formes complexes et la production de masse
Ce procédé s'adapte facilement aux lots de grande série et traite efficacement les pièces aux géométries complexes ou comportant des trous borgnes. Des méthodes comme la cémentation gazeuse garantissent une couverture uniforme, même sur des composants de forme irrégulière.
Distorsion dimensionnelle minimale
Comparée à d'autres méthodes, la cémentation engendre des variations dimensionnelles minimales. Elle est donc idéale pour les pièces de précision et réduit le besoin d'usinage après traitement.
Types de procédés de cémentation
La cémentation s'effectue selon plusieurs méthodes. Le choix de la méthode optimale dépend des exigences de la pièce, du volume de production et du coût. Chaque méthode utilise un milieu différent pour introduire le carbone dans l'acier.
Carburation du gaz
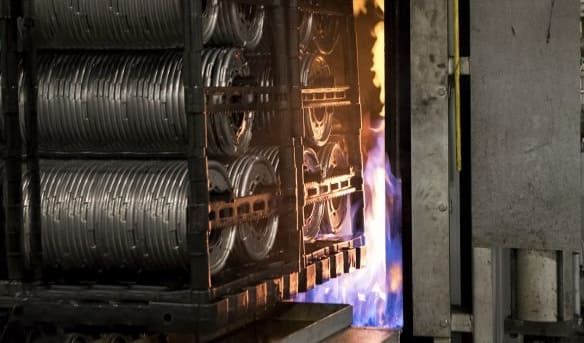
Il s'agit d'une méthode courante et très contrôlée. Les pièces sont chauffées entre 900 °C et 950 °C dans un four étanche. Un gaz riche en carbone, comme le gaz naturel ou le propane, est introduit. Cela permet un contrôle précis de la profondeur de cémentation et de la teneur en carbone.
Carburation en paquet (solide)
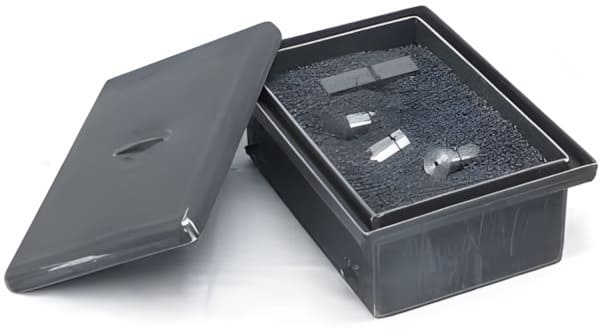
Cette méthode traditionnelle consiste à emballer les pièces dans une boîte en acier avec des matériaux carbonés solides, comme du charbon de bois. Cette boîte est chauffée entre 900 °C et 950 °C. C'est un procédé simple, mais il offre moins de contrôle et d'uniformité que la cémentation gazeuse.
Cémentation liquide (bain de sel)
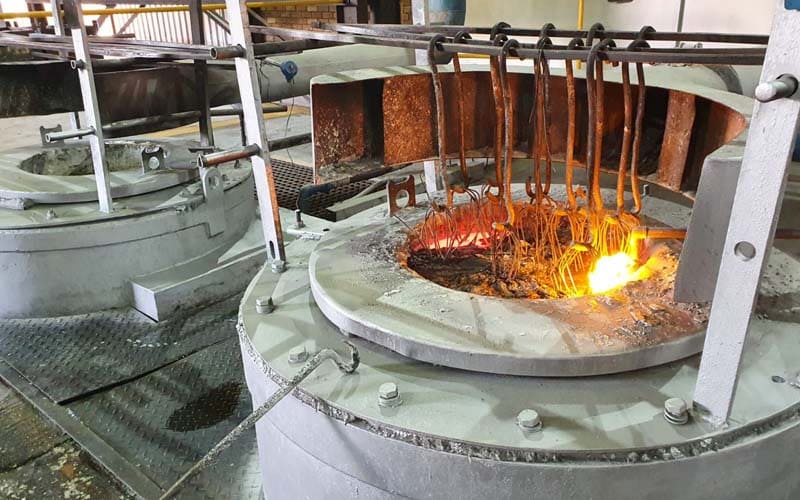
Ce procédé consiste à immerger les pièces dans un bain de sels fondus à une température de 850 à 950 °C. Ce bain, généralement un mélange de cyanure et de chlorure, transfère rapidement du carbone à la surface de l'acier. Bien que rapide, ce procédé génère des déchets toxiques et pose donc des problèmes environnementaux.
Cémentation sous vide (cémentation basse pression)
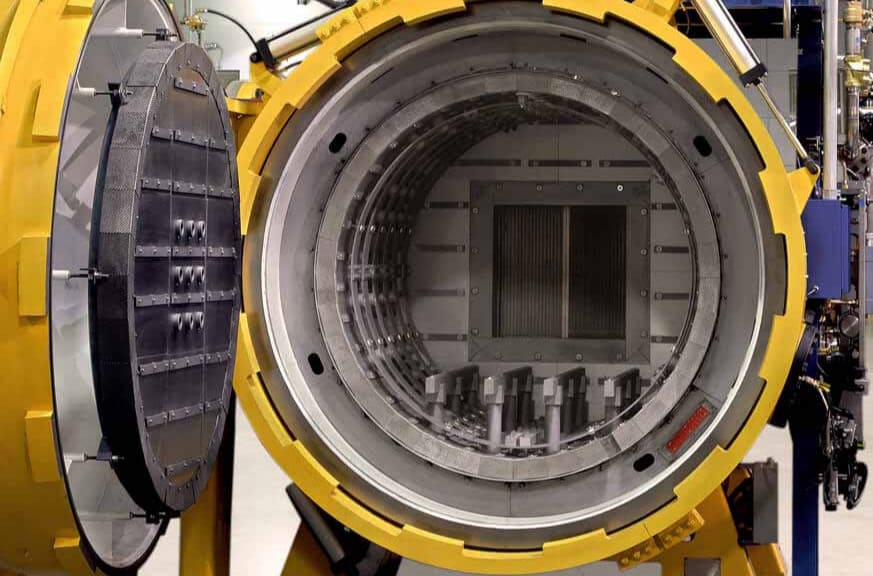
Ce procédé moderne consiste à chauffer les pièces sous vide avant d'y introduire un gaz de cémentation comme l'acétylène. Il garantit une uniformité exceptionnelle et une déformation minimale des pièces. L'environnement propre et contrôlé prévient l'oxydation superficielle et améliore la résistance à la fatigue.
carburation plasma (ionique)
Cette méthode avancée utilise un champ électrique à haute tension sous vide pour créer un plasma. Les ions de carbone issus de ce plasma bombardent la surface de la pièce, permettant un traitement rapide à basse température. Elle garantit une excellente uniformité, même sur des formes complexes.
Processus de cémentation - Étape par étape
La cémentation est une séquence précise d'opérations contrôlées pour atteindre des objectifs métallurgiques spécifiques. Chaque étape joue un rôle crucial dans la détermination de la qualité finale, de la profondeur et de la dureté de la couche superficielle.
1. Préparation de la pièce
Tout d'abord, la pièce est soigneusement nettoyée afin d'éliminer les contaminants tels que la saleté, l'huile et la rouille. Certaines zones peuvent être protégées par une peinture spéciale ou un plaquage de cuivre pour éviter leur carburation. Ceci garantit une absorption uniforme du carbone uniquement sur les surfaces souhaitées.
2. Introduction au chauffage et au carbone
La pièce nettoyée est ensuite chauffée dans un four à la température d'austénitisation , généralement entre 900 et 950 °C. À cette température, la structure cristalline de l'acier se modifie. Un milieu riche en carbone est alors introduit, permettant ainsi aux atomes de carbone de diffuser à la surface de l'acier.
3. Étape d'imprégnation et de diffusion
Après l'introduction du carbone, la pièce est maintenue à la température de cémentation. Ce procédé permet au carbone de diffuser plus profondément en surface et de former la couche superficielle. La durée de ce maintien, qui peut aller de quelques heures à plusieurs jours, détermine l'épaisseur finale de la couche superficielle, généralement d'environ 1.5 mm.
4. Trempe (refroidissement rapide)
Immédiatement après le trempage, la pièce chaude est refroidie rapidement par immersion dans de la saumure, de l'huile ou de l'eau. Ce procédé de trempe emprisonne les atomes de carbone dans la structure de l'acier, formant ainsi de la martensite . Cette nouvelle microstructure est extrêmement dure et confère à l'acier ses propriétés de cémentation.
5. Revenu
La trempe rend la surface dure mais aussi fragile. Pour améliorer sa ténacité, la pièce est revenue par chauffage à basse température, généralement entre 150 et 200 °C. Ce procédé permet de relâcher les contraintes internes dues à la trempe tout en préservant la majeure partie de la dureté superficielle.
6. Contrôle qualité / Mesure de la profondeur du boîtier
La dernière étape consiste à vérifier les résultats. Cela inclut le contrôle de la dureté superficielle par des méthodes telles que l' échelle Rockwell . Les techniciens mesurent également la profondeur de la trempe en examinant au microscope une section transversale d'un échantillon afin de s'assurer qu'elle est conforme aux spécifications.
At RICHCONNNous appliquons des protocoles de qualité rigoureux similaires, vérifiant les dimensions et la dureté des matériaux avant que toute pièce ne quitte notre usine.
Matériaux adaptés à la cémentation
La cémentation est particulièrement efficace sur les aciers à faible teneur en carbone (généralement de 0.1 % à 0.3 % de carbone ). Ces matériaux, initialement insuffisamment carbonés pour durcir lors de la trempe, bénéficient de la cémentation qui ajoute le carbone nécessaire en surface tout en préservant un cœur tenace et ductile. Les aciers à haute teneur en carbone sont généralement inadaptés car, déjà durs et cassants, ils risquent de se rompre en cas d'enrichissement supplémentaire.
Les nuances de cémentation les plus courantes sont :
- Aciers au carbone ordinaires (par exemple, 1018, 1020) : Idéal pour les pièces simples et peu coûteuses qui nécessitent une résistance à l'usure mais une résistance mécanique modérée.
- Aciers alliés (par exemple, 8620, 9310, 4320) : Largement utilisés dans les engrenages automobiles pour leur excellent équilibre entre robustesse et trempabilité.
Si vous n'êtes pas sûr du niveau scolaire qui convient à votre projet, RICHCONNL'équipe d'ingénieurs de [Nom de l'entreprise] peut vous aider à sélectionner l'acier à faible teneur en carbone ou l'acier allié idéal pour des résultats de cémentation optimaux.
Applications de la cémentation
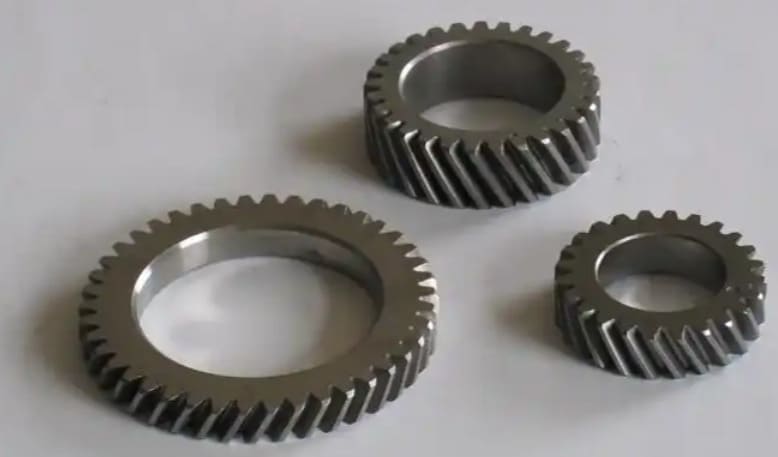
Industrie automobile
Ce secteur recourt fréquemment à la cémentation pour les pièces de transmission telles que les arbres à cames, les engrenages et les pignons de différentiel. Ces composants subissent des charges répétées importantes, notamment des chocs et des frottements, ce qui exige une surface dure et résistante à l'usure, comme celle obtenue par cémentation, afin de prévenir toute défaillance prématurée.
Composants aérospatiaux
Les pièces aérospatiales critiques pour la sécurité, telles que les composants de train d'atterrissage et les arbres de transmission de moteurs à réaction, nécessitent un rapport résistance/poids supérieur, que la cémentation permet d'obtenir. La cémentation sous vide est particulièrement privilégiée dans ce cas pour produire des pièces précises, à haute résistance à la fatigue, capables de supporter les contraintes extrêmes du décollage et de l'atterrissage.
Machines lourdes / Outils industriels
Dans le secteur des machines lourdes, la cémentation est utilisée pour des pièces telles que les grands engrenages des équipements miniers et de construction. Les outils industriels, comme les matrices et les poinçons de forgeage, sont également traités par ce procédé. Il en résulte une dureté superficielle extrême, gage d'une excellente résistance à l'usure sous l'effet de chocs importants.
Systèmes de transmission de puissance
Les réducteurs industriels et les arbres de transmission dépendent de la cémentation pour supporter des couples élevés et des charges continues. En créant une surface résistante à l'usure, ce procédé permet aux composants de transmission de transmettre efficacement la puissance pendant de longues périodes sans subir de fatigue ni de contraintes de contact.
Équipements grand public et instruments de précision
Même des articles courants comme les lames de tondeuse, les engrenages d'outils électriques et les chaînes de vélo de haute qualité nécessitent une cémentation. Dans les instruments de précision, la cémentation préserve l'exactitude des micromètres et des jauges en empêchant l'usure de surface qui, autrement, altérerait les dimensions de mesure critiques au fil du temps.
Comparaison de la cémentation avec d'autres procédés de durcissement de surface
| Fonctionnalité | Carburation | Nitruration | Induction durcissante |
|---|---|---|---|
| Profondeur du boîtier | Profond (0.5 à 3.0 mm) | Peu profond (< 0.5 mm) | Moyen à profond |
| Température du processus | Élevée (850 à 950 °C) | Basse (500 à 600 °C) | Élevé (localisé) |
| Distorsion | Modérée | Très Bas | Low |
| Meilleure application | Charges importantes, usure profonde | Pièces de précision, corrosion | Formes simples, vitesse |
La cémentation excelle lorsque des pièces nécessitent une couche superficielle profonde et résistante aux chocs importants, contrairement à la nitruration qui offre une précision supérieure mais une dureté moindre. De même, la trempe par induction est plus rapide mais limitée aux géométries plus simples, contrairement à la cémentation qui permet de traiter uniformément des formes complexes.
Parce que chaque application a des exigences différentes en matière de charge, d'usure et de géométrie, nous chez Richconn Nous examinerons les caractéristiques de vos pièces et vous aiderons à choisir le procédé (carburation, nitruration ou trempe par induction) qui correspond le mieux à vos objectifs de durabilité et à votre budget.
Pour résumer
La cémentation est un traitement thermique performant qui confère aux pièces en acier une surface dure et résistante à l'usure tout en préservant leur cœur. Elle est largement utilisée dans les secteurs de l'aérospatiale, de l'automobile et des machines lourdes pour la fabrication de pièces durables et performantes. Pour des services de cémentation et de traitement thermique de haute qualité, faites confiance à notre expertise. Richconnl'expertise de dans le traitement de précision des métaux. Vous pouvez contactez-nous. à toute heure.
questions connexes
Les aciers à faible teneur en carbone (0.10 à 0.25 % C) comme le 1018 et les aciers alliés tels que le 8620, le 9310 et le 4320 sont idéaux ; car ils permettent un durcissement de surface tout en conservant la ténacité du noyau.
La principale différence réside dans la source de carbone. La cémentation gazeuse utilise des gaz riches en carbone, la cémentation liquide un bain de sels fondus, tandis que la cémentation en milieu compacté utilise du charbon de bois ou du coke solide.
Elle diffuse des atomes de carbone dans le réseau cristallin de surface de l'acier. Lors de la trempe, cette couche riche en carbone se transforme en martensite , une structure cristalline ultra-dure qui résiste à la déformation et à l'usure.
La trempe refroidit rapidement la pièce chaude enrichie en carbone afin de « figer » sa structure en martensite dure . Sans ce refroidissement brutal, le carbone ne pourrait pas former la phase dure nécessaire.
La profondeur de la couche varie généralement de 0.5 mm à 2.5 mm (0.020 à 0.100 pouces), en fonction du temps et de la température ; bien que les pièces robustes puissent atteindre jusqu'à 6 mm.
Oui. Les aciers alliés comme le 8620 et le 9310 sont d'excellents candidats. Les éléments d'alliage tels que le nickel et le chrome améliorent la résistance à cœur, la ténacité et la trempabilité par rapport aux aciers au carbone ordinaires.



