
En usinage, la surface en pieds par minute (SFM) est un paramètre essentiel ; elle détermine la vitesse de coupe et influence directement la durée de vie et l'efficacité de l'outil. Comprendre la SFM permet aux opérateurs de mieux ajuster leurs opérations, de choisir les paramètres de coupe appropriés et d'obtenir de meilleurs résultats. Dans cet article, nous aborderons les calculs SFM, des conseils spécifiques aux matériaux ainsi que ses applications concrètes dans divers procédés d'usinage.
Qu'est-ce que la GDF

L'abréviation SFM signifie « Surface Feet per Minute » . Lors de l'usinage, le SFM indique la vitesse de déplacement de l'outil sur la surface de la pièce. Cette vitesse influe sur l'état de surface, la durée de vie de l'outil et la vitesse d'enlèvement de matière.
Calcul de la SFM
Trouver la bonne vitesse de coupe pour un usinage efficace commence par le calcul du SFM.
Formule de base
Utilisez l'équation standard SFM = RPM × π × Diamètre / 12.
Par exemple, faire tourner une fraise de 2,000 pouce à 1.5 2,000 tr/min donne SFM = 3.14159 1.5 × 12 × 785.40 / XNUMX = XNUMX pieds par minute.
Formule alternative
De nombreux ateliers privilégient une équation plus simple : SFM = RPM × Diamètre / 3.82 . Ce raccourci évite des calculs plus complexes tout en restant précis pour la plupart des applications.
Conversion en unités métriques
Lorsque des unités métriques sont nécessaires, convertissez les SFM en SMM (mètres de surface par minute). Appliquez la formule SMM = SFM × 0.3048 . Cette conversion permet d'exprimer la mesure en mètres.
Facteurs qui influencent la sélection de la GDF
Le choix d'une valeur SFM adéquate est essentiel à la réussite d'un usinage. Différents facteurs déterminent la vitesse de coupe idéale pour un travail donné.
Propriétés matérielles
Le type de matériau est le facteur principal. Les options plus tendres, comme l'aluminium, supportent facilement des vitesses élevées, de 600 à 1000 30 pieds cubes par minute. Les options plus dures, comme le titane ou l'acier à outils, nécessitent des valeurs beaucoup plus faibles, parfois de seulement 50 à XNUMX pieds cubes par minute, afin de limiter l'échauffement et l'usure.
RICHCONNLa vaste expérience de avec les plastiques, les métaux et la fibre de carbone permet à l'équipe de recommander des méthodes et des SFM idéales pour les pièces en aluminium de tous les jours et les alliages de titane complexes.
Matériau et revêtement de l'outil
Le matériau de l'outil influe également sur la vitesse admissible. Les fraises en carbure supportent des vitesses et des températures plus élevées que celles en acier rapide (HSS). De plus, les revêtements comme le nitrure de titane (TiN) réduisent le frottement, ce qui permet d'atteindre des vitesses de coupe encore plus élevées.
Conditions de coupe
Le réglage de la machine influe également sur la vitesse de coupe (SFM) sélectionnée. Le liquide de refroidissement réduit la chaleur et permet des vitesses de coupe plus élevées. De même, la puissance, la rigidité et la profondeur de coupe de la machine ont une incidence sur le réglage optimal de la vitesse de coupe.
Effet du SFM sur les processus d'usinage
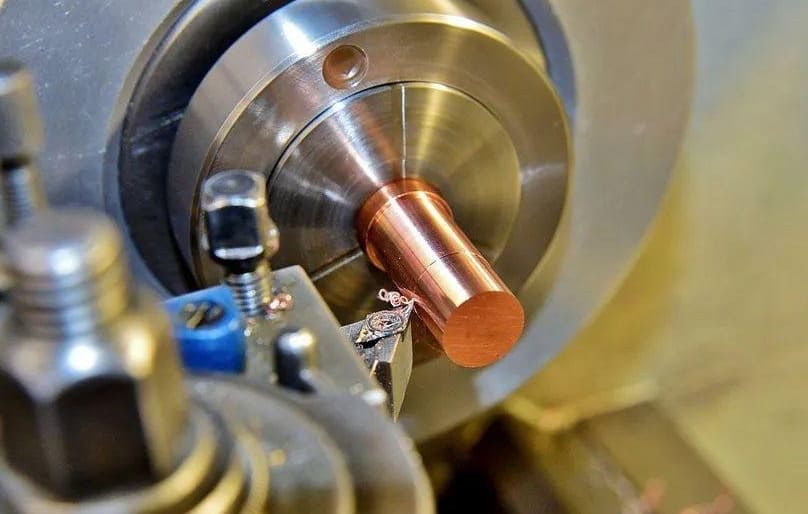
Le SFM joue un rôle essentiel dans l'usinage. La vitesse choisie influence à la fois le comportement de l'outil et la qualité de la pièce.
Lorsque la SFM augmente, la matière est enlevée rapidement, ce qui augmente la cadence de production. L'inconvénient est la surchauffe, qui peut réduire la durée de vie de l'outil.
Réduire le SFM a l'effet inverse : la température baisse et les outils durent plus longtemps, mais l'opération est plus longue. Un usinage efficace et précis repose donc sur un bon équilibre.
Valeurs SFM recommandées pour les matériaux courants
Le tableau ci-dessous présente les recommandations SFM typiques pour les matériaux fréquemment usinés. Avant de finaliser un programme, comparez ces valeurs aux limites de votre outil et de votre machine.
| Source | Gamme SFM recommandée |
|---|---|
| Aluminium | 600-1,000 |
| Laiton | 300-600 |
| Copper | 200-400 |
| Acier Inoxydable | 50-100 |
| Titane | 50-100 |
| Acier à outils | 30-50 |
| Fonte | 50-150 |
| Plastique | 300-600 |
Impact de la SFM sur les performances d'usinage
Le SFM sélectionné influence directement les résultats d'usinage. De ce seul réglage dépend tout, de la qualité de surface à la durée de vie de l'outil.
Outil de la vie
Choisir un SFM adapté est la première étape pour prolonger la durée de vie de l'outil. Une vitesse excessive fait monter la température et la chaleur qui en résulte accélère l'usure. À l'inverse, une vitesse trop lente fait frotter le tranchant au lieu de le couper, ce qui réduit également la durée de service.
Finition de surface
Un SFM correctement adapté produit une surface lisse et homogène sur la pièce. Des vitesses supérieures ou inférieures à la vitesse idéale créent une rugosité susceptible de rejeter la pièce.
Taux d'enlèvement de matière (MRR)
Le taux d'enlèvement de matière augmente avec la SFM, car une coupe plus rapide évacue les copeaux plus rapidement. Une cadence de production plus élevée réduit le temps de cycle, un facteur essentiel pour la production en grande série.
Production de chaleur
À mesure que le SFM augmente, la chaleur générée au point de coupe augmente. Une température excessive peut déformer la pièce ou endommager l'outil. Le liquide de refroidissement ou d'autres dispositifs de régulation thermique permettent de maîtriser la chaleur.
SFM dans différentes opérations d'usinage

Chaque processus d'usinage nécessite un réglage SFM différent et donc adapté.
Comprendre ces différences permet à l’équipement d’atteindre ses meilleures performances possibles.
Fraisage
Lors du fraisage , le diamètre de la fraise et la vitesse de rotation déterminent la vitesse de coupe. Cette vitesse augmente avec le diamètre de l'outil ou la vitesse de rotation de la broche. Il est donc essentiel d'adapter la taille de l'outil et la vitesse de rotation au matériau de la pièce pour obtenir des performances optimales.
Tournant
En tournage , la vitesse de coupe (SFM) est contrôlée à la fois par le diamètre de la pièce et la vitesse de broche du tour. L'outil se déplace le long de la pièce, ce qui entraîne une variation constante du diamètre effectif. Pour obtenir une finition uniforme, il est nécessaire d'adapter la vitesse de broche en conséquence, ce qui maintient la vitesse de coupe constante.
Forage Horizontaux
Lors des opérations de forage, seul le diamètre du trépan détermine le SFM. Le SFM est mesuré sur le bord extérieur, zone la plus rapide lors de la rotation. Choisir un SFM adapté permet d'éviter la rupture ou la surchauffe du trépan.
Meulage
La vitesse de rotation (SFM) correspond à la vitesse de surface de la meule utilisée pour le meulage . Différents matériaux et finitions souhaitées requièrent différentes vitesses de rotation. Un réglage approprié de la SFM permet une coupe efficace et évite les finitions rugueuses et les dommages causés par la chaleur.
Outils et ressources pour le calcul de la GDF
Des calculs SFM précis reposent sur des outils et des références fiables. Les ressources suivantes aident les machinistes à travailler en toute sécurité et avec précision.
Calculateurs de vitesse et d'avance
Les calculateurs en ligne et les logiciels dédiés génèrent rapidement des valeurs SFM. Des applications comme G-Wizard ou FSWizard fournissent ces valeurs en quelques secondes. Il suffit de saisir les données de l'outil et le matériau de la pièce pour obtenir les résultats. De plus, de nombreuses commandes CNC intègrent des calculateurs similaires par défaut.
Directives du fabricant
Il est important de toujours consulter les recommandations des fabricants d'outils de coupe. Ces documents énumèrent les plages de tolérances SFM établies à partir de tests produits approfondis. Leur respect prolonge la durée de vie et les performances globales de l'outil.
Manuels de matériaux
Pour plus de détails, consultez un manuel d'usinage. Le Machinery's Handbook , ouvrage de référence largement utilisé par les machinistes, est un choix classique et très apprécié. Vous y trouverez des tableaux SFM complets couvrant de nombreux outils, matériaux et opérations.
Erreurs courantes et idées fausses
Un usinage efficace repose sur la prévention des erreurs courantes de SFM. Même des erreurs mineures peuvent engendrer des problèmes coûteux, tant pour l'outillage que pour les pièces finies.
Surestimation de la gestion durable des forêts
Les opérateurs commettent souvent l'erreur de sélectionner une vitesse de coupe trop élevée. Une vitesse de coupe trop élevée entraîne un échauffement et une usure rapide de l'outil de coupe. De plus, l'état de surface de la pièce s'en trouve également dégradé. Parfois, la température élevée peut même déformer le matériau.
At RICHCONNNous limitons ces risques en fixant des limites de SFM adaptées à la tolérance thermique et à la finition souhaitée de chaque matériau. Cela permet de maintenir les coûts et les rebuts à un niveau bas.
Ignorer les spécificités matérielles
Chaque matériau possède sa propre plage de réglage optimale. Utiliser un seul réglage est quasiment synonyme de problèmes. Les métaux durs comme l'acier à outils nécessitent un réglage bien inférieur à celui de l'aluminium. Consultez donc les instructions relatives au matériau choisi.
Négliger les besoins de refroidissement
L'omission d'une configuration correcte du liquide de refroidissement ou l'inattention à l'entretien entraîne une augmentation de la température et endommage la pièce. Maintenir un débit et une concentration adéquats du liquide de refroidissement permet de contrôler les températures de l'outil SFM et de prolonger sa durée de vie.
Conclusion
Tout machiniste doit bien comprendre le SFM. Correctement réglé, il prolonge la durée de vie de l'outil, améliore l'état de surface et améliore l'efficacité. Apprendre à calculer et à utiliser la bonne valeur améliore directement vos performances d'usinage.
Si vous avez besoin de services d'usinage CNC de précision ou de conseils éclairés, alors Richconn est votre meilleure option. Vous pouvez contactez-nous. à toute heure.
questions connexes
Le maintien d'une surface fixe en pieds par minute nécessite des vitesses de broche plus lentes lorsque le diamètre de l'outil augmente, car ces deux facteurs sont inversement liés.
Oui. Les opérateurs peuvent modifier la vitesse de broche pendant le cycle, ce qui affecte le SFM. Cependant, le SFM idéal doit déjà être défini pour le couple outil-matière.
Avec un réglage SFM correct, les copeaux se forment proprement et sortent efficacement de la coupe. En dehors de cette plage, les finitions sont ternes, les copeaux s'accumulent et l'usure est accélérée.
Le substrat et le revêtement d'un outil déterminent sa plage de tolérances SFM. Les carbures, par exemple, peuvent supporter des tolérances SFM bien supérieures à celles de l'acier rapide (HSS).
Les programmeurs utilisent le SFM comme outil clé pour déterminer la vitesse de rotation appropriée pour chaque combinaison outil-matériau. La valeur obtenue est directement inscrite dans le G-code.
L'utilisation d'un SFM inadapté nuit au processus d'usinage. Un SFM excessif génère de la chaleur, accélère l'usure de l'outil et ternit la finition. À l'inverse, un SFM insuffisant provoque des frottements et gaspille de l'énergie de coupe.



