
La foratura è una procedura importante per realizzare parti di alta qualità. Offre ottime finiture superficiali e dimensioni precise.
Ecco perché oggi vedremo cos'è la foratura e come funziona. Inoltre, conosceremo le diverse macchine alesatrici, le tecniche di foratura e le situazioni in cui viene utilizzata la foratura.
Che cosa è la fresatura?
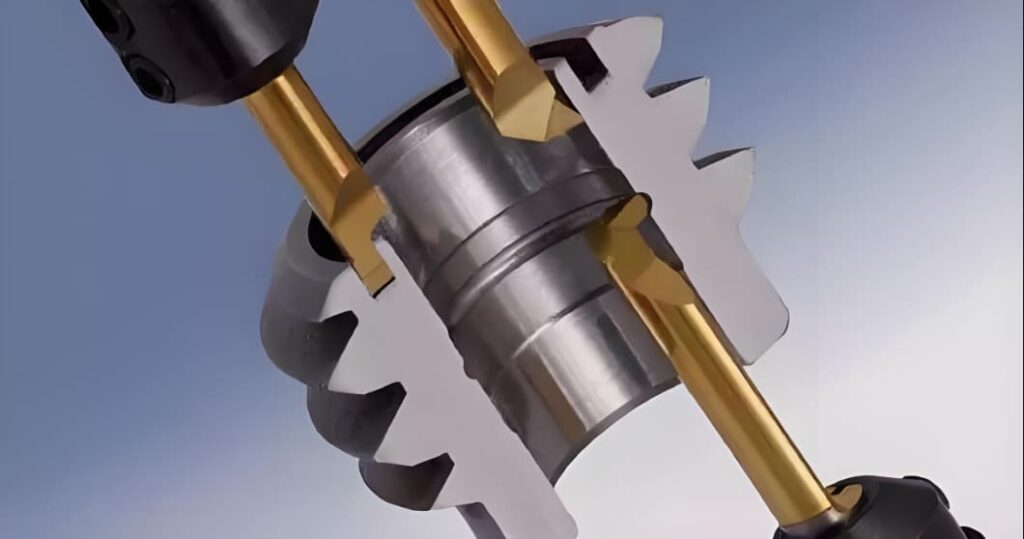
La lavorazione per alesatura è un processo di lavorazione sottrattiva che allarga con precisione il diametro di un foro già presente nel pezzo. Viene utilizzata per migliorare la finitura superficiale, la rotondità e la precisione di un foro precedentemente realizzato con altri metodi, come la fusione o la foratura.
Come funziona la lavorazione noiosa?
La foratura utilizza un singolo utensile da taglio a punta attaccato a una barra di alesatura. Questo utensile funziona a una velocità di oltre 100 m/min. In base al tipo di macchina, il movimento dell'utensile del pezzo in lavorazione e la rotazione cambiano
Nella fresatura, l'utensile di alesatura ruota e il pezzo in lavorazione è fisso. Ma sui torni, il pezzo in lavorazione ruota mentre la barra di alesatura è ferma. L'inserto di taglio rimuove il materiale dalla superficie interna del foro esistente per ottenere una migliore finitura superficiale e diametri precisi.
Tipi di alesatrici
Le alesatrici sono disponibili in molte forme per soddisfare diverse esigenze di produzione. Diamo un'occhiata a 8 tipi che servono diverse applicazioni industriali.
1. Alesatrici orizzontali
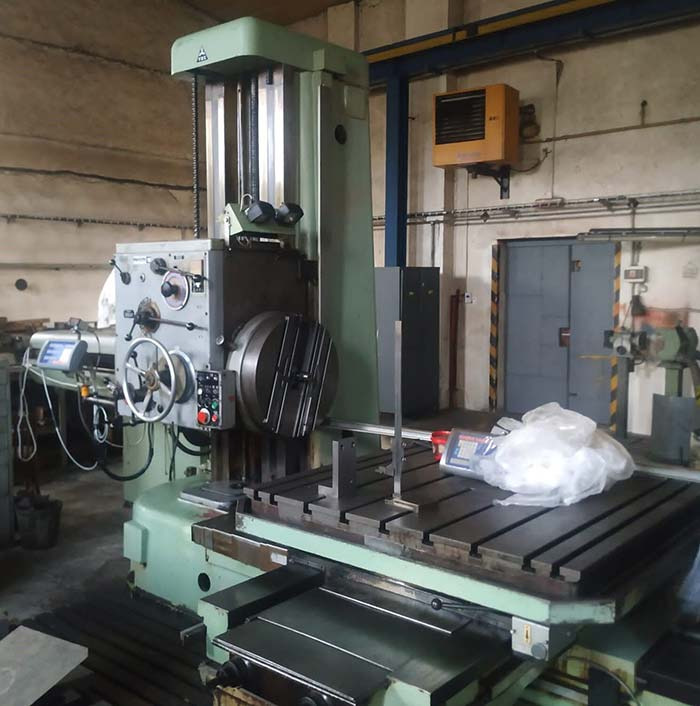
Le alesatrici orizzontali utilizzano un mandrino montato parallelamente al terreno e sono impiegate per la lavorazione di pezzi di grandi dimensioni e fissi. Il mandrino può muoversi sugli assi X, Y e Z, mentre il pezzo rimane fisso nella sua posizione. Questo tipo di alesatrice consente lavorazioni con una tolleranza di soli 0.0005 pollici.
2. Alesatrici verticali
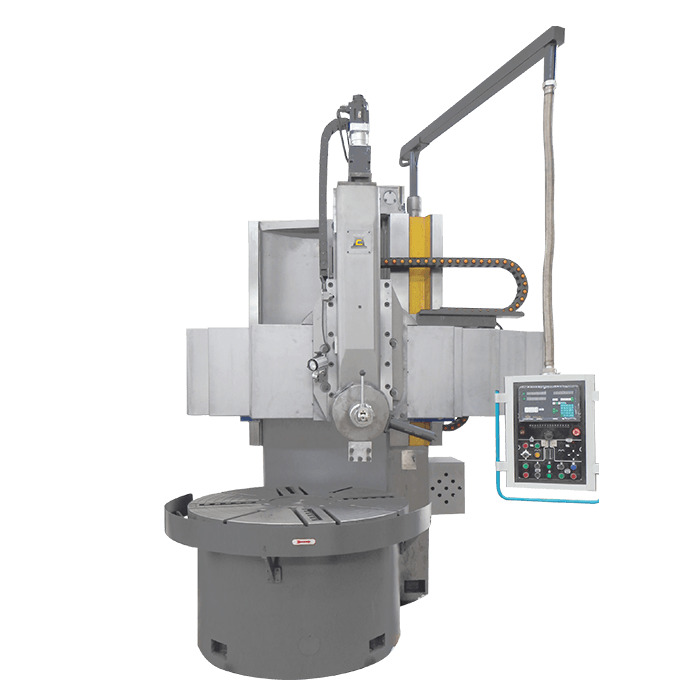
Queste macchine hanno per lo più un mandrino che è appeso su una tavola rotante che sostiene il pezzo da lavorare. La macchina esegue la foratura con elevata precisione attraverso il movimento sincronizzato della tavola rotante e della testa del mandrino ed è in grado di gestire pezzi grandi fino a 24".
3. Macchine alesatrici a jig
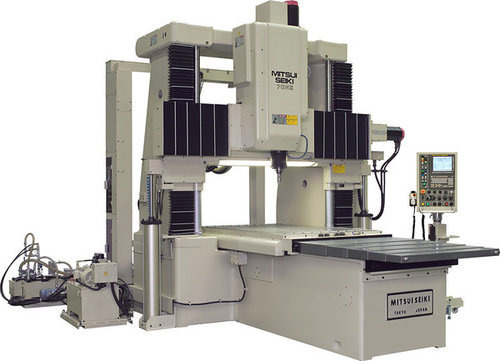
Le alesatrici a jig hanno un sistema di mandrino verticale combinato con tecnologia di misurazione digitale in modo che possano praticare fori in punti esatti. In questo tipo di alesatrice, il pezzo in lavorazione è fisso e l'utensile da taglio si muove in coordinate XY. Questa procedura è utilizzata anche per la foratura e l'allargamento di fori con tolleranze rigorose (0.0001") e allineamento preciso in maschere o dispositivi di fissaggio.
4. Macchine alesatrici lineari
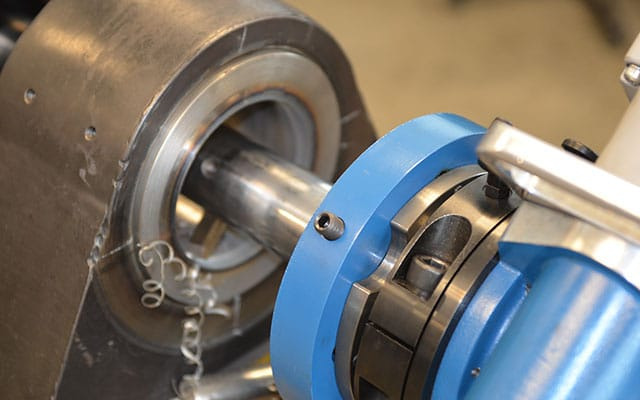
Le alesatrici lineari sono progettate per eseguire le operazioni di allargamento e allineamento di diversi fori posizionati sulla stessa linea centrale. Queste macchine utilizzano una barra di alesatura rotante con utensili da taglio a punta singola per rimuovere lentamente il materiale e possono ottenere un diametro preciso fino allo 0.002%. Questa procedura garantisce anche un perfetto allineamento dei fori di montaggio e dei perni dei cuscinetti.
5. Alesatrici per tunnel
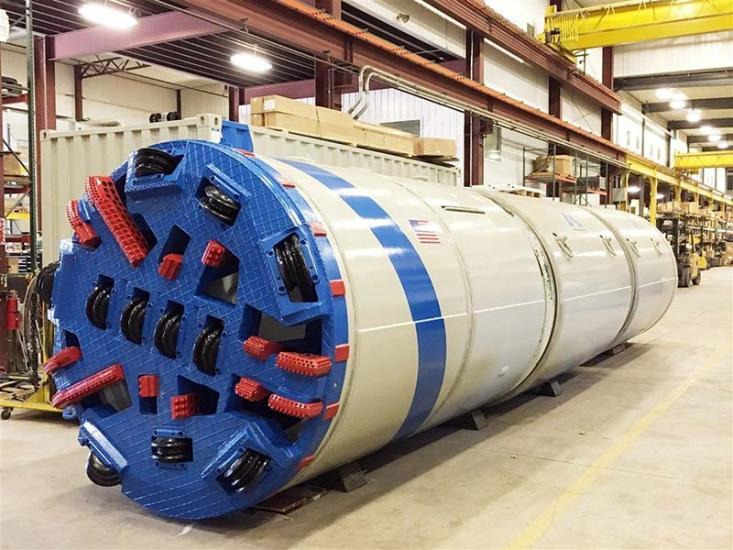
Le macchine perforatrici per gallerie (TBM) scavano tunnel nel terreno e nella roccia utilizzando una testa di taglio rotante. La macchina impiega dischi di taglio e sistemi idraulici per una perforazione precisa, oltre a nastri trasportatori per rimuovere il materiale scavato. Si occupa anche della posa dei rivestimenti del tunnel, come ad esempio i segmenti di calcestruzzo, per il rinforzo.
6. Macchine alesatrici per cilindri
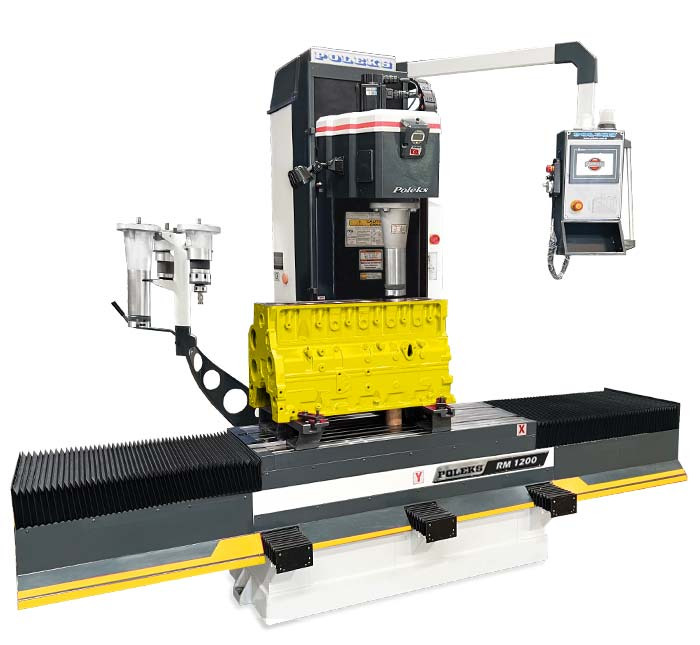
Una macchina alesatrice per cilindri è progettata principalmente per alesare le pareti dei cilindri del motore al fine di rimuovere il materiale danneggiato. Queste macchine utilizzano utensili da taglio specifici e un software di automazione CNC per rimuovere il materiale e ottenere la dimensione desiderata e una finitura liscia su più cilindri.
7. Alesatrici portatili
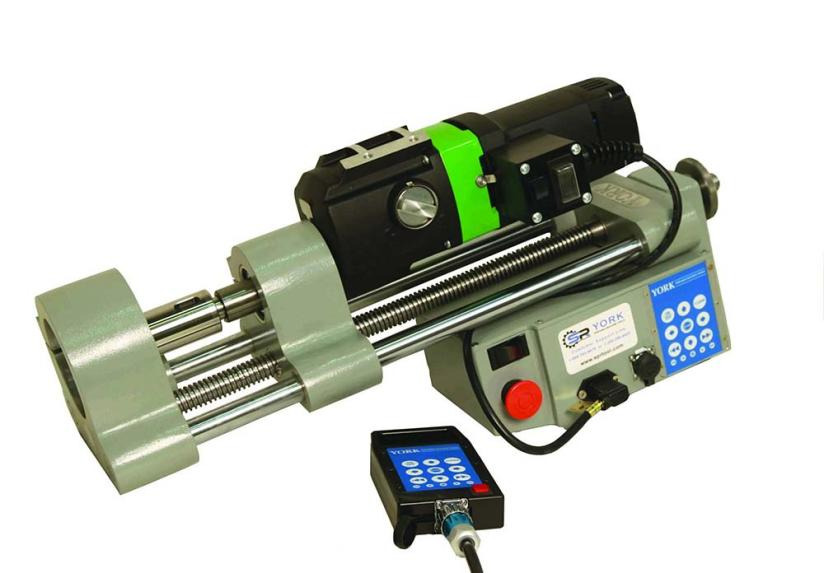
Le alesatrici portatili sono utensili per l'assistenza sul campo, realizzati appositamente per la riparazione in loco di attrezzature pesanti. Queste macchine vengono montate direttamente sul pezzo in lavorazione con supporti a tre punti e hanno servomotori elettrici per la rimozione controllata del materiale. Il design modulare di queste include unità di controllo, sistemi di azionamento e barre di alesatura.
8. Macchine per alesatura direzionale
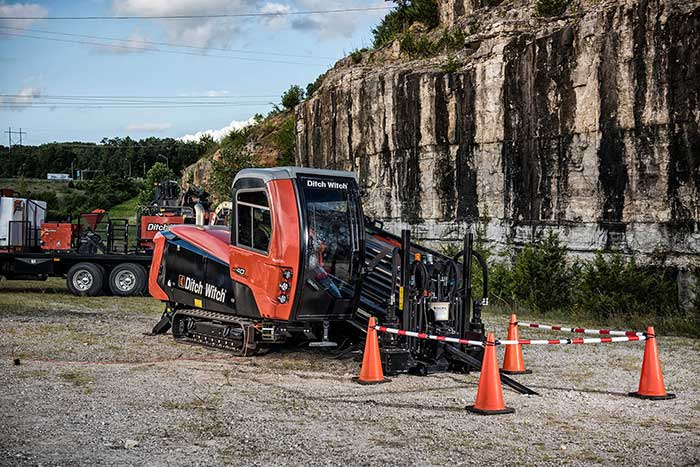
Le perforazioni orizzontali direzionali (HDD) o le macchine di perforazione direzionale sono fondamentalmente utilizzate per creare percorsi sotterranei per tubi e cavi senza scavi in superficie. Il processo prevede tre fasi, ovvero la perforazione di un foro pilota con una testa di perforazione orientabile, quindi l'allargamento del foro con alesatori e, infine, il ritiro del tubo o del cavo di servizio. Le macchine, anche con l'ausilio di un sistema di fluido di perforazione e di un sistema di guida elettronico, possono realizzare installazioni sotterranee precise.
Tecniche di lavorazione alesatura
La foratura richiede tecniche specifiche. Queste tecniche determinano la qualità finale e la precisione dimensionale delle parti lavorate. Di seguito sono riportate tecniche ben note per la lavorazione di foratura.
Linea noiosa

La barenatura allineata o la barenatura lineare è una procedura di lavorazione che aiuta a riallineare più fori posizionati in una linea centrale comune. Per prima cosa, si monta una barra di alesatura di precisione tra cuscinetti di supporto. Quindi la barra ruota e un utensile da taglio a punto singolo allarga progressivamente ogni foro. Infine, le velocità di avanzamento automatizzate rimuovono il materiale in modo uniforme da tutti i fori.
Indietro Noioso
La contro-alesatura di solito allarga i fori dall'estremità più lontana verso il lato di entrata. Il processo ha tre fasi: inserire un utensile specializzato attraverso il foro esistente, distribuire i taglienti retrattili all'estremità più lontana e lavorare di nuovo con velocità di avanzamento controllate per creare controfori o fori a gradini.
Fine noioso
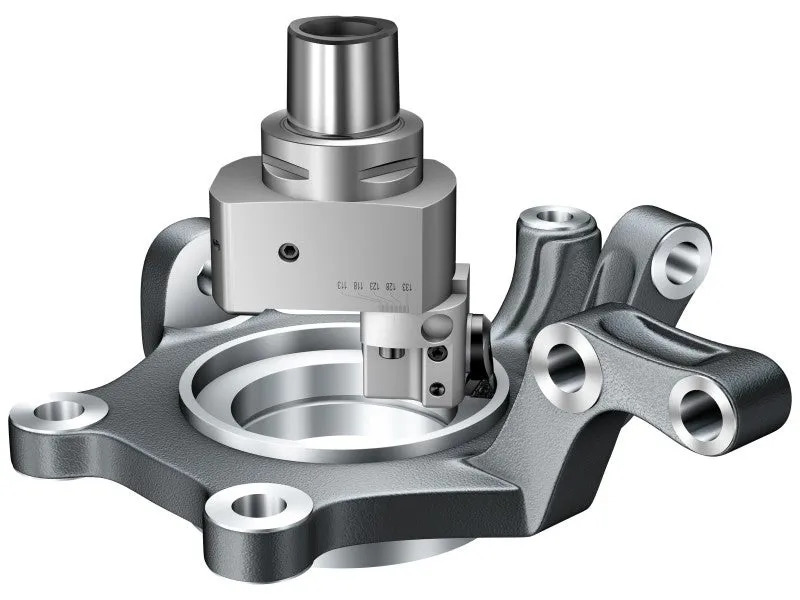
La foratura fine è una tecnica di finitura di precisione che viene eseguita su fori esistenti per ottenere una migliore qualità della superficie e una tolleranza del foro stretta. È un processo in due fasi. I primi tagli iniziali rimuovono il materiale tramite tagli profondi ad alte velocità di avanzamento di 0.004" per passata. Quindi una passata di finitura finale con utensili microregolabili a velocità di avanzamento ridotte al minimo produce superfici simili a specchi e diametri esatti.
Ruvido noioso
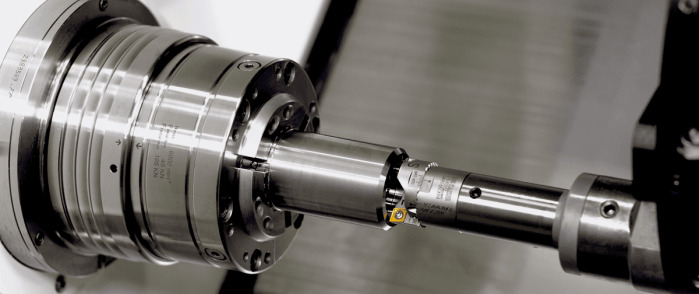
La sgrossatura è il processo di lavorazione iniziale che rimuove rapidamente il materiale dai fori già presenti. Il processo inizia con il posizionamento dell'utensile all'ingresso del foro, quindi tagli profondi a velocità di avanzamento elevate di 0.04" per passata. Più passate in sequenza allargano il foro e lasciano 0.02" per la finitura finale.
Applicazioni della lavorazione di alesatura
La lavorazione alesatrice è utilizzata in diversi settori per svolgere funzioni vitali. Il processo è particolarmente efficace nelle applicazioni che necessitano di dimensioni precise del diametro interno.
Industria automobilistica
La lavorazione di alesatura è fondamentale nella produzione dei blocchi motore per la realizzazione di cuscinetti dell'albero motore, guide valvole e alesaggi dei cilindri. Il processo consente di raggiungere una tolleranza di cilindricità di 0.01 mm e una finitura superficiale di 0.4 Ra, caratteristiche vitali per le prestazioni del motore e il controllo del consumo di olio.
Industria aerospaziale
Per la produzione di componenti quali involucri di turbine, alberi motore e montanti del carrello di atterraggio, si ricorre alla lavorazione meccanica di alesatura per garantire la sicurezza dei componenti e le eccellenti finiture superficiali.
Macchinari pesanti
Attraverso la lavorazione di alesatura, vengono prodotti componenti di fondazione di macchinari pesanti, ad esempio alberi, ingranaggi e cuscinetti. Questi componenti sono parti integranti delle macchine utilizzate nei settori edilizio e minerario. Oltre a ciò, l'alesatura fornisce la levigatezza superficiale richiesta per ridurre al minimo l'attrito e l'usura nelle parti mobili.
Olio e Gas
L'industria petrolifera e del gas utilizza lavorazioni di alesatura per componenti di sicurezza come dispositivi di prevenzione delle esplosioni, apparecchiature per testate di pozzo, raccordi flangiati, tubi di perforazione e corpi valvola sottomarini. Queste applicazioni assicurano un funzionamento senza perdite ad alta pressione.
Muffa e muori
La foratura viene utilizzata in stampi e matrici per produrre guide per perni di espulsione, fori di allineamento per anima e cavità, passaggi per canali di raffreddamento, boccole per perni guida, boccole di colata e sfiati per linee di separazione. Queste caratteristiche necessitano di una finitura superficiale da 32 micro pollici per prestazioni migliori.
Vantaggi della lavorazione alesatrice
La lavorazione alesatrice offre molti vantaggi tecnici nella produzione di precisione. Ecco perché i produttori scelgono questo processo per parti importanti.
Alta precisione e accuratezza
La lavorazione di alesatura offre un'eccezionale precisione dimensionale in quanto può raggiungere tolleranze strette fino a 0005". Le moderne alesatrici CNC utilizzano letture digitali e posizioni precise degli utensili per mantenere le tolleranze dei fori entro ±0.005 mm per un adattamento corretto e una migliore funzionalità nelle applicazioni.
Finitura superficiale superiore
La lavorazione di alesatura produce una finitura superficiale eccellente grazie alla bassa rugosità di 32 µpollici Ra rispetto a 125 µpollici di foratura. L'utensile a punto singolo, gli avanzamenti controllati e la costruzione rigida forniscono superfici interne lisce e durevoli con meno attrito e usura.
Migliore concentricità e allineamento
L'altro vantaggio principale della lavorazione alesatrice è che garantisce che i fori non siano solo della dimensione corretta, ma anche allineati con altre caratteristiche della parte. Questa concentricità è importante per parti come alberi e cuscinetti, dove il disallineamento può causare scarse prestazioni o guasti.
Versatilità
Le operazioni di lavorazione di alesatura possono gestire materiali diversi dall'alluminio al titanio e possono realizzare fori da 0.5 a 2000 mm di diametro. Sia le configurazioni verticali che quelle orizzontali offrono grande flessibilità per molte applicazioni di lavorazione.
Conveniente
Mentre il costo di installazione iniziale delle alesatrici può essere elevato, la precisione e la finitura superficiale che possono ottenere riducono la necessità di operazioni secondarie come levigatura o rettifica. Quindi è conveniente a lungo termine per la produzione ad alto volume.
Sfide nella lavorazione alesatrice
Nonostante le sue capacità di precisione, la lavorazione alesatrice presenta le seguenti sfide tecniche.
- Condizioni di taglio instabili, scelta errata degli utensili e rigidità della macchina causano vibrazioni e chiacchiere durante la foratura, con conseguenti imprecisioni, scarsa finitura e usura degli utensili.
- Le forze di taglio dinamiche causano la flessione delle barre di alesatura sotto resistenza nei fori profondi. Questa flessione dovrebbe essere inferiore a 0.001" per una migliore qualità della superficie e precisione.
- Per ottenere una finitura superficiale inferiore a 0.032” Ra, è necessario un controllo preciso della geometria dell'utensile, dei parametri di taglio e dell'evacuazione del truciolo.
- Anche strumenti di misurazione sbagliati e non ben calibrati possono causare imprecisioni dimensionali durante la misurazione dei diametri dei fori e delle tolleranze geometriche nei fori profondi.
- L'usura progressiva dei fianchi e la formazione di crateri sugli utensili di alesatura possono ridurre l'efficienza di taglio e la precisione dimensionale durante la lavorazione di durezza superiori a 45 HRC.
Suggerimenti per una migliore lavorazione di alesatura
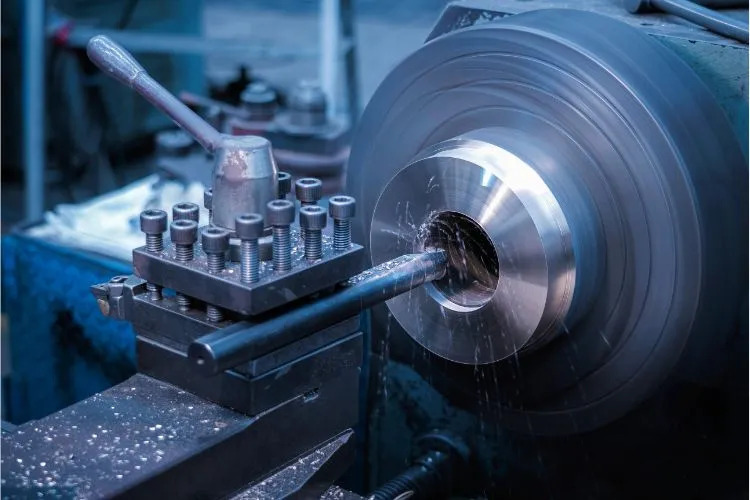
Scegli lo strumento di alesatura giusto
Le barre di alesatura in carburo sono adatte per la finitura grazie alla loro precisione e resistenza all'usura. D'altro canto, le barre di metallo pesante con più massa e rigidità sono adatte per la sgrossatura per ridurre vibrazioni e flessioni.
Parametri di taglio
È necessario mantenere velocità di taglio di 200-500 fpm e velocità di avanzamento di 0.002-0.008 ipr. Nel caso di materiali duri, velocità e avanzamenti più bassi sono più appropriati per evitare l'usura dell'utensile e l'accumulo di calore, mentre materiali più morbidi forniscono velocità e avanzamenti maggiori senza deteriorare la durata dell'utensile o la qualità della finitura.
Rigidità della macchina e dell'utensile
La configurazione dell'utensile e le condizioni della macchina devono essere gestite con attenzione. Per ridurre vibrazioni e flessioni, dovresti mantenere un rapporto di 4:1 L/D per barre di acciaio e per barre di carburo, è importante un rapporto L/D di 7:1. Oltre al rapporto L/D, i portautensili rettificati di precisione forniscono la massima area di contatto per ridurre il movimento dell'utensile e il disallineamento.
Implementare un corretto controllo del truciolo
Integrare rompitrucioli e dirigere il refrigerante ad alta pressione (refrigerante sintetico) nella zona di taglio. Questi rompitrucioli contribuiscono a frantumare i trucioli più grandi in pezzi più piccoli, impedendo così che si aggroviglino o si riavvolgano sull'utensile. Contemporaneamente, il refrigerante ad alta pressione raffredda e rimuove i trucioli, mantenendo una temperatura di taglio stabile.
Manutenzione e monitoraggio degli utensili
Ispezionare gli utensili di alesatura prima di ogni utilizzo, pulirli dopo l'uso e controllare l'allineamento settimanalmente. Controllare visivamente il tagliente e misurare periodicamente l'usura del fianco. Quando l'usura raggiunge 0.3 mm, sostituire gli inserti per evitare guasti all'utensile e mantenere prestazioni costanti.
RichconnLavorazione alesatura
Richconn fornisce servizi di alesatura tramite artigiani qualificati e macchine CNC avanzate. La nostra struttura dispone di fresatrici orizzontali e verticali in grado di gestire pezzi fino a 2300 mm di lunghezza. Siamo produttori qualificati di componenti complessi per i settori automobilistico, aerospaziale e medico con tolleranze di ±0.01 mm e finiture superficiali fino a Ra 0.8 µm. Il nostro sistema di controllo qualità dispone anche di verifica CMM e monitoraggio della produzione in tempo reale per garantire la massima accuratezza e affidabilità.
Per riassumere
In breve, la lavorazione alesatrice è ancora importante per la produzione ad alta precisione in diversi settori. Con sistemi CNC, parametri di taglio ottimizzati e una corretta manutenzione, i moderni utensili o macchine alesatrici possono raggiungere una precisione eccezionale fino a 0.0005" e finiture superficiali di 0.4 Ra.
Se avete bisogno di servizi avanzati di alesatura e lavorazione CNC, potete contattarci in qualsiasi momento per discutere del vostro progetto.
DOMANDE FREQUENTI
È possibile eseguire la foratura su un tornio CNC?
Sì, attraverso i loro percorsi utensile programmati, i torni CNC possono effettuare operazioni di alesatura. Le macchine moderne, in particolare, hanno compensazione automatica dell'utensile e impostazioni di misurazione digitale per risultati accurati.
Cosa determina la scelta dell'utensile di alesatura?
Alcuni fattori, come il rapporto profondità/diametro, il diametro del foro, la finitura superficiale richiesta, le proprietà del materiale e la rigidità della macchina, determinano la scelta dell'utensile di alesatura.
Quali materiali possono essere lavorati con la foratura?
Con la foratura è possibile lavorare quasi tutti i materiali ingegneristici, ad esempio alluminio, acciaio, ghisa, materiali compositi, titanio ecc.
In che cosa la noia è diversa dalla perforazione?
La foratura utilizza un utensile a punta singola per rifinire o espandere un foro già presente. Ma la foratura utilizza una punta da trapano a 2 punte e crea nuovi fori. Inoltre, la foratura offre una migliore finitura superficiale ed è più precisa.



