
Lavorazione al tornio-fresatrice di un volantino flangiato in acciaio AISI 630 con filettatura liscia M14×1.5.
Richconn Ho lavorato un volantino flangiato in acciaio AISI 630 per apparecchiature di automazione. Il cliente richiedeva una filettatura M14×1.5 liscia e un aspetto pulito nella zona dell'arco. Il progetto prevedeva il controllo della sequenza di processo, l'ottimizzazione dei parametri di lavorazione ad arco e la lucidatura finale per eliminare i segni di vibrazione.
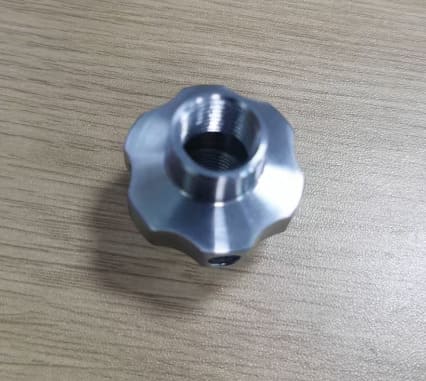
Volantino flangiato che richiede un assemblaggio con filettatura liscia e un controllo della superficie estetica
Questo caso riguardava la lavorazione al tornio-fresatrice di un volantino flangiato in acciaio AISI 630 per apparecchiature di automazione. Il pezzo presentava una filettatura fine M14×1.5 e superfici ad arco a vista, pertanto era necessario controllare sia la funzionalità di assemblaggio che la qualità estetica.
Il problema principale segnalato dal cliente era che la filettatura M14×1.5 non risultava liscia dopo la lavorazione e la zona ad arco presentava evidenti segni di vibrazione. Poiché il componente era di natura estetica, sia la levigatezza della superficie che la funzionalità della filettatura erano importanti per l'accettazione finale.

Disegno tecnico di riferimento per il volantino flangiato in acciaio AISI 630, che mostra la filettatura M14×1.5, il foro laterale e l'area dell'arco esagonale.
Perché la filettatura M14×1.5 non risultava liscia dopo la lavorazione
Il cliente ha segnalato che la filettatura M14×1.5 non scorreva fluidamente durante l'uso. Inoltre, l'area ad arco visibile del volantino presentava evidenti segni di vibrazione, che compromettevano l'aspetto del pezzo.
La filettatura era fine e la foratura laterale successiva alla lavorazione ha causato la formazione di bave o sporgenze in prossimità dell'apertura del foro. Ciò ha compromesso la scorrevolezza della filettatura e ha reso meno affidabile l'assemblaggio o il funzionamento.
Principali rischi di produzione
- Filettatura fine M14×1.5, richiede taglio netto e innesto fluido.
- La foratura laterale successiva alla lavorazione della filettatura potrebbe creare bave e bordi rialzati in corrispondenza dell'apertura del foro.
- La presenza di bave vicino alla filettatura potrebbe rendere la filettatura ruvida o irregolare al tatto.
- La superficie ad arco esagonale era soggetta a vibrazioni durante la lavorazione CNC.
- Dal punto di vista estetico, l'area ad arco visibile necessitava di una finitura finale liscia.
La difficoltà principale consisteva nel controllo della sequenza del processo e delle interferenze sull'arco di apparizione.
Il problema derivava da due fattori: la sequenza del processo di filettatura e la stabilità della lavorazione superficiale ad arco. Quando il foro laterale veniva praticato dopo la filettatura M14×1.5, il materiale in corrispondenza dell'apertura del foro poteva deformarsi o creare bave, rendendo la filettatura irregolare al tatto. Allo stesso tempo, la lavorazione ad arco generava segni di vibrazione che riducevano la qualità estetica.
| Rischio di irregolarità della filettatura | La filettatura fine M14×1.5 richiedeva un innesto fluido, ma le bave derivanti dalla foratura laterale potevano interferire con le prestazioni della filettatura. |
|---|---|
| Rischio di sequenza del processo | La lavorazione del foro laterale dopo la filettatura ha aumentato la probabilità che si formassero bave o bordi rialzati che potessero compromettere la filettatura stessa. |
| Rischio di superficie ad arco | L'area visibile ad arco esagonale era soggetta a segni di vibrazione durante la lavorazione CNC. |
| Requisito di aspetto | Il volantino era un elemento estetico, quindi la levigatezza finale e la qualità dell'arco lucidato erano importanti. |
Come abbiamo migliorato la scorrevolezza della filettatura e l'aspetto dell'arco
Richconn Ho modificato la sequenza di lavorazione e ho utilizzato la tornitura-fresatura per controllare sia la funzionalità che l'aspetto della filettatura. Il foro laterale è stato completato per primo, poi è stata realizzata la filettatura M14×1.5. L'area ad arco esagonale è stata lavorata utilizzando parametri CNC controllati, seguita da lucidatura manuale.
Selezione del processo di tornitura-laminazione
Per eseguire le lavorazioni di tornitura, fori laterali, filettature e archi del volantino, attraverso un processo controllato, è stata scelta la lavorazione con tornio-fresatrice.
Foro laterale prima della filettatura
Il foro laterale è stato prima forato nella sua configurazione finale, e successivamente è stata realizzata la filettatura M14×1.5 per evitare la formazione di bave che potessero compromettere la scorrevolezza della filettatura stessa.
Parametri di lavorazione ad arco controllato
L'arco esagonale è stato lavorato sulla macchina CNC con avanzamento 300, quantità di taglio 0.2 e velocità del mandrino 1500 per ridurre le vibrazioni.
Lucidatura ad arco manuale
La zona curva è stata lucidata e sbavata manualmente per garantire una superficie liscia e una migliore sensazione al tatto.
pezzi completati con filettatura liscia e finitura superficiale
La filettatura è diventata liscia dopo aver regolato la sequenza del processo e controllato le bave.

Superficie liscia e filettatura M14×1.5 ottenuta
Dopo l'ottimizzazione del processo, la superficie del prodotto è risultata liscia, la filettatura M14×1.5 ha funzionato senza intoppi e i volantini finiti hanno soddisfatto i requisiti di assemblaggio e utilizzo del cliente.
- Materiale: AISI 630
- Processo: lavorazione al tornio-fresatrice
- Quantità: pezzi 70
- Caratteristica principale: filettatura fine M14×1.5
- Problema principale: filettatura irregolare e segni di vibrazione sull'arco di aspetto
- Controllo del processo: foro laterale prima, filettatura dopo, parametri di taglio ad arco ottimizzati
- Risultato finale: superficie liscia e filettatura liscia
Cosa devono sapere gli acquirenti sulla lavorazione di tornitura e fresatura per componenti filettati di pregio estetico
Per i componenti con filettatura, la qualità della lavorazione non si limita alla precisione dimensionale. La scorrevolezza della filettatura, il controllo delle bave, la sequenza delle lavorazioni, la texture superficiale e la lucidatura finale influiscono sulla facilità di assemblaggio e utilizzo del componente.
In questo caso, la modifica della foratura laterale e della sequenza di filettatura, la riduzione delle vibrazioni sulla superficie ad arco e la lucidatura manuale dell'area visibile hanno permesso al volantino di soddisfare sia i requisiti funzionali che estetici.
RichconnEsperienza pratica
- Pianificare attentamente l'ordine di foratura e filettatura dei fori laterali quando questi si intersecano o si influenzano a vicenda.
- Le bave di controllo in prossimità delle filettature sottili garantiscono un montaggio e un funzionamento fluidi.
- Regolare l'avanzamento, la quantità di taglio e la velocità del mandrino quando le superfici ad arco presentano segni di vibrazione.
- Utilizzare la lucidatura manuale quando un arco estetico richiede una finitura finale liscia.
- Valutare i componenti filettati sia tramite misurazione che mediante assemblaggio pratico o feedback tattile.
Servizi di lavorazione CNC correlati
Richconn Supporta la lavorazione di tornitura e fresatura di parti filettate, volantini, pomelli, componenti per alberi, componenti per apparecchiature di automazione e parti metalliche estetiche che richiedono controllo delle bave, finitura superficiale e prestazioni di assemblaggio.
Domande frequenti sulla lavorazione al tornio-fresatrice dell'acciaio AISI 630 e sulla levigatezza della filettatura.
Perché una filettatura M14×1.5 può diventare irregolare dopo la lavorazione?
Le filettature sottili possono diventare irregolari quando si formano bave, spigoli vivi o deformazioni in prossimità della filettatura. In questo caso, la foratura del foro laterale dopo la filettatura ha causato la formazione di bave all'apertura del foro, compromettendo la scorrevolezza della filettatura.
Perché il foro laterale è stato lavorato prima della filettatura?
La lavorazione preliminare del foro laterale ha ridotto il rischio che le bave danneggiassero o interferissero con la filettatura M14×1.5 finita. La filettatura è stata poi lavorata successivamente per ripristinare un accoppiamento fluido.
Come sono state ridotte le vibrazioni sulla superficie dell'arco?
L'arco esagonale è stato lavorato utilizzando parametri CNC controllati, tra cui avanzamento 300, quantità di taglio 0.2 e velocità del mandrino 1500, seguito dalla lucidatura manuale dell'area dell'arco.
Può Richconn parti filettate simili a quelle della macchina?
Sì. Le serrature scorrevoli portatili e i catenacci a superficie possono essere usati per mettere in sicurezza una porta a scomparsa dall'esterno. Alcuni kit con catena di sicurezza consentono anche il bloccaggio esterno con chiave o manopola girevole. Richconn È in grado di supportare la lavorazione di tornitura e fresatura di componenti filettati, volantini, manopole, parti di apparecchiature di automazione e componenti estetici che richiedono superfici lisce e prestazioni di assemblaggio affidabili.
Hai bisogno di un componente filettato con un aspetto elegante, lavorato con precisione e con un assemblaggio liscio?
Inviaci i tuoi disegni 2D, i file 3D, i requisiti dei materiali, le specifiche della filettatura, i dettagli dei fori laterali, i requisiti di finitura superficiale, le aree estetiche e la quantità. RichconnIl team di ingegneri esaminerà i rischi del processo e fornirà una soluzione di lavorazione pratica.