
Una staffa sembra la parte più semplice di un assemblaggio. Spesso è l'ultima cosa a essere progettata, la prima a essere oggetto di ottimizzazione dei costi e la parte su cui nessuno vuole spendere soldi.
È anche, con una frequenza sproporzionata, la parte che si guasta.
Non si rompono, perché le staffe lavorate a macchina raramente si rompono. Si rompono perché si allentano. I bulloni perdono il precarico e l'assemblaggio si disallinea. Una superficie di montaggio che risultava piatta sulla macchina di misura a coordinate poggia su tre punti invece che su quattro e, quando viene serrata, torce l'intero gruppo. Un supporto motore fa sì che la sua prima frequenza naturale si trovi esattamente nel range operativo dell'azionamento, trasformando una macchina silenziosa in una rumorosa.
Ognuno di questi guasti è riconducibile a una specifica di lavorazione. Non quella riportata sul disegno, di solito, ma quella che avrebbe dovuto esserci.
Questa guida illustra la lavorazione CNC di staffe e supporti dal punto di vista del produttore: come decidere se è opportuno lavorarli, quali materiali offrono effettivamente i vantaggi, come la rigidità e la frequenza naturale influenzano la geometria, quali requisiti impone il giunto bullonato al componente, come specificare la disposizione dei fori per un corretto assemblaggio e dove si concentrano realmente i costi. Include dati reali su tolleranze e processi, tratti da due programmi di produzione di staffe che abbiamo gestito — uno per un componente aerospaziale in magnesio e uno per un componente sottile in acciaio cromato — perché i dettagli sono più utili delle dichiarazioni di capacità.
Le staffe e i supporti non sono la stessa cosa
Nella maggior parte degli articoli i due termini vengono usati in modo intercambiabile. Non dovrebbero. Le priorità ingegneristiche sono sufficientemente diverse da far sì che, trattandole come un'unica categoria, si finisca per ottenere un componente sovradimensionato negli aspetti che comportano costi aggiuntivi e sottodimensionato negli aspetti che contano davvero.
Staffe: connettori strutturali che trasferiscono il carico
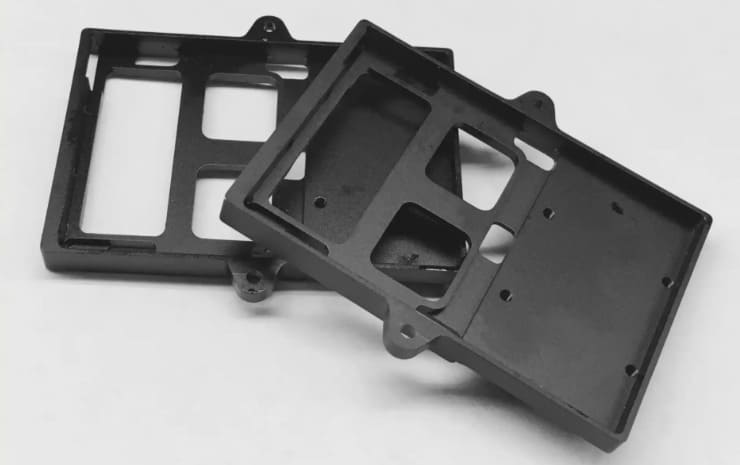
Il compito di una staffa è quello di trasferire un carico da un punto all'altro. Una staffa per mensola, un supporto a fazzoletto, una staffa a L che fissa un pannello a un telaio: tutti questi elementi fungono innanzitutto da percorsi di carico.
Ciò che determina le caratteristiche di una staffa sono la resistenza e la rigidità sotto carico . Riuscirà a sopportare il carico di progetto senza deformarsi? Si fletterà più di quanto l'assemblaggio tolleri? Resisterà ai cicli di fatica? La precisione dimensionale è importante, ma di solito si tratta di "i fori devono essere allineati", non di micrometri.
Supporti: interfacce che posizionano, allineano o isolano
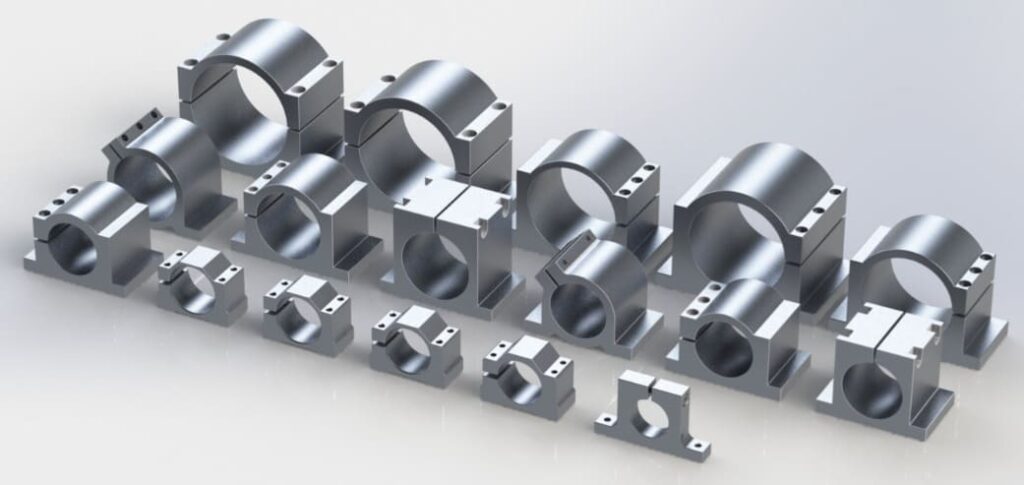
Il compito di un supporto è quello di mantenere un oggetto in una posizione e in una relazione dinamica definite. Supporti per motori, supporti per sensori, supporti ottici, supporti di isolamento: il percorso di carico è spesso banale rispetto al requisito di posizionamento.
Ciò che determina le prestazioni di un supporto è la precisione dell'allineamento e il comportamento dinamico . Il motore è concentrico rispetto all'oggetto che aziona? Il sensore si trova nella posizione prevista dalla sua calibrazione? La frequenza naturale del supporto non interferisce con le sollecitazioni a cui sarà sottoposto? La robustezza è spesso la parte più semplice.
Perché la distinzione cambia le tue specifiche
Prendiamo un caso semplice: una staffa in acciaio che supporta un carico di 200 N rispetto a un supporto in alluminio che regge una telecamera.
La staffa necessita di un modulo di sezione adeguato nel punto giusto, di elementi di fissaggio di dimensioni appropriate e di fori posizionati in modo da consentire un montaggio agevole. Una planarità di ±0.2 mm è probabilmente accettabile. Il costo per pezzo è la cosa più importante.
Il supporto necessita di un'interfaccia di montaggio piatta e complanare per evitare deformazioni durante il fissaggio, di fori sufficientemente precisi da garantire il posizionamento della telecamera nel punto previsto dalla calibrazione e di una prima frequenza di vibrazione ben superiore a quella di soglia della macchina. Potrebbe non sopportare quasi alcun carico, eppure risultare la parte più complessa da realizzare.
Specificando il supporto come una staffa, si fisserà senza problemi, ma non punterà mai esattamente dove dovrebbe. Specificando la staffa come un supporto, pagherete il triplo del necessario.
Guida rapida: priorità dei requisiti per tipologia di componente
| Tipo di parte | conducente primario | Secondario | Solitamente sovradimensionato | Solitamente sottospecificato |
|---|---|---|---|---|
| Staffa strutturale | Forza, rigidità | Costo | Finitura superficiale, posizione del foro | Dimensionamento degli elementi di fissaggio, distanza dal bordo |
| Supporto motore/attuatore | Concentricità, allineamento | Rigidità | dimensioni d'ingombro | planarità della superficie di montaggio |
| Supporto per sensore/ottica | Stabilità della posizione | Stabilità termica | Capacità di carico | Coplanarità, definizione del dato |
| supporto di isolamento | Corrispondenza di rigidità, smorzamento | La durata | Precisione | obiettivo di separazione di frequenza |
| Piastra adattatrice | precisione dello schema di foratura | Pianura | Grado del materiale | Tolleranza di posizione e riferimenti |
In cosa falliscono realmente i bracket
Riformulare il problema, perché questo determina tutto ciò che ne consegue.
La maggior parte dei cedimenti delle staffe sono cedimenti dei giunti.
Quando una staffa "cede" durante l'utilizzo, il componente in sé è solitamente intatto. Ciò che si è rotto è il giunto che sosteneva: il precarico è diminuito, l'interfaccia si è spostata, l'allineamento si è alterato oppure l'assemblaggio ha raggiunto una risonanza.
Ecco perché un disegno di una staffa che specifica solo materiale, dimensioni e diametro dei fori è una specifica incompleta. La funzione del componente è quella di mantenere un collegamento rigido, allineato e precaricato. Nessun elemento di quel disegno descrive tale funzione, e le caratteristiche che effettivamente la controllano – planarità della superficie di appoggio, complanarità tra le superfici di montaggio, profondità di innesto della filettatura, finitura superficiale sotto la testa del fissaggio – sono spesso lasciate alle procedure standard dell'officina.
Perdita di precarico: il guasto che non sembra nulla
Un giunto bullonato funziona perché il fissaggio viene teso, bloccando insieme i componenti. Il prodotto è costituito da questo carico di serraggio. Il bullone è semplicemente il dispositivo che lo trasmette.
Il precarico si perde in modi che non lasciano tracce visibili. Le asperità superficiali sotto la testa del bullone e all'interfaccia del giunto si appiattiscono sotto carico, e ogni micron di questo appiattimento corrisponde a una perdita di allungamento del bullone: un effetto chiamato incastro, che in genere costa il 5-10% del precarico installato , a volte di più su superfici ruvide o rivestite. I cicli termici aggiungono rilassamento mentre la dilatazione differenziale agisce sul giunto. Nulla ruota, nulla sembra anomalo e il giunto smette silenziosamente di svolgere la sua funzione.
Il legame con la lavorazione è diretto: le superfici di appoggio più ruvide e meno piane si incastrano maggiormente. Una staffa la cui superficie di montaggio è stata lasciata a Ra 3.2 μm con un errore di planarità di 0.3 mm perderà un precarico sostanzialmente maggiore rispetto a una finita piana e liscia, a parità di bullone e coppia di serraggio.
Disallineamento e deriva di posizione
La seconda modalità di guasto è di tipo posizionale. Il gruppo viene assemblato, funziona inizialmente e poi si sposta.
A volte si tratta di una perdita di precarico che si manifesta come slittamento all'interfaccia. Altre volte è una staffa che risultava piatta quando misurata in posizione indipendente, ma si deforma quando viene imbullonata a una superficie non piana. Altre volte ancora è una configurazione di fori che rientrava nelle tolleranze sulla carta, ma che si sovrappone in modo errato al componente di accoppiamento.
Per quanto riguarda i supporti, questa modalità di guasto è fondamentale. Un supporto per sensore che si sposta di 0.1 mm dopo un ciclo termico ha la calibrazione invalidata.
Risonanza: quando la staffa amplifica invece di supportare
La terza modalità, e la più fraintesa. Una staffa ha massa e rigidità, quindi possiede delle frequenze naturali. Se una di queste frequenze si avvicina a una frequenza di eccitazione durante il funzionamento, la staffa non si limita a trasmettere la vibrazione, ma la amplifica.
I sintomi includono rumore, allentamento accelerato dei dispositivi di fissaggio, cricche da fatica nei raccordi e prestazioni degradate di qualsiasi componente sia sostenuto dalla staffa. La diagnosi è solitamente lenta, perché la staffa appare in buone condizioni e il problema viene attribuito al motore, al cuscinetto o al controller.
Torneremo su questo punto con i numeri, perché la risposta progettuale è spesso l'opposto di ciò che suggerisce l'intuizione.
Cosa significa questo per la specifica di una parentesi
Quattro caratteristiche meriterebbero di essere specificate esplicitamente in quasi tutti i disegni delle staffe, ma sono regolarmente assenti:
- Planarità delle superfici di appoggio imbullonate, perché controlla l'incastro e quindi la ritenzione del precarico
- Coplanarità tra superfici di montaggio separate, perché le facce non complanari distorcono il pezzo quando viene sottoposto a torsione
- Finitura superficiale sotto le teste dei dispositivi di fissaggio e nelle interfacce di giunzione, per la stessa ragione della piattezza
- Profondità di innesto della filettatura dove le filettature vengono tagliate nella staffa, specialmente nell'alluminio
Nessuno di questi comporta costi elevati se specificato in anticipo. Tutti, invece, risultano costosi da scoprire in seguito.
Il processo decisionale: cinque modi per creare un tabellone a eliminazione diretta
Prima di tutto, decidete se la staffa debba essere lavorata meccanicamente. La lavorazione meccanica è spesso la soluzione giusta, ma spesso non lo è, e una valutazione onesta di questa ipotesi è più utile di una semplice affermazione.
Produciamo staffe in entrambi i sensi
È importante precisarlo chiaramente, perché cambia il modo in cui dovreste leggere questa sezione: Richconn esegue entrambi Lavorazione CNC and fabbricazione di lamiereNon abbiamo alcun motivo commerciale per indirizzarvi verso l'uno o l'altro processo.
La maggior parte dei confronti tra processi che leggerete sul sito web di un'officina meccanica conclude che la lavorazione meccanica è superiore, mentre la maggior parte dei siti web di un'azienda di fabbricazione giunge alla conclusione opposta. Entrambi rispondono a una domanda sul proprio utilizzo della capacità produttiva, non sul vostro pezzo.
Fabbricazione della lamiera
Lastra piatta, tagliata al laser o con punzone, piegata nella forma desiderata.
Punti di forza: Costo più basso in assoluto per grandi volumi. Tempi di ciclo rapidi. Eccellente utilizzo del materiale: un buon nesting in genere spreca solo il 15-25% della lamiera. Naturalmente leggero, poiché il pezzo è sottile per sua natura. Saldature e inserti metallici ampliano le possibilità di realizzazione.
Punti deboli: La geometria è limitata a ciò che si sviluppa da un modello piano. Ogni piega comporta un ritorno elastico, un raggio interno minimo (in genere circa 1× lo spessore del materiale) e un accumulo di tolleranze. Le tolleranze di posizione dei fori attraverso le piegature sono difficili da mantenere più strette di circa ±0.3 mm. Spessore della parete uniforme soltanto. Non è possibile ottenere uno spessore localizzato per un cuscinetto o una filettatura senza operazioni secondarie.
Finestra realistica: geometria semplice o moderata, tolleranze dei fori di ±0.3 mm o più ampie, quantità superiori a circa qualche centinaio.
Profilo estruso più lavorazione
Una soluzione poco sfruttata. Partire da un profilo di alluminio estruso – un estruso strutturale standard o uno stampo personalizzato – e lavorare solo le parti che richiedono precisione.
Punti di forza: L'estrusione fornisce la geometria della sezione trasversale, comprese nervature e canali interni, a un costo unitario di lunghezza pressoché nullo. Si lavorano solo le superfici di montaggio, i fori e le interfacce. L'utilizzo del materiale è di gran lunga superiore rispetto alla lavorazione da un blocco pieno. Per le staffe con sezione trasversale costante, questo può ridurre drasticamente i costi rispetto alla lavorazione da un blocco pieno.
Punti deboli: Funziona solo per geometrie a sezione costante. Gli stampi personalizzati comportano costi di attrezzaggio e tempi di consegna. Le tolleranze di estrusione sono ampie, quindi qualsiasi elemento di precisione richiede comunque una lavorazione meccanica. La tempra e la struttura granulare dell'estruso differiscono da quelle della piastra.
Finestra realistica: staffe e binari con profilo uniforme, volume da moderato ad elevato, dove la sezione trasversale svolge una reale funzione strutturale.
Fabbricazione saldata
Lastre o tubi tagliati, saldati nella forma desiderata e poi lavorati meccanicamente dove è richiesta precisione.
Punti di forza: Elevata efficienza nell'utilizzo dei materiali per staffe di grandi dimensioni o ingombranti. Gestisce geometrie che richiederebbero enormi blocchi di metallo. Le saldature in acciaio sono economiche in termini assoluti.
Punti deboli: La saldatura introduce distorsioni e tensioni residue, il che significa che è necessario eseguire un trattamento di distensione e una lavorazione post-saldatura sulle superfici critiche. La qualità della saldatura è variabile. La resistenza a fatica in corrispondenza dei cordoni di saldatura è significativamente inferiore rispetto al materiale base. La saldatura dell'alluminio degrada notevolmente la resistenza della zona termicamente alterata: una staffa saldata in 6061-T6 è sostanzialmente più debole in corrispondenza della saldatura rispetto allo stato temprato del materiale base.
Finestra di lavoro realistica: grandi staffe in acciaio, supporti strutturali pesanti, volumi di produzione da bassi a moderati, dove le dimensioni dei pezzi rendono impraticabile la lavorazione da billetta.
Casting
Metallo fuso in uno stampo, quindi lavorato meccanicamente per creare gli elementi funzionali.
Punti di forza: Ottimo costo unitario per grandi volumi. La realizzazione di geometrie tridimensionali complesse con nervature e sporgenze è gratuita. Buon utilizzo del materiale.
Punti deboli: costi e tempi di consegna degli stampi. Le proprietà meccaniche dei materiali fusi sono inferiori a quelle dei materiali forgiati e nelle sezioni spesse può comparire porosità, un problema reale per le staffe sottoposte a carichi di fatica. Le tolleranze dimensionali sono ampie, quindi le caratteristiche di precisione richiedono comunque lavorazioni meccaniche. Le modifiche al progetto implicano la necessità di nuovi stampi.
Finestra realistica: migliaia di unità all'anno con un design congelato.
Ricavato da un blocco di metallo
Materiale rimosso da una lastra o barra solida.
Punti di forza: Nessuna attrezzatura. Proprietà del materiale completamente lavorate, senza porosità o zone termicamente alterate. Qualsiasi tolleranza per cui si è disposti a pagare: ±0.02 mm e inferiore su qualsiasi elemento. Spessore localizzato esattamente dove il percorso di carico lo richiede. Le modifiche di progettazione comportano solo tempi di riprogrammazione, niente di più. Elementi di precisione ed elementi strutturali sono la stessa operazione.
Punti deboli: Il costo per pezzo rimane pressoché invariato rispetto al volume di produzione. Lo spreco di materiale è elevato: una staffa complessa lavorata può richiedere una quantità di materiale pari a tre o quattro volte il suo peso finale . Le staffe di grandi dimensioni richiedono un notevole tempo di lavorazione.
Finestra di fattibilità realistica: dai prototipi ai volumi da bassi a moderati, oltre a qualsiasi quantità in cui tolleranze, proprietà dei materiali o geometria escludono alternative.
Il percorso ibrido: taglio laser più lavorazione meccanica
Un'opzione che viene spesso trascurata, ma che utilizziamo regolarmente nelle nostre esercitazioni a eliminazione diretta.
Tagliate il profilo esterno con il laser, lasciate un margine di lavorazione sulle parti che richiedono precisione, quindi lavorate solo quelle. In questo modo ottenete l'efficienza del materiale della lamiera sul profilo principale e la precisione della lavorazione dove serve, senza dover pagare per nessuna delle due sull'intero pezzo.
Questo è esattamente il processo che abbiamo seguito per la staffa di automazione SS400 descritta di seguito: profilo esterno tagliato al laser, margine di 0.5 mm mantenuto sulle cavità interne, quindi fresatura a portale CNC fino alle dimensioni finali. Per una staffa piatta o quasi piatta con un profilo irregolare e alcune caratteristiche di precisione, questo metodo risulta spesso più efficace di entrambi i processi puri.
Dove si colloca effettivamente il punto di incrocio
Per una staffa tipica, la lavorazione meccanica e la lavorazione della lamiera si sovrappongono quando si raggiungono circa 250-400 pezzi . Al di sotto di tale quantità, la lavorazione meccanica risulta spesso l'opzione con il costo totale inferiore, anche prima di considerare la flessibilità: la lavorazione della lamiera richiede comunque lo sviluppo di modelli piani, la deduzione della curvatura, il nesting e la validazione della sequenza di piegatura anche per un singolo pezzo, e il tempo di progettazione non si ammortizza con basse quantità.
Al di sopra del punto di incrocio, l'economia della lavorazione della lamiera cambia in modo decisivo. Il nesting consente di assemblare molti pezzi per foglio, i cicli di taglio durano pochi secondi e la piegatura è ripetibile.
Considerate quell'intervallo come un punto di partenza piuttosto che come una regola. Varia notevolmente in base alla complessità geometrica, allo spessore del materiale e al numero di elementi di precisione presenti nel componente.
Criteri di decisione: sei domande che la risolvono
- La geometria si sviluppa a partire da uno schema piatto? Se sì, si ricorre alla lavorazione della lamiera. Se no, si passa alla lavorazione meccanica o alla fusione.
- Esiste una tolleranza per fori o interfacce inferiore a ±0.15 mm? In caso affermativo, lavorazione meccanica oppure un ibrido con elementi di precisione lavorati meccanicamente.
- Il componente necessita di uno spessore localizzato? Supporti per cuscinetti, sezioni filettate, ispessimenti del percorso di carico: la lamiera non può farlo senza lavorazioni secondarie.
- Il progetto è definitivo? Altrimenti, evitate qualsiasi operazione che richieda l'utilizzo di utensili.
- Qual è la quantità annua? Meno di poche centinaia spingono verso la lavorazione meccanica; migliaia spingono verso i processi con utensili.
- Il componente è critico per la fatica? In tal caso, prestare attenzione alle fusioni e alle saldature: la porosità e i cordoni di saldatura sono punti di innesco delle cricche.
Due programmi a eliminazione diretta e i loro requisiti
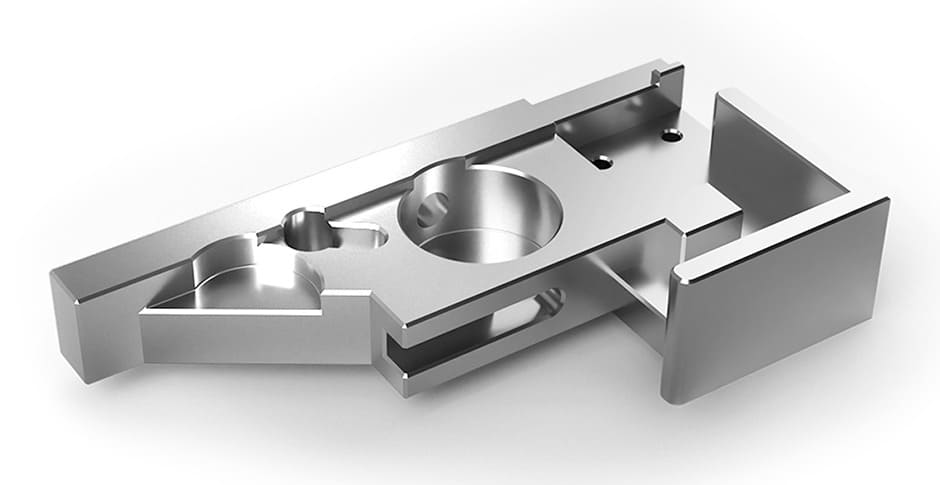
Le linee guida astratte sono facili. Ecco due lavori reali di staffe con i numeri effettivi, perché le tolleranze e i dettagli del processo sono ciò che è veramente difficile da trovare.
Staffa aerospaziale in magnesio: fori H7, spaziatura js6, deformazione di 0.05 mm
Staffa laterale per modulo in lega di magnesio per applicazioni aerospaziali. Quantità ordinabile: un pezzo.
I requisiti erano stringenti per un componente senza precedenti di produzione in serie. Tutte le superfici di riferimento erano lavorate con finitura. Fori di precisione H7. Tolleranza js6 sulla spaziatura dei fori per i perni. Deformazione totale controllata entro 0.05 mm. Il componente presentava un ampio profilo quadrato, il che rendeva la planarità il rischio principale: le ampie superfici piane nel magnesio sono proprio i punti in cui si manifestano le tensioni residue.
Il percorso che ha portato a questo risultato:
- Lavorazione sgrossatrice del profilo esterno, lasciando Margine di 0.5 mm per finire
- ricottura dopo la sgrossatura per rilasciare le tensioni interne prima del lavoro di precisione
- Finito con Controllo dell'eccentricità dell'utensile entro 0.01 mm per supportare la lavorazione stabile dei fori H7
- Ispezione completa in corso di processo verifica dei fori, della spaziatura e della deformazione durante la lavorazione del pezzo
Un dettaglio degno di nota: i segni lasciati dagli utensili di lavorazione sono stati preservati senza una seconda lucidatura. Laddove un cliente potrebbe istintivamente richiedere la lucidatura per motivi estetici, un'ulteriore finitura su un pezzo come questo rischia di compromettere sia la uniformità dimensionale che la texture superficiale già ottenuta. A volte, la finitura migliore è non eseguirne alcuna.
Staffa di automazione SS400: spessore 5 mm, cromata, piatta da 0.05 mm
Staffa in acciaio SS400 per apparecchiature di automazione. Tre pezzi, spessore 5 mm , profilo esterno irregolare con cavità interne, planarità entro 0.05 mm , cromata.
Le staffe in acciaio sottile vengono spesso sottovalutate. Con uno spessore di soli 5 mm, il componente presenta una rigidità molto ridotta rispetto alle forze di taglio, e ogni operazione – taglio laser, fresatura, placcatura – rappresenta un'occasione per introdurre deformazioni.
Il percorso:
- Taglio Laser il profilo esterno per stabilire in modo efficiente la forma approssimativa
- Lasciare Margine di 0.5 mm nelle cavità interne per la fresatura finale
- Fresatura a portale CNC del profilo esterno e delle cavità fino alle dimensioni finali
- Correzione manuale della planarità per portare la parte entro 0.05 mm
- Cromatura secondo i requisiti di superficie
- Correzione post-placcatura — la planarità è stata corretta nuovamente dopo la placcatura
- Ispezione dimensionale e estetica di ogni pezzo
Il sesto passaggio è quello che la maggior parte delle specifiche omette completamente, e lo riprenderemo nella sezione relativa al trattamento superficiale. La placcatura non è un'operazione dimensionalmente neutra. Presumere che un pezzo che era piatto prima della placcatura rimanga piatto anche dopo è il motivo per cui i requisiti di planarità vengono spesso mancati anche su pezzi realizzati correttamente.
Cosa avevano in comune
Due materiali diversi, due settori industriali diversi, due processi produttivi diversi. La stessa strategia di base:
Suddividere il lavoro in fasi, stabilizzarlo al centro e terminarlo per ultimo.
Entrambi i pezzi sono stati sgrossati con una tolleranza intenzionale di 0.5 mm. Entrambi hanno subito una fase di stabilizzazione prima o dopo la lavorazione finale: ricottura in un caso, correzione manuale nell'altro. In entrambi i casi la precisione finale è stata stabilita dopo che il pezzo si era assestato, anziché prima. Entrambi sono stati ispezionati durante la produzione, anziché solo alla fine.
Questa sequenza rappresenta la soluzione generale per le distorsioni delle staffe. La fase di stabilizzazione specifica varia in base al materiale e alla geometria, ma il percorso di lavorazione rimane invariato. Una staffa lavorata direttamente dal materiale grezzo alle dimensioni finali in un'unica passata manterrà le tolleranze fino a quando le sollecitazioni nel materiale non decideranno diversamente.
Geometrie delle staffe e le esigenze di ciascuna
Staffe a L e staffe angolari
La forma più semplice, e quella che più spesso si realizza meglio in lamiera. La lavorazione di una staffa a L da un pezzo pieno ha senso quando l'angolo deve essere veramente rigido (nessuna debolezza dovuta al raggio di curvatura), quando è necessario uno spessore localizzato in corrispondenza dei punti di fissaggio o quando le tolleranze dei fori sono più strette di quanto la piegatura possa garantire.
Dal punto di vista della lavorazione, una forma a L ricavata da un blocco pieno comporta uno spreco della maggior parte del materiale. Se la geometria è semplice e la quantità è significativa, è opportuno preventivare entrambi i metodi.
Staffe rinforzate e nervate
Rinforzi e nervature aumentano la rigidità senza aggiungere molta massa: si tratta della soluzione strutturale più efficace in assoluto per una staffa.
Considerazioni sulla lavorazione: uno spessore delle nervature inferiore a circa 1.5 mm nell'alluminio inizia a causare problemi di vibrazione e flessione. Gli angoli interni, dove le nervature incontrano le pareti, necessitano di un raggio almeno pari al raggio dell'utensile, il che significa specificare raggi d'angolo che sia effettivamente possibile tagliare. Un raggio d'angolo di 0.5 mm richiede un utensile da 1 mm, che risulta lento e fragile in qualsiasi lavorazione che non sia di scarsa profondità.
Staffe flangiate e multiplanari
Le staffe con superfici di montaggio su più piani sono un ambito in cui la lavorazione meccanica supera nettamente la formatura, e in cui la strategia di impostazione determina sia i costi che la precisione.
Se le superfici possono essere lavorate in un'unica fase di lavorazione, la loro relazione reciproca è limitata solo dalla precisione della macchina. Se invece richiedono fasi di lavorazione separate, ogni relazione tra le superfici eredita l'errore di fissaggio tra le fasi. Per una staffa, la cui funzione principale è quella di tenere insieme due elementi in una relazione definita, questa differenza è rilevante.
Questo è l'argomento principale a favore della lavorazione a 5 assi sulle staffe: non la geometria complessa, ma la possibilità di ottenere tutte le superfici funzionali in un'unica configurazione.
Supporti per motori e attuatori
I supporti motore sono componenti di allineamento. Il diametro del perno che posiziona il motore, la sua concentricità rispetto all'elemento azionato dal motore e la planarità della superficie di montaggio determinano, nel loro insieme, il corretto funzionamento della trasmissione.
Requisiti tipici: foro pilota H7, concentricità rispetto all'asse condotto entro 0.02-0.05 mm a seconda del tipo di accoppiamento, planarità della superficie di montaggio entro 0.05 mm e tolleranza di posizione del disegno dei bulloni intorno a ±0.05 mm. I supporti del motore sono inoltre direttamente soggetti alle vibrazioni operative della macchina, pertanto è opportuno considerare la frequenza naturale.
Supporti per sensori e ottiche
La categoria più impegnativa in rapporto alla loro apparente semplicità. La funzione di un supporto per sensori è quella di mantenere un dispositivo nella posizione richiesta dalla calibrazione e di mantenerlo in tale posizione anche in presenza di cicli termici e vibrazioni.
Le caratteristiche che contano sono: la planarità della superficie di montaggio (un sensore imbullonato a una superficie non piana si trova in una posizione imprevedibile), la tolleranza di posizionamento dello schema di montaggio rispetto a un riferimento funzionale e la stabilità termica del materiale e della geometria. La capacità di carico è solitamente irrilevante.
Piastre adattatrici e staffe di transizione
Le piastre adattatrici servono a collegare due configurazioni di fori non corrispondenti. La loro funzione principale è la precisione del posizionamento dei fori, e rappresentano un puro esercizio di tolleranza geometrica e dimensionale (GD&T): due configurazioni su un unico componente, ciascuna riferita alla propria interfaccia di accoppiamento, con la relazione tra di esse controllata.
Ne realizziamo molti come piastre per utensili e basi per attrezzature personalizzate , applicando la stessa logica su scala maggiore.
Supporti di isolamento e smorzati
I supporti che incorporano isolatori elastomerici o a molla rappresentano un problema di progettazione diverso: l'isolatore fornisce la flessibilità, mentre la parte lavorata deve essere sufficientemente rigida da non parteciparvi.
Il guasto più comune è dovuto a una staffa lavorata la cui frequenza naturale rientra nell'intervallo per cui è stato selezionato l'isolatore. L'isolatore svolge la sua funzione, la staffa entra in risonanza e l'assemblaggio vibra in modo più intenso rispetto a quanto avrebbe fatto con un montaggio rigido. Le strutture di montaggio lavorate nei sistemi isolati dovrebbero essere sostanzialmente più rigide della frequenza di isolamento: un fattore di separazione di frequenza pari o superiore a cinque è un obiettivo di partenza ragionevole.
Rigidità, massa e frequenza naturale
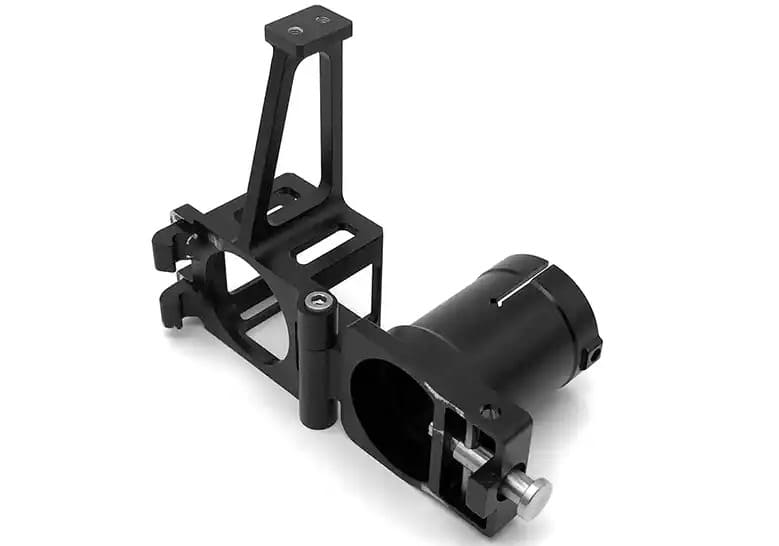
Il contenuto tecnico che la maggior parte degli articoli sui supporti per staffe tralascia, ed è la parte che più spesso determina se un supporto funziona.
Perché la rigidità conta più della resistenza nella maggior parte dei casi
Le staffe raramente hanno una resistenza limitata. Prendiamo una tipica staffa in alluminio lavorato che deve sopportare un carico di qualche centinaio di Newton: calcolando le sollecitazioni, si otterranno in genere fattori di sicurezza compresi tra cinque e quindici. Il componente è ben lontano dal punto di snervamento.
Potrebbe trattarsi di un'eccessiva flessibilità. La flessione sotto carico sposta qualsiasi cosa sia sostenuta dalla staffa. Una bassa rigidità implica una bassa frequenza naturale, che introduce risonanza nel campo di funzionamento. Inoltre, una staffa flessibile è soggetta a cicli di deformazione più ampi, il che rappresenta un problema di fatica anche a basse sollecitazioni.
Progettare staffe che uniscano rigidità e resistenza di solito è un'operazione che si risolve da sola. Se invece si progetta solo per la resistenza, si otterranno componenti robusti, flessibili e deludenti.
Rigidità specifica: perché alluminio, acciaio e titanio sono quasi identici
Ecco un dato che sorprende la maggior parte degli ingegneri la prima volta che lo scoprono.
La rigidità specifica — modulo elastico diviso per la densità — è straordinariamente simile tra i metalli strutturali più comuni:
| Materiale | Modulo elastico E (GPa) | Densità ρ (g/cm³) | Rigidità specifica E/ρ |
|---|---|---|---|
| Alluminio 6061-T6 | 68.9 | 2.70 | 25.5 |
| Alluminio 7075-T6 | 71.7 | 2.81 | 25.5 |
| Acciaio (tutti i gradi) | ~ 200 | 7.85 | 25.5 |
| Titanio Ti-6Al-4V | 113.8 | 4.43 | 25.7 |
| Magnesio AZ31 | 45 | 1.77 | 25.4 |
Sono tutti entro circa l'1% l'uno dall'altro. Non è una coincidenza: riflette la fisica dei legami atomici dei metalli.
L'implicazione è significativa e controintuitiva: a parità di massa e geometria, tutti questi materiali offrono la stessa rigidità. Scegliere l'acciaio al posto dell'alluminio per ottenere una staffa più rigida non ha senso se si mantiene la massa invariata, perché la versione in acciaio avrà uno spessore pari a un terzo di quella in alluminio.
La differenza sta nel fatto che l'alluminio, a parità di massa, offre un volume tre volte maggiore , il che significa sezioni molto più spesse. Inoltre, la rigidità della sezione alla flessione è proporzionale al cubo dello spessore. Una staffa in alluminio di 30 mm di spessore è notevolmente più rigida di una staffa in acciaio di 10 mm di spessore a parità di massa, non perché l'alluminio sia più rigido, ma perché se ne può utilizzare una quantità maggiore.
Ecco il vero motivo per cui l'alluminio domina le staffe che richiedono rigidità elevata. Non il materiale in sé, ma la geometria che il materiale permette di ottenere.
L'acciaio rimane la scelta migliore quando lo spessore è limitato dalle dimensioni dell'edificio, quando la resistenza è un fattore determinante, quando la resistenza all'usura è importante o quando la dilatazione termica deve essere compatibile con quella di un assemblaggio in acciaio.
La geometria della sezione batte la selezione dei materiali
Di conseguenza, in un attacco ortopedico progettato per garantire la rigidità, le decisioni geometriche hanno un ampio margine di vantaggio rispetto alle decisioni relative ai materiali.
La rigidezza flessionale è proporzionale al momento d'inerzia, che per una sezione rettangolare è pari al cubo dello spessore. Raddoppiando la profondità di una sezione, la sua rigidezza flessionale si moltiplica per otto. Nessun materiale alternativo a vostra disposizione offre un effetto simile.
Conseguenze pratiche:
- Il risultato prevale sull'ampiezza. Rendere una staffa più profonda nella direzione della flessione è molto più efficace che renderla più larga.
- Il materiale agli estremi compie il lavoro. Il materiale in prossimità dell'asse neutro non contribuisce quasi per nulla alla rigidità flessionale, motivo per cui i profilati a I e le strutture nervate sono efficienti, mentre i blocchi pieni non lo sono.
- Le tasche sono praticamente gratuite. La rimozione di materiale dalla parte centrale di una sezione comporta una minima perdita di rigidità e consente di risparmiare massa e tempo di lavorazione.
- Le sezioni chiuse superano quelle aperte in torsione, di un ordine di grandezza o più.
Frequenza naturale e obiettivi di separazione di frequenza
La prima frequenza naturale di una parentesi segue la relazione familiare:
f = (1/2π) × √(k/m)
Maggiore è la rigidità, maggiore è la frequenza. Maggiore è la massa, minore è la frequenza. Entrambi i fattori sono importanti e agiscono in direzioni opposte quando si aggiunge materiale: ecco perché "renderlo più robusto" non è sempre la soluzione a un problema di risonanza. Aggiungere una piastra spessa aumenta la massa e potrebbe abbassare la frequenza, peggiorandola.
La soluzione corretta è quasi sempre quella di aumentare la rigidità senza aggiungere troppa massa : nervature, rinforzi, sezioni più profonde, campate non supportate più corte, condizioni al contorno meglio vincolate.
Per gli obiettivi di separazione, mantenere la prima modalità della staffa ben al di sopra della frequenza di eccitazione significativa più elevata. Un fattore di due è un minimo comune; tre o più è ideale. Quando una macchina varia attraverso un intervallo di velocità, la staffa deve superare il limite superiore di tale intervallo, non solo il punto di funzionamento.
Fonti di eccitazione da verificare: velocità di rotazione del motore e sue armoniche, frequenza di ingranamento degli ingranaggi, frequenza di passaggio delle pale o delle alette, larghezza di banda del servo e modi strutturali di qualsiasi elemento a cui è fissata la staffa.
Strategia di nervatura: dove il materiale si guadagna effettivamente la sua massa
Le nervature sono lo strumento di irrigidimento più efficace disponibile, ma solo se posizionate correttamente.
- Allineare le nervature con il percorso di carico. Una nervatura perpendicolare alla direzione di flessione contribuisce in minima parte.
- L'altezza è più importante dello spessore. Una nervatura alta e sottile è molto più rigida per unità di massa rispetto a una nervatura corta e spessa, fino al limite di instabilità.
- Triangolare gli angoli. I rinforzi angolari in corrispondenza della giunzione tra due piani rappresentano l'elemento di irrigidimento più importante nella maggior parte delle staffe.
- Rispetta la lavorabilità. Uno spessore delle nervature inferiore a circa 1.5 mm nell'alluminio può causare vibrazioni. Rapporti altezza-spessore delle nervature superiori a circa 8:1 richiedono un'attenta lavorazione del percorso utensile.
- Le intersezioni delle nervature necessitano di raggi. Gli angoli interni acuti rappresentano sia una concentrazione di stress sia una condizione non lavorabile.
Quando lo smorzamento conta più della rigidità
A volte non è possibile spostare la frequenza naturale al di fuori dell'intervallo di eccitazione: l'eccitazione è a banda larga oppure l'inviluppo non consente una maggiore rigidità. In questi casi la soluzione è lo smorzamento.
I metalli hanno un basso smorzamento intrinseco e le differenze tra di loro sono minime in termini assoluti (magnesio e ghisa sono leggermente migliori di alluminio o acciaio, ma non abbastanza da risolvere un problema da soli). Di solito è necessario aggiungere uno smorzamento efficace: trattamenti di smorzamento a strato vincolato, elementi di interfaccia elastomerici o smorzatori di massa accordati.
La conseguenza progettuale per un componente lavorato è la predisposizione per il montaggio: superfici di incollaggio piane per i trattamenti di smorzamento, elementi di fissaggio per smorzatori accordati, interfacce definite per elementi elastomerici.
Il giunto bullonato: cosa sostiene realmente la tua staffa
Ogni staffa termina con dei bulloni, ed è qui che le specifiche di lavorazione incontrano la funzione effettiva del componente.
Il precarico è il prodotto, non il dispositivo di fissaggio.
Un giunto bullonato progettato correttamente trasmette il carico attraverso l'attrito tra gli elementi serrati, non attraverso il bullone per taglio. Il compito del bullone è quello di generare e mantenere la forza di serraggio che rende possibile tale attrito.
Questo ridefinisce ciò che la staffa deve offrire. La staffa deve fornire superfici che consentano di generare un precarico preciso e di mantenerlo nel tempo. Tutto ciò che segue ne consegue.
Planarità della superficie di appoggio e rilassamento dell'incastro
Nessuna superficie lavorata è veramente piatta a livello microscopico. Sotto precarico, le sporgenze si schiacciano e ogni micron di questo appiattimento si traduce in una perdita di aderenza del bullone.
L'incorporazione avviene rapidamente, principalmente durante il serraggio e nei primi cicli di carico o termici, e in genere comporta una perdita di precarico pari al 5-10% del precarico installato , maggiore su superfici ruvide o rivestite. Aggiungendo il rilassamento termico e lo scorrimento viscoso, una perdita di precarico del 10% è un'ipotesi di progetto comune.
Il principio alla base della lavorazione è semplice: superfici di appoggio più lisce e piatte riducono l'incastro. Per i giunti in cui il mantenimento del precarico è importante, specificare la superficie di appoggio, non solo il pezzo. Un valore di Ra pari o inferiore a 1.6 μm sotto le teste delle viti e nelle interfacce di serraggio è un obiettivo ragionevole, con la planarità specificata sull'area di appoggio piuttosto che sull'intero pezzo.
Coplanarità e base morbida nei supporti multipunto
Il guasto che interessa più assemblaggi di qualsiasi altro in questo elenco.
Quando una staffa viene fissata in tre o più punti, le superfici di montaggio devono essere complanari. Se una di esse sporge, la staffa oscilla sulle altre e il serraggio dei bulloni deforma il componente. Questo è l'equivalente meccanico del "piede morbido" nell'installazione di apparecchiature rotanti.
Le conseguenze: la staffa viene precaricata in uno stato di flessione prima ancora di essere sottoposta al carico di esercizio, la deformazione si propaga a tutto ciò che sostiene, l'allineamento si sposta man mano che i dispositivi di fissaggio vengono serrati in sequenza e la distribuzione del precarico lungo il modello diventa imprevedibile.
Ci sono due soluzioni. Specificare la complanarità come tolleranza di profilo su tutte le superfici di montaggio simultaneamente , non la planarità su ciascuna superficie singolarmente: le superfici piane a diverse altezze non sono comunque complanari. Inoltre, laddove non ci si possa fidare della planarità della struttura di accoppiamento, è necessario progettarla di conseguenza: meno punti di montaggio, rondelle sferiche o zone deliberatamente flessibili tra i punti di fissaggio.
Impegno della filettatura nell'alluminio: la regola 1.5-2×
Quando un elemento di fissaggio in acciaio si avvita nell'alluminio, la filettatura in alluminio rappresenta il punto debole. L'accoppiamento deve essere sufficientemente lungo affinché la resistenza al taglio della filettatura nell'alluminio superi la resistenza alla trazione del bullone; altrimenti, la filettatura si spana prima che il bullone raggiunga il punto di snervamento e il giunto non potrà mai raggiungere il precarico previsto in fase di progettazione.
La regola generale per l'accoppiamento acciaio-alluminio è da 1.5 a 2 volte il diametro nominale di accoppiamento , contro circa 1 volta per l'accoppiamento acciaio-acciaio. Magnesio e plastica richiedono valori ancora maggiori.
Numeri pratici: un elemento di fissaggio M6 nell'alluminio richiede un innesto della filettatura di 9-12 mm. Un M4 ne richiede 6-8 mm. Questo rappresenta un vero e proprio vincolo di progettazione per le staffe sottili, ed è per questo che molti disegni specificano implicitamente qualcosa di irrealizzabile: un foro filettato M6 in una staffa spessa 6 mm non può fornire l'innesto necessario all'elemento di fissaggio.
Punti correlati altrettanto importanti: non contare la prima o le prime due filettature, che sopportano un carico minimo. Smussare le entrate dei fori filettati. E nei fori ciechi, assicurarsi che la profondità di foratura sia sufficiente per il passo del maschio.
Inserti filettati: quando il materiale di base non è sufficiente
Laddove la sezione è troppo sottile per un innesto adeguato, o laddove il giunto verrà smontato ripetutamente, gli inserti filettati spostano la filettatura in un materiale più resistente.
Opzioni in ordine approssimativo di frequenza: inserti a filo elicoidale (economici, efficaci, richiedono un foro filettato specifico), inserti a chiave (maggiore resistenza, migliori per assemblaggi ripetuti), inserti a pressione e autofilettanti (veloci, richiedono un foro controllato e materiale adeguato intorno ad esso) e inserti termofissabili (per materie plastiche).
Tutti richiedono un foro controllato e un materiale di rinforzo adeguato intorno ad esso. Specificare l'inserto nel disegno anziché lasciarlo all'assemblaggio: la preparazione del foro varia a seconda del tipo e non è intercambiabile.
Requisiti di alesatura e superficie di appoggio
Piccoli dettagli, effetto sproporzionato.
Una testa di fissaggio che poggia su una superficie non lavorata, angolata o arrotondata produce un precarico non uniforme e sollecitazioni laterali sul fissaggio. Su qualsiasi superficie della staffa che non sia già piana e perpendicolare all'asse del foro (superfici fuse, facce angolate, profili curvi), specificare una superficie di appoggio.
Requisiti importanti da sottolineare: diametro della superficie di contatto almeno 1.5 volte il diametro della testa del bullone, perpendicolare all'asse del foro entro circa 0.5°, finitura superficiale Ra 1.6 μm o migliore e assenza di bave sul bordo del foro. Una bava sotto la testa del bullone è un rischio concreto di incastro.
Dispersione del precarico e perché il controllo della coppia non è precisione
Il metodo standard per impostare il precarico con una chiave dinamometrica è molto meno preciso di quanto si pensi. Poiché la maggior parte della coppia applicata serve a vincere l'attrito sotto la testa e nelle filettature, e i coefficienti di attrito variano notevolmente in base alla finitura superficiale, al rivestimento, alla lubrificazione e alla pulizia, una dispersione del precarico di ±25-30% è tipica anche con utensili calibrati.
La soluzione progettuale prevede di lasciare un margine: si presume che il precarico possa essere ben al di sotto del valore nominale e si verifica che il giunto funzioni ancora, e ben al di sopra del valore nominale e si verifica che non si verifichi alcuna deformazione.
La risposta della lavorazione è che una finitura superficiale e un rivestimento uniformi producono un attrito uniforme, che a sua volta riduce la dispersione. Questo è un caso in cui una specifica apparentemente estetica svolge una funzione strutturale.
Specificare la planarità come requisito di precarico
Riunire questa sezione in un esercizio di disegno.
Per una staffa la cui funzione dipende dal mantenimento del precarico, il disegno deve includere:
- Planarità su ciascuna superficie di appoggio imbullonata, tipicamente 0.05-0.1 mm sull'area di appoggio
- Controllo della tolleranza del profilo per la coplanarità su tutte le superfici di montaggio nel loro insieme
- Finitura superficiale sotto le teste dei dispositivi di fissaggio e nelle interfacce di serraggio: Ra 1.6 μm o migliore.
- Profondità di innesto della filettatura indicata esplicitamente, con indicazioni di inserimento laddove necessario.
- Requisiti di superficie di contatto su qualsiasi sede di fissaggio non piana o non perpendicolare
- Si noti che la piattezza si applica dopo qualsiasi trattamento superficiale
Quest'ultimo aspetto è più importante di quanto sembri, come ha dimostrato il caso dell'acciaio inossidabile SS400. La placcatura e il rivestimento modificano la planarità, e una specifica che non menziona questo punto verrà interpretata come applicabile allo stato misurato dal fornitore.
Materiali per staffe e supporti
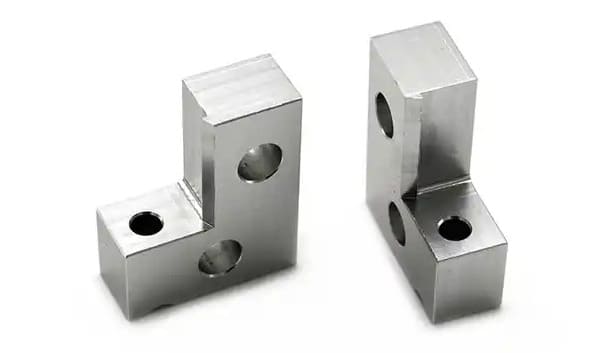
6061-T6: Lo standard predefinito e perché di solito vince
La lega 6061-T6 è la risposta corretta per la maggior parte delle staffe, senza ombra di dubbio. Ha una resistenza allo snervamento di circa 276 MPa, un'eccellente lavorabilità, una buona resistenza alla corrosione, è facilmente reperibile in lastre e barre e si anodizza in modo uniforme.
In combinazione con il punto specifico di rigidità menzionato sopra (il vantaggio dell'alluminio è che a parità di massa si ottiene una sezione molto maggiore), la lega 6061 soddisfa la maggior parte dei requisiti per le staffe al costo totale più basso.
Utilizza un'alternativa solo se hai un motivo specifico, non di default.
7075-T6: Quando la resistenza giustifica il costo
La lega 7075-T6 quasi raddoppia la resistenza allo snervamento della 6061, mantenendo sostanzialmente la stessa densità e rigidità. Questo permette di realizzare sezioni più sottili nelle aree in cui la resistenza è un fattore critico, soprattutto quando gli spazi a disposizione sono ristretti.
I compromessi: costo del materiale più elevato, minore resistenza alla corrosione, scarsa saldabilità e aspetto dell'anodizzazione non uniforme a causa del contenuto di zinco. Inoltre, è importante notare che non aumenta la rigidità: il modulo elastico è pressoché identico. Se la staffa è limitata dalla rigidità piuttosto che dalla resistenza, la lega 7075 costa di più e non cambia nulla.
Acciaio e acciaio inossidabile: dove l'alluminio non basta
L'acciaio si guadagna il suo posto quando i vincoli di spessore impongono restrizioni così severe da impedire all'alluminio di raggiungere la sezione necessaria, quando la resistenza all'usura o all'abrasione è importante, quando la dilatazione termica deve essere compatibile con un assemblaggio in acciaio, o quando il costo assoluto per componente è determinante e la differenza di peso è accettabile.
I gradi di acciaio comunemente utilizzati per le staffe includono acciai strutturali generici come l'SS400 (come nella staffa per l'automazione sopra riportata), il 1045 per una maggiore resistenza e l'acciaio inossidabile 304 o 316 quando è richiesta resistenza alla corrosione. L'acciaio 17-4 PH è adatto per i casi che richiedono sia elevata resistenza che resistenza alla corrosione.
Le staffe in acciaio si lavorano più lentamente rispetto a quelle in alluminio e, di conseguenza, sono più costose per unità di tempo di lavorazione, ma il costo del materiale è inferiore, il che a volte compensa questo svantaggio nel caso di geometrie semplici.
Titanio: raramente giustificato, a volte essenziale
La lega Ti-6Al-4V presenta un eccellente rapporto resistenza-densità e una straordinaria resistenza alla corrosione. La sua rigidità specifica, come mostrato sopra, è la stessa dell'alluminio: pertanto, le caratteristiche principali delle staffe in titanio sono resistenza, fatica, temperatura e corrosione, mai rigidità.
Il costo di lavorazione è circa tre o quattro volte superiore a quello dell'alluminio per geometrie equivalenti. Giustificato in applicazioni aerospaziali, mediche, navali e ad alta temperatura. Raramente giustificato in altri settori.
Magnesio: l'opzione più leggera, con reali esigenze di maneggevolezza.
Le leghe di magnesio sono circa il 30% più leggere dell'alluminio a parità di rigidità specifica, con un buon smorzamento delle vibrazioni e basse forze di taglio.
Il vincolo principale è la sicurezza. I trucioli di magnesio sono combustibili e la polvere fine rappresenta un reale rischio di incendio ed esplosione, il che richiede la selezione di un refrigerante adeguato, una gestione dedicata dei trucioli, un sistema di estinzione di classe D sulla macchina e operatori addestrati. Relativamente poche officine offrono tutto ciò.
In produzione realizziamo componenti di staffe in magnesio: la staffa laterale del modulo aerospaziale descritta in precedenza era in magnesio, fissata a fori H7 con una deformazione di 0.05 mm. Se state valutando fornitori per lavorazioni in magnesio, chiedete quale liquido di raffreddamento utilizzano e come gestiscono i trucioli; le risposte a queste domande distinguono rapidamente le reali capacità da quelle dichiarate.
Materiali plastici tecnici e supporti per l'isolamento termico
A volte è la risposta giusta. La plastica viene utilizzata per le staffe quando l'isolamento elettrico, l'isolamento termico, la resistenza alla corrosione o la riduzione del peso sono più importanti della rigidità.
Le scelte più comuni sono: acetale (dimensionalmente stabile, lavorabile in modo eccellente), PEEK (elevata resistenza e capacità di sopportare temperature elevate, costoso) e nylon rinforzato con fibra di vetro (buona rigidità per un polimero, abrasivo per gli utensili). Si noti che tutti i polimeri hanno moduli elastici inferiori di uno o due ordini di grandezza rispetto ai metalli, quindi le staffe in plastica sono flessibili in confronto e si deformano per scorrimento sotto carico prolungato.
Selezione dei materiali in base ai requisiti normativi
| Requisiti di governo | Prima scelta | Alternative | Evitare |
|---|---|---|---|
| Rigidità in un involucro non vincolato | 6061-T6 | Magnesio AZ31 | Acciaio di massa uguale |
| Forza in un involucro compatto | 7075-T6 | Acciaio, Ti-6Al-4V | 6061-T6 |
| Massa minima | Magnesio AZ31 | 7075-T6 | Acciaio |
| Costo più basso, volume moderato | Acciaio (SS400 o similare) | 6061-T6 | Titanio |
| Resistenza alla corrosione | Acciaio inossidabile 316 | Ti-6Al-4V, 6061 anodizzato | Magnesio (senza protezione) |
| Corrispondenza termica con l'assemblaggio in acciaio | Acciaio | 17-4 PH | Alluminio |
| Isolamento elettrico | PEEK, acetale | Nylon caricato a vetro | Qualsiasi metallo |
| Affaticamento critico | Ti-6Al-4V | 7075-T6 | Fusioni e saldature |
Schemi di foratura, tolleranze e GD&T
Le staffe sono, dal punto di vista funzionale, delle configurazioni di fori collegate da un materiale. Il modo in cui vengono specificati questi fori determina se il componente può essere assemblato e quanto costa.
Tolleranza di posizione vs. quotatura delle coordinate
La quotatura tramite coordinate (X e Y con tolleranze ±) produce una zona di tolleranza quadrata. La tolleranza di posizione reale produce una zona circolare.
La differenza non è puramente accademica. Una tolleranza di coordinate di ±0.1 mm consente un errore diagonale fino a 0.141 mm agli angoli della zona, rifiutando al contempo un errore sull'asse X di 0.11 mm. Il requisito funzionale – il foro deve essere sufficientemente vicino alla sua posizione nominale – non tiene conto della direzione. Pertanto, la tolleranza di coordinate rifiuta simultaneamente i pezzi accettabili e accetta quelli al limite.
Il posizionamento preciso con una zona di tolleranza circolare corrisponde alla funzione e offre circa il 57% in più di area di tolleranza utilizzabile a parità di deviazione nel caso peggiore. Questo si traduce in un margine di produzione gratuito per una modifica del disegno.
Selezione del riferimento: perché la superficie di montaggio è solitamente il riferimento A
I riferimenti definiscono come viene misurato il componente e, idealmente, come viene utilizzato. Il valore predefinito per una staffa è:
- Dato A: la superficie di montaggio primaria: la superficie che si appoggia contro la struttura di accoppiamento
- Dato B: un elemento di posizionamento all'interno di quella superficie, spesso un foro per tassello o il centro stesso del modello.
- Datum C: una funzione secondaria che controlla la rotazione
Il principio è che i riferimenti devono replicare il modo in cui il componente è vincolato durante l'assemblaggio. Una staffa quotata a partire da un bordo arbitrario avrà dimensioni diverse rispetto alla sua funzione, e la tolleranza specificata non sarà quella rilevante.
Tolleranza bonus MMC: tolleranza gratuita che probabilmente non stai richiedendo
Lo strumento meno utilizzato nel dimensionamento delle staffe.
Quando la tolleranza di posizione è specificata in condizioni di massimo materiale (MMC), il componente acquisisce una tolleranza di posizione aggiuntiva man mano che il foro supera la sua dimensione minima. Per un foro di passaggio, questo è funzionalmente corretto: un foro più grande ha più spazio intorno al fissaggio, quindi può tollerare un errore di posizione maggiore e consentire comunque l'assemblaggio.
In concreto: un foro di passaggio Ø6.2 +0.2/0 con posizione ⌀0.2 in MMC. Alla dimensione minima di 6.2 mm, la tolleranza di posizione è di 0.2 mm. Alla dimensione massima di 6.4 mm, il bonus aggiunge 0.2 mm, per un totale di ⌀0.4 mm, ovvero il doppio della tolleranza , senza alcun costo funzionale.
La maggior parte dei disegni delle staffe specifica la posizione senza alcun modificatore di condizione del materiale, il che annulla completamente questa possibilità. Per i fori di passaggio, l'MMC è quasi sempre appropriato e quasi sempre a costo zero.
L'eccezione: fori per tasselli e per il posizionamento, dove l'accoppiamento stesso è funzionale. Questi dovrebbero essere di dimensioni tali da non dipendere dalle dimensioni della caratteristica (RFS), perché un foro per tassello più grande non offre alcun vantaggio.
Accumulo di tolleranze su un gruppo di staffe
Una staffa che collega due sottogruppi partecipa a una pila che comprende lo schema di accoppiamento su ciascun lato, i due schemi della staffa stessa e gli spazi liberi in corrispondenza di ciascuna interfaccia.
Le due analisi utili:
Il caso peggiore somma tutte le tolleranze ai loro estremi. Un approccio conservativo garantisce l'assemblaggio e spesso impone tolleranze più strette del necessario.
Il metodo statistico (RSS) calcola la radice quadrata della somma dei quadrati dei contributi, presupponendo che non tutti i valori si trovino contemporaneamente agli estremi. È più realistico per i volumi di produzione e in genere consente tolleranze individuali significativamente più ampie.
Per le staffe, l'approccio pratico è quello di considerare il caso peggiore in tutti i casi in cui un errore di assemblaggio è inaccettabile, e RSS altrove. E ricordate che il gioco è un legittimo strumento di progettazione: i fori asolati in un'interfaccia possono assorbire un intero accumulo che altrimenti richiederebbe tolleranze costose ovunque.
Obiettivi di tolleranza realistici per caratteristica
| Caratteristica | Standard | Precisione | Note |
|---|---|---|---|
| Posizione del foro di passaggio | ± 0.1 mm | ± 0.05 mm | Specificare su MMC per ottenere un bonus |
| Perno / foro di posizionamento | H8 | H7 | H7 era il requisito sulla staffa in magnesio |
| spaziatura tra i fori | ± 0.1 mm | js6 o ±0.02 mm | La spaziatura js6 è stata mantenuta sulla staffa in magnesio |
| planarità della superficie di montaggio | 0.1 mm | 0.05 mm | 0.05 mm ottenuti su entrambe le parti della custodia |
| Coplanarità tra le facce | 0.15 mm | 0.05 mm | Profilo di tutti i volti nel loro insieme |
| Foro pilota per il supporto del motore | H8 | H7 | La concentricità rispetto all'asse di azionamento è più importante |
| Profilo generale | ± 0.2 mm | ± 0.05 mm | Raramente è necessario stringerlo |
| Finitura superficiale, superfici di appoggio | Ra 3.2 μm | Ra 1.6 μm | Più fine riduce l'incorporamento |
| Spessore | ± 0.1 mm | ± 0.03 mm | Solitamente non critico |
Dove vale la pena pagare per tolleranze ristrette e dove no.
Il costo della lavorazione meccanica aumenta vertiginosamente al diminuire delle tolleranze, e l'aumento non è lineare. In linea di massima: ±0.1 mm è praticamente gratuito su un pezzo fresato, ±0.05 mm richiede attenzione, ±0.02 mm richiede controllo e ispezione del processo, e tolleranze inferiori a questo valore implicano una strategia specifica e spesso operazioni aggiuntive.
Vale la pena pagare per: elementi di posizionamento che stabiliscono la posizione, planarità della superficie di montaggio sui giunti critici per il precarico, complanarità tra le superfici di montaggio, accoppiamenti dei fori per cuscinetti e perni di centraggio.
Solitamente no: dimensioni complessive del profilo, spessore non critico, dimensioni dei fori di passaggio, finitura superficiale estetica, elementi che non entrano in contatto con nulla.
Un errore comune e costoso è quello di applicare a ogni dimensione un'ampia tolleranza di ±0.05 mm nel cartiglio. Questo indica che nessuno ha identificato quali caratteristiche siano effettivamente importanti, e il prezzo del pezzo viene calcolato come se lo fossero tutte.
Strategia di lavorazione e controllo della distorsione
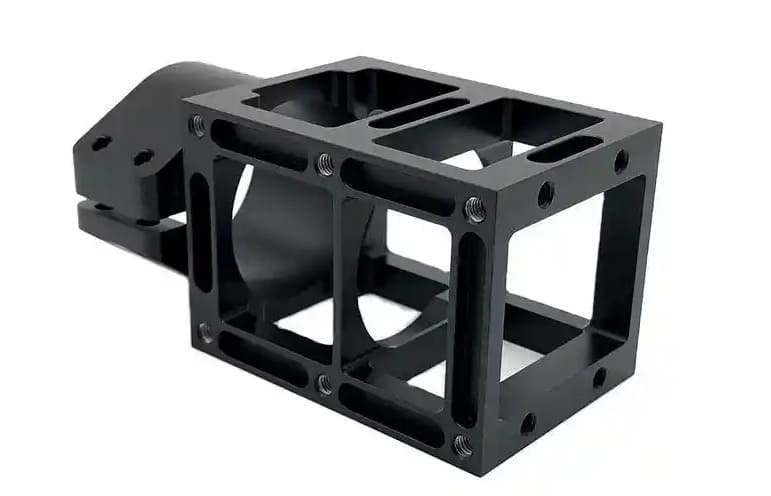
Strategia di impostazione: perché la lavorazione a singola impostazione è importante per i modelli di foratura
La relazione tra le caratteristiche lavorate in una singola configurazione è limitata dalla precisione della macchina, in genere ben al di sotto di 0.01 mm su un buon centro di lavoro. La relazione tra le caratteristiche lavorate in configurazioni diverse eredita l'errore di fissaggio e di rilevamento del riferimento tra di esse, che di solito è di un ordine di grandezza maggiore.
Per le parentesi, dove le relazioni faccia a faccia e tra schemi costituiscono l'intera funzione, questo influenza direttamente la strategia. Riuscire a ottenere tutte le facce funzionali in un'unica configurazione è spesso più vantaggioso di qualsiasi altra singola decisione.
3 assi contro 5 assi per staffe multiplanari
Una staffa con superfici di montaggio su due o tre piani richiede in genere da tre a cinque passaggi su una macchina a 3 assi, oppure da uno a due su una a 5 assi.
Il confronto dei costi è solitamente più equilibrato di quanto sembri: le velocità di lavorazione delle macchine a 5 assi sono più elevate, ma il numero di attrezzaggi si riduce drasticamente e la manodopera per l'attrezzaggio e le attrezzature spesso incide in modo preponderante. Il confronto in termini di precisione, invece, è completamente diverso: la lavorazione con un unico set-up elimina del tutto gli errori tra i set-up.
Per staffe semplici e piatte, 3 assi sono la soluzione corretta, mentre 5 assi sono uno spreco. Per staffe multiple con caratteristiche correlate su piani diversi, 5 assi risultano generalmente la scelta migliore in entrambi i casi.
Tensione residua e stabilità di planarità
Il meccanismo di distorsione che trae in inganno, perché il pezzo viene misurato correttamente e poi si sposta.
Le lamiere laminate e le barre estruse conservano tensioni residue accumulate durante la lavorazione. La lavorazione meccanica rimuove il materiale in modo asimmetrico, le tensioni residue si ridistribuiscono e il pezzo cambia forma, a volte direttamente sulla macchina, a volte ore dopo.
La gravità del danno aumenta in base alla quantità di materiale rimosso e all'asimmetria della rimozione stessa. Il caso peggiore è quello di una staffa ricavata da una piastra spessa tramite lavorazione meccanica, fino a ottenere una struttura sottile e nervata.
Le contromisure, nell'ordine in cui le applichiamo:
- Specificare che si tratti di materiale sottoposto a distensione. Una lamiera sottoposta a trattamento di distensione si comporta in modo molto più prevedibile rispetto a una lamiera laminata a caldo.
- Sgrossare con margine, poi stabilizzare, infine rifinire. In entrambi i casi studio è stata utilizzata una sovrastruttura di 0.5 mm prima della lavorazione finale.
- Aggiungere un'operazione intermedia di distensione dove la precisione lo richiede. La staffa in magnesio è stata ricotta dopo la sgrossatura proprio per questo motivo.
- Rimuovere il materiale in modo simmetrico Laddove la geometria lo consente, alternare i lati anziché rifinire completamente una faccia per prima.
- Lasciare che il tempo si stabilizzi tra la fase di sgrossatura e quella di finitura su pezzi di alta precisione.
Fissaggio di staffe sottili e asimmetriche
La forza di serraggio deforma i pezzi, e la deformazione ritorna alla forma originale una volta rilasciata. Una staffa sottile serrata saldamente in una morsa verrà lavorata correttamente, ma risulterà fuori tolleranza una volta rilasciata.
Approcci efficaci sulla geometria delle staffe: fissaggio sottovuoto per pezzi con superficie piana, ganasce morbide personalizzate adattate al profilo del pezzo, linguette di sicurezza che tengono fermo il pezzo e lo rimuovono per ultime, e bassa forza di serraggio con un maggior numero di punti di contatto.
Nello specifico, per le staffe a piastra sottile (il pezzo in acciaio inox SS400 da 5 mm è rappresentativo), la forza di taglio è importante quanto il serraggio. Passaggi di finitura leggeri con utensili affilati riducono la flessione in modo più efficace rispetto al tentativo di serrare il pezzo in modo sufficientemente rigido da resistere a tagli più profondi.
Applichiamo gli stessi principi anche a maschere e attrezzature , che in genere sono strutture a piastra sottile con fori di precisione e la stessa sensibilità alla distorsione.
Raggiungere e mantenere la planarità su grandi superfici di montaggio
La planarità su una superficie ampia è il risultato di una combinazione tra strategia di lavorazione e gestione delle sollecitazioni, e talvolta richiede una fase di correzione.
Fattori che contribuiscono: condizioni del materiale e tensioni residue, deformazione dovuta al fissaggio e al serraggio, forza di taglio e apporto termico, condizioni dell'utensile e processi di post-lavorazione, incluso il trattamento superficiale.
Le strategie: fresare la superficie con una fresa di grande diametro in un'unica passata, ove possibile, anziché procedere a passi successivi; eseguire una leggera passata finale per eliminare la flessione dovuta alla forza di taglio; lavorare entrambi i lati, ove possibile, per bilanciare le sollecitazioni; e, se necessario, applicare una correzione meccanica dopo la lavorazione.
Quest'ultima opzione è legittima e talvolta necessaria. Sulla staffa SS400, la correzione manuale della planarità è stata applicata dopo la lavorazione e nuovamente dopo la cromatura, per mantenere una tolleranza di 0.05 mm su un pezzo di 5 mm di spessore. Alcune geometrie non raggiungono il requisito con la sola lavorazione meccanica.
Trattamento superficiale e suo effetto sull'adattamento
Il trattamento superficiale è il punto in cui le staffe, pur essendo state realizzate correttamente, smettono di essere tali.
Il rivestimento cambia le dimensioni
Ogni rivestimento modifica le dimensioni del pezzo, e la variazione è spesso maggiore della tolleranza di lavorazione.
Nel caso dell'anodizzazione dura, l'effetto dimensionale è significativo: poiché l'anodizzazione trasforma il substrato anziché aggiungervi materiale, crescendo all'incirca per metà verso l'esterno e per metà verso l'interno, i diametri dei fori si riducono di circa l'intero spessore del rivestimento. Un rivestimento di tipo III da 50 μm riduce il diametro di un foro di circa 50 μm, ovvero più del triplo di una banda H7 in un tipico foro per perno di fissaggio.
La placcatura si comporta in modo diverso e, per unità di spessore, in modo peggiore: i rivestimenti depositati aggiungono il loro spessore completo a ciascuna superficie, quindi il diametro di un foro si riduce del doppio dello spessore della placcatura.
Abbiamo trattato questo argomento in modo approfondito nella nostra guida al controllo dimensionale dell'anodizzazione dura , che include i tassi di crescita in base al tipo di rivestimento e le quattro strategie per gestirli. Nello specifico, per le staffe, le caratteristiche che richiedono attenzione sono i fori per perni e di posizionamento, i fori filettati e qualsiasi interfaccia con un accoppiamento specificato.
Correzione della planarità dopo la placcatura: un passaggio che la maggior parte delle specifiche trascura
Il rivestimento cambia forma e dimensione, ed è proprio in queste condizioni che le staffe sottili possono incastrarsi.
I processi di placcatura implicano bagni chimici, variazioni di temperatura e, nel caso della galvanostegia, tensioni interne nello strato depositato. Su un componente sottile o asimmetrico, tutti questi fattori possono alterarne la geometria. Una staffa che risultava perfettamente piana entro 0.05 mm prima della placcatura potrebbe non esserlo più dopo.
La staffa di automazione SS400 ne è un esempio lampante. Il processo prevedeva la correzione manuale della planarità dopo la lavorazione e una seconda correzione dopo la cromatura . Senza questo secondo passaggio, il requisito di planarità di 0.05 mm non sarebbe stato soddisfatto durante la fase di finitura, anche su un pezzo realizzato correttamente.
Due implicazioni pratiche. Primo, specificare sul disegno se la planarità si applica prima o dopo la placcatura; in caso contrario, ci si affida all'ipotesi del fornitore. Secondo, per le staffe sottili placcate con requisiti di planarità reali, prevedere un intervento di correzione post-placcatura come operazione pianificata, anziché come recupero.
Rivestimento delle superfici dei cuscinetti e suo effetto sul precarico
I rivestimenti modificano il comportamento dell'attrito alle interfacce in cui viene generato il precarico, il che altera la relazione tra coppia e precarico.
Gli effetti sono reali, ma non sempre intuitivi: un rivestimento che riduce l'attrito aumenta il precarico raggiunto a una data coppia, il che può sollecitare eccessivamente il fissaggio o le filettature. Un rivestimento che aumenta l'attrito riduce il precarico, lasciando il giunto sottoserrato. Alcuni rivestimenti sono anche più morbidi del substrato, il che aumenta l'incastro e accelera la perdita di precarico.
Se un giunto è critico per il precarico, è necessario mascherare le superfici di appoggio oppure stabilire la specifica di coppia in base alla condizione rivestita, non al valore del materiale nudo ricavato da una tabella di fissaggio.
Continuità elettrica attraverso le interfacce delle staffe
Quando una staffa deve garantire la messa a terra, il collegamento equipotenziale o la continuità EMI, il rivestimento è fondamentale.
L'anodizzazione è un isolante elettrico. Una staffa specificata come "anodizzata su tutta la superficie" che deve anche mettere a terra il suo carico utile non lo farà. La soluzione standard è un rivestimento di conversione al cromato sulle superfici di contatto, che mantiene la conduttività con uno spessore inferiore a un micrometro e quindi non ha praticamente alcun effetto dimensionale, oppure mascherare tali superfici e lasciarle al naturale.
Entrambi gli approcci devono essere indicati nel disegno fin dall'inizio.
Considerazioni sulla corrosione e sulla galvanica nelle giunzioni tra metalli dissimili
Le staffe si trovano per loro natura in corrispondenza delle transizioni tra i materiali: una staffa in alluminio imbullonata a un telaio in acciaio con elementi di fissaggio in acciaio inossidabile è una configurazione comune e galvanicamente attiva.
Quando metalli diversi si incontrano in presenza di umidità, il materiale meno nobile si corrode in modo preferenziale. L'alluminio contro l'acciaio inossidabile è un accoppiamento problematico; il magnesio contro quasi qualsiasi altro materiale è invece un accoppiamento estremamente pericoloso.
Misure di mitigazione: rondelle e boccole isolanti sul fissaggio, rivestimenti su una o entrambe le superfici, sigillanti all'interfaccia o selezione di materiali che riducano la differenza di potenziale. Nello specifico, per le staffe in magnesio, l'isolamento dai fissaggi in acciaio non è facoltativo in nessun ambiente in cui sia presente umidità.
Design per la producibilità
Spessore minimo della parete e delle nervature
| Materiale | minimo confortevole | Realizzabile | Note |
|---|---|---|---|
| Alluminio 6061-T6 | 1.5 mm | 0.8 mm | Il più prevedibile |
| Alluminio 7075-T6 | 1.2 mm | 0.7 mm | Una maggiore rigidità aiuta |
| Magnesio AZ31 | 1.5 mm | 1.0 mm | Una bassa forza di taglio aiuta |
| Acciaio | 1.0 mm | 0.6 mm | Rigido, ma lento da lavorare |
| Ti-6Al-4V | 1.0 mm | 0.6 mm | Gestione del calore critica |
| Acetale / PEEK | 2.0 mm | 1.5 mm | L'ammorbidimento termico è il limite |
Al di sotto del minimo accettabile, aspettatevi segni di vibrazione, variazioni dimensionali dovute alla flessione e costi più elevati a causa di parametri di taglio conservativi. La campata non supportata è importante quanto lo spessore: una nervatura sottile, corta e ben supportata è molto più facile da realizzare rispetto a una dello stesso spessore con una campata di 200 mm.
Raggi d'angolo interni e accesso agli utensili
Gli angoli interni devono avere un raggio almeno pari al raggio dell'utensile di taglio, e preferibilmente maggiore. Questo è il problema DFM più comune nei disegni delle staffe.
Indicazioni: specificare raggi d'angolo interni almeno 1.2 volte il diametro massimo dell'utensile che può raggiungere la caratteristica. Raggi maggiori consentono a utensili più grandi di tagliare più velocemente e con una finitura migliore. Ogni riduzione del raggio d'angolo specificato obbliga all'utilizzo di un utensile più piccolo, che taglia più lentamente, si flette di più e si rompe più spesso.
Per una cavità profonda 20 mm, un raggio d'angolo di 3 mm richiede un utensile da 5 mm o inferiore con un rapporto lunghezza/diametro di 4:1, il che è fattibile. Un raggio d'angolo di 1 mm nella stessa cavità richiede un utensile da 1.6 mm con un rapporto di 12:1, che risulta lento, fragile e costoso.
Rapporti profondità-larghezza delle tasche
Le tasche profonde e strette sono costose. Il rapporto lunghezza-diametro dell'utensile determina la rigidità, e la rigidità determina la velocità con cui è possibile rimuovere il materiale.
A titolo indicativo: fino a 3:1 il rapporto profondità/diametro dell'utensile è semplice, da 3:1 a 5:1 richiede attenzione, da 5:1 a 8:1 è lento con parametri ridotti, e oltre 8:1 sono necessari utensili specializzati e un notevole aumento dei costi.
Se una tasca deve essere profonda, assicurati che sia abbastanza larga da poter utilizzare un attrezzo di grandi dimensioni.
Consolidamento di una saldatura in un pezzo lavorato: quando non farlo
La sostituzione di un assieme saldato con un singolo componente lavorato a macchina elimina la distorsione della saldatura, elimina la perdita di resistenza nella zona termicamente alterata, migliora le prestazioni a fatica, riduce la manodopera necessaria per l'assemblaggio ed elimina l'accumulo di tolleranze attraverso i giunti saldati.
Inoltre, di solito costa di più per singolo pezzo e comporta uno spreco di materiale molto maggiore.
Il consolidamento è conveniente quando l'assemblaggio è critico per la fatica, quando è richiesta precisione nelle giunzioni di saldatura, quando la quantità è così bassa che la configurazione di saldatura diventa predominante, o quando la versione saldata continua a guastarsi.
Non ne vale la pena quando il pezzo è così grande che il costo del materiale grezzo diventa proibitivo, quando la geometria è semplice e i percorsi di carico non sono impegnativi, oppure quando la quantità è elevata e la versione saldata offre prestazioni adeguate.
Progettazione per una singola configurazione
Poiché il numero di impostazioni di setup incide sia sui costi che sulla precisione, progettare per ridurlo offre un doppio vantaggio.
- Mantenere le funzionalità accessibili dal minor numero possibile di direzioni.
- Evitate i tratti del viso opposti che richiedono una stretta relazione tra loro
- Fornire una superficie di riferimento chiara e una superficie di bloccaggio del pezzo che non presenti elementi critici
- Prevedere materiale sufficiente per il fissaggio: un pezzo privo di superficie di presa richiede un fissaggio personalizzato.
- Qualora una seconda configurazione sia inevitabile, collocarvi le funzionalità non critiche.
Standardizzazione dell'hardware all'interno di una famiglia di staffe
Una leva di costo sottovalutata nei programmi con molteplici fasce di prezzo.
L'utilizzo di tre dimensioni di elementi di fissaggio anziché otto per una famiglia di staffe riduce i cambi di utensili, semplifica l'assemblaggio, riduce le scorte e diminuisce la probabilità di errori di montaggio. Lo stesso vale per i raggi degli angoli: la standardizzazione su un piccolo insieme di raggi significa meno cambi di utensili e un migliore riutilizzo dei percorsi utensile.
Per i clienti che utilizzano staffe compatibili con diverse famiglie di prodotti, questa rappresenta solitamente la soluzione di risparmio più vantaggiosa senza compromettere la funzionalità.
Fattori di costo e tempi di consegna
Cosa determina effettivamente il costo di bracket?
In ordine approssimativo di importanza:
- Conteggio delle impostazioni — la variabile dominante nella maggior parte dei tabelloni
- Volume di rimozione del materiale — i tempi della macchina sono calcolati in base a ciò che si elimina, non a ciò che si mantiene
- Tolleranza e finitura — fortemente non lineare oltre ±0.05 mm
- Accessibilità degli strumenti — raggi piccoli e cavità profonde impongono una lavorazione lenta
- Materiale — sia il costo di magazzino che la lavorabilità
- Quantità — ammortamento iniziale e perfezionamento dei processi
- Trattamento della superficie — compresi eventuali mascheramenti e correzioni post-trattamento
- Ispezione — ispezione completa contro campionamento
Prestate attenzione a ciò che si trova in fondo: la qualità del materiale. I progettisti spesso ottimizzano il costo del materiale ignorando il numero di operazioni di setup, che di solito ha un impatto molto maggiore.
Utilizzo dei materiali e problema delle billette
Una staffa complessa, realizzata con lavorazione meccanica, richiede in genere una quantità di materiale pari a tre o quattro volte il suo peso finale . Una staffa finita da 1 kg può partire da una piastra da 4 kg.
Ecco perché il costo di lavorazione è legato all'ingombro iniziale piuttosto che al pezzo finito. Due staffe con massa finale identica possono differire sostanzialmente in termini di costo se una si adatta a un blocco più piccolo.
Consigli pratici: progetta in base agli spessori standard delle lamiere in modo da non dover lavorare un pezzo grezzo sovradimensionato, mantieni un ingombro complessivo ridotto e valuta se un profilo estruso o un pezzo grezzo tagliato al laser possano fornire la forma approssimativa.
Conteggio delle impostazioni come variabile dominante
Ogni impostazione aggiuntiva comporta operazioni di fissaggio, movimentazione del pezzo, prelievo dei riferimenti, cambio programma e verifica del primo campione. Su una staffa con tempi di lavorazione modesti, il costo totale dell'impostazione può facilmente superare quello del taglio.
Ecco perché una modifica progettuale che consente di lavorare un pezzo in un'unica fase anziché in tre spesso permette di risparmiare più di qualsiasi altra ottimizzazione disponibile, ed è per questo che la lavorazione a 5 assi è spesso più economica per le staffe multiplanari, nonostante la maggiore velocità di lavorazione.
Moltiplicatori dei costi di tolleranza e finitura
Moltiplicatori approssimativi su una caratteristica fresata, rispetto allo standard ±0.1 mm:
| Tolleranza | Moltiplicatore dei costi approssimativo |
|---|---|
| ± 0.1 mm | 1.0× (linea di base) |
| ± 0.05 mm | 1.2-1.4× |
| ± 0.02 mm | 1.8-2.5× |
| ± 0.01 mm | 3 volte e oltre |
Queste tolleranze si applicano alle caratteristiche che le richiedono, non all'intero pezzo: ed è proprio per questo che le tolleranze troppo strette imposte a tutti i componenti sono così dispendiose. Ridurre le tolleranze delle dieci caratteristiche che contano costa molto meno che ridurle a tutte e sessanta.
Sconti per quantità e dove si collocano
La tariffazione a fasce in genere prevede delle variazioni in questi punti:
- 1-5 pezzi: Il costo di configurazione è completamente dominante; il costo per singolo componente è il più elevato.
- 5-25 pezzi: l'ammortamento iniziale è significativo; spesso il più grande calo di prezzo singolo
- 25-100 pezzi: L'utilizzo di attrezzature personalizzate diventa vantaggioso; il processo viene ottimizzato.
- 100-500 pezzi: avvicinandosi al crossover della lamiera per una geometria adeguata
- 500 +: valutare seriamente i processi strumentati
Entrambi i casi di studio si collocavano nella fascia più bassa: un pezzo e tre pezzi. A tali quantità, l'intero costo è rappresentato dalla pianificazione del processo, dalle attrezzature e dal controllo qualità, e il modo per controllarlo è la fattibilità produttiva piuttosto che la negoziazione.
Reperimento di staffe e supporti
Cosa allegare a una richiesta di preventivo
Un pacchetto completo di richiesta di offerta (RFQ) permette di ottenere un prezzo migliore e un preventivo più rapido, soprattutto perché elimina il margine di rischio che il fornitore aggiunge per eventuali ambiguità:
- Modello 3D in STEP o Parasolid
- Disegno 2D con tolleranze, GD&T, riferimenti e note
- Specifiche del materiale inclusi lega e tempra
- Trattamento della superficie con standard e spessore, e se le dimensioni si applicano prima o dopo
- Quantità, compresi i probabili volumi successivi
- Caratteristiche critiche identificate — quali tolleranze sono funzionali e quali sono predefinite
- Contesto dell'assemblaggio dove pertinente — a cosa si monta, quali carichi vede, quale eccitazione subirà
Quel penultimo punto vale più di quanto la maggior parte delle persone immagini. Un fornitore che sa quali tre delle vostre quaranta dimensioni sono effettivamente importanti può eseguire la lavorazione e il controllo qualità di conseguenza. Un fornitore che si trova di fronte a un disegno in cui tutto sembra ugualmente critico, o prezzerà tutto come critico oppure farà delle supposizioni.
Domande che rivelano se un fornitore comprende l'accordo
Utile per valutare qualsiasi fornitore di staffe:
- Come controllerete la planarità e la complanarità delle superfici di montaggio?
- Qual è il tuo approccio alle tensioni residue su un componente con una tale quantità di materiale asportato?
- Le tolleranze di planarità e di foratura si applicano prima o dopo il trattamento superficiale? E come si verifica?
- Quale tipo di filettatura consigliate per questi elementi di fissaggio in questo materiale?
- Se potessi, quali delle mie tolleranze allenteresti e quali inaspriresti?
- Quante configurazioni saranno necessarie e cosa potrebbe modificarle?
Gli ultimi due fornitori sono quelli che pensano al tuo componente e quelli che si limitano a fornirne un preventivo.
RichconnL'approccio di 's a staffe e supporti
Realizziamo staffe e supporti per applicazioni aerospaziali , macchinari industriali , robotica e apparecchiature di automazione , dai singoli prototipi alle produzioni in serie.
Capacità rilevanti: fresatura CNC, inclusa la fresatura a portale per strutture di staffe grandi o irregolari, lavorazione a 5 assi per staffe multiplanari che richiedono precisione in un'unica impostazione, lavorazione con macchine a fantina mobile per piccoli componenti di montaggio di precisione, elettroerosione a filo per caratteristiche interne affilate e lavorazione della lamiera laddove questo sia effettivamente il processo migliore. I materiali includono leghe di alluminio, acciai e acciaio inossidabile, titanio, magnesio e tecnopolimeri.
I due casi studio citati in questo articolo sono rappresentativi del nostro approccio alla lavorazione delle staffe. Per la staffa in magnesio per applicazioni aerospaziali , un ordine di un singolo pezzo ha comunque richiesto un processo a fasi con ricottura di sgrossatura post-lavorazione e controllo dell'eccentricità dell'utensile di 0.01 mm, poiché i fori H7 e la deformazione di 0.05 mm non risentono della quantità. Per la staffa di automazione SS400 , un processo ibrido laser-lavorazione meccanica e la correzione sia prima che dopo la cromatura hanno mantenuto una planarità di 0.05 mm su un pezzo di 5 mm di spessore.
Entrambi i casi illustrano la stessa cosa: nelle parentesi, il percorso del processo è più importante dell'elenco delle macchine.
Come iniziare
- Invia i tuoi file attraverso richconn.com/contatto — Modello 3D, disegno 2D, materiale, trattamento, quantità
- Revisione della producibilità — segnaliamo eventuali conflitti di tolleranza e di rivestimento, riduzioni del conteggio di setup e alternative di materiali o processi prima di formulare il preventivo
- Quotazione con tempi di consegna e costi di installazione specificati
- Primo articolo con ispezione dimensionale rispetto alle caratteristiche critiche
- Produzione con un piano di ispezione corrispondente a ciò che conta davvero sulla parte
Conclusione
Le staffe e i supporti vengono spesso considerati componenti standard, e la maggior parte lo è. Tuttavia, quelli che causano problemi lo fanno per ragioni costanti e prevedibili, e quasi nessuna di queste ragioni riguarda la precisione della lavorazione.
Si tratta di verificare se le superfici di montaggio fossero sufficientemente complanari da impedire che il serraggio dei bulloni provocasse la torsione del pezzo. Se le superfici di appoggio fossero sufficientemente piatte e lisce da mantenere il precarico. Se l'innesto della filettatura nell'alluminio fosse sufficientemente profondo da raggiungere il carico di serraggio previsto. Se la prima frequenza naturale si trovasse al di fuori dell'eccitazione. Se l'operazione di placcatura avesse modificato la geometria dopo che tutto il resto era stato verificato correttamente.
Nessuno di questi elementi compare in un tipico schema a staffetta. Sono tutti economici da specificare, ma costosi da scoprire.
In sintesi:
- Le staffe e i supporti sono parti diverse — uno è un percorso di carico, l'altro è un'interfaccia di posizionamento
- La rigidità specifica è pressoché identica per tutti i metalli strutturali — l'alluminio vince in termini di rigidità perché a parità di massa si ottiene una sezione maggiore, non perché il materiale sia più rigido.
- La geometria della sezione è più importante della scelta del materiale., poiché la rigidità flessionale è proporzionale al cubo dello spessore
- La planarità e la complanarità sulle superfici di montaggio sono specifiche di precariconon quelli cosmetici
- L'acciaio nell'alluminio richiede un innesto della filettatura pari a 1.5-2 volte il diametro. — confrontalo con lo spessore della tua parete
- Specificare la posizione del foro di passaggio in MMC e riscuoti la tolleranza bonus che stai attualmente perdendo
- Eseguire la lavorazione — grossolanamente con margine, stabilizzare, finire per ultimo
- Il rivestimento cambia sia dimensione che forma — specificare se le tolleranze si applicano prima o dopo e prevedere un budget per la correzione delle parti con placcatura sottile.
- Il conteggio di configurazione incide sui costi più del grado del materiale
E se la geometria si sviluppa da un modello piano e le tolleranze sono di ±0.3 mm, usate la lamiera. Ve lo diciamo anche noi: li realizziamo in entrambi i modi.
Se avete in corso un progetto per una staffa o un supporto, inviateci il disegno . Lo esamineremo per verificarne la fattibilità prima di fornirvi un preventivo e vi indicheremo quali tolleranze sono effettivamente necessarie.



