
Un motore potente dipende da un albero motore realizzato con precisione. Ottenere tale precisione richiede una lavorazione precisa, un'attenta pianificazione e il completamento di ogni fase nella sequenza corretta. In questo articolo del blog spiegheremo ogni fase della lavorazione CNC dell'albero motore e mostreremo come un pezzo grezzo viene trasformato in un albero motore bilanciato.
Cos'è un albero motore?
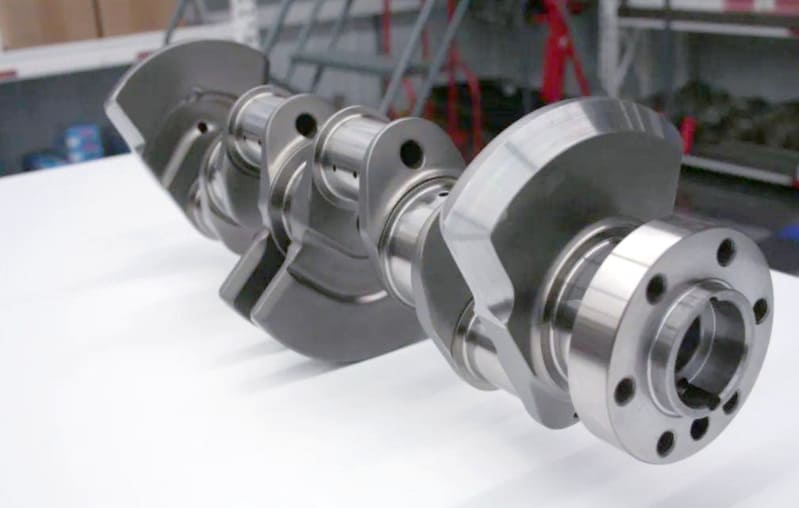
L'albero motore è un componente chiave del motore che converte il movimento verticale dei pistoni in potenza rotazionale. Include perni di biella, perni di banco, manovelle e contrappesi.
I perni di biella si collegano ai pistoni, mentre i perni di banco consentono all'albero motore di ruotare senza intoppi. La corsa dell'albero motore determina la lunghezza della corsa di ciascun pistone. Infine, i contrappesi bilanciano le parti in movimento, riducendo le vibrazioni e contribuendo al funzionamento regolare del motore.
Perché è importante la precisione della lavorazione?
Una lavorazione accurata dell'albero motore è fondamentale sia per la durata che per le prestazioni. Anche piccoli errori nella posizione o nella forma dei perni possono generare vibrazioni nel motore. Queste vibrazioni sottopongono i cuscinetti a sollecitazioni eccessive e possono causare guasti prematuri.
Panoramica della lavorazione CNC di un albero motore
Per trasformare un pezzo grezzo in un albero motore completamente rifinito sono necessarie diverse fasi di lavorazione precise.
Fase 1 – Preparazione del grezzo e fissaggio
Questo processo inizia con la selezione di un pezzo grezzo di metallo. Questo pezzo grezzo può essere fuso, forgiato o ricavato da una billetta; questa scelta incide sia sul costo che sulla resistenza.
Una volta selezionato, il pezzo grezzo viene fissato saldamente all'interno della macchina CNC. Morsetti, dispositivi di fissaggio e centri lo mantengono stabile durante la lavorazione. Il fissaggio sicuro impedisce lo spostamento del pezzo grezzo, garantendo che ogni elemento venga lavorato nella posizione corretta.
Fase 2 – Tornitura grezza e profilatura
Successivamente, la macchina CNC inizia la tornitura di sgrossatura. Questa fase modella i perni di banco e i perni di manovella e rimuove grandi quantità di materiale per formare il profilo di base. Gli operatori prestano molta attenzione alla geometria di offset dei perni. L'allineamento accurato di questi assi è fondamentale per il corretto funzionamento dell'albero motore all'interno del motore.
Articolo correlato : Guida completa alla tornitura CNC
Fase 3 – Foratura e lavorazione del passaggio dell'olio
Una volta completata la tornitura di sgrossatura, l'albero motore necessita di fori e passaggi profondi per la lubrificazione. I tecnici forano questi canali con elevata precisione in modo che i percorsi dell'olio rimangano dritti e correttamente posizionati. La foratura a cannone viene spesso utilizzata per creare fori profondi e puliti che consentano all'olio di fluire in modo efficiente.
Fase 4 – Finitura della tornitura/fresatura di caratteristiche complesse
Dopo aver formato la struttura principale e aggiunto i passaggi dell'olio, l'attenzione si sposta sui dettagli. In questa fase, le moderne macchine CNC a 4 o 5 assi eseguono la fresatura e la tornitura di finitura. Producono dettagli complessi come i contrappesi e portano l'albero motore alle sue dimensioni finali. Questo garantisce che ogni superficie sia rifinita con elevata precisione.
Fase 5 – Molatura e finitura
La fase successiva è la rettifica di precisione dei perni. Questa operazione viene eseguita per ottenere la rotondità, la finitura superficiale e le tolleranze di eccentricità desiderate. Per gli alberi motore temprati, vengono comunemente utilizzate mole in nitruro di boro cubico (CBN). Questi utensili contribuiscono a creare una superficie speculare.
Fase 6 – Bilanciamento, trattamento termico e ispezione finale
Segue un trattamento termico, come la nitrurazione, per aumentare la robustezza dell'albero motore e la sua resistenza all'usura. Infine, viene eseguita l'equilibratura dinamica per ridurre le vibrazioni.
Infine, l'ispezione finale verifica tutte le dimensioni, le finiture superficiali e la qualità del foro di lubrificazione. Possono essere eseguiti anche controlli non distruttivi (NDT) per individuare eventuali difetti nascosti.
Articolo correlato : Che cos'è il controllo non distruttivo?
Considerazioni sulla programmazione CNC e sul percorso utensile
Durante l'intero processo, la programmazione CNC riveste un ruolo fondamentale. Il software CAM genera e simula i percorsi utensile che controllano i movimenti della macchina. Questa fase di simulazione previene le collisioni e garantisce una lavorazione precisa. Anche la scelta degli utensili giusti, l'utilizzo di un liquido di raffreddamento adeguato e il corretto posizionamento della macchina sono elementi importanti per ottenere i migliori risultati.
Materiali comuni per alberi motore e loro lavorabilità

Gli alberi motore sono realizzati con materiali diversi e ognuno di essi offre caratteristiche di lavorazione e livelli di resistenza diversi.
1. Acciaio forgiato
L'acciaio forgiato 4340 offre un'elevata resistenza, rendendolo adatto a motori ad alte prestazioni. Tuttavia, la sua tenacità rende la lavorazione meccanica più impegnativa. Inoltre, diventano essenziali anche configurazioni rigide e utensili di alta qualità. È consigliabile lavorare l'acciaio forgiato prima del trattamento termico finale.
2. Ghisa
La ghisa è economica e facilmente lavorabile grazie al suo naturale potere lubrificante. Tuttavia, è più fragile e non dura a lungo come l'acciaio forgiato. Questo materiale è adatto solo per motori a basso stress.
3. Acciaio billet
La lavorazione di un albero motore da una billetta piena conferisce una struttura granulare e una resistenza straordinarie. D'altro canto, questo processo richiede più tempo ed è più costoso perché richiede l'asportazione di una grande quantità di materiale. Questo metodo comporta spesso tempi di ciclo lunghi.
4. Alberi motore temprati in superficie o nitrurati
La nitrurazione crea uno strato superficiale duro e resistente all'usura. La lavorazione di questo strato è difficile e richiede particolare attenzione. La rettifica dopo la nitrurazione deve essere eseguita con cura per preservare i benefici del trattamento.
At Richconn Forniamo ai nostri clienti una guida dettagliata sulla selezione dei materiali, aiutandoli a bilanciare costi, lavorabilità e durata per le diverse esigenze del motore.
Materiali degli utensili per operazioni chiave sull'albero motore
Anche la scelta dell'utensile da taglio giusto è molto importante per una lavorazione precisa dell'albero motore.
Svolta
Il materiale dell'inserto selezionato per la tornitura influenza direttamente le prestazioni dell'albero motore.
- Inserti in metallo duro rivestiti (TiAlN, AlCrN): Questi inserti sono adatti alla maggior parte delle operazioni di semi-sgrossatura e finitura. Combinano resistenza all'usura e stabilità termica.
- Inserti CBN (nitruro di boro cubico): Per la tornitura di perni temprati, in particolare dopo la nitrurazione,Inserti in CBN sono necessari. Mantengono tolleranze molto strette e creano una finitura a specchio.
- PCD (diamante policristallino): Questo materiale non viene normalmente utilizzato per gli alberi motore. È troppo fragile per la lavorazione di metalli ferrosi come ferro e acciaio.
Rettifica
La rettifica utilizza mole abrasive speciali per ottenere una finitura liscia e precisa sui perni.
- Mole abrasive CBN: Ideali per alberi motore temprati. Mantengono la forma anche durante lunghi cicli di produzione e garantiscono risultati costanti.
- Ruote in ossido di alluminio o ceramica: Rappresentano una soluzione conveniente per materiali più morbidi o lavori meno impegnativi.
Perforazione
- Punte per fori profondi in metallo duro/punte a cannone: Essenziali per creare passaggi dell'olio lunghi e dritti. Spesso includono canali di raffreddamento interni che eliminano i trucioli e mantengono la punta fredda.
- Trapani elicoidali speciali: Alcuni alberi motore necessitano di fori di lubrificazione curvi o intersecanti. Per gestire queste caratteristiche complesse, sono ideali trapani elicoidali specializzati e macchine multiasse.
Geometria dell'utensile
Anche la geometria dell'utensile è molto importante, proprio come il materiale. La scelta del raggio di taglio e dell'angolo di spoglia corretti aiuta a controllare le vibrazioni e a evacuare i trucioli in modo efficiente.
Per gli alberi lunghi, i portautensili bilanciati e le barre antivibranti prevengono le vibrazioni. Questo è fondamentale per tagli fluidi e prestazioni ottimali dell'albero motore.
Portautensili e fissaggio per pezzi lavorati di alberi motore
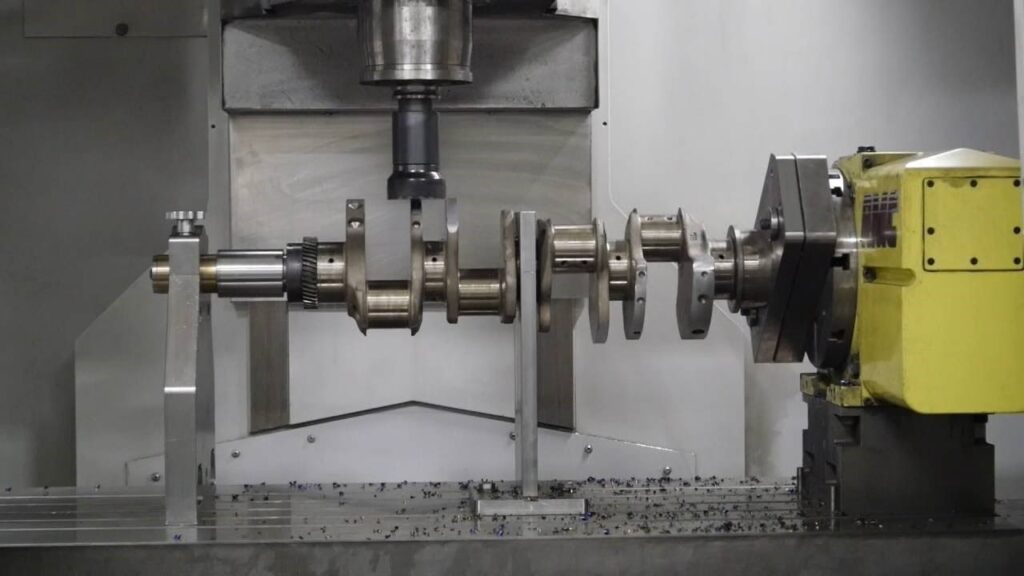
Una lavorazione precisa dipende dalla tenuta sicura sia dell'albero motore che degli utensili. Una corretta configurazione previene le vibrazioni e garantisce la precisione di ogni taglio.
- Barre di alesatura a lungo raggio con funzioni antivibrazioni integrate vengono utilizzate per gestire gallerie petrolifere profonde. Gli smorzatori interni riducono le vibrazioni e migliorano la finitura superficiale.
- Supporti idraulici e a calettamento afferrare saldamente gli utensili e ridurne al minimo l'eccentricità. Questo livello di precisione è essenziale per la lavorazione dei perni.
- Contropunte e lunette fisse sostengono l'albero motore durante la tornitura. Mantengono l'albero dritto e prevengono la flessione causata dalla pressione dell'utensile.
- Apparecchi modulari Sono ideali per macchine CNC multiasse. Tengono saldamente il pezzo in lavorazione e lo riposizionano con precisione per ogni operazione.
Per lavorazioni complesse dell'albero motore, RICHCONN Utilizza attrezzature modulari di precisione, lunette fisse e portautensili antivibranti. Questi utensili mantengono i pezzi lunghi stabili e sicuri, anche ad alte velocità.
Articolo correlato : Una guida completa sui metodi di bloccaggio dei pezzi nelle macchine CNC
Considerazioni critiche sul controllo della qualità e del processo per la lavorazione dell'albero motore
La produzione di un albero motore impeccabile richiede un controllo rigoroso su diversi fattori chiave della produzione. Saltare uno qualsiasi di questi passaggi può compromettere la qualità finale.
1. Considerare le tolleranze, la finitura superficiale e la rotondità
Per funzionare correttamente, un albero motore deve rispettare tolleranze ristrette. Il diametro dei perni deve essere compreso tra 0.0005 e 0.001 pollici. La rotondità dei perni non deve superare la metà della tolleranza dimensionale consentita. Qualsiasi deviazione può danneggiare il film d'olio e compromettere l'integrità dei cuscinetti. Anche la finitura superficiale deve essere Ra 0.2-0.4 μm o superiore, poiché riduce l'attrito e previene l'usura precoce.
2. Pianificare la deformazione del materiale dopo il trattamento termico
Il trattamento termico può deformare o distorcere la forma allungata e complessa dell'albero motore. Per risolvere questo problema, è consigliabile lasciare del materiale in eccesso in modo che le lavorazioni finali possano correggere eventuali alterazioni. L'utilizzo di metodi di raffreddamento avanzati con controllo preciso contribuisce inoltre a limitare le deformazioni fin dall'inizio.
3. Gestire l'usura degli utensili e la stabilità degli elementi di fissaggio
Durante lunghi cicli di lavorazione, gli utensili si usurano e il pezzo può dilatarsi a causa del calore. Utilizzare cicli di tastatura e misurazione in macchina per compensare queste variazioni in tempo reale. Assicurarsi che l'attrezzatura di fissaggio sia completamente rigida, poiché qualsiasi movimento nella configurazione può ridurre la precisione.
4. Prevenire i difetti comuni
Le bruciature da rettifica, come perni di banco non circolari e fori di lubrificazione mal formati, sono difetti comuni. Questi problemi derivano solitamente da parametri di lavorazione errati o utensili usurati. È possibile prevenirli applicando rigorosi controlli di processo, ispezionando regolarmente gli utensili e verificando la rettilineità dei fori di lubrificazione.
5. Documento per la tracciabilità e la garanzia della qualità
Per applicazioni ad alte prestazioni, un sistema di tracciabilità è essenziale. Registrare il percorso di ogni albero motore, dalla materia prima all'ispezione finale, crea un registro completo della produzione, garantisce la responsabilità e semplifica la tracciabilità delle cause di eventuali problemi di qualità.
At Richconn Documentiamo ogni fase, dalla materia prima al controllo finale. Pertanto, i clienti possono contare sulla completa tracciabilità e sulla sicurezza della qualità di ogni componente.
Migliori pratiche per la lavorazione CNC di un albero motore
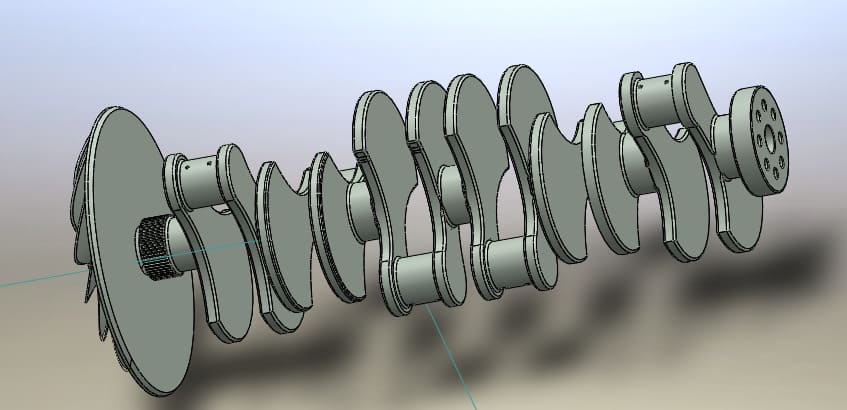
Scelta della macchina e della configurazione giuste
La scelta della macchina giusta è essenziale. Le macchine CNC multiasse possono gestire efficacemente anche le lavorazioni più complesse. Allo stesso modo, le rettificatrici per alberi motore dedicate offrono una maggiore precisione per i perni di banco. Indipendentemente dalla macchina utilizzata, l'allineamento e la calibrazione devono essere perfetti. Controllate regolarmente il run-out del mandrino per mantenere tolleranze ristrette ed evitare errori durante lunghi cicli di lavorazione.
Strategia di utensili e refrigerante
La scelta degli utensili influisce direttamente sia sulla qualità che sulle prestazioni.
- Utilizzare inserti ad alte prestazioni per la tornitura.
- Per ottenere una finitura superiore, scegli le mole CBN per la rettifica dell'acciaio temprato.
Anche un sistema di raffreddamento affidabile è essenziale: previene il surriscaldamento, prolunga la durata dell'utensile e rimuove i trucioli che potrebbero danneggiare la superficie.
Simulazione e monitoraggio del programma
Prima di iniziare la lavorazione, simulate l'intero programma di lavorazione con il software CAM. Questo passaggio aiuta a rilevare tempestivamente potenziali collisioni ed errori, risparmiando tempo e materiali.
Inoltre, durante la lavorazione, è possibile utilizzare sonde e loop di misura in-process. Questi strumenti forniscono un feedback in tempo reale che consente di correggere l'usura dell'utensile o la deriva termica, mantenendo la precisione.
Pianificazione della manutenzione e dell'installazione
Gestire efficacemente i tempi di fermo macchina è fondamentale per la redditività. Pianificare una manutenzione regolare per mantenere le macchine costantemente efficienti. Ottimizzare le routine di attrezzaggio e cambio attrezzatura per ridurre al minimo i tempi improduttivi, in particolare quando si lavorano alberi motore di grandi dimensioni o pesanti.
Documentazione e formazione
Assicuratevi che tutti gli operatori e gli ingegneri ricevano una formazione completa per ogni processo. Mantenete una documentazione dettagliata per ogni procedura e registrate tutti i dati di misurazione. Questo approccio migliora l'affidabilità e la coerenza, contribuendo al contempo a rafforzare la credibilità.
Applicazioni reali degli alberi motore lavorati a CNC
Motori per auto e ad alte prestazioni
I moderni motori automobilistici dipendono fortemente dalla lavorazione CNC per produrre robusti alberi motore in acciaio ricavato dal pieno. La lavorazione CNC garantisce tolleranze estremamente strette, che si traducono in motori che funzionano in modo fluido e rimangono affidabili anche ad alte velocità.
Alberi motore per applicazioni marine, locomotive e impieghi gravosi
La lavorazione CNC non si limita alle automobili. Viene utilizzata anche per la produzione di grandi alberi motore per applicazioni industriali. Motori marini, locomotive e camion pesanti dipendono tutti da questi componenti. La precisione CNC garantisce che questi grandi alberi motore possano resistere alle forze estreme a cui sono sottoposti durante il funzionamento.
Per riassumere
La lavorazione di un albero motore con tecnologia CNC prevede diverse fasi di precisione. Ogni passaggio, dalla selezione del materiale all'ispezione finale, influisce direttamente sull'affidabilità e sulle prestazioni del motore. Se hai bisogno di un albero motore personalizzato o di qualsiasi altro componente di precisione, Richconn Offriamo servizi di lavorazione CNC professionali. Potete contattarci in qualsiasi momento per le vostre esigenze di produzione di precisione.
domande correlate
I diametri dei perni di banco dell'albero motore richiedono solitamente tolleranze estremamente strette, spesso comprese tra 0.0005 e 0.001 pollici. L'ovalizzazione o la conicità sono generalmente limitate a meno di 0.03 mm.
La rettifica viene eseguita principalmente dopo il trattamento termico. Poiché il trattamento termico può deformare il materiale, la rettifica post-trattamento garantisce che le dimensioni finali rimangano precise.
Tra i difetti più comuni rientrano bruciature superficiali dovute alla rettifica, imprecisioni dimensionali e perni non perfettamente circolari. Anche fori di lubrificazione disallineati o mal rifiniti possono causare problemi gravi.
Queste caratteristiche richiedono una foratura profonda perché il loro rapporto lunghezza/diametro è elevato. Questo le rende difficili da lavorare. Inoltre, creano punti di stress e possono causare cricche durante il trattamento termico.



