
Non conoscere le differenze tra magnesio e alluminio può portare a cattive scelte di materiali. Entrambi hanno le loro proprietà speciali che influenzano il loro costo e comportamento. Questo post tratterà le loro differenze e i casi di utilizzo pratico in modo che tu possa prendere decisioni migliori per il tuo prossimo compito.
Magnesio contro Alluminio _ Panoramica
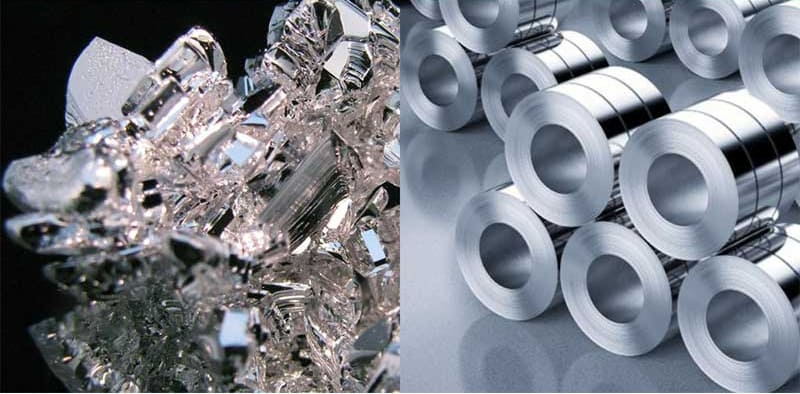
Il magnesio e l'alluminio sono due metalli strutturali leggeri , ognuno con i propri vantaggi nelle applicazioni industriali. L'alluminio offre una naturale resistenza alla corrosione grazie al suo strato di ossido, mentre il magnesio possiede capacità di schermatura elettromagnetica e di smorzamento delle vibrazioni. Inoltre, il magnesio è il metallo strutturale più leggero, il 33% più leggero dell'alluminio.
1. Proprietà fisiche
Densità e Peso
L'alluminio ha una densità di 2.70 g/cm³. Quindi è un metallo leggero ma abbastanza resistente per la maggior parte delle applicazioni meccaniche e strutturali, mentre il magnesio ha una densità inferiore di 1.74 g/cm³ ed è il 34% più leggero dell'alluminio.
Punti di fusione e di ebollizione
L'alluminio ha un punto di ebollizione di 2519 °C e un punto di fusione di 660 °C e necessita di temperature di lavorazione maggiori. Al contrario, il magnesio ha un punto di ebollizione di 1090 °C e un punto di fusione di 650 °C, che è molto più basso dell'alluminio.
2. Proprietà meccaniche
Forza e rigidità
Le leghe di alluminio hanno una resistenza alla trazione di 70-700 MPa e le leghe di magnesio hanno resistenze alla trazione di 120-420 MPa. Alcune varianti di magnesio come il fuso e il lavorato hanno resistenze alla trazione di 280 MPa e 360 MPa. Inoltre, il magnesio ha una rigidità inferiore con un modulo di elasticità di 45 GPa rispetto all'alluminio che ha un'elasticità di 68-70 GPa.
Rapporto forza-peso
Il magnesio ha un rapporto resistenza/peso più elevato (158 kN·m/kg) rispetto all'alluminio (130 kN·m/kg). Sebbene l'alluminio abbia una resistenza assoluta maggiore, il peso più leggero del magnesio lo rende migliore nelle applicazioni strutturali critiche per il peso.
Resistenza alla Corrosione
L'alluminio forma naturalmente uno strato di ossido inerte di 5-10 nm che protegge dalla corrosione ambientale. Ad eccezione dell'acqua salata, questa barriera auto-riparante rende l'alluminio resistente alla corrosione nella maggior parte degli ambienti. D'altro canto, il magnesio è più reattivo e necessita di particolari trattamenti superficiali o rivestimenti per evitare la corrosione, specialmente in situazioni saline o umide.
Lavorabilità e formabilità
L'alluminio è lavorabile ma può formare accumuli gommosi a causa della sua natura morbida e del basso punto di fusione. Richiede utensili affilati e una velocità di taglio elevata per prestazioni migliori. Il magnesio, d'altro canto, è lavorabile con forze di taglio inferiori e genera una minore usura degli utensili ma richiede una gestione speciale per la sicurezza antincendio.
L'alluminio offre eccezionali capacità di deformazione plastica, mentre il magnesio ha una scarsa plasticità a temperatura ambiente e deve essere riscaldato a temperature superiori a 250 °C per essere modellato.
3. Conduttività termica ed elettrica
L'alluminio ha una conduttività termica di 237 W/m·K e una conduttività elettrica di 37.7 MS/m. Al contrario, il magnesio ha un valore di conduttività termica inferiore ma comunque sufficientemente buono di 156 W/m·K e una conduttività elettrica di 22 MS/m. Ciò è dovuto alla struttura atomica più densa dell'alluminio e alla struttura cristallina esagonale del magnesio.
4. applicazioni
Sia il magnesio che l'alluminio sono utilizzati in molti settori, ad esempio:
Industria aerospaziale
L'alluminio è ampiamente utilizzato nel settore aerospaziale: arriva fino all'80% delle strutture degli aeromobili, in particolare nella costruzione delle parti alari e dei componenti della fusoliera.
Il magnesio viene utilizzato negli alloggiamenti elettronici, nelle scatole di trasmissione degli elicotteri e nei telai dei motori, dove la sua bassa densità è importante per la riduzione del peso.
Elettronica e beni di consumo
L'alluminio viene utilizzato per realizzare case per computer, telai di illuminazione a LED e dissipatori di calore. D'altro canto, il magnesio viene utilizzato nei telai degli smartphone, negli chassis dei laptop e nei corpi macchina per la schermatura EMI e la dissipazione del calore. Entrambi i metalli consentono di progettare dispositivi ultrasottili con una protezione robusta.
Edilizia e architettura
L'alluminio è utilizzato per realizzare finestre, sistemi di copertura, facciate e telai strutturali con una durata di servizio di oltre 80 anni. Al contrario, il magnesio è utilizzato in pannelli prefabbricati, sistemi di casseforme ed elementi di costruzione modulari, dove offre un rapporto resistenza/peso eccezionale per applicazioni di assemblaggio rapido.
Industria dell'imballaggio
Grazie alla sua elevata resistenza alla corrosione e alla sua formabilità, l'alluminio viene utilizzato negli imballaggi alimentari, nelle bombolette spray e nei contenitori per bevande.
Sebbene il magnesio abbia applicazioni di imballaggio limitate a causa di problemi di reattività, viene utilizzato principalmente nei contenitori per apparecchiature di fascia alta e in custodie protettive speciali.
Industria automobilistica
L'alluminio è preferito per realizzare componenti del telaio, radiatori, blocchi motore, pannelli della carrozzeria e ruote. Ma il magnesio è utilizzato nei volanti, nelle scatole della trasmissione, nelle strutture del pannello strumenti e nei telai dei sedili.
5. Considerazioni sui costi
Attualmente i lingotti di magnesio vengono scambiati tra $ 2,000 e $ 3,000 a tonnellata, mentre l'intervallo di prezzo dell'alluminio è tra $ 1,600 e $ 2,874 a tonnellata sul mercato globale. Sebbene il magnesio sia più costoso, il suo rapporto resistenza/peso può giustificare il costo in applicazioni critiche per il peso.
6. Impatto ambientale e sostenibilità
- Il riciclaggio dell'alluminio richiede solo il 5% dell'energia necessaria per la produzione originale dell'alluminio e una migliore infrastruttura di riciclaggio può ridurre ulteriormente le emissioni di CO2 a 0.6 kg/kg di materiale.
- I componenti in magnesio hanno un comportamento ambientale migliore nelle applicazioni automobilistiche e riducono il riscaldamento globale del 40% rispetto all'alluminio.
Entrambi i metalli sono riciclabili all'infinito, ma il riciclo del magnesio richiede una procedura speciale che prevede l'estrusione allo stato solido e il lavaggio con acqua.
Come scegliere tra magnesio e alluminio per il tuo progetto?
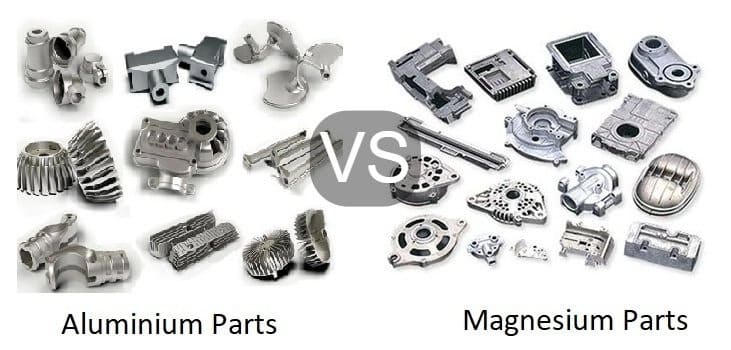
Considerare peso, esposizione alla corrosione e temperatura di esercizio. Quando si hanno situazioni corrosive e applicazioni ad alto calore (oltre 200 °C), si dovrebbe scegliere l'alluminio. Ma se la temperatura di esercizio è inferiore a 150 °C e si preferisce ridurre il peso, allora si sceglie il magnesio.
Caso di studio: Lavorazione di precisione di leghe di magnesio per il settore aerospaziale
Le proprietà discusse sopra — l'eccezionale rapporto resistenza-peso del magnesio, il suo vantaggio di lavorabilità rispetto all'alluminio e i requisiti di trattamento superficiale che ne derivano — convergono in un unico componente quando le tolleranze sono strette e la geometria è inflessibile. Il seguente caso da RichconnIl team di ingegneri di dimostra cosa serve per mantenere la precisione H7/js6 in un componente di grandi dimensioni e piatto in lega di magnesio per il settore aerospaziale.
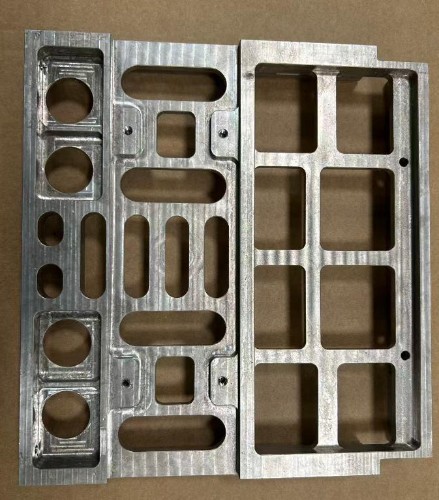
- Parte: Staffa laterale del modulo
- Settore: Aeronautico
- Materiale: in lega di magnesio
- Processo: CNC Centro di Lavoro
- Quantità: 1 pezzo
La sfida
Questa staffa presentava tre difficoltà concomitanti. In primo luogo, tutte le superfici di riferimento richiedevano una foratura di precisione con tolleranza H7, un grado di accoppiamento stretto che esige una geometria del foro coerente e ripetibile su tutta la parte. In secondo luogo, la spaziatura dei fori dei perni doveva rispettare la tolleranza js6, una tolleranza bilaterale simmetrica centrata sulla dimensione nominale, che consente un errore di posizione cumulativo tra i fori praticamente nullo. In terzo luogo, la geometria stessa della parte ostacolava questi requisiti: una staffa di grandi dimensioni, a profilo quadrato e con ampie superfici piane, è intrinsecamente soggetta a deviazioni di planarità. La planarità doveva essere mantenuta entro 0.05 mm su tutta la parte.
La causa principale era di natura strutturale. Le ampie superfici piane nelle leghe di magnesio accumulano e ridistribuiscono le tensioni interne man mano che il materiale viene asportato durante la lavorazione. Se tali tensioni non vengono gestite prima delle passate di precisione finali, il pezzo si rilassa assumendo una leggera deformazione dopo lo smontaggio, con conseguente variazione simultanea di planarità, posizione dei fori e spaziatura tra i fori. Raggiungere una spaziatura dei fori js6 mantenendo al contempo una qualità dei fori H7 e una planarità di 0.05 mm su un pezzo di queste dimensioni ha richiesto di considerare la gestione delle tensioni come una fase di processo fondamentale, non come un ripensamento.
La soluzione: prima alleviare lo stress, poi la precisione.
RichconnIl team di ingegneri ha strutturato il processo attorno a un principio chiaro: eliminare le fonti di distorsione prima di impegnarsi a definire le dimensioni di precisione.
- Lavorazione di sgrossatura con materiale di 0.5 mm, seguita da ricottura. — Il profilo esterno è stato prima sgrossato, lasciando 0.5 mm su tutte le superfici. Il pezzo è stato poi ricotto per eliminare le tensioni residue introdotte dalla sgrossatura. Saltare questo passaggio significherebbe che la passata di finitura di precisione dovrebbe contrastare forze interne non visibili: qualsiasi tensione rilasciata dopo la finitura sposterebbe le superfici e i fori fuori tolleranza.
- Lavorazione di finitura ad alta velocità con eccentricità dell'utensile controllata a 0.01 mm — Dopo la ricottura, la lavorazione di finitura è stata eseguita mantenendo l'eccentricità dell'utensile entro 0.01 mm. Ai livelli di tolleranza H7, l'eccentricità dell'utensile contribuisce direttamente all'errore di geometria del foro. Controllarla a 0.01 mm garantisce che il percorso dell'utensile da taglio rifletta accuratamente la geometria programmata, anziché introdurre la propria eccentricità nel foro.
- Finitura superficiale lavorata preservata come da taglio, senza lucidatura. — Dopo la lavorazione di finitura, i segni degli utensili sono stati lasciati intatti e non lucidati o rifiniti a mano. Si tratta di una scelta di processo deliberata: la lucidatura manuale introduce variazioni incontrollate della microgeometria che possono compromettere la planarità e la rotondità del foro, accuratamente stabilite durante il processo di lavorazione. Nei componenti aerospaziali di precisione, la superficie lavorata è la superficie di riferimento: modificarla in post-lavorazione introduce variabilità, non qualità.
- Ispezione in corso d'opera al 100% — Ogni elemento è stato ispezionato durante la lavorazione, non solo alla fine. In una lavorazione aerospaziale di un singolo pezzo, dove lo scarto significa dover ricominciare da capo con il materiale grezzo, la verifica in corso d'opera in ogni fase è l'unico modo per individuare eventuali deviazioni prima che si aggravino.
Il Risultato
Tutte le superfici di riferimento sono state alesate con precisione secondo la tolleranza H7. La spaziatura dei fori per i perni ha soddisfatto il requisito di tolleranza bilaterale js6. La distorsione su tutta la superficie del pezzo è stata mantenuta entro 0.05 mm di planarità, ovvero entro le specifiche complete. Il pezzo è stato spedito al cliente del settore aerospaziale rispettando tutti i requisiti dimensionali.
Cosa illustra questo caso
Come già accennato in precedenza in questo articolo, l'elevato rapporto resistenza-peso del magnesio lo rende più adatto ad applicazioni strutturali in cui il peso è un fattore critico. Richconn — e le staffe aerospaziali sono proprio quel tipo di applicazione. Ma il vantaggio di lavorabilità del materiale si traduce in qualità del pezzo finito solo quando il processo è progettato in base al suo comportamento specifico. La tendenza dei grandi componenti in magnesio a deformarsi sotto l'effetto delle tensioni residue significa che la fase di ricottura tra la sgrossatura e la finitura non è facoltativa: è ciò che rende possibili le tolleranze ristrette.
Per gli ingegneri che specificano leghe di magnesio per componenti strutturali di precisione, questo caso ribadisce un concetto fondamentale: la scelta del materiale e la progettazione del processo sono due aspetti della stessa decisione. Il materiale giusto, lavorato con la sequenza sbagliata, non produrrà il componente corretto.
Per riassumere
Sia l'alluminio che il magnesio hanno i loro peculiari usi industriali. L'alluminio è migliore per applicazioni strutturali (per via della migliore resistenza alla corrosione) e il magnesio è migliore quando la riduzione del peso è una priorità.
Se hai bisogno di qualsiasi tipo di lavorazione o servizio di lavorazione dei metalli relativo all'alluminio o al magnesio, allora RICHCONN è la tua migliore opzione. Siamo qui 24/7, sentiti libero di Contattaci in qualsiasi momento.
DOMANDE FREQUENTI
Il magnesio è più resistente dell'alluminio?
Le leghe di alluminio hanno una maggiore resistenza alla trazione (70-700 MPa) rispetto al magnesio (120-420 MPa). Ma il magnesio ha una migliore resistenza specifica a causa della densità inferiore.
Qual è più leggero, l'alluminio o il magnesio?
Il magnesio ha una densità di 1.74 g/cm³. Quindi è il 34% più leggero dell'alluminio (2.70 g/cm³), il che rende il magnesio il metallo strutturale più leggero disponibile per uso commerciale.
Il magnesio è un metallo ferroso?
No, il magnesio è un metallo non ferroso. Appartiene al gruppo dei metalli alcalino-terrosi e non contiene ferro nella sua composizione.



