
Le sbavature nelle macchine in lega di alluminio non solo influenzano l'aspetto delle parti lavorate, ma ne ostacolano anche i raccordi, causando guasti funzionali. Per sbavare o riparare le sbavature, è necessario passare attraverso ulteriori passaggi, il che rende il processo complesso e aumenta anche i costi di produzione.
Per risparmiarti questi fastidi, abbiamo creato delle linee guida per l'ottimizzazione degli utensili e dei parametri per ridurre le sbavature nella lavorazione delle leghe di alluminio:
Cosa sono le bave nella lavorazione delle leghe di alluminio?
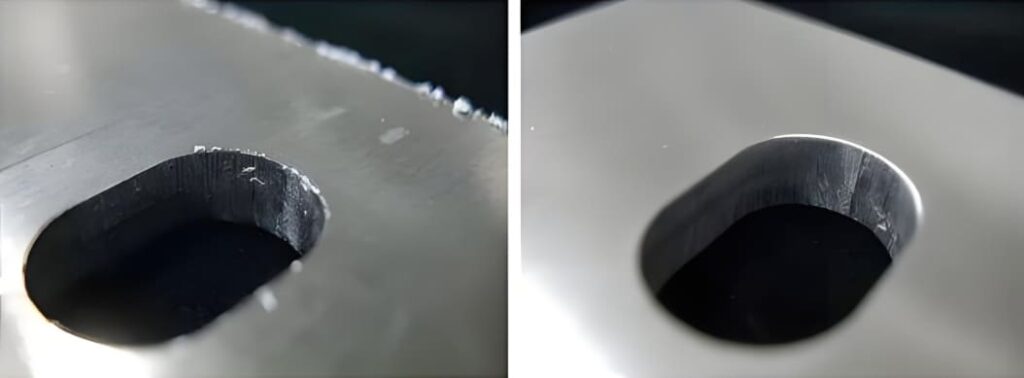
Le bave sono i bordi ruvidi indesiderati che si formano durante la lavorazione di parti metalliche altamente duttili come la lega di alluminio. Ciò può verificarsi durante processi di lavorazione come fresatura, foratura, tornitura o rettifica.
Oltre alle proprietà del materiale, le sbavature sono causate da diversi motivi, come difetti dell'utensile, velocità di taglio imprecisa, ecc. Tali sbavature non solo influenzano l'aspetto delle parti lavorate, ma hanno anche un impatto sugli accessori e sulle prestazioni della parte lavorata.
Rischi di sbavature durante la lavorazione CNC della lega di alluminio
Precisione ridotta
Le sbavature ostacolano la formatura e la dimensione effettiva della parte in lega di alluminio lavorata. Inoltre, influiscono anche sulla precisione di installazione e montaggio.
Danni alle parti e durata di vita ridotta
Le ripetute forze di taglio e l'attrito rendono le sbavature ancora più dure. Ciò può causare una crepa nella parte della macchina durante la rimozione. Quindi le sbavature danneggiano le parti, il che porta a guasti prematuri.
Rischi di lesioni
Durante la lavorazione della parte lavorata con sbavature, l'operatore o gli utenti corrono il rischio di lesioni a causa dei bordi ruvidi e affilati delle sbavature.
Cortometraggi elettrici
Se le sbavature rimangono sulle superfici di contatto, possono impedire i collegamenti elettrici corretti. Ciò porta a cadute di tensione, surriscaldamento o guasti elettrici.
Usura più rapida e guasti della macchina
Le sbavature create sui bordi delle parti della macchina subiscono continue collisioni che accelerano l'usura. Ciò comporta un'usura più rapida e rischi di guasti alla macchina.
Perché si formano sbavature nella lavorazione delle leghe di alluminio? Cause
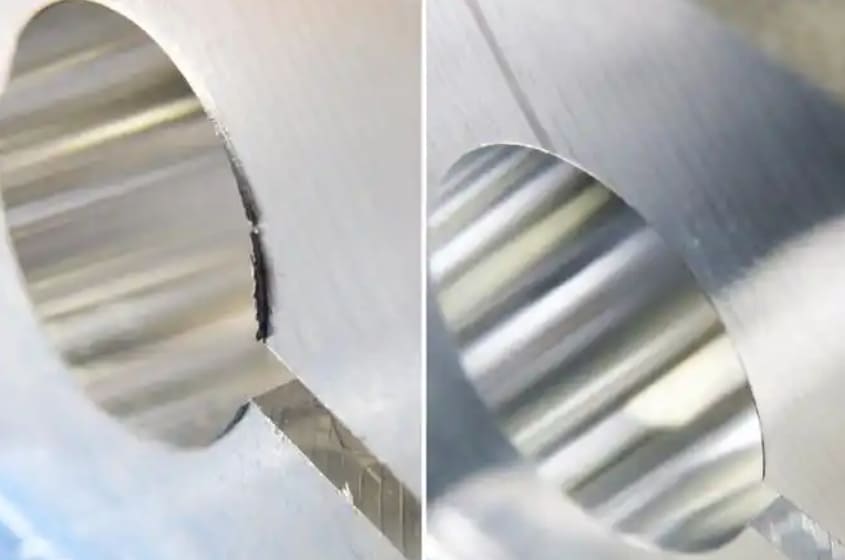
Duttilità dell'alluminio
Per natura, l'alluminio è morbido e altamente duttile, il che porta a una facile deformazione plastica sotto stress. Questa proprietà fisica dell'alluminio provoca la formazione di bave durante la lavorazione di parti metalliche in lega di alluminio.
Usura dell'utensile o geometria errata dell'utensile
Utensili usurati o una geometria non corretta degli utensili ostacolano il taglio netto della lega di alluminio. Se l'utensile da taglio non è abbastanza affilato, può piegare o strappare l'alluminio, causando sbavature.
Elevata velocità di taglio e avanzamento
Un'elevata velocità di taglio esercita una pressione eccessiva sulla parte lavorata e strappa il metallo causando sbavature. Inoltre, quando la velocità di avanzamento è elevata, genera calore eccessivo causando una maggiore deformazione dell'alluminio. Di conseguenza, il taglio netto della parte lavorata è ostacolato, con conseguenti sbavature.
Scarsa evacuazione dei trucioli
Una rimozione inappropriata dei trucioli richiede un nuovo taglio dei trucioli, il che porta a ulteriori sbavature. Inoltre, se non si riesce a evacuare i trucioli a velocità di avanzamento elevate, questi sfregano contro la zona di taglio, creando sbavature secondarie.
Tipi di sbavature nella lavorazione delle leghe di alluminio
Bava di Poisson
Le bave di Poisson compaiono lungo i bordi del metallo in lavorazione. Si verificano a causa dell'espansione laterale del pezzo in lavorazione quando viene compresso durante il taglio.
Rotolamento Burr
Mentre si muovono gli utensili da taglio all'uscita del materiale morbido come la lega di alluminio, i bordi si piegano anziché ottenere un taglio netto. Ciò forma delle pieghe a bava lungo i bordi tagliati, che sono difficili da rimuovere.
Lacrima Burr
Le bave di strappo si creano quando si usa uno strumento usurato o non affilato per il taglio, che strappa i materiali invece di un taglio netto. Ciò lascia una bava ruvida/affilata o frastagliata sulla parte lavorata.
Frese di rottura/frese di taglio
Le bave di rottura o di taglio sono i bordi grezzi o non puliti che si formano quando una parte viene tagliata dal materiale di base per la lavorazione. Ciò accade perché il materiale non si taglia in modo pulito, lasciando delle bave.
Come ridurre le sbavature nella lavorazione dell'alluminio?
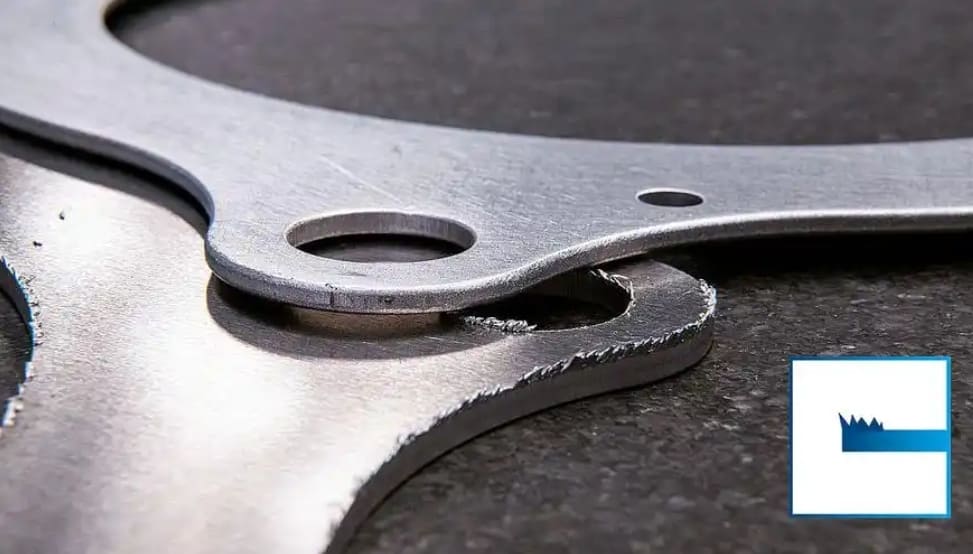
Utilizzare strumenti di taglio affilati
La tenacità e la duttilità della lega di alluminio richiedono utensili affilati per ottenere tagli puliti e ridurre la formazione di bave. Per questo, la selezione degli utensili è fondamentale per la lavorazione della lega di alluminio. I migliori materiali per utensili per la lavorazione dell'alluminio sono i seguenti:
- Utensili in acciaio ad alta velocità (HSS).
- Utensili in metallo duro e
- Utensili in diamante policristallino (PCD)
Utilizzare lo stesso utensile da taglio per un lungo periodo di tempo lo usura e ne compromette l'affilatura. Se possibile, affila i bordi o sostituiscilo con uno nuovo. Tuttavia, scegli utensili PCD per la longevità, poiché hanno un'elevata resistenza all'usura.
Per un processo di taglio raffinato, è meglio scegliere utensili compositi come frese composte o punte composite. Oltre a migliorare la qualità della lavorazione, questi utensili aiutano a rimuovere le sbavature formate dagli utensili precedenti. In questo modo, si riducono le possibilità di creare sbavature nelle fasi di lavorazione successive.
Ottimizzazione del percorso utensile
Le sbavature si formano principalmente quando gli utensili da taglio sono presenti nel pezzo in lavorazione. Queste sbavature sono più grandi di quelle formate quando l'utensile entra nel pezzo in lavorazione. La direzione di passaggio degli utensili gioca un ruolo cruciale nella formazione delle sbavature. Ad esempio, l'utilizzo di un percorso a zigzag tradizionale per la fresatura della lega di alluminio forma sbavature più grandi.
È possibile ridurre al minimo le sbavature ottimizzando il percorso dell'utensile. Invece di un percorso a zigzag, optare per la fresatura in salita o la fresatura di contorno.
Fresatura in salita:
Nella fresatura in salita, l'utensile da taglio si muove nella stessa direzione dell'avanzamento. Ciò tira il pezzo in lavorazione, ottenendo una finitura più pulita e meno sbavature.
Fresatura di contorni:
Nella fresatura di contorno, l'utensile si muove dolcemente attorno ai bordi senza sollevarsi o rientrare nell'utensile. Poiché l'utensile rimane in contatto con il materiale durante tutto il processo, si ottiene un taglio pulito riducendo la formazione di bave.
Ottimizza la geometria dell'utensile
L'angolo con cui si taglia la lega di alluminio influisce sulla formazione delle sue bave. Qui, bisogna considerare l'angolo di spoglia, l'angolo di scarico, il raggio di punta e la smussatura. Regolando questi fattori è possibile ridurre le bave sulla lega di alluminio.
| Fattore di geometria dello strumento | Cos'è | Gamma consigliata | Come aiuta a ridurre le sbavature? |
|---|---|---|---|
| Angolo di spoglia | Angolo tra la superficie dell'utensile e una linea perpendicolare alla superficie del pezzo. | Inclinazione positiva: da 10° a 30° (più alto per leghe di alluminio molto morbide) | – Riduce le forze di taglio – Previene l’incrudimento del lavoro – Riduce al minimo l’accumulo di calore |
| Angolo di rilievo | Angolo tra la superficie laterale dell'utensile e la superficie lavorata. | Da 5° a 15° (dipende dalla velocità di avanzamento) | – Previene lo sfregamento degli utensili – Riduce l’attrito – Riduce al minimo lo strappo del materiale |
| Raggio del naso | Raggio del tagliente sulla punta dell'utensile. | 0.2 mm a 1.6 mm | – Rafforza il bordo – Controlla il flusso del truciolo – Riduce la deformazione |
| smussatura | Un piccolo bordo angolato sul tagliente dell'utensile. | Larghezza: da 0.05 mm a 0.2 mm Angolo: da 5° a 20° | – Rafforza l'avanguardia – Migliora l’evacuazione dei trucioli – Previene le sbavature in uscita |
Regolazione della velocità di taglio
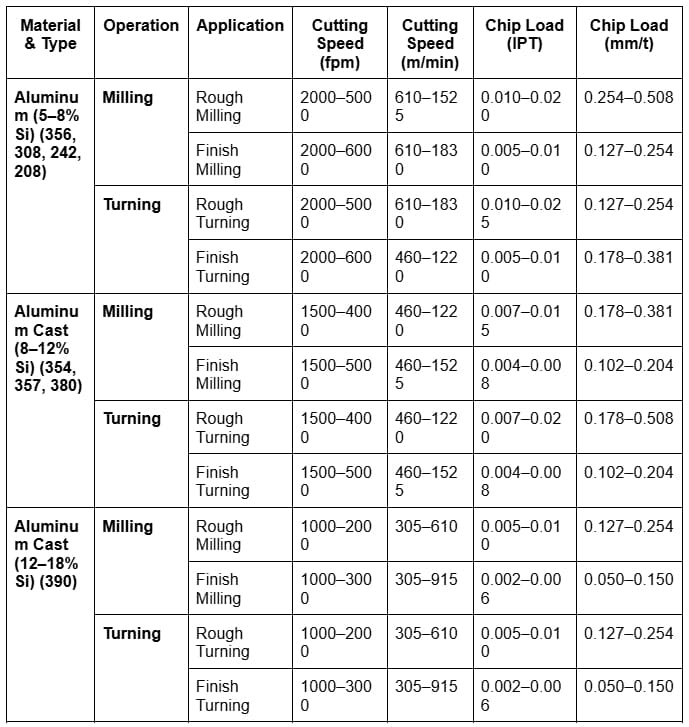
Una velocità di taglio più elevata migliora i tassi di rimozione del materiale ma può aumentare l'usura dell'utensile e la generazione di calore, portando alla formazione di bave. Ecco perché è essenziale mantenere una velocità di taglio ottimale. Tuttavia, la velocità di taglio varia per le diverse leghe di alluminio.
Velocità di avanzamento (IPR – pollici per rivoluzione)
La velocità di avanzamento determina la rapidità con cui l'utensile rimuove il materiale dal pezzo in lavorazione. Una velocità di avanzamento più rapida, tuttavia, aiuta nella rapida rimozione del materiale; di solito lascia delle sbavature. Al contrario, una velocità di avanzamento più lenta fornisce un taglio regolare con una formazione minima di sbavature. Gli intervalli di velocità di avanzamento per i tagli di sgrossatura e finitura per le leghe di alluminio sono i seguenti.
| Tipo di taglio | Taglio di sgrossatura | Taglio di finitura |
|---|---|---|
| Tasso di alimentazione | 0.005 – 0.020 Diritti di Proprietà Intellettuale | 0.002 – 0.004 Diritti di Proprietà Intellettuale |
Profondità di taglio (DOC)
Il DOC si riferisce alla profondità di penetrazione dell'utensile nel materiale durante ogni passaggio. Si misura in pollici o millimetri. Una maggiore profondità di taglio passa più in profondità nel pezzo, ma consuma gli utensili più velocemente, aumentando la formazione di bave. Tuttavia, DOC e velocità di avanzamento sono interconnessi.
- DOC più grande = velocità di alimentazione più lenta
- DOC più piccolo = velocità di alimentazione più rapida
NB: La relazione non è una regola fissa; può variare in base alle proprietà del materiale, alla geometria dell'utensile, ecc.
Di seguito aggiungiamo la corrispondenza DOC alla velocità di avanzamento per la lavorazione al tornio della lega di alluminio:
| Tipo di taglio | Profondità di taglio | Tasso di avanzamento (IPM) |
|---|---|---|
| Taglio di finitura al tornio | Da 0.01 pollici a 0.03 pollici | 0.005 – 0.020 ipm |
| Taglio di finitura al tornio | Da 0.002 pollici a 0.012 pollici | 0.002 – 0.004 ipm |
Scegli il fluido da taglio giusto: refrigerante e lubrificazione
Il refrigerante e la lubrificazione impediscono il surriscaldamento degli utensili durante la lavorazione. Ciò rende anche più liscio il taglio per ottenere una finitura uniforme e rimuovere le sbavature. I lubrificanti comuni utilizzati per le leghe di alluminio sono i seguenti:
- Maxisol Al
- Rifinitura SC520
- Fluidi da taglio Hai Lu Jya He (specificamente formulati per l'alluminio)
- Oli a base di petrolio (ad esempio, olio minerale)
- Oli solubili (ad esempio, emulsioni)
Controllo di qualità e ispezione
Le ispezioni regolari della tua lavorazione ti aiutano a identificare i potenziali rischi di sbavature e a risolverli prima che creino problemi importanti. Pertanto, la regolazione di parametri come velocità di taglio, velocità di avanzamento, profondità di taglio e condizioni dell'utensile riducono al minimo le sbavature.
Come rimuovere le sbavature dalla lega di alluminio? Sbavatura
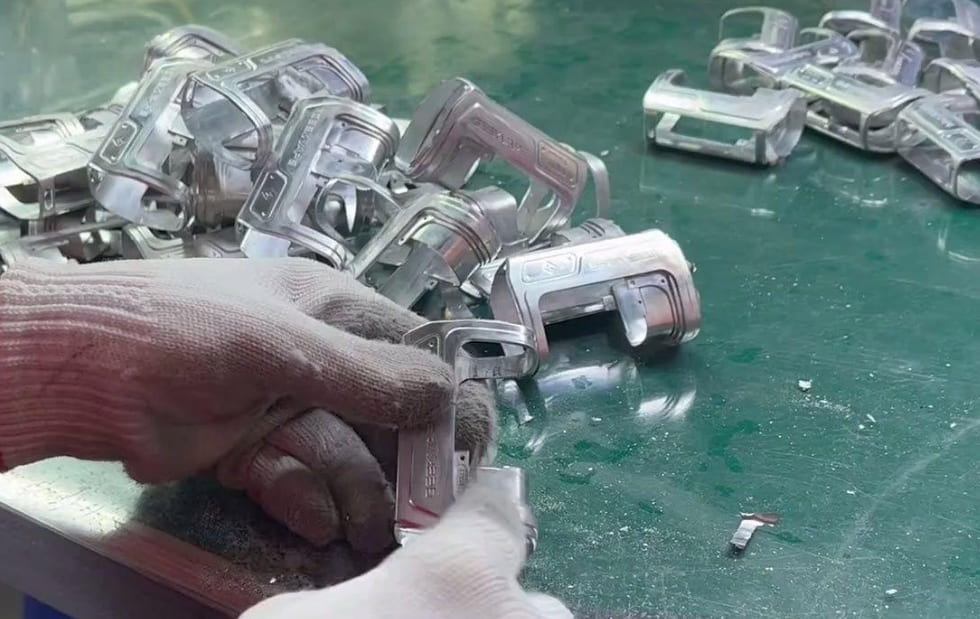
Strumenti di sbavatura
Per rimuovere piccole sbavature nella lavorazione della lega di alluminio, puoi usare utensili manuali come i coltelli per sbavatura. Di nuovo, per parti più grandi o più complesse, gli utensili rotanti funzionano benissimo per riparare le sbavature. Tuttavia, devi usare una pressione costante e avere una mano ferma per ottenere il miglior risultato.
Sbavatura chimica
La sbavatura chimica è applicabile per aree difficili da raggiungere dove i tuoi utensili non riescono ad arrivare. Questi prodotti chimici dissolvono le sbavature dalle parti in alluminio dando alla parte lavorata un aspetto rifinito. I prodotti chimici più adatti per la sbavatura della lega di alluminio sono i seguenti:
- Soluzione di acido fosforico
- Acido acetico (Acetum)
- Acido nitrico (soluzione di salnitro)
- Nitrato di rame
- Agente chimico per sbavatura e lucidatura dell'alluminio Q/Ys. 204-2
- Processo Al-chem 300
- M-111 Composto per sbavatura di metalli non ferrosi
- M-222 Composto per sbavatura di metalli non ferrosi
Tuttavia, è necessario rispettare il protocollo di sicurezza e maneggiare con cura i prodotti chimici durante la sbavatura.
Metodi abrasivi
I metodi abrasivi sono una soluzione rapida per rimuovere le sbavature e levigare le età delle parti lavorate in lega di alluminio. Tuttavia, dovresti scegliere i metodi avversivi con saggezza per assicurarti che non danneggino l'alluminio. I metodi avversivi comuni sono i seguenti:
| Metodo abrasivo | Descrizione | Efficace per |
|---|---|---|
| carteggiatura | Utilizza carta abrasiva o tamponi per levigare i bordi | Piccole sbavature o bordi |
| Rettifica | Utilizza una mola abrasiva rotante per consumare le sbavature | Bave medie |
| Sabbiatura | Utilizza aria compressa per spingere materiali abrasivi (ad esempio sabbia, perle) verso il pezzo. | Veloce ed efficace per grandi volumi |
Conclusione
La formazione di bave può essere causata da utensili usurati, velocità di taglio inappropriata, velocità di avanzamento, vibrazioni della macchina, ecc. Pertanto, prima di lavorare la lega di alluminio, è necessaria l'ottimizzazione degli utensili e dei parametri della macchina. Inoltre, anche l'uso di lubrificanti è utile per ridurre le bave.
Tuttavia, rimani libero dalla tensione con RICHCONN servizi di lavorazione CNC in lega di alluminio. I nostri componenti per macchine sono applicabili per l'industria aerospaziale, automobilistica, dispositivi medici e altro ancora. Inoltre, non preoccuparti delle sbavature, perché siamo certificati e manteniamo rigidi livelli di tolleranza. Quindi, senza ulteriori ritardi, Contattaci Per effettuare il tuo ordine, contattaci subito!
DOMANDE FREQUENTI
Qual è il modo migliore per sbavare l'alluminio?
Il modo migliore per sbavare l'alluminio varia a seconda delle applicazioni specifiche. Per sbavature piccole o medie, gli utensili per sbavatura manuale o gli utensili per sbavatura rotativa funzionano meglio. Di nuovo, per spazi più ristretti o aree complesse, la sbavatura chimica è l'opzione definitiva. Se si sbava per sbavature più grandi, la carteggiatura o la molatura sono opzioni altamente efficaci. E per una produzione ad alto volume, si può optare per la sabbiatura abrasiva.
Perché è importante rimuovere le sbavature dalla lega di alluminio?
Le sbavature ostacolano la forma originale della lega di alluminio lavorata che influisce sulla vestibilità o sulla funzionalità dei componenti durante l'assemblaggio. Ciò comporta un rischio di improvviso guasto funzionale, distacco o inceppamento delle parti. Inoltre, i bordi affilati formano le sbavature e causano tagli o lesioni durante la manipolazione e l'assemblaggio.
Perché dovrei usare un refrigerante durante la lavorazione dell'alluminio?
L'alluminio genera calore durante la procedura di taglio, il che porta all'usura dell'utensile e alla distorsione del materiale. L'uso del refrigerante impedisce il surriscaldamento dell'alluminio e lo lubrifica per ottenere un taglio più liscio. Inoltre, aiuta a rimuovere trucioli e sfridi dalla zona di taglio.
È possibile rimuovere le sbavature con una macchina CNC?
Sì, utilizzando macchine CNC, puoi rimuovere le sbavature, poiché molte di esse sono dotate di accessori per sbavatura, oppure puoi programmarle per operazioni di sbavatura specifiche. Questo processo di sbavatura è ideale per grandi lotti per garantire una rimozione uniforme delle sbavature.



