
La creazione di filettature su componenti più piccoli di un chicco di riso richiede un livello di controllo che pochi metodi di produzione sono in grado di garantire. La lavorazione CNC svizzera , una tecnologia che affonda le sue radici nelle officine orologiere svizzere del 1870, è diventata il processo di riferimento per la microfilettatura di precisione nei settori medico, aerospaziale ed elettronico. Oggi, le macchine prodotte da aziende leader come Tornos e Star Micronics possono realizzare filettature su componenti di appena 0.5 mm di diametro, mantenendo tolleranze di ±0.001 mm.
Questa guida illustra i principi di progettazione, la scelta dei materiali, le strategie di attrezzaggio e i metodi di controllo qualità che distinguono i progetti di microfilettatura di successo dai costosi fallimenti. Che si tratti di viti ossee per impianti ortopedici o di elementi di fissaggio miniaturizzati per assemblaggi di satelliti, i suggerimenti che seguono vi aiuteranno a evitare le insidie più comuni nella produzione di microcomponenti filettati.
Comprendere la tecnologia di lavorazione svizzera per la filettatura di precisione
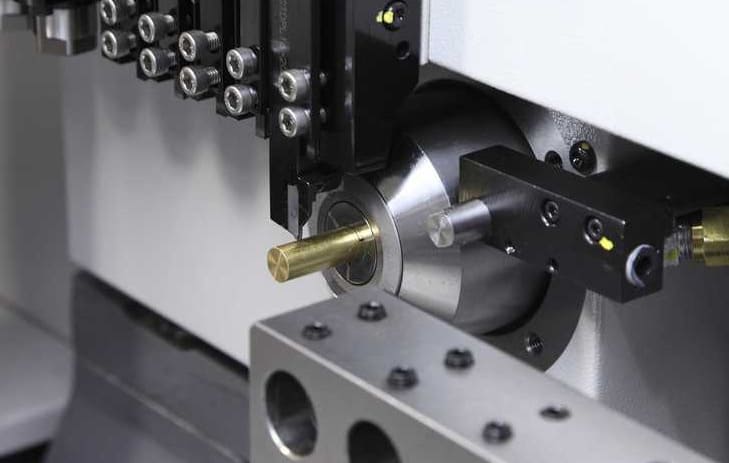
La tecnologia dei torni svizzeri affonda le sue radici nel 1870, un'epoca in cui artigiani esperti necessitavano di metodi affidabili per produrre componenti di orologi di piccole dimensioni. Oggi, lo stesso principio fondamentale è alla base delle moderne macchine a controllo numerico (CNC) in grado di coordinare fino a 13 assi simultaneamente. Prima di approfondire i dettagli, analizziamo cosa rende questo approccio così efficace per la microfilettatura.
Evoluzione dall'orologeria svizzera alla moderna micro-produzione.
La tradizione orologiera svizzera ha dato vita a un metodo di lavorazione concepito per la massima precisione. I primi torni svizzeri erano utensili manuali progettati per modellare viti e perni minuscoli. Le versioni moderne utilizzano oggi l'automazione CNC completa, consentendo la filettatura di precisione a velocità e tolleranze che gli artigiani dell'epoca non avrebbero mai potuto immaginare.
Come il supporto della boccola di guida consente una precisione della filettatura sub-micronica
La boccola di guida è l'arma segreta della lavorazione svizzera. Mantiene il pezzo in lavorazione a pochi millimetri dall'utensile da taglio, eliminando flessioni e vibrazioni. I sistemi più avanzati utilizzano ora attuatori piezoelettrici e piattaforme con cuscinetti ad aria per raggiungere una risoluzione a livello nanometrico, fondamentale quando si filettano pezzi più piccoli di un chicco di riso.
Sistemi multi-utensile per operazioni di filettatura simultanee
Uno dei maggiori vantaggi che si ottengono è la possibilità di eseguire operazioni di lavorazione simultanee. Più utensili possono eseguire tornitura , fresatura e foratura contemporaneamente. Questo approccio offre vantaggi chiave:
- Riduzione dei tempi di ciclo del 40-60% rispetto alle configurazioni a singola operazione.
- Profili di filettatura complessi completati in un'unica configurazione
- Riduzione della manipolazione dei componenti, con conseguente minimizzazione del rischio di contaminazione.
Vantaggi della testa scorrevole nella formazione della filettatura
Il movimento della testa scorrevole alimenta la barra di materiale attraverso la boccola di guida con piccoli incrementi controllati. Ciò significa che solo una breve sezione di materiale è esposta durante il taglio. Si ottiene un supporto costante durante l'intero processo di filettatura, fondamentale per mantenere tolleranze ristrette su pezzi sottili e delicati.
Lavorazione meccanica svizzera per microcomponenti filettati: suggerimenti di progettazione e insidie
Per realizzare filettature di precisione è fondamentale prestare attenzione ad alcuni fattori critici. Quando si lavora con componenti più piccoli della punta di una matita, anche le sviste più insignificanti possono compromettere un'intera produzione. Analizziamo i parametri chiave, gli errori più comuni e le strategie che distinguono i progetti di successo dai costosi fallimenti.
Parametri di progettazione critici per il successo delle microfilettature
Iniziate mantenendo la profondità minima della filettatura a circa 0.6 volte il diametro nominale. Evitate transizioni brusche vicino alla radice della filettatura: queste creano concentrazioni di stress che indeboliscono i componenti più piccoli. La dilatazione termica durante il taglio può alterare le dimensioni, quindi mantenere la temperatura dell'officina entro ±0.5 °C è essenziale per una precisione sub-micrometrica.
Errori comuni di filettatura in componenti con diametro inferiore a 0.5 mm
Per diametri inferiori a 0.5 mm, gli errori di filettatura diventano molto più frequenti. I problemi più comuni includono:
- Scarsa evacuazione dei trucioli che ostruisce la zona di taglio
- Formazione di borchie lungo le creste dei fili
- Deformazione dell'utensile causata da velocità di avanzamento eccessive
- Passo incoerente dovuto alle variazioni della velocità del mandrino
I mandrini ad alta velocità, abbinati a velocità di avanzamento basse e precise, ti aiutano a superare queste difficoltà.
Impatto della scelta del materiale sulla qualità della filettatura e sulla durata dell'utensile
I criteri di selezione del materiale influiscono direttamente sulla finitura superficiale e sulla durata degli utensili. L'alluminio richiede utensili estremamente affilati per evitare sbavature sui fianchi della filettatura. L'acciaio inossidabile si indurisce rapidamente per deformazione plastica, accelerando l'usura dei taglienti. A questa scala, la struttura granulare è fondamentale: grani più fini producono filettature più pulite.
Evitare flessioni e vibrazioni nelle parti filettate sottili
La flessione dei componenti rappresenta un rischio serio quando il rapporto lunghezza/diametro supera 10:1. Posizionare la boccola di guida entro 1-2 mm dalla zona di taglio per garantire un supporto rigido. Un controllo efficace delle vibrazioni a questa scala richiede di bilanciare la velocità del mandrino, la profondità di taglio e la rigidità del pezzo come un sistema unitario, e non come variabili isolate.
Specifiche essenziali della filettatura e requisiti di tolleranza
Per realizzare filettature di precisione con microfilettature è fondamentale comprendere le specifiche esatte richieste dal progetto. Le moderne macchine svizzere sono in grado di mantenere tolleranze di ±0.001 mm sul controllo del diametro primitivo, un livello di precisione pressoché impossibile solo un decennio fa. Valori di finitura superficiale compresi tra Ra 0.2 e 0.4 micrometri sono ormai standard per la maggior parte delle applicazioni.
Gli standard di tolleranza delle filettature si sono evoluti rapidamente. L'Organizzazione Internazionale per la Standardizzazione (ISO) continua a sviluppare nuove specifiche che regolano i sistemi di qualità integrati con l'intelligenza artificiale per la validazione automatizzata delle filettature. Allo stesso tempo, il National Institute of Standards and Technology (NIST) fornisce metodi di calibrazione che consentono misurazioni sub-micrometriche per i componenti filettati di nuova generazione.
Quando si definiscono le specifiche delle microfilettature, è necessario tenere conto di diversi parametri critici:
- Diametro del passo mantenuto entro tolleranze di pochi micron
- Requisiti del profilo della filettatura verificati tramite documentazione completamente digitale.
- Indici di capacità di processo in tempo reale (Cpk) mantenuti al di sopra di 2.0
- Uniformità della finitura superficiale su tutte le serie di produzione.
- Precisione dell'angolo del fianco entro ±0.5 gradi per applicazioni critiche
A questa scala, la precisione dimensionale non lascia spazio a congetture. Alcune applicazioni mediche e aerospaziali raggiungono ormai livelli di precisione nanometrica, un intervallo in cui persino la dilatazione termica dovuta alle variazioni di temperatura in officina può influenzare i risultati. È necessario pianificare i requisiti del profilo della filettatura in base alle condizioni ambientali peggiori, non a quelle ideali.
Il controllo del diametro primitivo rimane il fattore più importante per la qualità delle filettature. Influisce direttamente sull'accoppiamento, sulla funzionalità e sull'affidabilità a lungo termine. Abbinando standard di tolleranza rigorosi per le filettature a un solido monitoraggio in corso di produzione, si pongono le basi per una produzione costante e di alta qualità, un argomento che approfondiremo nella sezione successiva dedicata alla selezione dei materiali.
Considerazioni sui materiali per la produzione di microfilettature
La scelta del materiale influenza ogni aspetto della qualità delle microfilettature, dalla finitura superficiale alla precisione dimensionale. Ogni metallo e polimero reagisce in modo diverso alle forze di taglio della lavorazione meccanica di precisione. Comprendere la lavorabilità dei materiali aiuta a prevedere l'usura degli utensili, impostare le velocità di avanzamento corrette e produrre filettature che soddisfino tolleranze rigorose.
Materiali ottimali per la durata e la precisione delle filettature
La lavorazione dell'acciaio inossidabile rimane una delle scelte migliori per i microcomponenti filettati. Leghe come la 303 e la 316L offrono un'eccellente resistenza alla corrosione e una grande robustezza. Questi acciai richiedono utensili affilati e un flusso di refrigerante adeguato per prevenire l'incrudimento alla base della filettatura.
La filettatura in titanio è adatta per componenti aerospaziali e medicali dove la riduzione del peso è fondamentale. La lega Ti-6Al-4V offre un notevole rapporto resistenza-peso. Tuttavia, la sua scarsa conduttività termica fa sì che il calore si accumuli rapidamente sul tagliente, richiedendo un'attenta regolazione della velocità e dell'avanzamento.
Le leghe di alluminio (6061, 7075) e l'ottone consentono tempi di ciclo più rapidi per i connettori elettronici e aerospaziali. Le materie plastiche PEEK e Delrin sono utilizzate in applicazioni che richiedono resistenza chimica e isolamento elettrico.
Fattori di lavorabilità che influenzano la formazione della filettatura
La lavorabilità del materiale dipende da durezza, duttilità e comportamento di formazione del truciolo. È necessario valutare questi fattori prima di scegliere i profili della filettatura:
- Controllo dei trucioli: i materiali gommosi come il titanio producono trucioli lunghi e filamentosi che si avvolgono attorno ai micro-utensili.
- Tendenza all'incrudimento: gli acciai inossidabili austenitici si induriscono durante il taglio, accelerando l'usura dell'utensile.
- Conduttività termica: la bassa conduttività concentra il calore sulla cresta e sul fianco della filettatura.
Materiali biocompatibili per componenti medicali filettati
Materiali biocompatibili come l'acciaio inossidabile 316L, il titanio commercialmente puro e il PEEK sono essenziali per le viti chirurgiche e i dispositivi impiantabili. Questi materiali devono essere conformi agli standard ASTM F138 e ISO 5832 per garantire un contatto sicuro con i tessuti.
Effetti del trattamento termico sull'integrità della filettatura
Le specifiche del trattamento termico influenzano direttamente la stabilità dimensionale della filettatura. Gli alluminuri di titanio e le leghe di magnesio biodegradabili richiedono temperature di taglio inferiori a soglie critiche per preservare la struttura granulare. Quando possibile, è sempre consigliabile lavorare le filettature prima dei trattamenti di invecchiamento, in quanto ciò protegge sia la geometria che l'integrità superficiale.
Selezione degli utensili e geometria per le operazioni di filettatura
La scelta dell'utensile giusto per la microfilettatura può fare la differenza tra una qualità eccellente e una deludente. La geometria dell'utensile di filettatura selezionato influisce direttamente sulla finitura superficiale, sulla precisione dimensionale e sulla velocità di produzione. Analizziamo le decisioni chiave da prendere prima di eseguire la prima filettatura.
Fresa per filettature contro utensili per filettatura a punta singola
La tecnologia di fresatura per filettature crea un profilo di filettatura completo in un'unica passata elicoidale. Questo approccio riduce i tempi di ciclo del 30-50% rispetto agli utensili a punta singola durante la produzione in serie. Le frese per filettature eccellono quando è necessario passare da una dimensione di filettatura all'altra: un singolo utensile può gestire più passi. Gli utensili a punta singola rimangono comunque la soluzione ideale per tolleranze estremamente strette su diametri molto piccoli, dove la precisione dell'interpolazione diventa un fattore limitante.
Applicazioni degli utensili in carburo e rivestiti di diamante
I moderni utensili da taglio in carburo con substrati nanostrutturati mantengono il filo tagliente a temperature superiori a 1,000 °C. Questa capacità consente la lavorazione a secco delle superleghe, eliminando i rischi di contaminazione del liquido di raffreddamento nella produzione di dispositivi medici. Per materiali con durezza superiore a 70 HRC, i rivestimenti diamantati prolungano la durata dell'utensile fino a 10 volte rispetto alle opzioni non rivestite. Le strutture di rivestimento autoriparanti possono persino riparare le microfratture durante il taglio, mantenendo una geometria costante dell'utensile di filettatura durante l'intero ciclo di produzione.
Monitoraggio dell'usura degli utensili nella produzione ad alto volume
Un'analisi affidabile dell'usura degli utensili è essenziale nella produzione di migliaia di microcomponenti filettati. Gli attuali sistemi di monitoraggio utilizzano:
- Sensori di emissione acustica che rilevano le variazioni di durezza in tempo reale
- Algoritmi di analisi delle vibrazioni in grado di prevedere i guasti settimane prima che si verifichino.
- Sistemi intelligenti di riconoscimento dei materiali che regolano automaticamente i parametri di taglio
Queste tecnologie prevengono l'usura prematura degli utensili da taglio in metallo duro e dei rivestimenti diamantati, reagendo alle variazioni delle condizioni sul tagliente. Abbinando un'analisi accurata dell'usura dell'utensile alle giuste strategie di programmazione, descritte nella sezione successiva, si ottiene un quadro completo per la realizzazione di microfilettature uniformi e di alta qualità.
Strategie di programmazione per profili di thread complessi
Ottenere la filettatura corretta su un microcomponente inizia ben prima che l'utensile tocchi il pezzo. Le moderne tecniche di programmazione CNC richiedono una precisione a livello nanometrico, soprattutto quando si ha a che fare con profili complessi su pezzi più piccoli della punta di una matita. L'approccio di programmazione può determinare il successo o il fallimento dell'intera lavorazione.
Le moderne soluzioni software CAM, come Mastercam ed Esprit, consentono di simulare il comportamento degli utensili con estrema precisione. Queste piattaforme prevedono la dilatazione termica, le sollecitazioni del materiale e la flessione prima ancora che venga effettuato il taglio di un singolo truciolo. Gli algoritmi di apprendimento automatico integrati in questi sistemi analizzano migliaia di variabili di produzione passate, ottimizzando i parametri di taglio ben oltre quanto possibile con le regolazioni manuali e riducendo i tempi di setup fino al 70%.
Strategie di percorso utensile efficaci sono essenziali per mantenere la precisione dimensionale su diverse geometrie di filettatura. Considera queste priorità di programmazione chiave:
- Utilizza la rotazione sincronizzata del mandrino con il movimento dell'asse Z per una filettatura multi-inizio precisa con indicizzazione angolare accurata.
- Programmare la regolazione continua della velocità di avanzamento per filettature a passo variabile al fine di mantenere costante il carico di trucioli.
- Eseguire cicli di simulazione completi per rilevare le collisioni e verificare l'ottimizzazione del profilo dei thread prima della produzione.
- Sfrutta l'analisi dei dati storici assistita dall'intelligenza artificiale per migliorare la qualità dei primi componenti e ridurre gli scarti.
La filettatura a più principi presenta una sfida unica. Ogni principio deve essere indicizzato a intervalli angolari precisi, mantenendo il mandrino e gli assi lineari perfettamente sincronizzati. Anche un errore di una frazione di grado si accumula lungo tutta la lunghezza della filettatura, provocando lo scarto del pezzo.
L'ottimizzazione del profilo delle filettature tramite una programmazione intelligente pone le basi per i metodi di controllo qualità che esploreremo in seguito, perché ciò che non si può programmare correttamente, non si può verificare in termini di conformità tramite ispezione.
Metodi di controllo qualità per microcomponenti filettati
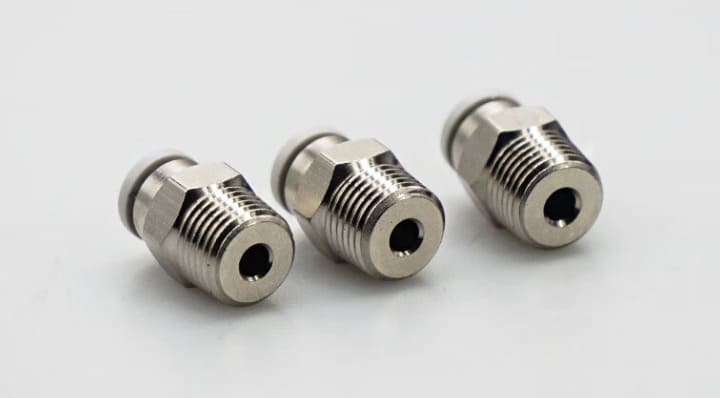
Produrre una microfilettatura perfetta non serve a nulla se non è possibile verificarla. Metodi affidabili di ispezione delle filettature sono essenziali per individuare tempestivamente i difetti, prima che si trasformino in costosi scarti o guasti sul campo. I moderni impianti di lavorazione svizzeri utilizzano un approccio a più livelli per il controllo qualità, combinando il monitoraggio in tempo reale con la verifica post-processo.
Tecnologie di misurazione della filettatura in corso di produzione
I micrometri laser integrati direttamente nelle macchine svizzere consentono la misurazione in tempo reale dei diametri delle filettature con una precisione sub-micrometrica. Questi sensori acquisiscono i dati durante la lavorazione, senza bisogno di rimuovere il pezzo. Le letture di misurazione vengono inviate direttamente al controllore della macchina, che compensa automaticamente l'usura dell'utensile e la deriva termica. Questo sistema a circuito chiuso mantiene le filettature entro le specifiche per l'intera durata della produzione.
Controllo statistico di processo per la coerenza delle filettature
Il controllo statistico di processo si è evoluto ben oltre il campionamento casuale. I sistemi di misurazione automatizzati ispezionano ora il 100% dei pezzi filettati, creando database di qualità completi in tempo reale. È possibile monitorare tendenze come il graduale degrado degli utensili o le variazioni di temperatura del mandrino molto prima che portino i pezzi fuori tolleranza. I parametri chiave da monitorare includono:
- Variazione del diametro del passo nel tempo
- uniformità della profondità del filo tra i diversi lotti
- Valori Cpk per le dimensioni critiche della filettatura
- Curve di progressione dell'usura degli utensili
Sistemi di ispezione senza contatto per filettature delicate
Le filettature su componenti con diametro inferiore a 0.5 mm sono troppo fragili per essere rilevate con sonde a contatto. I sistemi di metrologia senza contatto, che utilizzano sensori laser o a luce bianca, scansionano le caratteristiche delle filettature senza rischio di danneggiarle. Questi sistemi rilevano la rugosità superficiale, le bave e gli errori di forma durante i cicli di taglio.
Analisi del profilo del filo mediante interferometria a luce bianca
L'interferometria a luce bianca offre una risoluzione su scala nanometrica per l'analisi del profilo delle filettature. Mappa l'intera geometria tridimensionale della superficie di una filettatura, rivelando imperfezioni invisibili ai comparatori ottici. Per le applicazioni più esigenti, come le viti ossee medicali, gli ingegneri combinano i dati dell'interferometria con la microscopia elettronica a scansione per una verifica completa.
Tecniche di filettatura avanzate nelle macchine CNC svizzere
Le macchine CNC svizzere offrono una gamma di metodi di filettatura avanzati che spingono al limite le possibilità della microfabbricazione. Queste tecniche vanno ben oltre la filettatura standard a punto singolo: consentono di realizzare geometrie complesse, cicli di lavorazione più rapidi e profili specializzati per settori esigenti come quello dei dispositivi medici e aerospaziale.
Filettatura ad alta velocità per viti ossee
La tecnologia di filettatura rotante utilizza una testa di taglio anulare che ruota a velocità fino a 120,000 giri al minuto attorno al pezzo in lavorazione. Questo approccio rappresenta lo standard di riferimento nella produzione di viti ossee. Consente di ottenere finiture superficiali superiori che favoriscono l'osteointegrazione, ovvero il processo mediante il quale il tessuto osseo si lega direttamente all'impianto.
I principali vantaggi della torsione del filo includono:
- Riduzione delle forze di taglio su pezzi sottili
- Eccellente evacuazione dei trucioli durante le filettature profonde.
- Completamento del thread in un'unica passata per una produzione più rapida
- Superfici prive di sbavature sono fondamentali per i dispositivi impiantabili.
Metodi di produzione di filettature a più inizi
La produzione di filettature a più inizi si basa sul controllo multiasse sincronizzato per creare da due a quattro inizi di filettatura in un'unica operazione. Questa tecnica riduce i tempi di assemblaggio nei dispositivi medici e negli strumenti di precisione. È necessaria una stretta sincronizzazione del mandrino e un posizionamento preciso dell'utensile per mantenere un'accuratezza uniforme del passo su tutti gli inizi.
Strategie di produzione di filettature a passo variabile
La creazione di filettature a passo variabile per elementi di fissaggio autobloccanti richiede una regolazione continua della velocità di avanzamento durante tutto il taglio. Il programma CNC deve adattarsi in tempo reale per mantenere condizioni di taglio ottimali al variare della geometria della filettatura lungo la lunghezza del pezzo.
Questi metodi di filettatura avanzati, abbinati ad approcci ibridi come l'integrazione della micro-elettroerosione per i canali di raffreddamento nei componenti dei combustibili aerospaziali, eliminano le operazioni secondarie e riducono i costi totali di produzione. Padroneggiare queste tecniche offre un netto vantaggio competitivo nella produzione di microcomponenti filettati di alta precisione.
Sfide e soluzioni comuni nella produzione
Quando si lavora con microcomponenti filettati, ci si trova ad affrontare una serie di sfide di filettatura specifiche che possono compromettere anche le produzioni meglio pianificate. Comprendere questi problemi e sapere come risolverli è fondamentale per ottenere risultati costanti e di alta qualità.
L'evacuazione dei trucioli è la principale preoccupazione per i fori con diametro inferiore a 0.5 mm. I cicli di foratura a intermittenza, abbinati all'erogazione di refrigerante ad alta pressione, sono soluzioni di produzione collaudate che prevengono la saldatura dei trucioli e la rottura degli utensili. È consigliabile utilizzare pressioni del refrigerante superiori a 1,000 PSI per rimuovere i detriti da queste piccole dimensioni.
L'incrudimento dell'acciaio inossidabile e del titanio rappresenta un altro serio ostacolo. Una prevenzione efficace dei difetti inizia con il mantenimento di velocità di taglio costanti e la sostituzione degli utensili affilati a intervalli prestabiliti, non quando si rompono. Un utensile smussato genera calore eccessivo, che accelera l'incrudimento e compromette la qualità della filettatura.
Ecco le aree più critiche in cui l'ottimizzazione dei processi fa una differenza tangibile:
- Controllo della distorsione termica: utilizzare un refrigerante a temperatura controllata, mantenuta entro ±0.5 °C durante ogni ciclo di lavorazione, per proteggere i pezzi lunghi e sottili.
- Gestione delle bave in corrispondenza delle uscite delle filettature: utilizzare utensili di micro-sbavatura specializzati o la pulizia a ultrasuoni per componenti di dimensioni inferiori a 1 mm.
- Riduzione della flessione: aggiungere supporti fissi intermedi per pezzi con un rapporto lunghezza/diametro superiore a 10:1 oppure ridurre le forze di taglio attraverso una geometria dell'utensile ottimizzata.
Per risolvere efficacemente i problemi di produzione è necessario un approccio sistematico. Monitorate ogni variabile, come l'usura dell'utensile, la temperatura del liquido di raffreddamento e la velocità del mandrino, e isolate le variazioni una alla volta. Questo metodo rigoroso vi aiuta a individuare le cause profonde anziché inseguire i sintomi su più variabili.
La padronanza di queste soluzioni di produzione vi preparerà ad affrontare le specifiche esigenti richieste nei settori medico, aerospaziale ed elettronico, che tratteremo nella sezione successiva.
Applicazioni del settore e casi di studio
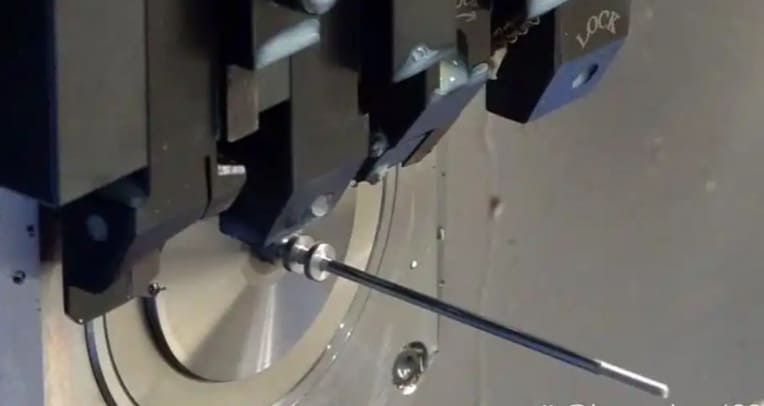
I microcomponenti filettati di fabbricazione svizzera trovano impiego in una vasta gamma di settori critici. Ogni settore presenta esigenze specifiche, vincolate a rigorosi standard industriali. Scopriamo come quattro ambiti chiave si affidano alla filettatura di precisione per spingere i confini dell'ingegneria moderna.
Requisiti e standard per la filettatura dei dispositivi medici
Le filettature dei dispositivi medici devono soddisfare le rigorose normative FDA e la certificazione ISO 13485. Viti ossee, impianti spinali e raccordi per cateteri richiedono trattamenti superficiali biocompatibili, spesso applicati tramite sistemi al plasma atmosferico durante la lavorazione. Questi componenti necessitano di profili di filettatura impeccabili per garantire prestazioni sicure e affidabili all'interno del corpo umano.
Produzione di elementi di fissaggio aerospaziali su scala micrometrica
I dispositivi di fissaggio aerospaziali utilizzati negli ugelli degli iniettori di carburante e negli alloggiamenti dei sensori richiedono tolleranze entro ±0.0005 pollici. A questo livello, anche una minima deviazione può compromettere l'affidabilità dei sistemi aeronautici. I produttori certificati secondo lo standard AS9100, come Shamrock Precision, producono questi componenti con una precisione ripetibile anche in grandi volumi.
Specifiche di filettatura dei connettori elettronici
La spinta verso la miniaturizzazione dei dispositivi ha incrementato la domanda di connettori elettronici con filettature di diametro inferiore a 0.5 mm. Smartphone, dispositivi indossabili e sensori medicali utilizzano tutti questi minuscoli pin filettati. Un controllo preciso del passo e una finitura priva di bave sono essenziali per garantire un contatto elettrico adeguato e l'integrità del segnale.
Applicazioni di filettature di precisione nell'industria ottica
Componenti ottici come gli attacchi filettati per obiettivi e i meccanismi di regolazione fine richiedono una rugosità superficiale inferiore a 0.1 micrometri. Queste filettature consentono un allineamento preciso in microscopi, sistemi laser e gruppi di telecamere. I requisiti principali includono:
- Fianchi della filettatura ultra-lisci per prevenire la dispersione della luce
- Profili filettati concentrici per una regolazione rotazionale precisa
- Lavorazione senza contaminazioni per proteggere le superfici ottiche sensibili
In tutti e quattro i settori, il rispetto degli standard industriali è imprescindibile. Le scelte di progettazione delle filettature, dal materiale alla tolleranza, devono essere in linea con i requisiti normativi e prestazionali specifici di ciascuna applicazione.
Conclusione
Le innovazioni future della lavorazione meccanica svizzera stanno rivoluzionando il modo in cui produciamo microcomponenti filettati nei settori medicale, aerospaziale ed elettronico. I sistemi basati sull'intelligenza artificiale analizzano ora decine di variabili di produzione contemporaneamente, regolando velocità di avanzamento, velocità del mandrino e percorsi utensile in tempo reale. Questo livello di integrazione tecnologica si traduce in tolleranze più strette e un minor numero di pezzi scartati in ogni ciclo di produzione.
Gli sforzi per il miglioramento della qualità si stanno orientando verso l'ispezione in corso di processo al 100% utilizzando sistemi di misurazione senza contatto e controlli statistici avanzati. Tecnologie emergenti come i sensori quantistici promettono capacità di misurazione a livello atomico, mentre la produzione ibrida, che combina metodi additivi e sottrattivi, aprirà nuove possibilità di progettazione per geometrie di filettatura complesse. Quando pianificate il vostro prossimo progetto di microcomponenti filettati, rimanere aggiornati su questi strumenti e tecniche vi offre un chiaro vantaggio competitivo nella produzione di precisione.



