
Una lavorazione efficiente delle filettature è molto importante per realizzare parti di alta qualità. Facilita connessioni sicure e precise in molte applicazioni aerospaziali e automobilistiche. Conoscere queste tecniche aumenterà notevolmente le prestazioni e la produttività del tuo prodotto.
Questa guida completa fornisce una panoramica completa della lavorazione delle filettature. Esamineremo diversi tipi di filettature, metodi di lavorazione, selezione dei materiali e utensili.
Cos'è la lavorazione del filo?
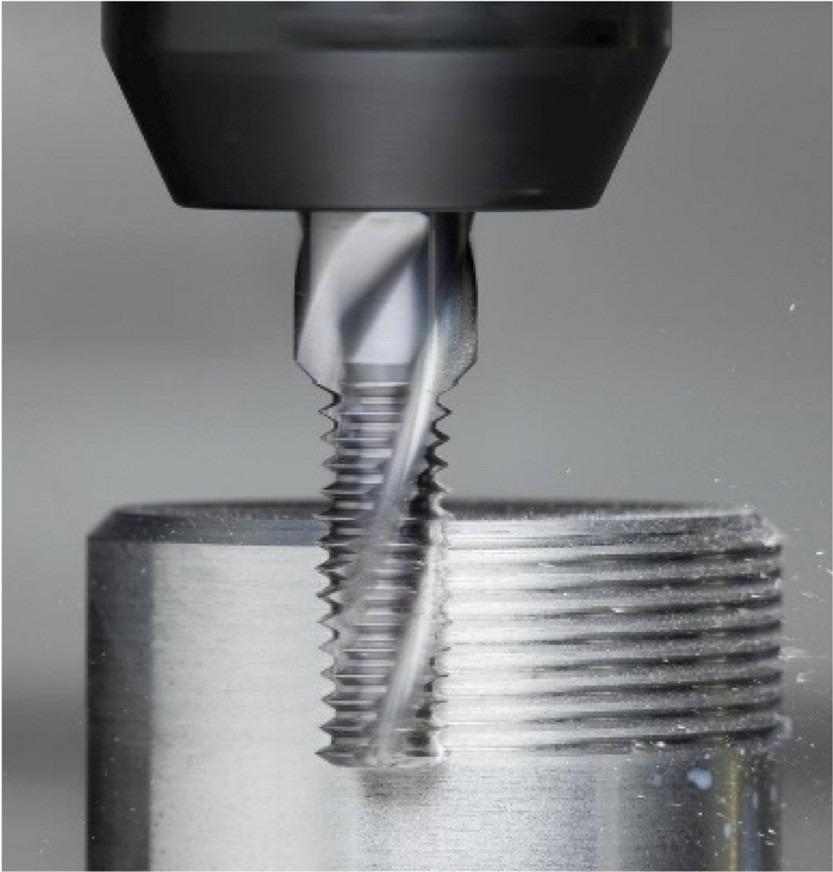
La lavorazione delle filettature è un processo di produzione di precisione che crea scanalature elicoidali su superfici coniche o cilindriche. Rimuove il materiale per creare filettature interne o esterne utilizzando utensili da taglio specializzati. Questo metodo sottrattivo è importante per realizzare elementi di fissaggio come dadi, viti e bulloni. La lavorazione delle filettature consente un controllo preciso del movimento e un fissaggio sicuro in tutti i settori.
Tipi di discussioni
La lavorazione dei filetti comprende diverse forme di filetto. Ogni tipo di filetto è progettato per usi particolari. Alcuni filetti comuni sono:
Thread interni vs. esterni
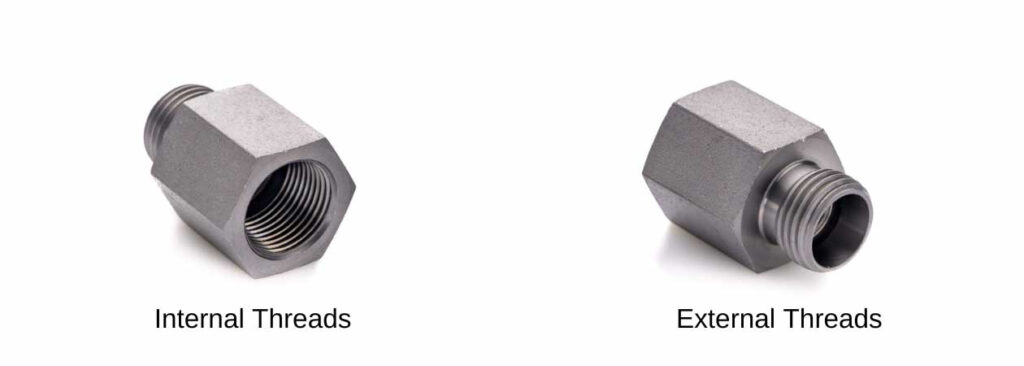
Le filettature esterne sono solitamente lavorate su superfici esterne di parti cilindriche o coniche come viti e bulloni. Sono realizzate utilizzando torni o metodi di taglio a matrice. D'altro canto, le filettature interne sono lavorate all'interno di cavità o fori come nei fori filettati e nei fori per dadi. Sono create utilizzando maschi, utensili a punta singola o frese per filettare. Le filettature esterne sono solitamente più facili da realizzare e ispezionare, ma le filettature interne offrono un design più compatto e una migliore protezione.
Forme di filo comune
- Standard di filettatura unificata (UTS): Il sistema UTS è una filettatura standardizzata ampiamente utilizzata in Nord America. Include le varianti grossa (UNC) e fine (UNF) con un angolo di filettatura di 60°. UTS offre resistenza e adattabilità, il che lo rende una scelta appropriata per beni di consumo, ingegneria generale e operazioni automobilistiche.
- Filettature metriche: Basato sul sistema metrico, è un sistema di filettatura riconosciuto a livello internazionale. Le filettature metriche garantiscono intercambiabilità globale e sono identificate da diametro (mm) e passo (ad esempio M10x1.5). Queste filettature sono utilizzate principalmente nel commercio globale, nell'ingegneria di precisione e nella produzione automobilistica per garantire la compatibilità oltre i confini.
- Filettature standard britanniche (BSF, BSP): BSF e BSP sono due distinti standard di filettatura britannici. Le filettature BSF hanno dimensioni di filettatura da 1/8" a 1/12" e un angolo di 55° con creste e radici arrotondate, mentre le filettature BSP hanno un angolo di 55° e una conicità di 1/16" per pollice. BSF è utilizzato nei vecchi macchinari britannici. Mentre BSP è preferito nei sistemi idraulici e idraulici in tutto il mondo.
- Discussioni dell'acme: Le filettature acme o trapezoidali hanno un angolo di 29° e un profilo trapezoidale, progettati per carichi pesanti e trasmissione di potenza. Più resistenti delle filettature a V, le filettature acme sono utilizzate principalmente nei sistemi CNC, viti madri e martinetti. Queste filettature hanno prestazioni migliori, resistenza all'usura e capacità di carico in ambienti sporchi.
- Fili quadrati: Con il loro profilo a sezione trasversale quadrata e l'angolo di 90°, le filettature quadrate garantiscono un basso attrito e un'elevata efficienza. Sono ideali per la trasmissione di potenza in morse per macchine, utensili e martinetti, dove sono importanti il massimo trasferimento di potenza e un attrito inferiore.
Classificazione dei thread
La classificazione dei thread si riferisce al sistema di categorizzazione dei thread in base alle loro specifiche e caratteristiche come:
Filettature esterne
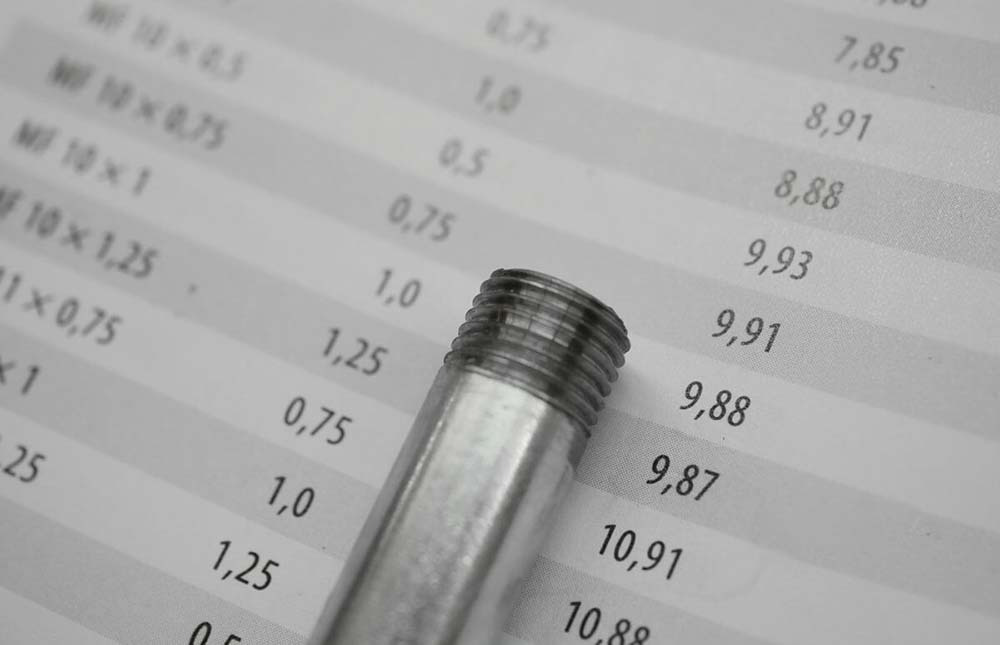
Queste filettature sono classificate in base al loro passo e diametro maggiore. Il diametro maggiore è il diametro più grande della filettatura che viene misurato da cresta a cresta. Per le filettature imperiali, i diametri maggiori comuni vanno da 0.06′′ a 6′′ e da 1 mm a 100 mm per le filettature metriche. Mentre il passo è la distanza tra due creste di filettature vicine. Varia da fine (ad esempio 0.5 mm) a grossolano (ad esempio 6 mm) in base alle applicazioni di stress medio o elevato. I passi più fini hanno una migliore precisione, mentre i passi più grossi danno più resistenza.
Discussioni interne
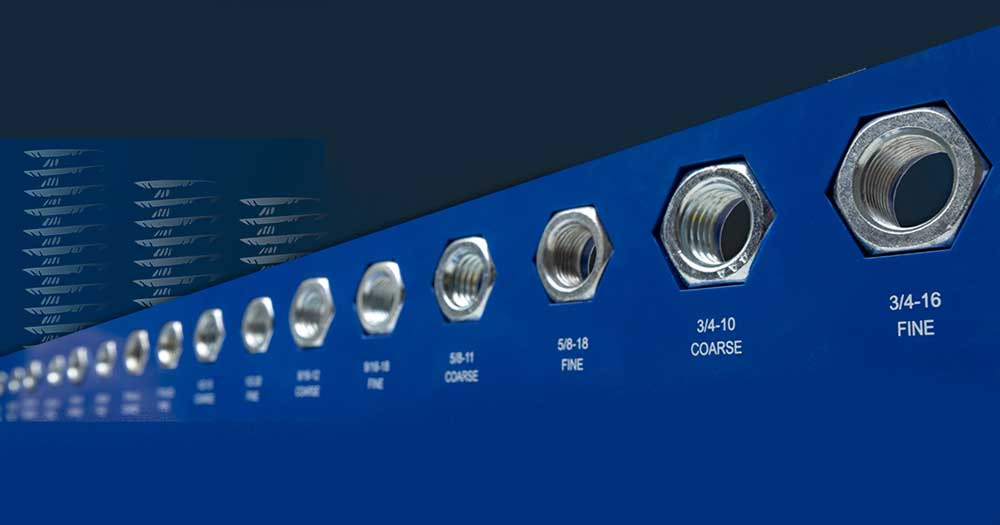
Le filettature interne sono classificate in base alla dimensione della punta del maschio che determina il diametro minore. Questo importante dettaglio conferisce resistenza e garantisce la corretta tenuta della filettatura. Per le filettature metriche, le dimensioni comuni della punta sono disponibili in vari intervalli, come 5 mm, 6.8 mm e 8.5 mm.
| Filettatura standard | Dimensione trapano maschio (mm) |
| Metrico M10x1.5 | 8.5 |
| Metrico M8x1.25 | 6.8 |
| Metrico M6x1 | 5.0 |
Tecniche di lavorazione dei fili
Il processo di lavorazione del filetto utilizza tecniche multiple per tagliare scanalature a spirale precise. Ecco alcuni metodi principali:
Svolta
La tornitura di filettature, che viene solitamente eseguita su torni o macchine a controllo numerico (CNC) , permette di realizzare filettature esterne precise sincronizzando la velocità di avanzamento dell'utensile con la rotazione del pezzo. Questo metodo è ideale per la creazione di filettature lunghe e costanti su componenti cilindrici, garantendo un'eccellente finitura superficiale e un'elevata precisione.
Filettatura a punto singolo
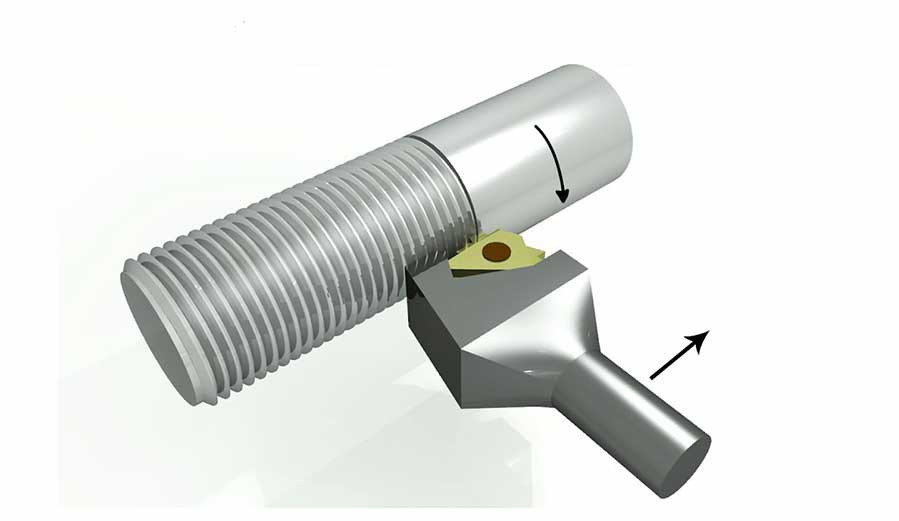
Nella filettatura a punto singolo, sui torni si utilizza un unico utensile da taglio per creare le filettature. L'utensile si muove linearmente lungo il pezzo in rotazione, coordinando la velocità del mandrino e l'avanzamento per ottenere una forma e un passo della filettatura precisi. Questo metodo è adatto per piccole serie di produzione e filettature personalizzate.
Filettatura su macchine CNC
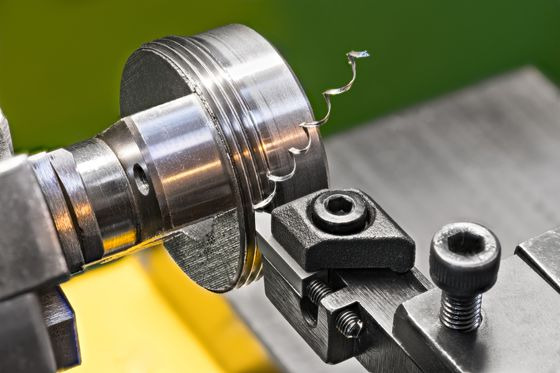
La filettatura CNC utilizza torni controllati da computer per una filettatura precisa. Utilizza l'interpolazione circolare per sincronizzare il movimento dell'utensile con la rotazione del pezzo in lavorazione. Il processo è preferito per produrre filettature multi-principio, profili di filettatura complicati e filettature coniche con coerenza e alta precisione.
Fresatura
Il processo prevede il taglio di filettature con una fresa rotante con più denti che si muove assialmente lungo il pezzo in lavorazione per rimuovere materiale e formare la filettatura. Questa tecnica è la migliore per operazioni di sgrossatura, filettature grandi e passi grossolani. Può anche essere utilizzata per realizzare filettature sia interne che esterne.
Fresatura di filetti
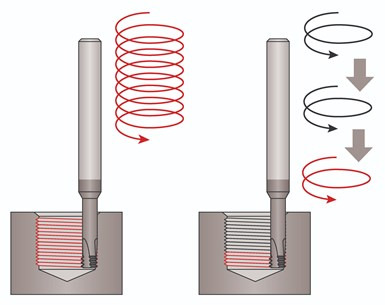
La fresatura di filettature utilizza utensili da taglio specifici per produrre filettature precise tramite interpolazione elicoidale. Questo metodo versatile consente di realizzare filettature sia esterne che interne su diversi materiali e dimensioni. Offre una straordinaria flessibilità in termini di dimensioni e qualità della filettatura ed è la tecnica preferita per la lavorazione di materiali duri come il titanio e l'acciaio temprato.
Maschiatura
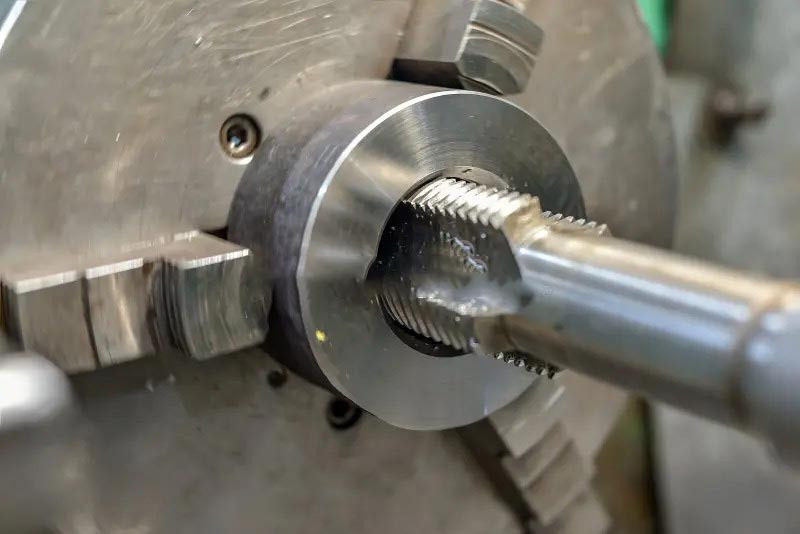
Questo metodo realizza filettature interne utilizzando uno strumento di taglio appositamente costruito chiamato maschio. Comporta la rotazione del maschio in un foro preforato e il taglio costante delle filettature. La maschiatura è adatta per la produzione ad alto volume e per fori di piccolo diametro. Il processo garantisce inoltre precisione con parametri di taglio ottimizzati, percorsi utensile automatizzati e velocità del mandrino sincronizzate per una qualità costante della filettatura.
Tipi di rubinetto e loro scopi
- Rubinetti con punta a spirale: Questi maschi hanno una punta appuntita o a spirale che spinge i trucioli in avanti. Sono utilizzati per operazioni di maschiatura ad alta velocità e fori passanti, in particolare in materiali che producono trucioli corti e rotti.
- Rubinetti per flauto a spirale: Sono progettati con scanalature a spirale o scanalate per cancellare i trucioli verso l'alto. Questi maschi sono adatti per fori ciechi e per materiali che producono trucioli lunghi e fibrosi. Garantiscono una rimozione dei trucioli eccezionale in situazioni difficili.
- Rubinetti per flauti dritti: presentano scanalature parallele dritte e resistenti sulla superficie del maschio. Questi maschi versatili funzionano meglio sia nei fori ciechi che in quelli passanti con profondità di filettatura ridotte, in particolare nei materiali duri che necessitano di coppia elevata.
- Dimensioni del trapano e preparazione del foro: Entrambi sono importanti per una maschiatura di successo. La giusta dimensione della punta per maschiatura garantisce la massima resistenza e innesto della filettatura. Per una corretta preparazione del foro, smussaturaPer ottenere filettature di alta qualità e una lunga durata del maschio sono necessarie perpendicolarità e dimensionamento accurato.
- Rimozione trucioli e refrigeranti: Sono importanti per una maschiatura competente. Una rimozione dei trucioli di successo evita la rottura del maschio e l'intasamento, mentre i refrigeranti dissipano il calore, riducono l'attrito e migliorano l'evacuazione dei trucioli. Insieme, possono aumentare la durata dell'utensile, la qualità della filettatura e facilitare velocità di taglio più elevate.
Rettifica
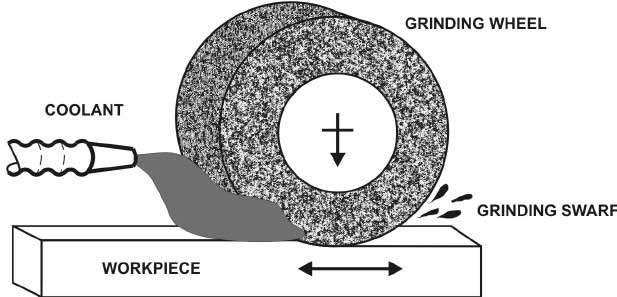
La rettifica filettata utilizza una mola abrasiva dalla forma precisa per produrre filettature su metallo temprato. Comporta il coordinamento della rotazione del pezzo in lavorazione con il movimento lineare della mola. Mentre la mola si muove lungo l'asse, rimuove il materiale in uno schema elicoidale e forma lentamente il profilo della filettatura. Normalmente sono necessarie più passate per raggiungere la finitura e la profondità della filettatura desiderate.
rotolamento
La rullatura dei filetti è un processo di formatura a freddo che trasforma il metallo in filettature senza rimozione di materiale. Il processo inizia con un pezzo cilindrico tra due matrici di rullatura. Mentre le matrici rotolano, applicano pressione al pezzo, formando lentamente il profilo della filettatura. Il metallo scorre in modo plastico nelle scanalature delle matrici che producono una geometria precisa della filettatura. Questo processo continuo realizza l'intera filettatura in una sola passata.
Utensili e attrezzature per la lavorazione dei filetti
La lavorazione dei filetti richiede attrezzature e utensili speciali. Alcune importanti macchine, utensili da taglio e strumenti di misura utilizzati in questo processo di produzione sono.
utensili per il taglio
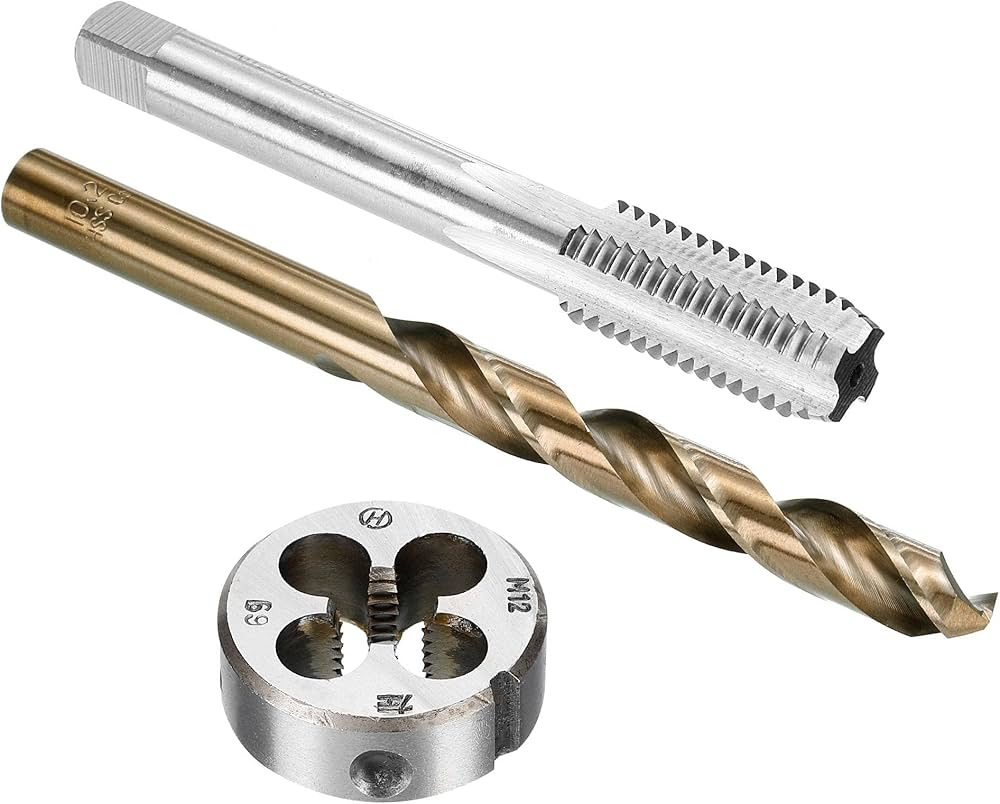
La lavorazione delle filettature dipende da utensili da taglio particolari, come frese per filettare, maschi e filiere.
- Rubinetti: scanalatura a spirale, scanalatura dritta e scanalatura a spirale vengono utilizzate per la filettatura interna
- Frese a filettare: Per la filettatura di uso generale si utilizzano frese a punta singola e a più punte.
- Muore: Per la filettatura esterna di bulloni e barre.
- Inserti per filettatura: Per lavorazioni ad alta velocità sono necessarie punte in ceramica o carburo.
Attrezzature di lavorazione
Per la lavorazione delle filettature si utilizzano macchinari specializzati come torni CNC, fresatrici, maschiatrici e rettificatrici per filettature.
- Torni CNC: Si tratta di macchine di precisione utilizzate per la filettatura esterna con percorsi utensile controllati dal computer.
- Centri di fresatura filettature: Macchine speciali per realizzare filettature esterne e interne complesse.
- Macchine per rettificare i filetti: Macchine ad alta precisione adatte per filettature sottili e materiali temprati.
- Macchine rullatrici per filettature: Queste macchine competenti vengono utilizzate per la produzione in serie di filettature esterne
Strumenti di misura
Per la misurazione del filo sono necessari strumenti particolari:
- Micrometri per filettature: Questi micrometri vengono utilizzati per misurare il diametro primitivo con una precisione fino a 0.001 mm.
- Calibri filettati: Calibri passa/non passa per controlli rapidi di superamento/fallimento delle dimensioni delle filettature.
- Comparatori ottici: Ingrandiscono i profili delle filettature per un'ispezione visiva rispetto alle stampe approvate.
- Macchine di misura a coordinate (CMM): utilizza sonde ad alta precisione per geometrie di filettature complesse
Materiali e loro impatto sulla lavorazione delle filettature
Le proprietà dei materiali hanno un grande impatto sulla lavorazione delle filettature. Materiali duttili come l'alluminio necessitano di parametri di taglio diversi rispetto a materiali fragili come la ghisa, mentre gli acciai temprati necessitano di velocità inferiori e utensili particolari. Le superleghe sono note anche per l'incrudimento, quindi necessitano di tecniche di taglio avanzate e configurazioni robuste. La selezione dei materiali influisce anche sulla qualità delle filettature, sull'usura degli utensili e sulla finitura superficiale.
Applicazioni della lavorazione delle filettature
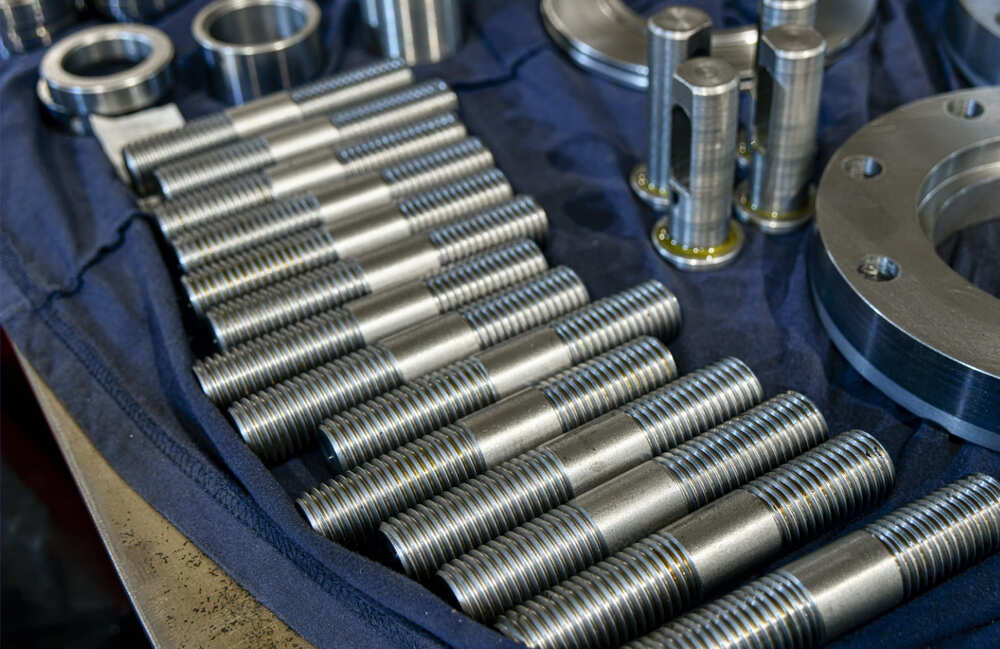
La lavorazione dei filetti è utilizzata in molti settori. Esamineremo i suoi principali utilizzi in alcune aree importanti.
Settore automobilistico : la lavorazione delle filettature consente di ottenere filettature precise per componenti del telaio, testate e blocchi motore. Garantisce una tenuta e un fissaggio sicuri in condizioni di alta pressione, alta temperatura e vibrazioni.
Settore aerospaziale : nell'industria aerospaziale, la lavorazione delle filettature viene utilizzata per realizzare elementi di fissaggio specifici, alberi di turbine e componenti strutturali. Questi componenti necessitano di accoppiamenti precisi per garantire prestazioni e sicurezza nelle operazioni di volo.
Edilizia e macchinari pesanti : questo metodo produce elementi di fissaggio per carichi pesanti, destinati a componenti portanti e giunti strutturali. Consente connessioni sicure in ponti, gru ed escavatori, garantendo stabilità e resistenza anche sotto carichi pesanti.
Prodotti di consumo : le filettature di precisione realizzate tramite lavorazione meccanica sono importanti per giocattoli, dispositivi elettronici ed elettrodomestici. Facilitano la riparazione di oggetti di uso quotidiano, il montaggio e lo smontaggio, migliorando la durata del prodotto e l'esperienza dell'utente.
Sfide e soluzioni nella lavorazione dei filetti
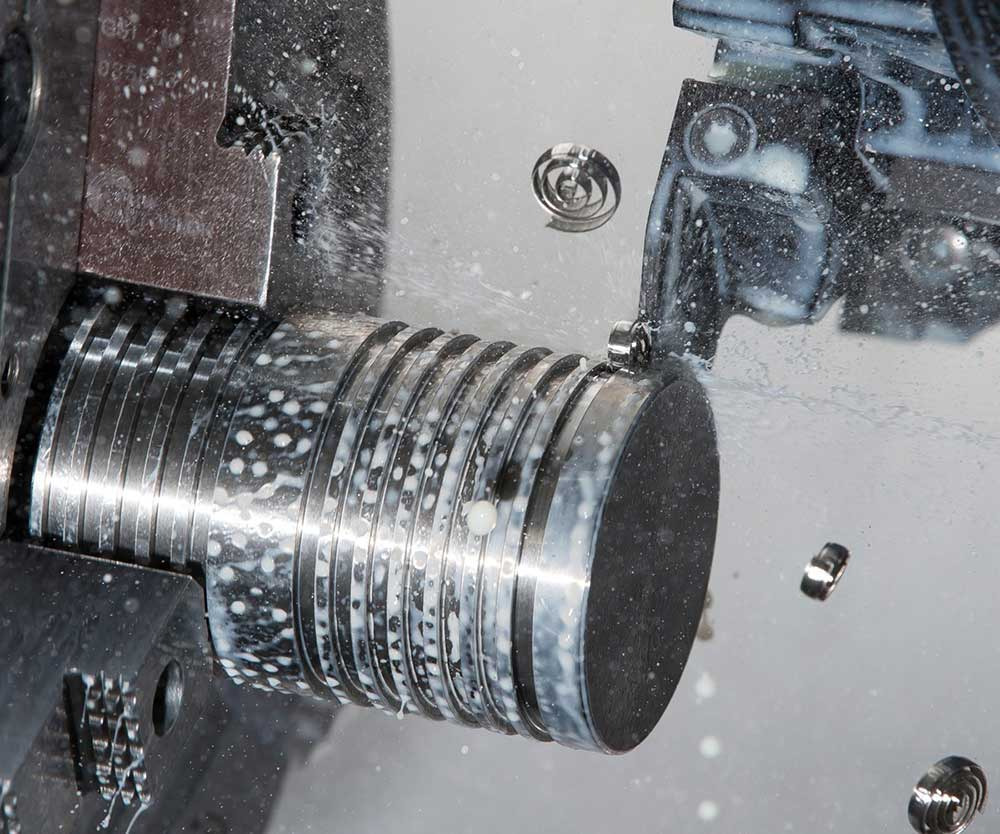
La lavorazione del filetto è precisa ma presenta anche molte sfide. Alcune delle sfide più comuni e le relative soluzioni sono:
- La precisione della filettatura è un problema importante, poiché il profilo o il passo non corretti possono causare problemi di accoppiamento. Per risolvere questo problema, dovresti sfruttare le macchine CNC ad alta precisione e calibrare regolarmente gli strumenti di misura.
- L'usura degli utensili nella lavorazione dei filetti può verificarsi rapidamente, in particolare in materiali duri come l'Inconel. Gli utensili in carburo rivestito con parametri di taglio personalizzati e geometrie ottimizzate possono mantenere la qualità dei filetti e aumentare la durata dell'utensile.
- Una scarsa evacuazione dei trucioli causa principalmente difetti superficiali e compromette la qualità della filettatura nella lavorazione della filettatura. Utilizzando cicli di foratura a immersione per fori profondi, i fluidi da taglio adeguati possono gestire la formazione e la rimozione dei trucioli.
Conclusione
La lavorazione dei filetti è un processo importante nella produzione moderna che offre molteplici modi per produrre filetti. Dai metodi tradizionali alle moderne operazioni CNC, il settore si evolve costantemente. Con l'avanzare della tecnologia, la lavorazione dei filetti rimarrà importante per produrre parti ad alte prestazioni per molti settori.
At Richconn, utilizziamo le più avanzate attrezzature CNC per lavorare vari parti metalliche. Puoi Contattaci in qualsiasi momento per discutere le esigenze del tuo progetto.
Domande frequenti sulla lavorazione delle filettature
1. In che modo le proprietà dei materiali influiscono sulla qualità della lavorazione delle filettature?
La conduttività termica, la durezza del materiale e la duttilità influenzano la finitura superficiale, l'usura degli utensili e le forze di taglio. I materiali più duri necessitano di velocità inferiori e di utensili particolari, mentre i materiali più morbidi possono essere lavorati più velocemente.
2. Quali sono gli ultimi progressi nella tecnologia della lavorazione delle filettature?
Le innovazioni recenti includono tecnologie di rivestimento avanzate e macchine CNC multifunzione per utensili da taglio, filettatura e inserti. Ciò migliora la durata degli utensili, la competenza e la precisione nella lavorazione delle filettature.
3. In che cosa la fresatura di filettature differisce dalla maschiatura tradizionale?
La fresatura di filettature utilizza una fresa rotante per creare filettature tramite interpolazione elicoidale. Offre più opzioni di dimensioni di filettatura. D'altro canto, la maschiatura utilizza un utensile di maschiatura che offre velocità e semplicità per dimensioni di filettatura standard.



