
I fori filettati sono fondamentali nella produzione, consentono un assemblaggio preciso e un fissaggio stretto. Questa guida copre diversi tipi di fori filettati, metodi di lavorazione, materiali, utensili e best practice. Ottenendo questa conoscenza puoi ottimizzare la lavorazione dei fori filettati per una migliore qualità ed efficienza.
Cosa sono i fori filettati?
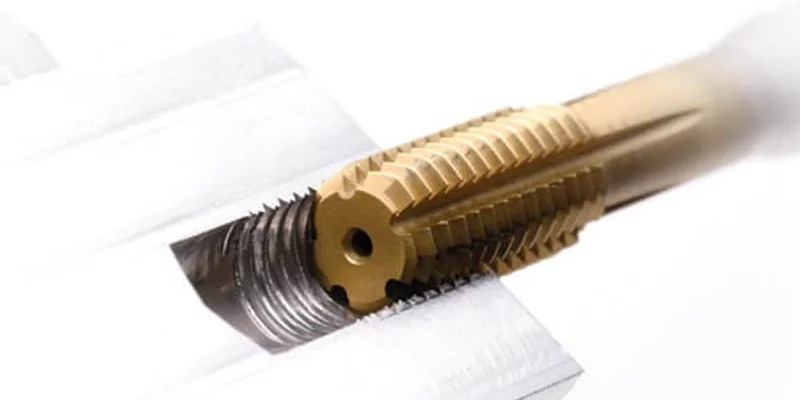
Un foro filettato circolare è chiamato foro filettato. All'interno di un foro filettato troverete scanalature elicoidali progettate con precisione, tagliate nelle pareti della cavità cilindrica. Queste scanalature seguono profili che hanno diametri e passi definiti. Ciò assicura connessioni strette con elementi di fissaggio come bulloni e viti.
Tipi di fori filettati
I campi di produzione utilizzano diversi tipi di fori filettati e ogni foro è progettato per il suo scopo specifico. Ecco una ripartizione dei tipi principali:
Attraverso i fori
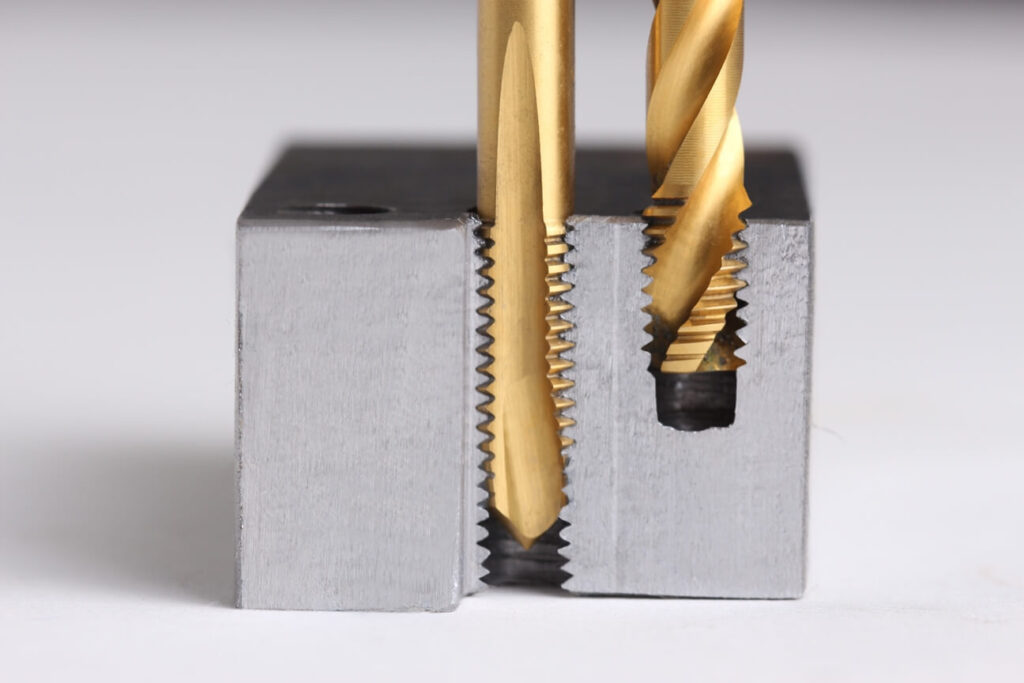
Dall'entrata all'uscita, i fori passanti formano un passaggio completo attraverso il materiale del pezzo in lavorazione. La loro filettatura è uniforme per tutta la lunghezza. Sono utilizzati quando i dispositivi di fissaggio devono passare dal materiale. Gli ingegneri specificano i fori passanti in situazioni in cui l'evacuazione dei trucioli è una necessità.
Fori ciechi
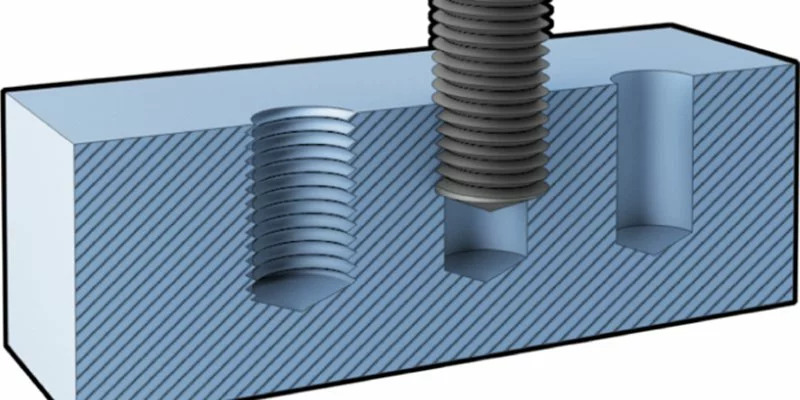
A differenza dei fori passanti, i fori ciechi si fermano a una profondità predeterminata nel pezzo in lavorazione. Queste profondità controllate con precisione terminano in fondi conici o piatti. I macchinisti devono gestire l'evacuazione dei trucioli e assicurare l'innesto della filettatura quando filettano questi fori.
Fori maschiati
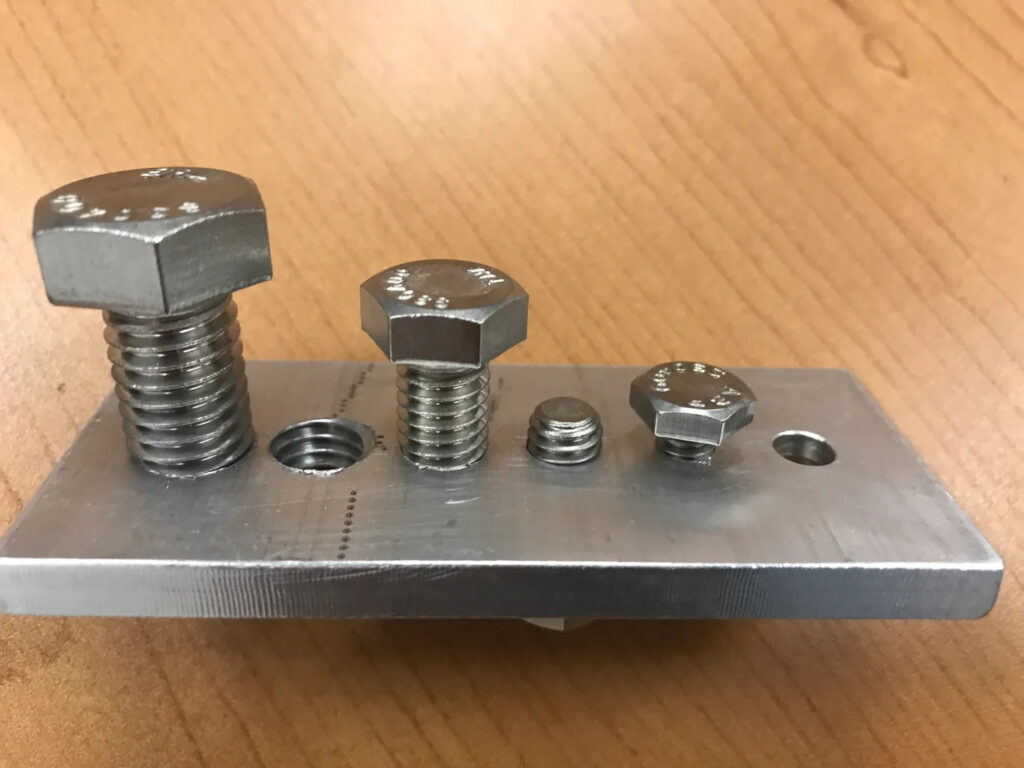
In questo tipo, le filettature vengono tagliate in fori preforati con l'aiuto di utensili per maschiatura. Situazioni diverse richiedono diverse dimensioni di maschiatura e passi di filettatura. Questi fori sono usuali in parti di veicoli e altri assemblaggi in cui è necessario smontare parti di tanto in tanto.
Inserti filettati
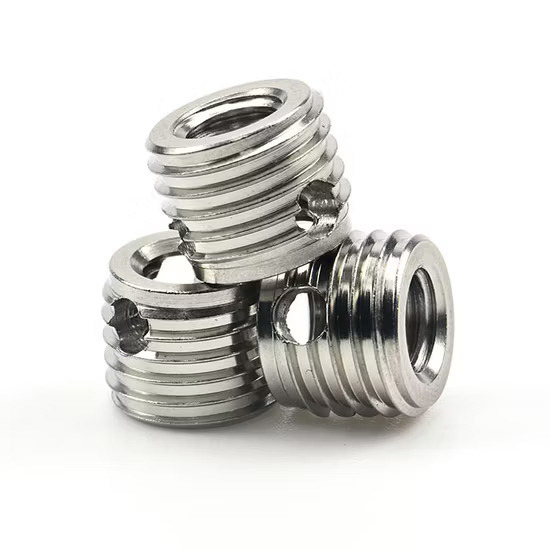
I manicotti metallici con filettature all'interno e superficie testurizzata all'esterno sono denominati inserti filettati. Il loro design resiste alle forze di allentamento e migliora la durata della filettatura nei materiali morbidi. I settori aerospaziale, automobilistico e medico utilizzano questi inserti per la loro affidabilità di utilizzo durante ripetuti cicli di assemblaggio e per la migliore capacità di sopportare carichi.
Inserti Helicoil
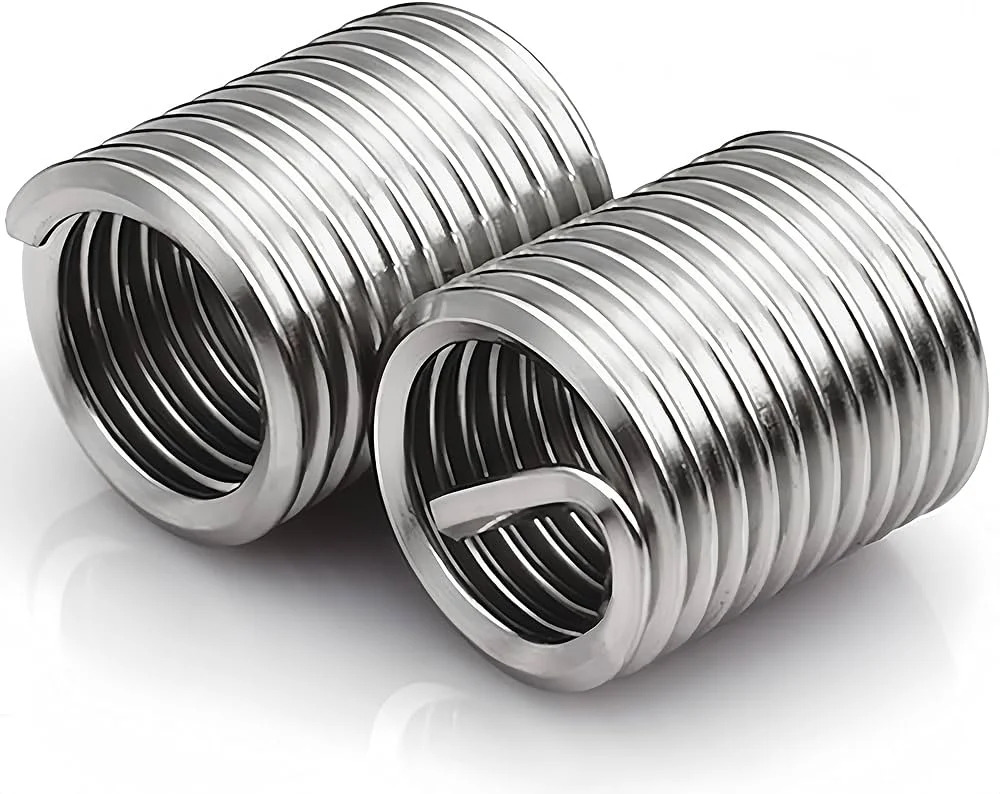
Realizzati in filo di acciaio inossidabile, gli inserti helicoil sono rinforzi permanenti per filettature. Possono mantenere la loro integrità a temperature estreme, ad esempio da -320 a +800 °F e distribuire i carichi in modo uniforme su tutto il profilo della filettatura. Il loro design a molla riduce al minimo la concentrazione di stress, in particolare in alluminio, plastica e altri materiali morbidi.
Metodi di lavorazione per fori filettati
Esistono diversi metodi per realizzare fori filettati e ogni foro ha i suoi vantaggi per diversi utilizzi.
1. Taglio del filo
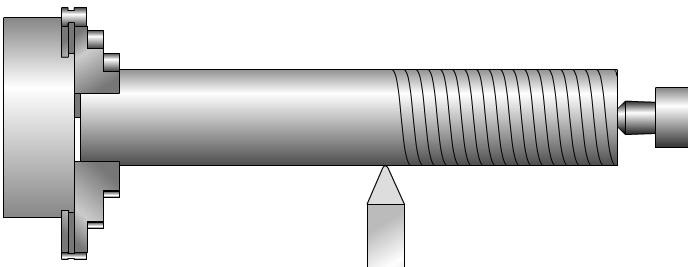
Un trapano a percussione forma il foro iniziale leggermente più piccolo del diametro desiderato della filettatura. Utensili da taglio appositamente realizzati rimuovono quindi il materiale sistematicamente per formare le filettature. Questo metodo fornisce una qualità di filettatura stabile nella maggior parte dei materiali ingegneristici.
2. Formatura del filo
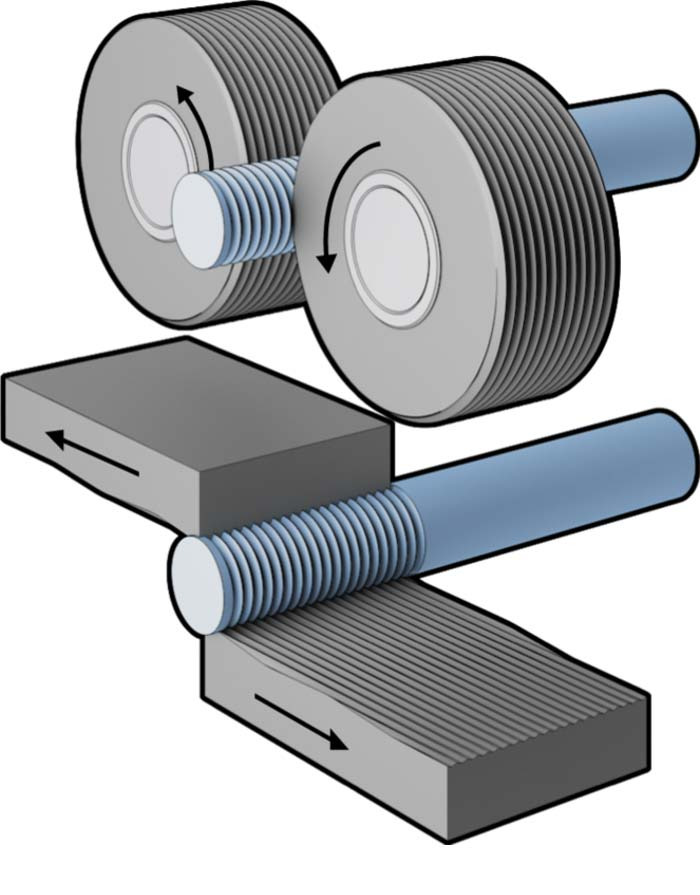
I rulli ad alta pressione spostano il materiale in questo metodo per generare filettature senza rimuoverlo. Le filettature formate a freddo hanno una maggiore resistenza all'usura a causa dell'incrudimento. Mentre questo metodo elabora rapidamente materiali duttili, il successo dipende dalle caratteristiche del materiale.
3. Filettatura Fresatura
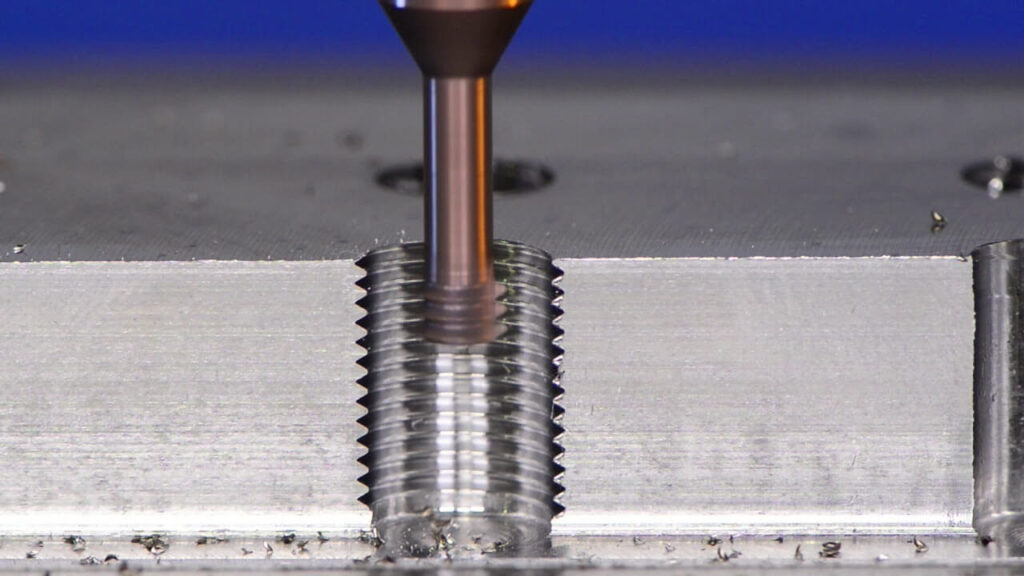
In questo tipo di fresatura, le macchine CNC con utensili rotanti personalizzati generano filettature interne con l'ausilio di movimenti elicoidali. Un singolo utensile può produrre un certo numero di filettature e questo metodo è conveniente per scenari di grande diametro perché riduce al minimo l'usura dell'utensile e preserva la precisione.
4. Toccando
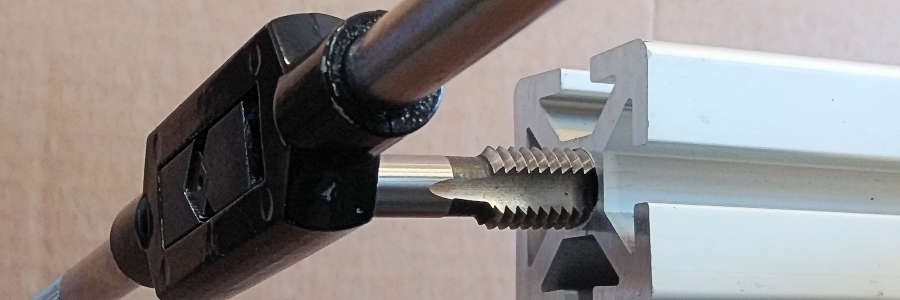
Per i fori preforati per realizzare filettature nella maschiatura vengono utilizzati maschi appositamente realizzati. Il successo dipende dalla lubrificazione e dalla velocità del mandrino, che normalmente è di 40-60 giri/min. I centri di maschiatura CNC avanzati forniscono risultati costanti per cicli di produzione ad alto volume.
5. Rettifica filettatura
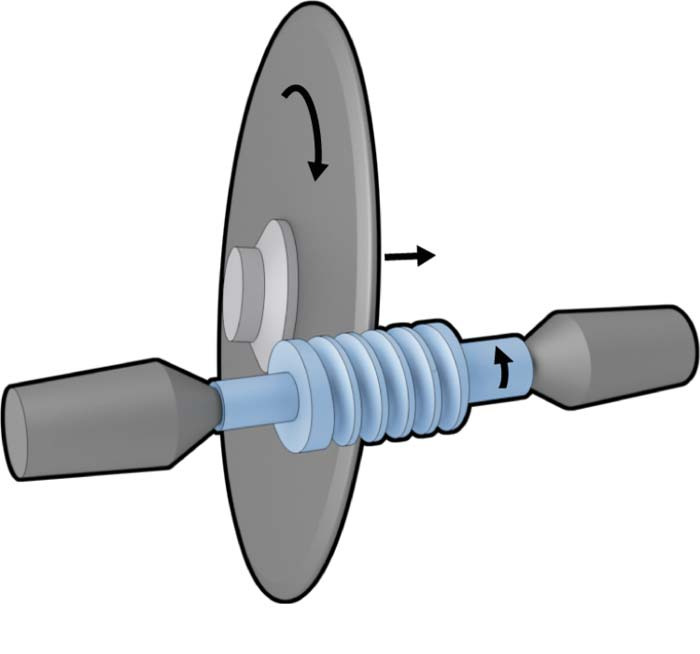
Le mole abrasive rettificano filettature interne ed esterne sotto controllo CNC in questo tipo di lavorazione. Questo metodo è migliore per parti trattate termicamente e materiali temprati. Gli ingegneri scelgono la rettifica delle filettature quando la finitura superficiale e il profilo della filettatura sono essenziali.
Materiali e loro lavorabilità
La filettatura di successo dipende dalla comprensione della risposta dei diversi materiali alla lavorazione. Alcuni materiali sono i seguenti:
Metalli
Le leghe di alluminio 2011 e 6061 si lavorano bene e producono trucioli puliti durante la filettatura. L'acciaio inossidabile 303 è moderatamente lavorabile, ma gli acciai ad alto tenore di carbonio richiedono parametri di taglio controllati. L'aggiunta di zolfo e piombo alle leghe di acciaio contribuisce a migliorarne la lavorabilità e l'evacuazione dei trucioli.
Plastica
Le plastiche acetaliche, PEEK e policarbonato sono utilizzate principalmente per le parti filettate per le loro grandi proprietà di lavorazione. Hanno bisogno di controllo della temperatura per salvarle dalla distorsione. Nylon e UHMW sono adatti per situazioni che richiedono buona durata e resistenza chimica, ma i loro punti di fusione più bassi implicano che è necessario utilizzare strategie di raffreddamento e velocità di taglio particolari.
compositi
Questi materiali aggiungono notevoli problemi alla filettatura perché hanno rinforzi in fibra abrasiva come carbonio, vetro o grafite che possono influenzare i parametri di taglio. A differenza dei metalli, i compositi si rompono per frattura fragile anziché per deformazione plastica.
Strumenti ed equipaggiamento
La formazione precisa del foro filettato richiede alcuni utensili speciali. Di seguito sono riportate le parti necessarie per la filettatura.
Filiere e maschi
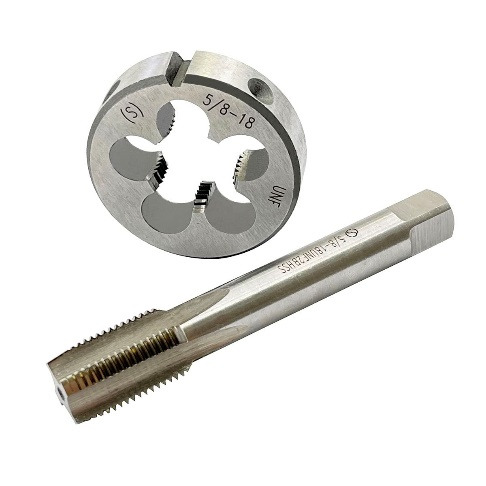
L'acciaio al carbonio temprato e l'acciaio rapido (HSS) sono la base per filiere e maschi di qualità perché sono gli utensili da taglio necessari. Esistono tre tipi di maschi noti come conici, a fondo e intermedi per la filettatura interna.
La filettatura esterna utilizza filiere che tagliano le filettature in parti cilindriche e barre. Questi utensili di precisione funzionano con tutti i tipi di materiali, dall'alluminio all'acciaio temprato, e sono disponibili in set con specifiche di filettatura e dimensioni di punta corrispondenti.
Discussioni
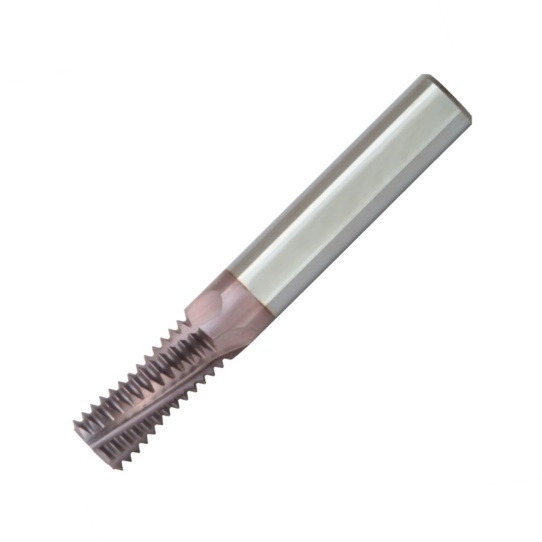
La filettatura avanzata richiede frese per filettature speciali. Disponibili in configurazioni multi-dente e a profilo singolo, questi utensili hanno per lo più canali di raffreddamento interni. La serie T740TX è un moderno design di fresa per filettature CNC che combina il rivestimento in carburo con moderne geometrie di taglio per massimizzare l'evacuazione dei trucioli.
Punta del trapano
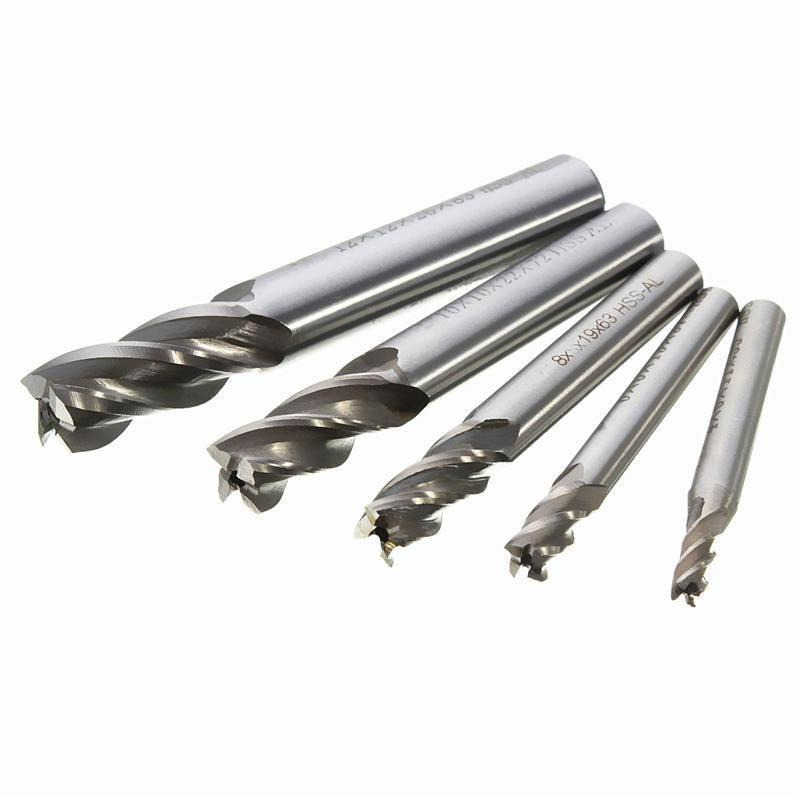
La corretta preparazione del foro inizia con la giusta punta da trapano. Le tabelle delle filettature aiutano i macchinisti a selezionare il diametro corretto della punta, sia che si utilizzino misure metriche o frazionarie. Le punte con punta in carburo sono migliori per situazioni difficili, mentre le punte HSS sono adatte per scopi standard. Molti produttori stanno ora aggiungendo rivestimenti personalizzati alle punte per una migliore utilizzabilità in materiali diversi.
Macchine CNC
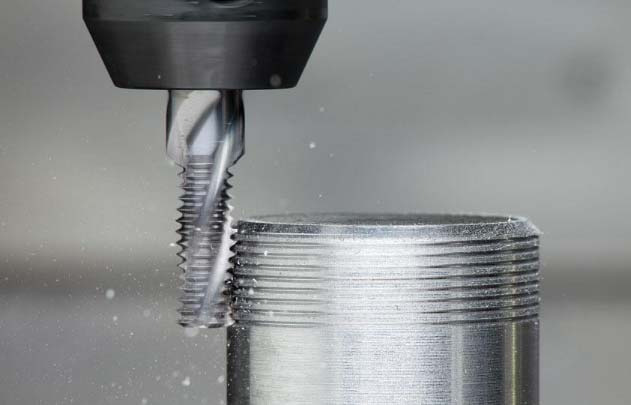
La filettatura dipende in larga misura dalla tecnologia CNC con cicli G-code dedicati come in G32, G33 e G76. Le frese CNC standard sono adatte per la filettatura di base, ma le geometrie complesse richiedono macchine a 5 assi per ottenere i migliori risultati. I mandrini di maschiatura flessibili integrati compenseranno automaticamente le variazioni di avanzamento e forniranno filettature precise in modo continuo.
Refrigeranti e lubrificanti
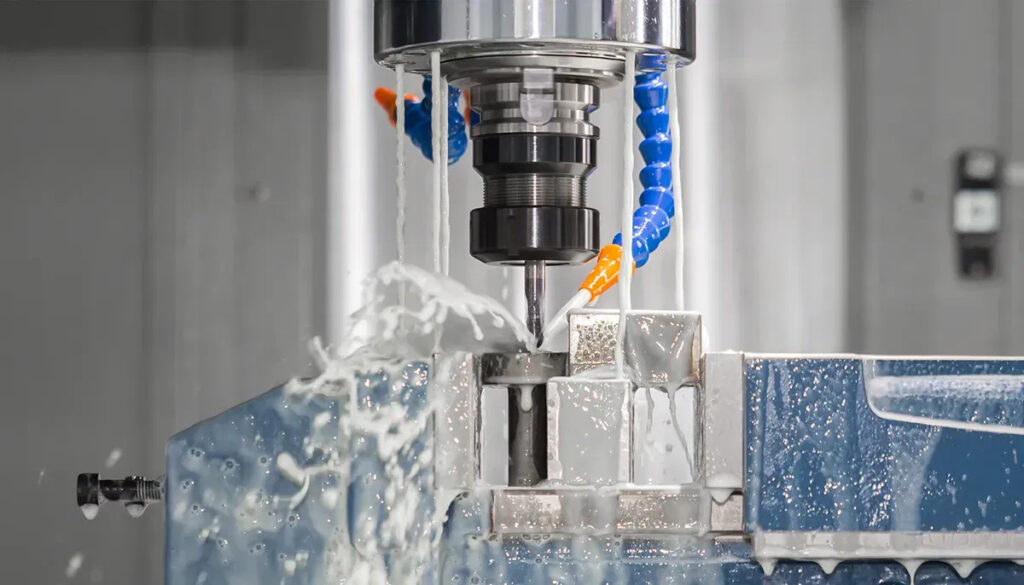
La lavorazione dei filetti è tutta una questione di selezione del fluido. Il lavoro pesante richiede oli puri e il lavoro ad alta velocità richiede oli solubili in acqua per il raffreddamento. L'alluminio necessita di fluidi a base vegetale e la lavorazione dell'acciaio inossidabile necessita di fluidi sintetici. La giusta concentrazione di fluido nella lavorazione estenderà la durata dell'utensile e proteggerà il pezzo dalla corrosione.
Variabili che influenzano la lavorazione dei fori filettati
La lavorazione dei fori filettati è fondamentale per comprendere questi aspetti, che ti aiuteranno a ottimizzare il processo e a ottenere risultati migliori.
Durezza del materiale
La durezza del materiale determina i parametri dell'utensile e dell'operazione. I materiali più duri necessitano di velocità di taglio più lente e utensili in carburo per ottenere filettature precise. La lubrificazione è la cosa principale per prevenire la distorsione del materiale e mantenere l'utensile in condizioni. Gli ingegneri devono abbinare i parametri di taglio alle caratteristiche del materiale.
Fragilità e duttilità
La capacità di deformazione del materiale determina il metodo di filettatura. La formatura della filettatura funziona bene con materiali duttili come ottone e alluminio, perché questi metalli fluiscono senza lasciare trucioli. I materiali fragili richiedono processi di taglio in grado di rimuovere i residui di materiale. Questo vi aiuterà a scegliere il metodo e gli strumenti più adatti.
Proprietà termali
Ogni materiale ha la sua capacità di condurre il calore. Quelli con tassi di conduzione maggiori possono essere lavorati più velocemente poiché dissipano il calore lontano dall'area di taglio. D'altro canto, materiali come il titanio che hanno una scarsa conduttività termica necessitano di metodi di raffreddamento avanzati e anche di velocità più basse. Un controllo della temperatura adeguato assicura stabilità dimensionale e prolunga la durata dell'utensile.
Buone pratiche nella lavorazione dei fori filettati
Il successo nella lavorazione dei fori filettati deriva dal rispetto delle linee guida tecniche e delle procedure stabilite. Queste pratiche necessarie ti daranno risultati duraturi e di alta qualità.
Preparazione del foro
Un segno di punzonatura è progettato al centro per guidare la punta del trapano per la preparazione di un foro. Le punte del trapano sono utilizzate in base al tipo di materiale e viene applicata una pressione costante verso il basso durante l'operazione. La dimensione finale del bullone dovrebbe essere maggiore del diametro del foro iniziale per far avanzare il processo di filettatura. I fori pilota possono ridurre lo stress dell'utensile per materiali duri e un rivestimento di fluido da taglio migliorerà quindi la finitura complessiva.
Velocità e velocità di avanzamento
Le fasi di lavorazione necessitano di diverse combinazioni di avanzamento e velocità per funzionare correttamente. La sgrossatura funziona meglio a 0.005-0.02 pollici per giro e la finitura a 0.002-0.004 pollici per giro.
Il tipo di materiale determina la velocità di taglio, poiché le leghe di nichel, che sono più dure, necessitano solo di 30-60 giri al minuto, mentre l'alluminio richiede 300-400 giri al minuto. I fori profondi necessitano di velocità inferiori per proteggere gli utensili.
Controllo di qualità
Per controllare parametri importanti come la perpendicolarità e le dimensioni delle filettature, è necessario utilizzare calibri per filettature e micrometri. L'utilizzo di strumenti di misurazione in-process consente regolazioni rapide, mentre il controllo statistico di processo (SPCC) permette di monitorare la consistenza delle filettature.
Rimozione trucioli
I trucioli metallici devono essere rimossi correttamente per ottenere una buona qualità della filettatura e prolungare la durata dell'utensile. Una miscela di refrigerante ad alta pressione e inversioni di maschiatura rompe e rimuove i detriti. Per i fori profondi, i maschi a punta elicoidale generano un percorso naturale verso l'alto per la rimozione dei trucioli. Utilizzare la giusta miscela di velocità di avanzamento e fluidi da taglio per mantenere pulita la zona di taglio.
Conclusione
Controllo degli utensili, dei materiali e del processo sono le cose principali da considerare per una migliore lavorazione dei fori filettati. È possibile ottenere filettature durevoli se vengono implementati controlli di qualità, sono note le proprietà dei materiali e vengono fornite le giuste velocità e avanzamenti.
Se hai bisogno di qualsiasi tipo di servizio di lavorazione delle filettature, allora RICHCONN è l'opzione migliore. Puoi Contattaci in qualsiasi momento.
DOMANDE FREQUENTI
1. Possiamo utilizzare macchine CNC per la filettatura?
Sì, possiamo. La fresatura di filettature, la rettifica, la maschiatura e la tornitura sono alcuni metodi ben noti.
2. Quali sono alcuni segnali di scarsa qualità del filo e come si possono risolvere?
Superfici ruvide, profili irregolari e dimensioni non corrette sono segnali comuni. Nella maggior parte dei casi, puoi risolvere facilmente questi problemi se utilizzi i parametri di taglio corretti e scegli l'utensile giusto.
3. Come posso riparare i fili danneggiati?
Gli inserti elicoidali possono essere una buona opzione in questo caso. Nel primo passaggio, rimuovi i vecchi filetti (puoi usare un trapano). Dopodiché usa un maschio per fare un foro e poi spingi il nuovo inserto elicoidale al suo interno.
4. Quali sono le differenze tra un thread UNF e un thread UNC?
UNF ha più filettature in 1 pollice e le sue filettature sono sempre più piccole. D'altro canto le filettature UNC sono più piccole in un pollice. Inoltre sono più grandi.
5. Come faccio a scegliere il rubinetto giusto per un materiale specifico?
È possibile scegliere il maschio giusto in base al materiale: maschi a scanalatura dritta per metalli non ferrosi, maschi in acciaio rapido (HSS) per ghisa e acciaio, mentre maschi in acciaio rapido (HSS) al cobalto con rivestimento TiCN per acciaio inossidabile.



