
メーカーは、CNC加工後のアルミニウム合金部品に黒い跡が見られることがよくあります。これらの跡は品質と外観に問題を引き起こし、性能にも影響を与える可能性があります。そこでこのブログ記事では、黒い跡が発生する理由と、その予防方法と修復方法について説明します。
ブラックマークとは何ですか?

簡単に言うと、黒点とはアルミニウム合金部品に現れる暗い斑点や筋状の跡のことで、通常はCNC加工後に発生します。酸化、材料の付着、あるいは液体や工具の残留物などが原因となります。小さな点状のものから、やや大きめの汚れ状のものまで様々です。これらの黒点のほとんどは2mm未満の大きさです。
黒ずみの主な原因
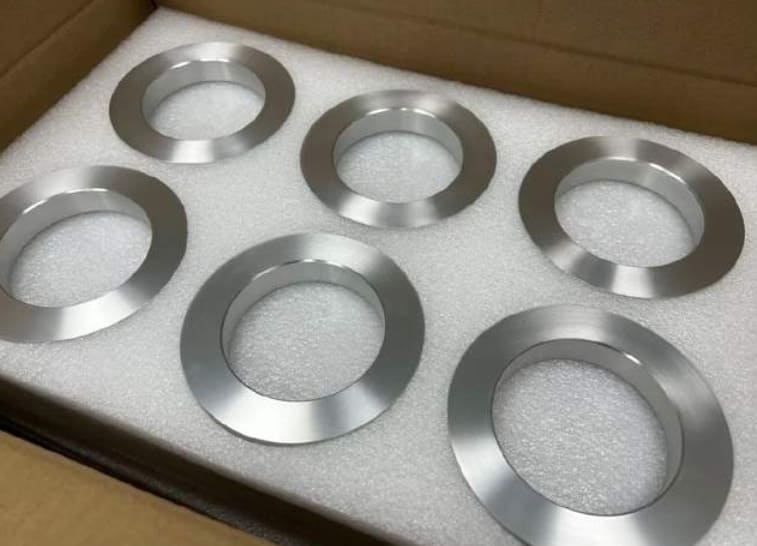
CNC加工中および加工後にアルミニウム部品に黒い跡が残る原因は数多くあります。これらの原因を理解することで、問題の発生箇所を特定し、最終的な表面にどのような変化が生じるかを把握することができます。
1. ツール関連の要因
工具の摩耗
工具が摩耗すると、加工工程でより多くの熱と摩擦が発生します。切削部の温度は200℃を超えることもあります。この熱によってアルミニウムが酸化され、工具に付着することがあります。その結果、部品の表面に黒い跡や筋が現れます。
工具の材質とコーティング
工具の材質やコーティングも黒点の発生に影響します。基本的な高速度鋼など、アルミニウムに適さないコーティングが施された工具は摩耗が早く、アルミニウムが工具表面に付着します。窒化チタン(TiN)などのコーティングは高温に耐えることができますが、合金に適したコーティングでない場合、アルミニウムが工具表面に付着して黒点の原因となることがあります。
2. 冷却剤と潤滑剤の問題
汚染された、または古い冷却剤
クーラントは古くなったり汚れたりすると潤滑能力を失います。この潤滑能力の低下により、工具とアルミニウム間の摩擦が増加します。その結果、切削部の温度が上昇します。温度が150℃を超えると酸化が起こり、部品の表面に黒い筋が現れることがあります。
さらに、適切に処理されていないクーラントには、バクテリアや金属粒子が含まれていることが多く、これらの汚染物質は目に見える跡を残し、表面品質をさらに低下させます。
不十分な腐食抑制
腐食防止剤が十分に含まれていないクーラントでは、加工中にアルミニウムが水分や酸素と反応するのを防ぐことができません。この反応により、加工後の部品に黒い斑点やムラが生じます。また、クーラントのpHが7を下回ると、腐食プロセスが加速します。このような状況下では、黒ずみが発生するリスクが高まります。
3. 環境および取り扱い上の要因
アルミニウム部品は、保管環境が悪いと湿気や空気中の汚染物質に汚染されます。最終的には酸化が進み、表面にシミが現れます。さらに湿度が60%を超えると、黒ずみが早く現れます。保管場所の埃や汚れも変色やムラの原因となります。
加工後の処理
加工後の不適切な取り扱いも、黒い汚れや筋の原因となります。汚れた工具、手袋、作業台を使用すると、汚れや油が部品に付着します。これらの物質はアルミニウムと反応し、黒い跡を残します。洗浄や後続処理が遅れると、完成品に跡が残るリスクが高まります。
4. 加工パラメータ
高い切削速度と送り速度
送り速度と切削速度を上げると、切削ゾーンの温度が上昇します。温度が200℃を超えると酸化が始まり、アルミニウム表面に黒い跡が現れます。高速加工は工具の摩耗も激しく、その結果、表面の変色や仕上がりの悪化につながります。
チップの除去不良
加工中に残った切削片は、アルミニウム表面に何度も擦れ、黒い筋や傷がつきます。切削片が積み重なると、そこに熱がこもり、酸化や表面損傷が起こりやすくなります。
5. 材料固有の問題
機械加工時の黒ずみは、使用するアルミニウム合金の種類によっても異なります。6061や6063のようにシリコン含有量の多い合金は、加工熱にさらされると酸化が早く進みます。マグネシウム含有量の多い合金も切削温度に反応し、黒ずんだ酸化層を形成します。
予防および軽減戦略
黒い跡の原因を知るだけでは不十分ですか?アルミニウム部品に黒い跡が残る原因ごとに、適切な解決策を使用する必要があります。
1. ツールの最適化
定期的な工具のメンテナンス
定期的な工具メンテナンスは、アルミニウムの堆積や工具の摩耗を防ぎ、黒ずみの原因となります。刃先摩耗が0.3mmを超えたら、切削工具を交換して鋭い切れ味を保ちましょう。作業後は毎回、工具を丁寧に洗浄し、アルミニウムの残留物を除去しましょう。鋭く清潔な工具は滑らかに切削し、余分な摩擦や熱を発生させないため、表面の酸化が起こりにくくなります。
At RICHCONN当社では、厳格な工具交換スケジュールを遵守し、作業ごとに超音波洗浄を実施しています。これにより、アルミニウムの堆積物を除去し、工具の性能を最大限に引き出します。
適切なツールの選択
アルミニウム加工には、 TiAlNやダイヤモンドライクカーボン(DLC)などのコーティングを施した超硬工具を選びましょう。これらのコーティングは、コーティングなしの工具に比べて、アルミニウムの固着を最大70%低減できます。アルミニウム加工には、すくい角が10~15度の正の工具を使用してください。適切な形状とコーティングにより、切削抵抗と発熱が低減され、黒ずみの発生を防ぎます。
2. 冷却水管理の強化
定期的な冷却液メンテナンス
クーラントを良好な状態に保つことで、アルミ部品の黒ずみを防ぐことができます。2~4週間ごとにクーラントを交換し、フィルターでろ過することで、バクテリアや金属粒子を除去します。さらに、適切な冷却と潤滑のために、クーラント濃度を5~10%に維持してください。これにより、発熱が抑えられ、表面の変色を防ぐことができます。
私たちのワークショップでは RICHCONN冷却水のろ過とpHレベルを毎日チェックしています。これらの厳格なチェックにより、黒ずみの原因となる要因を排除しています。
腐食抑制添加剤の使用
アルミニウム表面を保護するために、クーラントシステムにリン酸塩、アミン、モリブデン酸塩などの腐食防止剤を添加してください。これらの添加剤は、新しく加工した部品にバリアを形成し、黒ずみの発生を防ぎます。添加剤の含有量は常にメーカーの推奨範囲内に保ってください。防錆剤は酸化を遅らせ、表面の変色を防ぎます。
3. 加工パラメータの調整
切削速度と送り速度の最適化
過熱を防ぐため、切削速度と送り速度を推奨範囲内に設定してください。熱が低いと、酸化と材料の移行が減り、黒点の発生も少なくなります。アルミニウム合金の場合、典型的な切削速度は毎分500~1,000フィートです。
効果的なチップ管理
切削領域から切りくずをすぐに圧縮空気または高圧クーラントで除去してください。切りくずの排出を良好に保つことで、材料が堆積してワークピースに擦れるのを防ぎます。加工領域を清潔に保つために、切りくずを素早く除去するチップオーガーまたはコンベアを設置してください。
4. 材料の選択と取り扱い
素材の選定
黒ずみのリスクを低減するには、シリコン含有量の少ないアルミニウム合金を選択してください。5052合金のような5000系合金は、6061合金よりも変色しにくい性質があります。同様に、純アルミニウムである1000系合金も表面の問題を軽減するのに役立ちます。合金は必ず用途に合わせて選択してください。
こちらもご覧ください:5052アルミニウムと6061アルミニウムの比較
適切な取り扱い方法
完成した部品を扱う際は、清潔で糸くずの出ない手袋を着用し、皮膚の酸や油分が残らないようにしましょう。部品を積み重ねたり移動したりする際には、柔らかくて傷がつきにくい素材を使用してください。こうすることで、摩擦による傷や擦り傷を防ぎ、後で黒ずみや筋の原因となるのを防ぐことができます。
5. 環境管理の改善
制御されたストレージ環境
部品は湿度50%以下、温度20~25℃の場所に保管してください。これらの条件は、酸化や表面の汚れを防ぎます。VCIバッグまたはプラスチックラップを使用して、表面をほこりや湿気から保護してください。これにより、部品を清潔に保ち、欠陥を防ぐことができます。
At RICHCONN当社では、部品を温度管理された環境で保管し、加工後は速やかに移動させます。これにより酸化を防ぎ、完璧な仕上がりを維持します。
機械加工後処理
加工後すぐに部品を洗浄し、クーラント、指紋、油分を取り除いてください。コーティングや陽極酸化処理などの次の工程へ、遅滞なく移動させてください。部品が空気に触れる時間を短くすることで、酸化を防ぎ、シミや変色を回避できます。
総括する
アルミニウム部品の黒ずみは、工具の摩耗、加工条件、クーラントの問題、そして取り扱い方法などによって引き起こされます。これらの原因を特定し、適切な解決策を適用することで、メーカーは完璧な仕上がりを実現できます。
専門家によるCNC加工と完璧なアルミニウム部品を Richconnの精密エンジニアリングチーム。 お問い合わせ いつでも。
関連する質問
はい、そうです。7075のようにシリコンや鉄を多く含む合金は、黒ずみができやすい傾向があります。これは、これらの元素が加工中に酸化と化学反応を促進するためです。
ほとんどの黒ずみは表面に現れ、部品の機械的特性に影響を与えることはありません。しかし、その跡が材料の欠陥やより深い腐食によるものである場合は、より大きな問題となります。
はい、黒い跡は主に特定の部分に現れます。部品全体ではなく、汚れ、摩擦の強さ、切削片の除去が悪い部分に跡が残る可能性が高くなります。
はい、CNC加工では黒点が頻繁に発生します。クーラントの問題、工具の摩耗、そして特に反応性の高い合金の場合の不適切な取り扱いは、よくある問題です。
重曹、弱酸性の洗剤、または市販のアルミニウム用クリーナーをご使用ください。頑固な汚れには、酒石酸クリームと水を混ぜたペーストや、優しく磨く方法が効果的です。
はい、陽極酸化処理の工程が適切に管理されていない場合、黒い筋が発生する可能性があります。汚染された電解液や汚れた表面も、特に7075のような合金では、このような跡の原因となります。



