
AISI 630フランジ付きハンドホイール(M14×1.5の滑らかなねじ山付き)の旋削・フライス加工
Richconn 自動化装置用のAISI 630フランジ付きハンドホイールを機械加工しました。お客様は、M14×1.5ねじの滑らかな加工性能と、円弧部分のきれいな外観を求めていました。このプロジェクトでは、工程順序の制御、円弧加工パラメータの最適化、およびチャタリング痕を除去するための最終研磨が必要でした。
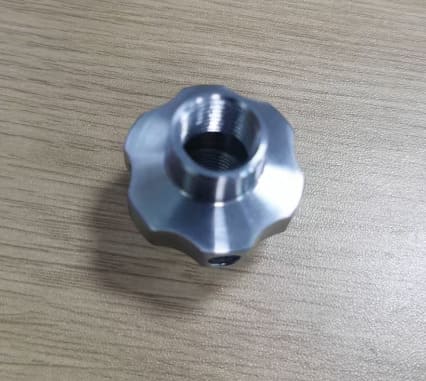
フランジ付きハンドホイール(滑らかなねじ込みと表面仕上げが求められる)
この事例は、自動化装置用のAISI 630鋼製フランジ付きハンドホイールの旋削・フライス加工に関するものでした。部品にはM14×1.5の細目ねじと目に見える円弧面が含まれていたため、組み立て機能と外観品質の両方を管理する必要がありました。
顧客の主な問題点は、M14×1.5のねじ山が加工後に滑らかにならず、円弧部分に明らかなチャタリング痕が見られたことでした。この部品は外観部品であるため、最終的な受入には表面の滑らかさとねじ山の使いやすさの両方が重要でした。

AISI 630フランジ付きハンドホイールの技術図面参照。M14×1.5ねじ、側面穴、および六角弧領域を示す。
M14×1.5のねじ山が加工後も滑らかにならなかった理由
お客様から、M14×1.5のねじ山が使用中にスムーズに回転しないとの報告がありました。また、ハンドルの目に見える円弧部分に明らかなチャタリング痕があり、部品の外観に影響を与えていました。
ねじ山は細目であったため、ねじ切り加工後に側面から穴あけ加工を行うと、穴の開口部付近にバリや突起が生じた。これによりねじ山の滑らかさが損なわれ、組み立てや動作の信頼性が低下した。
主な製造リスク
- M14×1.5細目ねじは、きれいな切削とスムーズな噛み合いが求められます。
- ねじ切り加工後に側面から穴あけ加工を行うと、穴の開口部にバリや隆起が生じる可能性がある。
- 糸の近くにあるバリは、糸の表面をざらざらさせたり、滑らかさを損なったりする原因となる。
- 6角形の円弧面は、CNC加工中にビビリ痕が発生しやすいという問題があった。
- 外観上の観点から、目に見える弧状の部分は滑らかな最終仕上げが必要だった。
根本的な課題は、外観アークにおけるプロセスシーケンスとチャタリング制御であった。
問題は、ねじ加工の手順と円弧表面加工の安定性という2つの点に起因していました。M14×1.5のねじ切り後に側面に穴を開ける際、穴の開口部の材料が変形したりバリが発生したりして、ねじ山の感触が滑らかでなくなることがありました。同時に、円弧加工によってビビリ痕が発生し、外観品質が低下していました。
| ねじ山の滑らかさに関するリスク | M14×1.5細目ねじはスムーズな噛み合いが求められるが、側面穴あけによるバリはねじの性能を妨げる可能性がある。 |
|---|---|
| プロセスシーケンスリスク | ねじ切り後に側面の穴を加工すると、バリや突起が生じてねじ山に影響を与える可能性が高くなる。 |
| アーク表面リスク | 目に見える6角形の円弧部分は、CNC加工中にビビリ痕が発生しやすい箇所であった。 |
| 外見要件 | ハンドルは外観を左右する部品であるため、最終的な滑らかさと研磨された弧の仕上がりの質が重要だった。 |
ねじ山の滑らかさと弧の外観をどのように改善したか
Richconn 加工手順を変更し、旋削加工とフライス加工を組み合わせることで、ねじの機能と外観品質の両方を制御しました。まず側面の穴を加工し、次にM14×1.5のねじを加工しました。6角弧部分は、制御されたCNCパラメータを使用して加工した後、手作業で研磨しました。
旋削加工プロセスの選択
旋削加工、側面穴加工、ねじ切り加工、円弧加工といったハンドホイールの加工工程を、制御されたプロセス経路で処理するために、旋削・フライス加工が採用された。
ねじ切り前のサイドホール
まず側面の穴を最終的な形状にドリル加工し、その後、ねじ山の滑らかさに影響を与えるバリを防ぐために、M14×1.5のねじ山を機械加工した。
制御アーク加工パラメータ
チャタリング痕を低減するため、6角弧は送り量300、切削量0.2、主軸回転数1500でCNC加工された。
手動アーク研磨
円弧部分は、滑らかな表面と優れた手触りを確保するために、手作業で研磨およびバリ取りが行われました。
滑らかな糸と表面仕上げで仕上げられた部品
工程順序を調整し、バリを制御した結果、ねじ山が滑らかになった。

滑らかな表面と滑らかなM14×1.5ねじ山を実現
工程を最適化した結果、製品表面は滑らかになり、M14×1.5のネジ山はスムーズに作動し、完成したハンドホイールは顧客の組み立ておよび使用要件を満たした。
- 素材:AISI 630
- 加工方法:旋削・フライス加工
- 数量:70枚
- 主な特徴:M14×1.5細目ねじ
- 主な問題点:ねじ山が滑らかではなく、外観アークにチャタリング痕がある
- 工程制御:まず側面穴加工、次にねじ切り、最適化された円弧切削パラメータ
- 最終結果:表面とネジ山が滑らか
ねじ付き外観部品の旋削・フライス加工について、購入者が知っておくべきこと
ねじ付き外観部品の場合、加工品質は寸法精度だけにとどまりません。ねじの滑らかさ、バリの処理、加工順序、表面の質感、最終研磨など、すべてが部品の組み立てや使用のしやすさに影響します。
この場合、側面の穴とねじ切り順序を変更し、円弧面のビビリを低減し、目に見える部分を手作業で研磨することで、ハンドホイールは機能面と外観面の両方の要件を満たすことができた。
Richconnの実務経験
- 側穴加工とねじ切り加工の順序は、それらが交差したり互いに影響し合ったりする場合は、慎重に計画してください。
- 精密なねじ山付近のバリを除去し、スムーズな組み立てと動作を確保してください。
- 円弧面にビビリ痕が現れた場合は、送り速度、切削量、主軸回転速度を調整してください。
- 外観の曲線部分に滑らかな最終仕上げが必要な場合は、手作業による研磨を使用してください。
- ねじ部品の評価は、寸法測定と実際の組み立てまたは触感によるフィードバックの両方に基づいて行う。
関連する CNC 加工サービス
Richconn ねじ部品、ハンドル、ノブ、シャフト継手部品、自動化機器部品、およびバリ取り、表面仕上げ、組立性を必要とする外観金属部品の旋削・フライス加工をサポートします。
AISI 630の旋削・フライス加工とねじの滑らかさに関するよくある質問
M14×1.5のねじ山は、機械加工後に滑らかでなくなるのはなぜですか?
細いねじ山は、ねじ山付近にバリや突起、変形が生じると、滑らかさが損なわれることがあります。今回のケースでは、ねじ切り後に側面の穴を開けたことで、穴の開口部にバリが発生し、ねじ山の滑らかさに影響を与えました。
なぜねじ山を切る前に側面の穴を加工したのですか?
最初に側面の穴を加工することで、バリが完成したM14×1.5ねじを損傷したり、干渉したりするリスクを低減しました。その後、ねじ山を加工してスムーズな噛み合いを回復させました。
円弧表面のびびり痕はどのように低減されたのか?
6角の円弧は、送り量300、切削量0.2、主軸回転数1500などの制御されたCNCパラメータを使用して加工され、その後、円弧領域は手作業で研磨された。
できる Richconn 機械加工で似たようなねじ山形状の部品を製造しますか?
Yes. Richconn ねじ部品、ハンドル、ノブ、自動化機器部品、および滑らかな表面と信頼性の高い組み立て性能が求められる外観部品の旋削・フライス加工に対応できます。
ねじ山のある外観の部品を、滑らかな組み立て面になるように加工する必要がありますか?
2D図面、3Dファイル、材料要件、ねじ仕様、側面穴の詳細、表面仕上げ要件、外観領域、および数量をお送りください。 Richconnのエンジニアリングチームがプロセス上のリスクを検討し、実用的な機械加工ソリューションを提供します。