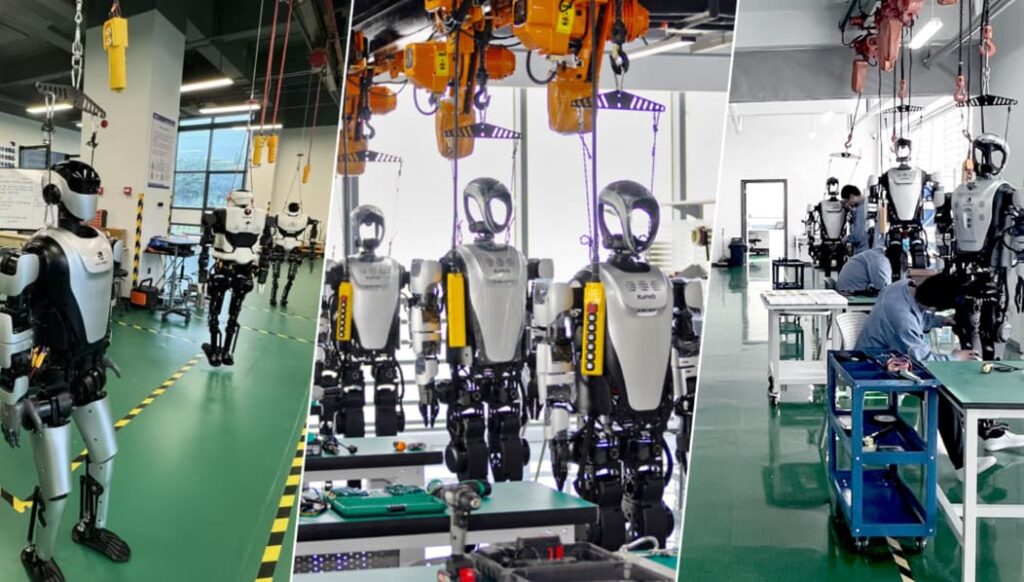
人型ロボットの筐体製作において、CNC加工は多くの場合、不適切なプロセスです。Figure AI社はFigure 03を発表した際にそのことを公言しました。このロボットは、機械加工された硬い部品ではなく、柔らかい布地で覆われています。また、同社のBotQ製造プログラムは、射出成形、ダイカスト、金属射出成形、プレス加工へと意図的に移行しました。かつてCNCマシンで1週間以上かかっていた部品が、今では鋼鉄製の金型から数秒で取り出せるようになりました。
それが率直な出発点です。そして、このガイドが存在する理由でもあります。
なぜなら、その逆もまた真であるからです。あらゆるヒューマノイドプラットフォームには、CNC加工が適切であるだけでなく、代替不可能なシェルが存在します。そして、どれがどれであるかを把握することは、サプライヤーの能力リストよりも、プログラムにとって遥かに価値があります。このガイドでは、「ロボットシェル」という言葉で人々が意味する4つの異なるもの、それらを製造するために競合する6つのプロセス、経済性が逆転する生産量の閾値、そしてシェルが機能するかどうかを決定する技術的要件(薄肉、表面の美しさ、センサーの切り欠き、シーリング、安全性)について解説します。
人型ロボットプログラム用の筐体を調達する場合、この記事の目的は、部品ごとに具体的な数値を示しながら、機械や金型を自分で選定できるようになることです。
ロボットの「外殻」には4つの種類がある(そして、その区別が全てを左右する理由)
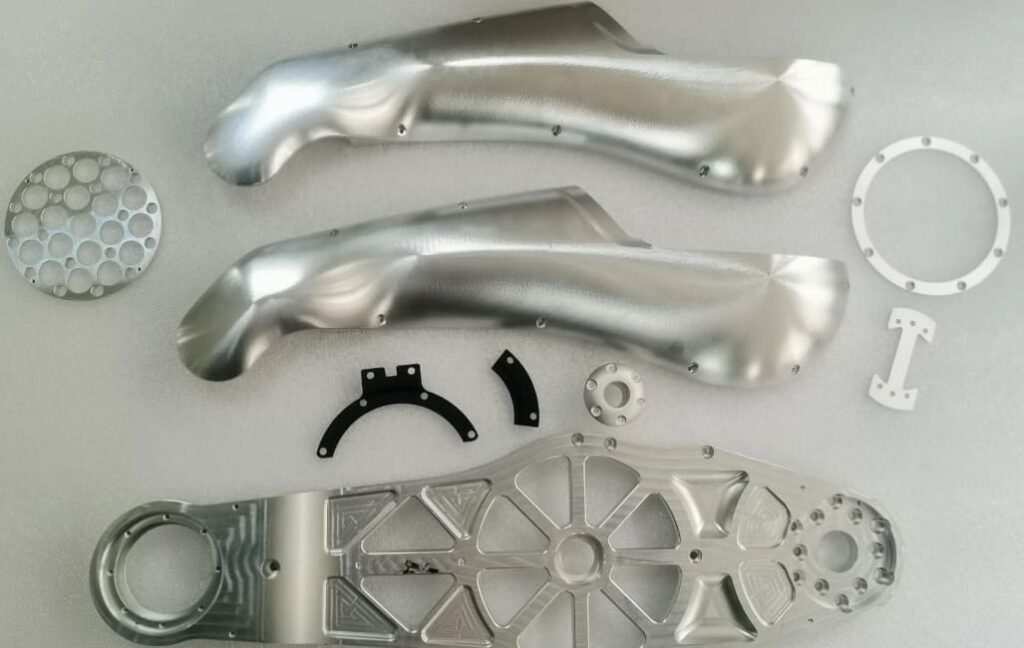
ロボットの筐体について5人のエンジニアに尋ねれば、それぞれ異なるイメージが浮かぶだろう。1人は、股関節アクチュエータのベアリングを収めるアルミニウム製の筐体を思い浮かべている。別の1人は、ロボットのシルエットを形作る、彫刻的な太ももパネルを想像している。3人目は、カメラの窓やマイクポートを備えた頭部を思い浮かべている。
これらはそれぞれ異なる要件を持つ、全く異なる部品であり、これらを混同することは、人型ロボット開発プログラムにおける製造上の誤った判断の最も一般的な原因です。ですから、何よりもまず、分類体系を明確にする必要があります。
アクチュエータおよびジョイントハウジング:荷重のかかった構造筐体
これらは、各可動関節内部にモーター、減速機、ベアリングを収容する筐体です。厳密に言えば構造部材であり、ベアリングの位置合わせを拘束し、関節トルクを肢体構造に伝達し、モーターと駆動用電子機器の放熱器として機能します。
要求事項は明確です。ベアリングの内径はH6以上、取付フランジの平面度は0.02mm以内、Oリングを一定の圧縮状態で保持するシール溝の形状、そしてモーターの熱を周囲の構造物に伝えるのに十分な熱伝導率が必要です。外観は関係ありません。これらの部品は他のすべての部品の下に配置されるからです。
これらの点については、ロボット関節部品に関するガイドで詳しく解説しました。この記事で重要なのは、生産量に関わらず、これらが機械加工の範疇にしっかりと分類されるという点です。その理由については後ほど説明します。
構造シャーシとフレームシェル:荷重を支える骨格
関節部から一段上の階層には、ロボットの胴体、骨盤、四肢を構成する外殻があります。これらは関節間の荷重伝達経路を担い、バッテリーや演算装置を内蔵し、ロボット全体の構造的な剛性を決定します。
それらはしばしば大型で、人型ロボットの胴体シェルは最長寸法が400~600mmにも達する。また、通常は薄肉で一体型のリブ構造となっている。要求されるのは、剛性対質量比、寸法安定性、そして関節やサブシステムが取り付けられる精密な取り付けインターフェースである。一部は露出しているが、多くは外装パネルの下に収まっている。
外装パネル:人々の目に触れ、触れる部分
これらは装飾用の外装パーツ、つまり太ももカバー、胸部プレート、肩部キャップ、前腕部カバーなどです。構造的な負荷はほとんど、あるいは全くかかりません。その役割は、ロボットを覆い、保護し、視覚的なアイデンティティを確立することです。
このカテゴリーには、他のシェルタイプにはない要件があります。それは、見た目が美しくなければならないということです。表面の均一性、ロット間の色の一貫性、パネルの隙間のずれ、触感など、すべてが重要ですが、これらは従来の設計図には記載されていません。また、生産量が増加するにつれて、機械加工から離れていく可能性が最も高いカテゴリーでもあります。
センサーハウジングとヘッドシェル:知覚の精度が求められる場面での精密さ
ヘッドシェル、LiDARカバー、カメラベゼル、マイクアレイなどは、独自のカテゴリーに属する。これらは外観上の美しさと、同時に高い精度が求められる部品である。
カメラの開口部が0.3mmずれると、カメラの光軸がロボットの運動座標系に対してずれてしまい、再キャリブレーションが必要になるか、知覚精度が永久的に低下します。ロボットのヘッドシェルにおけるセンサーの切り欠き位置の許容誤差は通常±0.1~±0.2mmで、これは化粧パネルに必要な精度よりも桁違いに厳しく、ほとんどの低コスト成形プロセスで確実に維持できる精度を超えています。
クイックリファレンス:どのシェルタイプがどのプロセスに対応するか
| シェルタイプ | 構造的な? | 化粧品? | 精度が重要? | 典型的なベストプロセス |
|---|---|---|---|---|
| アクチュエータ/ジョイントハウジング | はい | いいえ | はい | あらゆる生産量においてCNC加工、超大量生産においてはダイカスト+機械加工 |
| 構造シャーシ/フレーム | はい | 時々 | 穏健派 | CNC加工で約500個まで製造後、ダイカスト加工と二次加工を行う。 |
| 外装ボディパネル | いいえ | はい | いいえ | CNC加工で約200個まで加工後、熱成形または射出成形を行う。 |
| センサー/ヘッドシェル | Partly | はい | はい | CNC加工で1,000個以上、または成形品+CNC二次加工 |
この記事の残りの部分を読む際は、この表を念頭に置いておいてください。これから述べる推奨事項のほとんどは、実際にはこの4つの行のいずれかに関する記述です。
2026年に何が変わったか:業界はツールを用いたプロセスへと移行した
人型ロボットの筐体に関する議論は過去2年間で大きく変化しており、2023年を前提とした調達戦略はもはや時代遅れとなっている。
図03と硬質機械加工外装からの脱却
Figure AIが2025年10月にFigure 03を発表した際、設計要件は明確だった。それは、家庭環境において人々の安全を確保できるロボットであることだった。同社は、むき出しの硬い機械加工部品ではなく、柔らかい布地と多密度フォームでロボットを覆うという解決策を採用した。しかも、これらの布地は工具を使わずに洗濯や取り外しができるように設計されている。
付属の仕様書を見れば、その内容は一貫している。高さ1,676mm、重量60kgで、図02よりも約9%軽量化されている。この軽量化は、主に機械加工された金属製外装から脱却したことによるものだ。すべての接合面は、挟み込み箇所をなくすように設計されている。
Figureだけではない。1X Technologies社は、家庭用ロボットNEOをナイロン製のニットスーツに着せて出荷している。消費者向けヒューマノイドの業界動向は明白だ。それは、工業製品というより親しみやすい印象を与える、柔らかくしなやかな布地で覆われた外装である。
BotQ:フィギュアの製造工程の変遷が実際に教えてくれること
より示唆に富む情報は、Figure社のBotQ製造プログラムから得られた。生産量を増やすため、同社は射出成形、ダイカスト、金属射出成形、プレス加工といった金型を用いた製造プロセスに移行した。彼らの説明は率直だった。以前はCNCマシンで1週間以上かかっていた部品が、複雑な鋼製金型を使えば20秒以内に製造できるようになったのだ。金型の設備投資は高額だったが、想定生産量であればすぐに回収できた。
機械加工会社としては、この点について議論したくなる誘惑に駆られるかもしれない。しかし、我々は議論しない。なぜなら、経済的な観点から見て、単純に正しいからだ。シェル設計が確定し、年間生産量が数千個に達すると、部品あたりのコストにおいて、ハードツーリングが圧倒的に有利になり、いかなる機械加工の最適化をもってしてもその差を埋めることはできない。
BotQのストーリーで語られていないこと、そして「ヒューマノイドにはCNC加工は不要」という引用で見落とされがちなことは、それらの金型はすべて機械加工されたプロトタイプに基づいて検証されたこと、ダイキャストや成形されたシェルでも精密な部分には二次加工が必要であること、そして移行全体が固定された設計を前提としていることである。まだその段階に達していないプログラムは、全く異なる経済原理に基づいて運営されている。
ソフトグッズ、テキスタイル、およびコンプライアントカバー:シェル社の新カテゴリー
繊維や発泡素材の外装の台頭は、5年前には人型ロボットのデザインには存在しなかった、真に新しいシェル(外装)のカテゴリーを生み出し、それは内部の硬質部品にも連鎖的な影響を与えている。
最外層が布製の場合、その下の硬質シェルはもはや装飾的な部分ではなくなります。A級の表面仕上げ、色のマッチング、高級感のある触感仕上げは不要になります。必要なのは、ソフトカバーがぴったりと収まる滑らかで引っかかりのないインターフェース、取り外し可能な布地をしっかりと固定し、繰り返し取り付け可能な取り付けポイント、そして接触部分で布地が摩耗しないように十分なエッジ半径を設けることです。
これは外観上の要求事項を大幅に削減することになり、機械加工か金型加工かの判断基準が変わります。通常、中量生産プログラムでは機械加工の方が有利になります。なぜなら、外観シェルを機械加工する際にコストがかかるのは切削ではなく仕上げだからです。
これが貴社の調達戦略にどのような意味を持つのか
実践的な3つのポイント:
- 外装に必ずしも高級な機械加工仕上げが必要だと決めつけないでください。 ソフトカバーをかけるなら、誰も見ない装飾品にお金を払っていることになる。
- Figureがそうしたからといって、ツールが解決策だと決めつけないでください。 その数字は、ほとんどのプログラムが何年もかけても到達できないほどの規模にまで成長している。
- シェル部品表は上記の4つのカテゴリに分けてください。 見積もりを依頼する前に、必ず確認してください。行ごとに必要なプロセスが異なるため、サプライヤーがそれらをまとめて見積もりを出しても、ほとんどの場合、間違った回答になるでしょう。
プロセスランドスケープ:ロボットシェルを作る6つの方法
ここに、競合する加工プロセスの一覧を示します。これには、当社が実施していない4つのプロセスも含まれています。何を除外するのかを理解せずに、適切な機械や金型の決定を下すことはできません。
ビレットからのCNC加工
アルミニウム、マグネシウム、チタン、またはプラスチックの固体ブロックから、外殻が残るまで材料を除去する。ワーク保持治具以外の工具は不要である。
長所:金型費用ゼロ。設計変更にかかる費用は再プログラミング時間のみ。あらゆる形状において±0.02mm以下の公差を実現可能。材料特性の完全な保持 ― 機械加工された6061-T6シェルは、鋳造品とは異なり、6061-T6本来の強度を保持。構造的および精密な形状は、二次加工を必要とせず、プロセスに付属する。
弱点:部品単価は生産量に関わらずほぼ一定。大型の薄肉胴体シェルは、5軸加工機を4~8時間占有する可能性がある。材料の無駄も多く、20kgのビレットから1.5kgにまで減ってしまうこともある。
現実的な対応範囲:試作品から少量生産まで、あらゆる生産量において精度と構造的特徴を維持します。
ダイカスト
溶融アルミニウムまたはマグネシウムを、高圧下で硬化鋼製の金型に注入する。
長所:量産時の部品単価が非常に低い。複雑な薄肉形状の加工に最適。サイクルタイムが数秒と非常に速い。
弱点:金型への投資額が大きく、リードタイムが数ヶ月に及ぶ。設計変更には新たな金型が必要となる。鋳造材の特性は鍛造材に比べて劣る。寸法公差は機械加工よりも緩く、厚肉部では気孔が発生する可能性がある。重要な形状はほぼ必ず二次加工が必要となる。
現実的な窓:年間数千戸の構造シェルを固定設計で製造。
射出成形
溶融した熱可塑性樹脂を鋼製の金型に射出成形する。これは、消費者向け製品の筐体製造において主流となっているプロセスである。
長所:量産時において、あらゆるプロセスの中で部品あたりのコストが最も低い。金型から直接、優れた表面仕上げを実現。クリップ、リブ、ボス、ケーブルチャンネルなどを直接成形できるため、組立部品点数を削減できる。
弱点:金型製作費用は数万ドルから数十万ドルに及ぶことが多く、納期は通常2~3ヶ月程度です。設計変更には高額な費用がかかります。プラスチック製の筐体は構造部材ではないため、背面に金属製の荷重伝達経路が必要です。反りやヒケが発生するため、設計段階での厳密な管理が求められます。
リアルな窓:年間数千台に及ぶ外装パネル。
熱成形と真空成形
加熱されたプラスチックシートが、真空によって金型の上に引き伸ばされる。
長所:金型コストは射出成形よりもはるかに低い。大型で浅い、シェル状の形状に最適。まさに多くのロボットのボディパネルの形状に合致する。積層痕のない良好な表面品質。金型のリードタイムは数週間単位であり、数ヶ月単位ではない。
弱点:適切な抜き勾配を備えた比較的単純な形状に限定される。部品全体で肉厚が変化する。精密な形状には二次的なトリミングと機械加工が必要となる。構造部品には適さない。
現実的な範囲:数百から数千の範囲の化粧パネル ― 機械加工と射出成形の中間の最適な範囲。
ウレタンを用いた真空鋳造
マスターパターンからシリコーン型を作り、そこに真空下でウレタン樹脂を流し込む。
長所:金型コストが非常に低い。納期が短い。表面再現性が高い。幅広い種類のプラスチック製品のシミュレーションが可能。
弱点:部品単価は生産量が増えても改善せず、数量に関わらず1個あたり100ドルから300ドル程度にとどまる。シリコーン金型は20回から50回程度の成形で劣化する。材料特性は射出成形熱可塑性樹脂に比べて劣る。
実用窓:外観が材料性能よりも重要な、10個から100個の化粧部品。特に、マスターパターンは通常CNC加工される。
積層造形:MJF、SLS、FDM
部品は粉末またはフィラメントから層状に積み重ねて作られる。
長所:金型不要。他の加工方法では実現できない形状の自由度。少量生産でも迅速に対応可能。
弱点:表面仕上げに層状構造が現れ、塗装を通してそれが透けて見える。材料特性が異方性である。部品単価は数量が増えてもあまり改善されない。寸法精度は一般的に機械加工よりも低い。
現実的な範囲:ユニット1~10個、内部ブラケット、および固定具。外装部品が約10個を超える場合は、通常、熱成形または機械加工の方が費用対効果に優れています。
並列処理比較
| プロセス | 工具費 | 部品当たりのコスト動向 | ツーリングのリードタイム | 達成可能な許容範囲 | 表面品質 | 構造的な? |
|---|---|---|---|---|---|---|
| CNC加工 | なし | フラット型の刃は完全に平行な状態ではありませんが、コニカル型の刃よりも明らかに平らになっており、幅もコニカル刃に比べて広いことが多いです。 | なし | ±0.02 mm | 仕上げが素晴らしい | はい |
| ダイカスト | ハイ | 急降下する | ヶ月 | ±0.1~0.3mm | 良い、仕上げが必要 | 穏健派 |
| 射出成形 | ハイ | 急降下する | 2-3ヶ月 | ±0.1~0.2mm | 優れたツール | いいえ |
| 熱成形 | 低中程度 | 適度に低下する | ウィークス | ±0.5 mm | グッド | いいえ |
| 真空鋳造 | ロー | フラット型の刃は完全に平行な状態ではありませんが、コニカル型の刃よりも明らかに平らになっており、幅もコニカル刃に比べて広いことが多いです。 | 日 | ±0.3 mm | グッド | いいえ |
| 添加剤(MJF/SLS) | なし | ほぼ平坦 | なし | ±0.3 mm | レイヤーラインが見える | いいえ |
その表のパターンこそが、議論の核心です。部品あたりのコスト曲線が平坦で、金型も不要なプロセスは2つあります。それは機械加工と真空鋳造です。それ以外のプロセスはすべて、初期投資と引き換えに部品あたりのコスト削減を実現しています。生産量によって、どちらの側に立つべきかが決まります。
ボリューム決定:CNCが勝つ点と負ける点
これはほとんどのサプライヤーが書かない部分です。実際のしきい値は以下のとおりです。
1~50台:CNCはほぼ常に正確です
この生産量では、金型費用の償却は絶望的です。5万ドルの射出成形金型を50個の部品に分割すると、何も生産する前から部品1個あたり1000ドルの費用がかさんでしまいます。
この段階では、機械加工は単価以上の価値をもたらします。それは設計の柔軟性です。プロトタイプのプログラムは常に変化します。機械加工された筐体であれば、1日の再プログラミングで設計変更に対応できますが、工具で加工された筐体では対応できません。
この分野における唯一の正当な競合相手は、精度がそれほど重要でない部品(内部ブラケット、モックアップパネル、人間工学研究モデルなど)向けの積層造形技術である。
50~500ユニット:分析が重要となるグレーゾーン
ここからが面白くなるところで、現在ほとんどのヒューマノイドプログラムが置かれている状況もここにある。
外装パネルなどの化粧用パネルの場合、熱成形は100~200枚程度から競争力を発揮し始めます。金型費用は償却できるほど低く抑えられ、納期は数ヶ月ではなく数週間で済み、塗装がしやすい均一な表面が得られます。
構造用シェルや精密ハウジングの場合、この範囲全体を通して、機械加工が依然として最も有利です。ダイカスト金型はそれほど早く償却できず、鋳造材料の特性はそもそも構造上の要件を満たせない場合が多いからです。
決定的な問い:
- デザインは確定しているのですか、それとも今後6ヶ月以内に変更される予定ですか?
- その部品は構造的な荷重を支えていますか?
- ±0.2mmよりも厳しい精度で機能していますか?
- 柔らかいカバーが被せられているのですか?
最後の3つの質問のうち2つ以上が「はい」で、最初の質問が「いいえ」であれば、おそらく機械加工があなたの答えでしょう。
500~5,000ユニット:ブリッジツーリングとハイブリッド戦略
この規模になると、化粧パネルの純粋な機械加工は経済的に成り立たなくなるが、最終的なデザインではないかもしれないものに対して、本格的な金型を製作するのは依然として大きな投資となる。
ブリッジツーリングは、そのギャップを埋める技術である。例えば、硬化鋼の代わりにアルミニウム射出成形金型を使用したり、射出成形の代わりに熱成形金型を使用したり、鋳造と機械加工を組み合わせたハイブリッド方式を採用したりする。ブリッジツールは、生産用金型よりもコストが大幅に低く、製造も迅速だが、その分、工具寿命は短くなる。
ここで効果的なハイブリッド戦略は、大部分の形状を鋳造または成形し、精密な部分のみを機械加工するというものです。ダイキャスト製の胴体シェルに、CNC加工による関節取り付け部とセンサー用の切り欠きを設けることで、質量に関しては鋳造の経済性を実現し、重要な部分では機械加工の精度を高めることができます。
5,000台以上:ハードツーリング分野
年間約5,000台以上の生産量で、設計が固定されている場合、外装や非構造部品の製作においては、金型製作が圧倒的に有利となる。Figure社のBotQプログラムはまさにこの領域のために開発されたものであり、その論理は妥当である。
機械加工の役割は消滅するのではなく、変化する。この生産量においては、機械加工はマスターパターン、治具、鋳造部品の二次加工、そして工具では対応できない精密なハウジングの製造に用いられる。
例外:CNCがどんな生産量でも勝利を収める場合
数量に関わらず、機械加工から出荷されない部品もある。
- ベアリングシートおよびH6以上の締め付けが必要な機能
- 溝の形状によってIP等級が決まるシール面
- 0.2 mm以下の位置精度が求められる光学インターフェースおよびセンサーインターフェース
- 鋳造材料の特性が不十分な構造要素
- デザインが確定していない部分
CNC加工が不可欠な場合
機械加工が劣る点について正直に述べてきたが、次に機械加工が劣らない点について述べる。そして、これらのカテゴリーは、成熟したヒューマノイドプラットフォームにおける機械加工コンテンツの大部分を占めている。
荷重を支える構造シェル
鋳造アルミニウムは、同じ公称合金の鍛造アルミニウムよりも降伏強度が低く、鋳造品には気孔が含まれることがあり、それが繰り返し荷重下で疲労破壊の起点となる可能性がある。人型ロボットの構造シェルは、その耐用期間中に数百万回の荷重サイクルを受ける。
骨盤構造、胴体荷重経路、四肢取り付けインターフェースなど、構造的な破損が安全上の問題となるシェルにおいては、機械加工されたビレット材を使用することで、指定された焼き戻し条件における完全な機械的特性を、気孔発生のリスクなしに得ることができます。これは単なる好みの問題ではなく、多くのプラットフォームにおいて必須条件となっています。
高精度センサーウィンドウおよび光学インターフェース
知覚システムは運動学的座標系に基づいて較正されます。カメラがその座標系に対して相対的に動くと、較正は誤りとなります。
人型ロボットの頭部シェルでは、センサーの切り欠き位置の公差は±0.1~±0.2mmが一般的であり、これは最初の製品だけでなく、生産ロット全体を通して維持される必要があります。機械加工であれば、この公差を本来的に満たすことができます。熱成形や射出成形では、一般的にこの公差を満たすために二次的な機械加工が必要となり、結局は機械加工費用に加えて金型費用も支払うことになります。
ベアリングシート、シール溝、および機能的特徴
ベアリングを内蔵し、異物の侵入を防ぎ、精密な嵌合面を提供するシェルには、成形プロセスでは実現できない特性があります。ガスケット溝は、均一な圧縮を実現するために、一定の深さと幅が必要です。ガスケットの圧縮ムラは、現場でのIP定格違反の主な原因です。ベアリング穴は、H6公差と厳密な表面仕上げが求められます。
ダイカスト製のシェルでは、これらの形状は鋳造後に機械加工されます。機械加工自体がなくなるわけではありませんが、寸法ばらつきのある鋳造品を固定する必要があるため、コストが高くなります。
鋳造および成形シェル用のマスターパターンとブリッジツーリング
真空鋳造にはマスターパターンが必要であり、そのマスターパターンは寸法精度と表面の完全性が求められるため、ほぼ必ずCNC加工されます。熱成形用金型も機械加工されます。射出成形金型のキャビティは機械加工と放電加工(EDM)によって加工されます。
この記事で取り上げるあらゆる加工工程は、上流工程のどこかで機械加工に依存している。プログラムが「CNCから離れる」場合、通常起こることは、機械加工が部品の製造から、部品を製造するための手段の製造へと移行することである。
鋳造および成形シェルに対する二次加工
最後にして最大のカテゴリーです。鋳造シェルは、取り付け面を平面加工し、ベアリング穴をボーリング加工し、ねじ穴にタップ加工を施し、センサーの切り欠き部分を所定の位置にトリミングする必要があります。成形シェルは、トリミング、精密な穴あけ加工、およびインターフェース加工が必要です。
ダイカスト製の構造シェルを使用する成熟したヒューマノイドロボットプログラムの場合、二次加工は通常、加工費全体の20~40%を占め、すべての鋳造部品に二次加工が必要となるため、無期限に継続されます。
人型ロボットの筐体材料
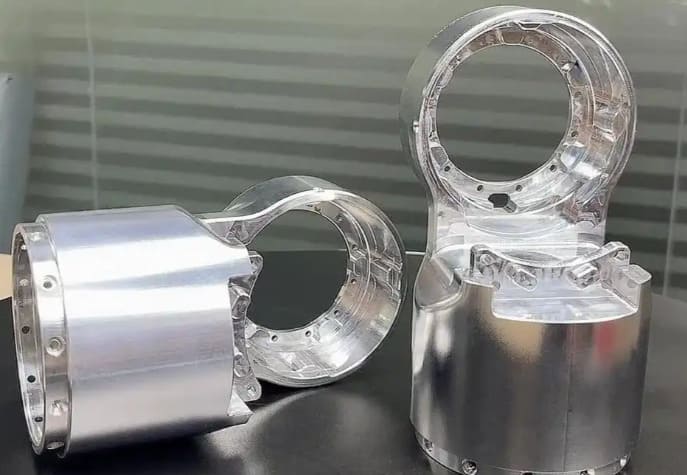
ロボットの筐体における材料選択は、質量、剛性、仕上げ品質という3つの要素間の交渉であり、製造可能性が制約となって、選択した組み合わせが実現可能かどうかを決定する。
6061-T6: 外観および汎用デフォルト
6061-T6が標準材料として選ばれているのには理由があります。加工性が良く、寸法安定性に優れ、板材やビレット材が容易に入手でき、そして外装シェルにとって特に重要な点として、陽極酸化処理が美しく均一に施されるからです。
降伏強度は約276MPaで、ほとんどの非構造部材および軽構造部材のシェルには十分です。密度は2.7g/cm³です。アルミニウム製材料の中では最も安価です。
外観が重要な化粧パネルやヘッドシェルにおいては、構造的に強度のある合金でも、仕上げの品質がより均一であるため、6061合金が通常は適切な選択肢となる。
7075-T6:構造シェルと陽極酸化処理のトレードオフ
7075-T6は、同じ密度で6061の降伏強度(約503MPa)の約2倍の強度を持つ。壁厚を最小限に抑える必要がある構造用シャーシシェルにおいては、この強度差は直接的に軽量化につながる。
多くの設計チームが陥りがちな落とし穴があり、それをはっきりと述べておく価値がある。7075は6061のように陽極酸化処理できないのだ。亜鉛含有量が高いため、透明陽極酸化処理では黄色みがかった色合いになりやすく、染色仕上げでは色のばらつきが生じる。カバーで覆われる構造部材であれば問題ないが、目に見える化粧パネルの場合は、部品の色合いが一致しないという事態になりかねない。
私たちが推奨する実用的なルールは、構造材には7075、顧客の目に触れる部分には6061を使用し、色のマッチングが重要な場合は、単一の目に見える部品内で2種類の合金を混ぜないことです。
マグネシウムAZ31およびAZ91:30%軽量化、実際の取り扱い要件あり
マグネシウムは、入手可能な構造用金属の中で最も軽量であり、合金の種類にもよるが、アルミニウムよりも約30%軽い1.74~1.81g/cm³である。四肢の質量が各関節のトルク要求量を通して増幅される人型ロボットプラットフォームでは、この軽量化は非常に大きな価値を持つ。
機械加工シェルによく用いられる鍛造材のグレードは、AZ31(成形性・溶接性に優れ、強度は中程度)とAZ91(強度が高く、鋳造品でより一般的)である。マグネシウムはアルミニウムよりも振動減衰性に優れ、同程度の材料除去率であれば切削抵抗もアルミニウムより小さく、加工速度も速い。
供給業者がマグネシウム加工を提供しない理由は、安全性にある。マグネシウムの切削屑は可燃性であり、微細なマグネシウム粉塵は火災や爆発の危険性がある。マグネシウムを安全に加工するには、適切な冷却液の選択(水性冷却液はマグネシウムと反応して水素を発生させる)、専用の切削屑処理・封じ込め設備、機械におけるD級消火設備、そしてオペレーターの訓練が必要となるが、一般的な加工工場ではこうした設備や訓練は提供されていない。
Richconn 製造工程におけるマグネシウム製ロボットシェル部品。シェル製造プログラムにマグネシウムを検討している場合、サプライヤーに尋ねるべき重要な質問は、どのような冷却剤を使用しているか、切削屑の取り扱いと保管方法、そしてマグネシウム加工が鋼鉄やアルミニウムと同じセルで行われているかどうかです。これらの回答から、そのサプライヤーの能力が本物かどうかをすぐに判断できます。
チタン Ti-6Al-4V:質量と強度両方が重要な素材
Ti-6Al-4Vは密度が4.43g/cm³、降伏強度が約880MPaで、アルミニウムよりも重いものの、強度対質量比が大幅に優れており、疲労性能も非常に優れている。
人型ロボットの筐体において、チタンは選択的に使用される。筐体内部の高負荷構造ブラケット、衝撃荷重を受ける取り付けインターフェース、滅菌適合性が重要な医療用ロボットや実験室用ロボットなどである。チタン製の筐体全体は稀である。なぜなら、同等の形状であればアルミニウムの3~4倍もの加工コストがかかるため、広い表面積にわたってそのコストを正当化するのは難しいからだ。
チタンのCNC加工には、切削速度、クーラント供給、切りくず制御に関して特別な要件があり、設計を決定する前にこれらの点について話し合う価値があります。
エンジニアリングプラスチック:ABS、PC、PEEK、および機械加工ポリマーシェル
プラスチック製の筐体を機械加工することは一般的ではありませんが、場合によっては適切な場合もあります。通常は、金型製作に着手する前に、適合性、外観、または光学性能を検証するために、実際の生産用樹脂で少数の部品が必要な場合です。
- ABS プライマーと塗料の乗りが良く、機械加工もきれいに仕上がるため、塗装済み化粧プロトタイプの標準的な選択肢となっている。
- Polycarbonate 透明な窓やセンサーカバーに不可欠。ほぼ光学的な透明度まで機械加工と研磨を行う。
- asfasdf ―高強度と耐熱性を備え、ポリマーシェルが構造的または滅菌可能である必要がある場合に使用されます。
- アセタール(POM) 寸法安定性に優れ、加工性も良好だが、塗料の密着性が悪い。塗装された化粧部品には適さない。
設計上の注意点として、製品ボディをABS樹脂で射出成形する場合は、試作品をアクリル樹脂やアセタール樹脂ではなくABS樹脂で機械加工することをお勧めします。塗装や仕上げの特性が一致するため、金型製作前に外観上の問題点を発見できます。
シェルタイプ別材料選定マトリックス
| シェルタイプ | 最初に選んだ | Alternative | 避ける |
|---|---|---|---|
| アクチュエータ/ジョイントハウジング | 6061-T6 | 7075-T6マグネシウム | プラスチック |
| 構造シャーシ | 7075-T6 | マグネシウム合金AZ31、6061-T6 | 少量生産の鋳造合金 |
| 外装パネル(見える部分) | 6061-T6 | ABS、PC | 7075(色の不一致) |
| 外側パネル(ソフトカバーの下) | 6061-T6マグネシウム | ABS | チタン(不必要なコスト) |
| ヘッド/センサーシェル | 6061-T6 | Windows搭載PC | アセタール(塗料の密着性) |
| 重量が重要な四肢シェル | マグネシウムAZ31 | 7075-T6 | 鋼鉄 |
薄肉加工:中核となる技術的課題
ロボットの筐体加工を特徴づける技術的な問題が一つあるとすれば、まさにこれだ。人型ロボットの筐体はほぼ全て、大きくて薄い壁の湾曲した構造物であり、まさに歪みが生じやすい形状なのである。
ロボットの外殻が本質的に変形しやすい理由
一般的に、壁の厚さが約2mm未満であれば薄いとみなされます。ロボットの筐体では、数百ミリメートルに及ぶ表面全体にわたって1.5~2.5mmの壁厚が規定されるのが一般的であり、そのため、ほぼすべての筐体が定義上、難易度の高いカテゴリーに分類されます。
問題を引き起こすメカニズムは 3 つあります。切削力によるたわみ― 薄い壁は片持ち梁のように振る舞い、工具から離れる方向にたわみ、工具が通過した後に元の位置に戻るため、上部の壁が底部よりも厚くなります。熱による歪み― 薄い部分は熱容量が小さいため、局所的な加熱によって局所的な膨張が生じ、アルミニウムの高い熱膨張係数によってそれが増幅されます。残留応力の解放― 圧延または押出成形中にビレットに閉じ込められた応力は、材料が除去され、部品が移動することによって解放されます。
3つ目のメカニズムは人々を驚かせるもので、部品は機械上では正確に測定されるのに、一晩経つと歪んでしまうのだ。
この問題については、薄肉部品の変形防止に関するガイドでより詳しく解説しており、一般的な原則についても触れています。以下では、それらの原則がロボットの筐体にどのように具体的に適用されるかを説明します。
残留応力と加工前応力除去
元のビレットの約70%以上を除去するシェル(ほとんどのシェルがこれに該当します)については、仕上げ加工の前に応力除去処理を行うことをお勧めします。
実際の加工手順は、まずすべての面に1.5~2mmの削り残量を残して荒削りし、次に熱処理で応力除去を行い、部品が安定するまで待ってから仕上げ加工を行う。大型の胴体シェルでは、この手順を行うか行わないかで、形状精度が±0.1mmに収まる部品と±0.5mmに収まらない部品との違いが生じることが多い。
ここでも材料の選定は重要です。応力除去処理を施した板材は、大型シェル材の場合、押出成形材よりもはるかに予測可能な挙動を示すため、供給業者の裁量に任せるのではなく、材料を指定する価値があります。
固定方法:真空チャック、ソフトジョー、および犠牲支持具
クランプ力自体が歪みの原因となる。薄いシェルを従来の万力で強くクランプすると、加工は正しく行われるが、解放すると公差から外れてしまう。
ロボットの筐体に有効な戦略:
- 真空固定具 平面またはほぼ平面の面を持つ部品の場合、保持力を接触面全体に分散させる
- カスタムソフトジョー 部品の輪郭に合わせて機械加工される ― 少量の工具投資で、すぐに元が取れる
- 犠牲支持肋骨 設計段階で残して最終工程で除去することで、大胆な切断作業によって薄い部分の剛性を維持する。
- 低融点サポートワックスまたは鋳造可能なサポート 良好なクランプ形状を持たない複雑な曲面シェル向け
- 逐次放出 ― 一度にすべてのクランプを解除するのではなく、段階的に加工および解放領域を解放する
大型の曲面シェルでは、特注の固定具は必須です。最初の製品の製造コストにその費用を含めてください。
薄肉加工におけるツールパスと切削パラメータ戦略
基本的な原則は、ゆっくり切るのではなく、切削力を低く一定に保つことである。
- トロコイド粗面化 工具直径の5~10%の範囲で半径方向に食い込むことで、力が予測可能になり、フルートの全長を有効活用できます。
- 対称的な材料除去 片面を完全に仕上げてからもう片面を始めるのではなく、交互に仕上げることで、ストレスを分散させることができます。
- 複数回の軽い仕上げ工程 単一の重いものよりも、最後のパスで0.1~0.2mm
- クライムミリング 仕上げ工程全体を通して、チップ負荷の均一化と表面仕上げの向上を実現します。
- 鋭い工具 摩耗した工具は切削圧力を劇的に増加させ、薄い壁はそのままたわみにつながる。
- 安定した熱環境精密シェル仕上げ時には、理想的には±1℃以内の温度範囲で保管する。
材料別実現可能な壁厚
| 材料 | 快適な最低限 | 慎重なプロセスで達成可能 | Notes |
|---|---|---|---|
| 6061-T6 アルミニウム | 20 mm | 20 mm | 最も予測可能。総合的に見て最良の選択肢。 |
| 7075-T6 アルミニウム | 20 mm | 20 mm | 剛性が高いほど有利。残留応力が大きい。 |
| マグネシウムAZ31 | 20 mm | 20 mm | 切削力が低い方が有利ですが、取り扱い上の制約があります。 |
| Ti-6Al-4V | 20 mm | 20 mm | 高い剛性だが、熱管理が重要だ |
| ABS / PC | 20 mm | 20 mm | 限界は熱軟化であり、力ではない |
| asfasdf | 20 mm | 20 mm | 機械はよく動くが、ストレスは予測不能に解消される |
これらの数値は、適切なリブ支持とアスペクト比を前提としています。支持のない0.8mm厚の壁が300mmのスパンを持つ場合と、50mm厚の壁を持つ場合では状況が異なります。設計で厚みとスパンの両方が限界に近い場合は、早めに設計レビューに持ち込んでください。
外観に関する要件:外装シェルを特徴づけるもの
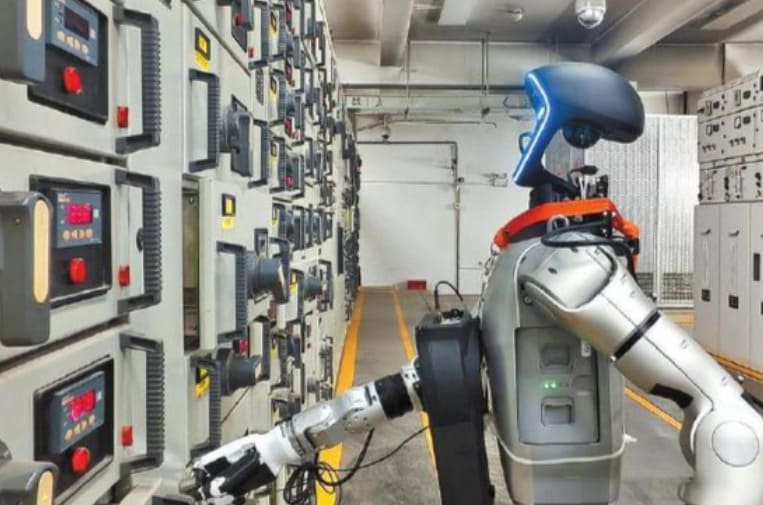
内部部品は図面に基づいて評価される。一方、外装は目視で評価される。そして、そこから生じる要件は、ほとんどの設計図面には全く記載されていない。
ツールパスマークと均一な表面へのパス
機械加工されたアルミニウムの表面には、目に見える工具痕が残る。標準的な機械加工では、通常、Ra 3.2 μm程度の粗さとなり、たとえ細かい仕上げ加工を施しても、斜光で照らすとすぐに目に入る方向性のあるパターンが残る。
化粧用シェルにおいては、仕上げ工程は機械加工と同じくらい重要です。一般的な工程としては、一定のステップオーバーと滞留痕のない精密仕上げ加工を行い、その後、表面を均質化するためのビーズブラスト処理、そして陽極酸化処理または塗装を行います。
加工側の要求は、単なる滑らかさではなく、一貫性である。表面粗さが均一なRa 1.6 μmの表面は、異なる領域でRa 0.8 μmとRa 3.2 μmが交互に現れる表面よりも、ブラスト処理によってより良い結果が得られる。なぜなら、ブラスト処理はばらつきを隠すのではなく、明らかにするからである。ツールパスの遷移、ステップオーバーの変化、表面の中間でのツール交換はすべて、仕上げ後に現れる。
ビーズブラスト:メディア、圧力、およびバッチの一貫性
ビーズブラスト加工は、部品ではなく製品そのものに見えるような、均一なマットな質感を生み出します。費用も安く、通常は部品1個あたり数ドルで、納期も1日以内と短納期です。そのため、消費者向けアルミニウム筐体のほぼすべての製造工程において、標準的な最初のステップとなっています。
結果を左右する変数は、メディアの種類とサイズ、噴射圧力、ノズルの距離と角度、そして照射時間です。バッチ全体の均一性を確保するには、これら4つの要素すべてを制御する必要があります。そのため、ロボットシェルをフリーハンドでブラストすると結果にばらつきが生じ、化粧仕上げには治具を用いたブラストやロボットによるブラストが望ましいのです。
Richconn 表面仕上げは、社内で行うのではなく、厳選された外部仕上げパートナーを通じて調整します。具体的には、仕上げ要件の指定と管理、仕上げ工程全体にわたる部品の管理、そして返却後の検査を行いますが、ブラスト処理や陽極酸化処理自体はパートナー企業の施設で行われることを透明性をもって開示しています。外装シェルプログラムについては、生産開始前に実物サンプルを用いて仕上げ基準を合意することをお勧めします。これは、誰が作業を行うかにかかわらず、行う価値があります。
陽極酸化処理:タイプIIとタイプIIIの違い、そして7075が黄色に変色する理由
タイプII(装飾用)陽極酸化処理は、通常5~25μmの厚さのコーティングを形成し、幅広い色域で容易に染料を受け入れるため、化粧用シェルの標準となっています。
タイプIII(硬質)陽極酸化処理は、 25~75μmの非常に硬い被膜を形成し、優れた耐摩耗性を発揮しますが、色の選択肢が限られており、仕上がりは一般的に暗く、均一性に欠けます。これは機能性を重視した仕上げであり、外観を重視するものではありません。
寸法的な影響は、ジョイントハウジングの設計者が陥りがちな落とし穴と同じです。陽極酸化処理によって表面が厚くなり、コーティングの厚さの約半分が外側に広がり、残りの半分が基材に浸透します。タイプIIIコーティングの場合、これは大きな寸法変化となります。センサーの切り欠き、ベアリングの接合部、嵌合面など、外装シェル上の精密な形状は、マスキング処理が必要になるか、コーティングの厚みを設計に組み込む必要があります。
合金に関する重要な点を改めて強調しておきます。これは実際の製造上の問題を引き起こすからです。7075合金は亜鉛含有量が高いため、陽極酸化処理時に色がムラになりやすく、透明処理を施すと黄色っぽくなる傾向があります。目に見えるシェルが7075合金製の場合は、その外観を受け入れるか、塗装を施すことを検討してください。
製造バッチ間の色の一貫性
これは、最もよく発見されるものの、実際には手遅れになってしまう要件です。
陽極酸化処理の色は、合金組成、表面処理、浴の化学組成、温度、および処理時間によって異なります。異なるバッチ、あるいは異なる材料ロットで陽極酸化処理された部品は、すべてのパラメータが仕様範囲内であっても、見た目に違いが生じる可能性があります。8つのパネルすべてが一致する必要のあるロボットの場合、これはどのバッチでも不良品となるリスクとなります。
実際にそれを制御しているもの:
- 色合わせされたすべての部品に対して、単一の合金と焼き戻し方法を指定してください。
- 可能な限り、生産バッチごとに単一ロットの原料を使用する
- 同一工程で、同じ色の部品をすべて陽極酸化処理する。
- 承認された物理的参照サンプルを設定する ― 単一の目標値ではなく、上限値と下限値の許容限界を設定する
- 照明条件によって色の見え方が異なるため、検査条件を明確に定義してください。
パーティングライン、パネルギャップ、および組立嵌合公差
パネル間の隙間は、完成したロボットにおいて最も目に見える品質指標です。1.5mmの隙間が一定であれば意図的なものと判断されますが、1.0mmから2.5mmの間で隙間にばらつきがある場合は、たとえ個々の部品が図面上の許容範囲内であっても、製造不良と判断されます。
隙間の一貫性は公差の積み重ねの問題であり、他の問題と同様に、累積寸法公差ではなく取り付け基準点を参照した機能的なGD&Tで解決します。隙間自体は、積み重ねられた公差から外れてしまうのではなく、管理された寸法として指定します。外観上のアセンブリの場合は、組立図にパネルの隙間と面一条件を明示的に指定することをお勧めします。そうすることで、サプライヤーが意図的に加工できる唯一の方法となるからです。
外観以外の機能的なシェル要件
外観の裏側には、ロボットの筐体には実際の加工仕様を決定づける一連の機能要件が備わっている。
センサーカットアウト位置許容誤差と知覚校正
人型ロボットの頭部シェルには、ステレオカメラ、深度センサー、LiDARウィンドウ、マイクポート、ステータスインジケーターなど、10個から20個のセンサー開口部が搭載される場合がある。位置許容誤差は通常±0.1~±0.2mmで、シェルの端ではなく、シェルの取り付け基準面を基準としている。
基準点の選択は、公差の数値よりも重要です。切り欠き寸法が、それ自体が変化するシェルエッジを基準に決定される場合、組み立て時の公差は意味をなしません。シェルをロボットの運動学的フレームに対して位置決めする特徴である取り付けインターフェースを基準にすることで、仕様が実現可能かつ有用なものとなるのです。
センサーが窓を通して光学的な透明度を必要とする場合、窓の開口部のシール面には制御された表面仕上げと明確なエッジ状態が必要となります。なぜなら、開口部のエッジにバリや欠けがあると、光がセンサー内に散乱してしまう可能性があるからです。
IP等級:ガスケット溝の形状とシール面
ほとんどのヒューマノイドロボットは屋内動作向けにIP54規格を目標としており、屋外用や洗浄対応モデルではIP65以上の規格を満たしている。この規格は、シール材そのものよりも、シールを固定する溝の形状によって決まる。
現場でのIP故障の主な原因は、ガスケットの圧縮ムラです。均一な圧縮を実現するにはどうすればよいでしょうか?
- 舌と溝、または段付きジョイントの形状により、制御されたシーリング経路が作られる。
- 溝の深さと幅は、全周にわたって一定の公差に保たれており、深さは通常±0.05 mmです。
- シール面表面仕上げはRa 1.6 μm以下で、シール経路を横切る加工痕跡がないこと。
- 固定点間の圧縮が均一になるように、ファスナーの間隔を十分に狭くする。
- 溝の角の半径は、ガスケットがブリッジしないように十分な大きさである。
成形ガスケットでは対応できない複雑なシェル外周形状には、成形ガスケットでは対応できない輪郭に沿ってガスケットを塗布できる、現場成形ガスケット塗布法を検討する価値があります。ただし、この方法では、溝形状が一定の塗布経路が必要となり、これは機械加工の仕様となります。
EMIシールドと陽極酸化処理の矛盾
ロボットの筐体は、モータードライバーからの電磁波を遮断し、センサー電子機器を保護するEMI対策筐体としての役割も兼ねていることが多い。導電性ガスケットは、関連する周波数範囲全体にわたって大幅な減衰効果を発揮できるが、そのためにはガスケットと筐体との間に真の電気的接触が必要となる。
設計でよく問題となるのが、陽極酸化処理が電気絶縁体である点です。「全面陽極酸化処理」と指定され、かつEMI接地も期待される筐体は、EMC試験に合格しません。しかも、この不合格は通常、後になってから発見されるため、コストがかさみます。
解決策は、注意すべき点さえ分かれば簡単です。陽極酸化処理の前に接地面とガスケット接触面をマスキングするか、代わりにクロメート化成処理(アロダイン処理)を施すかのどちらかです。クロメート化成処理は導電性を維持しながら腐食防止効果も提供します。いずれの方法も、後から変更するには部品の剥離と再仕上げが必要となるため、最初から図面に明記しておく必要があります。
ここで指摘しておきたい二次的な問題点があります。導電性ガスケットには金属充填材が含まれており、水分が存在する状況下で異種金属が接触すると、ガルバニック腐食が促進されます。特にマグネシウム製の筐体では、充填材の選択は遮蔽性能だけでなく、より重要な意味を持ちます。
シェルデザインによる熱管理
人型ロボットは、アクチュエータ、ドライバー、およびコンピューティング機器から相当量の熱を放出する。筐体は、設計意図の有無にかかわらず、その熱伝導経路に関与する。
機械加工されたアルミニウムとマグネシウム製の筐体は熱伝導性に優れているため、熱源に適切に接続すれば、筐体自体が分散型ヒートシンクとして機能します。これを実現する設計上の特徴としては、部品取り付け部における平面度を制御した機械加工された熱伝導パッド、内面における一体型のフィン形状、そして接合部での熱遮断ではなく伝導経路における材料の連続性などが挙げられます。
反論としては、熱伝導率の高い外装は触ると温かくなるという点が挙げられる。近年、設計上ますます増えているように、人の周囲で動作するロボットでは、外面温度が安全基準となるため、外部への放熱ではなく、断熱材と独立した冷却経路を設けることが推奨される場合がある。
安全性を考慮した設計:エッジの丸み、挟み込み箇所の排除、ソフトカバーインターフェース
協働型および家庭用ヒューマノイドは接触安全性の要件を満たす必要があり、シェル形状はそうした要件の多くを満たす部分である。
機械加工に関連する特徴:
- エッジ半径 アクセス可能なすべてのエッジには、通常最低2mmの半径が設けられ、人が接触する可能性のある面にはより大きな半径が用いられる。
- 狭窄点の解消 ジョイントカバーでは、互いに相対的に動くシェルには、せん断力を発生させるのではなく、隙間を徐々に閉じるような形状が必要です。
- ソフトカバーインターフェース ―布製または発泡体製のカバーを取り付ける箇所では、下地のシェルに引っ掛かりのない表面、確実な取り付け機能、およびカバーを摩耗させないエッジ状態が必要です。
- ファスナーの凹部 接触可能な表面からヘッドが突き出ないようにする
- バリ取り仕様 見た目上の後付けではなく、機能的な要件として扱われる
プラットフォームが図03の方向、つまり柔らかい外装を採用している場合、その下のシェルはそのカバーの基材となり、それに伴い要求される要件も変化します。通常、外観上の要求は少なくなり、エッジの状態や取り付け機能の精度に対する要求が高まります。
製造性を考慮した設計:ロボットシェルDFMガイダンス
製造パートナーから得られる最も価値の高い情報は、見積もり前に提供されます。これらは、シェルデザインに関して私たちが最も頻繁に提起するポイントです。
材料およびプロセス別の最小肉厚目標
プロトタイプ作成時に使用するプロセスだけでなく、最終的に使用するプロセスに合わせて設計してください。両者の間にギャップがあると、予期せぬ高額な費用が発生します。
| 材料 | CNC最小 | ダイカスト最小 | 射出成形最小 |
|---|---|---|---|
| アルミ | 0.8〜1.5 mm | 1.5〜2.5 mm | - |
| マグネシウム | 1.0〜1.5 mm | 1.0〜2.0 mm | - |
| ABS / PC | 1.5〜2.0 mm | - | 1.5〜3.0 mm |
機械加工が可能だからという理由で1.0mm厚のアルミニウム壁を設計し、後からダイカスト製法に変更すると、再設計が必要になります。最初からより制約の多い製法に合わせて設計すれば、多少の重量増は避けられますが、再設計の手間を省くことができます。
CNC加工からツーリング加工まで対応可能なシェル設計
これはこの記事で紹介するDFM(設計製造性)の原則の中で最も価値の高いものですが、これに基づいて設計する人はほとんどいません。
ほとんどのヒューマノイドプログラムは、機械加工されたシェルから始まり、後からツーリングに移行することを想定しています。しかし、機械加工専用に設計されたシェルは、大幅な再設計なしにはツーリングに対応できない場合が多く、そのため、移行には完全な再設計サイクルと再検証が必要となり、まさにプログラムが規模拡大を図ろうとしている時期に、そのコストが発生することになります。
移行準備が整ったシェルとはどのようなものか:
- 最初から設計されたドラフト角度機械加工には必要ないが
- 均一な肉厚鋳造と成形はどちらも厚みのばらつきを嫌うが、機械加工は厚みのばらつきに影響されない。
- アンダーカットなし 工具の副次的な動作に費用を支払う覚悟がない限り
- 厚い部分の代わりにリブ構造 あらゆるプロセスに適した剛性
- 加工可能な領域に限定された精密な特徴そのため、鋳造部品全体を機械加工する必要がなくなり、鋳造部品に対する二次加工として行うことができる。
- 鋭角な内角ではなく、丸みを帯びた形状これは工具が必要とし、機械加工が好むものである。
この設計方法の欠点は、わずかな質量増加と、幾何学的自由度の若干の制限です。利点は、プロトタイプから量産まで同じ設計をそのまま使用できることで、再設計の必要がありません。これは、人型ロボット開発プログラムでは通常、数ヶ月の時間を節約できます。
ドラフトアングル:必要になる前に追加しておくべき理由
これは上記のリストの中で最も無視されている項目なので、特筆に値する。
機械加工には抜き勾配は必要ありません。90°の壁も92°の壁も加工は容易です。そのため、機械加工された試作品は通常抜き勾配がゼロです。そして、抜き勾配を追加しなければ、シェルを鋳造または成形することができず、すべての接合寸法が変わってしまいます。
設計の初期段階で、すべての垂直面に1~2度の抜き勾配を加えてください。加工コストはかからず、完成品では目立たず、金型の選択肢も広がります。
部品統合とパネル分割の比較
機械加工と工具加工は相反する方向を向くため、慎重に決定を下す必要がある。
機械加工は部品の統合を促進する。4つの固定部品を1つの5軸加工シェルに置き換えることで、公差の累積が解消され、組み立て作業が軽減され、剛性が向上する。セットアップコストが大きな要因となるため、複雑な部品1つで済む場合、単純な部品4つで済む場合よりも一般的にコスト効率が良い。
金型設計においては分割が有利となる。部品が小さくなれば、金型も小さく安価になり、サイクルタイムが短縮され、金型の形状も簡素化される。
移行を予定しているプログラムの場合、合理的な中間的な方法は、ツーリングにとって理にかなったラインに沿って分割しつつ、分割した部品を同じ治具で一組として加工することです。こうすることで、統合による組み立て上のメリットを最大限に享受しながら、ツーリングパスを開放状態に保つことができます。
薄肉シェル向けのファスナーおよびインサート戦略
薄肉のシェルでは、ねじ山を確実に保持することができません。1.5mm厚のアルミニウム製シェルでは、M3ねじの場合、ねじ山がかみ合うのはせいぜい1回分程度で、繰り返し分解するとねじ山が破損してしまいます。
選択肢は、おおよその優先順位順に以下のとおりです。
- ねじ込みインサート らせん状または圧入式で、周囲に十分な肉厚を持つ機械加工されたボスに取り付ける。
- 地元のボスたち 留め具を取り付ける箇所だけ壁を3~4mmに部分的に厚くし、シェル全体を厚くしない。
- 裏打ち構造への貫通ボルト固定 シェル自体にネジ山を切るのではなく
- 固定ナットまたはナットプレート 頻繁なサービス利用が想定される場所
そして、見落としがちな仕様上のポイントとして、シェル締結部の締め付けトルク値を規定することが挙げられます。薄いシェルは締め付けトルクが過剰になると変形し、パネル間の隙間の均一性がすぐに損なわれてしまいます。
設計段階の議論に製造部門をいつ参加させるべきか
ほとんどの番組よりも早い段階で。
CAD設計段階で製造工程に投入された情報は、肉厚の合理化、部品の統合、形状の簡素化、材料の代替などにより、製造コストを20~40%削減する効果を発揮します。一方、設計確定後に同じ情報を投入しても、削減効果は通常10%未満にとどまります。これは、残りの変更点が隣接する部品にも波及するためです。
最大の価値が得られるのは、外殻の形状と取り付けインターフェースが確定しているものの、内部の詳細がまだ流動的な段階です。この段階であれば、抜き勾配、肉厚戦略、移行対応といった要素を無料で設計に組み込むことができます。
試作品から量産への移行計画
前述のセクションをまとめて実行可能なシーケンスにします。
ステージ1:設計検証(1~20ユニット)
加工方法: CNC加工、非重要内部部品には積層造形を使用。
目的:適合性、組み立て性、熱挙動、センサーの位置合わせ、外観を検証する。複数回の改訂が想定される。
成功の鍵:この段階で仕上げに過剰な投資をしないこと。関係者に見せる部分だけをビーズブラスト処理する。移行対応設計ルールは今すぐ適用すること。後から修正するのは費用がかかる。実際に製造する材料で機械加工を行い、熱特性と構造特性が反映されるようにする。
標準的な所要期間: 1回の反復につき1~3週間。
ステージ2:試作生産(20~200台)
製造工程:依然として主にCNC加工が用いられている。外観が材料特性よりも重視される場合は、化粧パネルの製造に真空鋳造が有効な手段となる。
目的:現場試験、顧客へのデモンストレーション、製造工程の検証。設計は安定化を図る必要がある。
成功の鍵:この段階では、カスタム治具への投資が賢明です。なぜなら、カスタム治具は製造ロット全体で費用を償却できるからです。外観の参考サンプルと仕上げ仕様を確立しましょう。まだ金型製作に着手していなくても、金型に関する話し合いを始めましょう。見積もりと納期は、ステージ3のタイミングを決定する上で役立ちます。
標準的な納期: 1バッチあたり4~8週間。
ステージ3:橋梁用金型製作(200~2,000個)
加工方法:化粧パネルには熱成形、大量生産部品にはブリッジツーリング、構造部品や精密部品にはCNC加工。
目的:今後変更される可能性のある設計に対して、金型製作に多額の費用をかけずに部品あたりのコストを削減する。
正しく行うべきこと: 4つのカテゴリーのフレームワークを用いて、部品表(BOM)を意図的に分割する。すべての部品に工具を付けるのではなく、生産量が最も多く、変更リスクが最も低い部品に工具を付ける。精密加工は二次加工で行う。
一般的なスケジュール:金型製作に3~8週間、その後はバッチごとに数週間。
ステージ4:ハードツーリング(2,000個以上)
製造工程:バルク形状の成形にはダイカストと射出成形、二次加工および精密ハウジングにはCNC加工を用いる。
目的:大量生産時における部品単価の最小化。
正しく行うべきこと:設計は完全に確定させる必要があります。二次加工の予算を確保しましょう。これはなくなることはありません。加工工程から外れることのない部品、および避けられない工程変更に対応するため、加工業者との関係を維持しましょう。
標準的なスケジュール:金型製作に2~4ヶ月。
コストモデリング:独自の損益分岐点分析の構築
計算は自分で簡単にできるほど簡単で、プログラムごとではなく部品ごとに計算する方が効率的です。
加工費合計= (部品1個あたりの加工費 × 数量) + 治具費
工具費合計= 工具費 + (部品1個あたりの工具費 × 数量) + 二次加工費 × 数量
それらを等しいと置いて数量を解けば、損益分岐点がわかります。次に、計算で考慮されていない要素を調整します。
- 設計変更の可能性 金型製作後の改訂はすべて新しい金型製作を意味する
- 市場投入までの時間 金型製作のリードタイムは、単位コストの削減よりも遅延によるコストの方が大きくなる可能性がある。
- キャッシュフロー 工具は初期投資であり、機械加工は作業を進めるにつれて発生する費用である。
- ボリュームの信頼度 — 損益分岐点が3,000ユニットであっても、実際に1,200ユニットしか生産しない可能性がある場合は意味がありません。
私たちの経験では、算術的な損益分岐点と正しい判断は、多くの場合異なっており、その差を生み出す要因は通常、設計変更のリスクです。
よくある移行ミス
- 工具の準備が早すぎる設計が完全に確定する前に、金型修正費用を支払う
- 手遅れになる前に工具を揃える実際に費用がかかる段階をはるかに超えて加工を続ける
- あらゆるものをツール化する シェルカテゴリごとに部品表を分割するのではなく
- 二次加工を忘れる 工具部品コストモデルにおいて
- 下書きなしでデザインする移行時に再設計を余儀なくされる
- 移行時にサプライヤーを切り替える そして、プロトタイプ作成中に蓄積されたプロセス知識を失うこと
ロボットシェル製造パートナーの選定
シェル製造サプライヤー向け能力チェックリスト
人型ロボットの筐体製作において実際に重要なこと:
- 5軸加工 大型の胴体および四肢シェルに十分な外殻を備えている
- 薄肉加工能力を実証済み 残留応力や固定具へのアプローチについて、単に公差の主張だけでなく、具体的に質問してください。
- カスタム治具の設計と製造 既製品のワーク保持具では湾曲したシェルを保持できないため、社内で製作する。
- 幅広い材料対応能力 アルミニウム合金、マグネシウム、チタン、エンジニアリングプラスチックなど
- マグネシウムの取り扱い能力 軽量化が重要な場合は、冷却剤、チップの取り扱い、セル分離について質問してください。
- 表面仕上げ管理 社内またはパートナーを通じて文書化された仕上げ仕様と参照サンプル管理を行う
- CMM検査 点寸法だけでなく、部品全体の形状公差を検証する能力を備えている。
- DFMエンゲージメント 見積もりサービスではなく、見積もり作成中に
- 誠実なプロセスガイダンス 部品の加工を一切提案しないサプライヤーは、あなたのプログラムではなく、自社の収益を最大化しようとしている。
Richconn人型ロボットの筐体製造へのアプローチ
At Richconn当社では、本稿で説明するアクチュエータおよび関節ハウジング、構造シャーシシェル、外装パネル、精密センサーハウジングという4つのカテゴリーにわたるヒューマノイドロボットの筐体を機械加工しています。
このプロジェクトにおける当社の強みは、大型曲面シェルの5軸加工にあります。シェルの形状は標準的なワーク保持具では対応しにくいため、社内でカスタム治具を設計しています。加工可能な材料は、6061-T6および7075-T6アルミニウム、マグネシウム、Ti-6Al-4Vチタン、そしてABS、ポリカーボネート、PEEKなどの加工可能なエンジニアリングプラスチックです。
特にマグネシウムについてですが、当社では生産工程においてマグネシウム製のロボットシェル部品を加工しており、マグネシウム加工をご検討中のお客様には、当社の取り扱い方法や冷却手順について詳細にご説明いたします。安全上の要件を考慮すると、マグネシウム加工の見積もりを依頼するサプライヤーには、これらの点について必ず質問されることをお勧めします。
表面仕上げに関しては、その仕組みを明確にご説明いたします。ビーズブラスト、陽極酸化処理、塗装は、社内ではなく、厳選された外部の仕上げ専門業者によって実施されます。当社が提供するのは、仕様管理、参照サンプル管理、仕上げ工程における部品管理、そして返却時の検査です。外装シェルプログラムについては、生産開始前に承認済みの参照サンプルを確立するために、お客様と協力いたします。これは、仕上げ工程の場所に関わらず、バッチ間の品質のばらつきといった問題のほとんどを防ぐための重要なステップです。
当社では、鋳造品や成形品のシェルに対する二次加工も行っています。これは、多くのシェル製造プログラムが規模拡大するにつれて最終的にたどり着く段階です。もしお客様のプログラムが金型製作へと移行する場合でも、加工業者を変更する必要はありません。
開始方法:秘密保持契約、設計レビュー、見積もり
- 最初の連絡先 、 richconn.com プログラムの簡単な説明、目標ボリューム、タイムライン
- 相互NDA — 商用化前のロボット開発における標準的な手順
- デザインレビュー シェル分類、材料推奨、薄肉戦略、移行準備、そして代替ツールの提案を含む正直なプロセスガイダンスを網羅しています。
- 引用 価格、納期、設備費用が明確に内訳されています
- 最初の記事 完全な検査報告書、および外装部品については仕上げ基準承認書付き
- 生産計画 生産量が増加するにつれて、ツーリングに移行する場合は二次加工戦略も考慮する必要があります。
結論
「人型ロボットの筐体をCNC加工すべきか?」という質問に対する正直な答えは、「特定の理由から、一部の筐体を、特定の生産量で加工すべきである」です。
構造シェルは機械加工してください。鋳造材料の特性や気孔率のリスクは、荷重がかかる部分では許容できないからです。センサーシェルとヘッドシェルも機械加工してください。±0.15 mmの切り抜き位置は、他の方法では妥当なコストで実現できないからです。設計がまだ変更されているうちに、すべてを機械加工してください。変更される設計に合わせて金型を作ることは、このプロセス全体で最もコストのかかるミスだからです。そして、マスターパターンと二次加工は、何度でも機械加工してください。金型を使用するすべてのプロセスは、どこかで機械加工を必要とするからです。
デザインが確定し、生産量がそれを正当化するようになったら、化粧パネルの調整を始めましょう。Figureの移行はFigureにとって正しい判断でした。同じ計算式はいずれあなたのプログラムにも適用されるでしょう。ただし、おそらくまだ時期尚早で、すべての部品に適用されるわけではないでしょう。
製造パートナーとして本当に価値のあるパートナーとは、どれがどれかを教えてくれるようなパートナーです。 Richconn 弊社としては、お客様に部品を金型で製作してもらい、本当に加工が必要な部品のみに加工を依頼していただく方が、すべてを機械加工してもらい、経済的な問題が生じた際に取引関係を失うよりも良いと考えています。