
ブラケットは、組み立て部品の中で最も単純な部品のように見える。設計は最後に行われることが多く、コスト削減の対象となるのは最初であり、誰も費用をかけたくない部品でもある。
また、非常に頻繁に故障する部分でもある。
機械加工されたブラケットは、破損によって壊れることはめったにありません。破損の原因は、緩みによって生じます。ボルトの予圧が失われ、アセンブリがずれてしまうのです。CMMで平面と測定された取り付け面が、4点ではなく3点で支えられているため、締め付け時にアセンブリ全体がねじれてしまいます。モーターマウントの固有振動数がドライブの動作範囲に重なり、静かな機械が騒音を発するようになることもあります。
これらの不具合はすべて、加工仕様に起因している。たいていは図面に記載されている仕様ではなく、本来記載されるべきだった仕様だ。
このガイドでは、CNC加工されたブラケットとマウントについて、製造業者の視点から解説します。具体的には、加工を行うべきかどうかの判断方法、実際にどのような材料が有利になるのか、剛性と固有振動数が形状にどのように影響するのか、ボルト接合部が部品に何を要求するのか、組み立てやすいように穴のパターンをどのように指定するのか、そしてコストが実際にどこにかかっているのかなどを説明します。また、具体的なデータ(マグネシウム製の航空宇宙部品と、薄いクロムメッキ鋼板製の部品)を掲載することで、実際の公差と加工プロセスデータを提供します。これは、能力に関する主張よりも、具体的なデータの方が役立つからです。
ブラケットとマウントは同じ部品ではありません
多くの記事では、この2つの単語を区別なく使用していますが、そうすべきではありません。エンジニアリング上の優先順位は大きく異なるため、これらを1つのカテゴリーとして扱うと、コストのかかる部分では過剰仕様になり、重要な部分では仕様が不十分な部品になってしまうのです。
ブラケット:荷重を伝達する構造コネクタ
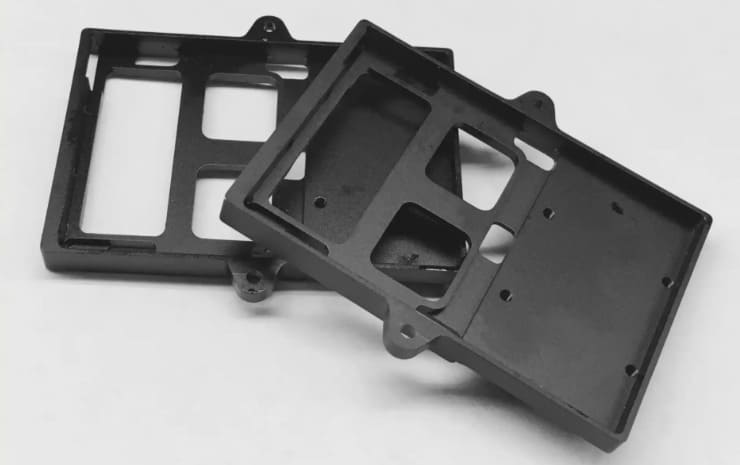
ブラケットの役割は、荷重をある場所から別の場所へ運ぶことです。棚受け金具、ガセット付き支持金具、パネルをフレームに固定するL字型ブラケットなど、これらはすべてまず荷重伝達経路として機能します。
ブラケットの性能を左右するのは、荷重下での強度と剛性です。設計荷重に耐え、変形しないでしょうか?組み立て時に許容される以上のたわみが生じるでしょうか?疲労サイクルに耐えられるでしょうか?寸法精度も重要ですが、通常は「穴の位置が合っている」というレベルであり、マイクロメートル単位の精度は必要ありません。
マウント:位置決め、整列、または隔離を行うインターフェース
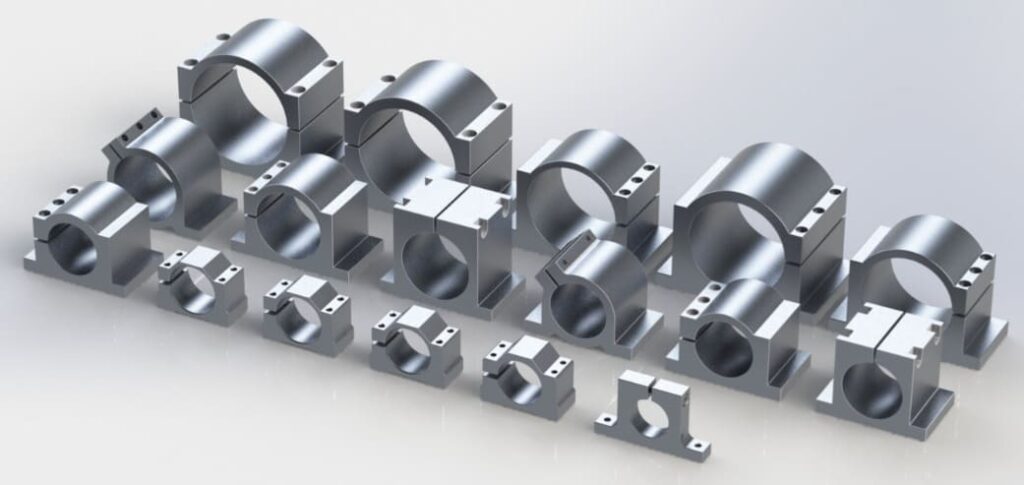
マウントの役割は、対象物を定められた位置と動的な関係で保持することです。モーターマウント、センサーマウント、光学マウント、防振マウントなど、荷重経路は位置決め要件に比べれば些細な場合が多いのです。
マウントの性能を左右するのは、アライメント精度と動的挙動です。モーターは駆動対象物と同心円状になっているか?センサーは校正時に想定された位置にあるか?マウントの固有振動数は、受ける励起周波数から外れているか?強度に関しては、多くの場合、比較的容易な部分です。
なぜこの違いが仕様変更につながるのか
簡単な例を挙げてみましょう。200Nの荷重を支える鋼鉄製のブラケットと、カメラを固定するアルミニウム製のマウントを比較してみましょう。
ブラケットには、適切な箇所に適切な断面係数、適切なサイズのファスナー、そして組み立てやすい位置に十分な数の穴が必要です。平面度は±0.2mm程度で問題ないでしょう。何よりも重要なのは、部品あたりのコストです。
マウントには、ボルト締め時に歪まないよう、平面で同一平面上の取り付け面が必要であり、カメラがキャリブレーションで想定された位置に収まるよう、穴の位置は十分にタイトでなければならず、さらに、機械の振動周波数をはるかに上回る第1モードが必要となる。マウント自体にはほとんど負荷がかからないかもしれないが、それでも製造には最も高度な技術を要する部品となるだろう。
ブラケットのようにマウントを指定すると、ボルトでしっかりと固定できますが、本来の向きに正確には向きません。ブラケットをマウントのように指定すると、本来の3倍の費用がかかります。
クイックリファレンス:部品タイプ別要件優先順位
| 部品タイプ | 主なドライバー | 二次 | 通常は過剰仕様 | 通常は仕様が不十分 |
|---|---|---|---|---|
| 構造用ブラケット | 強度、剛性 | 費用 | 表面仕上げ、穴の位置 | ファスナーのサイズ、エッジ距離 |
| モーター/アクチュエーターマウント | 同心性、整列 | 剛性 | 全体寸法 | 取付面の平面度 |
| センサー/光学マウント | 位置の安定性 | 熱安定性 | 荷重(負荷)容量 | 共面性、基準定義 |
| 絶縁マウント | 剛性マッチング、減衰 | 耐久性 | 精度 | 周波数分離目標 |
| アダプタープレート | 穴パターン精度 | 平坦 | 材料グレード | 位置許容差と基準点 |
ブラケットが実際に失敗する点
問題の捉え方を変えることが重要だ。なぜなら、それがその後のすべてを左右するからだ。
ブラケットの破損のほとんどは接合部の破損である。
ブラケットが使用中に「破損」した場合、通常は部品自体に損傷はありません。破損したのは、ブラケットが保持していた接合部です。つまり、予圧が低下したり、接合部が滑ったり、位置ずれが発生したり、あるいはアセンブリに共振が生じたりしたのです。
そのため、材質、寸法、穴のサイズのみを指定したブラケット図面は、不完全な仕様となります。部品の機能は、剛性があり、位置が揃い、予荷重がかかった接続を維持することです。その図面には、その機能を説明する記述は一切なく、実際にその機能を制御する要素(支持面の平面度、取付面間の同一平面性、ねじ込み深さ、締結具頭部下の表面仕上げなど)は、多くの場合、製造現場の慣例に任されています。
プリロード損失:一見何事もなかったかのように見える故障
ボルト接合が機能するのは、締結具が引っ張られ、部材を締め付けるからである。この締め付け荷重こそが製品であり、ボルトはそれを伝達する装置に過ぎない。
予圧は、目に見える痕跡を残さない形で失われます。ボルトヘッドの下や接合部の界面にある表面の凹凸は、荷重がかかると平らに潰れ、その平坦化の1ミクロンごとにボルトの伸びが失われます。これは埋め込みと呼ばれる現象で、通常は設置時の予圧の5~10%が失われますが、粗い表面やコーティングされた表面ではそれ以上になることもあります。熱サイクルによって接合部が膨張差で変形すると、緩和が加わります。回転するものはなく、見た目にも異常はなく、接合部は静かにその機能を果たさなくなります。
加工による影響は直接的です。ベアリング面が粗く、平面度が低いほど、ベアリングが深く食い込みます。取り付け面の表面粗さがRa 3.2 μmで平面度誤差が0.3 mmのブラケットは、同じボルト、同じトルクで締め付けた場合でも、表面が滑らかに仕上げられたブラケットよりも、予圧が大幅に低下します。
位置ずれと位置ずれ
2つ目の故障モードは位置ずれです。組み立ては最初は正常に機能しますが、その後位置がずれていきます。
場合によっては、これは予圧損失が接合部での滑りとして現れることがあります。また、自立状態では平坦だったブラケットが、平坦でない面にボルトで固定すると歪んでしまうこともあります。さらに、図面上では許容範囲内だった穴パターンが、相手部品に対してずれて配置されてしまうこともあります。
マウントの場合、この故障モードこそが全てです。熱サイクル後に0.1mmずれるセンサーマウントは、キャリブレーションが無効になります。
共鳴:ブラケットが支えるのではなく増幅する場合
3つ目のモードは、最も誤解されやすいモードです。ブラケットには質量と剛性があるため、固有振動数があります。使用中にその固有振動数のいずれかが励振周波数に近い場合、ブラケットは振動を伝達するだけでなく、増幅します。
症状としては、異音、締結具の緩みの加速、フィレット部の疲労亀裂、ブラケットが支えている機器の性能低下などが挙げられます。ブラケット自体は見た目に問題がないため、モーター、ベアリング、またはコントローラーに原因があると誤解されやすく、診断には通常時間がかかります。
この点については後ほど数値を用いて詳しく説明しますが、デザイン上の反応は直感とは正反対になることが多いからです。
ブラケットの指定方法にどのような影響があるか
ほぼすべてのブラケット図面において、以下の4つの特徴を明確に規定すべきであるが、実際にはほとんど記載されていない。
- ボルト締結ベアリング面の平面度なぜなら、埋め込みを制御し、ひいてはプリロードの保持を制御するからである。
- 別々の取り付け面間の同一平面性非共面面はトルクをかけると部品を歪ませるため
- ファスナーヘッドの下および接合部の表面仕上げ平坦さと同じ理由で
- ねじの噛み合い深さ ブラケットにねじ山が切られている箇所、特にアルミニウム製の場合
これらは、事前に明記しておけば維持費はほとんどかかりません。しかし、後から気づくと、どれも高額な費用がかかります。
プロセス決定:ブラケットを作成する5つの方法
まず最初に、ブラケットを加工する必要があるかどうかを判断してください。加工が適切な場合もあれば、そうでない場合もあり、この比較を正直に行うことが、売り込みよりもずっと有益です。
私たちは両方の方法で括弧を作成します
これは、このセクションの読み方を変えることになるため、はっきりと述べておく価値があります。 Richconn 両方を実行します CNC加工 (NAIST) と シートメタル製作弊社には、どちらのプロセスもお客様にお勧めする商業的な理由は一切ありません。
機械加工工場のウェブサイトに掲載されているほとんどの加工工程比較では、機械加工の方が優れているという結論が出ており、一方、金属加工工場のウェブサイトでは、その逆の結論が出ていることが多い。どちらも、あなたの部品ではなく、自社の生産能力の稼働率に関する質問に答えているに過ぎない。
板金製作
平らな素材、レーザーカットまたはパンチカット、曲げ加工。
長所:量産時のコストが圧倒的に低い。サイクルタイムが短い。材料利用効率が非常に高く、適切なネスティングによりシート材の無駄は通常15~25%に抑えられる。部品が薄型構造のため、自然と軽量化される。溶接構造やハードウェアインサートにより、実現可能な範囲が拡大する。
弱点:形状は平面図から展開できる範囲に限定されます。曲げ加工を行うたびにスプリングバックが発生し、最小内径(通常は材料厚さの約1倍)と公差の蓄積が生じます。曲げ加工における穴位置の公差は、±0.3 mm程度よりも厳密に管理することは困難です。肉厚は均一にしか対応できません。ベアリングやねじ山などの部分的な肉厚調整は、二次加工なしでは不可能です。
現実的な要件:形状が単純から中程度、穴の公差が±0.3mm以下、数量が数百個以上。
押出成形プロファイルと機械加工
あまり活用されていない手法です。押し出し成形されたアルミニウムプロファイル(標準的な構造用押し出し材、またはカスタム金型)から始め、精度が求められる部分のみを機械加工します。
長所:押出成形により、リブや内部チャネルを含む断面形状を、単位長さあたりのコストをほぼゼロに抑えて実現できます。機械加工が必要なのは、取り付け面、穴、および接合部のみです。材料利用効率は、ビレット材よりもはるかに優れています。断面形状が一定のブラケットの場合、ソリッド材からの機械加工と比較して、コストを大幅に削減できます。
弱点:断面形状が一定の場合にしか適用できない。特注金型には製作費と納期がかかる。押出成形品の公差は緩いため、精密な形状には機械加工が必要となる。押出成形品の焼き戻し状態と結晶構造は、板材とは異なる。
リアルな窓:ブラケットとレールは一貫した形状で、中程度から高容量であり、断面が実際の構造的な役割を果たします。
溶接加工
板材または管材を切断し、溶接して成形した後、精度が必要な箇所を機械加工する。
長所:大型またはかさばるブラケットの製造において、材料効率が非常に優れている。巨大なビレット材が必要となるような形状にも対応できる。鋼溶接構造は絶対的なコストが安い。
弱点:溶接によって歪みや残留応力が発生するため、重要な面では応力除去と溶接後の機械加工が必要になります。溶接品質にはばらつきがあります。溶接部の疲労強度は母材に比べて著しく低下します。アルミニウム溶接は熱影響部の強度を著しく低下させます。例えば、溶接された6061-T6ブラケットは、溶接部が母材の焼き戻し状態よりも大幅に弱くなります。
現実的な用途:大型の鋼製ブラケット、重厚な構造支持部材、部品サイズが小さいためビレット加工が非現実的な、少量から中量生産。
鋳造
溶融金属を型に流し込み、その後、機能的な形状に機械加工する。
長所:量産時の部品単価が非常に優れている。リブやボスを備えた複雑な三次元形状も無料で加工できる。材料利用効率が良い。
弱点:金型コストとリードタイム。鋳造品の機械的特性は鍛造品に比べて劣り、厚肉部では気孔が発生する可能性がある。これは疲労荷重のかかるブラケットにとって大きな懸念事項である。寸法公差が緩いため、精密な形状には機械加工が必要となる。設計変更には新たな金型が必要となる。
現実的な見通し:年間数千ユニットが凍結されたデザインで販売される。
ビレットから機械加工
固体板または棒から除去された材料。
長所:工具不要。鍛造材本来の特性をそのまま活かし、気孔や熱影響部がない。±0.02mm以下のあらゆる公差に対応可能。荷重経路に必要な箇所にのみ、局所的な厚み調整が可能。設計変更に伴うコストは再プログラミングのみ。精密加工と構造加工は同一工程で行える。
弱点:部品単価は生産量に関わらずほぼ一定。材料の無駄が深刻で、複雑な機械加工ブラケットの場合、完成品重量の3~4倍もの材料をビレット材として消費することがある。大型ブラケットは加工に多くの時間を要する。
現実的な範囲:試作品から少量から中量生産まで、さらに公差、材料特性、または形状によって代替案が除外されるあらゆる数量。
ハイブリッド方式:レーザー切断と機械加工の組み合わせ
見落とされがちな選択肢だが、我々がブラケット分析で頻繁に使用している方法だ。
外側の形状をレーザーで切断し、精度が求められる部分には加工代を残しておき、その部分だけを加工します。こうすることで、部品全体にコストをかけることなく、板金本来の材料効率を活かすことができ、必要な部分だけ精密加工を施すことができます。
これは、後述するSS400オートメーションブラケットで採用した手順と全く同じです。レーザーカットによる外形加工、内部空洞に0.5mmの余裕を持たせた加工、そしてCNCガントリーフライス加工による最終寸法への仕上げです。形状が不規則で、かつ精密な加工がいくつか必要な、平面またはほぼ平面のブラケットの場合、この方法は従来の2つの加工方法よりも優れた結果をもたらすことがよくあります。
クロスオーバーが実際にどこに当てはまるのか
一般的なブラケットの場合、機械加工と板金加工は250~400個程度の数量で交差します。それ以下の数量では、柔軟性を考慮する前であっても、機械加工の方が総コストが低くなることがよくあります。板金加工では、たとえ1つの部品であっても、展開図の作成、曲げ加工の調整、ネスティング、曲げ順序の検証が必要であり、これらのエンジニアリング時間は少量生産では償却されません。
クロスオーバーラインを超えると、板金加工の経済性は決定的に変化する。ネスティングによって1枚のシートに多数のブランク材を詰め込むことができ、切断サイクルは数秒で済み、曲げ加工も繰り返し実行可能となる。
その範囲はあくまでも出発点として捉え、厳密なルールとは考えないでください。形状の複雑さ、材料の厚さ、部品にどれだけの精密加工が施されているかによって、その範囲は大きく変動します。
決定基準:決着をつける6つの質問
- 平面図から幾何学的な形状が展開していくのでしょうか? はいの場合、板金加工が用いられます。いいえの場合、機械加工または鋳造が用いられます。
- 穴や接合部の公差が±0.15mmより厳しい箇所はありますか? はいの場合、機械加工、または機械加工による精密な特徴を備えたハイブリッド構造となります。
- その部品は局所的に厚みを調整する必要がありますか? ベアリングボス、ねじ切り部、荷重経路の肉厚化など、板金加工では二次加工なしでは実現できない。
- デザインは確定しましたか? そうでない場合は、工具を必要とする作業は避けてください。
- 年間数量はどれくらいですか? 数百件の機械加工への動きに対し、数千件の努力が工具を用いた加工プロセスへと向かう。
- その部品は疲労破壊を起こしやすい部品ですか? そうであれば、鋳造品や溶接部には注意が必要です。気孔や溶接部の先端は亀裂発生の起点となるからです。
2つの区分プログラムとその要件
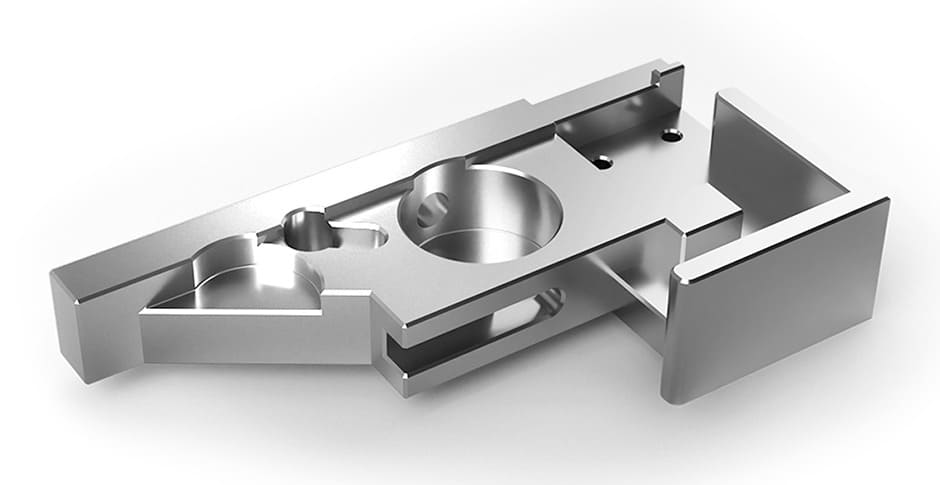
抽象的な指針は簡単です。しかし、実際の数値が示されたブラケットの実例を2つご紹介します。なぜなら、公差や工程の詳細こそ、本当に見つけるのが難しいものだからです。
マグネシウム製航空宇宙用ブラケット:H7穴、js6間隔、0.05mm変形
航空宇宙用途向けマグネシウム合金製モジュール側ブラケット。注文数量:1個。
生産実績のない部品としては、要求仕様は非常に厳しかった。すべての基準面は仕上げ加工済み。H7の精密穴。関連するピン穴間隔の公差はjs6。全体の変形量は0.05mm以内に抑える必要があった。部品は大きな正方形の形状をしていたため、平面度が最大の懸念事項となった。マグネシウムでは、大きな平面領域こそ残留応力が顕在化する場所だからである。
そこに至るまでのプロセス経路:
- 外側の輪郭を粗削りし、 0.5mmの許容値 仕上げ用
- アニーリング 精密加工の前に内部応力を解放するための荒削りの後
- 終わる 工具振れは0.01mm以内に制御されています。 安定したH7穴加工をサポートする
- 工程内検査 部品の加工が進むにつれて、穴、間隔、変形を確認する。
特筆すべき点として、機械加工痕は二次研磨を行わずにそのまま残されています。顧客は外観を重視するあまり反射的に研磨を希望するかもしれませんが、このような部品にさらに仕上げを施すと、寸法精度と既に得られた表面質感の両方を損なう恐れがあります。場合によっては、仕上げを一切行わないことが最善の策となるのです。
SS400オートメーションブラケット:厚さ5mm、クロムメッキ、0.05mmフラット
自動化機器用SS400鋼製ブラケット。3ピース構成、厚さ5mm、外形は不規則な形状で内部に空洞あり、平面度0.05mm以内、クロムメッキ仕上げ。
薄い鋼製ブラケットは、往々にして過小評価されがちである。厚さ5mmの部品は、切削力に対する剛性が非常に低く、レーザー切断、フライス加工、めっきなど、あらゆる加工工程で歪みが生じる可能性がある。
ルート:
- レーザー切断 外形を効率的に形成して大まかな形状を確立する
- 脱退する 0.5mmの許容値 最終フライス加工用の内部空洞
- CNCガントリーフライス加工 外形形状と空洞を最終寸法に加工する
- 手動による平面度補正 部品を0.05mm以内に収める
- クロームメッキ 表面要件に従って
- メッキ後の修正 — メッキ後に再び平面度を修正
- すべての部品について寸法と外観の検査を実施
ステップ6は、ほとんどの仕様書で完全に省略されているステップであり、表面処理のセクションで改めて説明します。めっきは寸法的に中立な処理ではありません。めっき前に平坦だった部品はめっき後も平坦であると想定すると、正しく製造された部品でも平面度要件が見落とされてしまうことがあります。
両者に共通していたこと
異なる材料、異なる産業、異なる製造工程。しかし、根底にある戦略は同じだ。
作品を構成して、中間で安定させ、最後に仕上げる。
両部品とも、意図的に0.5mmの余裕を持たせて粗加工された。両部品とも、最終加工の前後に安定化工程が行われた(一方は焼きなまし、もう一方は手動による修正)。両部品とも、最終精度は加工前にではなく、部品が安定した後に設定された。両部品とも、製造終了時だけでなく、製造中に検査された。
この手順は、ブラケットの歪みに対する一般的な解決策です。具体的な安定化手順は材料や形状によって異なりますが、加工経路の形状は変わりません。原材料から最終寸法まで一回の加工で仕上げられたブラケットは、材料内部の応力によって歪みが生じるまで、公差を維持します。
ブラケットの形状とその要件
L字型ブラケットとアングルブラケット
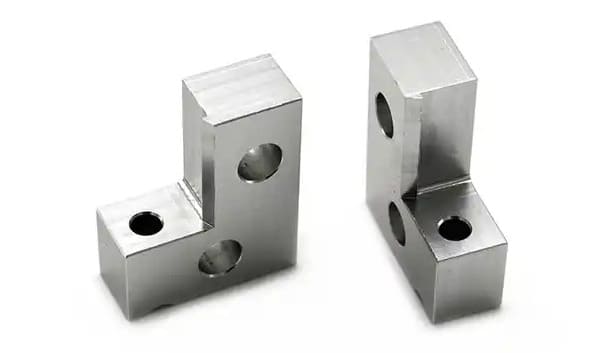
最もシンプルな形状で、板金で作るのが最も適している場合が多い。角に十分な剛性が必要な場合(曲げ半径による弱点がない場合)、ファスナー取り付け箇所に局所的な厚みが必要な場合、または穴の公差が曲げ加工で許容できる範囲よりも厳しい場合、L字型ブラケットを無垢材から削り出すのは理にかなっている。
加工上の考慮事項としては、ビレットからL字型に加工すると、ブロックの大部分が無駄になるという点です。形状が単純で数量が十分な場合は、両方の方法で価格を比較検討してください。
ガセット付きおよびリブ付きブラケット
ガセットとリブは、質量をほとんど増やすことなく剛性を高めることができる。これは、ブラケットにおいて最も効果的な構造的工夫と言える。
加工上の注意点:アルミニウムの場合、リブの厚さが約1.5mmを下回ると、ビビリ振動やたわみが発生し始めます。リブと壁が接する内側の角は、少なくとも工具半径と同じ半径にする必要があります。つまり、実際に切削可能な角半径を指定しなければなりません。0.5mmの角半径には1mmの工具が必要ですが、浅い形状以外では、この工具は加工速度が遅く、破損しやすいです。
フランジ付きブラケットおよびマルチプレーンブラケット
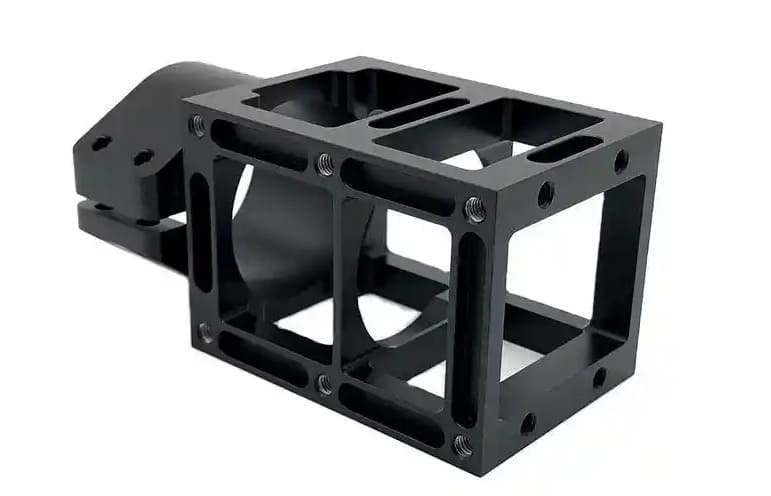
複数の平面に取付面を持つブラケットは、機械加工が成形加工を圧倒的に凌駕するケースであり、セットアップ戦略がコストと精度の両方を左右する。
面を一度の段取りで加工できる場合、面同士の位置関係は機械の精度によってのみ制限されます。しかし、別々の段取りが必要な場合、面同士の位置関係は段取り間の治具誤差を引き継ぎます。2つの物体を一定の位置関係で保持することが唯一の役割であるブラケットにとって、この違いは重要です。
ブラケット加工に5軸加工を採用する主な理由は、特殊な形状ではなく、すべての機能面を1回のセットアップで加工できる点にある。
モーターおよびアクチュエーターマウント
モーターマウントは位置合わせ部品です。モーターの位置を定めるパイロット径、モーターが駆動する対象物との同心度、そして取り付け面の平面度によって、駆動系が正確に動作するかどうかが決まります。
一般的な要件としては、パイロットボアはH7、駆動軸との同心度はカップリングの種類に応じて0.02~0.05mm以内、取付面の平面度は0.05mm以内、ボルトパターンの位置公差は±0.05mm程度です。モーターマウントは機械の動作励振を直接受けるため、固有振動数も考慮する必要があります。
センサーおよび光学マウント
見た目の単純さとは裏腹に、最も要求の厳しいカテゴリーと言えるでしょう。センサーマウントの機能は、校正時にデバイスを所定の位置に保持し、温度変化や振動にも耐えられるようにすることです。
重要な特性は、取付面の平面度(平面でない面にボルトで固定されたセンサーは、位置が予測できない)、機能基準面を基準とした取付パターンの位置許容誤差、および材料と形状の熱安定性です。耐荷重は通常、重要ではありません。
アダプタープレートとトランジションブラケット
アダプタプレートは、一致しない2つの穴パターンを接続するために存在します。その機能は穴の位置精度を確保することのみであり、GD&T(幾何公差)の原理を駆使したものです。1つの部品上に2つのパターンがあり、それぞれが独自の嵌合インターフェースを参照し、それらの間の関係が制御されます。
当社では、これらの多くをカスタムツーリングプレートや治具ベースとして機械加工していますが、そこでも同じ論理がより大きな規模で適用されます。
防振・制振マウント
エラストマー製またはスプリング製のアイソレーターを組み込んだマウントは、設計上の問題が異なります。アイソレーターが柔軟性を提供し、機械加工された部品は振動に影響を受けないように十分な剛性を備えている必要があります。
よくある失敗例は、加工されたブラケットの固有振動数が、アイソレーターが対応できるように選定された周波数範囲内にあることです。アイソレーターは正常に機能しますが、ブラケットが共振し、アセンブリ全体の振動は、剛性高く取り付けた場合よりもひどくなります。絶縁システムにおける加工されたマウント構造は、絶縁周波数よりも大幅に剛性が高くなければなりません。周波数分離が5倍以上であれば、妥当な初期目標値と言えるでしょう。
剛性、質量、および固有振動数
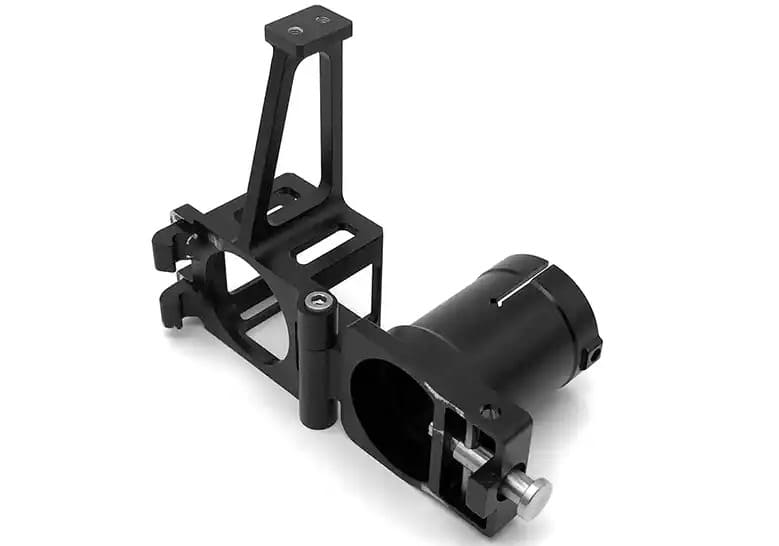
ほとんどのブラケット記事が省略する技術的な内容であり、マウントが機能するかどうかを最も左右する部分です。
ほとんどのブラケットにおいて、強度よりも剛性が重要な理由
ブラケットは強度的に限界となることはめったにありません。数百ニュートンの荷重がかかる一般的な機械加工アルミニウム製ブラケットを例にとると、応力計算を行うと、通常は5~15の安全率が確保されます。部品が降伏する状態にはほど遠いのです。
おそらく、柔軟性が高すぎるのが問題でしょう。荷重がかかると、ブラケットが支えているものがたわみます。剛性が低いということは固有振動数も低くなり、動作範囲で共振が発生します。また、柔軟なブラケットはより大きな歪み範囲を繰り返すため、低応力であっても疲労の問題が生じます。
剛性と強度を考慮したブラケットの設計は、通常は自然に実現します。強度だけを重視して設計すると、丈夫で柔軟性はあるものの、期待外れの部品ができあがります。
比剛性:アルミニウム、鋼、チタンがほぼ同じである理由
これは、ほとんどのエンジニアが初めて確認したときに驚く事実です。
一般的な構造用金属における比剛性(弾性率を密度で割った値)は、驚くほど似通っている。
| 材料 | 弾性率 E (GPa) | 密度ρ(g/cm³) | 比剛性 E/ρ |
|---|---|---|---|
| 6061-T6 アルミニウム | 68.9 | 2.70 | 25.5 |
| 7075-T6 アルミニウム | 71.7 | 2.81 | 25.5 |
| 鋼(全グレード) | 〜200 | 7.85 | 25.5 |
| Ti-6Al-4Vチタン | 113.8 | 4.43 | 25.7 |
| マグネシウムAZ31 | 45 | 1.77 | 25.4 |
それらはすべて約1%以内の差に収まっている。これは偶然ではなく、金属の原子結合の基本的な物理法則を反映している。
その意味するところは重要かつ直感に反する。質量と形状が同じであれば、これらの材料はすべて同じ剛性を示す。質量を同じに保ったまま、より剛性の高いブラケットを作るためにアルミニウムではなく鋼鉄を選択しても、鋼鉄製のブラケットはアルミニウム製のブラケットの3分の1の厚さになるため、うまくいかない。
実際の違いは、同じ質量の場合、アルミニウムは鋼鉄の3倍の体積を持つため、断面がはるかに厚くなるという点にあります。そして、曲げに対する断面剛性は、厚さの3乗に比例します。厚さ30mmのアルミニウム製ブラケットは、同じ質量の10mm厚の鋼鉄製ブラケットよりもはるかに剛性が高いのですが、これはアルミニウム自体が硬いからではなく、より多くのアルミニウムを使用できるためです。
剛性が重要なブラケットにおいてアルミニウムが主流となっている本当の理由は、素材そのものではなく、その素材によって実現可能な形状にある。
厚みが外形寸法によって制限される場合、強度が真に重要な要素となる場合、耐摩耗性が重要な場合、または熱膨張を鋼製アセンブリに適合させる必要がある場合などには、依然として鋼材が優位に立つ。
断面形状は材料選択よりも優れている
上記を踏まえると、剛性を重視するブラケットにおいては、形状に関する決定が材料に関する決定を大きく左右する。
曲げ剛性は断面二次モーメントに比例し、長方形断面の場合は厚さの3乗に比例します。断面の深さを2倍にすると、曲げ剛性は8倍になります。現在入手可能な材料で、これほどのレバレッジ効果を実現できるものはありません。
実際的な結果:
- 奥行きは幅に勝る。 ブラケットを曲げる方向に深くする方が、幅を広げるよりもはるかに効果的です。
- 極限状態にある材料が、その役割を果たす。 中立軸付近の材料は曲げ剛性にほとんど寄与しない。そのため、I形断面やリブ構造は効率的である一方、ソリッドブロックは効率的ではない。
- ポケットはほぼ空っぽだ。 断面の中央部分から材料を除去しても、剛性への影響はわずかであり、実際の質量と加工時間を節約できる。
- ねじり抵抗では、閉じた断面の方が開いた断面よりも優れている。桁違いに、あるいはそれ以上に。
自然周波数および周波数分離ターゲット
括弧の第一固有振動数は、おなじみの関係式に従います。
f = (1/2π) × √(k/m)
剛性が高ければ周波数も高くなる。質量が高ければ周波数は低くなる。どちらも重要であり、材料を追加すると互いに逆方向に作用する。そのため、「もっと頑丈にすればいい」という単純な解決策では共振の問題は解決しない。厚い板を追加すると質量が増え、周波数がさらに悪化する可能性がある。
ほとんどの場合、正しい対策は、質量を大きく増やさずに剛性を高めることである。具体的には、リブ、ガセット、より深い断面、支持されていないスパンの短縮、より適切な境界条件の適用などが挙げられる。
分離目標を達成するためには、ブラケットの第1モード周波数を、最も高い有意な励振周波数よりも十分に高く保つ必要があります。一般的には2倍が最低限の基準ですが、3倍以上であれば安心です。機械が速度範囲を段階的に変化する場合、ブラケットは動作点だけでなく、その範囲の上限もクリアする必要があります。
確認すべき励起源としては、モーターの回転速度とその高調波、ギアのかみ合い周波数、ブレードまたはベーンの通過周波数、サーボ帯域幅、およびブラケットが取り付けられる対象物の構造モードなどが挙げられます。
リブ戦略:素材が実際にその質量を獲得する場所
リブは最も効率的な補強手段だが、それは正しく配置された場合に限る。
- リブを荷重経路に沿って配置する。 曲げ方向に対して垂直なリブは、ほとんど寄与しない。
- 高さは厚みよりも重要だ。 細長いリブは、座屈限界までは、短くて太いリブよりも単位質量あたりの剛性がはるかに高い。
- 角を三角形にする。 2つの平面の接合部にあるガセットは、ほとんどのブラケットにおいて最も価値の高い補強要素である。
- 加工性を尊重してください。 アルミニウムの場合、リブの厚さが約1.5mm未満だとビビリが発生しやすくなります。リブの高さと厚さの比率が約8:1を超える場合は、慎重なツールパス設計が必要です。
- リブの交差部には半径が必要です。 鋭利な内角は応力集中箇所であると同時に、機械加工が不可能な箇所でもある。
剛性よりも減衰が重要な場合
場合によっては、固有振動数を励振範囲から外すことができないことがあります。励振が広帯域であったり、エンベロープがそれ以上の剛性を許容しないためです。そのような場合の解決策は、減衰です。
金属は本来減衰特性が非常に低く、金属間の差も絶対値で見ると小さい(マグネシウムや鋳鉄はアルミニウムや鋼鉄より多少優れているが、それだけで問題を解決するには不十分である)。そのため、効果的な減衰を実現するには、拘束層制振処理、弾性界面要素、同調質量ダンパーなどの対策が必要となる。
機械加工部品の設計上の課題は、取り付けに必要な設備、すなわち制振処理用の平坦な接着面、同調制振器用の取り付け部、弾性体要素用の明確なインターフェースを設けることである。
ボルト接合部:ブラケットが実際に支えているもの
すべてのブラケットはボルトで固定されており、ここで機械加工の仕様と部品の実際の機能が合致する。
プリロードは製品であり、ファスナーではない
適切に設計されたボルト締結部は、ボルト自体のせん断力ではなく、締結部材間の摩擦力によって荷重を伝達します。ボルトの役割は、その摩擦力を可能にする締結力を発生させ、維持することです。
これにより、ブラケットに求められる機能が再定義されます。ブラケットは、正確な予荷重を発生させ、それを長期間維持できるような表面を提供する必要があります。以下の内容はすべて、この前提に基づいています。
ベアリング面の平面度と埋め込み緩和
機械加工された表面は、微視的なスケールでは完全に平坦ではありません。予荷重がかかると、高い部分が潰れ、その平坦化の1ミクロンごとにボルトの伸びが失われます。
埋め込みは急速に進行し、そのほとんどは締め付け時と最初の数回の荷重サイクルまたは熱サイクル中に発生し、通常は設置時の予荷重の5~10%の損失となります。表面が粗い場合やコーティングされている場合は、損失はさらに大きくなります。熱緩和とクリープを考慮すると、10%の予荷重損失を許容値として設計することが一般的です。
加工精度の基準は単純明快です。ベアリング面が滑らかで平坦であればあるほど、埋め込み深さは少なくなります。予荷重保持が重要な接合部では、部品全体ではなくベアリング面の精度を指定してください。締結具の頭部下面およびクランプ接合部では、Ra 1.6 μm以下が妥当な目標値であり、部品全体ではなくベアリング面の平坦度を指定してください。
マルチポイントマウントにおける共面性とソフトフット
このリストにある他のどの不具合よりも多くの組立品に影響を与える不具合。
ブラケットを3点以上でボルト締めする場合、それらの取り付け面は同一平面上にある必要があります。いずれかの面が突き出ていると、ブラケットが他の面に対してぐらつき、締め付けトルクによって部品が歪んでしまいます。これは、回転機器の設置における「ソフトフット」に相当する機械的な問題です。
その結果、ブラケットは使用荷重がかかる前に曲げ状態に予圧され、その歪みがブラケットが保持する対象物に伝播し、締結具を順番に締め付けるにつれて位置ずれが生じ、パターン全体にわたる予圧分布が予測不可能になる。
この問題を解決するには、2つの方法があります。1つ目は、各面の平面度を個別に指定するのではなく、すべての取り付け面に対して同時にプロファイル公差として共面性を指定することです。高さの異なる平面は、依然として共面ではありません。2つ目は、嵌合構造の平面度が信頼できない場合は、それを考慮した設計を行うことです。例えば、取り付け点の数を減らす、球面ワッシャーを使用する、または取り付けパッド間に意図的に柔軟な領域を設けるといった方法です。
アルミニウムにおけるねじ込み:1.5~2倍ルール
鋼製の締結具をアルミニウムにねじ込む場合、アルミニウムのねじ山が弱点となる。ねじ込み時間は、アルミニウムのねじ山のせん断耐力がボルトの引張耐力を上回るのに十分な長さでなければならない。そうでなければ、ボルトが降伏する前に部品のねじ山が破損し、接合部が設計上の予荷重に達することができない。
鋼材をアルミニウムにねじ込む場合の目安は、ねじ込み口径の公称径の1.5~2倍であるのに対し、鋼材同士の場合は約1倍である。マグネシウムやプラスチックの場合は、さらに大きなねじ込み口径が必要となる。
具体的な数値で言うと、アルミニウムにM6ねじを締めるには9~12mmのねじ込み深さが必要です。M4の場合は6~8mmで済みます。これは薄型ブラケットの設計上の大きな制約であり、多くの図面では実現不可能な仕様が暗黙のうちに指定されています。つまり、厚さ6mmのブラケットにM6のねじ穴をあけても、ねじに必要なねじ込み深さを確保できないのです。
関連して重要な点として、最初の1~2山は負荷がほとんどかからないため、数に含めないこと。タップ穴の入口に面取りを施すこと。また、止まり穴の場合は、タップのリード分を考慮してドリル深さを確保すること。
ねじ込みインサート:母材だけでは不十分な場合
接合部が薄すぎて十分な嵌合が得られない場合、または接合部を繰り返し分解する必要がある場合は、ねじ込みインサートを使用することで、ねじ山をより強度のある材料に移動させることができます。
使用頻度の高い順に挙げると、らせん状のワイヤーインサート(安価で効果的、特定のねじ穴が必要)、キーロック式インサート(強度が高く、繰り返し組み立てに適している)、圧入式およびセルフクリンチング式インサート(高速、制御された穴と周囲の十分な材料が必要)、および熱硬化性インサート(プラスチック用)などがあります。
いずれの場合も、正確な穴あけと、その周囲に十分なボス材が必要です。インサートの種類は組み立て時に指定するのではなく、図面上で指定してください。穴あけ方法は種類によって異なり、互換性はありません。
カウンターボアおよびスポットフェースの要件
小さな特徴が、不釣り合いなほど大きな影響を与える。
未加工面、傾斜面、またはR加工面に接する締結具の頭部は、不均一な予圧を生じさせ、締結具に横方向の荷重をかけます。鋳造面、傾斜面、曲面など、すでに平坦で穴軸に垂直でないブラケット面には、スポットフェースを指定してください。
特筆すべき要件:スポットフェースの直径はファスナーヘッドの直径の少なくとも1.5倍、穴軸に対して約0.5°以内の垂直度、表面粗さRa 1.6μm以上、穴の縁にバリがないこと。ボルトヘッドの下にバリがあると、埋め込み事故の原因となります。
プリロードのばらつきと、トルク制御が精密ではない理由
トルクレンチによる締め付けは、プリロードを設定する標準的な方法ですが、多くの人が想像するよりもはるかに精度が低いものです。加えたトルクの大部分は、ヘッドの下やねじ山の摩擦を克服するために使われ、摩擦係数は表面仕上げ、コーティング、潤滑、清浄度によって大きく異なるため、校正済みの工具を使用した場合でも、トルク制御ではプリロードのばらつきが±25~30%程度になるのが一般的です。
設計上の対応策としては、余裕を持たせることである。つまり、予荷重が公称値よりかなり低い値になる可能性を想定して、それでも接合部が機能することを確認し、公称値よりかなり高い値になる可能性を想定して、何も変形しないことを確認する。
機械加工における応答としては、表面仕上げとコーティングが均一であれば摩擦も均一になり、結果としてばらつきが減少する。これは、一見すると外観上の仕様が、構造的な役割を果たしているケースである。
平面度をプリロード要件として指定する
このセクションの内容をまとめて、描画の練習に活かしてみましょう。
予圧を維持することが機能の支障となるブラケットの場合、図面には以下の内容を含める必要があります。
- 各ボルト締結ベアリング面の平面度は、ベアリング領域全体で通常0.05~0.1mmです。
- プロファイル公差は、すべての取り付け面全体にわたって共面性を制御する。
- 締結具の頭部下面および締結面における表面仕上げは、Ra 1.6 μm以下。
- ねじ込み深さは明示的に示されており、必要に応じてインサートの吹き出しが使用されています。
- 非平面または非垂直なファスナー座面におけるスポットフェース要件
- フラットネスが適用されるという注記 After 表面処理
最後の項目は見た目以上に重要であり、SS400の事例がそれを証明している。めっきやコーティングは平面度を変化させるため、その点について規定がない仕様書は、供給業者が測定した状態に応じて適用されると解釈される。
ブラケットおよびマウント用材料
6061-T6:デフォルトと、それが通常勝つ理由
ほとんどのブラケットにとって、6061-T6が最適な選択肢であり、他の選択肢は考えられません。降伏強度は約276MPa、優れた被削性、良好な耐食性、板材および棒材の入手が容易で、陽極酸化処理も安定しています。
上記の特定の剛性に関する点(アルミニウムの利点は、同じ質量であればより大きな断面積が得られること)と組み合わせると、6061は最も低い総コストでほとんどのブラケットの要件を満たすことができます。
特別な理由がある場合にのみ別の方法を使用してください。デフォルトで使用しないでください。
7075-T6:強度がコストに見合う場合
7075-T6は、6061とほぼ同じ密度と剛性で、降伏強度をほぼ2倍に高めています。これにより、強度的に限界のある部分でより薄い部材を使用できるため、設置スペースが限られている場合に特に有効です。
トレードオフとしては、材料費が高く、耐食性が低く、溶接性が悪く、亜鉛含有量のために陽極酸化処理の仕上がりが不均一になるという点が挙げられます。また、剛性は向上しない点にも注意が必要です。弾性率はほぼ同じです。ブラケットの強度ではなく剛性が制限要因となっている場合、7075はコストが高くなるだけで、何も変わりません。
鉄鋼とステンレス鋼:アルミニウムが枯渇する場所
鋼材が採用されるのは、外形寸法の制約が厚さを極度に制限し、アルミニウムでは必要な断面形状が得られない場合、耐摩耗性や耐焼き付き性が重要な場合、熱膨張率を鋼材アセンブリに合わせる必要がある場合、または部品あたりの絶対コストが最重要で、質量増加によるデメリットが許容できる場合などである。
ブラケット製作によく使われる鋼種としては、SS400(上記の自動化ブラケットに使用されているものなど)のような一般的な構造用鋼、高強度が求められる1045、耐食性が要求される304または316ステンレス鋼などがあります。17-4 PHは、高強度と耐食性の両方が求められる場合に適しています。
鋼製ブラケットはアルミニウム製ブラケットよりも加工に時間がかかり、加工時間あたりのコストも高くなりますが、材料費は低いため、単純な形状であればコスト面で相殺される場合もあります。
チタン:正当化されることは稀だが、時折不可欠となる
Ti-6Al-4Vは、優れた強度対密度比と卓越した耐食性を備えています。上記のように、その比剛性はアルミニウムと同じです。したがって、チタン製ブラケットは、強度、疲労、温度、または腐食に対する耐性が重要であり、剛性は重要ではありません。
同等の形状の場合、加工コストはアルミニウムの約3~4倍となる。航空宇宙、医療、海洋、高温用途では正当化されるが、それ以外の分野ではほとんど正当化されない。
マグネシウム:最も軽量な選択肢だが、取り扱いには注意が必要
マグネシウム合金は、比剛性がほぼ同等でありながら、アルミニウムよりも約30%軽量で、優れた振動減衰性と低い切削抵抗性を備えている。
制約となるのは安全性です。マグネシウムの切削屑は可燃性であり、微細な粉塵は火災や爆発の危険性が高いため、適切な冷却剤の選定、専用の切削屑処理設備、機械へのD級消火設備の設置、そして訓練を受けた作業員が必要です。しかし、これらをすべて備えている工場は比較的少ないのが現状です。
当社では、生産工程においてマグネシウム製ブラケット部品を機械加工しています。先に述べた航空宇宙モジュールのサイドブラケットもマグネシウム製で、H7規格の穴あけ加工と0.05mmの変形量で加工しました。マグネシウム加工のサプライヤーを評価する際には、使用している冷却液の種類と切削屑の処理方法について質問してください。これらの回答によって、実際の能力と謳われている能力をすぐに見分けることができます。
エンジニアリングプラスチックおよび断熱マウント
時として、それが正解となる場合もある。プラスチックは、電気的絶縁性、熱的絶縁性、耐腐食性、または軽量化が剛性よりも優先されるブラケットに使用される。
一般的な選択肢としては、アセタール樹脂(寸法安定性が高く、加工性に優れる)、PEEK樹脂(高強度・高耐熱性だが高価)、ガラス繊維強化ナイロン(ポリマーとしては剛性が高いが、工具に摩耗しやすい)などが挙げられる。なお、すべてのポリマーの弾性率は金属よりも1~2桁低いため、プラスチック製のブラケットは比較的柔軟性があり、持続的な荷重がかかるとクリープ現象を起こす。
適用要件に基づく材料選定
| 規制要件 | 最初に選んだ | Alternative | 避ける |
|---|---|---|---|
| 拘束されていないエンベロープ内の剛性 | 6061-T6 | マグネシウムAZ31 | 同じ質量の鋼鉄 |
| 限られた空間に秘められた強さ | 7075-T6 | スチール、Ti-6Al-4V | 6061-T6 |
| 最小質量 | マグネシウムAZ31 | 7075-T6 | 鋼鉄 |
| 最低価格、中規模生産量 | 鋼材(SS400または同等品) | 6061-T6 | チタン |
| 耐食性 | 316ステンレス | Ti-6Al-4V、陽極酸化処理済み6061 | マグネシウム(保護なし) |
| 鋼製アセンブリとの熱整合 | 鋼鉄 | 17-4PH | アルミ |
| 電気的絶縁 | PEEK、アセタール | ガラス繊維入りナイロン | あらゆる金属 |
| 疲労が致命的 | Ti-6Al-4V | 7075-T6 | 鋳造品、溶接品 |
穴パターン、公差、および幾何公差
ブラケットとは、機能的には、穴のパターンと、それらを繋ぐ材料で構成された部品である。これらの穴の仕様によって、部品が組み立てられるかどうか、そしてコストが決まる。
位置公差と座標寸法表示の比較
座標寸法指定(X軸とY軸に±公差を指定)では、正方形の公差域が得られます。真位置公差を指定すると、円形の公差域が得られます。
その違いは学術的なものではありません。±0.1 mmの座標公差では、ゾーンの角で最大0.141 mmの対角誤差が許容されますが、純粋なX方向の誤差は0.11 mmまでしか許容されません。機能的な要件(穴が公称位置に十分近いこと)は方向を考慮しません。したがって、座標公差は、許容範囲内の部品を除外すると同時に、ぎりぎりの部品を許容します。
真位置と丸い公差域は機能に合致し、同じ最悪偏差に対して約57%多くの使用可能な公差領域を提供します。これは、製図変更のための製造マージンを無料で確保できることを意味します。
基準面の選択:なぜ取り付け面が通常基準面Aとなるのか
基準点は、部品の測定方法、そして理想的には使用方法を定義します。ブラケットのデフォルト値は次のとおりです。
- 基準点A: 主取り付け面 ― 相手側の構造物に接する面
- 基準点B: その面内の位置決め特徴、多くの場合、ダボ穴またはパターン自体の中心
- データC: 回転を制御する二次的な機能
原則として、基準寸法は、組み立て時に部品がどのように拘束されるかを反映するべきである。任意のエッジから寸法を取ったブラケットは、実際の機能とは異なる測定値を示し、指定した公差は重要な公差とはならない。
MMCボーナス許容範囲:おそらくあなたが利用していない無料許容範囲
ブラケットの寸法測定において、最も活用されていないツール。
最大材料状態(MMC)で位置公差が指定されている場合、穴が最小サイズを超えると、部品の位置公差はさらに大きくなります。クリアランス穴の場合、これは機能的にまさに適切です。穴が大きくなればファスナーの周囲のクリアランスも大きくなるため、より大きな位置誤差を許容して組み立てが可能になります。
具体的には、MMC(最大材料含有量)において、位置公差⌀0.2のØ6.2 +0.2/0クリアランス穴を設ける。最小サイズ6.2mmの場合、位置公差は0.2mmである。最大サイズ6.4mmの場合、ボーナスとして0.2mmが加算され、合計⌀0.4mmとなる。これは公差が2倍になることを意味するが、機能的なコストは発生しない。
ほとんどのブラケット図面では、材質条件修飾子なしで位置が指定されており、これは完全に無視されます。クリアランス穴の場合、材質条件修飾子はほぼ常に適切であり、ほぼ常に費用を節約できます。
例外は、ダボ穴と位置決め穴です。これらの穴は、嵌合自体が機能的な役割を果たします。ダボ穴を大きくしてもメリットがないため、これらの穴は形状サイズ(RFS)に関係なく、適切なサイズにする必要があります。
ブラケットアセンブリ全体にわたる公差の積み重ね
2つのサブアセンブリを接続するブラケットは、両側の嵌合パターン、ブラケット自身の2つのパターン、および各インターフェースのクリアランスを含むスタックの一部を構成する。
有用な2つの分析:
最悪ケースは、すべての公差を極値で合計したものです。保守的な値であり、組み立てを確実にしますが、多くの場合、必要以上に厳しい公差を設定することになります。
統計的手法(RSS)は、寄与因子の二乗和を求め、すべての寄与因子が同時に極端な値になることはないという前提に基づいています。生産量に対してより現実的であり、通常、個々の許容誤差をより緩やかに設定できます。
ブラケットに関しては、組み立て不良が許容できない箇所では最悪のケースを想定し、それ以外の箇所ではRSS(Roots-Single-Roots)を採用するのが現実的なアプローチです。また、クリアランスは正当な設計ツールであることを覚えておいてください。ある接合部にスロット状の穴を設けることで、そうでなければあらゆる箇所で高額な公差を強いられることになる積層構造全体を吸収することができます。
機能ごとの現実的な許容誤差目標
| 機能 | スタンダード | 精度 | Notes |
|---|---|---|---|
| クリアランス穴の位置 | ±0.1 mm | ±0.05 mm | ボーナスを獲得するには、MMCで指定してください。 |
| ダボ/位置決め穴 | H8 | H7 | H7はマグネシウム製ブラケットの要件でした |
| 穴間隔 | ±0.1 mm | js6または±0.02 mm | js6の間隔はマグネシウムブラケットで保持された。 |
| 取付面の平面度 | 20 mm | 20 mm | ケース部品両方で0.05mmの精度を達成 |
| 顔の平面性 | 20 mm | 20 mm | グループ全体の顔のプロフィール |
| モーターマウント用パイロット穴 | H8 | H7 | 駆動軸との同心度がより重要 |
| 概要プロフィール | ±0.2 mm | ±0.05 mm | きつく締める必要はほとんどありません |
| 表面仕上げ、ベアリング面 | Ra3.2μm | Ra1.6μm | 細かいほど埋め込みが小さくなる |
| 厚さ | ±0.1 mm | ±0.03 mm | 通常は重要ではない |
厳しい公差に見合うだけの価値がある場合と、そうでない場合
加工コストは公差が厳しくなるにつれて急激に上昇しますが、その上昇は直線的ではありません。おおよそ、フライス加工部品の場合、±0.1 mmは実質的にコストがかかりませんが、±0.05 mmでは注意が必要となり、±0.02 mmでは工程管理と検査が必要となり、それよりも厳しくなると専用の戦略と多くの場合、追加の工程が必要になります。
費用をかける価値のあるもの:位置決めを決定づける特徴の位置特定、予圧が重要な接合部の取付面の平面度、取付面間の同一平面性、ベアリングとパイロット用の穴の嵌合。
通常は対象外:全体のプロファイル寸法、重要でない厚み、クリアランス穴のサイズ、表面の化粧仕上げ、何にも接触しない機能。
よくある高額なパターンとして、すべての寸法に±0.05mmの公差を一律に適用した図面があります。これは、どの特徴が実際に重要なのか誰も特定していないことを示しており、すべての特徴が重要であるかのように部品の価格が算出されてしまいます。
加工戦略と歪み制御
セットアップ戦略:穴パターン加工において、なぜシングルセットアップ加工が重要なのか
同一段で加工された形状間の関係は、機械の精度によって制限されます。通常、高性能なマシニングセンタでは0.01mm以下です。一方、異なる段で加工された形状間の関係は、それらの間の治具誤差と基準点ピックアップ誤差を引き継ぎますが、これは通常、1桁大きい値になります。
ブラケットにおいては、面同士やパターン同士の関係性が機能のすべてを占めるため、これが戦略を直接的に左右します。一つのセットアップで全ての機能面を確保することは、他のどんな決定よりも価値がある場合が多いのです。
多面ブラケットにおける3軸と5軸の比較
2つまたは3つの平面に取付面を持つブラケットは、通常、3軸加工機では3~5回の段取り替えが必要となり、5軸加工機では1~2回の段取り替えで済む。
コスト面では、見た目ほど大きな差はないことが多い。5軸加工機の加工単価は高いものの、段取り回数が大幅に減り、段取り作業と治具費用がコストの大部分を占める場合が多い。一方、精度面では大きな差がある。段取り回数1回の加工で、段取り間の誤差が完全に解消されるからだ。
単純な平面ブラケットの場合、3軸で十分であり、5軸は無駄です。複数の平面にまたがる関連機能を持つ多平面ブラケットの場合、通常は両方の点で5軸が優れています。
残留応力と平面度安定性
人々を惑わせる歪みのメカニズムは、部品の寸法は正しく測定された後、実際に動いてしまうという点にある。
圧延板材や押出棒材には、加工時に生じた残留応力が保持されている。機械加工によって材料が非対称に除去されると、残留応力が再分配され、部品の形状が変化する。この変化は、機械上で起こる場合もあれば、数時間後に起こる場合もある。
損傷の程度は、除去する材料の量と、除去の非対称性によって左右されます。厚い板から薄いリブ構造に削り出したブラケットは、最悪のケースです。
対策は、適用順に以下のとおりです。
- 応力除去処理済みの材料を指定してください。 応力緩和処理を施した鋼板は、圧延直後の状態よりもはるかに予測可能な挙動を示す。
- 余裕を持たせて大まかに仕上げ、次に安定させ、最後に仕上げる。 両方の事例研究部品は、最終加工前に0.5mmの加工代を設けた。
- 中間応力緩和操作を追加する 精度が求められる場合。マグネシウム製ブラケットは、まさにこの理由から、粗加工後に焼きなまし処理が施されている。
- 材料を左右対称に除去する 幾何学的に可能な場合は、片面を完全に仕上げるのではなく、交互に側面を仕上げる。
- 落ち着くまで時間を置く 高精度部品の荒加工と仕上げ加工の中間段階。
薄型で非対称なブラケットの固定方法
締め付け力によって部品が歪み、その歪みは解放後に元に戻ります。万力で強く締め付けた薄いブラケットは、加工時には正確に仕上がりますが、締め付けを解除すると公差外になります。
ブラケットの形状に対応するアプローチとしては、平面部品用の真空固定具、部品の輪郭に合わせたカスタムソフトジョー、部品をストック状態で保持し最後に取り外すための犠牲タブ、接触点数を増やしてクランプ力を低く抑える方法などがある。
特に薄板ブラケット(5mm厚のSS400製部品がその代表例)の場合、切削力そのものがクランプ力と同じくらい重要になります。鋭利な工具で軽く仕上げ加工を行う方が、部品をしっかりとクランプして大きな切削に耐えさせようとするよりも、たわみを効果的に低減できます。
治具や固定具にも同じ原理を適用しています。これらは通常、精密な穴パターンを持つ薄板構造で、歪みに対する感度もほぼ同じです。
大型取付面における平面度の実現と維持
大きな面の平面度は、加工戦略と応力管理の組み合わせによって決まり、場合によっては修正工程が必要となる。
影響を与える要因としては、材料の状態と残留応力、治具とクランプの歪み、切削力と熱入力、工具の状態、表面処理を含む後加工プロセスなどが挙げられます。
戦略としては、可能な限りステップオーバーではなく、大径カッターで1回のパスで正面フライス加工を行い、切削力によるたわみを取り除くために最終パスを軽く行い、応力を均衡させるために可能な限り両面を加工し、必要に応じて加工後に機械的補正を行う。
最後の選択肢は正当であり、場合によっては必要となる。SS400ブラケットでは、5mm厚の部品で0.05mmの平面度を維持するために、機械加工後とクロムメッキ後に手動による平面度補正を行った。形状によっては、機械加工だけでは要求を満たせない場合がある。
表面処理とそのフィット感への影響
表面処理とは、正しく作られたブラケットが正しく作られなくなる部分のことです。
コーティングの変更寸法
コーティングを施すと部品の寸法が変化し、その変化はしばしば許容誤差を超える。
硬質陽極酸化処理の場合、寸法変化の影響は深刻です。陽極酸化処理は基材に物質を付加するのではなく、基材自体を変化させるため、おおよそ半分が外側に、半分が内側に成長し、穴の直径はコーティングの厚さとほぼ同じだけ減少します。50μmのタイプIIIコーティングでは、穴から約50μmが削り取られます。これは、一般的なブラケットのダボ穴にあるH7バンドの3倍以上の厚さです。
めっきは挙動が異なり、単位厚さあたりの劣化度合いは劣る。析出コーティングは各表面にその厚みをそのまま加えるため、穴の直径はめっき厚の2倍だけ小さくなる。
この点については、ハードアルマイト処理の寸法制御に関するガイドで詳しく解説しています。このガイドでは、コーティングの種類ごとの成長率と、その対処法として4つの戦略を紹介しています。特にブラケットに関しては、ダボ穴、位置決め穴、ねじ穴、および所定の嵌合条件を満たすすべての接合部に注意が必要です。
めっき後の平面度補正:多くの仕様書で見落とされている工程
コーティングは形状だけでなくサイズも変化させるため、薄いブラケットが引っかかってしまうのです。
めっき工程には、化学浴、温度変化、そして電気めっきの場合はめっき層内部の応力が伴います。薄い部品や非対称な部品では、これらの要因すべてが形状変化を引き起こす可能性があります。めっき前は0.05mm以内の平面度だったブラケットが、めっき後にはそうではなくなることもあります。
SS400自動化ブラケットはその典型的な例です。この工程では、機械加工後に手動による平面度補正を行い、さらにクロムメッキ後に再度補正を行いました。この2段階目の補正がなければ、たとえ正しく製造された部品であっても、仕上げ工程で0.05mmの平面度要件を満たすことはできなかったでしょう。
実務上の留意点が2つあります。まず、平面度がコーティング前か後かを図面に明記してください。明記されていない場合は、供給業者の想定に頼ることになります。次に、真に平面度が求められる薄板メッキブラケットの場合、メッキ後の修正は、後処理ではなく計画的な作業として予算に計上してください。
軸受表面へのコーティングとその予圧への影響
コーティングは、予荷重が発生する界面における摩擦挙動を変化させ、それによってトルクと予荷重の関係が変化する。
その効果は確かに存在するが、必ずしも直感的に理解できるとは限らない。摩擦を低減するコーティングは、一定のトルクで得られる予圧を増加させるため、締結具やねじ山に過度の応力がかかる可能性がある。一方、摩擦を増加させるコーティングは予圧を低下させ、接合部の締め付け不足を引き起こす。また、コーティングによっては基材よりも柔らかいものもあり、埋め込みが深くなり、予圧の低下が加速する。
接合部が予荷重に重要な場合は、ベアリング面をマスキングするか、締結部品表の素地状態の値ではなく、コーティングされた状態に基づいてトルク仕様を設定してください。
ブラケット接合部を介した電気的連続性
ブラケットが接地、ボンディング、またはEMI(電磁干渉)の連続性を提供することが求められる場合、コーティングが重要になります。
陽極酸化処理は電気絶縁体です。「全面陽極酸化処理」と指定されたブラケットで、ペイロードを接地する必要がある場合、陽極酸化処理ではペイロードは接地されません。標準的な解決策は、接触面にクロメート化成処理を施すことです。この処理は厚さが1マイクロメートル未満で導電性を維持するため、寸法への影響はほとんどありません。あるいは、接触面をマスキングしてそのままにしておく方法もあります。
どちらの方法も、最初から図面に盛り込む必要がある。
異種金属接合部における腐食およびガルバニック腐食に関する考察
ブラケットは、本質的に材質の境界部分に設置される。アルミニウム製のブラケットをステンレス製の留め具でスチール製のフレームにボルトで固定する構成は一般的であり、電気化学的に活性な構造である。
水分が存在する環境で異種金属が接触すると、貴金属よりも卑金属の方が優先的に腐食する。アルミニウムとステンレス鋼の組み合わせは典型的な例だが、マグネシウムとほとんどあらゆる金属との組み合わせは極めて深刻である。
対策としては、締結部におけるワッシャーやブッシングの絶縁、片面または両面へのコーティング、接合部へのシーリング、あるいは電位差を低減する材料の選択などが挙げられます。特にマグネシウム製ブラケットの場合、湿気のある環境では、鋼製締結部からの絶縁は必須です。
製造可能性の設計
最小壁厚およびリブ厚
| 材料 | 快適な最低限 | 達成可能な | Notes |
|---|---|---|---|
| 6061-T6 アルミニウム | 20 mm | 20 mm | 最も予測可能 |
| 7075-T6 アルミニウム | 20 mm | 20 mm | 剛性が高いと |
| マグネシウムAZ31 | 20 mm | 20 mm | 低切削力は |
| 鋼鉄 | 20 mm | 20 mm | 硬いが、加工に時間がかかる |
| Ti-6Al-4V | 20 mm | 20 mm | 熱管理が重要 |
| アセタール/PEEK | 20 mm | 20 mm | 熱軟化が限界です |
快適な最低限度を下回ると、チャタリング痕、たわみによる寸法ばらつき、保守的な切削条件によるコスト増が予想されます。支持されていないスパンは厚さと同じくらい重要です。薄くて短く、しっかりと支持されているリブは、同じ厚さで200mmのスパンを持つリブよりもはるかに加工が容易です。
内側コーナー半径と工具アクセス
内側の角の半径は、切削工具の半径以上、できればそれ以上でなければなりません。これは、ブラケット図面における最も一般的な設計製造性(DFM)上の問題点です。
ガイダンス:内側コーナー半径は、対象物に届く最大の工具の半径の少なくとも1.2倍に指定してください。半径が大きいほど、より大きな工具でより速く、より優れた仕上がりで切削できます。指定するコーナー半径を小さくすると、より小さな工具を使用せざるを得なくなり、切削速度が低下し、たわみが大きくなり、破損しやすくなります。
深さ20mmのポケットで、コーナー半径を3mmにするには、長さ対直径比4:1の5mm以下の工具が必要で、これは作業可能です。同じポケットでコーナー半径を1mmにするには、長さ対直径比12:1の1.6mmの工具が必要となり、作業が遅く、工具が壊れやすく、費用もかさみます。
ポケットの奥行きと幅の比率
深くて狭いポケットは高価です。工具の長さと直径の比率が剛性を左右し、剛性が材料除去速度を左右します。
目安として、深さと工具径の比が3:1までは比較的容易ですが、3:1から5:1までは注意が必要で、5:1から8:1まではパラメータを小さくしても加工速度は遅くなり、8:1を超えると特殊な工具と大幅なコスト増が必要になります。
ポケットを深くする必要がある場合は、大きな工具が使えるように十分な幅を持たせてください。
溶接構造物を機械加工部品に統合する方法、そして統合すべきでない場合
溶接されたアセンブリを単一の機械加工部品に置き換えることで、溶接による歪みがなくなり、熱影響部の強度低下が解消され、疲労性能が向上し、組み立て作業が不要になり、溶接継手全体にわたる公差の蓄積が解消されます。
また、部品あたりのコストが高くなることが多く、材料の無駄もはるかに多くなります。
組み立て品の疲労強度が重要な場合、溶接継手全体の精度が要求される場合、数量が少なく溶接工程が重要な要素となる場合、または溶接済みの製品が繰り返し故障する場合、統合は有効な手段となる。
部品が大きすぎてビレットのコストが法外になる場合、形状が単純で負荷経路に負担がかからない場合、または数量が多く溶接バージョンで十分な性能を発揮する場合は、割に合わない。
単一セットアップ向けの設計
段取り回数はコストと精度の両方に影響するため、段取り回数を減らす設計は二重のメリットをもたらす。
- 機能へのアクセスは、できるだけ少ない方向からにしてください。
- 互いに密接な関係を必要とする、反対側の顔の特徴を避ける
- 明確な基準面と、重要な特徴を持たないワーク保持面を提供する。
- 固定具用の材料を十分に確保してください。グリップ面のない部品には専用の固定具が必要です。
- 2つ目の設定が避けられない場合は、重要度の低い機能をそこに配置してください。
ブラケットファミリー全体でハードウェアを標準化する
複数の階層を持つプログラムにおいて、過小評価されがちなコスト削減手段。
ブラケットシリーズ全体で8種類のファスナーサイズではなく3種類のファスナーサイズを使用することで、工具交換の回数を減らし、組み立てを簡素化し、在庫を削減し、組み立てミスの可能性を低減できます。コーナー半径についても同様で、少数の半径に標準化することで、工具交換の回数を減らし、ツールパスの再利用性を高めることができます。
複数のブラケットをお使いのお客様にとって、これは通常、機能性を損なうことなく得られる最大の節約方法です。
コスト要因とリードタイム
実際にブラケットコストを左右するものは何か
おおよその影響の大きい順:
- セットアップ数 —ほとんどの括弧における支配的な変数
- 材料除去量 機械の稼働時間は、残すものではなく、削るものによって変化する。
- 公差と仕上げ — ±0.05 mmを超えると急激に非線形になる
- 工具のアクセス可能性 小さな半径と深いポケットにより、工具の加工速度が遅くなる
- 材料 ― 材料費と加工性の両方
- 数量 — 設定償却とプロセス改善
- 表面処理 — マスキングや治療後の修正を含む
- 検査 ― 全面検査とサンプリング検査の比較
下の方にある「材料グレード」に注目してください。設計者は材料費を最適化する際に、通常数倍の影響を与えるセットアップ回数を無視しがちです。
材料利用とビレット問題
複雑な機械加工ブラケットは、通常、完成品の重量の3~4倍の材料を消費します。例えば、完成品のブラケット1kgは、4kgの板材から作られている場合があります。
そのため、機械加工コストは完成品ではなく、加工前の寸法に基づいて算出される。完成品の質量が同じ2つのブラケットでも、片方がより小さなブロックに収まる場合、コストは大きく異なる可能性がある。
実用的な対策としては、標準的な板厚に合わせて設計することで、特大サイズのブランク材から削り出す必要がなくなり、全体の寸法をコンパクトに保ち、押し出し成形されたプロファイル材やレーザーカットされたブランク材で粗い形状が得られるかどうかを検討することです。
セットアップ回数が支配的な変数
段取り替えの工程が増えるごとに、治具の設置、部品の搬送、基準点の取得、プログラムの変更、初回品の検証といった作業が発生します。加工時間が比較的短いブラケットの場合、段取り替えにかかる総コストは、切削時間を容易に上回ってしまう可能性があります。
そのため、部品を3回の段取りではなく1回の段取りで加工できるような設計変更は、他のどの最適化よりもコスト削減効果が高い場合が多く、また、5軸加工は加工速度は高いものの、多面体ブラケットの加工においてはしばしばコスト削減につながるのです。
公差と仕上げコスト乗数
標準±0.1mmに対する、フライス加工された形状のおおよその乗数:
| 公差 | おおよそのコスト乗数 |
|---|---|
| ±0.1 mm | 1.0×(ベースライン) |
| ±0.05 mm | 1.2~1.4× |
| ±0.02 mm | 1.8~2.5× |
| ±0.01 mm | 3倍以上 |
これらは、部品全体ではなく、公差が適用される部分に適用されます。まさにこれが、一律に厳しい公差を設定することが非常に無駄な理由です。重要な10個の部分を厳しくするコストは、60個すべてを厳しくするコストのほんの一部で済みます。
数量別区分とその適用範囲
料金体系は通常、以下の時点で段階的に変更されます。
- 1~5個: セットアップ費用が圧倒的に多く、部品あたりのコストが最も高い。
- 5~25個: 設定は意味のある償却を行う。多くの場合、最大の単一価格下落となる。
- 25~100個: 特注治具が価値あるものとなり、プロセスが最適化される。
- 100~500個: 適切な形状を得るために板金クロスオーバーに近づく
- 500 +: ツール化されたプロセスを真剣に評価する
どちらのケーススタディも極めて少ない数量(1個と3個)だった。この数量では、コスト全体は工程計画、治具製作、検査に費やされ、コストを管理する方法は交渉ではなく製造可能性を高めることである。
ブラケットとマウントの調達
見積依頼書に添付すべきもの
完全な見積依頼書(RFQ)パッケージを提出することで、より良い価格とより迅速な見積もりを得ることができます。これは主に、サプライヤーが曖昧さのために追加するリスク許容額がなくなるためです。
- 3Dモデル STEPまたはParasolid
- 2D図面 公差、幾何公差、基準点、注記を含む
- 材料仕様 合金と焼き戻しを含む
- 表面処理 標準と厚さ、および寸法が前か後に適用されるかどうか
- 数量続刊も予定されている
- 重要な特徴が特定されました —どの許容値が機能的で、どの許容値がデフォルトか
- アセンブリコンテキスト 関連する箇所では、それが何に取り付けられるか、どのような負荷がかかるか、どのような励起を受けるかなど。
最後から2番目の点は、多くの人が想像する以上に価値があります。40個の寸法のうち、実際に重要な3個を把握しているサプライヤーは、それに応じて加工や検査を行うことができます。一方、すべての寸法が等しく重要に見える図面を受け取ったサプライヤーは、すべてを重要として価格設定するか、あるいは推測で価格を設定するかのどちらかになります。
サプライヤーがジョイントを理解しているかどうかを明らかにする質問
ブラケットサプライヤーを評価する際に役立つ情報:
- 取り付け面の平面度と共面性をどのように制御しますか?
- これほど多くの材料を除去した部品の残留応力に対して、どのようなアプローチを取っていますか?
- 平面度と穴径の公差は、表面処理前と後どちらに適用されますか?また、どのように検証しますか?
- この素材にこれらのファスナーを取り付ける場合、どのくらいのねじ込み具合が推奨されますか?
- もしあなたが私の許容範囲を緩めることができたら、どれを緩め、どれを厳しくしますか?
- これには何回のセットアップが必要ですか?また、何があればその回数が変わりますか?
最後の2つのサプライヤーは、単に見積もりを出すだけのサプライヤーとは別に、あなたの部品について考えてくれるサプライヤーです。
Richconnブラケットとマウントに対するアプローチ
当社は、航空宇宙、産業機械、ロボット、自動化機器などの用途向けに、試作品1点から量産品まで、ブラケットやマウントを機械加工しています。
対応可能な加工能力:大型または不規則な形状のブラケット構造に対応するガントリーフライス加工を含むCNCフライス加工、単一段取り精度が求められる多面ブラケットに対応する5軸加工、小型精密マウント金具に対応するスイス型旋盤加工、鋭利な内部形状に対応するワイヤ放電加工、そして最適な加工方法となる場合の板金加工。加工可能な材料は、アルミニウム合金、鋼、ステンレス鋼、チタン、マグネシウム、エンジニアリングプラスチックなど多岐にわたります。
この記事で紹介した2つの事例は、当社がブラケット加工にどのように取り組んでいるかを示す代表的な例です。マグネシウム製の航空宇宙用ブラケットでは、H7穴と0.05mmの変形は数量に関係なく許容されるため、単品注文であっても、粗加工後の焼きなましと0.01mmの工具振れ制御を含む段階的な加工工程が必要でした。SS400製の自動化ブラケットでは、レーザー加工と機械加工を組み合わせたハイブリッド加工と、クロムメッキの前後両方での補正により、厚さ5mmの部品で0.05mmの平面度を維持しました。
どちらも同じことを示している。つまり、括弧内では、機械リストよりも処理経路の方が重要だということだ。
開始方法
- ファイルを送信してください richconn.com/contact — 3Dモデル、2D図面、材料、処理、数量
- 製造可能性レビュー 見積もり前に、公差やコーティングの不一致、段取り回数の削減、材料やプロセスの代替案などを指摘します。
- 引用 リードタイムと設備費用を内訳して記載
- 最初の記事 重要な特徴に対する寸法検査
- 生産 部品の実際の重要事項に合わせた検査計画
結論
ブラケットやマウントは汎用部品として扱われることが多く、実際その通りです。しかし、問題を引き起こす部品は、一貫した予測可能な理由で問題を引き起こします。そして、その理由のほとんどは、部品の加工精度とは関係ありません。
それらは、ボルトを締め付けても部品がねじれないほど、取り付け面が十分に同一平面上にあるかどうか、ベアリング面が予荷重を保持できるほど平坦で滑らかであるかどうか、アルミニウムへのねじ込みが設計上の締め付け荷重に達するほど深くなっているかどうか、最初の固有振動数が励振から外れているかどうか、そして他のすべての工程が正しく行われた後にめっき処理によって形状がずれていないかどうかに関するものです。
それらはどれも、一般的なブラケット図面には記載されていない。いずれも仕様書に記載するのは安価だが、発見するのは高額になる。
実用的な要約:
- ブラケットとマウントは別部品です ―一方はロードパス、もう一方は位置決めインターフェースです
- 構造用金属の比剛性はほぼ同じである。 アルミニウムが剛性で優れているのは、同じ質量であれば断面積が大きくなるからであって、材料自体が硬いからではない。
- 断面形状は材料選択よりも優れている曲げ剛性は厚さの3乗に比例するため
- 取付面の平面度および同一平面度は、プリロード仕様です。化粧品ではない
- 鋼材をアルミニウムにねじ込むには、ねじ径の1.5~2倍のねじ込み深さが必要です。 壁の厚さと照らし合わせて確認してください。
- MMCにおけるクリアランス穴の位置を指定してください。 そして、現在放棄しているボーナス許容度を獲得してください。
- 機械加工の段階 ― 余裕を持って大まかに、安定させて、最後に仕上げる
- コーティングによってサイズと形状の両方が変化する ― 公差が前処理か後処理のどちらに適用されるかを明記し、薄板部品の修正費用を予算に計上する。
- セットアップ回数がコストを左右する 材料グレードよりも
また、形状が平面図から展開され、公差が±0.3mmの場合は、板金を使用してください。その点もご説明いたします。弊社では両方の方法で製造しています。
ブラケットやマウントの製作プログラムを進めている場合は、図面をお送りください。お見積もり前に製造可能性を検討し、どの公差が実際に影響を与えているかをお伝えします。



