
チタンはアルミニウムの 2 倍の強度があり、あらゆる金属の中で最も高い強度対重量比を誇り、生体適合性もあります。これらの特性により、チタンは過酷な条件に耐える必要がある製品に適した素材となっています。しかし、この強度はチタンの加工に課題をもたらすのでしょうか?
CNC 加工チタンの歩みを紹介するこの記事をご覧ください。加工の課題、一般的なチタンのグレード、加工チタンの用途について説明しています。
CNC 加工にチタンを選ぶ理由
チタンの歴史は比較的新しい。20 世紀にハンターによって初めて分離され、XNUMX 世紀半ばにソ連によって軍事用途で初めて商業的に使用された。時が経つにつれ、チタンは航空産業や海洋産業で人気を博した。
しかし、CNC 加工に適しているのはなぜでしょうか? 次の特性があります。
耐食性
チタンは耐腐食性があり、空気に触れるとすぐに表面に薄く安定した酸化層を形成します。この酸化チタン層はバリアとして機能し、酸化や腐食をさらに防ぎます。
軽量
チタンは鋼鉄に匹敵する強度を持ちながら、重量は 40% 軽量です。密度は約 4.5 g/cm³ で、鋼鉄の密度は約 7.8 g/cm³ です。これは航空宇宙産業や重量が重要となる産業で有利です。
生体適合性
チタンは、生物学的環境において不活性で優れた耐腐食性を持つため、生体適合性があります。体液と反応したり、免疫反応を引き起こしたりしません。そのため、医療用インプラントや補綴物に最適な素材です。
高い強度重量比
チタンの強度対重量比は金属の中でも最も高い部類に入ります。アルミニウムの 1.67 倍の強度を持ちながら、重さはわずか XNUMX 倍であるため、強度対重量比に優れています。
非磁性
チタンは常磁性体、つまり弱い磁性を持っています。その非磁性の性質により、磁性体が装置を妨害する可能性がある加工プロセスでの干渉を軽減できます。
チタンの CNC 加工における課題
チタンには多くの望ましい特性がありますが、強度など、その特性の一部は機械加工において課題となります。
かじりとガム
純チタンは弾性率が低いですが、強度は高いです。この相反する特性により、機械加工中に粘着性のある材料になります。これにより、切りくずの形成が悪くなり、かじりが発生する可能性が高くなります。
熱の蓄積
チタンは熱伝導率が低いため、特に加工速度が速い場合には、刃先とワークピースの接合部に熱が蓄積します。この熱の蓄積により、工具とワークピースの両方の摩耗が加速します。
弾性変形
弾性係数が低いと、材料が変形する原因にもなります。サポートされていない部分は加工中に変形する可能性があり、特に薄い部品の場合は寸法精度を維持するのが難しくなります。
さらに、変形後に元に戻る傾向があるため、適切な許容差を達成することがさらに困難になる可能性があります。
高い切削抵抗
チタン合金は結晶構造と固有の硬度により、高い切削力を必要とし、これにより加工の難しさ、工具の摩耗、切削プロセス中のエネルギー消費が増加します。
加工硬化
チタンは機械加工中に加工硬化する傾向があり、つまり、切削するたびに材料の表面がどんどん硬くなります。これにより、その後の切削が困難になり、工具の摩耗がさらに進みます。
機械加工に最適なチタングレード
チタンのグレードは約 50 種類知られていますが、ASTM ではそのうち 31 種類が認められています。チタン合金は、その特性と組成に基づいて、アルファ合金、ベータ合金、アルファベータ合金の XNUMX つの主なタイプに分類されます。
アルファチタン合金
アルファチタンは、安定化のために少量のアルミニウムまたは鉄を添加した、市販の純チタン合金です。高温安定性、耐食性、耐久性に優れています。他のチタン合金ほど延性は高くないものの、軽量で成形性に優れています。チタンのグレード1~4はこのグループに属します。
- チタングレード1 は、その優れた加工性と成形性から、広く使用されています。すべてのチタングレードの中で最も柔らかく、最も延性があります。ただし、他のグレードに比べて強度が低いため、より要求の厳しい構造用途での使用は制限されます。
- チタングレード2チタンの「主力」とも呼ばれるこの金属は、高い耐腐食性、強度、成形性、溶接性をバランスよく備えています。コスト効率に優れているため、溶接や陽極酸化処理に適しています。
| 学年 | 構成 | 究極の引張強さ (MPa) | ロックウェル硬度 | 用途 |
| チタングレード1 | 99% チタン 0.2% 鉄 0.18% 〇 N、C、H(微量) | 240 | B32 | メッキ、配管 |
| チタングレード2 | 99% チタン 0.3% 鉄 0.25% 〇 N、C、H(微量) | 345 | B55 | 陽極酸化、溶接、ライニング材 |
ベータチタン合金
ベータチタン合金は、バナジウム、パラジウム、モリブデンなどの元素で安定化されています。強度の点ではアルファ合金に似ていますが、より延性と強度に優れているため、複雑な成形に適しています。
チタン グレード 11 は、このカテゴリで人気のある合金です。グレード 1 および 2 と同様に、特に酸性環境において優れた耐腐食性を発揮します。
| 学年 | 構成 | 究極の引張強さ (MPa) | ロックウェル硬度 | 用途 |
| チタングレード11 | 99.75% チタン 0.25% パラジウム | 240 | B32 | 化学処理、溶接、ポンプ、H.Es |
アルファベータチタン合金
これらの合金は、アルファ型とベータ型の両方の特性を兼ね備えています。強度、延性、耐腐食性、高温安定性がバランスよく組み合わされています。
チタン5級は最も広く使用されているチタン合金であり、世界で使用されるチタンの約半分を占めている。熱処理を施すことで、機械的特性をさらに向上させることができる。
チタン グレード 9 は、もう 5 つのバランスの取れたチタン合金です。グレード XNUMX よりも加工が容易なため、特定の CNC 加工アプリケーションに適しています。
| 学年 | 構成 | 究極の引張強さ (MPa) | ロックウェル硬度 | 用途 |
| チタングレード5 | 88-90% チタン 5.5-6.75% アルミニウム 3.5~4.5%V | 950 | 30 | 航空宇宙部品、医療用インプラント、3Dプリント |
| チタングレード9 | 94.5% チタン 3%アル 2.5%V | 900 | B90 | 船舶および航空宇宙部品 |
チタンのCNC加工時の考慮事項
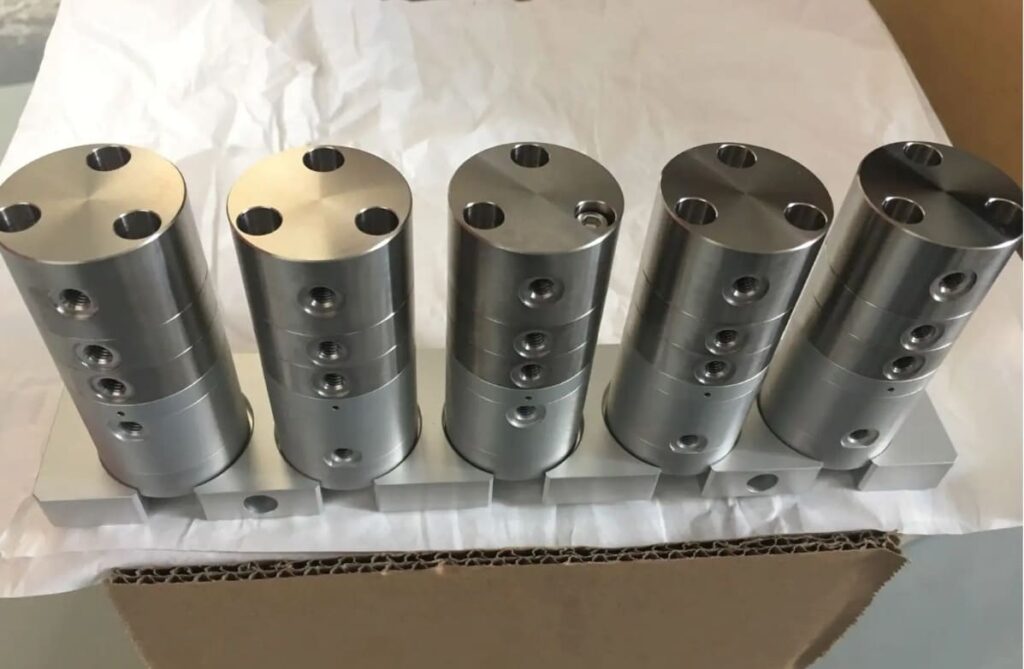
課題を念頭に置き、マグネシウムの加工で望ましい結果を得るには、次の考慮事項とヒントが役立ちます。
適切なグレードの選択
チタンは高価であり、グレードの選択を誤るとプロジェクトの価格が急騰する可能性があります。したがって、賢明に選択する必要があります。たとえば、プロジェクトで大幅な材料除去が行われる場合、機械加工性が高いため、グレード 2 チタンの方が適しています。一方、極端な温度で高い強度が求められる用途の場合は、グレード 5 チタンの方が適しています。
設計上の推奨事項
チタンはさまざまな製品用途に適していますが、特定の寸法の加工が可能かどうかを検証する必要があります。たとえば、チタン部品で実現可能な最小壁厚は通常 0.5 mm ~ 0.8 mm の範囲です。
機械加工では、アンダーカット、スクエア プロファイル、フル ラジアス プロファイル、ダブテール プロファイルなどのフィーチャを作成できますが、深さについては慎重に考慮する必要があります。たとえば、穴の深さはドリル ビットの直径の 12 倍を超えてはならず、エンド ミルの場合は深さがツールの直径の 10 倍を超えてはなりません。
切削工具
チタンの加工には、その強靭性と弾力性のため、専用の工具が必要です。標準工具は効果的ではありません。物理蒸着 (PVD) コーティングを施した超硬チップ工具が強く推奨されます。最近では、チタンアルミニウム窒化物 (TiAlN) コーティングを施した工具も販売されており、さらに効果的です。
チタンを切断する際には鋭い工具が不可欠です。チタンは弾性があるため、鈍い工具では切断するのではなく擦れてしまい、チャタリングの原因となるからです。
CNC フライス加工の場合、エンドミルのフルートの数に注意してください。振動を減らし、全体的な加工プロセスを改善するには、フルートの数が多いツールを使用します。たとえば、チタンのフライス加工には 10 フルートのエンドミルが効果的です。特に軸方向および放射状のカットを行う場合は、高送りミルも別の選択肢です。
切削速度と送り速度
チタンは切削すると硬くなる傾向があり、工具の摩耗性が増します。そのため、一定の送り速度が推奨されます。機械が許せば、送り速度を上げることで工具が 1 つの領域に留まる時間を最小限に抑え、熱の蓄積を減らすことができます。
仕上げ作業では、工具の接触を最小限に抑えた非常に軽い切削を使用しますが、これにより熱の放散が困難になる可能性があることに注意してください。そのため、高圧冷却システムを常に設置しておく必要があります。
場合によっては、軸方向の切削深さを増やしながら、半径方向の噛み合いを減らすという代替の切削戦略が考えられます。これにより、切削効率が向上し、加工温度が下がります。
素材固定
弾性があるため、材料を慎重に固定する必要があります。CNC マシンは、堅牢なセットアップと高品質のツール配置で使用してください。また、短い切削工具を使用して、ツールのたわみを最小限に抑え、切削プロセス中の安定性を向上させることもできます。
チタン加工後の仕上げ技術
機械加工後、チタンは、望ましい外観と感触を実現するために、次のいずれかの仕上げ処理を受けることがあります。
- 陽極酸化: 電気化学的プロセスで、チタンの酸化物層の厚さを増やすことで、耐食性を高め、材料の着色を可能にします。
- パッシベーション: 表面の汚染物質を除去し、酸化層を腐食から守る化学処理です。
- 粉体塗装: 粉末(通常はポリマー)をチタン表面に塗布して焼き付け、耐久性と耐腐食性に優れたコーティングを形成します。
- ケース硬化: これは、金属の表面を硬化させながら、内部コアを柔らかく延性に保つ熱処理プロセスです。これは、浸炭または窒化によって表面に炭素または窒素を導入することによって行われます。
- ビード ブラスト: 微細な研磨粒子を使用してチタンの表面を洗浄し、滑らかにすることで、均一なマット仕上げを実現する表面仕上げ技術です。
CNC加工チタン部品の用途
チタンは、そのユニークな特性の組み合わせにより、さまざまな業界で好まれる素材となっています。
医療産業
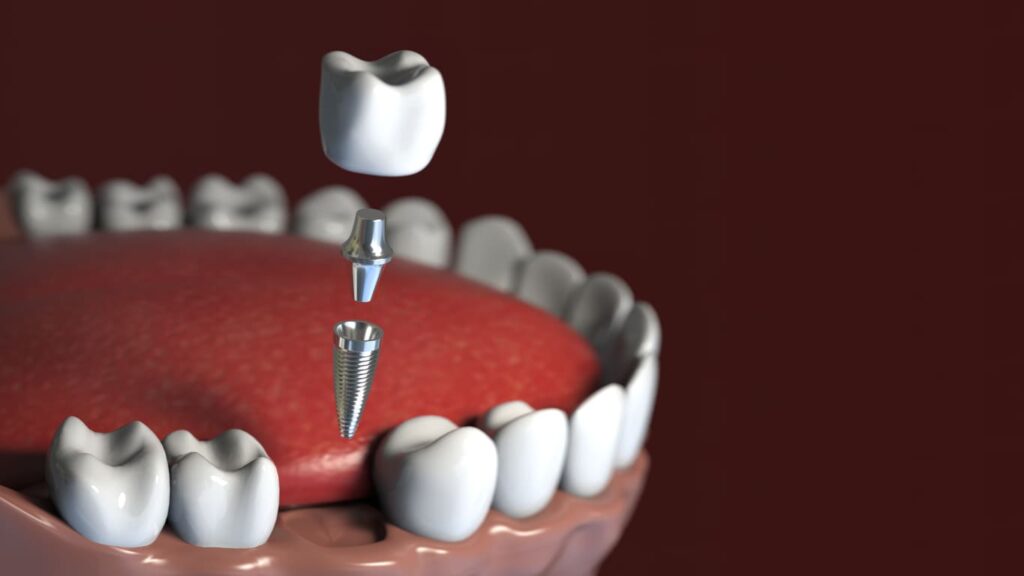
チタンは生体適合性に優れているため、関節置換手術や歯科インプラントなど、人体組織と共存し拒絶反応を起こさないことが求められるインプラント用途に最適です。
航空宇宙
その高い強度対重量比は航空宇宙分野において非常に貴重であり、航空機のエンジンや締結部品は極度のストレスに耐える必要がある一方で、燃費効率を高めるために全体の軽量化にも貢献しなければならない。
軍事アプリケーション
耐腐食性と強度に優れているため、軍事用途、特に装甲車両や海軍艦艇の部品にとって重要な材料となっている。過酷な環境下でも耐えられる能力は、重要な作戦における信頼性をさらに高める。
海洋産業
海洋産業は、チタンの耐塩水性という特性から恩恵を受けている。過酷な環境に常にさらされるプロペラシャフト、船体継手、水中コネクタなどの製造に理想的な素材である。
ケミカルプロセス
チタン合金のほとんどは耐食性に優れているため、過酷な化学環境にも容易に耐えることができます。そのため、安定性と強度が極めて重要な貯蔵タンクや熱交換器などの化学処理装置に適しています。
電力とエネルギー
発電分野では、チタンはタービンブレードや、高温耐性および耐腐食性が求められるその他の部品に使用されている。
チタン加工サービスにはリッチ・コーンをお選びください
チタンは強靭な素材であり、トップクラスの加工業者が必要です。プロジェクトでチタンを何らかの形で加工する必要がある場合、Rich Conn が頼りになるソリューションです。当社を選ぶ理由は何でしょうか?
当社は、必要な時間内に精密な切削加工を行うための最新鋭の機械設備と工具を備えています。旋削加工、フライス加工、多軸加工など、お客様のプロジェクトニーズに、当社の高度な設備と経験豊富なチームがお応えします。今すぐお問い合わせの上、CNC金属加工サービスをご予約ください。



