
ステンレス鋼グレード 18/0、18/8、および 18/10 は、平皿類として一般的に使用される食品グレードの材料です。家庭用以外にも、これらの鋼は耐久性、耐腐食性、熱特性の点で製造業者から高く評価されています。
18/0、18/8、18/10 というラベルは、金属含有量を表しています。最初の数字「18」はクロムの割合を示し、XNUMX 番目の数字はニッケル含有量を示します。これらの違いによって、物理的および機械的特性が変わります。しかし、具体的にはどのように変わるのでしょうか。
18/0、18/8、18/10 ステンレス鋼の違いについては、引き続きお読みください。この記事では、それぞれの元素組成、グレード、物理的および機械的特性、コスト、用途を比較します。
18/10 ステンレス鋼とは何ですか?
18/10 ステンレス鋼は、商業的にはタイプ 304 として知られています。ステンレス鋼の高級バージョンで、18% のクロムと 10% のニッケルが含まれています。ニッケル含有量が最も多いため、明るく魅力的な仕上がりと耐久性があります。そのため、高品質の食器や高級キッチン家電によく使用されます。
製造面では、18/10 ステンレス鋼は、炉内ですべての合金元素を溶かし、脱炭し、目的の形状に成形することによって作られます。
18/10 はニッケル含有量が多いため、多くの望ましい特性が得られますが、コストも高くなります。非磁性で、他の金属に比べて機械加工が困難です。18/19 は耐腐食性がありますが、海水環境には耐えられません。
18/8 ステンレス鋼とは何ですか?
18/8 ステンレス鋼も、同じ商用鋼グレード 304 に属します。ただし、こちらはニッケル含有量がわずかに低く、正確には 8% です。18/10 ステンレス鋼と同様に、非磁性と優れた耐腐食性で知られるオーステナイト系ステンレス鋼ファミリーに属します。熱処理はできません。
製造工程は 18/10 鋼に似ていますが、ニッケル含有量がわずかに低いです。ただし、組成に大きな違いがないため、ほとんどの特性は重複しています。食品に安全で、食器用の一般的なステンレス鋼の 18 つです。もう 10 つの利点は、XNUMX/XNUMX よりも比較的コストが低いことです。
18/0 ステンレス鋼とは何ですか?
18/0 は、AISI システムのグレード 430 に属します。ニッケルは含まれていませんが、クロム含有量は 18% です。他の XNUMX つほど耐腐食性はありません。ただし、コストもそれほど高くありません。
18/0 ステンレス鋼は磁性があり、他の XNUMX つに比べて手頃な価格であるため、予算に優しい食器としてよく選ばれます。
18/8、18/10、18/0の比較:主な違い
前のセクションでは、各ステンレス鋼の種類について簡単に説明しました。次に、さらに詳しく分類して、それぞれの違いを見てみましょう。
構成
18 つのグレードすべてに同じ割合のクロム (18%) が含まれています。ただし、ニッケル含有量はグレードによって異なり、その名前に反映されています。8/8 ステンレス鋼には 18% のニッケルが含まれ、10/10 には 18% のニッケルが含まれますが、0/XNUMX にはニッケルがまったく含まれません。ニッケルは、その後の特性の変化の原因です。
グレード/シリーズ
ステンレス鋼のグレードのうち、18/8と18/10の2つは300シリーズ、具体的にはグレード304に分類されます。このカテゴリーはオーステナイト系で、優れた耐食性、成形性の向上、および高い耐久性で知られています。一方、18/0ステンレス鋼は400シリーズ、具体的にはグレード430に属し、300シリーズとは異なるフェライト系です。磁性があり、ニッケルを含まないためコスト効率が高く、中程度の耐食性を備えています。
物理的特性
輝きと光沢はニッケル含有量によって決まります。含有量が多いほど、鋼はより明るくなります。ステンレス鋼 18/10 は、表面仕上げが非常に明るいため、トップ リストに載っています。次に 18/8、そして 18/0 が続きますが、クロムが不足しているため、光沢の少ない仕上げになっています。
重量に関しては、18 つとも鉄が優勢なため、ほぼ同じです。10/XNUMX は少し頑丈に感じるかもしれませんが、実際には重量差はごくわずかです。
機械的および加工特性
鋼種 18/10 はニッケル含有量が多いため、耐腐食性が向上し、全体的な強度が増し、18 種類の中で最も強度が高いと考えられています。一方、0/XNUMX は XNUMX 種類の中で最も強度が低いです。
耐食性も 18 つの中で同じ傾向を示し、その理由も同じです。ただし、機械加工性は完全に逆です。ステンレス鋼 0/18 はフェライトの性質により機械加工が容易ですが、10/XNUMX は機械加工が最も困難です。
費用
ニッケルは高価な合金元素なので、その量からコストを見積もることができます。ニッケル含有量が最も多い 18/10 鋼は、すべての鋼種の中で最も高価です。18/8 は 18/8 より少し安価ですが、18/0 よりは高価です。18 つの鋼種の中では、0/XNUMX が最も安価です。
用途
18/0 ステンレス鋼は、低価格の食器や家庭用品によく使用されます。その磁性により、磁気機能を利用できるモーターや機器に適しています。
18/8 鋼は耐久性と耐腐食性のバランスに優れています。そのため、日常のキッチン用品、プロ仕様の調理器具、船舶用途にも使用されています。
18/10 は、優れた耐腐食性と高い耐久性を備えているため、高級調理器具、カトラリー、キッチン家電に好まれています。医療機器にもこの鋼が使用されています。
| プロパティ | 18 / 0ステンレス鋼 | 18 / 8ステンレス鋼 | 18 / 10ステンレス鋼 |
|---|---|---|---|
| ニッケル含有量 | 0% | 8% | 10% |
| 商用グレード | 430 | 304 | 304 |
| シリーズ | 400シリーズ(フェライト系) | 300シリーズ(オーステナイト系) | 300シリーズ(オーステナイト系) |
| 物理的特性 | 光沢が少なく、磁性がある | より光沢があり、非磁性 | 最も光沢があり、非磁性 |
| 第3章:濃度 | グッド | 穏健派 | ハイ |
| 耐食性 | 穏健派 | 高抵抗 | 最高の耐性 |
| 被削性 | 機械加工が最も簡単 | 中程度の被削性 | 機械加工が最も難しい |
| 費用 | お手頃な価格 | 穏健派 | 最も高価な |
| 用途 | 予算に優しい食器 | キッチン用品、海洋用途、食品加工機器 | 高級調理器具、カトラリー、医療機器 |
事例研究:304ステンレス鋼の溶接歪みの制御
この記事で取り上げるグレード(18/8、18/10、18/0)はすべて同じ18%クロム骨格を共有していますが、ニッケル含有量と結晶構造によって、店頭だけでなく作業場での挙動が決まります。ステンレス鋼18/0はフェライト系であるため加工しやすい一方、18/10は最も加工しにくいです。この加工性の差は、部品に溶接と精密仕上げが必要な場合に最も重要になります。この組み合わせは、オーステナイト系304ステンレス鋼の加工の難しさを如実に示します。 Richconnのエンジニアリングチームは、精密機器用の溶接された304アセンブリにおいて、0.1mmの垂直度を維持するために必要なことを文書化しました。
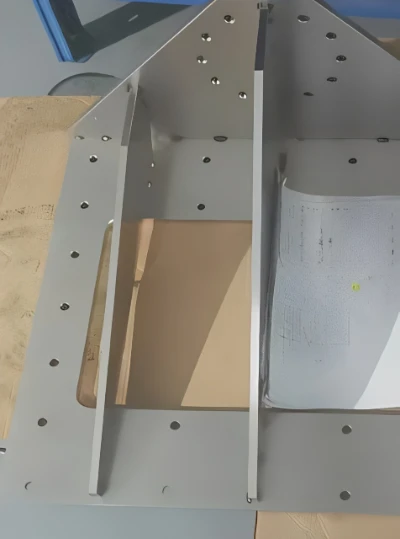
- 部: 304ステンレス鋼溶接アセンブリ
- 産業: 精密機器
- 材料: 304ステンレス鋼(18/8、タイプ304)
- プロセス: 溶接+CNC加工+平面研削
- 結果: 合格率は60%から98%以上に向上した
課題
顧客は、この溶接された304ステンレス鋼製アセンブリの主要取付面が0.1mm以内の垂直度を維持することを要求した。理論上は0.1mmは達成可能に思える。しかし実際には、304ステンレス鋼は溶接工程でこの目標を達成するのが非常に難しい。
問題は、互いに影響し合う3つの複合的な要因から生じます。まず、304ステンレス鋼は熱伝導率が低く、熱膨張係数が高いという特徴があります。溶接時に発生した熱は均一に放散されず、溶接部に集中するため、加熱と冷却のサイクルが不均一になり、部品全体が変形してしまいます。次に、TIG溶接などの従来の溶接方法では、大きな熱入力が必要となるため、巨視的なレベルでの変形がさらに増幅されます。さらに、部品が冷却されて寸法的に安定しているように見えても、溶接プロセスによって材料にかなりの残留応力が閉じ込められています。この応力が解放されると(その後の機械加工時や時間の経過とともに)、部品は再び変形します。このような二次的な変形こそが、意図的な応力管理を行わない限り、304ステンレス鋼部品の溶接後の機械加工を非常に予測不可能にする原因なのです。
工程を再設計する前は、この部品の合格率は60%でした。10個のうち4個は直角度の要件を満たしておらず、再加工コストと納期リスクが発生していました。
解決策:4段階の「予防-修正-完了-固定」戦略
Richconnのエンジニアリングチームは、3つの根本原因を個別に扱うのではなく、順番にすべて対処した。
- 溶接前焼鈍(母材の固溶化処理) 溶接を開始する前に、原材料である304ステンレス鋼材を固溶化処理し、製造過程で生じた内部応力を緩和して材料の塑性を回復させました。応力のない状態から始めることで、その後の溶接工程で既存の歪み力に加えて新たな歪み力が加わるのを防ぎます。これが予防策であり、溶接による歪みを最初から最小限に抑えるために、原材料の応力状態を低減させるのです。
- 溶接後の機械加工による補正 溶接後、精密加工を行う前に、まず粗加工を行い、巨視的な歪みを修正し、基準面を復元し、寸法偏差を除去した。歪みのある状態で精密研削を行うと、歪みがそのまま仕上がり面に反映されてしまう。仕上げ加工の前に必ず修正を行う必要がある。
- 重要面の精密表面研削 主要な面は、最終的な幾何公差と表面仕上げを実現するために、高精度平面研削盤で仕上げ研削されました。最終工程では、フライス加工ではなく研削加工が選択されました。これは、既に安定化された部品に新たな応力や歪みを生じさせることなく、制御された低負荷で材料を除去できるためです。
- 専用治具を用いた組立前の仮付け溶接 最終組み立て段階では、特注の精密治具を用いてすべての部品を正確に位置決めし、仮付け溶接によって形状を固定しました。位置精度が仮付け溶接によって確認され、固定された後にのみ、最終溶接が行われました。これが「固定」工程であり、前の段階で確立された精度を最終溶接で損なわれないようにするものです。
結果
主要な取り付け面すべてにおいて、垂直度は0.1mm以内に維持されました。合格率は60%から98%以上に向上し、コスト増と納期遅延の原因となっていた手直し作業の大部分が解消されました。顧客は初回検査で問題なく部品を受け入れました。
この事例が示すこと
上記の記事では、18/8(304)ステンレス鋼(本稿で使用されている材料)は、加工しやすい18/0と耐食性に優れた18/10の中間に位置し、幅広い用途において実用的な特性バランスを提供すると説明されている。しかし、この比較では溶接特性が十分に捉えられていない。304はオーステナイト構造で熱伝導率が低いため、歪みなく溶接するのが最も難しいステンレス鋼の一つである。
この事例から得られる重要な教訓は、304溶接アセンブリにおける歪み制御は単一の介入ではなく、一連の工程であるということです。溶接前の焼きなましは初期応力状態を低減します。溶接後の機械加工による修正は、溶接によって生じた歪みを解消します。精密研削によって最終的な形状が確定します。治具を用いた仮付け溶接によって、最終接合前に形状を固定します。いずれかの工程を省略したり、順序を変更したりすると、後続の工程に悪影響を及ぼします。これら4つの工程すべてを正しい順序で実行すれば、304溶接アセンブリにおいて0.1mmの垂直度を達成することは可能であるだけでなく、98%以上の歩留まりで再現性も確保できます。
認定条件 Richconn 助けられる?
ステンレス鋼は、その耐久性と耐腐食性により、家庭や商業の場でも貴重な材料です。ステンレス鋼やアルミニウム、銅、ニッケルなどの一般的な金属に特化した加工サービスが必要な場合は、 Richconn お手伝いいたします。 Richconn、私たちは包括的なを提供します CNC金属加工サービス 業界標準と精度要件を満たす製品です。プロジェクトの規模は関係ありません。当社にご連絡いただければ、あなたのアイデアを実現できます。



