
皿穴は小さいかもしれませんが、機械設計において重要な役割を果たします。皿穴により、ネジやボルトが表面と水平に配置され、見た目がきれいで信頼性の高いアセンブリが実現します。
皿穴の規格、形状、用途を理解していれば、ミスを防ぎ、より自信を持って作業を進めることができます。そこでこのブログ記事では、皿穴とは何か、なぜ重要なのか、そしてエンジニアやメーカーがどのように皿穴を使用しているのかを学びます。
皿穴とは
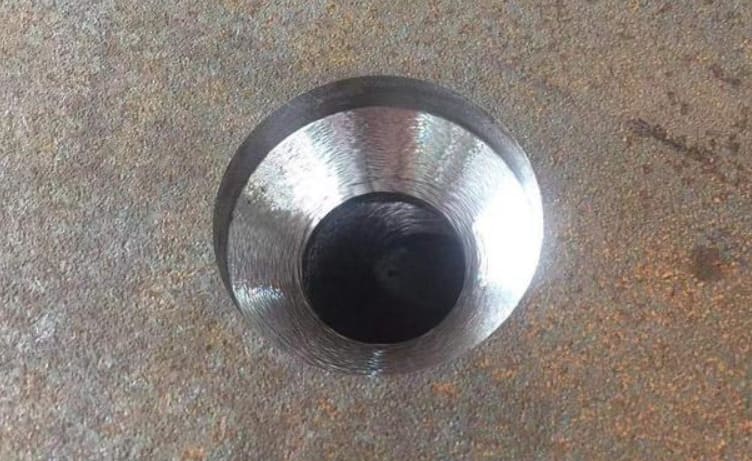
皿穴加工は、穴の周囲に円錐形のくぼみを形成します。この形状により、平頭ねじが表面と面一または表面より下に収まり、組み立てがスムーズで引っかかりのない状態になります。皿穴の角度はねじ頭の角度に合わせており、インチねじの場合は通常82°、メートルねじの場合は90°です。座ぐり穴の平底やスポットフェースの浅いくぼみとは異なり、皿穴は角度のついたねじ頭に対応するように設計されています。
基本的な幾何学的パラメータ
3 つの主な幾何学的パラメータによって皿穴が定義され、正確なフィットが保証されます。
直径の測り方
皿穴の最大径は、ネジ頭の直径と一致する必要があります。これにより、留め具がしっかりとフィットし、表面と面一になります。
角度
円錐角はファスナーの頭部と一致する必要があります。ほとんどのインチねじは82°の角度を使用しますが、メートルねじは90°を使用します。一方、航空宇宙分野では100°の角度が一般的です。
深さ
深さは、ネジ頭が面一になるか、わずかに凹む程度にしてください。部品を弱めるほど深く締めすぎてはいけません。通常、深さは材料の厚さの60%未満に抑えます。
製造方法、工具、機械加工の考慮事項
理想的な皿穴を作るには、適切な製造方法と工具を選択する必要があります。材料の種類、生産量、そして必要な精度も、この決定に影響します。
手動/従来の方法

手作業は、小規模なプロジェクトや木材などの柔らかい材料に適しています。機械工は、これらの作業にハンドドリルや皿穴ビット付きのドリルプレスを使用します。この方法はコストを抑え、単純な作業に適しています。ただし、びびりが発生する可能性があるため、最終的な仕上がりは作業者のスキルと安定した手作業に大きく左右されます。
CNC/工作機械の方法
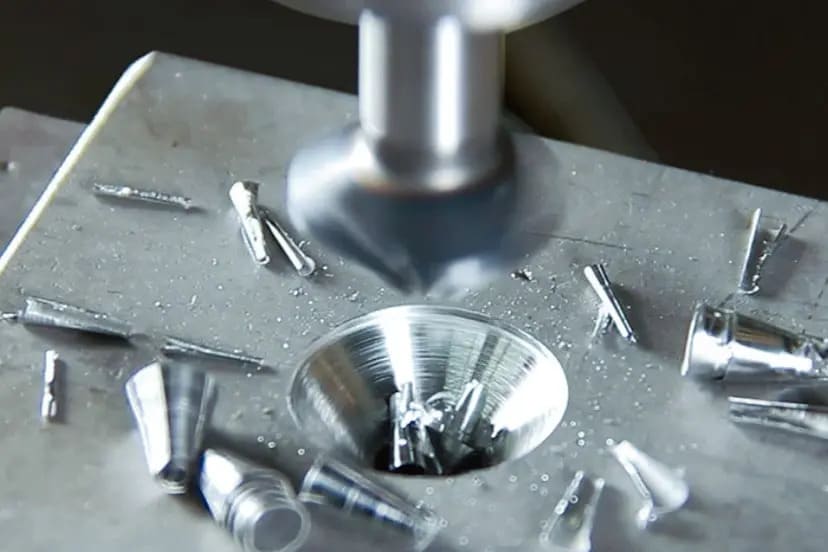
CNC加工は、特に金属や硬質複合材において、高い精度と再現性を実現します。自動化された機械は、プログラムされた指示に従って、常に均一な皿穴加工を実現します。このアプローチは、大量生産や厳しい公差が求められる部品加工において重要です。
こちらもご覧ください:精密CNC加工とは
ツールの選択と材料の考慮事項

きれいな皿穴加工をするには、適切な工具を選ぶことが重要です。鋼などの硬い材料には、鋭利な多刃超硬工具と、熱を抑える切削油が必要です。一方、プラスチックは溶けたり欠けたりする可能性があるため、単刃ビットと低速切削の方が適しています。
皿穴の検査と品質管理

品質管理チェックにより、ファスナーの適切な嵌合が保証されます。多くの場合、最初のステップは簡単なねじテストです。航空宇宙などの重要な用途では、機械工は合否ゲージやデジタル深さゲージを使用します。これらのツールは、皿穴の直径と角度が正しいことを確認します。
At Richconn 校正済みのゲージを使用し、 CMM 角度、直径、面一性をチェックし、要求の厳しい業界向けに完全な検査レポートを提供することもできます。
一般的な角度と規則
確実な締結には、適切な皿頭角度の選択が重要です。最適な角度は、締結具の種類、材質、そして業界で使用されている規格によって異なります。
よく使われる皿穴角度
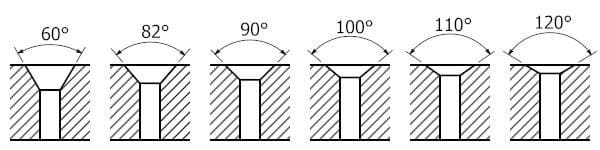
メーカーは82°と90°の皿頭角度を最もよく使用します。60°、100°、120°といったその他の角度は、バリ取りや特定のリベットの取り付けなど、特殊な用途に使用されます。
地域および業界固有の好み

角度の選択には地域規格が重要な役割を果たします。北米では、インチ単位(ANSI)の締結具では82°の皿穴が標準です。メートル単位(ISO)のねじでは、世界中で90°が一般的です。
角度の選択に影響を与える要因
最適な皿穴角度はいくつかの要因によって決まります
- ファスナーマッチ: 角度は、インチ単位かメートル単位かを問わず、ネジの頭と一致する必要があります。
- 材料特性: 材料の硬度と厚さは重要です。角度を広くすることで、薄い材料や脆い材料を損傷から守ることができます。
- アプリケーション要件: 航空宇宙産業など、一部の業界では100°の角度が好まれます。これにより、薄い表面への応力が分散されます。
規格と仕様(皿穴の規格)
特定の規格により皿穴のサイズと許容差が管理され、世界中で製品の安全性と互換性が保たれます。
ASME/ANSI
ANSI規格とASME規格は米国で広く用いられています。これらの規格では、通常、インチ規格のねじを使用する場合、82度の角度が規定されています。これらの規定により、ねじが意図したとおりに穴に収まることが保証されます。
ISO/国際規格
ISO(国際標準化機構)規格は、世界中で使用される製品にとって重要です。特にメートル法の締結部品では、90度の角度が求められることがよくあります。ISO 15065は、ISOねじに対応する皿穴の寸法と名称を規定しています。
軍事/航空宇宙規格
軍事・航空宇宙分野では、最高の精度が求められます。AS9100やMIL-SPECといった規格では、皿穴加工には非常に厳しい公差が求められます。このレベルの精度により、滑らかな表面と強固な構造が保証されます。
GD&T(幾何公差)
エンジニアは、技術図面において形状を正確に定義するために、 GD&T(幾何公差)を記号体系として使用します。皿穴加工の場合、GD&T表記によって必要な角度、直径、位置公差が詳細に示されます。この明確な表記法によって不確実性が排除され、各部品が設計者の意図どおりに製造されることが保証されます。これは、適切な組み立てを行う上で不可欠です。
エンジニアリング図面の実践
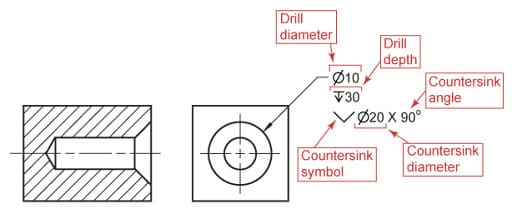
メーカーは正確な生産のために、精密な技術図面を頼りにしています。特別な記号と指示書によって、皿穴の加工方法が指示されます。このアプローチにより、ミスの可能性は排除されます。
皿穴の表現方法
技術図面では、皿穴の位置が引出線で示されています。この引出線は、フィーチャーコールアウトと呼ばれる注記を指し示しています。このコールアウトには、機械工が使用しなければならない重要な寸法がすべて記載されています。そのため、完成した部品は設計図と完全に一致します。
記号、表記法、吹き出しの例
皿穴の標準的な記号は「V」字型です。この記号は、まず内穴の直径を記載します。次に外径と皿穴の角度を記載します。例えば、「Ø9mm, V Ø19mm x 90°」のような記号は、重要な詳細をすべて簡潔に示しています。
明確なコミュニケーションのためのベストプラクティス
指示を明確にするために、下穴と皿穴の詳細を必ず別々に記入してください。締結部品が正しくフィットするように、外径、角度、そして必要な公差も明記してください。この方法により、混乱を防ぎ、高額な費用がかかるミスのリスクを軽減できます。
これを助けるために、 RICHCONNのエンジニアは、皿穴のコールアウトが正確で効率的な機械加工につながるよう、定期的に顧客の図面をチェックしてアドバイスします。
さまざまな業界での応用
多くの産業で皿穴は欠かせません。皿穴の使用は安全性の向上、機能性の向上、そして製品の美しい仕上がりを実現します。
一般製造および締結
製造業における皿穴加工は、滑らかでプロフェッショナルな仕上がりを実現します。ファスナーのヘッドは面一にフィットするため、衣類やその他の物に引っかかることがありません。この設計により、産業機械からキャビネットに至るまで、様々な製品の組み立てが容易になります。
電子機器および精密機器
小型電子機器の設計には皿穴加工が不可欠です。ノートパソコン、スマートフォン、そしてPCB基板などでは、スリムで滑らかな筐体を実現するために皿穴加工が用いられています。ファスナーが基板面と面一に配置されることで、スペースを節約し、隣接する部品との干渉を回避できます。
航空宇宙および自動車産業
皿穴加工は航空宇宙産業や自動車産業において重要な役割を果たします。航空機では、表面抵抗を低減するために面一ファスナーが使用されています。自動車では、ボディパネルや内部部品に皿穴加工を施すことで、滑らかで隙間のない外観を実現しています。
建設・重機
建設現場での皿穴加工は、階段や通路からネジ頭を浮かせることで、つまずきを防ぐのに役立ちます。重機では、面一ファスナーを使用することで、パネルが可動部品を塞ぐのを防ぎます。この設計は、機器の安全で信頼性の高い動作をサポートします。
機械・構造アセンブリにおける皿穴加工
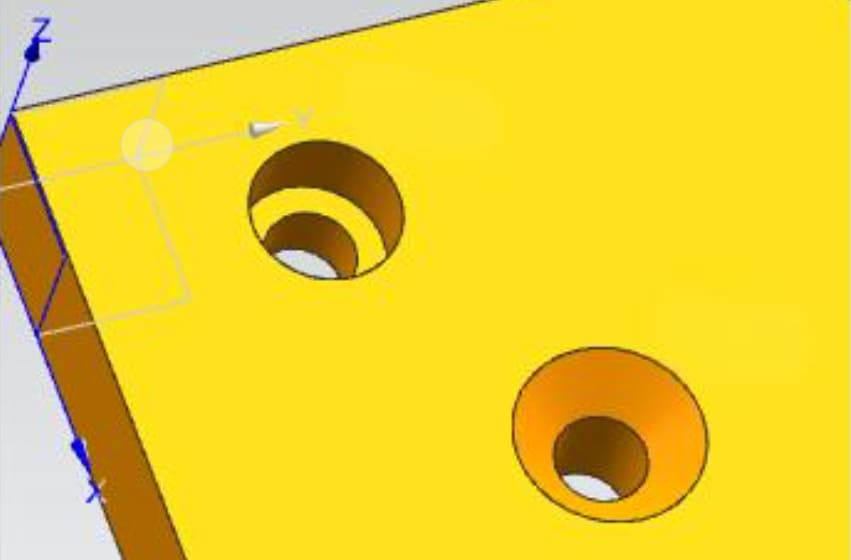
皿穴は、機械および構造物の組立において主に2つの目的を果たします。まず、ファスナーの頭を材料の表面と平らか、それより下に沈めます。これにより滑らかな仕上がりが得られ、可動部品との干渉を防ぎ、安全性を高めます。
円錐状の皿穴形状は、締結具の中心をしっかりと固定します。これにより、正確な位置合わせが保証され、締め付け力がより広い範囲に分散されます。その結果、材料への応力が軽減され、過酷な条件下でも接合部はより強固で信頼性の高いものになります。
総括する
皿穴は、ファスナーの頭を表面と面一に仕上げます。これにより、多くの業界において、アセンブリの強度と外観の両方が向上します。直角、規格、公差を選択することにより、アセンブリの安全性と信頼性が向上します。
金属やプラスチックの正確な皿穴加工については、 Richconnお客様のご要望に合わせて設計されたCNC加工サービスをご提供いたします。 お問い合わせ いつでも。
関連する質問
ファスナー規格ではこれらの角度が使用されています。ヤードポンド法(ASME/ANSI)のネジは82°、メートル法(ISO)のネジは90°です。これにより、ファスナーが意図したとおりにフィットすることが保証されます。
外径と深さに注目してください。これら2つの公差により、ファスナーのヘッドが面一になり、組み立てが設計どおりに機能することが保証されます。
まず貫通穴の直径を記入します。次に皿穴記号(⌵)、外径、角度を記入します。これにより、機械工は締結具のサイズと角度を正確に把握できます。
チタンや硬化鋼などの硬い材料には、より丈夫な工具が必要です。たとえば、超硬工具やコバルト工具は、機械加工中に長持ちし、熱や摩耗にもよりよく対応します。
このツールを使えば、旋盤のセンター穴あけの時間を節約できます。また、フラッシュファスナー用の多数の穴を一度にドリルで穴あけしたり、皿穴加工したりする必要がある場合にも役立ちます。
設計者は、角度や直径を間違えたり、深さの設定を間違えたり、材料を少なく残しすぎたりすることがあります。こうしたミスは部品を弱め、強度を低下させる可能性があります。



