
CNC加工されたアルミニウム部品の外観を向上させ、耐久性を高めたい場合、陽極酸化処理が最適な表面処理方法です。しかし、陽極酸化処理の種類によって性能は異なります。明るい仕上がりを求める場合は通常の陽極酸化処理(タイプII)、耐久性をさらに高めたい場合は硬質陽極酸化処理(タイプIII)を選択できます。どちらを選ぶかは、プロジェクトの要件によって異なります。
このブログ投稿では、両方のプロセスを詳しく説明し、主な違いを強調して、次のプロジェクトに適した陽極酸化処理の種類を選択できるようにします。
普通陽極酸化処理(標準/硫酸系II型)とは何ですか?

通常の陽極酸化処理(硫酸系タイプII)では、電気化学的プロセスを用いてアルミニウムの酸化層の厚さを約1.8~25μmまで増加させます。処理温度は通常15~25℃の室温です。
この技術により、表面に適度な硬度(主に150~250HV)と多孔質仕上げが得られます。優れた耐食性を備え、鮮やかな色の染色も可能です。そのため、アルミニウム部品の装飾に広く使用されています。
ハードアルマイト処理(タイプIII/ハードコート)とは何ですか?
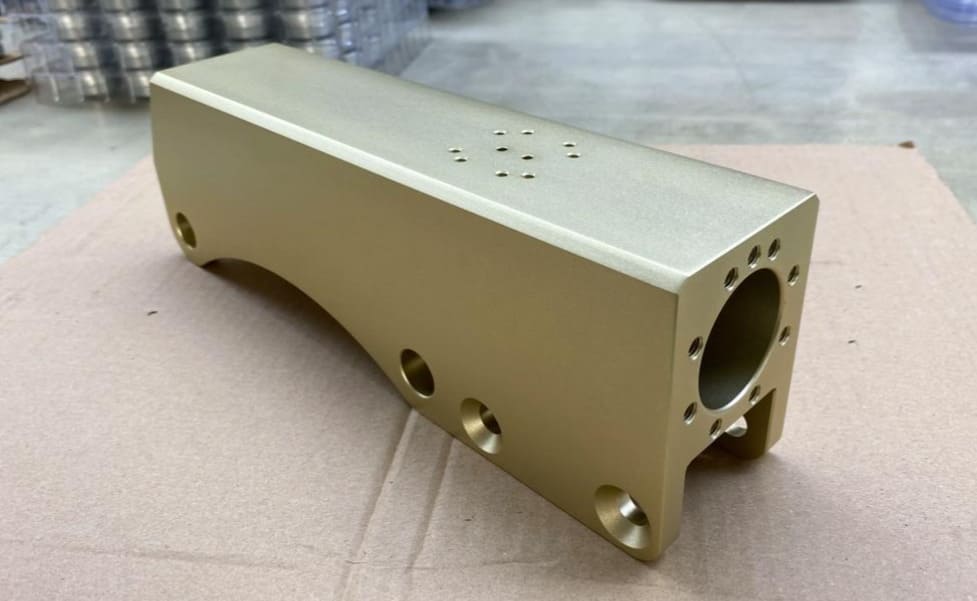
硬質陽極酸化処理(タイプIIIまたはハードコートとも呼ばれる)は、アルミニウム表面に非常に厚く強固な酸化層を形成します。低温と高電圧で処理されるため、厚さ13~150µmの層が形成されます。
この陽極酸化処理により、表面硬度は400HV以上、場合によっては1000HVに達することもあります。この緻密な層により、アルミニウムは優れた耐腐食性と耐摩耗性を備えています。そのため、要求の厳しい機械・産業用途に最適です。
通常の陽極酸化処理と硬質陽極酸化処理の主な10の違い
両方の陽極酸化処理法の基本について説明しました。次に、タイプII陽極酸化処理とタイプIII陽極酸化処理の主な違いを見ていきましょう。
1.コーティングの厚さ
通常の陽極酸化処理(タイプII)では、薄い層が形成されます。その厚さは通常1.8~25マイクロメートル(µm)です。一方、硬質陽極酸化処理(タイプIII)では、はるかに厚く強度の高い層が形成され、その厚さは13~150µmです。
2. 硬度と密度
標準的なアルマイト処理面の硬度は150~250HVで、基本的な保護レベルです。一方、硬質アルマイト処理では300~600HVの硬度があり、最大1000HVまで上げることができます。この硬度は多くの鋼鉄と同等の強度で、CNC部品の耐摩耗性を高めます。
3. 電圧と電流密度
コーティングの最終的な特性は、電気的な設定によって決まります。陽極酸化処理では、処理中に印加される電流密度によって酸化皮膜が形成されます。通常の陽極酸化処理では、電流密度は低く、主に1.0~1.5 A/dm²、電圧は15~30ボルトです。一方、硬質陽極酸化処理では、より多くの電力が必要です。2~5.5 A/dm²、最大100Vの電流を用いて、より厚く強靭な表面を形成します。
4. 電解質と温度
どちらのプロセスも電解液として硫酸を使用しますが、温度が異なります。標準的な陽極酸化処理は室温(通常15~25℃)で行われます。この比較的暖かい環境では、より多孔質な層が形成されます。一方、硬質陽極酸化処理では、5℃以下の低温の電解液が使用されます。低温にすることで酸化物の溶解速度が遅くなり、より緻密で硬い被膜が形成されます。
5. 耐摩耗性
耐摩耗性には大きな違いがあります。硬質陽極酸化処理により、耐摩耗性に優れた表面が得られ、焼入れ鋼よりもさらに硬くなります。高摩擦にさらされる部品や重工業用途に適しています。
硬質アルマイト処理とは異なり、通常のアルマイト処理では、傷や擦り傷に対する保護効果は中程度です。そのため、装飾品や機械的な摩耗がそれほど大きくない部品に適しています。
6.耐食性
通常のアルマイト処理と硬質アルマイト処理はどちらも耐食性を高めます。硬質アルマイト処理は、より緻密で厚い皮膜を形成し、より優れた保護性能を発揮します。これは船舶や産業用途に適しています。高品質の硬質アルマイト処理層は、塩水噴霧試験において336時間以上腐食を示さずに持続します。
通常の陽極酸化処理は一般使用部品を良好に保護しますが、表面の細孔を閉じて防御力を高めるにはシーリング工程が必要です。
7. 多孔性とシーリングの必要性
通常の陽極酸化処理により、表面には多くの細孔が形成され、染料の吸収が容易になります。しかし、腐食を防ぐため、これらの細孔を封じる必要があり、多くの場合、熱湯や化学薬品が使用されます。
一方、硬質陽極酸化処理では、より密度が高く、多孔性の少ない層が形成されます。表面の硬度と耐摩耗性を最大限に維持するため、この層は通常は密封されずに残されます。また、潤滑性を高めるために、表面にPTFE(テフロン)を塗布することもあります。
8. 次元効果と表面効果
陽極酸化処理では、アルミニウムの表面から内側と外側の両方にコーティング層が成長します。通常の陽極酸化処理(タイプII)では、1.8層あたり25~XNUMXµmの厚さが追加され、片面あたり約半分の厚さになります。これにより、部品のサイズはほとんど変化せず、表面は滑らかに保たれます。
一方、硬質アルマイト処理(タイプIII)では、最大150µmというはるかに厚い層が形成され、表面は地金の2~3倍粗くなります。さらに、硬質アルマイト処理では、精密CNC部品の寸法精度管理がより厳格に求められます。
9. 熱的および電気的特性
陽極酸化処理は電気絶縁体である酸化アルミニウム層を生成します。硬質陽極酸化処理はより厚く強靭な層を形成するため、絶縁性が向上し、最大2000Vまで耐えることができます。また、このコーティングは素地のアルミニウムに比べて熱伝導率が低いため、熱制御に役立ちます。さらに、硬質陽極酸化処理された表面は耐熱性に優れ、2000℃への短時間の曝露にも耐えることができます。
10. 外観とコスト
2つのプロセスはそれぞれ異なる外観を生み出します。一般的な陽極酸化処理は装飾用途に適しています。多孔質であるため、幅広い染料を吸収し、鮮やかで多様な色彩を生み出すことができます。また、消費電力が少なく、セットアップも簡単で、仕上がりも速いため、コストも抑えられます。
通常の陽極酸化処理とは異なり、硬質陽極酸化処理でははるかに厚い層が生成されます。そのため色の選択肢が限られ、ほとんどの部品は黒またはダークグレーの仕上げになります。費用は高く、標準的な陽極酸化処理の1.5~2.5倍になることがよくあります。処理時間の長さ、消費エネルギーの増加、そして設備の複雑さもコストを押し上げます。
しかし、産業用途では、 RICHCONN合理化されたプロセスと一括処理により、総コストを抑えることができます。; 特に 大量生産でも一貫した品質が必要な場合。
硬質陽極酸化処理と通常の陽極酸化処理:用途

通常の陽極酸化処理
1. 家電
メーカーは、一般的な陽極酸化処理を用いて、家電製品に高級感を与えます。頑丈なイヤホン、カラフルなスマートフォンカバー、スリムなノートパソコンの本体などに、この仕上げが施されていることがよくあります。
2. 自動車(重要でない美観部品)
自動車メーカーは、見た目を重視する重要でない部品には、一般的な陽極酸化処理を施します。カスタムメイドのギアノブ、内装トリム、ダッシュボードのアクセントなどには、クリーンでスタイリッシュな仕上がりを実現するために、この処理が施されることが多いです。
3. インテリアデザインと建築
建築プロジェクトでは、一般的な陽極酸化処理が効果的です。ファサードパネル、窓枠、ドアハンドルを風化から保護すると同時に、様々な色彩で強固な装飾面を実現します。
4. 包装と小売
着色アルマイト処理は、化粧品容器、再利用可能なボトル、ブランドロゴ入りのアルミパッケージに付加価値を与えます。これらの製品は見た目が際立ち、表面保護効果も高まります。
5. 照明と家具
現代の家具や照明製品には、主に一般的な陽極酸化処理が施されています。ランプハウジング、椅子の脚、その他の備品には、モダンなデザインにふさわしい魅力的で丈夫な仕上げが施されています。
硬質アルマイト
航空宇宙
航空機のアクチュエータハウジング、着陸装置、バルブブロックには硬質陽極酸化コーティングが施されています。これらの厚い層は、過酷な飛行条件下でも部品を腐食や摩耗から保護します。
医療機器
外科用ハンドルや整形外科用器具のハウジングには、硬質アルマイト処理が必要です。これらの処理は、繰り返しの滅菌、洗浄、そして長年の臨床使用に耐えることができます。
防衛と銃器
メーカーは光学マウント、トリガーガード、武器レシーバーにハードコーティングを施します。これにより、表面の耐傷性が最大限に高まり、頻繁な取り扱いでも寿命が延びます。
海洋および沖合
水中マニホールド、プロペラハウジング、そして船舶用油圧部品の表面には硬質陽極酸化処理が施されています。このコーティングは、海水による腐食や摩耗に耐えます。
重機および産業オートメーション
空気圧シリンダー、ロボットアーム、摩耗ガイドには硬質アルマイト処理が施されています。この仕上げにより、高荷重、高摩擦、そして過酷な産業環境への耐性が向上します。
硬質陽極酸化処理と通常の陽極酸化処理:長所と短所

通常の陽極酸化処理(タイプII)
メリット
- 手ごろな価格: 通常の陽極酸化処理は、硬質陽極酸化処理に比べて安価です。さらに、エネルギーと時間も節約できます。
- 軽量仕上げ: 酸化層が薄い(1.8~25µm)ため、重量や体積の増加がほとんどありません。そのため、精密部品や軽量部品に適しています。
- 美的多様性: これらのパーツはほぼあらゆる色に染色できます。そのため、一般消費者向け製品やブランド特有のデザインに最適です。
- クイックターンアラウンドタイム: 通常の陽極酸化処理のプロセスは高速であるため、納期が短くなり、ダウンタイムも少なくなります。
- 耐食性の向上: 適切に密封されると、表面は湿気や日常的な摩耗に耐えます。
デメリット
- 耐摩耗性が低い: この層はそれほど丈夫ではありません。頻繁に使用すると、傷がついたり摩耗したりしやすくなります。
- 制限された厚さ: 通常の陽極酸化処理は、摩耗や衝撃に強く、厚く深いコーティングを必要とする部品には適していません。
- 時間の経過による色あせ: このタイプの陽極酸化処理では、自然な仕上げに比べて、明るい色や頻繁な紫外線への露出により色あせが早く起こる可能性があります。 この問題に対処するには、 RICHCONN 高度なシーリング技術を採用し、屋外や日光下で使用される部品でも染料が長持ちし、鮮やかさを保ちます。
硬質アルマイト処理(タイプⅢ)
メリット
- 優れた耐摩耗性: 硬質アルマイト処理によって形成される酸化皮膜は厚く強靭(13~150µm以上)であるため、摩擦や繰り返し使用にも非常に強い耐性があります。
- 優れた耐食性: この緻密なコーティングは、錆や化学的なダメージを防ぎます。海洋やその他の産業環境において優れた性能を発揮します。
- 高硬度: 硬質アルマイトコーティングの硬度は、ほとんどの場合400HV以上で、最大1000HVに達することもあります。これは、ほとんどのケースと比較してより硬いです。 硬化鋼で作られており、要求の厳しい機械設定に適しています。
- 電気絶縁: 硬質陽極酸化皮膜を厚くすることで、絶縁強度が向上します。繊細な電子機器は、これによりさらに保護されます。
- 高性能許容度: 硬質アルマイト仕上げは、極端な温度、高圧、または洗浄中でも安定した状態を保ちます。
デメリット
- より高いコスト: プロセスはより複雑です。浴槽を冷やすためにより多くのエネルギーとより高い電圧が必要になるため、コストが高くなります。
- 処理時間が長くなる: 厚く密度の高い層を作るには、標準的な陽極酸化処理に比べてはるかに長い時間がかかります。
- 色の選択肢が少ない: このコーティングにより、表面は暗く密度が高くなり、染色が難しくなります。そのため、着色できる色はブロンズ、黒、またはグレーのみに制限されます。
関連ブログ記事:陽極酸化処理の費用はいくらですか?
硬質陽極酸化処理と通常の陽極酸化処理の比較
| 側面 | 通常の陽極酸化処理(タイプII) | 硬質アルマイト処理(タイプⅢ) |
|---|---|---|
| コーティングの厚さ | 1.8~25µm | 13~150µm以上 |
| 電解質温度 | 15~25℃(室温) | 0~5℃(氷点下付近) |
| 硬度 | C~150~300 HV | >400 HV(最大1000 HV) |
| 電圧と電流 | 中程度(約15~30 V、1~1.5 A/dm²) | 高(≥100 V; 1.5~5.5 A/dm²) |
| 多孔性とシーリング | 多孔質; 耐腐食性のためにシーリングが必要 | 密度が高い; 未密封のままでよい; PTFE含浸が一般的 |
| 耐食性 | 良好(密封時) | 優れた性能(特に密封または含浸処理した場合) |
| 耐摩耗性 | 穏健派 | 優れた性能; 高摩擦または荷重支持部品に最適 |
| 電気特性 | 優れた絶縁体。低電圧用途に使用 | 強力な絶縁体、高い誘電強度 |
| 表面と寸法の影響 | 滑らかで表面粗さが低い、寸法への影響が最小限 | 表面が粗い、寸法変化が大きい、設計許容範囲が必要 |
| 費用 | 低コスト、高速処理 | より長い時間とより厳しい管理によるコストの上昇 |
| 外観と染色性 | 染色による幅広い色彩 | 染色性が限られており、ほとんどが濃い灰色/黒色 |
どの陽極酸化処理を選択すればよいですか?

硬質アルマイト処理と標準アルマイト処理のどちらを選択するかは、部品とその用途によって異なります。標準アルマイト処理は、低コスト、鮮やかな仕上げ、または摩耗の少ない仕上げに最適です。一方、最高の耐久性、耐摩耗性、または強力な耐腐食性が必要な場合は、硬質アルマイト処理が最適です。決定する前に、必ず予算、許容差、そして部品が使用される環境をご確認ください。
プロジェクトに適した陽極酸化処理の種類を選択する際にサポートが必要な場合は、 RICHCONNのエンジニアがお客様をサポートし、最適なプロセスを提案します。
総括する
標準アルマイト処理と硬質アルマイト処理はどちらもアルミニウムCNC部品の耐久性を高めますが、それぞれの処理は用途が異なります。手頃な価格で保護性能と鮮やかな発色を求めるなら、標準アルマイト処理が適しています。一方、過酷な環境下での耐腐食性と耐摩耗性が必要な場合は、硬質アルマイト処理が適しています。
どの陽極酸化タイプがニーズに合っているか分からない場合は、 contact Richconn当社のチームは専門的なガイダンスを提供し、プロジェクトのニーズを満たす高品質の CNC 部品仕上げサービスを提供します。
関連する質問
6000 や 7000 などの 6061 および 6082 シリーズの合金は、硬質陽極酸化処理に最適です。5000 などの 6000 および 6063 シリーズの合金は、標準 (装飾) 陽極酸化処理に最適です。
特にタイプII陽極酸化処理では、陽極酸化皮膜のシーリングは必須です。シーリングにより気孔が閉じられ、色の安定性、耐腐食性、耐摩耗性が大幅に向上します。この工程により、部品の寿命と性能の両方が向上します。
はい、陽極酸化処理によって表面層が形成され、タップやねじ山のある部分に蓄積される可能性があります。この余分な層によってねじ山の寸法が変化し、部品の公差が外れてしまう可能性があります。
熟練したスタッフ、厳格な品質管理、そして優れた顧客評価を持つ陽極酸化処理業者を選びましょう。多くのエンジニアが RICHCONN ISO 9001認証の仕上げ加工と高度なCNC加工を一元的に提供しているため、信頼性の高い結果が求められる複雑なプロジェクトや多段階のプロジェクトに最適です。



