
インコネルは、極限の条件に対する耐性と優れた強度を備えているため、化学処理や航空宇宙などの産業で重要な役割を果たしています。しかし、その並外れた特性により、適切な技術とツールがなければ機械加工は困難になります。
このブログ記事では、インコネル機械加工の特性、ベストプラクティス、課題、そして実際の用途について説明します。
インコネル加工とは何ですか?
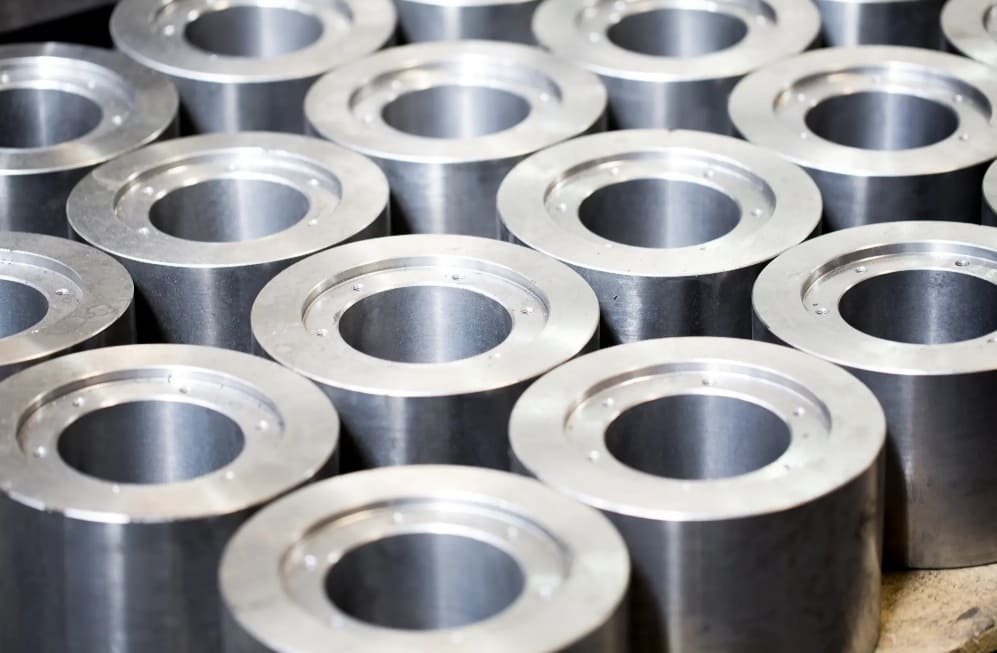
簡単に言えば、インコネル加工とは、インコネルから部品を成形して製造する特殊なプロセスです。
この材料は基本的にニッケルクロムベースの超合金のグループであり、優れた耐腐食性と強度、高温に耐える能力でよく知られています。これらの特性により、インコネルは自動車、化学処理、航空宇宙などの業界で重要な存在となっています。
こちらもご覧ください:ニッケル合金のCNC加工
インコネルの組成
インコネル合金は主にニッケルとクロムで構成されています。鉄、モリブデン、ニオブなどの追加元素も含まれています。これらの元素により、熱安定性、強度、耐腐食性などの特性が向上します。
正確な組成はグレードによって異なります。ただし、以下の表はいくつかの主要元素の範囲を示しています。
| 素子 | 構成(%) |
|---|---|
| ニッケル | 50-72 |
| Chromium | 14-31 |
| 鉄 | 6-10 |
| アルミ | 0.35 |
| Carbon | ≤0.10 |
| チタン | 0.15-1.70 |
| モリブデン | 0-10 |
| ニオブ | 2.75-4 |
機械加工に関連するインコネルの特性
機械的性質
硬度
インコネル合金は非常に高い硬度を示し、通常はブリネル硬度(HB)で300以上です。そのため、機械加工時の変形に強いという特徴があります。
耐疲労性
これらの合金は、過酷な温度や一定の負荷下でも優れた耐疲労性を維持します。そのため、航空宇宙やタービンの用途に最適です。
高強度
インコネルの降伏強度は約 1036 MPa、引張強度は 1240 MPa です。
物理的特性
熱伝導率
インコネルは熱伝導率が低いため、加工中に熱が集中してしまいます。そのため、最適な冷却戦略が必要です。
膨張特性
インコネルの熱膨張係数は12.8~13.3 µm/m・Kであり、高温下でも寸法安定性を確保できる。しかし、熱変形を避けるためには、精密な機械加工技術が必要となる。
密度
インコネルの密度は約 8.44 g/cm³ です。
インコネルの機械加工における課題
熱の発生と管理
インコネルは機械加工中に大量の熱を発生します。これは、熱伝導率が低く、切削温度が 1200°C を超えるためです。この高熱は表面の完全性を損なうだけでなく、工具寿命も損ないます。
その一方で、放熱性が悪いため温度管理が難しく、加工精度の低下や熱変形などのリスクが生じます。
加工硬化傾向
インコネルは切削面の下に硬化層を形成するため、加工応力を受けると急速に硬化します。これにより工具の摩耗が加速されるだけでなく、その後の加工操作が複雑になり、切削抵抗も増加します。
さらに、この硬化層の深さは 60 µm を超える場合もあり、高精度の切断が困難になる可能性があります。
表面の完全性と工具の摩耗
インコネルの硬度と研磨性により、ノッチングやエッジの欠けなどの工具の摩耗が加速します。この摩耗によりコストが増加し、機械加工の熟練度も低下します。
さらに、摩耗した工具は仕上げ面の荒れ、表面下の損傷、微小な亀裂の原因となり、表面の完全性を維持することが困難になります。これは、機械加工された部品の性能にも影響を及ぼします。
加工技術とベストプラクティス
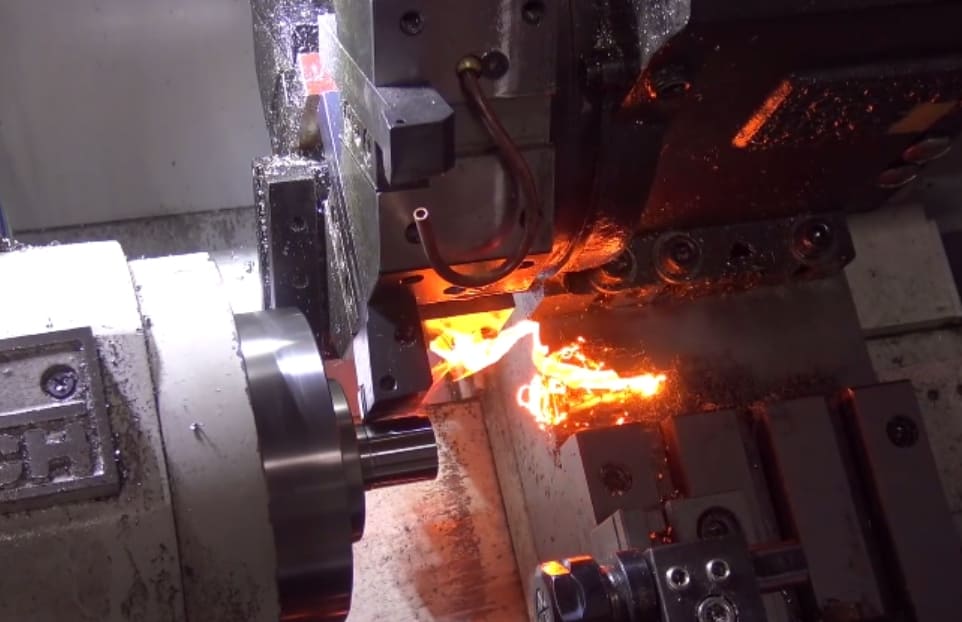
ツールの選択
インコネルの靭性を扱うには、高性能の工具が必要になります。一般的な機械加工には、耐熱性と長寿命性を備えた超硬工具が最適です。
同様に、セラミック工具は高速用途に適しており、チタンアルミニウム窒化物 (TiAlN) でコーティングされた工具などは、厳しい条件下での摩擦を減らし、工具寿命を延ばします。
切削パラメータの最適化
表面品質と熱発生のバランスをとるために、切削速度は 60 〜 70 m/分にしてください。表面粗さを最小限に抑え、一貫した切りくず形成を確保するには、送り速度を 0.1 〜 0.2 mm/回転にしてください。また、切削力が過剰になったり工具が摩耗したりしないように、切削深さを 0.2 〜 0.3 mm に維持してください。
こちらも参照:CNC加工における送り速度と切削速度
クーラントの塗布
インコネル加工では、加工硬化を防ぎ、熱を管理するために、効果的なクーラントの適用が重要です。高圧システムは、熱の効率的な放散を保証します。一方、フラッドまたはオイルベースのクーラントは、摩擦を減らすための優れた潤滑を提供します。
さらに、高温作業中の適切な冷却液の流れは、切りくずの排出だけでなく、工具の保護や表面の完全性の維持にも役立ちます。
高度な加工戦略
インコネルに使用される 2 つの高度な加工戦略は、プランジミリングと高送りミリングです。
高送りフライス加工により、材料除去率が向上し、工具の摩耗が最小限に抑えられます。そのため、荒加工に適しています。
一方、プランジフライス加工では軸方向の力が軽減されるため、特に深い切り込みや難しい形状での安定性と加工精度が向上します。
インコネルの非伝統的な加工方法
放電加工
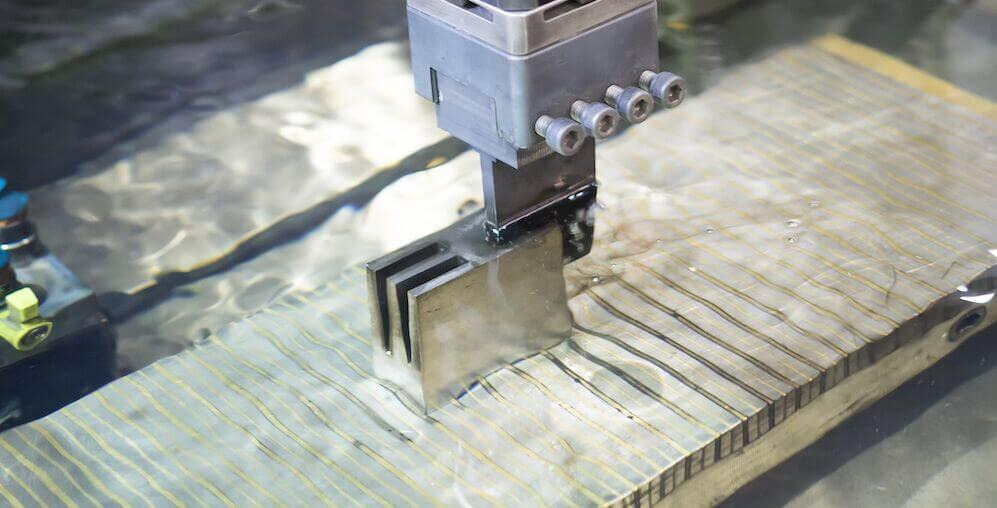
EDM は、物理的接触なしに硬くて耐熱性のある材料を扱うことができるため、インコネル加工に適しています。誘電性流体と制御された放電を使用して材料を正確に除去し、滑らかな仕上げと高精度を実現します。そのため、タービンブレードのような複雑な部品や形状に効果的です。
関連項目:シンカー放電加工とワイヤー放電加工の比較
電解加工
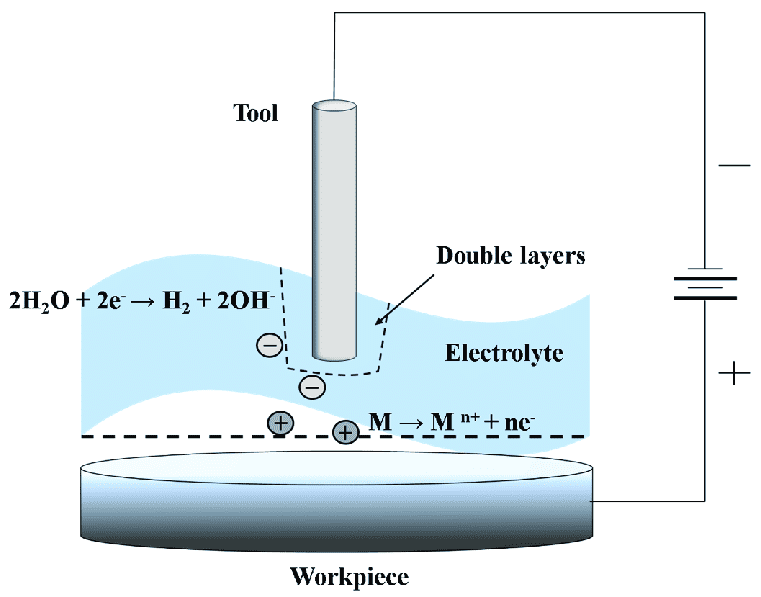
ECM では、電気化学反応を利用して、熱の発生や機械的ストレスなしにインコネル材料を溶解します。
ECM は、負に帯電した工具 (カソード) と正に帯電したワークピース (アノード) を使用して、正確なカットと複雑な形状を実現します。この技術は、滑らかな表面仕上げを必要とする航空宇宙用途で広く使用されています。
光化学機械加工
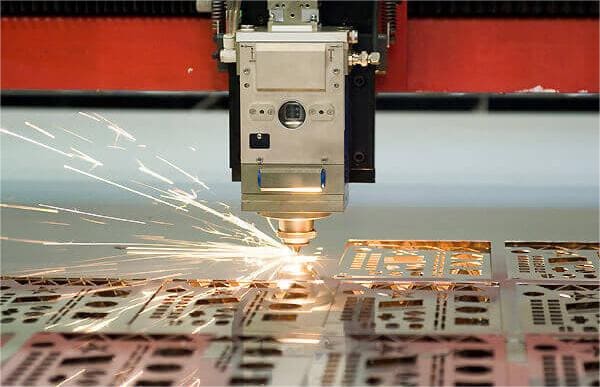
PCM は、フォトレジスト技術と化学エッチングを組み合わせて、細部まで精巧に作られた複雑な部品を製造します。
厳しい寸法公差を維持し、バリのない加工も実現できるため、薄肉インコネル部品に非常に効果的です。そのため、精密工学およびエレクトロニクス業界で広く使用されています。
インコネル加工の用途
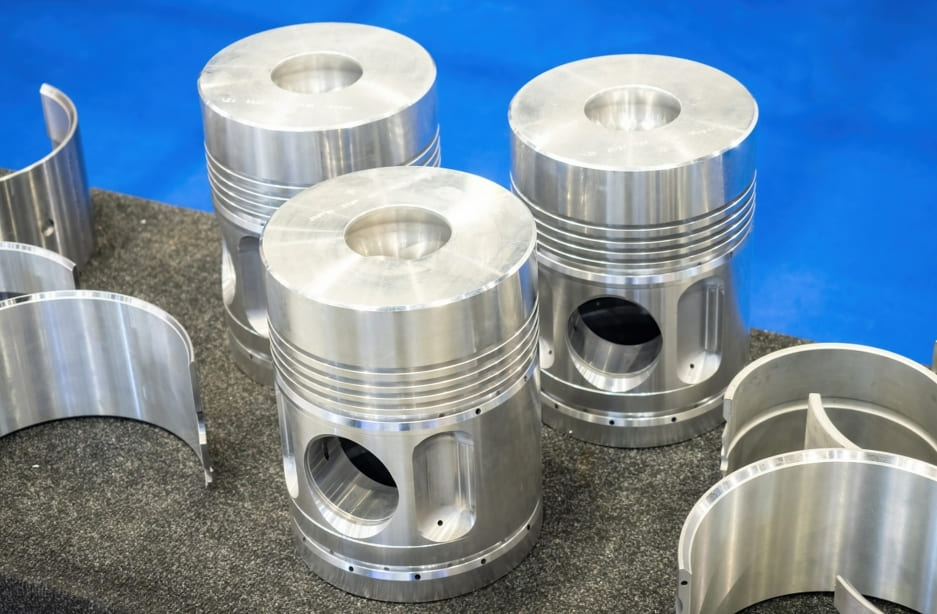
航空宇宙産業
インコネルは、高圧・高温に耐える能力に優れているため、ジェットエンジン、排気システム、タービンブレードなどに広く使用されています。さらに、耐酸化性にも優れているため、遮熱板や燃焼室などの重要な部品の信頼性も保証されます。
タービンブレード
発電所や航空機のガスタービンブレードには、高温だけでなく機械的負荷にも耐えられる材料が必要です。そのため、インコネルは酸化だけでなく熱疲労やクリープ変形にも耐えられるため、こうした用途で好まれる選択肢となっています。
さらに、高温強度により、エネルギー変換が向上し、耐用年数が長くなります。
熱交換器
原子力、化学処理、海洋用途など、これらのすべての産業では熱交換器にインコネルを使用しています。また、腐食性や高温の環境にも耐えられるため、材料の劣化を伴わずに優れた熱伝達を保証します。
海洋および化学処理
インコネルは海洋用途において海水による腐食に耐えます。そのため、バルブ、ファスナー、プロペラシャフトなどに適しています。同様に、化学処理では、強力な化学物質にさらされる反応器やポンプに使用されます。
総括する
つまり、インコネルの機械加工には、その課題を克服するための特別なツールと技術が必要です。インコネルの独特な特性により、機械加工の課題にもかかわらず、化学処理や航空宇宙などのさまざまな産業に適しています。
優れたインコネル加工サービスが必要な場合は RICHCONN 最良の選択肢です。 お問い合わせ いつでも。
関連する質問
インコネルが機械加工が難しい材料である理由は何ですか?
インコネルは加工硬化率が高く、熱伝導率と靭性が低いため、切削抵抗が高くなり、工具の摩耗が著しくなり、加工中に熱が蓄積されます。
インコネル合金を切断するための最も効果的な加工技術は何ですか?
効果的な技術としては、切削パラメータ(中程度の送り速度、低速)の改善、セラミックまたは超硬工具の使用、複雑な形状に対する放電加工(EDM)などがあります。
インコネルは従来の CNC マシンを使用して機械加工できますか、それとも特殊なツールが必要ですか?
はい、インコネルは従来の CNC マシンで加工できます。ただし、耐久性と熟練度を高めるには、セラミックやカーバイドのインサートなどの特殊なツールが必要です。
インコネル加工時の高切削温度は工具寿命にどのような影響を与えますか?
高温は、摩耗と接着のメカニズムにより工具の摩耗を加速します。これにより工具寿命が大幅に短縮され、頻繁な交換や特殊な冷却システムやコーティングが必要になります。
インコネル加工の効率向上にクーラントはどのような役割を果たしますか?
インコネル加工中、クーラントは加工硬化を軽減し、工具寿命を延ばし、熱を効果的に放散し、一貫した切削係合を保証して熟練度を向上させます。
機械加工中にインコネルの加工硬化を防ぐにはどうすればよいですか?
加工硬化を最小限に抑えるための重要な戦略は 3 つあります。ペッキングを回避すること、最適な送り速度で低い切削速度を使用すること、そして一定の切削エンゲージメントを維持することです。
インコネルの加工に最適な切削工具の種類は何ですか?
正のすくい角を持つセラミック工具と超硬工具は、耐熱性と大きな切削力に対応できる能力を備えているため最適です。
インコネル合金を機械加工する際に表面の完全性を維持するにはどうすればよいですか?
機械加工中は、送り速度と切削速度を最適化し、新しい工具を使用し、さらに適切な冷却を行って変形や残留応力を回避します。



