
スイス型多軸旋盤は、最大直径1¼インチまでの複雑な部品の旋削加工に優れており、特に長さ対直径比が高い場合にその真価を発揮します。最大24インチの長さの部品も加工可能です。しかし、加工がスムーズに進むか、工具や作業時間を浪費してしまうかは、材料の選定戦略にかかっています。
棒材の価格はあくまで出発点に過ぎません。真のコストへの影響は、工具の摩耗率、切りくず処理の問題、そして機械の無人運転時間といった点に現れます。ステンレス鋼、チタン、快削真鍮など、適切なスイス型旋盤の材料を選ぶことが、見積書のあらゆる項目に影響を与えます。
このガイドでは、特定の材料グレードと形状がスイス型旋盤加工のコスト最適化にどのように影響するかを詳しく解説します。どの合金が効率的に加工できるか、隠れたコストがどこに潜んでいるか、そしてカタログ価格だけでなく、実際の生産経済性に基づいて材料を選択する方法を学ぶことができます。
スイス型旋盤加工とその材料要件を理解する
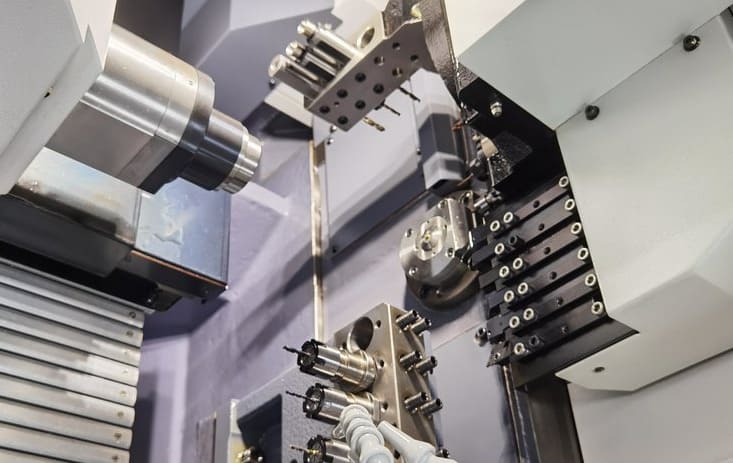
次のプロジェクトで使用する材料を選ぶ前に、スイス型旋盤加工の仕組みと、機械に投入する原材料に特有の要求事項がある理由を理解することが非常に重要です。機械の設計と材料の選択の関係は、部品の品質、サイクルタイム、コストに直接影響します。
スイス式機械加工プロセスと棒材の要件
スイス型旋盤は、長い棒材を主軸に通し、部品を次々と切削します。加工済みの部品が切り離されると、その切削面が次の部品の前面になります。そのため、材料の無駄は極めて少なく、唯一の端材は支持部を越えて届かないほど小さなものです。
適切な棒材仕様を満たすことは不可欠です。棒材の直径と形状を部品設計に合わせる必要があります。標準直径を選択することでコストを抑え、調達先の選択肢も広がります。高性能CAMソフトウェアを使用すれば、これらの標準サイズに合わせてスイス型旋盤加工を最適化できます。
ガイドブッシング技術と材料形状に関する考察
ガイドブッシング機構こそが、スイス型旋盤を従来の旋盤と区別する特徴です。これは切削工具のすぐ隣にある精密なワーク保持点として機能し、主軸台が前後にスライドする際にワークを安定させます。この構造により、特に標準的な旋盤ではたわんでしまうような細長い部品や複雑な形状の部品において、卓越した精度を実現します。
バーはこのぴったりと嵌め込まれたブッシング内で回転するため、材料の形状に関する要件は厳格です。
- バーは円形かつ真っ直ぐで、振れが最小限でなければならない。
- 生の棒の表面仕上げは滑らかで均一でなければならない。
- 直径公差はブッシングの動作範囲内に収まる必要があります。
精密加工において研磨棒材が不可欠な理由
棒材にわずかな欠陥や真円度のずれがあると、それがそのまま完成品に反映されます。同心度誤差、真円度不良、表面仕上げのばらつきなどが見られるでしょう。研削加工された棒材は、厳密に管理された直径と滑らかで均一な表面を提供することで、これらのリスクを排除します。これにより、ガイドブッシング機構の精密なワーク保持と調和して機能します。
厳しい材料形状要件を満たす研磨済み棒材への投資は、初期費用が高くなる可能性があるが、部品の品質を保護し、あらゆる生産工程における不良品を削減する。
スイス型ねじ加工で一般的に使用される材料
スイス式自動旋盤加工では、バルブスプールやカップリングからコネクタ、シャフト、スリーブ、ファスナーまで、幅広い精密部品が製造されます。スイス式自動旋盤加工に使用する材料の選択は、完成品の用途によって異なります。それぞれの用途には、特定の物理的および化学的特性が求められます。
耐腐食用途向けステンレス鋼グレード
部品が湿気、化学物質、または過酷な環境にさらされる場合、ステンレス鋼が最適な選択肢となります。303、304、316などのグレードは、医療機器、油圧継手、船舶用ハードウェアなどに優れた耐食性を提供します。ステンレス鋼の六角棒材は、油圧システムや燃料システムのコネクタなど、レンチをかけるための平らな面が必要なカップリングによく使用されます。
重量重視の部品にはアルミニウムとチタンを使用
航空宇宙分野や携帯型医療機器においては、重量が重要な要素となります。アルミニウム部品は、低コストで高い強度対重量比を実現するため、大量生産に最適です。チタン部品は、軽量性と優れた強度を両立させた用途に適しています。例えば、整形外科用インプラントや航空宇宙用ファスナーなどが挙げられます。チタンは体液による腐食に強く、手術器具の材料として好まれています。
摺動接触部品用炭素鋼
ピン、ブッシュ、シャフトなど、摺動接触を伴う部品には、炭素鋼が適しています。12L14や1215などの鋼種は、加工性に優れ、熱処理も良好に行えます。これらの鋼は、特殊合金に比べてはるかに低コストで、優れた耐摩耗性を提供します。
電気用途向け銅および非金属材料
電気スペーサーには、特定の導電性または絶縁特性が求められます。銅や真鍮は、コネクタや端子に優れた導電性を提供します。PEEKやデルリンなどの非金属材料は、絶縁性と耐薬品性が重要な用途において、電気スペーサーとして使用されます。これらのエンジニアリングプラスチックは、表面仕上げが均一で、過酷な環境下でも信頼性の高い性能を発揮します。
| 材料 | キーのプロパティ | 代表的なアプリケーション |
|---|---|---|
| 303ステンレススチール | 耐食性、切削加工性 | 継手、バルブ部品 |
| 6061アルミニウム | 軽量、加工性に優れている | 航空宇宙用ブラケット、ハウジング |
| グレード5チタン | 高い強度対重量比 | インプラント、航空宇宙用ファスナー |
| 12L14 炭素鋼 | 優れた被削性、耐摩耗性 | ピン、シャフト、ブッシング |
| C36000黄銅 | 電気伝導性 | コネクタ、端子 |
| asfasdf | 絶縁性、耐薬品性 | 電気スペーサー、絶縁体 |
スイス型旋盤加工における材料選択がコストに与える影響
プロジェクトにおける材料費の影響を理解するには、まずシンプルな質問から始めましょう。あなたの用途では、本当に何が求められているのでしょうか?耐食性が必須条件であれば、低炭素鋼では不十分です。しかし、めっきや不動態化処理といった表面処理方法を検討することで、より安価な基材を利用できる場合もあります。
賢明な材料選定基準は、原材料価格だけにとどまりません。選択する合金グレードと棒材の形状は、スイス型旋盤加工の経済性に直接影響します。加工性に優れたグレードは、加工効率を劇的に向上させ、サイクルタイムを短縮し、工具寿命を延ばします。一方、難削合金は、たとえ原材料価格が安くても、人件費、工具費、スクラップ費用を増加させてしまいます。
スイス型旋盤は、±0.0001インチ(±2.5ミクロン)という極めて厳しい公差を実現できます。この精度は、埋め込み型医療機器、航空宇宙用センシング機器、防衛誘導システムなど、わずかな寸法誤差でもシステム障害につながる分野において非常に重要です。使用する材料は、製造工程全体を通してこれらの公差を達成・維持できるほど安定している必要があります。
材料選択に関連する主要な生産コスト要因を簡単にまとめると以下のようになります。
- 生のバーストックの価格(1ポンドあたりまたは1フィートあたり)
- 被削性評価とサイクルタイムへの影響
- 工具の摩耗率と交換頻度
- 無人運転時のチップ制御動作
- 寸法不安定性によって生じる不良率
| コストファクター | 快削合金(例:303ステンレス鋼) | 標準合金(例:304ステンレス鋼) |
|---|---|---|
| 原材料コスト | 穏健派 | 穏健派 |
| サイクルタイム | ショーター | 15~20%長くなる |
| 工具寿命 | 延長された | 電話代などの費用を削減 |
| 切りくず管理 | 素晴らしい | 問題がある |
| 総合的な加工効率 | ハイ | 低くなる |
部品設計段階で用途のニーズと製造工程の経済性のバランスを取ることで、性能を犠牲にすることなくコストを抑える可能性が最大限に高まります。適切な材料と適切なグレードの組み合わせが、最終的な収益に大きな違いをもたらします。
生産コストに影響を与える被削性要因
選択した材料の被削性指数は、部品1個あたりのコストに直接影響します。この指数は、必要な切削力、切削屑の破片化のしやすさ、工具摩耗率という3つの主要要素を反映しています。これらの要素を理解することで、生産コストを抑えつつ、より賢明な材料選択が可能になります。
チップ形成と糸状チップの問題
スイス型旋盤加工において、効果的な切りくず制御は最大の課題の一つです。アルミニウム、低炭素鋼、ニッケル合金、チタンなどの延性合金は、長く糸状の切りくずを形成しやすい傾向があります。これらの切りくずは工具や工作物に巻き付き、機械の停止や表面仕上げの欠陥を引き起こします。
「粘着性」と表現されることが多い材料は、切削刃に付着し、切りくず排出経路を詰まらせます。適切な切削パラメータ(送り速度、回転速度、切削深さ)を調整することで、切りくずを扱いやすい大きさに分割し、ダウンタイムを削減できます。
工具摩耗と構成刃先に関する考察
構成刃先の発生を防ぐことは、部品の品質を維持し、不良品を減らす上で非常に重要です。被削材が切削刃に溶着すると、工具の形状が変化し、表面仕上げが劣化します。チタンは特にこの現象が起こりやすいことで知られています。
エッジリスクの蓄積を軽減するには、以下の方法があります。
- 設計要件が許す限り、加工性指数が高い材料を選択する。
- 特定の合金に合わせて最適化されたコーティングされた超硬インサートを使用する
- 適切な冷却液圧と濃度を適用する
このように工具寿命の最適化を優先することで、インサートの寿命が延び、長期間の生産における部品あたりのコストを削減できます。
切削力と材料の延性
延性が高いほど、切削力、発熱量、工具の摩耗速度が速くなります。以下の比較表は、スイス型旋盤加工で一般的に使用される材料が、これらの点でどのように異なるかを示しています。
| 材料 | 相対被削性指数 | チップタイプ | 構築されたエッジリスク | 切断力レベル |
|---|---|---|---|---|
| 303ステンレススチール | 78% | 短く、壊れた | ロー | 穏健派 |
| 304ステンレススチール | 45% | 長くて糸状の | 穏健派 | ハイ |
| 6061アルミニウム | 90% | 糸を引く | 穏健派 | ロー |
| Ti-6Al-4Vチタン | 22% | 糸状で、グミ状 | ハイ | すごく高い |
| 12L14 炭素鋼 | 100% (ベースライン) | 短く、壊れた | ロー | ロー |
用途が許す限り、加工性に優れた鋼材を選択することは、部品を一つも切削する前に生産コストを削減する最も効果的な方法の一つです。
スイス型旋盤加工における材料固有の課題
スイス型自動旋盤に投入する材料はそれぞれ固有の課題を抱えています。これらの機械は長時間無人で稼働することが多いため、小さな問題が気づかないうちに深刻化してしまう可能性があります。何が問題になるのか、そしてなぜそうなるのかを理解することが、高額なダウンタイムを防ぐための第一歩となります。
無人運転中にスイス型旋盤でよく発生する問題には、以下のようなものがあります。
- 糸状の切削屑が工具に絡まり、機械を詰まらせる
- チップの堆積によって発生する摩擦熱が発火するほどで、これは深刻な熱安定性の問題である。
- 複数サイクルにわたって検出されないままの予期せぬ工具破損
- オーステナイト系ステンレス鋼における加工硬化問題に起因する寸法ずれ
304ステンレス鋼を例にとってみましょう。この鋼種は切削加工中に急速な加工硬化を起こしやすい性質があります。切削部で材料が硬化すると、折れにくい長く糸状の切りくずが発生します。これらの切りくずはスピンドルや工具に巻き付き、詰まりを引き起こして生産を停止させます。硬化した表面は工具の摩耗を早め、交換コストの上昇とサイクルタイムの遅延につながります。
| 課題 | 影響を受ける素材 | 素材固有のソリューション |
|---|---|---|
| 加工硬化 | 304ステンレス鋼、インコネル | 303ステンレス鋼のような切削加工性に優れたグレードに切り替えましょう。 |
| チップ発火リスク | マグネシウム、チタン | 適切な冷却液の流れと切粉排出システムを使用してください。 |
| 糸状のチップの形成 | 銅、低炭素鋼 | 送り速度を調整し、切りくず破砕インサートを使用する |
| 工具の急速な摩耗 | 硬化合金、チタン | コーティングされた超硬工具またはPCD工具を選択してください |
朗報なのは、スイス型旋盤は12軸以上を備えていることです。これにより、オペレーターはフライス加工、穴あけ加工、ねじ切り加工、ローレット加工、溝加工を単一の連続サイクルで実行できます。段取り回数が少なくなれば寸法ずれのリスクも軽減され、最初から材料に適したソリューションを選択することで、多軸加工をどのシフトでもスムーズに実行できます。
コスト最適化のための材料グレードの比較
材料グレードを徹底的に比較することで、見落としているコスト削減の機会を見つけることができます。重要なのは、部品の性能と生産効率を比較検討することであり、そのためにはまず、特定のグレードが機械上でどのように動作するかを理解することから始める必要があります。
304ステンレス鋼と303ステンレス鋼のトレードオフ
303ステンレス鋼と304ステンレス鋼のどちらを選ぶべきかという議論は、スイスの機械加工工場で最もよく見られる話題の一つです。304ステンレス鋼は優れた耐食性を持ちますが、加工硬化が速い傾向があります。そのため、糸状の切り屑が発生し、工具に絡まって機械の停止を引き起こす可能性があります。
303鋼は、まさにこの問題を解決するために開発されました。硫黄含有量を増やすことで、切削屑の破断性が向上し、工具の摩耗が軽減されます。単純な費用対効果分析では、303鋼は304鋼に比べてサイクルタイムを25~40%短縮できることが明らかになる場合が多いです。その代償として、降伏強度がやや低く、耐食性も低下します。
| プロパティ | 303ステンレス | 304ステンレス |
|---|---|---|
| 機械加工性評価(AISI) | 78% | 45% |
| 引張強さ (ksi) | 85 | 90 |
| 耐食性 | グッド | 素晴らしい |
| 切りくずの形成 | 短くて壊れたチップ | 繊維質で問題のあるチップス |
| 相対的な棒材コスト | 穏健派 | 穏健派 |
コスト削減のための標準直径の選択
標準的な棒材の直径に合わせて部品を設計することは、シンプルながら効果的な材料最適化戦略です。非標準サイズの場合は、最低発注数量と長い納期を伴う特注が必要となります。1/4インチ、3/8インチ、1/2インチといった一般的な直径にこだわることで、原材料コストを抑え、サプライチェーンの安定性を確保できます。
性能要件と被削性のバランス
すべての部品に最高性能の合金が必要なわけではありません。グレードを選択する前に、自問自答してください。この部品には本当に最高の耐食性が必要でしょうか?多くの場合、パッシベーション処理やメッキなどの後加工仕上げで、同等の保護性能をはるかに低いコストで実現できます。設計段階の早い段階で被削性評価を検討することで、品質を損なうことなくサイクルタイムを短縮できる代替案を探る余地が生まれます。
生産効率と材料選定
スイス製の機械は、1回のサイクルで複数の工程を実行します。これにより、余分な段取り作業が不要になり、不良率が低下し、生産量が増加します。ただし、これは適切な材料と適切な工程を組み合わせた場合に限ります。ガイドブッシュを通る合金の種類によって、生産効率の指標は大きく変化します。
材料の選択が、無人運転、ダウンタイムの最小化、そして時間当たりの部品生産量の向上にどのように影響するかを詳しく見ていきましょう。
異なる材料を使用した無人運転のリスク
スイスのあらゆる加工工場にとって、信頼性の高い無人加工は目標です。しかし、特定の材料によっては、その目標達成が非常に困難になります。304ステンレス鋼や純銅のような糸状の切りくずは、工具に絡みついたり、切りくずコンベアを詰まらせたり、スピンドル付近に危険な堆積物を形成したりする可能性があります。マグネシウムやチタンの切りくずは、適切に処理されないまま蓄積すると、火災の危険性があります。
303ステンレス鋼や12L14鋼などの快削性材料は、短く折れた切り屑を生成します。これらの材料を使用することで、機械の稼働率へのリスクを大幅に低減しながら、夜間の加工を行うことができます。
機械のダウンタイムに対する物的影響
工具の摩耗は、予期せぬ停止の大きな原因の一つです。チタンやインコネルなどの研磨材はインサートの摩耗が速く、頻繁な工具交換を余儀なくされます。工具交換のたびに、サイクルタイム短縮の取り組みが中断され、生産時間が失われます。
| 材料 | 相対的な工具寿命 | 切りくず管理 | ダウンタイムリスク |
|---|---|---|---|
| 12L14 炭素鋼 | 素晴らしい | 短くて壊れたチップ | ロー |
| 303ステンレススチール | グッド | 扱いやすいチップス | ロー |
| 304ステンレススチール | 穏健派 | 糸を引くチップス | 技法 |
| 6061アルミニウム | 素晴らしい | 蓄積されたエッジリスク | 低~中 |
| Ti-6Al-4Vチタン | 最低 | 中程度のチップス | ハイ |
材料特性に基づくスループット率
スループットの最適化は、品質を犠牲にすることなくどれだけ速く切削できるかにかかっています。軟らかく加工しやすい合金は、積極的な送り速度と切削速度を可能にします。一方、硬い合金はより遅い加工条件を必要とし、結果として時間当たりの部品生産量が直接的に減少します。
- アルミニウム合金は、ステンレス鋼よりも3~5倍速いスピンドル速度で回転できる。
- 快削鋼は、部品間の品質の一貫性を保ちながら、より短いサイクルタイムをサポートします。
- インコネルのような特殊合金は、炭素鋼と比較して処理能力を50%以上低下させる可能性がある。
生産開始前に適切な材料を選択することで、品質の予測可能性、不良率の低減、検査コストの削減といったメリットが得られます。これらはすべて、大規模なOEMプログラムにとって非常に重要です。
表面仕上げ要件と材料に関する考慮事項
スイス型旋盤加工で使用する材料は、得られる表面粗さ、そしてその加工にかかるコストに直接影響します。材料によっては、旋盤加工後すぐに鏡面仕上げになるものもあります。一方、追加の仕上げ加工が必要な材料もあり、その場合は時間と費用がかさみます。
スイス型旋盤は、ガイドブッシュ設計により、厳しい表面仕上げ仕様の実現に優れています。ブッシュは切削ゾーンに近い位置でワークピースを支えるため、たわみや振動が軽減されます。この構造により、ステンレス鋼やチタンからアルミニウム、エンジニアリングポリマーまで、幅広い金属やプラスチックにおいて、卓越した表面品質を実現します。
医療用インプラント、光学機器、流体部品などの用途では、Ra値が重要になります。表面が滑らかであれば摩擦が軽減され、密閉性が向上し、部品の寿命が延びます。スイス型旋盤で加工した場合の代表的な材料の比較を以下に示します。
| 材料 | 達成可能なRa値(μin) | 二次仕上げが必要 |
|---|---|---|
| 303ステンレススチール | 8-16 | まれに |
| 6061アルミニウム | 8-16 | まれに |
| グレード5チタン | 16-32 | 時々 |
| 304ステンレススチール | 16-32 | しばしば |
| C360黄銅 | 8-16 | まれに |
303ステンレス鋼やC360真鍮のような快削性材料は、加工直後から優れた表面粗さを実現します。多くの場合、二次研磨や研削は不要です。一方、304ステンレス鋼のような粘着性のある材料は、切削工具に構成刃先を形成しやすく、表面仕上げを劣化させ、追加の仕上げ加工が必要になります。
初回加工で要求される表面仕上げ仕様を満たす材料を選択することで、大幅なコスト削減につながります。二次加工工程を省き、取り扱いを減らし、サイクルタイムを短縮できるからです。これらはすべて、前述のセクションで検討した生産効率と、これから説明する量産コスト分析に直接関係する要素です。
量産と材料費分析
試作品から本格的な量産へと規模を拡大する際、材料の選択は主要なコスト要因となります。徹底的な材料コスト分析を行うことで、原材料価格、サイクルタイム、不良率などが数千、数百万個もの部品にどのように影響し合うかを理解することができます。スイス型旋盤は、大量生産と反復作業向けに設計されており、一度プログラムが最適化されれば、ほとんど調整なしで稼働します。
設計段階の早い段階で量産における経済性を理解することで、複数年にわたるプログラムにおいて部品あたりのコストを最も効果的に管理できる可能性が高まります。
大量生産における材料選定の考慮事項
生産規模の拡大は、年間生産計画に着手する前に適切な材料を選択することにかかっています。303ステンレス鋼や12L14炭素鋼のような切削加工性に優れた材料は、サイクルタイムの短縮と工具交換回数の削減を可能にします。これは、作業員の介入を減らしつつ、1シフトあたりの生産量を増やすことにつながります。
複雑で長さ対直径比の大きい部品の場合、スイス型旋盤加工は多くの場合、非常にコスト競争力があります。重要なのは、材料を目標生産量に合わせることです。
| 年間取引量 | 推奨されるアプローチ | 最適な材料戦略 |
|---|---|---|
| 1,000-10,000 | 短期最適化 | 標準的な快削性グレード |
| 10,000-100,000 | 専用工具のセットアップ | 標準直径の研磨済み棒材 |
| 100,000件以上 | 消灯可能なプログラム | 仕様を満たす最高加工性グレード |
最適な材料選択による不良率の削減
不良率の削減は、加工しやすい材料を選ぶことから始まります。加工が難しい合金は、糸状の切り屑、工具の破損、寸法のずれを引き起こし、いずれも不適合報告の増加につながります。加工しやすい材料は、より厳しい公差を高い精度で維持できるため、不良率を低く抑えることができます。
- 快削合金は寸法ばらつきを最大40%低減する
- 一貫した切りくず処理により、機械の停止を防ぎます。
- 工具の摩耗パターンが安定しているということは、規格外部品が少なくなることを意味します。
加工性の向上による長期的なコストメリット
より加工しやすいグレードのコンパウンドを選択することで、長期的にコスト削減効果が得られます。工具交換費用が削減され、ダウンタイムが短縮され、複数年契約においても安定した生産量を維持できます。部品1個あたりのコスト削減額がわずか0.02ドルでも、100万個の生産量では2万ドルの節約につながります。
初期段階での材料選定に時間をかけることは、生産ライフサイクルのあらゆる段階で大きなメリットをもたらします。この考え方は、次に業界特有のアプリケーションで詳しく見ていくコンプライアンスや仕様要件に直接つながります。
業界特有の材料要件とコストへの影響
規制の厳しい業界では、厳しい公差だけでなく、完全なトレーサビリティ、認証済みの材料供給元、そして厳格な文書化が求められます。医療、航空宇宙、防衛用途向けの部品を加工する場合、材料自体が規制遵守に関連したプレミアム価格となります。材料の選択は、単位コストと生産における管理負担の両方に直接影響します。
医療機器材料規格とコンプライアンスコスト
スイスの機械加工技術は、インプラント、手術器具、診断機器の製造において重要な役割を果たしています。これらの部品には、医療グレードの材料(一般的には316Lステンレス鋼またはチタン合金)が必要であり、ロットごとのトレーサビリティとミル認証が必須です。FDA準拠材料を扱う工場は、ISO 13485認証を維持し、バリデーションプロトコル(IQ、OQ、PQ)をサポートする必要があります。こうした文書作成にかかる費用は、生産ロットごとに実質的なコスト増となります。
航空宇宙材料の仕様とプレミアム価格
航空機システムは、センサーハウジング、軽量ブラケット、小型構造部品など、スイス製の精密加工部品に依存しています。航空宇宙規格を満たすには、AMS 5643やAMS 4928などの規格に準拠した材料を調達する必要があります。これらの認証合金は、市販品に比べて大幅に高価です。厳しい公差は必須であり、飛行中のわずかな振動や部品のずれでさえ、致命的な結果を招く可能性があります。
防衛およびITAR規制物質に関する考慮事項
兵器サブシステム、誘導部品、コネクタ本体の部品製造には、新たなコスト層が加わります。ITAR(国際武器取引規則)の要件により、技術データの取り扱い者や材料の調達先が制限されます。製造工場はDFARS(国防連邦調達規則)の条項を遵守し、サプライチェーン全体を通して防衛基準を維持する必要があります。これにより、仕入先の選択肢が制限され、リードタイムが長くなります。
| 業種 | キー認証 | 代表的な材質 | コストの影響 |
|---|---|---|---|
| 医療 | ISO 13485 | 316Lステンレス鋼、Ti-6Al-4V | 20~40%のプレミアム |
| 航空宇宙 | AS9100D | インコネル718、15-5PH | 30~60%のプレミアム |
| 防衛 | ITAR / DFARS | 4340鋼、A286 | 25~50%のプレミアム |
こうした法令遵守に伴うコストを事前に理解しておくことで、正確な予算編成が可能になり、プロジェクトに最適な製造パートナーを選ぶことができます。
結論
スイス型旋盤加工の最適化において、材料選定は最も重要な要素の一つです。合金グレードから棒材の形状に至るまで、あらゆる選択が生産プロセス全体に影響を及ぼします。工具寿命、サイクルタイム、不良率、そして最終的な収益にも影響します。材料選定のベストプラクティスに従うには、グレードを決定する前に、用途のニーズと実際の加工性データを慎重に比較検討する必要があります。
効果的なコスト削減戦略は設計段階から始まります。仕様が許す限り加工性に優れた鋼材を選択し、標準的な棒材径を選び、無人運転を計画することで、部品あたりのコストを大幅に削減できます。これらの決定は、数千個もの部品を生産する大量生産においては、わずかな効率向上でも大きな効果を発揮するため、さらに重要になります。精密製造ソリューションは、最初からこのバランスを正しく取ることにかかっています。
Richconn 深い専門知識をもたらす スイスのねじ加工最先端の設備と業界認証に裏打ちされた当社のエンジニアリングチームは、品質と経済性を最大限に高めるために各工程を最適化することに特化しており、旋削加工されたすべての部品が厳格な性能基準とコンプライアンス基準を満たすことを保証します。将来を見据えた設計において、より厳しい公差とより高度な材料が求められるようになるにつれ、経験豊富なスイスの機械加工工場と提携することで、今日の競争の激しい製造業界において明確な優位性を確保できます。



