
アルミニウム合金機械のバリは、機械加工された部品の外観に影響を与えるだけでなく、部品の取り付けを妨げ、機能障害につながります。バリの除去や修正には追加の手順が必要であり、プロセスが複雑になり、製造コストも増加します。
こうした面倒な作業からあなたを救うために、アルミニウム合金加工におけるバリを減らすためのツールとパラメータの最適化に関するガイドラインを用意しました。
アルミニウム合金加工におけるバリとは何ですか?
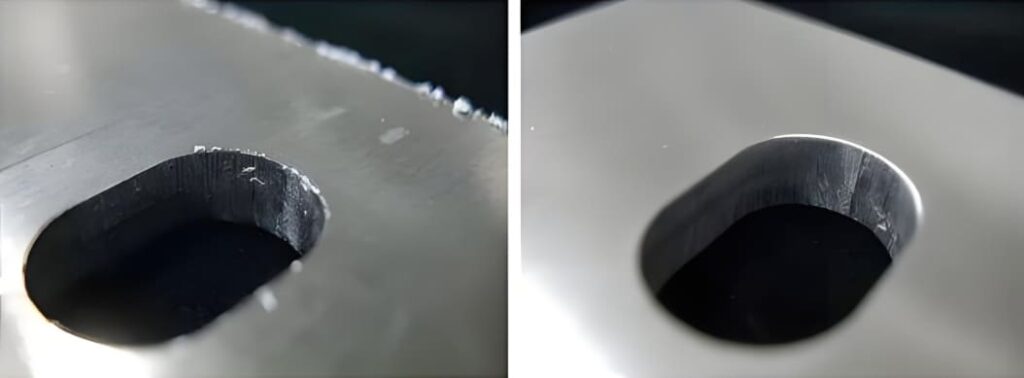
バリは、アルミニウム合金などの高延性金属部品を加工する際に形成される、望ましくない粗いエッジです。これは、フライス加工、穴あけ加工、旋削加工、研削加工などの加工プロセス中に発生することがあります。
バリは、材料特性以外にも、工具の欠陥、不正確な切削速度など、さまざまな理由で発生します。このようなバリは、機械加工部品の外観に影響を与えるだけでなく、加工部品のフィッティングや性能にも影響を与えます。
アルミニウム合金のCNC加工時のバリの危険性
精度の低下
バリは、機械加工されたアルミニウム合金部品の実際の形状と寸法を妨げ、取り付けやフィッティングの精度にも影響を及ぼします。
部品の損傷と寿命の短縮
繰り返しの切削力と摩擦により、バリはさらに硬くなります。これにより、機械の部品を外すときにひび割れが生じる可能性があります。このように、バリは部品を損傷し、早期の故障につながります。
怪我のリスク
バリの付いた機械加工部品を取り扱う際、オペレーターまたはユーザーはバリの粗く鋭いエッジによって怪我をするリスクがあります。
電気ショート
接触面にバリが残っていると、適切な電気接続が妨げられ、電圧降下、過熱、電気故障の原因となります。
摩耗と機械の故障が早まる
機械部品のエッジに生じたバリは継続的な衝突を受け、摩耗が加速します。これにより、摩耗が早まり、機械が故障するリスクが生じます。
アルミニウム合金の加工でバリが発生するのはなぜですか?原因
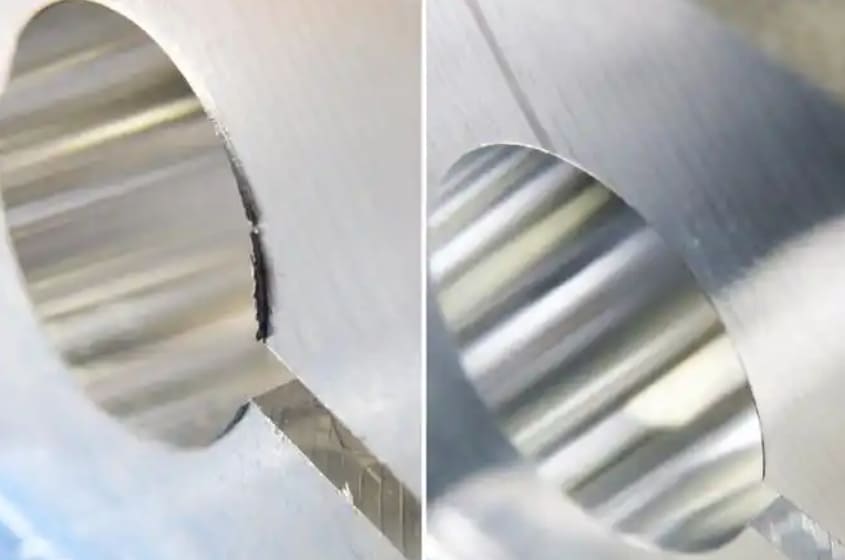
アルミニウムの延性
アルミニウムは本来、柔らかく、延性が高いため、応力を受けると容易に塑性変形します。アルミニウムのこの物理的特性により、アルミニウム合金の金属部品の機械加工中にバリが発生します。
工具の摩耗または工具の形状の誤り
摩耗した工具や不適切な工具形状は、アルミニウム合金のきれいな切断を妨げます。切削工具が十分に鋭くない場合は、アルミニウムが曲がったり裂けたりしてバリが発生する可能性があります。
高い切削速度と送り速度
切削速度が速いと、加工部分に過度の圧力がかかり、金属が引き裂かれてバリが発生します。また、送り速度が速いと、過度の熱が発生し、アルミニウムの変形がさらに大きくなります。その結果、加工部分のきれいな切断が妨げられ、バリが発生します。
チップの排出不良
切りくずの除去が適切でない場合は、切りくずを再度切断する必要があり、追加のバリが発生します。また、高速送り時に切りくずを排出しないと、切りくずが切削ゾーンに擦れて、二次バリが発生します。
アルミニウム合金加工におけるバリの種類
ポアソンバー
ポアソン バリは、加工金属のエッジに沿って現れます。これは、切断中にワークピースが圧縮されて横方向に膨張することによって発生します。
ロールオーバーバー
アルミ合金のような柔らかい材料の出口で切削工具を動かすと、切断面がきれいにならずに曲がってしまいます。これにより、切断面に沿ってバリが形成され、これを除去するのは困難です。
ティアバー
引き裂きバリは、摩耗した工具や鋭利でない工具を使用して切断すると、きれいに切断されずに材料が引き裂かれて発生します。これにより、機械加工された部品に粗い/鋭い、またはギザギザのバリが残ります。
折損バリ・切断バリ
破断バリまたは切断バリは、機械加工のために部品をストック材料から切断したときに形成される、汚れたまたは粗いエッジです。これは、材料がきれいに切断されずにバリが残るために発生します。
アルミニウム加工におけるバリを減らすには?
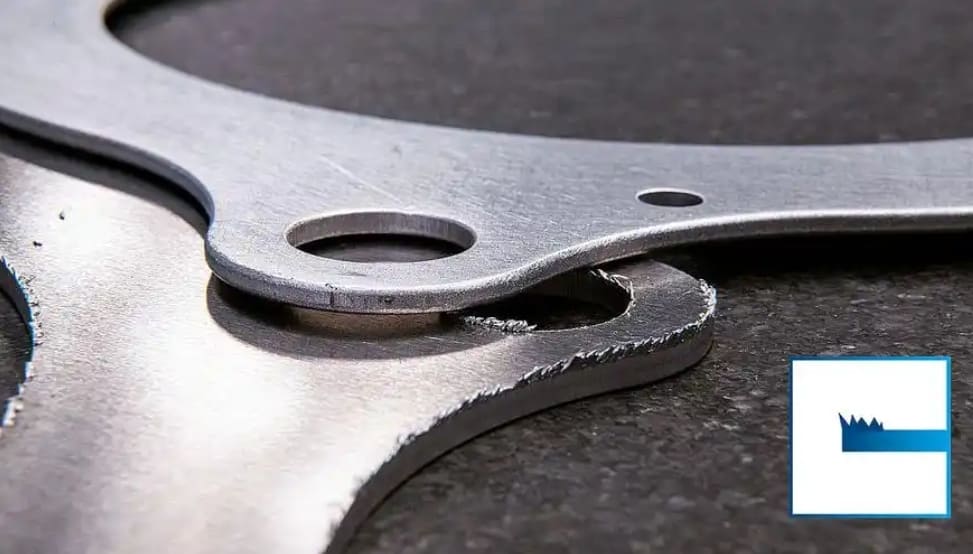
鋭利な切削工具を使用する
アルミニウム合金の靭性と延性には、きれいな切断とバリの形成を減らすための鋭い工具が必要です。このため、アルミニウム合金の加工には工具の選択が重要です。アルミニウム加工に最適な工具材料は次のとおりです。
- ハイス(HSS)工具
- 超硬工具と
- 多結晶ダイヤモンド(PCD)工具
同じ切削工具を長期間使用すると、工具が摩耗して切れ味が悪くなります。可能であれば、刃先を研ぐか、新しいものに交換してください。ただし、PCD 工具は耐摩耗性が高いため、長持ちさせるには PCD 工具をお選びください。
精密な切削加工には、複合フライスカッターや複合ドリルなどの複合工具を選択するのが最適です。これらの工具は、加工品質を向上させるだけでなく、前の工具によって形成されたバリを除去するのに役立ちます。こうすることで、次の加工ステップでバリが発生する可能性が減ります。
ツールパスの最適化
バリは、ほとんどの場合、切削工具がワークピース内に存在するときに形成されます。これらのバリは、工具がワークピース内に入るときに形成されるバリよりも大きくなります。工具の通過方向は、バリの形成に重要な役割を果たします。たとえば、アルミニウム合金のフライス加工に従来のジグザグパスを使用すると、より大きなバリが形成されます。
ツールパスを最適化することでバリを最小限に抑えることができます。ジグザグパスの代わりに、ダウンミリングまたはコンターミリングを使用してください。
クライムミリング:
ダウンミリングでは、切削工具は送りと同じ方向に移動します。これによりワークピースが引っ張られるため、仕上がりがよりきれいになり、バリが少なくなります。
輪郭フライス加工:
輪郭フライス加工では、工具が持ち上がったり、再び刃先に入ったりすることなく、エッジの周りを滑らかに移動します。工具はプロセス全体を通じて材料と接触し続けるため、バリの形成を抑え、きれいなカットが得られます。
工具形状の最適化
アルミニウム合金を切断する角度は、バリの形成に影響します。ここでは、すくい角、逃げ角、ノーズ半径、面取りを考慮する必要があります。これらの要素を調整することで、アルミニウム合金のバリを減らすことができます。
| ツールジオメトリ係数 | それは何ですか | 推奨範囲 | バリを減らすのにどのように役立ちますか? |
|---|---|---|---|
| すくい角 | ツール面とワークピースの表面に垂直な線との間の角度。 | 正傾斜角: 10°~30° (非常に柔らかいアルミニウム合金の場合はさらに高くなります) | – 切削力を軽減 – 加工硬化を防ぐ – 熱の蓄積を最小限に抑えます |
| 逃げ角 | 工具の側面と加工面の間の角度。 | 5°~15°(送り速度により異なります) | – ツールの擦れを防ぐ – 摩擦を軽減 – 素材の破れを最小限に抑えます |
| 鼻の半径 | 工具先端の刃先の半径。 | 0.2 mmから1.6 mm | – エッジを強化する – チップフローを制御 – 変形を軽減 |
| 面取り | ツールの刃先にある小さな角度の付いたエッジ。 | 幅:0.05mm~0.2mm 角度: 5°~20° | – 刃先を強化 – 切りくずの排出性を改善 – 出口バリを防止 |
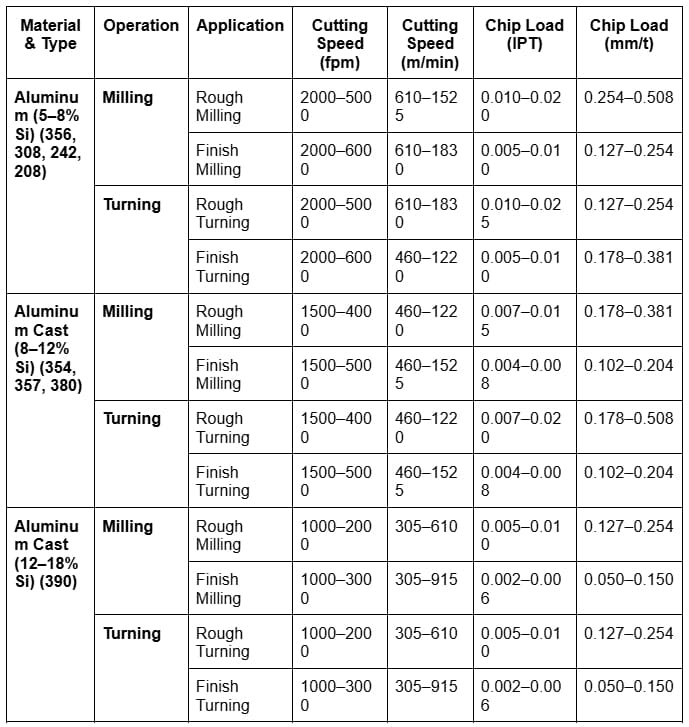
切断速度の調整
切削速度が速いほど材料除去率は向上しますが、工具の摩耗や熱の発生が増加し、バリが形成される可能性があります。このため、最適な切削速度を維持することが重要です。ただし、切削速度はアルミニウム合金によって異なります。
送り速度 (IPR – 回転あたりのインチ)
送り速度は、工具がワークピースから材料を除去する速度を決定します。ただし、送り速度が速いと材料の除去速度が速くなりますが、通常はバリが残ります。対照的に、送り速度が遅いと、バリの形成を最小限に抑えて滑らかな切削が実現します。アルミニウム合金の荒削りおよび仕上げ切削の送り速度範囲は次のとおりです。
| カットタイプ | 荒削り | 仕上げカット |
|---|---|---|
| 送り速度 | 0.005 – 0.020IPR | 0.002 – 0.004IPR |
切削深さ (DOC)
DOC は、工具が各パスで材料にどれだけ深く食い込むかを示します。これはインチまたはミリメートルで測定されます。切削深度が大きいほど、ワークピースに深く入り込みますが、工具の摩耗が早くなり、バリの形成が増えます。ただし、DOC と送り速度は相互に関連しています。
- DOCが大きい = 送り速度が遅い
- DOCが小さい = 送り速度が速い
注:この関係は厳密な規則ではなく、材料特性、工具形状などによって変化する可能性があります。
以下に、アルミニウム合金の旋盤加工の送り速度に DOC 対応を追加します。
| カットタイプ | 切り込みの深さ | 送り速度 (IPM) |
|---|---|---|
| 旋盤仕上げ切削 | 0.01インチから0.03インチ | 0.005 – 0.020IPM |
| 旋盤仕上げ切削 | 0.002インチから0.012インチ | 0.002 – 0.004IPM |
適切な切削液の選択: 冷却剤と潤滑剤
冷却剤と潤滑剤は、機械加工中に工具が過熱するのを防ぎます。また、切削が滑らかになり、バリが除去されて均一な仕上がりになります。アルミニウム合金に使用される一般的な潤滑剤は次のとおりです。
- マキシソルアル
- トリム SC520
- Hai Lu Jya He's 切削液(アルミニウム専用に配合)
- 石油系オイル(例:鉱物油)
- 可溶性油(例:エマルジョン)
品質管理と検査
機械加工を定期的に検査することで、バリの潜在的なリスクを特定し、大きな問題が発生する前に解決することができます。切削速度、送り速度、切削深さ、工具の状態などのパラメータを調整することで、バリを最小限に抑えることができます。
アルミニウム合金のバリを除去するには?バリ取り
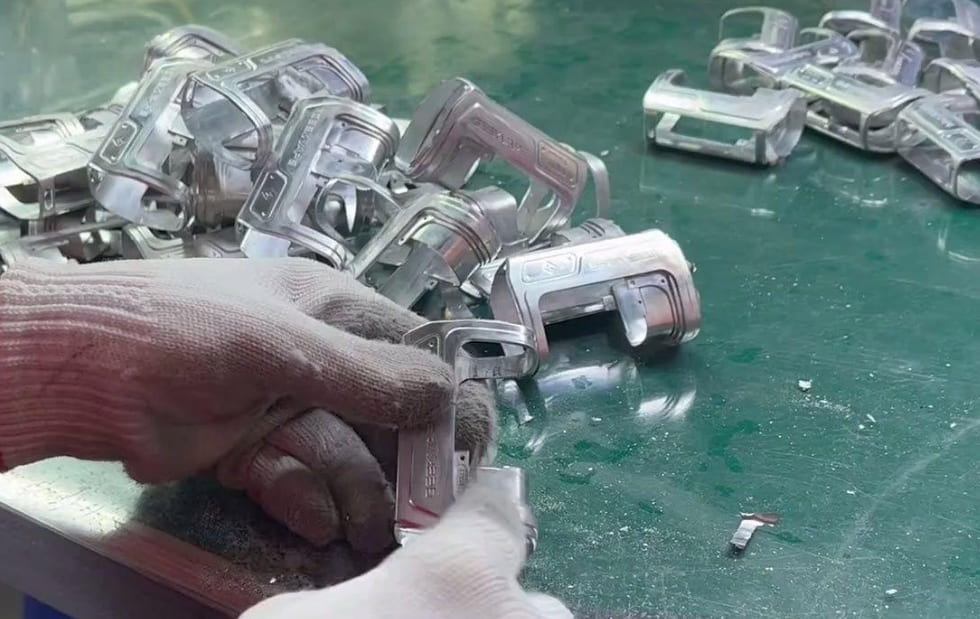
バリ取りツール
アルミニウム合金加工で小さなバリを除去するには、バリ取りナイフなどの手動工具を使用できます。また、より大型または複雑な部品の場合は、回転工具がバリの修正に最適です。ただし、最良の結果を得るには、一定の圧力をかけ、安定した手作業で行う必要があります。
化学バリ取り
化学薬品によるバリ取りは、工具が届かない、届きにくい部分に適用できます。これらの化学薬品は、アルミニウム部品のバリを溶解し、機械加工された部品に仕上げの外観を与えます。アルミニウム合金のバリ取りに最適な化学薬品は次のとおりです。
- リン酸溶液
- 酢酸(アセタム)
- 硝酸(サルペター溶液)
- 硝酸銅
- アルミニウム用化学バリ取り・研磨剤 Q/Ys. 204-2
- Al-chem 300 プロセス
- M-111 非鉄金属バリ取り剤
- M-222 非鉄金属バリ取り剤
ただし、バリ取り作業中は安全プロトコルを遵守し、化学物質を慎重に取り扱う必要があります。
研磨方法
研磨方法は、アルミニウム合金の機械加工部品のバリを除去して滑らかにするための迅速な解決策です。ただし、アルミニウムを損傷しないように、研磨方法を慎重に選択する必要があります。一般的な研磨方法は次のとおりです。
| 研磨法 | 詳細説明 | 効果的 |
|---|---|---|
| サンディング | 研磨紙やパッドを使用してエッジを滑らかにします | 小さなバリやエッジ |
| 研削 | 回転する研磨ホイールを使用してバリを削り落とします | 中バリ |
| アブレシブブラスト | 圧縮空気を使用して、研磨材(砂、ビーズなど)を部品に噴射します。 | 大量処理でも高速かつ効果的 |
結論
バリの形成は、工具の摩耗、不適切な切削速度、送り速度、機械の振動などにより発生する可能性があります。したがって、アルミニウム合金を加工する前に、工具と機械のパラメータを最適化する必要があります。また、潤滑剤の使用もバリの削減に役立ちます。
しかし、緊張せずに RICHCONN アルミニウム合金CNC加工サービス当社の機械部品は、航空宇宙、自動車、医療機器などに適用できます。また、バリの心配もありません。当社は認定を受けており、厳しい許容レベルを維持しています。それでは、これ以上遅れることなく、 お問い合わせ ご注文はお早めに!
よくあるご質問
アルミニウムのバリ取りに最適な方法は何ですか?
アルミニウムのバリ取りの最適な方法は、特定の用途によって異なります。小~中程度のバリには、手動バリ取りツールまたは回転式バリ取りツールが最適です。また、狭いスペースや複雑な領域の場合は、化学バリ取りが最適な選択肢です。大きなバリのバリ取りの場合は、サンディングまたはグラインディングが非常に効果的な選択肢です。大量生産の場合は、研磨ブラストを行ってください。
アルミニウム合金のバリを除去することが重要なのはなぜですか?
バリは機械加工されたアルミニウム合金の本来の形状を損ない、組み立て時に部品のフィットや機能に影響を及ぼします。これにより、突然の機能障害、部品の外れ、または詰まりが発生するリスクがあります。さらに、鋭いエッジがバリを形成し、取り扱いや組み立て中に切り傷や怪我の原因となります。
アルミニウムを加工するときにクーラントを使用する必要があるのはなぜですか?
アルミニウムは切断中に熱を発生し、工具の摩耗や材料の歪みにつながります。クーラントを使用すると、アルミニウムの過熱を防ぎ、潤滑してより滑らかな切断を実現します。さらに、切削領域から切りくずや削りかすを洗い流すのにも役立ちます。
CNC マシンでバリを除去できますか?
はい、CNC マシンを使用すれば、バリを取り除くことができます。多くのマシンにはバリ取りアタッチメントが装備されているか、特定のバリ取り操作用にプログラムすることができます。このバリ取りプロセスは、バリを一貫して除去できるため、大量バッチ処理に最適です。



