
原材料を迅速に成形する必要がある場合、精度よりもスピードが優先されます。このような状況では、CNC粗加工が重要な役割を果たします。これにより生産速度が向上し、切削工具の寿命も延びます。
このブログ記事では、荒加工とは何かを解説します。また、荒加工の目的、解決する問題、そして最良の荒加工結果を得るための主な方法と戦略についても解説します。
荒CNC加工の目的と主な特徴
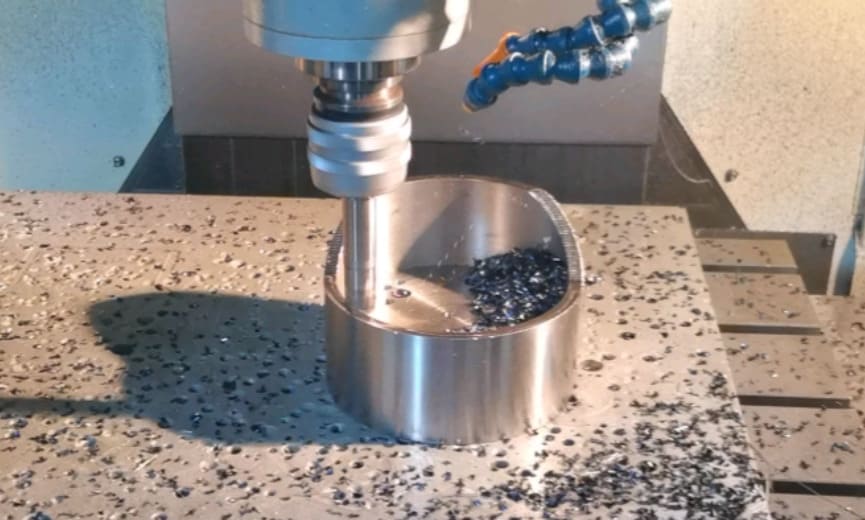
荒加工は、次の 3 つの主な目的を達成することを目的としています。
1. 材料除去と在庫削減
大量の材料を迅速に除去することが主な目的です。オペレーターは高速加工を用いて、ワークピースを最終形状に近づけます。この工程では、細かい仕上げではなく、体積の削減に重点を置きます。この工程により、最大限の材料除去が保証されます。
2.時間とコスト効率
加工時間とコストの削減も荒加工の目的の一つです。荒加工では、深い切り込みや高い送り速度といった積極的な切削パラメータを用いて、材料をより速く除去することでこれを実現します。これにより生産性が向上し、コストも削減されますが、工具の摩耗も増加します。
3. 仕上げ加工の準備
最後に荒削りを行い、ワークピースを仕上げ加工の準備を整えます。この工程では、作業者は意図的に表面に一定量の材料(通常は0.5mmから1mm)を残します。この余裕により、仕上げ加工で十分な残し代を確保し、厳しい公差を達成して滑らかで精密な表面を実現します。
粗CNC加工工程
荒加工プロセスの成功は、工具、切削パラメータ、そして戦略の適切な組み合わせにかかっています。これらの要素はすべて、材料を迅速に除去し、仕上げ工程に向けて部品を準備するのに役立ちます。
ツールとツールの選択
適切な工具の選択は、荒加工の第一歩です。この加工には、大きな力に耐えられる、直径が大きく、強固で耐久性のある刃先を持つカッターが必要です。超硬合金や高速度鋼のカッターが一般的に選ばれます。これらの工具の多くは、耐熱性と耐久性を向上させる特殊コーティングが施されています。これらのコーティングは、厳しい切削条件においても工具の寿命を延ばすのに役立ちます。
切削パラメータ
荒削り加工では、サイクルタイムを短縮するために大胆な切削条件が用いられます。この工程では、高い送り速度と深い切削が標準です。さらに、荒削り加工では大量の熱が発生するため、温度を下げて切りくずを除去するには、安定したクーラント供給が必要です。水溶性油または合成水性クーラントを用いたフラッディングクーラントシステムが、ほとんどの場合最良の結果をもたらします。
| 値 | |
|---|---|
| 切削速度 | 177メートル/分 |
| 送り速度 | 0.47mm /回転 |
| 切り込みの深さ | 20 mm |
注:これらの値は、超硬工具を使用した焼入れ済みAISI 4150鋼に対するCNC自走式回転旋削荒加工時の値です。他の材料、工具の種類、または従来の旋削、フライス加工、穴あけなどの荒加工では、パラメータが大きく変化します。
関連ブログ記事:CNC加工における送り速度と切削速度
ツールパスと荒加工戦略
荒加工には、いくつかのツールパス方式が利用できます。標準的な方法としては、平行(ジグザグ)パスと輪郭加工があり、後者では工具が部品の形状をなぞります。トロコイドミーリングやアダプティブクリアリングといったより高度な加工方法では、複雑なパスを用いて工具負荷を一定に保ちます。この方法により、工具損傷のリスクを抑えながら、より深い切削と高速加工が可能になります。
機械のセットアップと固定
荒加工には、しっかりとしたセットアップが不可欠です。ワークピースは、動きを防ぎ振動を抑えるために、治具にしっかりと固定されている必要があります。また、機械は深く高速に切削する際に発生する強い力に耐えられるだけのパワーを備えていなければなりません。
At RICHCONN複雑な部品に対応するカスタム治具を製作いたします。これらの治具は安定性を向上させ、段取り替え時間の短縮に貢献します。
重要な考慮事項
材料は荒加工に対してそれぞれ異なる反応を示します。アルミニウムなどの軟質金属は加工しやすい一方、硬質合金や鋼はより多くの熱を発生し、工具の摩耗を早めます。被削性、熱の影響、そして切りくず生成はすべて、荒加工の成功に重要な役割を果たします。
荒加工と仕上げ加工
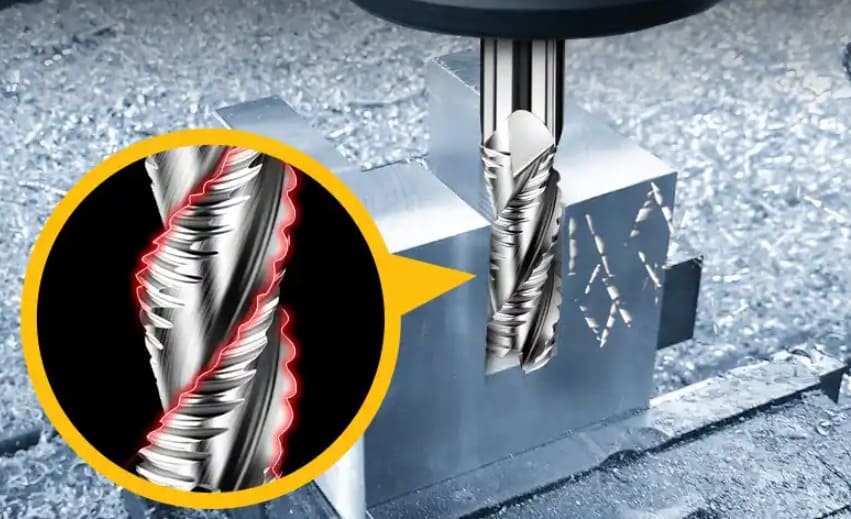
CNC加工は荒加工と仕上げ加工に分けられます。これらはそれぞれ異なる目的を持ち、異なる手法を用います。
1. 目標と優先事項
荒加工は、最終形状に近づけるために大量の材料を素早く削り取ることに重点を置きます。一方、仕上げ加工は、正確な寸法、厳しい公差、そして滑らかな表面を目指します。
2. パラメータの違い
| 荒加工 | 仕上げ加工 | |
|---|---|---|
| 切り込みの深さ | 深さ(0.4~6 mm) | 浅い(0.1~0.5 mm) |
| 送り速度 | ハイ | ロー |
| 表面仕上げ(Ra) | ラフ | スムーズ |
| 公差 | 緩い | タイト(±0.01 mm以内) |
RICHCONN 荒加工と精密仕上げ加工を同一施設内で行います。この設備により、部品を別の場所に移動させることなく、公差と表面品質を常に管理できます。
3. 工具の摩耗とライフサイクル
荒加工では切削抵抗が高く、発生する熱も大きいため、工具の摩耗が早くなります。一方、仕上げ加工では切削抵抗が小さく、発生する熱も少ないため、工具の寿命が長くなります。
4. コストとリソースへの影響
荒削りは材料を素早く削るため、通常、単位体積あたりのコストは低くなります。一方、仕上げは時間がかかり、特殊な工具が必要になる場合が多いため、コストが増加します。荒削りが適切に行われないと、仕上げが困難になり、コストも高くなり、最終的には総生産コストが増加します。
5. 荒加工と仕上げ加工の比較表
| 機能 | 荒加工 | |
|---|---|---|
| 目標 | 素早い材料除去 | 精度と表面品質 |
| カット | 高送り、深切り込み | 低送り、浅い切り込み |
| 結果 | 表面が粗く、許容差が小さい | 滑らかな仕上げ、厳しい公差 |
| ツールの種類 | 堅牢で粗い形状 | 鋭く精密なツール |
| 工具寿命 | 摩耗により短くなる | ケアで長持ち |
| サイクルタイム | 対応時間 | もっとゆっくり |
| XNUMX時間あたりのコスト | 低くなる | より高い |
関連ブログ記事:CNC荒加工と仕上げ加工の比較
ベストプラクティスと一般的な課題
荒加工工程を適切に管理するには、よくある問題に信頼性の高い方法で対処する必要があります。そのため、これらのベストプラクティスを活用することで、工程効率を向上させ、ワークピースを高品質な仕上げに仕上げることができます。
荒加工パラメータの最適化
最良の結果を得るには、材料除去速度と工具寿命、そして機械の加工能力とのバランスを取る必要があります。CAMソフトウェアの使用は、そのための最良の方法です。CAMソフトウェアは工具経路をシミュレーションし、加工開始前に最も効果的な切削方法を見つけるのに役立ちます。このプロセスにより、生産性と安全性の両方を向上させるパラメータを設定できます。
RICHCONN このため、当社は加工設計フィードバックを無料で提供しています。お客様は生産前に許容値や戦略を調整することで、後々の修正を回避できます。
振動とエラーを最小限に抑える
振動(チャタリングとも呼ばれます)は、表面品質を低下させ、工具の摩耗を早める原因となることがよくあります。剛性の高いワーク保持治具を選択し、工具の突出し量を可能な限り短くすることで、これを防ぐことができます。また、スピンドル回転数と送り速度を変更することで、チャタリングの原因となる振動を分散させることもできます。
許容差と許容範囲
一定量の加工代(後の工程で加工するために残す材料)を維持することが重要です。この残材は、仕上げ工程で滑らかで正確な面を作るのに十分な材料となります。また、荒加工段階で生じた小さな誤差を修正するのにも役立ちます。
荒加工における性能と品質の測定
荒加工段階の評価は、効率的なプロセスを維持するために不可欠です。主要業績評価指標を追跡することで、荒加工の品質と効果の両方を判断できます。
材料除去率 (MRR)
荒加工においては、速度が主な目標です。MRRは材料がどれだけ速く除去されるかを示すため、重要な性能指標となります。MRRは次の式で計算できます。
MRR = 切削深さ × 切削速度 × 送り速度
MRRを上げると生産速度は速くなりますが、MRRが上昇すると切削工具への負担も大きくなります。
表面粗さ/仕上げ指標
荒加工では滑らかな仕上げは重視されませんが、表面状態は後の工程で重要です。表面粗さはRaやRzなどのパラメータで測定されます。荒加工後の表面粗さは、Raで6.3µm以上になることがよくあります。これらの数値を記録しておくことで、仕上げ加工時のトラブルを回避できます。
関連ブログ記事:表面粗さに関する詳細ガイド
寸法精度と幾何学的誤差
部品は荒加工段階で既に基本形状に到達する必要があります。加工技師は、切削力による反りやたわみなどの重大な形状誤差がないか確認します。さらに、この段階で寸法精度を維持することで、仕上げ加工の精度が向上します。
工具摩耗の監視
荒加工を高送り・高回転速度で実行すると、工具の摩耗が早まります。目視または機械センサーを用いて工具の状態を監視することが重要です。摩耗を早期に検知することで、工具の損傷を防ぎ、ワークを保護するだけでなく、後々のコストのかかる遅延を回避できます。 RICHCONN当社の機械には異常な摩耗を検出するスマートセンサーアラートが搭載されており、オペレーターはツールが故障する前に交換することができます。
さまざまな業界における荒加工部品の用途
航空宇宙
航空宇宙産業では、タービンハウジングや構造ブラケットなどの部品を製造するために、大型の鍛造ブランクから始めることがよくあります。これらの部品は、荒加工によって最終形状に近づきます。この工程により、部品の重量が軽減され、後の精密加工工程の準備が整います。
自動車
自動車メーカーは、パワートレイン部品やシャーシ部品の製造を迅速化するために、粗加工を活用しています。エンジンブロック、ギアボックスハウジング、サスペンション部品などは、アルミニウム無垢材から機械加工されることが多く、この初期成形は、標準車両の量産やカスタムプロトタイプの迅速な製作に不可欠です。
石油・ガス / 海洋
石油、ガス、海洋産業では、耐久性の高い部品が求められます。荒加工では、耐腐食性に優れた大型で強固な部品が製造されます。一般的な例としては、厚肉ポンプハウジング、複雑なバルブボディ、パイプラインや水中システムに使用される大型工業用フランジなどが挙げられます。
金型・ツーリング業界
金型業界では、荒加工が重要な役割を果たします。この工程では、大量の鋼材またはアルミニウム材を迅速に削り取り、金型キャビティまたはスタンピングダイを形成します。この工程により、最終的な表面品質を決定する仕上げパスに向けて工具を準備します。
重機 / 鉱山機械
重機および鉱山機械の製造は、荒加工に大きく依存しています。掘削機のアーム、構造フレーム、バケットなどの粗加工部品は、厚板または鍛造材から製造されます。この工程では、余分な材料を除去し、溶接、熱処理、最終仕上げの準備を整えます。
総括する
粗CNC加工は、迅速かつ効率的な材料除去に重点を置いた製造工程の最初のステップです。この段階では、後の精密仕上げに向けてワークピースを準備します。製造業者が適切な方法とベストプラクティスを理解することで、高品質な部品をより効率的に製造できます。次のプロジェクトで粗加工サービスをご希望の場合は、 Richconn が最善の選択肢です。 お問い合わせ いつでもカスタム見積もりをご依頼ください。
関連する質問
荒加工では、厳密な精度ではなく、材料を素早く除去することが目標となるため、許容範囲は広く、多くの場合、±0.1 ~ ±0.5 mm の範囲になります。
工具の摩耗を減らすには、適切な冷却剤を使用し、適切な切削速度と送りを設定し、材料に適した切削工具を選択します。
振動とびびりにより、表面品質が低下し、寸法精度も低下するほか、工具と機械の摩耗が早まる可能性があります。
まず、送り速度と切削深さを確認して加工時間を調べ、次に加工時間中のツール、セットアップ、および人件費のコストを加算して、コストの完全な見積もりを出します。
CNC荒加工サービスは、多軸旋削・フライス加工を主に扱う業者が提供しています。業者を選ぶ際には、高い技術力、ISO認証、そして信頼できる顧客サービスの有無も考慮しましょう。 Richconn 厳格な品質チェックと短い納期で、CNC 荒加工と仕上げ加工の両方を実現します。



