
整形外科用インプラントは、多くの場合、生涯にわたって人体内に留まります。そのため、すべての部品は厳密な仕様を満たさなければならず、例外はありません。スイス型プラットフォームを用いた医療グレードの機械加工により、直径0.5mmという小さな部品でも、±0.005インチ(0.127mm)以内の公差を維持することが可能です。このレベルの精度管理は、骨アンカー、表面置換ポスト、精密ブッシングといった埋め込み型部品にとって不可欠です。
このガイドでは、整形外科用医療機器におけるスイス型旋盤加工の全範囲について解説します。材料選定、表面仕上げ要件、品質管理手順、そして性能を損なうことなくコストを削減する設計戦略について学ぶことができます。新しいインプラントの仕様を策定するエンジニアの方にも、見積依頼書を作成するバイヤーの方にも、この資料は必要な技術的基礎知識を提供します。
医療機器製造におけるスイス型切削加工技術の理解
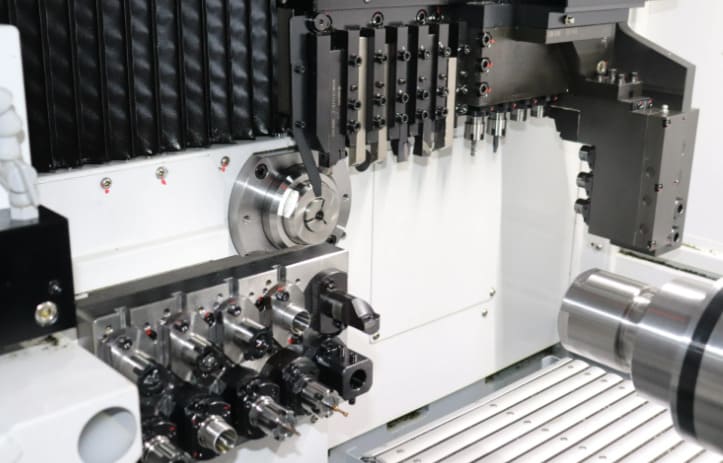
整形外科用の極小ピン、ネジ、インプラントなどを大量生産する必要がある場合、CNCスイス型旋盤技術は最適なソリューションとして際立っています。この加工方法は、小型で細長い部品、つまり整形外科医が日々使用する部品の加工に特化して開発されました。この技術の仕組みと、医療機器製造における重要性について詳しく見ていきましょう。
伝統的なスイス型旋盤から最新のCNCマシンへの進化
スイス旋盤の起源は19世紀のスイス時計製造業に遡ります。初期の機械は純粋に機械式でした。今日では、自動化されたスイス旋盤によって、加工工程は多軸制御のコンピュータ制御へと進化しました。最新の機械は、旋削、フライス加工、穴あけ、ねじ切りといったすべての加工を一度の段取りで行うことができます。これにより、部品をステーション間で移動させる必要がなくなり、サイクルタイムの短縮と精度の向上につながります。
ガイドブッシング技術とたわみ除去
ガイドブッシングシステムは、スイス型旋盤を従来の旋盤と一線を画す特徴です。切削工具のすぐ隣でワークピースを支えることで、標準的な機械では到底実現できないたわみ制御を実現します。これは、細長い部品は切削圧力によってたわみやすいため、非常に重要です。ブッシングを使用することで、長さ対直径比が20:1を超える部品でも、±0.0001インチという厳しい公差で加工することが可能です。
小径医療部品の利点
精密医療機器加工には、他に類を見ない能力の組み合わせが求められます。スイス製の機械は、あらゆる面でその期待に応えます。
- 生体適合性インプラントに不可欠な優れた表面仕上げ
- チタンやコバルトクロムなどの難削合金を切削できる能力
- 再現性の高い精度で大量生産を行う
- 複雑な形状を1回の操作で完成
こうした強みから、スイス製の機械加工は、材料の選定と厳しい公差が患者の安全にとって極めて重要な整形外科用部品にとって、当然の選択肢となる。
整形外科用部品のスイス製機械加工
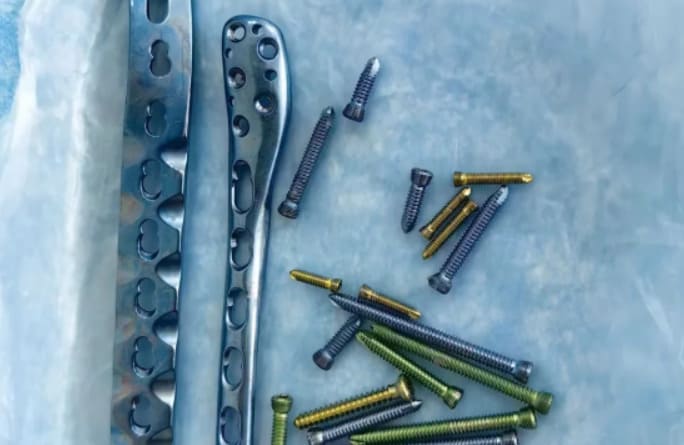
スイス製のCNC加工技術は、幅広い整形外科用部品の製造に必要な精度を提供します。極小の留め具から複雑なインプラント形状まで、この技術は外科手術に求められる厳しい公差に対応します。主要な部品カテゴリーと、それぞれの特徴について詳しく見ていきましょう。
骨ねじおよびアンカーの製造要件
骨ねじの製造には、正確なねじ山形状、セルフタッピング機能、特殊なヘッドデザインが求められます。スイス製の機械は、これらの複雑な形状を一度のセットアップで切削できるため、加工工程を削減し、一貫性を向上させます。手術中はすべてのねじが同じように機能する必要があり、それは製造現場から始まります。
軟部組織修復に使用される整形外科用アンカーには、特有の課題があります。これらの小型部品には、多くの場合、中空構造、縫合糸用アイレット、組織統合を促進する表面加工が施されています。スイス型機械加工は、これらの機能に必要な1000分の1インチ以下の精度を実現します。
表面再生用途向けガイドピンおよびテーパーポスト
ガイドピンの製造には、各ピンの全長にわたる厳密な直径管理が求められます。手術手順によっては、鋭利な先端または鈍い先端が必要となる場合があり、それぞれ異なる工具設定が必要です。表面仕上げは特に重要で、表面が粗いと挿入時に組織を損傷する可能性があります。
歯面修復用ポストは、骨結合を促進する可変テーパーと精密な表面テクスチャを備えています。主な要件は以下のとおりです。
- 準備された骨腔内に適切にフィットするための寸法精度
- 複雑なテーパー形状を1回の加工で実現
- 骨接触部に合わせて調整された表面粗さ仕様
医療機器統合用カスタムブッシング
医療用ブッシングは、カテーテルや回転式手術器具において重要な役割を果たします。これらの部品は高速回転するため、長期間の使用に耐える耐摩耗性が求められます。スイスの精密加工技術は、これらの用途に必要な内径と外径の厳密な同心度を実現し、多くの場合、±0.0002インチ以内の公差を維持します。生体適合性のある材料の選定も、臨床現場における安全で耐久性のある性能を保証する上で重要な要素となります。
整形外科用インプラント部品の重要材料選定
整形外科用インプラントを設計する上で、適切な材料を選ぶことは最も重要な決定事項の一つです。それぞれの材料は、独自の機械的特性、生体反応、加工特性を備えています。材料の選択は、患者の治療成績、インプラントの寿命、そして製造の実現可能性に直接影響を与えます。
チタン製インプラントは、整形外科用ネジ、ピン、骨アンカーにおいて依然として最高水準の素材です。グレード5チタン(Ti-6Al-4V)は、優れた強度対重量比と体液に対する優れた耐性を備えています。市販の純チタンは、骨がインプラント表面に直接結合するプロセスである骨結合を促進します。
医療グレードのステンレス鋼、特に316Lと304は、一時的な固定具や手術器具にとって費用対効果の高い選択肢となります。これらの合金はスイス型旋盤で容易に加工でき、非永久的な用途において信頼性の高い性能を発揮します。
現代の整形外科設計において、他にもいくつかの生体適合性材料が重要な役割を果たしている。
- コバルトクロム(CoCrMo) 優れた耐摩耗性を備えているため、関節面や高荷重を受ける部品に最適です。
- PEEK整形外科用途 ―術後の画像診断において鮮明な画像が得られる透過性を有し、機械的特性は皮質骨の剛性に近い。
- ニッケルチタン合金製デバイス 形状記憶特性や超弾性特性を利用して、自己拡張型ステントや骨固定用ステープルなどの特殊な用途に用いる。
- MP35N® ―従来のステンレス鋼製オプションよりも優れた疲労強度と耐食性を提供します。
信頼できるメーカーは、材料の完全なトレーサビリティと認証への準拠を確保するために、承認済みサプライヤーのネットワークを維持しています。この文書管理の連鎖は、スイス型精密機械加工から、次のセクションで説明する高精度な公差と品質管理要件へと移行する際に、非常に重要となります。
整形外科部品製造における精密公差と品質管理
整形外科用ピン、ネジ、インプラントを製造する場合、厳しい公差だけでは不十分です。部品が手術室に届く前に欠陥を検出できる、堅牢な品質管理システムが必要です。原材料の受け入れから最終的な医療機器検査まで、すべての工程において、体系的な監視とコンプライアンスの文書化された証明が求められます。
ISO 13485:2016認証要件
ISO 13485認証は、医療機器メーカーにとって最高水準の認証です。このフレームワークは、設計、開発、製造、納品までを網羅し、すべて追跡可能なシステムで管理します。認証を受けた施設は、整形外科用部品の製造に特化した厳格な文書管理、リスク管理プロトコル、検証プロセスを維持しています。
ANSI/ASQ Z 1.4および軍事規格への準拠
生産ロットのすべての部品を検査することは、現実的でも費用対効果が高いわけでもありません。ANSI/ASQ Z 1.4 サンプリング規格は、ロットの許容性を検証するための統計的に有効な方法を提供します。合格品質水準 (AQL) は、特性の深刻度に基づいて割り当てられます。
- 患者の安全に影響を与える重要な側面には、最も厳しい品質水準(AQL)が適用される。
- デバイスの機能に関連する主な特性は、中程度のAQLを使用します。
- 軽微な外観上の特徴により、AQLが若干緩和される。
寸法精度およびGD&T仕様
GD&T公差は、整形外科用部品が三次元空間でどのように機能しなければならないかを定義するものです。スイス型旋盤加工されたインプラント部品の一般的な仕様には、均一なねじ軸径のための円筒度、ヘッドとシャンク間の直角度、回転要素の振れ精度、およびベアリング面の平面度要件などが含まれます。これらの幾何学的制御は、単純なプラスマイナス寸法をはるかに超えるものです。
サンプリング計画と統計的品質管理方法
Cpk能力分析、管理図、測定システム分析などの統計的プロセス管理ツールは、プロセスが長期にわたって仕様の範囲内に収まっていることを検証するのに役立ちます。医療機器検査中に使用されるすべてのゲージと計測器は、NISTトレーサブルな校正記録を備えている必要があります。このレベルの厳格さにより、表面仕上げと材料特性が、次に説明する規格を満たしていることが保証されます。
生体適合性整形外科用機器の表面仕上げ要件
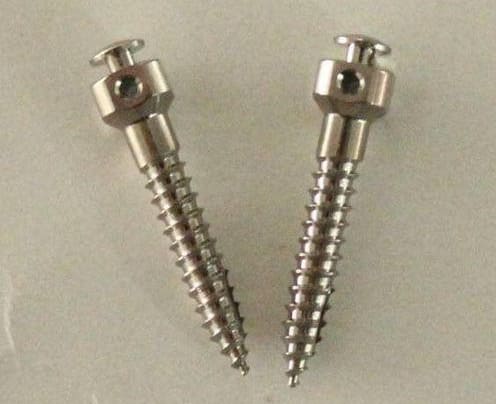
整形外科用インプラントの表面は、生体がインプラントにどのように反応するかに直接的な影響を与えます。表面が粗かったり汚染されていたりすると、細菌の付着が促進され、有害な反応を引き起こす可能性があります。そのため、生体適合性のある表面を実現するには、初期の機械加工痕から最終的な研磨仕上げに至るまで、すべての仕上げ工程を厳密に管理する必要があります。
埋め込み型医療機器の研磨およびバリ取り技術
スイス型機械加工後も、埋め込み型部品にはバリや工具痕が残るため、これらを除去する必要があります。大量生産における一般的なバリ取り方法には、以下のようなものがあります。
- 振動仕上げ ― 小型ネジやピンのバッチ処理に最適
- 遠心バレル仕上げ ― 積極的な材料除去により、サイクルタイムの短縮を実現
- 超音波バリ取り ― 他の方法では届かない内部構造や交差穴にも届きます
バリが除去された後、電解研磨によって薄く均一な材料層が除去されます。このプロセスにより表面の微細な突起が滑らかになり、表面粗さRa値を0.2マイクロメートル以下にすることができます。電解研磨は、3Dプリントされたインプラントや多機能インプラントに見られるような複雑な形状に特に有効です。
耐食性のための不動態化処理
医療機器の不動態化処理は、ASTM A967規格に準拠し、ステンレス鋼表面から遊離鉄を除去します。この処理により、体内での腐食を防ぐ保護クロム酸化物層が形成されます。体液や組織に接触する可能性のあるインプラントには、不動態化処理を必須の手順として指定する必要があります。
表面粗さの仕様および測定基準
整形外科用インプラントの仕様は、Ra(算術平均粗さ)、Rz(平均最大高さ)、Rt(全高)といった複数の表面粗さパラメータに依存しています。一般的な要件は、用途に応じてRa 0.1~0.8マイクロメートルです。荷重がかかる関節面は最も滑らかな仕上げが求められますが、骨と接触する領域では、骨結合を促進するためにレーザー加工された表面形状が用いられることがあります。渦電流探傷法は、インプラントが患者に届く前に、非破壊的に表面の完全性を確認する手段となります。
従来のスイス型機械加工を超える先進的な製造技術
スイス型旋盤加工は、整形外科用部品の製造において強力なツールです。しかし、部品の形状によっては、従来の旋盤加工では対応できない技術が必要となる場合があります。複雑な形状、極めて厳しい公差、あるいは患者固有の設計が必要な場合、より幅広い製造方法が不可欠となります。
多軸CNC加工により、スイス型旋盤では不可能な、インプラント表面の複雑な輪郭やアンダーカット加工が可能になります。5軸以上の同時動作により、膝トレイ、脊椎ケージ、外傷プレートなどの自由曲面形状を1回の段取りで加工できるため、サイクルタイムの短縮と精度の向上を実現します。
放電加工(EDM)は、鋭角な内角、狭い溝、複雑な形状が必要な場合に重要な役割を果たします。ワイヤ放電加工は、熱応力を発生させることなく硬化チタンやコバルトクロム合金を切削できるため、特殊な外科手術器具や複雑なインプラント接合部に最適です。
精密研削技術は、公差に関する全体像を完成させる重要な要素です。以下に、一般的な用途例を挙げます。
- 円筒公差±0.00005インチ以内のセンタレス研削
- ベアリング面の平行度と平面度を二枚ディスクで研削する
- 中空ねじ穴の内面研削およびホーニング
- 電気化学研削により、バリがなく、熱も発生しない±0.005インチの表面仕上げを実現します。
レーザー切断による医療機器加工は、生体適合性を損なうことなく、インプラントに永久的なUDIマーキングとトレーサビリティコードを刻印することを可能にします。この非接触プロセスは、前述の表面要件に関するセクションで説明した不動態化処理の完全性を維持します。
積層造形技術の統合により、患者個々のニーズに合わせたインプラントへのアプローチ方法が大きく変化しています。骨結合を促進するように設計された多孔質格子構造を3Dプリントし、重要な接合面をスイス型フライス盤または多軸フライス盤で仕上げることで、両方の利点を享受できます。このハイブリッドワークフローにより、設計で求められる寸法精度を備えた複雑な内部構造を実現できます。
整形外科用部品製造における製造性を考慮した設計の最適化
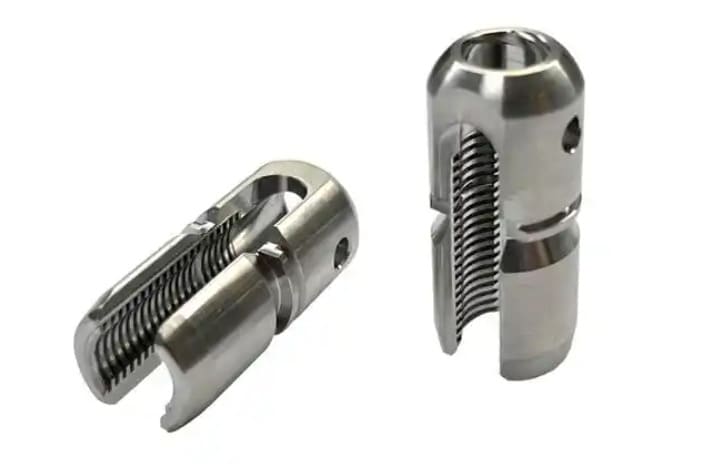
設計段階の初期段階で賢明なエンジニアリング判断を下すことで、後工程での時間とコストを大幅に節約できます。整形外科用ピン、ネジ、小型インプラントに製造性を考慮した設計原則を適用することで、製造開始後の高額な修正作業を回避できます。効率的な医療機器調達を実現し、プロジェクトを予算内で完了させるための重要な戦略を詳しく見ていきましょう。
RFQ作成および仕様策定ガイドライン
効果的なRFQ最適化は、完全かつ詳細なリクエストパッケージから始まります。RFQには以下を含める必要があります。
- GD&T表記付きの寸法入り図面
- 特定の材料グレード要件および認証
- 標準化されたRa値を用いた表面仕上げ仕様
- 必要な品質文書および試験報告書
- 年間および注文ごとの予想数量
依頼内容が不完全な場合、見積もり額が膨らんだり、生産が遅れたりする原因となります。サプライヤーには必要な情報をすべて事前に提供してください。
厳しい公差要件におけるコストに関する考慮事項
徹底的な公差コスト分析によると、±0.001インチよりも厳しい仕様では、部品あたりのコストが2倍または3倍になる可能性があることがわかります。機能と生体適合性にとって真に重要な寸法を特定し、重要でない部分にはより広い公差を設定しましょう。この1つのステップだけで、加工コストを20~40%削減できます。
材料選定が製造プロセスに与える影響
材料の選択は、加工時間と工具の摩耗に直接影響します。快削ステンレス鋼は加工速度が速い反面、機械的強度が犠牲になる場合があります。チタン合金は熱伝導率が低いため、特殊な工具と冷却方法が必要です。材料は、加工性だけでなく、インプラントの機能要件に合わせて選択してください。
医療機器部品の量産戦略
生産量計画は、セットアップコストと在庫維持費のバランスを取るものです。大量生産される標準部品の場合、無人運転のスイス型旋盤加工機を使用することでスループットを最大化できます。ベンダー管理在庫プログラムは、需要が安定している部品に適しており、サプライチェーン全体のリードタイムと在庫切れリスクを低減します。
結論
スイスの高度な機械加工技術は、整形外科用ピン、ネジ、小型インプラントの製造において今もなお中心的な役割を果たしています。ガイドブッシング技術、多軸制御、そして先進的なCNCシステムが連携することで、埋め込み型医療機器に求められる厳しい公差と優れた表面仕上げを実現しています。患者の安全がかかっている以上、このレベルの精密な整形外科製造技術は絶対に欠かせません。



