
米粒よりも小さな部品にねじ山を切るには、ごく限られた製造方法でしか実現できないレベルの精度が求められます。スイスのCNC加工は、1870年代のスイスの時計工房にルーツを持つ技術であり、医療、航空宇宙、エレクトロニクス分野における精密なマイクロねじ切り加工の主流となっています。現在、TornosやStar Micronicsといった業界大手企業が製造する機械は、直径わずか0.5mmの部品に±0.001mmの公差でねじ山を切ることができます。
このガイドでは、マイクロねじ加工プロジェクトの成功と失敗を分ける設計原則、材料選択、工具戦略、品質管理方法について解説します。整形外科用インプラントの骨ねじであろうと、衛星アセンブリの小型ファスナーであろうと、これからご紹介するヒントは、ねじ付きマイクロ部品の製造におけるよくある落とし穴を回避するのに役立ちます。
精密ねじ切り加工のためのスイス型機械加工技術を理解する
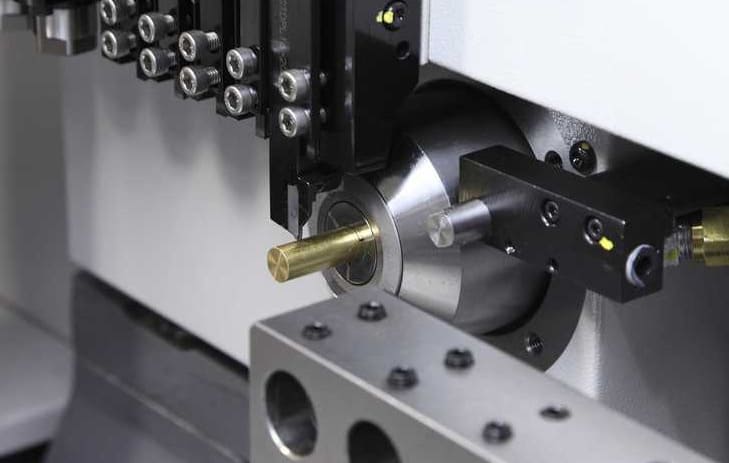
スイス旋盤技術のルーツは1870年代に遡ります。当時、熟練した職人たちは、小さな時計部品を確実に製造する方法を必要としていました。今日では、その基本原理が、最大13軸を同時に制御できる最新のCNCマシンを支えています。具体的な内容に入る前に、この手法がマイクロねじ切り加工に非常に効果的な理由を詳しく見ていきましょう。
スイス時計製造から現代のマイクロマニュファクチャリングへの進化
スイスの時計製造の伝統は、極めて高い精度を実現する加工方法を生み出した。初期のスイス製旋盤は、極小のネジやピンを成形するために設計された手動工具だった。現代の旋盤は完全なCNC自動化を採用しており、当時の職人には想像もできなかった速度と精度で、精密なねじ切り加工を可能にしている。
ガイドブッシングサポートがサブミクロンねじ精度を実現する方法
ガイドブッシュは、スイス型機械加工の秘密兵器です。加工対象物を切削工具からわずか数ミリの距離に保持することで、たわみや振動を排除します。最新のシステムでは、ピエゾアクチュエータとエアベアリングステージを使用してナノメートルレベルの精度を実現しています。これは、米粒よりも小さな部品にねじを切削する際に非常に重要です。
同時ねじ切り加工用マルチツールシステム
得られる最大のメリットの一つは、同時加工が可能であることです。複数の工具で旋削、フライス加工、穴あけ加工を同時に行うことができます。このアプローチには、以下のような重要な利点があります。
- 単一工程構成と比較して、サイクルタイムを40~60%短縮。
- 複雑なスレッドプロファイルを単一のセットアップで完了
- 部品の取り扱いを減らすことで、汚染リスクを最小限に抑えます。
ねじ切り加工におけるスライド式ヘッドストックの利点
主軸台のスライド機構により、棒材はガイドブッシュを通して少しずつ、かつ制御された量で送られます。つまり、切削時に露出する材料の区間は常に短くなります。これにより、ねじ切り加工全体を通して安定した支持が得られ、細くて繊細な部品の厳しい公差を維持する上で不可欠な要素となります。
ねじ付きマイクロ部品のスイス型旋盤加工:設計上のヒントと落とし穴
マイクロねじの設計を正しく行うには、いくつかの重要な要素に注意を払う必要があります。鉛筆の芯よりも小さな部品を扱う場合、些細な見落としでも生産全体を台無しにしてしまう可能性があります。ここでは、プロジェクトの成功と高額な失敗を分ける重要なパラメータ、よくある間違い、そして戦略について解説します。
マイクロスレッドの成功のための重要な設計パラメータ
まず、最小ねじ深さを公称直径の約0.6倍に保つようにしてください。ねじ山の根元付近に急激な変化が生じると、応力集中が発生し、微細な部品が弱くなるため、避けてください。切削中の熱膨張により寸法が変化する可能性があるため、サブミクロン精度を実現するには、作業場の温度を±0.5℃以内に維持することが不可欠です。
直径0.5mm以下の部品によく見られるねじ切りミス
直径が0.5mm未満になると、ねじ切りミスがはるかに頻繁に発生します。最も一般的な問題点は以下のとおりです。
- 切削ゾーンを詰まらせる、切削屑排出不良
- 糸の頂部に沿ってバリが形成される
- 過剰な送り速度によって生じる工具のたわみ
- スピンドル速度の変動によるピッチの不均一性
高速スピンドルと高精度な低送り速度を組み合わせることで、これらの課題を克服できます。
材料選定がねじの品質と工具寿命に与える影響
材料選定基準は、表面仕上げと工具寿命に直接影響します。アルミニウムは、ねじ山側面への汚れの付着を防ぐために、非常に鋭利な工具を必要とします。ステンレス鋼は加工硬化が速いため、切削刃の摩耗が加速します。このスケールでは結晶粒構造が重要であり、結晶粒が細かいほど、よりきれいなねじ山が得られます。
細長いねじ部品におけるたわみと振動の回避
長さ対直径比が10:1を超えると、部品のたわみが深刻なリスクとなります。ガイドブッシュは切削領域から1~2mm以内に配置して、しっかりとした支持を確保してください。この規模での効果的な振動制御には、スピンドル回転速度、切削深さ、およびワークピースの剛性を個別の変数としてではなく、統合されたシステムとしてバランスよく考慮する必要があります。
ねじの基本仕様と公差要件
マイクロねじを正確に加工するには、プロジェクトで求められる仕様を正確に理解することが不可欠です。最新のスイス型旋盤は、ピッチ径の公差を±0.001mm以内に抑えることができ、これはわずか10年前にはほぼ不可能だったレベルの精度です。表面粗さRa 0.2~0.4マイクロメートルは、現在ではほとんどの用途で標準となっています。
ねじ公差規格は急速に進化を遂げています。国際標準化機構(ISO)は、自動ねじ検証のためのAI統合型品質システムを規定する新たな規格の開発を継続しています。同時に、米国国立標準技術研究所(NIST)は、次世代ねじ部品向けにサブミクロンレベルの測定を可能にする校正方法を提供しています。
マイクロスレッドの仕様を定義する際には、いくつかの重要なパラメータを考慮する必要があります。
- ピッチ径は1桁ミクロンの公差で管理されています。
- ねじ山形状要件は、100%デジタル文書によって検証済みです。
- リアルタイム工程能力指数(Cpk)は2.0以上を維持する。
- 全生産ロットにおける表面仕上げの一貫性
- 重要な用途において、側面角度の精度は±0.5度以内です。
このスケールでの寸法精度には、推測の余地は一切ありません。医療や航空宇宙分野の一部の用途では、ナノメートルレベルの精度が求められており、製造現場の温度変化による熱膨張でさえ結果に影響を与える可能性があります。ねじ山形状の要件は、理想的な環境条件ではなく、最悪の環境条件に基づいて計画する必要があります。
ねじの品質において、ピッチ径の制御は依然として最も重要な要素です。これは、嵌合性、機能、そして長期的な信頼性に直接影響します。厳格なねじ公差基準と堅牢な工程内監視を組み合わせることで、一貫した高品質の製品を生み出すための基盤が築かれます。この点については、続く材料選定のセクションでさらに詳しく解説します。
マイクロスレッド製造における材料に関する考慮事項
材料の選択は、表面仕上げから寸法精度に至るまで、マイクロねじの品質のあらゆる側面を左右します。金属やポリマーの種類によって、スイス型旋盤加工における切削力に対する反応は異なります。材料の加工性を理解することで、工具の摩耗を予測し、適切な送り速度を設定し、厳しい公差を満たすねじを加工することができます。
ねじの耐久性と精度に最適な材料
ねじ付きマイクロ部品の加工には、ステンレス鋼が依然として最適な選択肢です。303や316Lといったグレードは、優れた耐食性と強度を備えています。これらの鋼材は、ねじ山の根元での加工硬化を防ぐために、切れ味の良い工具と適切なクーラントの流れを必要とします。
チタン製のねじ切り加工は、軽量化が重要な航空宇宙部品や医療機器部品に適しています。Ti-6Al-4Vは優れた強度対重量比を誇ります。しかし、熱伝導率が低いため、切削刃に熱が急速に蓄積され、切削速度と送り速度の慎重な調整が必要となります。
アルミニウム合金(6061、7075)と真鍮は、電子機器および航空宇宙用コネクタの製造サイクルタイム短縮に貢献します。PEEKおよびデルリン樹脂は、耐薬品性と電気絶縁性が求められる用途に適しています。
ねじ山形成に影響を与える被削性要因
材料の被削性は、硬度、延性、および切削屑の形成特性によって決まります。ねじ山形状を選択する前に、これらの要素を評価する必要があります。
- チップ制御 ― チタンなどの粘着性のある材料は、マイクロツールに巻き付くような長く糸状のチップを生成します。
- 加工硬化傾向 ― オーステナイト系ステンレス鋼は切削中に硬化し、工具摩耗を加速させる。
- 熱伝導率 ― 熱伝導率が低いため、熱が糸の頂部と側面に集中する。
医療用ねじ部品向け生体適合性材料
316Lステンレス鋼、純チタン、PEEKなどの生体適合性材料は、外科用ネジや埋め込み型医療機器に不可欠です。これらの材料は、安全な組織接触を確保するために、ASTM F138およびISO 5832規格に準拠する必要があります。
熱処理がねじ山の強度に及ぼす影響
熱処理の仕様は、ねじの寸法安定性に直接影響します。チタンアルミニウム合金や生分解性マグネシウム合金は、結晶粒構造を維持するために、切削温度を臨界温度以下に抑える必要があります。可能な限り、時効硬化処理を行う前にねじ切り加工を行ってください。これにより、形状と表面の完全性の両方が保護されます。
ねじ切り加工における工具選定と形状
マイクロねじ切り加工において、適切な工具を選ぶことは部品の品質を左右する重要な要素です。選択するねじ切り工具の形状は、表面仕上げ、寸法精度、そして生産速度に直接影響します。最初のねじ切り加工を行う前に、決定すべき重要なポイントを見ていきましょう。
ねじ切りフライスとシングルポイントねじ切り工具の比較
ねじ切り加工技術は、1回のらせん状のパスで完全なねじ山形状を作り出します。この方法により、バッチ生産時のサイクルタイムを単刃工具と比較して30~50%短縮できます。ねじ切り加工機は、異なるねじサイズを切り替える必要がある場合に特に優れています。1つの工具で複数のピッチに対応できるからです。一方、非常に小さな直径で超高精度が求められる場合、補間精度が制約要因となるため、単刃工具は依然として優れた性能を発揮します。
超硬合金およびダイヤモンドコーティング工具の用途
ナノ構造基板を採用した最新の超硬切削工具は、1,000℃を超える高温でも鋭利な刃先を維持します。この特性により、超合金のドライ加工が可能となり、医療機器製造におけるクーラント汚染のリスクを排除できます。硬度70HRC以上の材料の場合、ダイヤモンドコーティングを施すことで、コーティングなしの場合と比べて工具寿命を最大10倍延ばすことができます。自己修復コーティング構造は、切削中に発生した微細な亀裂を修復し、生産工程全体を通してねじ切り工具の形状を一定に保つことも可能です。
大量生産における工具摩耗監視
数千個ものねじ付きマイクロ部品を製造する際には、信頼性の高い工具摩耗解析が不可欠です。現在の監視システムでは、以下の方法が用いられています。
- 硬度変化をリアルタイムで検出する音響放射センサー
- 振動解析アルゴリズムにより、故障発生の数週間前に故障を予測する
- 切削パラメータを自動調整するスマートな材料認識システム
これらの技術は、切削刃先における変化する状況に対応することで、超硬切削工具やダイヤモンドコーティングの早期破損を防ぎます。適切な工具摩耗解析と、次項で説明する適切なプログラミング戦略を組み合わせることで、一貫性のある高品質なマイクロねじ加工を実現するための包括的なフレームワークが構築されます。
複雑なスレッドプロファイルのためのプログラミング戦略
マイクロ部品に適切なねじ山を切ることは、工具が加工対象物に触れるずっと前から始まっています。最新のCNCプログラミング技術では、特に鉛筆の芯よりも小さい部品の複雑な形状を扱う場合、ナノメートルレベルの精度が求められます。プログラミングの手法次第で、作業全体の成否が決まると言っても過言ではありません。
MastercamやEspritといった最新のCAMソフトウェアソリューションを使えば、工具の挙動を極めて高い精度でシミュレーションできます。これらのプラットフォームは、切削加工を行う前に、熱膨張、材料応力、たわみを予測します。システムに組み込まれた機械学習アルゴリズムは、過去の数千もの生産データを分析し、手動調整では到底達成できないほど最適な切削パラメータを最適化します。これにより、段取り時間を最大70%短縮できます。
効果的なツールパス戦略は、様々なねじ形状において寸法精度を維持するために不可欠です。以下の重要なプログラミング上の優先事項を考慮してください。
- スピンドル回転とZ軸の動きを同期させることで、正確な角度インデックスによる高精度な多条ねじ切り加工を実現します。
- 可変ピッチねじの場合、一定の切削負荷を維持するために、連続的な送り速度調整プログラムを設定してください。
- 本番環境に移行する前に、シミュレーションサイクル全体を実行して衝突を検出し、スレッドプロファイルの最適化を検証してください。
- AIを活用した過去データの分析により、初回生産品の品質を向上させ、不良率を削減する。
多条ねじ切り加工は特有の難しさがある。各条は正確な角度間隔でインデックス付けする必要があり、同時に主軸と直線軸は完全に同期していなければならない。わずか数分の1度の誤差でもねじ山の長さ全体にわたって累積し、不良品となる。
スマートなプログラミングによるスレッドプロファイルの最適化は、次に説明する品質管理手法の基礎となります。なぜなら、正しくプログラミングできないものは、検査によって基準を満たすようにすることはできないからです。
ねじ込み式マイクロ部品の品質管理方法
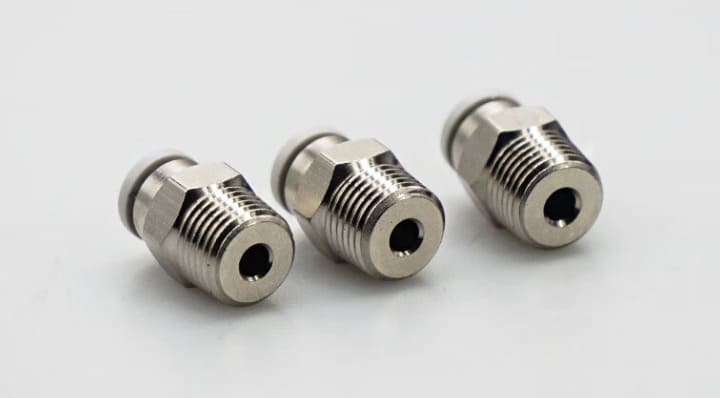
完璧なマイクロねじ山を製造できたとしても、それを検証できなければ意味がありません。信頼性の高いねじ山検査方法は、欠陥が高額な不良品や現場での故障につながる前に早期に発見するために不可欠です。最新のスイスの機械加工施設では、リアルタイム監視と後工程検証を組み合わせた多層的な品質管理アプローチを採用しています。
工程内ねじ測定技術
スイス型旋盤に直接組み込まれたレーザーマイクロメーターにより、ねじ径をサブミクロン精度で加工中に測定できます。これらのセンサーは加工中にデータを取得するため、部品を取り外す必要はありません。測定値は機械コントローラーに直接送信され、コントローラーは工具の摩耗や熱ドリフトを自動的に補正します。このクローズドループシステムにより、生産工程全体を通してねじ径を仕様範囲内に維持できます。
スレッドの一貫性に関する統計的プロセス管理
統計的プロセス管理は、ランダムサンプリングをはるかに超えて進化しました。自動測定システムは現在、ねじ部品の100%を検査し、リアルタイムで包括的な品質データベースを構築します。工具の緩やかな劣化やスピンドル温度の変化といった傾向を、部品が許容範囲を超えるずっと前から追跡できます。監視すべき主要な指標は次のとおりです。
- 時間の経過に伴うピッチ径の変化
- バッチ間でのスレッド深度の一貫性
- 重要なねじ寸法のCpk値
- 工具摩耗進行曲線
繊細な糸の非接触検査システム
直径0.5mm以下の部品のねじ山は、接触式プローブでは脆弱すぎるため、非接触式計測システム(レーザーまたは白色光センサーを使用)では、損傷のリスクなくねじ山の形状をスキャンできます。これらのシステムは、切削加工中に表面粗さ、バリ、形状誤差を検出します。
白色光干渉法を用いたねじ山形状解析
白色光干渉法は、ねじ山形状解析においてナノスケールの解像度を実現します。ねじ山側面の完全な3D表面形状をマッピングし、光学式比較器では見えない欠陥を明らかにします。医療用骨ねじなど、最も要求の厳しい用途では、エンジニアは干渉法データと走査型電子顕微鏡を組み合わせて、完全な検証を行います。
スイス型CNC工作機械における高度なねじ切り技術
スイス製のCNC工作機械は、マイクロマニュファクチャリングの可能性を広げる、高度なねじ切り加工技術を幅広く提供しています。これらの技術は、標準的な単点ねじ切り加工をはるかに凌駕し、複雑な形状、より短いサイクルタイム、そして医療機器や航空宇宙といった高度な要求が求められる業界向けの特殊な形状を実現します。
骨ネジ用高速ねじ切り加工
ねじ切り加工技術は、リング状のカッターヘッドをワークピースの周囲で毎分最大120,000万回転の速度で回転させる技術です。この方法は、骨ねじ製造における最高水準の技術とされています。優れた表面仕上げを実現し、骨組織がインプラントに直接結合するプロセスである骨結合を促進します。
糸巻きの主な利点は以下のとおりです。
- 細長いワークピースに対する切削抵抗の低減
- 深ねじ切り加工時の優れた切りくず排出性能
- シングルパススレッド完了による高速生産
- 埋め込み型医療機器にとって、バリのない表面は極めて重要である。
多条糸製造方法
多条ねじ加工は、同期された多軸制御によって、1回の加工で2~4条のねじ山を形成する技術です。この技術は、医療機器や精密機器の組み立て時間を短縮します。すべてのねじ山において均一なリード精度を維持するには、厳密なスピンドル同期と精密な工具位置決めが必要です。
可変ピッチねじの製造戦略
セルフロック式ファスナー用の可変ピッチねじを作成するには、切削全体を通して送り速度を継続的に調整する必要があります。部品の長さに沿ってねじの形状が変化するため、最適な切削条件を維持するために、CNCプログラムはリアルタイムで適応する必要があります。
これらの高度なねじ切り加工技術は、航空宇宙燃料部品の冷却チャネルにおけるマイクロ放電加工(マイクロEDM)統合などのハイブリッドアプローチと組み合わせることで、二次加工を不要にし、総生産コストを削減します。これらの技術を習得することで、高精度ねじ切りマイクロ部品製造において明確な競争優位性を獲得できます。
一般的な製造業の課題と解決策
ねじ込み式のマイクロ部品を扱う場合、綿密に計画された生産工程でさえも頓挫させてしまうような、特有のねじ切りに関する課題に直面することになります。これらの課題を理解し、対処法を知ることが、安定した高品質な製品を生み出す鍵となります。
直径0.5mm以下の穴加工において、切りくずの排出は最も重要な課題です。高圧クーラント供給と組み合わせた断続切削加工は、切りくずの溶着や工具破損を防ぐ実績のある製造ソリューションです。これらの微細な穴から切削屑を洗い流すには、1,000PSI以上のクーラント圧力を目指すべきです。
ステンレス鋼やチタンにおける加工硬化は、もう一つの深刻な障害となります。効果的な欠陥防止は、一定の切削速度を維持し、切れ味の良い工具を切れ味が悪くなった時ではなく、一定の間隔で交換することから始まります。切れ味の悪い工具は過剰な熱を発生させ、硬化を促進し、ねじの品質を損ないます。
プロセス最適化によって目に見える効果が得られる最も重要な分野は以下のとおりです。
- 熱歪み制御 ― 長くて細い部品を保護するために、加工サイクル全体を通して±0.5℃以内に温度制御されたクーラントを使用する。
- ねじ山出口のバリ処理 ― 1mm以下の部品には、専用のマイクロバリ取り工具または超音波洗浄器を使用する。
- たわみ低減 ― 長さ対直径比が10:1を超える部品には中間振れ止めを追加するか、工具形状を最適化することで切削力を低減する。
生産現場でのトラブルシューティングを成功させるには、体系的なアプローチが不可欠です。工具摩耗、クーラント温度、主軸回転速度など、各変数を追跡し、変化を一つずつ特定していきます。この規律ある方法を用いることで、複数の変数にわたる症状を追いかけるのではなく、根本原因を的確に突き止めることができます。
これらの製造ソリューションを習得することで、次のセクションで説明する医療、航空宇宙、電子機器の用途における厳しい仕様に対応できるようになります。
業界でのアプリケーションとケーススタディ
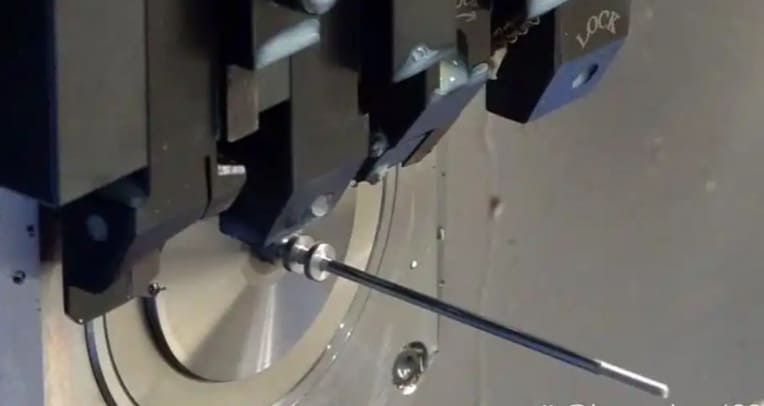
スイス製機械で加工されたねじ切りマイクロ部品は、幅広い重要分野で活用されています。各分野には、厳格な業界標準に基づいた独自の要求があります。ここでは、4つの主要分野が精密ねじ切り加工によって現代工学の限界を押し広げている様子を見ていきましょう。
医療機器のねじ込みに関する要件と規格
医療機器のねじ山は、厳格なFDA規制およびISO 13485認証を満たす必要があります。骨ねじ、脊椎インプラント、カテーテル継手などは、生体適合性表面処理が求められ、多くの場合、機械加工時に大気圧プラズマシステムを用いて処理されます。これらの部品は、人体内での安全かつ信頼性の高い性能を確保するために、完璧なねじ山形状を必要とします。
マイクロスケールでの航空宇宙用ファスナー製造
燃料噴射ノズルやセンサーハウジングに使用される航空宇宙用ファスナーには、±0.0005インチ以内の公差が求められます。このレベルでは、わずかなずれでも航空機システムの信頼性を損なう可能性があります。Shamrock Precision社など、AS9100認証を取得したメーカーは、これらの部品を大量生産においても高い再現性で製造しています。
電子コネクタのねじ切り仕様
デバイスの小型化が進むにつれ、直径0.5mm以下のねじ山を持つ電子コネクタの需要が高まっている。スマートフォン、ウェアラブルデバイス、医療用センサーなど、あらゆる機器にこうした極小のねじ山が使用されている。適切な電気的接触と信号の完全性を確保するためには、厳密なピッチ制御とバリのない表面仕上げが不可欠である。
光学産業における精密ねじの応用
ねじ込み式レンズマウントや微調整機構などの光学部品には、0.1マイクロメートル以下の表面粗さが求められます。これらのねじ山により、顕微鏡、レーザーシステム、カメラアセンブリにおいて精密な位置合わせが可能になります。主な要件は以下のとおりです。
- 光の散乱を防ぐ超滑らかなねじ山側面
- 正確な回転調整のための同心ねじ山形状
- 汚染のない加工により、繊細な光学面を保護します。
4つの分野すべてにおいて、適切な業界標準を満たすことは必須条件です。材質から公差に至るまで、ねじの設計選択は、各用途における具体的な規制要件と性能要件に合致していなければなりません。
結論
スイスの機械加工技術の未来的な発展は、医療、航空宇宙、エレクトロニクス業界におけるねじ付きマイクロ部品の製造方法を大きく変革しています。AI駆動システムは、数十もの生産変数を同時に分析し、送り速度、主軸回転速度、工具経路をリアルタイムで調整します。このレベルの技術統合により、あらゆる生産工程において、より厳しい公差と不良品の削減が実現します。
品質改善の取り組みは、非接触測定システムと高度な統計的管理を用いた100%工程内検査へと移行しつつあります。量子センサーなどの新興技術は原子スケールでの測定能力を実現する可能性を秘めており、積層造形と切削加工を組み合わせたハイブリッド製造は、複雑なねじ形状の新たな設計可能性を切り開きます。次回のねじ付きマイクロ部品プロジェクトを計画する際には、これらのツールと技術に関する最新情報を把握しておくことが、精密製造における明確な競争優位性につながります。



