
製造業では、正確な円錐形状を作り出すためにテーパー旋削が重要です。このプロセスは、自動車部品や航空宇宙部品の製造など、多くの業界で応用されています。この記事では、テーパー旋削の主な技術、計算、実際の用途について説明します。
テーパー旋削とは何ですか?
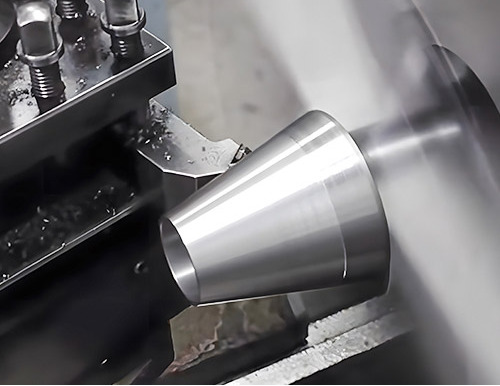
テーパー旋削は、回転する工作物の直径を徐々に変化させることで、滑らかな角度の表面を作り出す加工方法です。この加工は、直線に沿って移動する切削工具によって行われ、材料を除去して円錐状の形状を形成します。テーパー面にはそれぞれ固有のテーパー角があり、これはテーパー面と工作物の軸との間の角度です。
テーパ旋削の方法
1. フォームツール方式
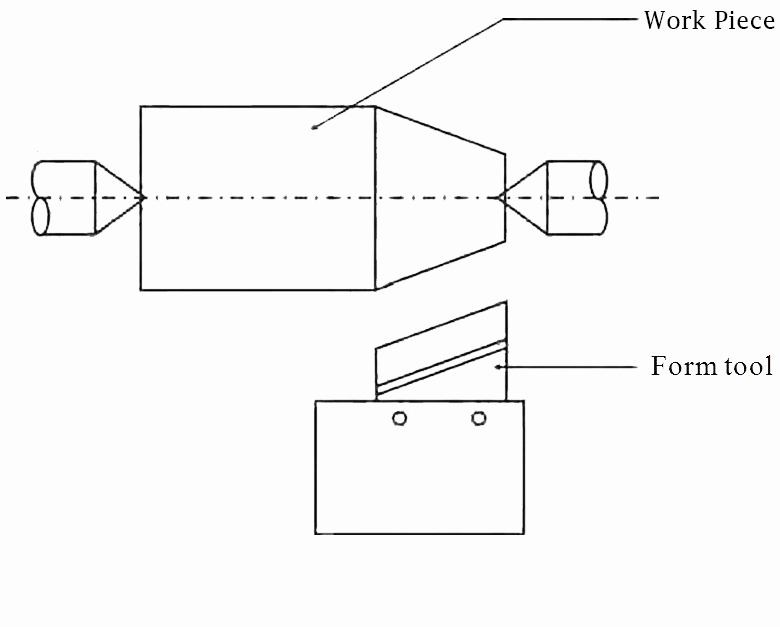
フォーム ツール法では、テーパー角度の半分に形作られた切削工具が使用されます。この工具は、回転するワークピースに対してオペレーターによって直角に配置されます。部品が逆方向または反時計回りに回転すると、工具は真下に噛み合い、部品全体の材料を除去します。この方法はテーパーが短い場合はうまく機能しますが、振動が発生します。そのため、適切な精度レベルを得るために、通常は切削速度を下げます。
2. テールストックセットオーバー方式
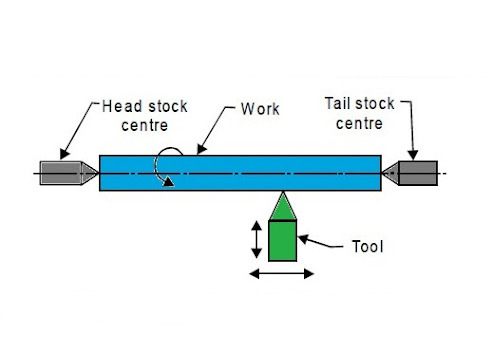
このテーパー旋削法では、テールストックを旋盤の中心位置から移動します。プロセスの最初の部分では、ワークピースをセンター間に取り付け、テールストックを主軸から横に移動させます。切削工具を旋盤ベッドと平行に移動させることで、テーパーを形成します。
機械工は、オフセット = (長さ × 24 フィートあたりのテーパー)/XNUMX を使用して必要なオフセットを計算します。
8 度未満の浅い角度の長いワークピースの場合、この方法が最適です。
3. 複合休息法
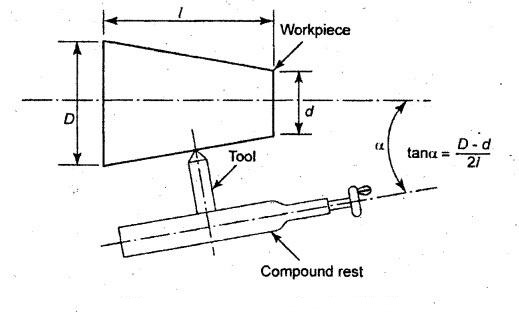
複合レスト法では、複合レストを必要なテーパー角度の半分まで回転させます。ワークピースがチャック上で回転する間、ツールはそれに従う角度のついた経路に沿って移動します。テーパー角度を求めるには、tan θ = (Dd)/(2L) を使用します。
中央の両側に短く急な(最大 45 度)テーパーを作成するのに非常に適しています。
4. テーパー旋削取付方法
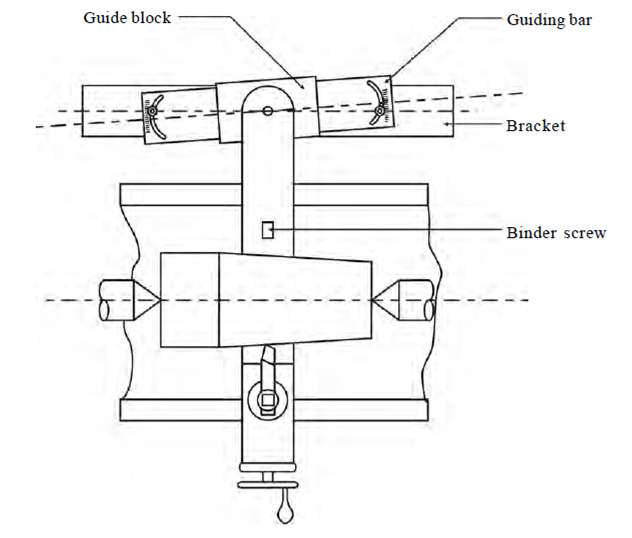
このセットアップには、旋盤ベッドの後ろに取り付けられた、どちらの方向にも最大 10° 回転できるガイド バーがあります。このバーの後には、クロススライドに接続されたガイド ブロックが続き、正確な制御が可能です。複合レスト ハンドホイールは、オペレーターが切削深さを調整するために使用されます。
この方法は、パワーフィードオプションを提供し、最大 300 mm の長さのテーパーに適しています。メインの設定を変更せずに内部テーパーまたは外部テーパーに機能し、中心の位置合わせを維持します。
5. フィード方法の組み合わせ
この高度なアプローチでは、長さ方向と横方向の送りを同時に使用して、角度の付いた切断パスが作成されます。送り速度は、オペレーターがエプロン ギアの動きを制御することで調整されます。正確なテーパーが生成されますが、高度なスキルが必要です。この技術は、CNC 旋盤と手動旋盤の両方で機能し、複雑なテーパー形状でも正確な制御が可能です。
テーパー旋削計算
テーパー角度の決定
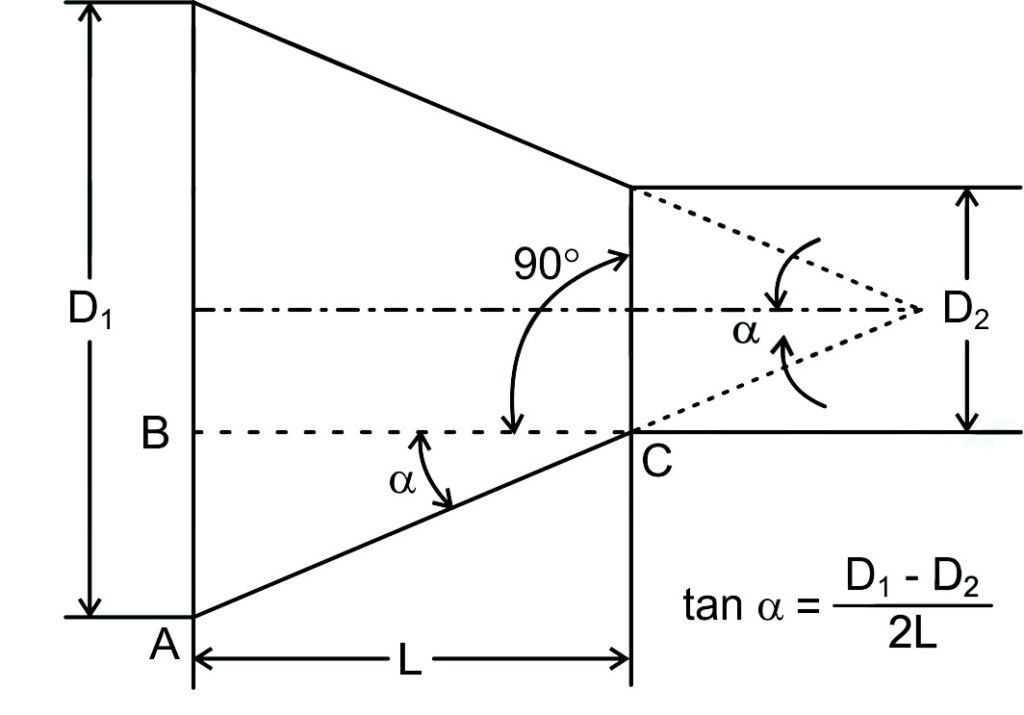
テーパ角度 (α) を求めるには、次の式を使用します: tan α = (Dd) / 2L。この場合、「D」は大きい直径、「d」は小さい直径、L はテーパの長さです。
テーパーパーフィート (TPF)
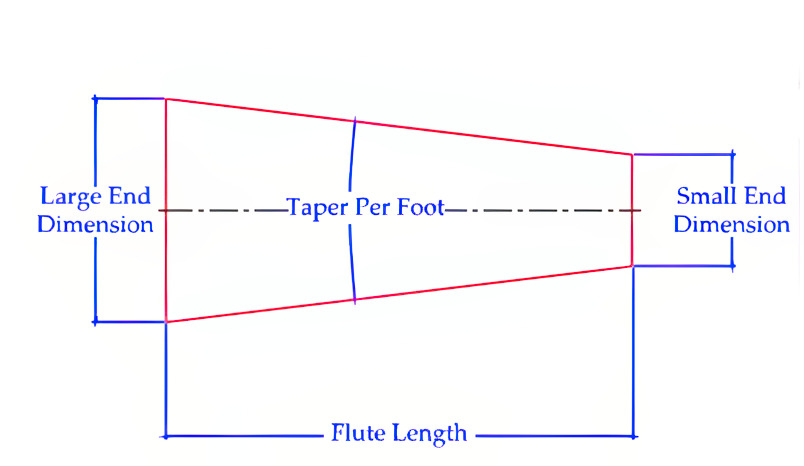
12 フィートの長さあたりの直径の減少は、TPF で示されます。TPF は、TPF = (Dd)/L × 24 で計算できます。TPF がわかれば、O = (TPF × L)/XNUMX でテールストック オフセットを計算できます。
CNC テーパー旋削計算
CNC 操作で使用する場合、テーパーに沿った任意の点 x でのテーパー半径は、r = r0 – (xx TPF) という式に従います。ここで、r0 は初期半径です。加工時間を計算するには、時間 = 切削長さ / ( (回転あたりの送り量 X RPM) ) という式を使用します。これらの式により、ツール パスを細かく制御でき、許容誤差を ±0.01 mm に抑えることができます。
テーパー旋削の利点
- テーパージョイントはくさび効果を発揮し、セルフロック接続を実現します。これにより、接触箇所全体で負荷を均一に分散し、最大限の機械的安定性を実現します。
- テーパー部品は、構造の完全性を維持しながら特定の領域の材料を削減することで部品の重量を減らします。これは、自動車や航空宇宙の分野で特に役立ちます。
- 最新のテーパー旋削装置には、自動制御、非常に正確な送りシステム、保護シールドなど、作業者を保護するための安全装置が備わっています。これらの機能により、操作員は金属片や回転部品から保護されます。
- 旋盤での内径穴あけはテーパ旋削により正確に行えます。これにより穴の拡張が簡単になり、直径の減少を制御できます。
- テーパードパーツは、後流領域の再循環幅と風による抵抗を減らします。同時に、 渦放出 空力性能を向上させるための頻度。
- 最新のテーパー旋削では、通常、総直径の変動の許容範囲は ±0.0002 インチに達します。これにより、優れた部品の位置合わせと正確なフィットが保証されます。
さまざまな産業におけるテーパー旋削の応用
航空宇宙部門
航空宇宙産業では、その複雑なシステムのために、非常に高精度のテーパー部品を必要としています。テーパー旋削では、支柱、着陸装置の部品、エンジンケース、航空機の舵、タービンシャフトなどの部品が製造されます。
工作機械部品製造
精密な工作機械部品は、テーパー旋削を利用して製造されます。リーマ、ツール ホルダー、機械ピン、スピンドル、アーバーの製造に役立ちます。これらの精密に設計された部品により、安全なツールの取り付けと正しい位置合わせが保証されます。
建設およびエンジニアリング
大規模な建設プロジェクトには、強固で精密に製造された部品が必要です。そのため、バルブ、柱、梁、カップリング、フランジなどの特殊部品は、テーパー旋削で製造されます。
自動車産業
テーパー旋削は、自動車業界ではドライブトレイン部品の製造に使用されています。この技術により、タイロッドやサスペンション部品から車軸やギアシャフトまで、あらゆる部品が所定の位置に正確に収まるようになります。これらすべての部品の正確な取り付けは、車両の実際の路上でのパフォーマンスに直接影響します。
テーパ旋削におけるさまざまな制限と考慮事項
- テーパー旋削加工を行うには、知識豊富なオペレーターと特殊な設備が必要です。少量生産の場合、これによりねじ付き部品やテーパー付き部品の生産コストが 2 ~ 3 倍に増加します。
- 工具を研磨することは、鋭い切れ味を確保するための重要な方法です。 研削 不適切な研磨は工具だけでなくテーパ品質にも悪影響を及ぼすため、熟練と正確さが必要です。
- 深さの調整、角度の計算、送り速度の制御を行う方法を習得するには、オペレーターに多くのトレーニングが必要です。そのため、オペレーターは多くのセットアップと複数の加工パラメータを習得する必要があります。
- テーパー旋削は工具費が高く、初期セットアップに時間がかかりますが、大量生産の場合はコスト効率が高くなります。小ロット製造業者の場合、専用設備への投資は正当化されないことがよくあります。
- 精密なテーパーを作成するには、ワークピースの中心線にツールを正確に配置することが重要です。0.001 インチのわずかな偏差でも、表面仕上げが悪くなったり、寸法エラーが発生したりする可能性があります。
- テーパー旋削加工では、通常の旋削加工よりも多くの材料を除去します。 旋削加工これにより、大量の冷却剤廃棄物と金属片が発生し、安全に処分する必要があります。
結論
テーパー旋削は、多くの産業でテーパー部品を製造するための非常に優れた加工方法です。また、部品の重量の最小化、性能の向上、優れた精度など、いくつかの重要な利点をもたらします。ただし、特殊な機械と熟練したオペレーターが必要です。
最新のCNC設備と高度なスキルを持つチームにより、最高の品質基準で優れたテーパー旋削結果を提供します。 Richconn. お問い合わせ 当社のテーパ旋削能力が製造業にどのように役立つかをご覧ください。
よくあるご質問
テールストックセットオーバー法はテーパー旋削ではどのように機能しますか?
オペレーターは、テールストックをワークピースの中心線から外します。このオフセット位置により、切削工具とワークピースの間に角度が生まれます。ワークピースが回転し、この角度によってテーパーが生成されます。
テーパー旋削アタッチメントはテーパー旋削プロセスをどのように強化しますか?
テーパー旋削アタッチメントは、テーパー角度を正確に制御します。メインマシンのセットアップを調整することなく、正確で一貫したカットをサポートします。
テーパ旋削加工中に守るべき安全上の注意事項は何ですか?
ワークピースは常にしっかりと固定し、適切な保護具を常に着用する必要があります。速度を 1000 RPM に制限し、事故の原因となる摩耗や不具合の兆候がないかツールを頻繁に点検してください。
特定の作業に対して特定のテーパ旋削方法を選択する要因は何ですか?
要因としては、材料、生産速度、設備の可用性、テーパー角度、最終部品に必要な精度の程度などが挙げられます。



