
プロジェクトでアップミリングとダウンミリングのどちらを選ぶかで悩んでいませんか? ここで間違った決定をすると、ツールの摩耗が増すだけでなく、材料の無駄や表面仕上げの劣化につながる可能性があります。このブログ投稿では、アップミリングとダウンミリングの主な 8 つの違いについて説明し、ニーズに最適なものを選択できるようにします。
1. 定義と基本概念
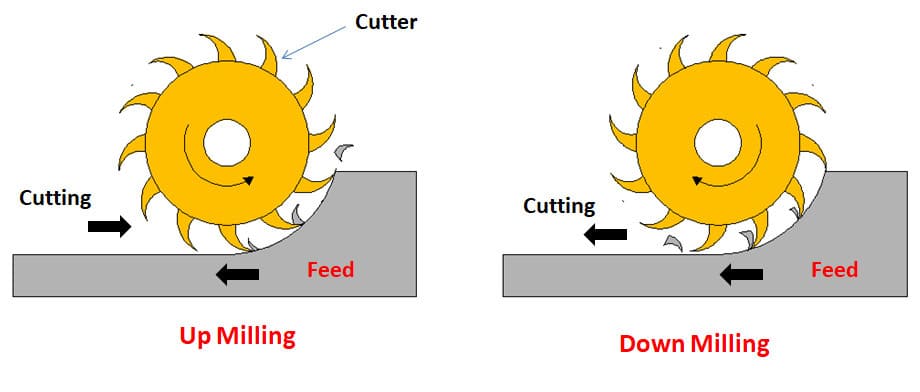
アップミリングまたは従来のミリングでは、カッターはワークピースの送り方向と反対方向に回転します。この反対方向の動きにより、切削刃が最初にワークピースに接触したときにチップの厚さがゼロになる状況が生まれます。
その後、カッターが回転を続けると、切りくずの厚さはゆっくりとゼロから最大まで増加します。この段階的なかみ合いにより、実際に切削する前に切削工具がワークピースに対してスライドし、かなりの摩擦が発生します。
反対に、ダウンミリング(クライムミリングとも呼ばれます)では、カッターはワークピースの送りと同じ方向に回転します。この配置により、切削工具が最大の厚さで材料に食い込む瞬間的な噛み合いが生まれます。
カッターが前進するにつれて、チップの厚さは最大から最小までゆっくりと減少します。さらに、この瞬間的な噛み合いにより、アップミリングでよく見られる滑り効果がなくなります。
2. チップ形成のメカニズム
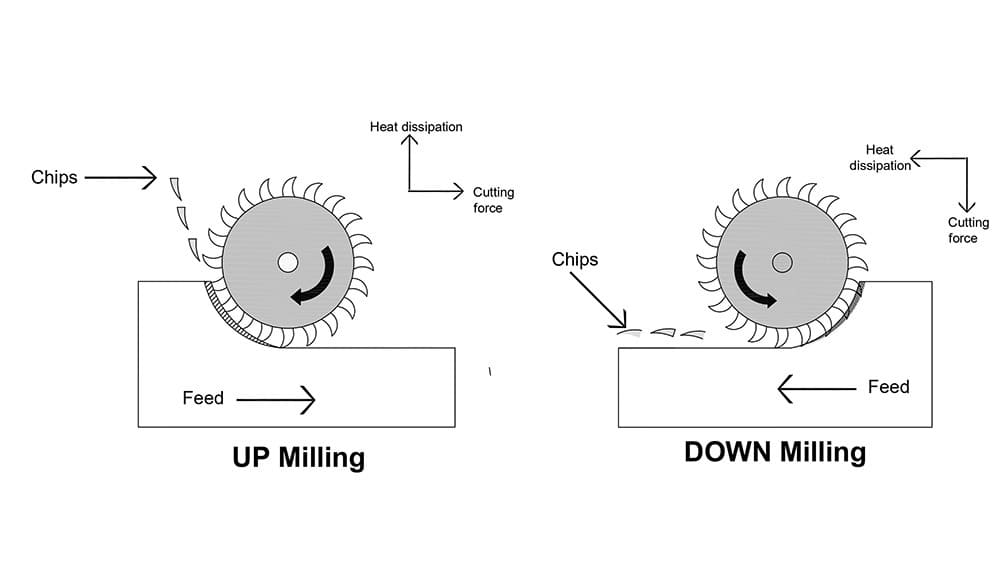
アップミリングでは、切りくずの厚さは最初はゼロですが、カッターが材料を通過するにつれて徐々に増加します。この切りくずの厚さの緩やかな増加は、工具に余分な負荷をかけ、切削開始時に摩擦を引き起こすという2つの問題を引き起こします。この現象は、切削端付近での加工硬化と発熱量の増加につながります。
一方、ダウンミリングでは、切削刃は最大の切りくず厚さですぐにワークピースにかみ合います。切削が進むにつれてこの厚さは減少し、熱の蓄積と摩擦が少なくなり、工具が効率的に切削できるようになります。ただし、初期の激しいかみ合いによる工具の引き込みを防ぐために、安定した機械のセットアップが必要です。
3. 切削力と工具の摩耗
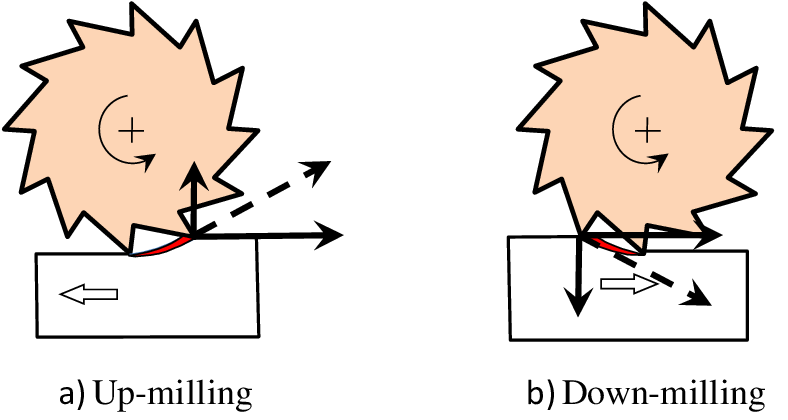
アップミリングでは、切削力が上向きに作用します。この力によってワークピースがクランプから持ち上げられ、不安定になる可能性があります。この不安定性により、通常、硬質材料の加工中に振動が発生します。さらに、反対の力により、工具が進むにつれて摩擦が増加します。これにより、熱の発生が大きくなり、工具の摩耗が早まり、工具寿命が短くなります。
一方、ダウンミリングでは、下向きに適用される切削力により、ワークピースがテーブルに強く押し付けられます。この安定化力により、加工精度が向上するだけでなく、振動も減少します。さらに、工具が最大チップ厚で即座に噛み合うため、摩擦と熱の発生が減り、工具寿命が長くなり、操作がスムーズになります。
4. 工作機械に関する考慮事項
アップミリングは、古い機械のようにバックラッシュが発生しやすい機械に適しています。これは、カッターが送り方向と反対に回転し、工具がワークピースに引き込まれるのを防ぐためです。さらに、これにより安定性が確保され、突発的な動きのリスクが軽減されます。しかも、高度なバックラッシュ補正メカニズムは必要ありません。
一方、ダウンミーリング加工では、バックラッシュが電子的に補正されているか、あるいは最小限に抑えられた機械が必要です。送り方向に沿ったカッターの回転によって、工具の引き込みが発生する可能性があるためです。そのため、剛性の低い機械や古い機械では、精密加工が困難になります。
バックラッシュ除去装置を備えた最新の CNC マシンは、ダウンミリングに適しています。これらのマシンは精度を向上させ、スムーズな操作を保証します。
関連項目:CNC精密加工とは
5. 表面仕上げと品質
切削機構が異なるため、アップミリングとダウンミリングで加工した部品の表面仕上げと品質には大きな違いがあります。
アップミリングでは、工具が送り方向と反対に回転するため、刃先がワークピースに完全に噛み合う前にこすれてしまいます。このこすれにより、表面の凹凸や加工硬化が生じ、仕上がりが悪くなります。
逆に、ダウンミリングでは、優れた表面仕上げが得られます。この場合、ツールは送り方向とともに回転し、摩擦なしで即座に切削動作が行われます。これにより、凹凸や振動が軽減され、より滑らかで磨かれた表面が生成され、精密機械加工作業にも適しています。
関連項目:製造における表面仕上げ
6. 切りくずの排出と発熱
アップミリングでは、通常は切削領域に蓄積されるチップが上方に排出されます。これにより、チップの再切削のリスクが高まり、加工の熟練度が低下し、ワークピースの表面が損傷します。
さらに、切削開始時の摩擦動作により大量の熱が発生します。この熱により、特に硬い材料を加工する場合、工具の摩耗が加速し、ワークピースが変形する可能性があります。
対照的に、ダウンミリングは切削領域から離れて、切りくずを下向きに導きます。この優れた切りくず排出は、熱の蓄積を減らすだけでなく、熱変形を最小限に抑えて、工具寿命と加工精度を向上させます。そのため、優れた切りくず排出性により、高速加工に最適です。
7. 用途と材料の適合性
アップミリングは、高炭素鋼や鋳鉄などの脆くて硬い材料の加工に適しています。切削工具が徐々にかみ合うことで衝撃力が減り、工具の破損や摩耗が軽減されます。そのため、これは荒加工や硬度が変化する材料の加工に最適です。
しかし、ダウンミリングは、良好な表面品質が求められる仕上げ加工に適しています。カッターは材料に最大深さまで食い込み、その後徐々に接触を最小限に抑えることで、滑らかな切削を実現します。この方法は、表面仕上げと精度が重要な延性材料に特に効果的です。例えば、プラスチックやアルミニウムなどが挙げられます。
こちらもご覧ください:CNC荒加工と仕上げ加工 ─ 完全比較
8。 長所と短所
アップミリング
| 優位性 | デメリット |
|---|---|
| 鋳鉄やセラミックなどの脆い材料や硬い材料の加工に適しています。 | 切削力が高くなると、機械のストレスと工具の摩耗が増加します。 |
| 段階的なカッターの噛み合いにより、工具破損のリスクが減少します。 | チップの形成が不均一なため、表面仕上げが悪くなります。 |
| ワークピースへの熱拡散が少なくなり、材料特性が維持されます。 | ワークピースの浮き上がりを防ぐために、強力な固定具が必要です。 |
ダウンミリング
| 優位性 | デメリット |
|---|---|
| 優れた表面仕上げを実現し、精密な用途に最適です。 | バックラッシュが最小または補正されたマシンが必要です。 |
| 優れたチップ排出により、工具の摩耗だけでなく熱の蓄積も最小限に抑えられます。 | 古い機器では、カッターの引き込みにより不安定になることがあります。 |
| 切削力が低いため、寸法精度が向上し、操作がスムーズになります。 | 研磨材や硬質材料の加工には適していません。 |
アップミリングとダウンミリングを選択するタイミングはいつですか?
アップミリングは、硬くて脆い材料の加工に適しています。これは、損傷を避けるために切削力を最小限に抑える必要があるためです。さらに、荒加工にも適しています。例えば、大量の材料を除去したり、鍛造品や鋳造品を加工したりする場合などです。
ダウンミリングは、滑らかな表面仕上げと高い精度が求められる仕上げ加工に最適です。さらに、下向きの切削力により、延性材料の加工にも適しています。これらの切削力はワークピースを安定させ、切りくずの排出を促進します。
総括する
アップミリングは不均一な材料に対してより優れた制御性を発揮しますが、ダウンミリングは優れた表面仕上げとより優れたチップ排出性、および工具寿命の延長を実現します。ただし、最終的な選択は、加工のニーズと材料の特性によって異なります。
上向き、下向き、その他のフライス加工サービスが必要な場合は、 RICHCONN が最善の選択肢です。 お問い合わせ いつでも。
関連する質問
表面仕上げには、アップミリングとダウンミリングのどちらのミリング方法の方が適していますか?
ダウンミリングは表面仕上げに適しています。これは、チップの厚さが最大からゼロに減少し、熱の発生と摩擦が減少するためです。そのため、より滑らかなカットと優れた表面品質が保証されます。
アップミリングとダウンミリングでは切削力はどのように異なりますか?
アップミリングでは、切削力が上向きに向けられ、ワークピースがテーブルから持ち上げられます。そのため、より強力なクランプが必要になります。逆に、ダウンミリングでは、下向きの力が生成され、ワークピースがテーブルに押し付けられ、加工中の安定性が向上します。
クライムミリングは高価ですか?
はい、クライムミリングは、高度なバックラッシュ制御マシンを必要とするため、最初はかなり高価です。しかし、熟練度が向上し、ツールの摩耗と二次操作が削減されるため、長期的にはコスト効率が高くなります。



