
AISI 630 플랜지형 핸드휠을 선삭 및 밀링 가공하여 매끄러운 M14×1.5 나사산을 만드는 방법
Richconn 자동화 장비용 AISI 630 플랜지형 핸드휠을 가공했습니다. 고객은 매끄러운 M14×1.5 나사산 가공과 아크 부분의 깔끔한 외관을 요구했습니다. 이 프로젝트는 공정 순서 제어, 최적화된 아크 가공 매개변수, 그리고 채터 자국을 제거하기 위한 최종 연마 작업이 필요했습니다.
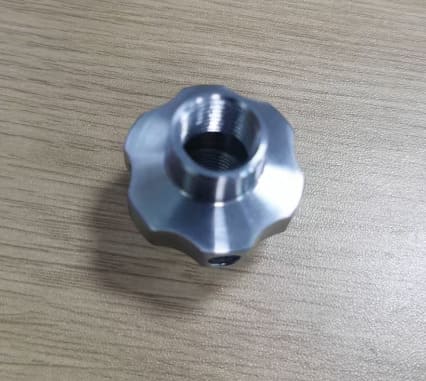
플랜지형 핸드휠은 매끄러운 나사산 조립 및 외관 표면 제어가 필요합니다.
본 사례는 자동화 장비용 AISI 630 강재로 제작된 플랜지형 핸드휠의 선삭 및 밀링 가공에 관한 것이었습니다. 해당 부품에는 M14×1.5 가는 나사산과 눈에 띄는 곡선 표면이 포함되어 있어 조립 기능과 외관 품질 모두를 관리해야 했습니다.
고객의 주된 문제는 M14×1.5 나사산이 가공 후 매끄럽지 않고, 특히 곡선 부분에 뚜렷한 채터 자국이 남아 있다는 점이었습니다. 해당 부품은 외관이 중요한 요소였기 때문에 표면 평활도와 나사산 사용성 모두 최종 합격에 중요한 기준이었습니다.

AISI 630 플랜지형 핸드휠의 기술 도면 참조 자료로, M14×1.5 나사산, 측면 구멍 및 6각형 호 영역을 보여줍니다.
M14×1.5 나사산이 가공 후 매끄럽지 않은 이유는 무엇인가요?
고객은 M14×1.5 나사산이 사용 중 매끄럽지 않다고 보고했습니다. 또한, 핸드휠의 보이는 곡선 부분에 뚜렷한 떨림 자국이 있어 부품의 외관에 영향을 미쳤습니다.
나사산이 가는 나사산이었는데, 나사 가공 후 측면 드릴링으로 인해 구멍 입구 근처에 버(burr)나 돌출된 모서리가 생겼습니다. 이는 나사산의 매끄러움을 저해하고 조립이나 작동의 신뢰성을 떨어뜨렸습니다.
주요 제조 위험 요소
- M14×1.5 가는 나사산은 깨끗한 절삭과 부드러운 체결이 필요합니다.
- 나사 가공 후 측면 드릴링을 하면 구멍 입구에 버(burr)와 돌출된 모서리가 생길 수 있습니다.
- 실 주변에 있는 거스러미 때문에 실이 거칠거나 매끄럽지 않게 느껴질 수 있습니다.
- 육각형 호 모양의 표면은 CNC 가공 중 채터 마크가 발생하기 쉬웠습니다.
- 외관적인 부분이므로, 눈에 보이는 곡선 영역은 매끄러운 최종 마감이 필요했습니다.
핵심적인 어려움은 외관 변화 과정에서의 프로세스 순서 및 채터 제어였습니다.
문제는 나사 가공 순서와 아크면 가공 안정성이라는 두 가지 영역에서 발생했습니다. M14×1.5 나사산 가공 후 측면 구멍을 뚫을 경우, 구멍 입구 부분의 재료가 변형되거나 버(burr)가 발생하여 나사산이 매끄럽지 않게 느껴졌습니다. 또한, 아크면 가공 시 채터 마크가 발생하여 외관 품질이 저하되었습니다.
| 실의 매끄러움 위험 | M14×1.5 가는 나사산은 매끄러운 체결이 필요했지만, 측면 드릴링으로 인한 버(burr)가 나사산 성능을 저해할 수 있었습니다. |
|---|---|
| 프로세스 순서 위험 | 나사산 가공 후 측면 구멍을 가공하면 버(burr)나 돌출된 모서리가 나사산에 영향을 줄 가능성이 높아집니다. |
| 아크 표면 위험 | 육각 호 모양의 영역은 CNC 가공 중 채터 마크가 발생하기 쉬웠습니다. |
| 외모 요구 사항 | 핸드휠은 외관을 좌우하는 요소였기 때문에 최종적인 매끄러움과 세련된 곡선 품질이 중요했습니다. |
나사산의 매끄러움과 곡선 모양을 개선한 방법
Richconn 가공 순서를 변경하고 선삭-밀링 가공을 사용하여 나사산의 기능과 외관 품질을 모두 제어했습니다. 측면 구멍을 먼저 가공한 후 M14×1.5 나사산을 가공했습니다. 6각 호 영역은 제어된 CNC 매개변수를 사용하여 가공한 후 수작업으로 연마했습니다.
선삭-밀링 공정 선택
턴밀 가공은 핸드휠의 회전, 측면 구멍, 나사산 및 곡선 형상을 제어된 공정 경로로 처리하기 위해 선택되었습니다.
나사산 가공 전 측면 구멍
측면 구멍을 먼저 최종 형태로 가공한 후, 나사산의 매끄러움을 저해하는 버(burr)를 방지하기 위해 M14×1.5 나사산을 가공했습니다.
제어 아크 가공 매개변수
6각형 호는 CNC 가공 시 이송 속도 300, 절삭량 0.2, 스핀들 속도 1500으로 가공하여 채터 자국을 줄였습니다.
수동 아크 연마
곡선 부분은 매끄러운 표면과 향상된 촉감을 위해 수작업으로 연마하고 버를 제거했습니다.
매끄러운 실과 표면 마감으로 완성된 제품입니다.
공정 순서를 조정하고 버(burr)를 제어한 후 나사산이 매끄러워졌습니다.

매끄러운 표면과 매끄러운 M14×1.5 나사산이 구현되었습니다.
공정 최적화 후 제품 표면이 매끄러워졌고, M14×1.5 나사산이 원활하게 작동했으며, 완성된 핸드휠은 고객의 조립 및 사용 요구 사항을 충족했습니다.
- 자료 : AISI 630
- 공정: 선삭-밀 가공
- 수량 : 70 개
- 주요 특징: M14×1.5 가는 나사산
- 주요 문제: 외관 곡선 부분에 나사산이 매끄럽지 않고 채터링 자국이 있음
- 공정 제어: 측면 구멍 먼저 가공, 그 다음 나사 가공, 최적화된 아크 절삭 매개변수
- 최종 결과: 매끄러운 표면과 매끄러운 실
나사형 부품 가공을 위한 선삭-밀 가공에 대해 구매자가 알아야 할 사항
나사산이 있는 부품의 경우, 가공 품질은 치수 정확도뿐만 아니라 나사산의 매끄러움, 버(burr) 제어, 공정 순서, 표면 질감, 최종 연마 등 모든 요소가 부품의 조립 및 사용 편의성에 영향을 미칩니다.
이 경우, 측면 구멍과 나사산 순서를 변경하고, 아크 표면의 진동을 줄이고, 보이는 부분을 수작업으로 연마함으로써 핸드휠이 기능적 요구 사항과 외관적 요구 사항을 모두 충족할 수 있었습니다.
Richconn실무 경험
- 측면 구멍 드릴링과 나사산 가공이 겹치거나 서로 영향을 미치는 경우, 작업 순서를 신중하게 계획하십시오.
- 미세 나사산 주변의 버(burr)를 제어하여 원활한 조립 및 작동을 보호하십시오.
- 곡면 가장자리에 채터 자국이 나타나면 이송 속도, 절삭량 및 스핀들 속도를 조정하십시오.
- 외관 곡선이 매끄러운 최종 마감을 필요로 할 때는 수동 연마를 사용하십시오.
- 나사산 부품은 측정과 실제 조립 또는 손으로 만져보는 느낌을 통해 평가하십시오.
관련 CNC 가공 서비스
Richconn 이 장비는 버 제어, 표면 마감 및 조립 성능이 요구되는 나사 부품, 핸드휠, 손잡이, 축 체결 부품, 자동화 장비 부품 및 외관 금속 부품의 선삭 및 밀링 가공을 지원합니다.
AISI 630 선삭/밀 가공 및 나사산 평활도에 대한 FAQ
M14×1.5 나사산이 가공 후 매끄럽지 않게 되는 이유는 무엇일까요?
가는 나사산은 나사산 근처에 버(burr), 돌출된 모서리 또는 변형이 생기면 매끄럽지 않게 될 수 있습니다. 이 경우, 나사산 가공 후 측면 구멍을 뚫으면서 구멍 입구에 버가 발생하여 나사산의 매끄러움에 영향을 미쳤습니다.
왜 나사산보다 측면 구멍을 먼저 가공했을까요?
측면 구멍을 먼저 가공함으로써 버(burr)가 완성된 M14×1.5 나사산을 손상시키거나 방해할 위험을 줄였습니다. 그런 다음 나사산을 추가로 가공하여 매끄러운 결합을 복원했습니다.
아크 표면의 채터 마크를 어떻게 줄였습니까?
6각형 호는 이송 속도 300, 절삭량 0.2, 스핀들 속도 1500 등 제어된 CNC 매개변수를 사용하여 가공한 후, 호 부분을 수작업으로 연마했습니다.
수 Richconn 기계 부품 중에 나사산 모양이 비슷한 부품이 있나요?
예. Richconn 나사산 부품, 핸드휠, 손잡이, 자동화 장비 부품 및 매끄러운 표면과 안정적인 조립 성능이 요구되는 외관 부품의 선삭 및 밀링 가공을 지원할 수 있습니다.
매끄러운 조립이 가능한 나사산 모양 부품이 필요하신가요?
2D 도면, 3D 파일, 재료 요구 사항, 나사산 사양, 측면 구멍 세부 정보, 표면 마감 요구 사항, 외관 설치 영역 및 수량을 보내주십시오. Richconn엔지니어링 팀은 공정 위험을 검토하고 실용적인 가공 솔루션을 제공할 것입니다.