
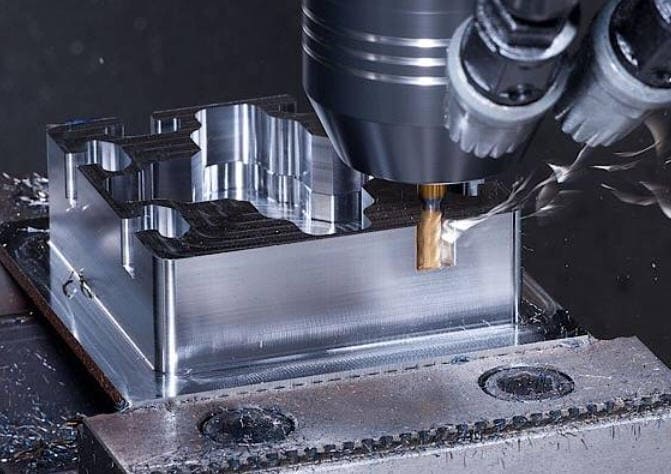
Cztery sposoby, w jakie część aluminiowa wykracza poza specyfikację — i co z tym robimy
Aluminium rzadko ulega uszkodzeniu, ponieważ frez nie mógł usunąć materiału. Uszkodzenie następuje, gdy materiał się porusza: podczas obróbki zgrubnej, zaciskania, starzenia lub powlekania. To cztery czynniki, które uwzględniamy przed powstaniem pierwszego wióra.
Blok wygina się po obróbce zgrubnej
Walcowana i poddana obróbce cieplnej blacha przenosi naprężenia powstałe w wyniku hartowania. Po usunięciu 70% masy naprężenia te się równoważą – blacha, która była płaska w cięciu piłą, wychodzi z maszyny z wygięciem o 0.3 mm. Najgorzej radzą sobie blachy 7075-T6 i grube blachy 6061-T651, a element zazwyczaj przechodzi kontrolę jakości przed odpoczynkiem przez noc.
Cienkie ścianki odpychają się od noża
Ścianka o grubości 1 mm ugina się pod obciążeniem bocznym, przez co frez wykonuje ruch mniejszy niż zaprogramowana głębokość, a ścianka staje się gruba, zwęża się lub ma karb. Zaciskanie jest równie niebezpieczne: imadło zaciskające się na cienkościennej ramie odciska własne odkształcenie w gotowych wymiarach.
Otwór pasuje przed anodowaniem, a nie po
Anodowanie to konwersja, a nie galwanizacja: mniej więcej połowa grubości powłoki rośnie na zewnątrz od pierwotnej powierzchni. Twarde anodowanie o grubości 25 µm zwiększa grubość powłoki o około 12 µm na powierzchnię – około 0.025 mm na średnicy. Otwory łożyskowe, otwory na kołki ustalające i pasowania przesuwne, które były dokładnie dopasowane w trakcie obróbki, stają się pasowaniami wciskowymi po zastosowaniu Typu III.
Miękkie stopy rozmazują się zamiast ciąć
Gatunki 5052, 6063 i 1100 są gumowate. Aluminium przywiera do krawędzi tnącej, a następnie odrywa się i rozrywa powierzchnię – powstaje postrzępione wykończenie Ra 6.3, podczas gdy rysunek zalecał 1.6, zatarte gwinty i zadziory, których ręczne gratowanie nie jest w stanie całkowicie usunąć z wewnętrznych narożników.
Gdzie tolerancja faktycznie występuje w przypadku części aluminiowej podatnej na naprężenia
W przypadku prostego wspornika stosujemy konwencjonalną metodę. W przypadku cienkich ścianek, grubych płyt, stali 7075 lub dowolnej części o płaskości lub odchyleniu od pionu poniżej 0.05 mm, praca odbywa się w sześcioetapowej metodzie. Kosztuje to więcej przygotowań. To właśnie dlatego części pozostają zgodne ze specyfikacją przez trzy tygodnie od momentu dostawy.

Materiały i certyfikaty
Stop i twardość są weryfikowane na podstawie certyfikatu huty przed cięciem. Wymiana nigdy nie odbywa się bezgłośnie.
Odprężające
Wyżarzanie wstępne na płycie wysokiego ryzyka i 7075, aby uwolnić naprężenia objętościowe od maszyny.
Obróbka zgrubna symetryczna
Równomierne usuwanie materiału, pozostawienie wszędzie 0.3–0.5 mm, a następnie okres odpoczynku, aby część mogła się ułożyć.
Ponowne zamocowanie
Płytka próżniowa lub miękkie szczęki docinane do profilu elementu. Rozproszone obciążenie zacisku, nigdy skoncentrowane.
Wykończenie do rozmiaru płyty wstępnej
Końcowe przejścia cięte do wymiaru skompensowanego, gdy określona jest powłoka, a nie nominalny wymiar rysunku.
Weryfikacja po nałożeniu powłoki
Krytyczne cechy mierzone ponownie na maszynie współrzędnościowej (CMM) po obróbce powierzchni — wymiar, który faktycznie otrzymujesz.
Etap 02 i Etap 06 to dwa etapy najczęściej pomijane przez warsztaty. To one decydują również, czy precyzyjny element aluminiowy przejdzie kontrolę przychodzącą do Państwa.
Stopy aluminium, które obrabiamy — i jak każdy z nich zachowuje się podczas cięcia
Karty katalogowe podają wytrzymałość na rozciąganie. Nie mówią jednak, który stop będzie drgał na cienkim żebrze, który będzie zacierał gwint, ani który anoduje się na jednolity czarny kolor. Ta tabela jest sporządzona od strony maszyny.
| Stop | Typowy temperament | Zachowanie w cięciu | Najlepiej nadaje się do | Reakcja anodowania |
|---|---|---|---|---|
| 6061 | T6/T651 | Domyślny punkt odniesienia. Przewidywalne wióry, czyste gwinty, dobre wykończenie. Płytka T651 przenosi znaczne naprężenia szczątkowe na cienkich przekrojach. | Ogólne części konstrukcyjne, obudowy, wsporniki, płyty, elementy mocujące | Doskonały, klarowny i w kolorze typu II; spójny |
| 6082 | T6/T651 | Maszyny niemal identyczne jak 6061, nieznacznie mocniejsze w grubych blachach. Nieco stępiona powierzchnia po obróbce. | Rysunki zgodne z normami EN, europejskie łańcuchy dostaw, płyty konstrukcyjne | Dobrze; bardzo blisko 6061 |
| 6063 | T5/T6 | Bardziej miękki i gumowaty niż 6061 — podatny na tworzenie się narostów na krawędziach podczas przejść wykańczających i zadziorów na wyjściach. | Profile wytłaczane obrabiane na wymiar, obudowy, elementy wykończeniowe, korpusy radiatorów | Doskonały — standardowy wybór w przypadku anodowania dekoracyjnego |
| 5052 | H32 | Nie nadaje się do obróbki cieplnej i jest wyjątkowo gumowaty. Wymaga ostrych, niepowlekanych narzędzi i agresywnego usuwania wiórów, aby uniknąć rozmazywania. | Części morskie i zewnętrzne, elementy z blachy formowanej, części mające kontakt z płynami | Dobra przejrzysta anoda; kolor może się różnić w zależności od partii |
| 5083 | H111 | Wytrzymałe i włókniste; długie wióry wymagają kontrolowanego odprowadzania. Najwyższa odporność na korozję w grupie, spawalne. | Sprzęt morski, elementy zbiorników kriogenicznych i ciśnieniowych, elementy spawane | Akceptowalny, przezroczysty; niezalecany do stosowania w kosmetyce |
| 7075 | T6/T651 | Wytrzymałość zbliżona do stali i dobra obrabialność, ale najbardziej podatny na naprężenia stop, jaki obrabiamy. Cienkie ścianki i asymetryczne kieszenie wymagają etapowej obróbki zgrubnej bez wyjątku. | Konstrukcje lotnicze, wsporniki o dużym obciążeniu, płyty formujące, oprzyrządowanie | Zarówno typ II, jak i typ III są żywotne, ale kolor jest ciemniejszy i mniej równomierny niż w przypadku 6061 |
| 7050 | T7451 | Podobny do 7075, z lepszą odpornością na korozję naprężeniową w grubych przekrojach; preferowany wybór, gdy blacha 7075 jest zbyt niestabilna. | Gruba konstrukcja lotniczo-kosmiczna, płyta obrabiana maszynowo o wysokiej wytrzymałości | Porównywalne do 7075 |
| 2024 | T351 | Czyste obrabianie, doskonała kontrola wiórów i wysoka odporność na zmęczenie. Słaba odporność na korozję — wymaga powłoki w niemal każdym zastosowaniu. | Osprzęt lotniczy, konstrukcja obciążona zmęczeniem, precyzyjne wały | Wymaga anodowania lub powłoki chemicznej w celu ochrony przed korozją |
| 2017A | T4 | Zachowanie podczas obróbki skrawaniem zbliżone do 2011 r.; doskonałe w przypadku części toczonych wielkoseryjnych z drobnymi gwintami. | Złączki toczone, łączniki, wkładki gwintowane | Słaby efekt kosmetyczny; zamiast tego określ „chem-film” |
| MIC-6 / ATP-5 | Płyta odlewana | Odlewany i odprężany specjalnie dla zapewnienia stabilności — praktycznie bez naprężeń szczątkowych, dzięki czemu pozostaje płaski pomimo intensywnego usuwania materiału. Bardziej miękki i porowaty niż kuty. | Płyty mocujące, przyrządy obróbkowe, płyty bazowe, narzędzia optyczne i inspekcyjne | Nierówne i porowate – anodowanie tylko w celach ochronnych, nigdy kosmetycznych |
Nie wiesz, jaki stop wybrać? Prześlij rysunek i obciążenie – nasi inżynierowie zaproponują odpowiedni i poinformują Cię o jego koszcie w porównaniu z Twoim obecnym zamówieniem. Więcej informacji: nasz przewodnik po procesie obróbki aluminium CNC.
Wybieramy maszynę pod Twoją ocenę, a nie odwrotnie
Aluminium jest obrabiane mechanicznie na każdej z naszych platform. Wybór właściwej metody zależy od geometrii, liczby ustawień oraz budżetu, jaki możesz przeznaczyć na ponowne mocowanie.

frezowanie CNC
Płyty, pokrywy, korpusy kolektorów, wsporniki i obudowy. Najbardziej ekonomiczna i niezawodna metoda produkcji pryzmatycznych elementów aluminiowych przy każdej wielkości zamówienia.

Obróbka osi 5
Ukośne powierzchnie, podcięcia i organiczne powierzchnie w jednym ustawieniu. Mniej ustawień oznacza mniej błędów ponownego mocowania – największego źródła dryftu rzeczywistego położenia w złożonych obudowach.

Toczenie CNC
Wały, tuleje dystansowe, tuleje, adaptery i korpusy kołnierzowe. Narzędzia robocze umożliwiają wykonywanie otworów poprzecznych i płaskich bez użycia drugiej maszyny.

Obróbka tokarsko-frezarska
Części obrotowe z frezowanymi elementami są wykonywane w jednym zamocowaniu. Koncentryczność między elementami toczonymi i frezowanymi jest zachowana, ponieważ część nigdy nie opuszcza wrzeciona.

Obróbka aluminium w Szwajcarii
Aluminiowe części o małej średnicy i długim kształcie — sworznie, styki, mikrowałki. Podparcie tulei prowadzącej zapobiega odkształcaniu się smukłego aluminium.

Wire EDM
Ostre wewnętrzne narożniki i cienkie profile, do których nie może dotrzeć nóż, bez konieczności użycia dużej siły cięcia — przydatne w przypadku elementów, które w przeciwnym razie uległyby odchyleniu.
Co posiadamy i ile kosztuje Cię poproszenie o to
Tolerancja to budżet, a nie odznaka. Możemy utrzymać tolerancję ±0.005 mm — dla konkretnego elementu, w konkretnej konfiguracji, dzięki pomiarom w trakcie procesu. Zastosowanie tej wartości do każdego wymiaru na rysunku mnoży cenę jednostkową bez żadnych korzyści funkcjonalnych. Poniżej znajduje się faktyczne znaczenie każdego pasma w produkcji.
| Charakterystyka | Standardowy (domyślny) | Precyzja (na życzenie) | Komentarz |
|---|---|---|---|
| Wymiary liniowe | ISO 2768-m | ISO 2768-f / ±0.01 mm | Stosowane do wszystkich nietolerowanych wymiarów, chyba że w bloku tytułowym określono inaczej |
| Krytyczne cechy | ± 0.02 mm | ± 0.005 mm | Dla każdej funkcji, z dedykowaną konfiguracją i pomiarami w trakcie procesu; należy je wyraźnie wskazać |
| Średnica dziury | H8 | H7 (rozwiercane / wiercone) | H7 i ciasne wymagają rozwiercania lub wiercenia — otworów pod łożyska i kołki ustalające |
| Płaskość, blacha ≤200 mm | 0.1 mm | 0.03 mm | W przypadku blach kutych o grubości mniejszej niż 0.05 mm zwykle wymagane jest odprężenie lub przejście na MIC-6 |
| Koncentryczność, obrócona | 0.05 mm TIR | 0.01 mm TIR | Do precyzyjnego pasma potrzebna jest jednokrotna obróbka tokarsko-frezarska lub obróbka szwajcarska |
| Wykończenie powierzchni, jak po obróbce mechanicznej | Ra 3.2 µm | Ra 0.8 µm | Ra 0.4 µm i mniej na aluminium wymaga polerowania lub toczenia diamentowego — zapytaj przed podaniem szczegółów |
| Angular | ± 0.5 ° | ± 0.1 ° | Zalecana konfiguracja pojedyncza 5-osiowa dla zespołu precyzyjnego |
Wszystkie wymiary końcowe są weryfikowane na współrzędnościowych maszynach pomiarowych . Raporty wymiarowe są dołączane do każdej dostawy; pełna dokumentacja pierwszego artykułu i PPAP jest dostępna na żądanie.
Wykończenia i to, co każde z nich robi z Twoimi wymiarami
Większość tabel wykończenia uwzględnia wygląd i odporność na korozję. Kolumna, która powoduje odrzucenie części, to kolumna wymiarowa — dlatego umieszczamy ją na pierwszym miejscu.

| Zakończyć | Typowa grubość | Zmiana wymiarowa | Dlaczego miałbyś to określić? |
|---|---|---|---|
| Po obróbce | Do | żaden | Najniższy koszt; widoczne ślady narzędzi. Nadaje się do części wewnętrznych i niekosmetycznych. |
| Piaskowanie | Do | ≈0.01 mm usunięcia | Jednolita matowa tekstura; usuwa ślady narzędzi przed anodowaniem |
| Anodowanie typu II | 5-25 µm | ≈ +½ grubości na powierzchnię | Odporność na korozję i kolor. Domyślnie dla widocznych części aluminiowych. |
| Anodowanie twarde typu III | 25-50 µm | ≈ +12–25 µm na powierzchnię | Powierzchnie ścierne, pasowania ślizgowe, otwory pneumatyczne. Zamaskuj lub wstępnie skompensuj krytyczne cechy. |
| Folia chemiczna / chromian | <1 µm | Nieistotny | Ochrona antykorozyjna, która zapewnia powierzchni przewodnictwo elektryczne — uziemienie i części RF |
| Powłoka proszkowa | 60-120 µm | Istotne — załóż maskę na wszystkie pasujące elementy | Trwałe, kolorowe wykończenie obudów i obudów zewnętrznych |
| Nikiel bezprądowy | 5-25 µm | + pełna grubość na powierzchnię | Twardość i odporność na zużycie przy równomiernym pokryciu otworów i otworów nieprzelotowych |
| Szczotkowanie / polerowanie | Do | Usuwanie 0.01–0.05 mm | Powierzchnie kosmetyczno-ziarniste lub lustrzane; zwykle z następowym anodowaniem bezbarwnym |
| znakowanie laserowe | Do | żaden | Stałe numery części, loga, kody identyfikacyjne i kodowanie dat |
Podaj nam klasę powłoki na rysunku, a my obrobimy ją do wymiaru gotowej powłoki. Jeśli rysunek milczy, pytamy — nie zgadujemy.
Zasady projektowania, które obniżają koszty części aluminiowych
Około 60–70% ceny obrabianego mechanicznie elementu aluminiowego zależy od modelu, a nie od wyceny. Oto pięć zmian, które mają największy wpływ na cenę, i limity, do których dążymy.

| Cecha | Polecane | Osiągalny |
|---|---|---|
| grubość ściany | 1.5 mm | 0.8 mm |
| Promień narożnika wewnętrznego | ≥ ⅓ głębokości wnęki | R0.5 mm |
| Głębokość kieszeni / średnica narzędzia | 4: 1 | 10: 1 |
| Głębokość/średnica otworu | 4: 1 | 10: 1 |
| Minimalna średnica otworu | 1.0 mm | 0.3 mm |
| Głębokość gwintu | 2× średnica | 3× średnica |
| Wysokość grawerowanego tekstu | 2.0 mm | 0.5 mm |
| Współczynnik kształtu wypukłości/żebra | 3: 1 | 8:1 (obsługiwane) |
Pięć zmian, które niezawodnie obniżają cenę
- Zaokrąglij hojnie wewnętrzne rogi. Wnęka z narożami R1 wymusza użycie frezu o średnicy 2 mm i powolny posuw. Otwarcie tych samych naroży do R3 pozwala nam użyć narzędzia o średnicy 6 mm z czterokrotnie większą wydajnością usuwania materiału.
- Tolerancja dotyczy tylko tych, którzy się przyjaźnią. Należy nadać otworowi łożyska ±0.01 mm i pozostawić profil zewnętrzny zgodny z normą ISO 2768-m. Rysunki z dużą dokładnością wydłużają czas kontroli każdego elementu.
- Jeśli to możliwe, trzymaj kieszenie głębokie, płytkie. Powyżej średnicy narzędzia wynoszącej około czterokrotnie przekraczamy ją, przechodząc na dłuższe, bardziej elastyczne narzędzia o lżejszych cięciach — wykonanie tej samej kieszeni zajmuje od dwóch do trzech razy więcej czasu.
- Projektuj z myślą o mniejszej liczbie konfiguracji. Każda funkcja wymagająca szóstej ściany powoduje błąd konfiguracji, montażu i stack-upu. Konsolidacja na pięciu ścianach często eliminuje całą operację.
- Powiedz, co powierzchnia ma robić. „Ra 0.8, powierzchnia kosmetyczna” i „Ra 0.8, powierzchnia uszczelniająca” to różne części. Powiedz nam, która, a my wykończymy tę, która ma znaczenie, a drugą pozostawimy w stanie surowym.
Wyślij plik STEP, a my zwrócimy Ci raport DFM z poprawkami i zidentyfikowanymi czynnikami kosztowymi — bezpłatnie i zanim podejmiesz jakiekolwiek zobowiązanie.
Poproś o przegląd DFMCzęści aluminiowe, które obrabiamy co tydzień
Różne branże kładą nacisk na różne tryby awarii. To, co je różni, to nie rodzaj stopu, ale to, na utratę której nie można sobie pozwolić.

Lotnictwo
Struktura 7075 i 2024, w której odciążenie naprężeń i pełna identyfikowalność materiałów nie podlegają negocjacjom.
Wsporniki · żebra · obudowy · okucia
Robotyka i automatyzacja
Lekka konstrukcja 6061 i 7075, w której masa na końcu ramienia ma bezpośredni wpływ na ładowność.
Obudowy przegubowe · łączniki ramion · mocowania efektorów końcowych
Zarządzania temperaturą
Radiatory 6061 i 6063 o dużej gęstości żeber, w tym płyty chłodzące do szaf serwerowych AI.
Radiatory · płyty chłodzące · korpusy kolektorów
Motoryzacja i pojazdy elektryczne
Obudowy akumulatorów, uchwyty czujników i przejścia od prototypu do produkcji przy użyciu tych samych narzędzi.
Obudowy · wsporniki · bloki płynów
Wyroby medyczne
Anodowane korpusy instrumentów 6061 i ramki obrazowe z udokumentowanymi procesami wykończeniowymi.
Obudowy · ramy · elementy pozycjonujące
Narzędzia i osprzęt
Płyty odlewane MIC-6 do mocowania i obróbki narzędzi , które pozostają płaskie pomimo dużych zagłębień.
Płyty mocujące · przyrządy · podstawy inspekcyjneCo jest dołączone do części
Każde zamówienie na produkty aluminiowe zawiera dokumenty wymagane podczas kontroli przychodzącej, ponieważ część, dla której nie ma żadnych dowodów, jest częścią, którą zespół ds. zapewnienia jakości musi zmierzyć od nowa.
- Certyfikat materiałowy — raport z badań walcowni identyfikujący stop, stan utwardzenia i partię wytopu
- Raport wymiarowy — Wyniki CMM w zestawieniu z krytycznymi cechami rysunku
- Kontrola pierwszego artykułu — pełna dokumentacja FAI lub PPAP na żądanie dla programów produkcyjnych
- Kontrola w trakcie procesu — kontrola pierwszego egzemplarza, kontrola w trakcie produkcji i kontrola końcowa zgodnie z naszym systemem ISO 9001:2015
- Weryfikacja po nałożeniu powłoki — krytyczne cechy ponownie mierzone po obróbce powierzchni, a nie przed
- Widoczność produkcji — Śledzenie MES, dzięki któremu możesz sprawdzić status zamówienia na każdym etapie
 Objętość i czas realizacji
Od jednej części do stu tysięcy
Nie prowadzimy prototypowni i zakładu produkcyjnego jako osobnych działalności, co zwykle zmusza nas do ponownej kwalifikacji dostawcy w najmniej odpowiednim momencie.
| STAGE | Ilość | Typowy czas realizacji |
|---|---|---|
| Prototyp | 1-10 | 7–10 dni |
| Mostek / pilot | 10-500 | 10–20 dni |
| Produkcja | 500–100,000 + | Planowane wydanie |
Czas realizacji zamówienia zależy od wykończenia, dostępności stopu i zakresu inspekcji – potwierdzonych w Państwa ofercie. Brak minimalnej ilości zamówienia.
Od rysunku do dostarczonych części
Cztery etapy, jeden inżynier jako Twój punkt kontaktowy przez cały czas.

Wyślij swoje pliki
STEP lub IGES plus zwymiarowany plik PDF. Jeśli potrzebujesz, najpierw podpisz umowę o poufności (NDA).
Cytat i DFM
Cena, czas realizacji i ocena możliwości produkcji w ciągu dwóch godzin roboczych.
Obróbka mechaniczna i kontrola
Produkcja odbywa się zgodnie z normą ISO 9001:2015, a przed kontynuacją produkcji wymagana jest akceptacja pierwszego egzemplarza.
Wykończenie i wysyłka
Obróbka powierzchni, weryfikacja po nałożeniu powłoki, pakowanie ochronne i dostawa na cały świat.
Co należy uwzględnić w zapytaniu ofertowym
- Model 3D (STEP / IGES / X_T / SLDPRT)
- Rysunek 2D z tolerancjami i punktami odniesienia
- Stop i hartowanie lub zastosowanie, jeśli chcesz rekomendacji
- Które funkcje są krytyczne i dlaczego
- Wykończenie powierzchni i klasa powłoki
- Czy wymiary powłoki podano przed czy po powlekaniu
- Ilość obecnie i przewidywany wolumen roczny
- Wymagane certyfikaty lub dokumentacja inspekcyjna
Pytania dotyczące obróbki CNC aluminium
Jaki stop aluminium powinienem wybrać do obróbki CNC?
Stal 6061-T6 to właściwy standard dla około 70% części obrabianych mechanicznie — łączy w sobie wytrzymałość, obrabialność, odporność na korozję i jakość anodowania, i jest powszechnie dostępna. Wybierz stal 7075-T6, jeśli potrzebujesz wytrzymałości zbliżonej do stali i akceptujesz wyższe koszty oraz ryzyko odkształceń związanych z naprężeniami. Wybierz stal 5052 lub 5083 do środowisk morskich i korozyjnych. Wybierz stal 6063, gdy wygląd i kolor anodowania są ważniejsze niż wytrzymałość. Wybierz blachę odlewaną MIC-6, gdy wymagana jest płaskość po usunięciu dużej ilości materiału. Jeśli rysunek jest zgodny z normami EN, stal 6082 jest bezpośrednim odpowiednikiem stali 6061.
Jaką tolerancję można zachować w przypadku aluminium?
Utrzymujemy tolerancję ±0.005 mm na krytycznych elementach dzięki dedykowanym ustawieniom i pomiarom w trakcie procesu. Naszym standardem dla wymiarów nietolerancyjnych jest ISO 2768-m. Praktyczne rozwiązanie jest takie, że tolerancję należy stosować selektywnie: należy zidentyfikować dwie lub trzy cechy, które faktycznie kontrolują dopasowanie i działanie, dokręcić je, a resztę pozostawić w ogólnej tolerancji. Takie podejście pozwala uzyskać część, która działa, przy ułamku kosztów jednorodnie ścisłego rysunku.
Czy anodowanie zmieni wymiary mojej części?
Tak, i to jest najczęstsza przyczyna, dla której części aluminiowe nie przechodzą kontroli odbiorczej. Anodowanie przekształca powierzchnię, a nie ją powiększa, więc mniej więcej połowa grubości powłoki rośnie na zewnątrz od pierwotnej powierzchni. Twarda anodyzacja typu III o grubości 25 µm dodaje około 12 µm na powierzchnię, co stanowi około 0.025 mm średnicy — wystarczająco, aby zamienić pasowanie przesuwne na pasowanie na wcisk. Obrabiamy do skompensowanego wymiaru wstępnej blachy lub maskujemy krytyczny element, a przed rozpoczęciem obróbki potwierdzamy, które podejście jest preferowane.
Dlaczego moja cienkościenna część aluminiowa uległa odkształceniu?
Prawie zawsze występują naprężenia szczątkowe. Blacha walcowana i hartowana cieplnie przenosi naprężenia powstałe w wyniku hartowania; gdy obróbka skrawaniem usuwa większość masy, naprężenia te ulegają wyrównaniu, a element wygina się – często po kilku godzinach lub dniach od opuszczenia maszyny. Czynniki wpływające na to to asymetryczne usuwanie materiału, odkształcenie mocowania i ciepło skrawania. Rozwiązania obejmują wyżarzanie odprężające przed obróbką, wyważoną obróbkę zgrubną z naddatkiem na wykończenie, okres stabilizacji przed ostatnimi przejściami oraz mocowanie próżniowe lub szczękowe, które rozkłada obciążenie zaciskowe. Włączamy te kroki do procesu obróbki dla każdej części, której płaskość lub rzeczywiste położenie jest mniejsze niż 0.05 mm.
Jaka jest minimalna grubość ścianki, jaką można obrabiać maszynowo w aluminium?
0.8 mm jest możliwe do osiągnięcia przy odpowiednim mocowaniu i strategii wykończenia; 1.5 mm to grubość, którą zalecamy, jeśli projekt jest elastyczny. Poniżej około 1 mm ścianka ugina się pod wpływem obciążenia skrawającego, co wpływa zarówno na dokładność wymiarową, jak i wykończenie powierzchni, a element staje się wrażliwy na sposób mocowania. Ścianki poniżej 0.8 mm są możliwe w przypadku małych elementów z podporami ofiarnymi, ale omówimy z Państwem geometrię przed wyceną, a nie po niej.
Ile kosztuje obróbka CNC aluminium?
Koszt jest w znacznie większym stopniu uzależniony od czasu obróbki niż od materiału. Głównymi zmiennymi są złożoność części, liczba mocowań, dokładność tolerancji, wymagania dotyczące wykończenia powierzchni, ilość i rodzaj powłoki. Aluminium samo w sobie jest niedrogie i szybko się tnie, dlatego zazwyczaj jest to najbardziej opłacalny metal pod względem obróbki. Najskuteczniejszym sposobem na obniżenie kosztów jest przegląd projektu przed wprowadzeniem na rynek — prześlij nam plik STEP, a bezpłatnie zidentyfikujemy czynniki kosztowe w Twoim modelu.
Czy zajmujecie się obróbką prototypów i produkcją seryjną?
Tak, bez minimalnej ilości zamówienia. Wykonujemy pojedyncze prototypy części i powtarzamy programy produkcyjne powyżej 100 000 sztuk w tym samym zakładzie, co oznacza, że nie musisz ponownie kwalifikować nowego dostawcy, gdy projekt przechodzi z etapu walidacji do etapu produkcji seryjnej. Dokumentacja procesu utworzona podczas prototypowania jest przenoszona na linię produkcyjną.
Jaką dokumentację jakościową dostarczacie Państwo wraz z częściami aluminiowymi?
Standardowe dostawy obejmują certyfikat materiałowy identyfikujący stop, stan utwardzenia i partię wytopu, a także raport z kontroli wymiarowej obejmujący kluczowe cechy na rysunku. Pełna kontrola pierwszego wyrobu i dokumentacja PPAP są dostępne dla programów produkcyjnych. Nasz zakład działa zgodnie z normą ISO 9001:2015, a wymiary końcowe są weryfikowane na współrzędnościowych maszynach pomiarowych – po obróbce powierzchni, w której określono powłokę.
Wyślij nam część, która ciągle wychodzi poza tolerancję
Prześlij plik STEP i rysunek. W ciągu dwóch godzin roboczych otrzymasz wycenę, czas realizacji i ocenę inżyniera dotyczącą prawdopodobieństwa przesunięcia.
Uzyskaj wycenę aluminiumWszystkie przesłane pliki są poufne · NDA dostępne na żądanie · sales@richconn.com