
Obróbka tokarsko-frezarska koła ręcznego z kołnierzem ze stali AISI 630 i gładkim gwintem M14×1.5
Richconn Wykonaliśmy obróbkę mechaniczną koła ręcznego z kołnierzem ze stali AISI 630 do urządzeń automatyki. Klientowi zależało na płynnej pracy gwintu M14×1.5 i czystym wyglądzie powierzchni łuku. Projekt wymagał kontroli sekwencji procesu, zoptymalizowanych parametrów obróbki łuku oraz końcowego polerowania w celu usunięcia śladów drgań.
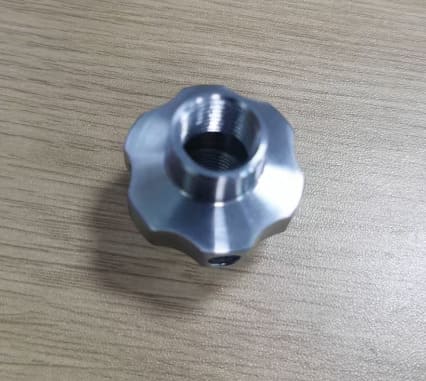
Kołnierzowe koło ręczne wymagające gładkiego montażu gwintu i kontroli powierzchni wyglądu
W tym przypadku chodziło o obróbkę tokarsko-frezarską pokrętła z kołnierzem, wykonanego ze stali AISI 630, przeznaczonego do urządzeń automatyki. Element posiadał gwint drobnozwojowy M14×1.5 i widoczne powierzchnie łukowe, dlatego konieczna była kontrola zarówno funkcjonalności montażu, jak i jakości wyglądu.
Głównym problemem klienta był brak gładkości gwintu M14×1.5 po obróbce, a obszar łuku miał wyraźne ślady drgań. Ponieważ element stanowił element estetyki, gładkość powierzchni i użyteczność gwintu były istotne dla ostatecznej akceptacji.

Rysunek techniczny koła ręcznego z kołnierzem AISI 630, przedstawiający gwint M14×1.5, otwór boczny i obszar łuku sześciokątnego.
Dlaczego gwint M14×1.5 nie był gładki po obróbce
Klient zgłosił, że gwint M14×1.5 nie był gładki podczas użytkowania. Ponadto widoczny obszar łuku pokrętła nosił wyraźne ślady drgań, co wpływało na wygląd części.
Gwint był drobny, a wiercenie boczne po obróbce gwintu powodowało powstawanie zadziorów lub podniesionych krawędzi w pobliżu otworu. Wpłynęło to negatywnie na gładkość gwintu i zmniejszyło niezawodność montażu lub działania.
Główne ryzyka produkcyjne
- Drobny gwint M14×1.5 wymaga czystego cięcia i płynnego wkręcania.
- Wiercenie boczne po obróbce gwintu może powodować powstawanie zadziorów i podniesionych krawędzi przy otworze.
- Zadziory w pobliżu gwintu mogą sprawić, że gwint będzie szorstki lub niegładki.
- Sześciokątna powierzchnia łukowa była podatna na powstawanie śladów drgań podczas obróbki CNC.
- Ze względów estetycznych widoczny obszar łuku wymagał gładkiego wykończenia.
Głównym problemem była sekwencja procesów i kontrola rozmów na łuku wyglądu
Problem wynikał z dwóch obszarów: sekwencji procesu gwintowania i stabilności obróbki powierzchni łukowej. Podczas wiercenia otworu bocznego po gwincie M14×1.5, materiał w otworze mógł się odkształcać lub tworzyć zadziory, co sprawiało, że gwint wydawał się nierówny. Jednocześnie obróbka łukowa generowała ślady drgań, które obniżały jakość wykończenia.
| Ryzyko gładkości gwintu | Drobny gwint M14×1.5 wymaga płynnego wkręcania, ale zadziory powstałe podczas wiercenia bocznego mogą zakłócać działanie gwintu. |
|---|---|
| Ryzyko sekwencji procesów | Wykonanie otworu bocznego po nagwintowaniu zwiększało ryzyko powstania zadziorów lub podniesionych krawędzi, które mogłyby uszkodzić gwint. |
| Ryzyko powierzchni łuku | Widoczna powierzchnia łuku sześciokątnego była podatna na powstawanie śladów drgań podczas obróbki CNC. |
| Wymagania dotyczące wyglądu | Koło ręczne było elementem wpływającym na wygląd, dlatego ważna była ostateczna gładkość i jakość wypolerowanego łuku. |
Jak poprawiliśmy gładkość gwintu i wygląd łuku
Richconn Zmieniono sekwencję obróbki i zastosowano obróbkę tokarsko-frezarską, aby kontrolować zarówno funkcję gwintu, jak i jakość jego wyglądu. Najpierw wykonano otwór boczny, a następnie gwint M14×1.5. Obszar łuku sześciokątnego obrobiono z użyciem kontrolowanych parametrów CNC, a następnie poddano ręcznemu polerowaniu.
Wybór procesu toczenia i frezowania
Do kontrolowanego procesu toczenia koła ręcznego, wykonywania otworów bocznych, gwintów i łuków wybrano obróbkę tokarsko-frezarską.
Otwór boczny przed gwintowaniem
Najpierw wywiercono otwór boczny do stanu końcowego, a następnie obrobiono gwint M14×1.5, aby uniknąć zadziorów, które mogłyby wpłynąć na gładkość gwintu.
Parametry obróbki łukiem kontrolowanym
Łuk sześciokątny został wyfrezowany na maszynie CNC z posuwem 300, głębokością cięcia 0.2 i prędkością wrzeciona 1500, co pozwoliło ograniczyć ślady drgań.
Ręczne polerowanie łukowe
Powierzchnia łuku została ręcznie wypolerowana i usunięta zadziory, co zapewnia gładką powierzchnię i lepsze wyczucie dotyku.
elementy wykończone gładkim gwintem i wykończeniem powierzchni
gwint stał się gładki po dostosowaniu sekwencji procesu i wyeliminowaniu zadziorów

Uzyskano gładką powierzchnię i gładki gwint M14×1.5
Po zoptymalizowaniu procesu powierzchnia produktu stała się gładka, gwint M14×1.5 działał płynnie, a gotowe koła ręczne spełniały wymagania klienta dotyczące montażu i użytkowania.
- Materiał: AISI 630
- Proces: obróbka tokarsko-frezarska
- Ilość: Kawałki 70
- Główna cecha: gwint drobnozwojowy M14×1.5
- Główny problem: nierówny gwint i ślady drgań na łuku
- Kontrola procesu: najpierw otwór boczny, potem gwint, zoptymalizowane parametry cięcia łukowego
- Efekt końcowy: gładka powierzchnia i gładki gwint
Co kupujący powinni wiedzieć o obróbce tokarsko-frezarskiej części o wyglądzie gwintu
W przypadku części z gwintowanym wyglądem, jakość obróbki to nie tylko dokładność wymiarowa. Gładkość gwintu, kontrola zadziorów, kolejność obróbki, faktura powierzchni i końcowe polerowanie – wszystko to wpływa na komfort montażu i użytkowania części.
W tym przypadku zmiana otworu bocznego i kolejności gwintowania, zmniejszenie drgań na powierzchni łuku i ręczne polerowanie widocznej części pozwoliły kółku ręcznemu spełnić zarówno wymagania funkcjonalne, jak i estetyczne.
RichconnDoświadczenie praktyczne
- Należy dokładnie zaplanować kolejność wiercenia otworów bocznych i gwintowania, gdy się one przecinają lub na siebie wpływają.
- Zapobiegaj powstawaniu zadziorów w pobliżu drobnych gwintów, aby zapewnić płynny montaż i działanie.
- Jeśli na powierzchniach łuku widoczne są ślady drgań, należy dostosować posuw, ilość cięcia i prędkość wrzeciona.
- Polerowanie ręczne należy stosować, gdy łuk estetyczny wymaga gładkiego wykończenia końcowego.
- Oceń części gwintowane zarówno poprzez pomiary, jak i rzeczywisty montaż lub wrażenia dotykowe.
Powiązane usługi obróbki CNC
Richconn umożliwia obróbkę toczno-frezarską części gwintowanych, kół ręcznych, pokręteł, części pasowanych na wał, elementów urządzeń automatyki oraz metalowych części o różnym wyglądzie, wymagających kontroli zadziorów, wykończenia powierzchni i wydajności montażu.
Najczęściej zadawane pytania dotyczące obróbki tokarsko-frezarskiej AISI 630 i gładkości gwintów
Dlaczego gwint M14×1.5 może stać się niegładki po obróbce?
Cienkie gwinty mogą stać się nierówne, gdy w ich pobliżu pojawią się zadziory, podniesione krawędzie lub deformacje. W takim przypadku wiercenie otworu bocznego po gwintowaniu powodowało powstawanie zadziorów w otworze, co wpływało na gładkość gwintu.
Dlaczego otwór boczny został wykonany przed gwintowaniem?
Obróbka otworu bocznego w pierwszej kolejności zmniejszyła ryzyko uszkodzenia lub kolizji zadziorów z gotowym gwintem M14×1.5. Gwint został następnie obrobiony w celu przywrócenia płynnego połączenia.
W jaki sposób zmniejszono ślady drgań na powierzchni łuku?
Łuk sześciokątny został wytworzony przy użyciu kontrolowanych parametrów CNC, obejmujących posuw 300, głębokość cięcia 0.2 i prędkość wrzeciona 1500, a następnie ręcznie polerowano powierzchnię łuku.
Czy Richconn maszyny o podobnym wyglądzie gwintowanych części?
Tak. Richconn może obsługiwać obróbkę toczno-frezarską elementów gwintowanych, kół ręcznych, pokręteł, części urządzeń automatyki oraz części wymagających gładkich powierzchni i niezawodnego montażu.
Potrzebujesz części o wyglądzie gwintowanym, obrobionej maszynowo i zapewniającej płynny montaż?
Prześlij nam swoje rysunki 2D, pliki 3D, wymagania materiałowe, specyfikacje gwintów, szczegóły otworów bocznych, wymagania dotyczące wykończenia powierzchni, obszary wyglądu i ilość. RichconnZespół inżynierów dokona analizy ryzyk procesowych i zaproponuje praktyczne rozwiązanie w zakresie obróbki.