
Studium przypadku: Precyzyjna obróbka CNC elementów niemetalowych – poprawa odkształceń
Systemowe rozwiązanie do obróbki elementów z POM, PP i PE, zapewniające ścisłą tolerancję płaskości ≤0.02 mm w zastosowaniach montażu przemysłowego
Strona główna » Studia przypadków » Poprawa odkształceń w obróbce CNC elementów niemetalowych
Przegląd projektu
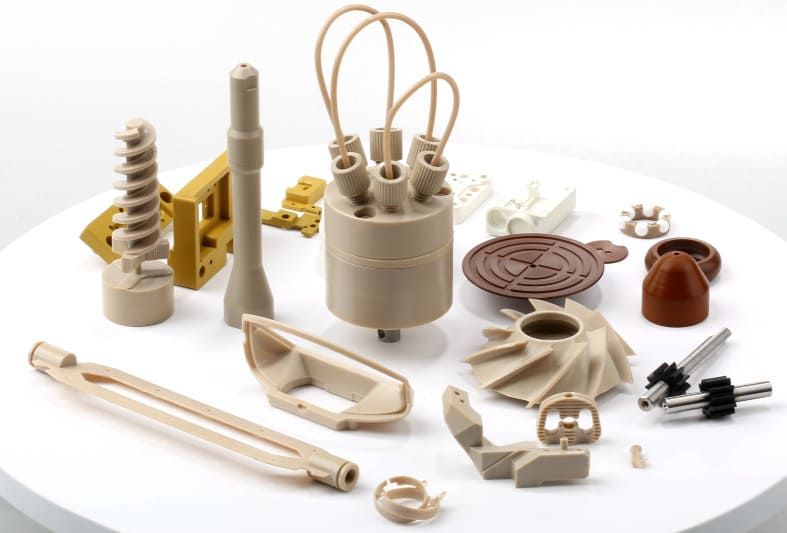
Projekt ten został ukończony przez Richconn Zespół inżynierii precyzyjnej dla naszego klienta z branży produkcji przemysłowej, który potrzebował wysoce precyzyjnych komponentów niemetalowych do krytycznych zastosowań montażowych. Nasze kluczowe doświadczenie w obróbce CNC tworzyw sztucznych i polimerów pozwoliło nam rozwiązać długotrwały problem produkcyjny: niekontrolowane odkształcenia części i odchyłki płaskości po operacjach frezowania i toczenia.
Podstawowe wymagania klienta
- Ścisła tolerancja płaskości ≤0.02 mm dla wszystkich gotowych elementów
- Stała dokładność wymiarowa w całej produkcji seryjnej
- Zmniejszona liczba odpadów i przeróbek w celu obniżenia kosztów produkcji
- Niezawodna ciągłość produkcji w celu dotrzymania terminów dostaw
Przetworzone materiały rdzeniowe
- POM (polioksymetylen / acetal)
- PP (polipropylen)
- PE (polietylen)
Główne wyzwania
Przed naszą interwencją klient borykał się z ciągłymi problemami z odkształcaniem, deformacją i płaskością części, wykraczającymi poza specyfikację, z maksymalnym odchyleniem płaskości wynoszącym 0.1 mm – 5-krotnie przekraczającym dopuszczalną tolerancję. Nasz zespół inżynierów przeprowadził pełną analizę przyczyn źródłowych i zidentyfikował 4 krytyczne punkty awarii:
1. Ograniczenia wrodzonych właściwości materiału
POM, PP i PE charakteryzują się znacznie wyższym współczynnikiem rozszerzalności cieplnej i niższą sztywnością w porównaniu z materiałami metalowymi. Ciepło generowane podczas obróbki skrawaniem powodowało rozszerzalność i kurczenie cieplne, co prowadziło do odkształceń po obróbce. Niska sztywność materiału powodowała również odkształcenia sprężyste pod wpływem sił zacisku i cięcia.
2. Suboptymalne metody mocowania
Oryginalna konstrukcja jednopunktowego zacisku wysokociśnieniowego powodowała skoncentrowane naprężenia w niemetalowych elementach o niskiej sztywności. Powodowało to odkształcenia sprężyste podczas obróbki, które ustępowały po usunięciu zacisku, powodując trwałe odchylenia wymiarowe i uszkodzenia powierzchni.
3. Niezoptymalizowane parametry cięcia i narzędzia
Nadmiernie szybkie prędkości skrawania, głębokie cięcia i nieodpowiednie narzędzia do obróbki metalu powodowały nadmierne opory skrawania i wzrost temperatury. Tępe krawędzie narzędzi zwiększały tarcie, co prowadziło do nierównomiernych naprężeń lokalnych i topienia się materiału, co dodatkowo pogłębiało odkształcenia.
4. Niewłaściwe chłodzenie i niewłaściwa konstrukcja ścieżki narzędzia
Niewłaściwe chłodzenie emulsją groziło zmianami właściwości materiału i gromadzeniem się pozostałości, a brak ukierunkowanego odprowadzania ciepła powodował akumulację ciepła podczas cięcia. Jednokierunkowe ścieżki narzędzia skrawającego powodowały nierównomierny rozkład naprężeń, co prowadziło do nierównomiernego uwalniania naprężeń i odkształcania się części po obróbce.
Nasze systematyczne rozwiązanie i wdrożenie
Nasz zespół inżynierów opracował 5-wymiarową strategię optymalizacji całego procesu, dostosowaną do unikalnych właściwości materiałów POM, PP i PE. Wszystkie zmiany zostały zweryfikowane w ramach produkcji próbnej na małych partiach przed wdrożeniem na pełną skalę.
1. Optymalizacja mocowania: elastyczne mocowanie o niskim naprężeniu
Zastąpiliśmy jednopunktowy zacisk wysokociśnieniowy wielopunktowym, równomiernym podparciem + elastycznym systemem zacisku niskociśnieniowego :
- Specjalnie zaprojektowane przyrządy mocujące z 3-4 równomiernie rozłożonymi punktami podparcia, aby zapewnić równomierne rozłożenie siły na całej części
- Gumowa uszczelka w punktach styku zacisków, eliminująca naprężenia skupione i zarysowania powierzchni
- Precyzyjnie regulowana siła zacisku zapobiegająca odkształceniom sprężystym podczas obróbki
2. Dostosowane dostrajanie parametrów cięcia w celu kontroli temperatury
Aby zminimalizować wytwarzanie ciepła, przyjęliśmy strategię „niskiej prędkości, małego posuwu i cięcia warstwowego”, przy zachowaniu parametrów specyficznych dla danego materiału:
- Materiał POM: prędkość skrawania 80–100 m/min, posuw 0.1–0.15 mm/obr., warstwowe zgrubne (głębokość 0.8–1.0 mm) i wykańczające (głębokość 0.2–0.3 mm)
- Materiał PP/PE: prędkość cięcia 60–80 m/min, posuw 0.08–0.12 mm/obr., maksymalna głębokość cięcia 0.5–0.8 mm, aby zapobiec topieniu się materiału
3. Wybór specjalistycznych narzędzi w celu zmniejszenia oporu skrawania
Wybraliśmy narzędzia z węglika spiekanego przeznaczone do obróbki niemetalicznej, zoptymalizowane pod kątem skrawania o niskim tarciu:
- Zwiększony kąt natarcia narzędzia do 15°-20° i zmniejszony kąt przyłożenia do 5°-8° dla uzyskania wyjątkowo ostrych krawędzi skrawających
- Polerowane wykończenie krawędzi w celu zminimalizowania tarcia i oporu podczas cięcia
- Narzędzia do konkretnych materiałów: ostre frezy trzpieniowe do POM, specjalistyczne frezy spiralne do PP/PE w celu poprawy płynności cięcia
4. Celowany system chłodzenia zapobiegający odkształceniom termicznym
Aby uniknąć zmian właściwości materiału na skutek chłodzenia emulsji, wdrożyliśmy kierunkowy układ chłodzenia powietrzem :
- Precyzyjnie wyrównane dysze powietrzne skierowane na strefę cięcia, aby usuwać ciepło w czasie rzeczywistym
- Przerywane przerwy w obróbce w celu naturalnego chłodzenia i uwolnienia naprężeń wewnętrznych
- Wyeliminowano ryzyko pozostałości emulsji i niezgodności materiałów
5. Zoptymalizowana strategia ścieżki narzędzia dla rozkładu naprężeń
Przeprojektowaliśmy ścieżkę obróbki, aby zagwarantować równomierne uwalnianie naprężeń w całym procesie:
- Symetryczne zgrubne skrawanie w celu równomiernego usuwania nadmiaru materiału, eliminując jednokierunkową koncentrację naprężeń podczas skrawania
- Wykończenie warstwowe o maksymalnej głębokości 0.1 mm na przejście, zapewniające precyzję wymiarową
- Ścieżka obróbki od wewnątrz na zewnątrz, która stopniowo uwalnia naprężenia wewnętrzne i zapobiega odkształceniom po obróbce
Mierzalne rezultaty projektu
Po pełnym wdrożeniu naszego zoptymalizowanego procesu problem odkształceń powstających podczas obróbki niemetalicznej został całkowicie rozwiązany, a spójność wyników potwierdzono w przypadku całej produkcji seryjnej.
- Zgodność z tolerancją: Płaskość gotowego elementu ustabilizowała się na poziomie ≤0.02 mm, co w pełni odpowiada rygorystycznym wymaganiom klienta w zakresie precyzji, w porównaniu z maksymalnym odchyleniem od specyfikacji wynoszącym 0.1 mm
- Polepszanie jakości: Wskaźnik braków w produktach spadł z 12% do <1.5%, a jakość wykończenia powierzchni i spójność wymiarowa poszczególnych partii uległa znacznej poprawie
- Wzrost wydajności: Wydajność produkcji wzrosła o ponad 25% dzięki wyeliminowaniu powtarzających się korekt i przeróbek, co gwarantuje 100% terminową dostawę dla klienta
- Redukcja kosztów: Roczne oszczędności kosztów produkcji rzędu 8,000 USD dzięki zmniejszeniu ilości odpadów materiałowych, kosztów pracy związanych z przeróbkami i przestojami w produkcji
Długoterminowy wpływ na działalność gospodarczą
W ramach tego projektu opracowano standardową specyfikację procesu dla precyzyjnej obróbki CNC elementów niemetalowych. Richconn, co pozwala nam dostarczać naszym klientom przemysłowym z USA i UE spójne i rygorystyczne wyniki w zakresie tolerancji. Od tego czasu klient zwiększył swoje roczne zamówienia produkcyjne o Richconn o 40%, powołując się na naszą niezawodną jakość i zdolność rozwiązywania problemów inżynieryjnych.
Najważniejsze wnioski i spostrzeżenia inżynieryjne
Sukces w precyzyjnej obróbce niemetali opiera się na systematycznym podejściu skoncentrowanym na materiale, a nie na pojedynczych korektach parametrów. Najważniejsze wnioski z tego projektu obejmują:
- Kontrola odkształceń wymaga pełnej optymalizacji procesu, od mocowania i narzędzi po parametry cięcia i chłodzenie, a nie tylko zmian w pojedynczym procesie
- Materiały niemetalowe wymagają strategii obróbki dostosowanych do danego materiału, ponieważ ogólne procesy obróbki metali będą zawsze skutkować odchyleniami od tolerancji
- Zarządzanie naprężeniem i ciepłem to dwa podstawowe filary precyzyjnej obróbki niemetalowej, przy czym każdy etap procesu jest zaprojektowany tak, aby zminimalizować narastanie naprężeń i gromadzenie się ciepła
- Walidacja małych partii ma kluczowe znaczenie dla zapewnienia stabilności procesu przed rozpoczęciem produkcji na pełną skalę, co zmniejsza ryzyko zarówno dla naszego zespołu, jak i naszych klientów
Potrzebujesz niezawodnego partnera do realizacji projektów precyzyjnej obróbki CNC?
Wyślij Richconn Twoje wymagania dotyczące rysunku, materiału, ilości i tolerancji. Nasz zespół inżynierów przeanalizuje ryzyko związane z obróbką, zaleci praktyczną metodę obróbki i przedstawi wycenę Twojego projektu.