
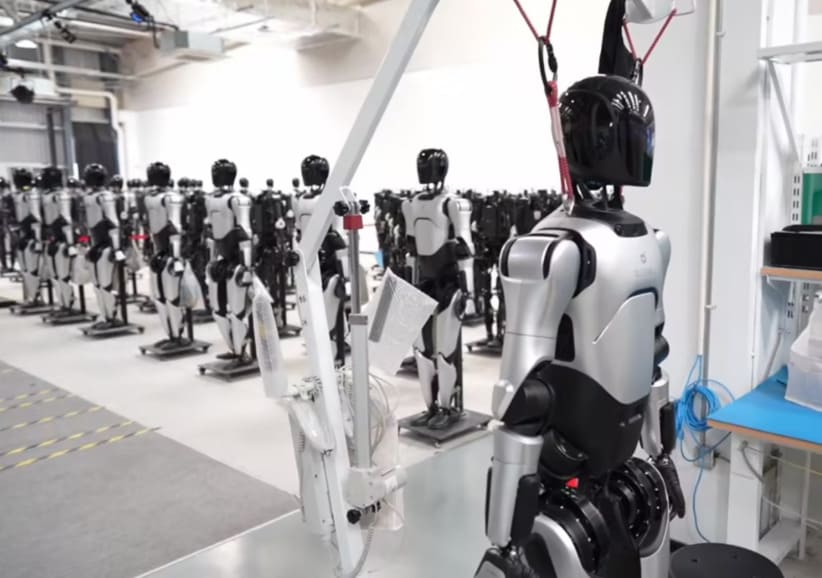
W przypadku wielu prac nad skorupami robotów humanoidalnych obróbka CNC jest niewłaściwym procesem. Firma Figure AI publicznie potwierdziła to, prezentując Figure 03 — robot jest owijany miękkimi tkaninami zamiast twardych, obrobionych części, a program produkcyjny BotQ firmy świadomie przesunął się w kierunku formowania wtryskowego, odlewania ciśnieniowego, formowania wtryskowego metali i tłoczenia. Części, które kiedyś zajmowały obrabiarkę CNC przez ponad tydzień, teraz wychodzą z narzędzi stalowych w ciągu kilku sekund.
To jest uczciwy punkt wyjścia. Właśnie dlatego powstał ten przewodnik.
Ponieważ wniosek jest równie prawdziwy: na każdej platformie humanoidalnej znajdują się skorupy, w których obróbka CNC jest nie tylko odpowiednia, ale wręcz niezastąpiona – a wiedza o tym, która jest która, jest dla Twojego programu cenniejsza niż lista możliwości jakiegokolwiek dostawcy. Ten przewodnik omawia cztery różne pojęcia, które ludzie rozumieją przez „skorupę robota”, sześć procesów konkurujących o ich produkcję, progi wolumenowe, przy których ekonomia się odwraca, oraz wymagania techniczne – cienkie ścianki, estetyczna powierzchnia, wycięcia na czujniki, uszczelnienia, bezpieczeństwo – które decydują o tym, czy skorupa działa.
Jeśli szukasz materiałów do programu budowy humanoidalnego, to celem jest, abyś po przeczytaniu tego artykułu był w stanie samodzielnie, część po części, wywołać maszynę lub formę, mając do dyspozycji konkretne liczby.
Cztery rodzaje „skorupy robota” (i dlaczego to rozróżnienie decyduje o wszystkim)
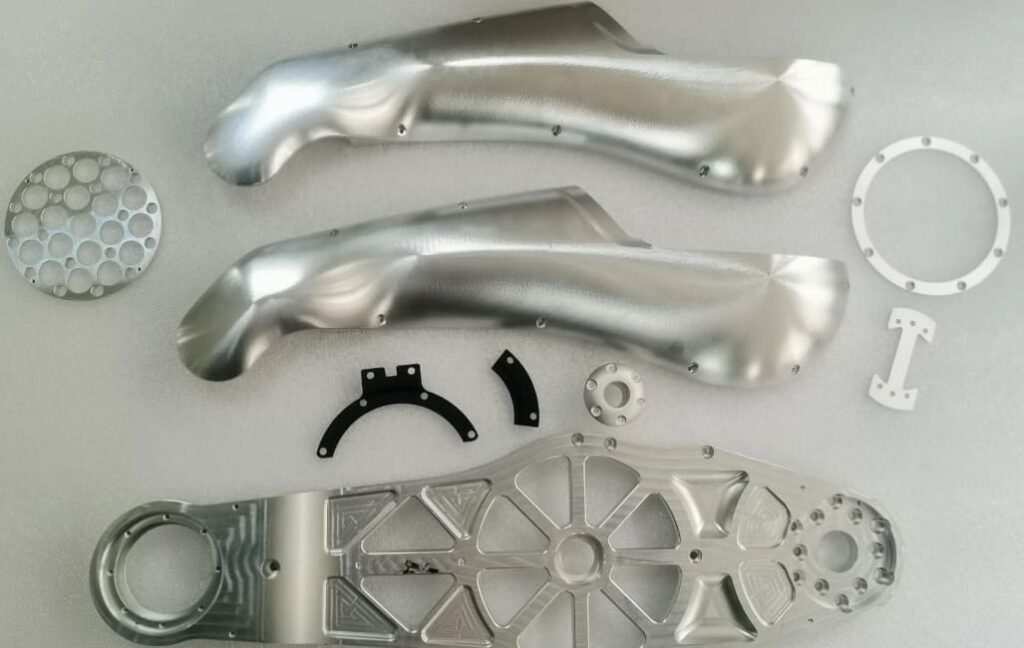
Zapytaj pięciu inżynierów o skorupy robotów, a otrzymasz pięć różnych obrazów. Jeden wyobraża sobie aluminiową obudowę, w której znajdują się łożyska siłownika biodrowego. Drugi wyobraża sobie wyrzeźbiony panel uda, który nadaje robotowi sylwetkę. Trzeci ma na myśli głowę z okienkami na kamery i portami mikrofonu.
To są naprawdę różne części o różnych wymaganiach, a ich łączenie jest najczęstszą przyczyną złych decyzji produkcyjnych w programach humanoidalnych. A zatem, przede wszystkim, taksonomia.
Obudowy siłowników i połączeń: obudowy konstrukcyjne pod obciążeniem
Są to obudowy, w których znajdują się silniki, reduktory i łożyska wewnątrz każdego napędzanego przegubu. Pełnią one funkcję konstrukcyjną w najściślejszym tego słowa znaczeniu — ograniczają one ustawienie łożysk, przenoszą moment obrotowy w przegubie na konstrukcję kończyny i pełnią funkcję radiatorów dla elektroniki silnika i sterownika.
Wymagania są jednoznaczne: otwory łożyskowe o klasie czystości H6 lub wyższej, płaskość kołnierza montażowego z tolerancją 0.02 mm, geometria rowka uszczelniającego zapewniająca stałe ściskanie pierścienia uszczelniającego oraz przewodność cieplna wystarczająca do odprowadzania ciepła silnika do otaczającej go struktury. Estetyka nie ma znaczenia — te części znajdują się pod wszystkim innym.
Omówiliśmy je szczegółowo w naszym przewodniku po komponentach połączeń robotów . W tym artykule istotne jest, aby pamiętać, że niezależnie od wielkości, należą one do kategorii obróbki skrawaniem, z powodów, które omówimy później.
Podwozie konstrukcyjne i skorupy ramy: szkielet nośny
Poziom niżej od stawów znajdują się skorupy, z których zbudowane są tułów, miednica i kończyny robota. Przenoszą one obciążenia między stawami, mieszczą akumulatory i komputery oraz określają ogólną sztywność strukturalną robota.
Często są duże – skorupa humanoidalnego tułowia może mieć od 400 do 600 mm w najdłuższym wymiarze – i zazwyczaj cienkościenne z integralnym żebrowaniem. Wymagania koncentrują się na stosunku sztywności do masy, stabilności wymiarowej i precyzyjnych interfejsach montażowych, gdzie łączą się połączenia i podsystemy. Niektóre są widoczne; wiele znajduje się pod panelami zewnętrznymi.
Zewnętrzne panele nadwozia: części, które ludzie widzą i dotykają
To są powłoki kosmetyczne — osłony ud, płyty piersiowe, naramienniki, osłony przedramion. Przenoszą one niewielkie lub żadne obciążenie strukturalne. Ich zadaniem jest otaczanie, ochrona i definiowanie wizualnej tożsamości robota.
Ta kategoria ma wymagania, których nie ma żaden inny rodzaj powłoki: musi wyglądać dobrze. Jednolitość powierzchni, spójność kolorów w różnych partiach, wyrównanie odstępów między panelami i jakość dotykowa – wszystkie te czynniki mają znaczenie – a żaden z nich nie pojawia się na konwencjonalnym rysunku technicznym. Jest to również kategoria, która najprawdopodobniej odejdzie od obróbki mechanicznej wraz ze wzrostem wolumenów.
Obudowy czujników i głowice: precyzja tam, gdzie zależy od niej percepcja
Osłony głowic, osłony LiDAR, ramki kamer i matryce mikrofonowe stanowią odrębną kategorię. Są jednocześnie kluczowe pod względem estetyki i precyzji.
Okno kamery przesunięte o 0.3 mm przesuwa oś optyczną kamery względem ramy kinematycznej robota, co albo wymusza ponowną kalibrację, albo trwale pogarsza dokładność percepcji. Tolerancje położenia wycięcia czujnika w obudowach głowic robotów wynoszą zazwyczaj od ±0.1 do ±0.2 mm – o rząd wielkości mniej niż wymaga tego panel kosmetyczny i przekraczają zakres, który większość tanich procesów formowania zapewnia niezawodnie.
Krótki przewodnik: Który typ powłoki mapuje się na który proces
| Rodzaj muszli | Strukturalny? | Kosmetyk? | Precyzja krytyczna? | Typowy najlepszy proces |
|---|---|---|---|---|
| Obudowa siłownika/złącza | Tak | Nie | Tak | CNC dla wszystkich wolumenów; odlewanie ciśnieniowe + obróbka skrawaniem przy bardzo dużych wolumenach |
| Podwozie konstrukcyjne / rama | Tak | czasami | Umiarkowany | CNC do ~500 jednostek, następnie odlewanie ciśnieniowe + obróbka wtórna |
| Zewnętrzny panel nadwozia | Nie | Tak | Nie | CNC do ~200 jednostek, następnie termoformowanie lub formowanie wtryskowe |
| Czujnik / obudowa głowicy | Częściowo | Tak | Tak | CNC powyżej 1,000 jednostek lub formowane + wtórne CNC |
Pamiętaj o tej tabeli przez resztę artykułu. Prawie każde zalecenie, które następuje, to w rzeczywistości stwierdzenie dotyczące jednego z tych czterech wierszy.
Co zmieniło się w 2026 r.: Branża przeszła na procesy oparte na narzędziach
Rozmowy na temat humanoidalnych skorup uległy znaczącym zmianom w ciągu ostatnich dwóch lat, a wszelkie strategie pozyskiwania oparte na założeniach dotyczących roku 2023 są już nieaktualne.
Rysunek 03 i odejście od twardych, obrobionych powierzchni zewnętrznych
Kiedy Figure AI zaprezentowało Figure 03 w październiku 2025 roku, założenia projektowe były jasne: robot musiał być bezpieczny w kontakcie z ludźmi w warunkach domowych. Odpowiedzią firmy było pokrycie robota miękkimi tkaninami i pianką o różnych gęstościach zamiast odsłoniętych, twardych, obrobionych części. Miękkie elementy zaprojektowano tak, aby można je było prać i zdejmować bez użycia narzędzi.
Dołączona specyfikacja przedstawia spójną historię – 1,676 mm wysokości, 60 kg, około 9% lżejszy niż Figure 02, a redukcja masy wynikała w znacznym stopniu z rezygnacji z obrobionych maszynowo metalowych powierzchni zewnętrznych. Każda powierzchnia łączenia została zaprojektowana tak, aby wyeliminować punkty zacisku.
Figure nie jest odosobniony. 1X Technologies dostarcza swojego robota domowego NEO w dzianinowym, nylonowym kombinezonie. Kierunek rozwoju humanoidów konsumenckich jest jednoznaczny: miękkie, elastyczne, pokryte materiałem tekstylnym obudowy, które wydają się bardziej przystępne niż przemysłowe.
BotQ: Co tak naprawdę mówi nam przejście na produkcję figurek
Bardziej pouczające odkrycie pochodziło z programu produkcyjnego BotQ firmy Figure. Aby osiągnąć tempo produkcji, firma przeszła na procesy z wykorzystaniem narzędzi – formowanie wtryskowe, odlewanie ciśnieniowe, formowanie wtryskowe metali i tłoczenie. Ich własne podejście było proste: części, których produkcja na maszynie CNC zajmowała wcześniej ponad tydzień, teraz mogły być produkowane w mniej niż dwadzieścia sekund za pomocą skomplikowanych form stalowych. Koszty inwestycyjne tych narzędzi były wysokie, ale zwrot z inwestycji nastąpił szybko, przy założonych wolumenach.
Firma zajmująca się obróbką skrawaniem ma pokusę, by się z tym kłócić. Nie będziemy, bo rachunek ekonomiczny jest po prostu prawidłowy. Gdy projekt powłoki zostanie zamrożony, a roczne wolumeny wzrosną do tysięcy, twarde narzędzia zyskują na kosztach jednostkowych, z przewagą, której nie zapewni żadna optymalizacja obróbki.
To, czego historia BotQ nie mówi – i co gubi się, gdy jest cytowana jako „humanoidy nie potrzebują CNC” – to fakt, że każda z tych form została sprawdzona na podstawie prototypów obrobionych maszynowo, że odlewy ciśnieniowe i formowane nadal wymagają wtórnej obróbki precyzyjnych elementów, a cała transformacja zakłada zamrożony projekt. Programy, których jeszcze nie ma, działają w zupełnie innych warunkach ekonomicznych.
Wyroby miękkie, tekstylia i pokrowce zgodne z przepisami: nowa kategoria powłok
Rozwój tekstyliów i pianek zewnętrznych prowadzi do powstania zupełnie nowej kategorii skorup, która pięć lat temu nie istniała w projektowaniu humanoidalnych modeli — ma to negatywny wpływ na twarde części znajdujące się pod spodem.
Gdy wierzchnią warstwę stanowi tkanina, sztywna powłoka pod nią przestaje być jedynie elementem kosmetycznym. Nie potrzebuje już powierzchni klasy A, dopasowanego koloru ani wysokiej jakości wykończenia. Potrzebuje natomiast gładkiego, nieplączącego się podłoża, na którym będzie spoczywać miękka okładka, bezpiecznych i powtarzalnych punktów mocowania dla zdejmowanych materiałów tekstylnych oraz dużych promieni krawędzi, aby materiał nie przecierał się w miejscach styku.
To znacząca redukcja wymagań kosmetycznych — co zmienia rachunek kosztów maszyny lub formy, zwykle na korzyść obróbki skrawaniem w programach o średniej objętości, ponieważ kosztowną częścią obróbki powłoki kosmetycznej jest wykańczanie, a nie cięcie.
Co to oznacza dla Twojej strategii zaopatrzenia
Trzy praktyczne wnioski:
- Nie zakładaj, że Twoja elewacja wymaga wykończenia maszynowego najwyższej jakości. Jeśli okładka jest miękka, płacisz za elementy kosmetyczne, których nikt nie zauważy.
- Nie zakładaj, że narzędzia są rozwiązaniem, bo Figure poszedł w tym kierunku. Liczba ta rośnie do poziomu, którego większość programów nie osiągnie przez lata.
- Podziel zestawienie materiałów powłoki według czterech powyższych kategorii Zanim poprosisz o pojedynczą wycenę. Różne wiersze wymagają różnych procesów, a dostawca oferujący je jako jedną partię, udzieli błędnej odpowiedzi w większości przypadków.
Krajobraz procesowy: sześć sposobów na stworzenie powłoki robota
Oto uczciwa konkurencja procesów – w tym czterech, których nie wykonujemy. Nie można podjąć dobrej decyzji o wyborze maszyny lub formy bez zrozumienia, przeciwko czemu się decydujemy.
Obróbka CNC z kęsów
Materiał jest usuwany z litego bloku aluminium, magnezu, tytanu lub tworzywa sztucznego, aż do uzyskania powłoki. Nie są wymagane żadne narzędzia poza uchwytami.
Mocne strony: Zerowy koszt narzędzi. Zmiany w projekcie nie kosztują nic poza czasem przeprogramowania. Osiągalne tolerancje ±0.02 mm lub lepsze dla każdego elementu. Pełne zachowanie właściwości materiału — obrobiona maszynowo powłoka ze stali 6061-T6 ma wytrzymałość stali 6061-T6, w przeciwieństwie do odlewu. Cechy konstrukcyjne i precyzyjne są dostępne w ramach procesu, bez konieczności dodatkowych operacji.
Słabości: Koszt jednostkowy pozostaje zasadniczo stały wraz ze wzrostem objętości. Duży, cienkościenny korpus torsu może być wykorzystywany przez maszynę 5-osiową przez cztery do ośmiu godzin. Straty materiałowe są znaczne — korpus może zaczynać się od 20-kilogramowego wlewka, a kończyć na 1.5 kg.
Realistyczne okno: prototypy w produkcji małoseryjnej, a także precyzja i cechy konstrukcyjne przy dowolnej wielkości produkcji.
Die Casting
Stopione aluminium lub magnez wtryskuje się pod wysokim ciśnieniem do hartowanej stalowej matrycy.
Zalety: Bardzo niski koszt jednostkowy przy produkcji seryjnej. Doskonałe do skomplikowanych geometrii cienkościennych. Krótki czas cyklu mierzony w sekundach.
Słabe strony: Inwestycje w oprzyrządowanie są znaczne, a terminy realizacji sięgają miesięcy. Zmiany konstrukcyjne wymagają nowych oprzyrządowań. Właściwości materiałów odlewanych są niższe niż odpowiedników kutych. Tolerancje wymiarowe są mniejsze niż w przypadku obróbki skrawaniem, a porowatość może pojawić się w grubych elementach. Kluczowe elementy prawie zawsze wymagają obróbki wtórnej.
Realistyczne okno: Konstrukcje stalowe w tysiącach jednostek rocznie, z zamrożoną konstrukcją.
Formowanie wtryskowe
Stopiony termoplast jest wtryskiwany do stalowej formy. Dominujący proces w produkcji obudów produktów konsumenckich.
Zalety: Najniższy koszt jednostkowy spośród wszystkich procesów w produkcji seryjnej. Doskonałe wykończenie powierzchni bezpośrednio z narzędzia. Możliwość bezpośredniego formowania zacisków, żeber, występów i kanałów kablowych, co pozwala na redukcję liczby elementów montażowych.
Słabości: Koszty oprzyrządowania zazwyczaj wahają się od dziesiątek tysięcy do setek tysięcy dolarów, a czas realizacji zamówienia wynosi zazwyczaj od dwóch do trzech miesięcy. Zmiany konstrukcyjne są kosztowne. Plastikowe skorupy nie są strukturalne — wymagają metalowych ścieżek obciążenia. Wypaczenia i wgłębienia wymagają dyscypliny projektowej.
Realistyczne okno: Elewacyjne panele kosmetyczne w tysiącach sztuk rocznie.
Termoformowanie i formowanie próżniowe
Podgrzany arkusz plastiku jest naciągany na formę za pomocą podciśnienia.
Mocne strony: Koszty oprzyrządowania są znacznie niższe niż w przypadku formowania wtryskowego. Doskonałe do dużych, płytkich, skorupowych kształtów – dokładnie takich, jakie mają panele korpusu wielu robotów. Dobra jakość powierzchni bez linii podziału warstw. Czas realizacji oprzyrządowania liczony jest w tygodniach, a nie miesiącach.
Słabe strony: Ograniczone do stosunkowo prostej geometrii z odpowiednim pochyleniem. Grubość ścianek jest zróżnicowana w zależności od części. Precyzyjne elementy wymagają dodatkowego przycinania i obróbki. Nie nadaje się do części konstrukcyjnych.
Realistyczne okno: Panele kosmetyczne o wadze od setek do tysięcy — idealne połączenie obróbki mechanicznej i formowania wtryskowego.
Odlewanie próżniowe z uretanem
Na podstawie wzoru głównego wykonuje się formę silikonową, do której następnie w warunkach próżniowych wlewa się żywicę poliuretanową.
Mocne strony: Bardzo niskie koszty narzędzi. Szybka realizacja. Dobre odwzorowanie powierzchni. Możliwość symulacji szerokiej gamy tworzyw sztucznych stosowanych w produkcji.
Wady: Koszt jednostkowy nie rośnie wraz ze wzrostem ilości – zazwyczaj utrzymuje się w przedziale od stu do trzystu dolarów za sztukę, niezależnie od ilości. Formy silikonowe ulegają degradacji po około dwudziestu do pięćdziesięciu próbach wyciągnięcia. Właściwości materiału są gorsze niż tworzyw termoplastycznych formowanych wtryskowo.
Realistyczne okno: Dziesięć do stu części kosmetycznych, gdzie wygląd liczy się bardziej niż parametry materiału. Warto zauważyć, że wzór główny jest zazwyczaj obrabiany CNC.
Produkcja addytywna: MJF, SLS i FDM
Części są budowane warstwa po warstwie z proszku lub filamentu.
Mocne strony: Brak narzędzi. Swoboda geometryczna, jakiej nie dorównuje żaden inny proces. Szybkość przy bardzo małych ilościach.
Słabe strony: Wykończenie powierzchni wykazuje strukturę warstwową, która jest widoczna przez farbę. Anizotropowe właściwości materiału. Koszt jednostkowy nie poprawia się znacząco wraz ze wzrostem ilości. Dokładność wymiarowa jest generalnie niższa niż w przypadku obróbki mechanicznej.
Realistyczne okno: od jednego do dziesięciu elementów, wsporniki wewnętrzne i mocowania. Powyżej około dziesięciu elementów kosmetycznych, termoformowanie lub obróbka skrawaniem zazwyczaj dają lepszy efekt w przeliczeniu na dolara.
Porównanie procesów obok siebie
| Przetwarzanie | Koszty oprzyrządowania | Trend kosztów jednostkowych | Czas realizacji oprzyrządowania | Osiągalna tolerancja | jakość powierzchni | Strukturalny? |
|---|---|---|---|---|---|---|
| Obróbka CNC | żaden | Mieszkanie | żaden | ± 0.02 mm | Doskonały w wykończeniu | Tak |
| odlewów | Wysoki | Spada stromo | Miesiące | ±0.1-0.3 mm | Dobrze, wymaga wykończenia | Umiarkowany |
| Wtryskiwanie | Wysoki | Spada stromo | 2-3 miesięcy | ±0.1-0.2 mm | Doskonałe narzędzie | Nie |
| Termoformowanie | Niska umiarkowana | Spada umiarkowanie | tygodni | ± 0.5 mm | Dobry | Nie |
| Odlewanie próżniowe | Niski | Mieszkanie | Dni | ± 0.3 mm | Dobry | Nie |
| Dodatek (MJF/SLS) | żaden | Prawie płaski | żaden | ± 0.3 mm | Widoczne linie warstw | Nie |
Schemat w tej tabeli stanowi cały argument. Dwa procesy charakteryzują się płaskimi krzywymi kosztów jednostkowych i brakiem oprzyrządowania – obróbka skrawaniem i odlewanie próżniowe. Wszystkie pozostałe procesy to wymiana początkowej inwestycji na oszczędności jednostkowe. Twój wolumen decyduje, po której stronie tej transakcji się znajdujesz.
Decyzja dotycząca wolumenu: gdzie CNC wygrywa, a gdzie przegrywa
To jest sekcja, której większość dostawców nie napisze. Oto rzeczywiste progi.
1-50 jednostek: CNC jest prawie zawsze poprawne
Przy takiej wielkości produkcji amortyzacja oprzyrządowania jest beznadziejna. Forma wtryskowa za pięćdziesiąt tysięcy dolarów, rozłożona na pięćdziesiąt części, generuje koszt tysiąca dolarów na część, zanim cokolwiek z niej wyprodukujesz.
Obróbka skrawaniem oferuje na tym etapie coś cenniejszego niż koszt jednostkowy: zmienność projektu . Programy prototypów zmieniają się nieustannie. Obrobiona powłoka może wchłonąć zmiany w projekcie w ciągu jednego dnia przeprogramowania. Obrobiona powłoka nie jest w stanie wchłonąć ich w ogóle.
Jedynym godnym zaufania konkurentem w tej kategorii jest produkcja addytywna części, w przypadku których precyzja nie ma większego znaczenia — wewnętrznych wsporników, paneli makiety, ergonomicznych modeli badawczych.
50-500 jednostek: szara strefa, w której analiza ma znaczenie
Tutaj zaczyna być ciekawie i to właśnie tutaj znajduje się większość programów dotyczących humanoidalnych stworzeń.
W przypadku kosmetycznych paneli zewnętrznych , termoformowanie staje się konkurencyjne w przypadku produkcji od stu do dwustu sztuk. Koszty oprzyrządowania są na tyle niskie, że amortyzują się, czas realizacji zamówienia wynosi tygodnie zamiast miesięcy, a powierzchnia jest spójna i dobrze przyjmuje farbę.
W przypadku powłok konstrukcyjnych i obudów precyzyjnych , obróbka skrawaniem zazwyczaj nadal wygrywa w całym tym zakresie. Narzędzia do odlewania ciśnieniowego nie amortyzują się tak szybko, a właściwości odlewanego materiału często i tak nie spełniają wymagań konstrukcyjnych.
Decydujące pytania:
- Czy projekt pozostał niezmieniony, czy ulegnie zmianie w ciągu najbliższych sześciu miesięcy?
- Czy część przenosi obciążenie konstrukcyjne?
- Czy ma cechy dokładniejsze niż ±0.2 mm?
- Czy będzie miało miękką okładkę?
Jeśli na trzy ostatnie pytania odpowiesz dwie lub więcej razy „tak”, a na pierwsze jedno „nie”, to prawdopodobnie nadal będziesz odpowiadać na pytanie „obróbka mechaniczna”.
500–5,000 jednostek: narzędzia mostowe i strategie hybrydowe
Przy takiej objętości samodzielna obróbka paneli kosmetycznych przestaje mieć sens ekonomiczny, ale pełne utwardzenie narzędzi nadal stanowi duże zobowiązanie w przypadku projektu, który może nie być ostateczny.
Narzędzia pomostowe wypełniają tę lukę — aluminiowe formy wtryskowe zamiast stali hartowanej, narzędzia termoformujące zamiast formowania wtryskowego lub hybrydowe podejście typu odlew i maszyna. Narzędzia pomostowe są znacznie tańsze niż narzędzia produkcyjne i szybsze w produkcji, ale kosztem krótszej żywotności.
Strategia hybrydowa, która sprawdza się w tym przypadku: odlew lub forma bryły, a następnie obróbka tylko precyzyjnych elementów. Odlewana ciśnieniowo skorupa tułowia z interfejsami montażowymi połączeń i wycięciami na czujniki, obrabianymi CNC, zapewnia ekonomikę odlewania przy zachowaniu odpowiedniej masy i precyzji obróbki tam, gdzie to istotne.
Ponad 5,000 jednostek: Teren twardych narzędzi
Powyżej około pięciu tysięcy jednostek rocznie o konstrukcji zamrożonej, twarde oprzyrządowanie zdecydowanie wygrywa w przypadku powłok kosmetycznych i niekonstrukcyjnych. To właśnie dla tego obszaru powstał program BotQ firmy Figure, a ich argumentacja jest słuszna.
Rola obróbki skrawaniem nie znika, wręcz przeciwnie – zmienia się. Przy takiej skali, obróbka skrawaniem wytwarza wzorce, oprzyrządowanie, operacje wtórne na odlewach oraz precyzyjne obudowy, których nie da się utrzymać za pomocą narzędzi.
Wyjątki: Kiedy CNC wygrywa przy dowolnym wolumenie
Niektóre części nigdy nie opuszczają obróbki skrawaniem, niezależnie od ilości:
- Gniazda łożysk i wszelkie elementy wymagające H6 lub ciaśniejszego
- Uszczelnianie powierzchni, w których geometria rowka decyduje o stopniu ochrony IP
- Interfejsy optyczne i czujnikowe z wymaganiami położenia poniżej 0.2 mm
- Elementy konstrukcyjne, w których właściwości materiału odlewanego są niewystarczające
- Każda część, w której projekt nie jest zamrożony
Gdzie obróbka CNC jest niezastąpiona
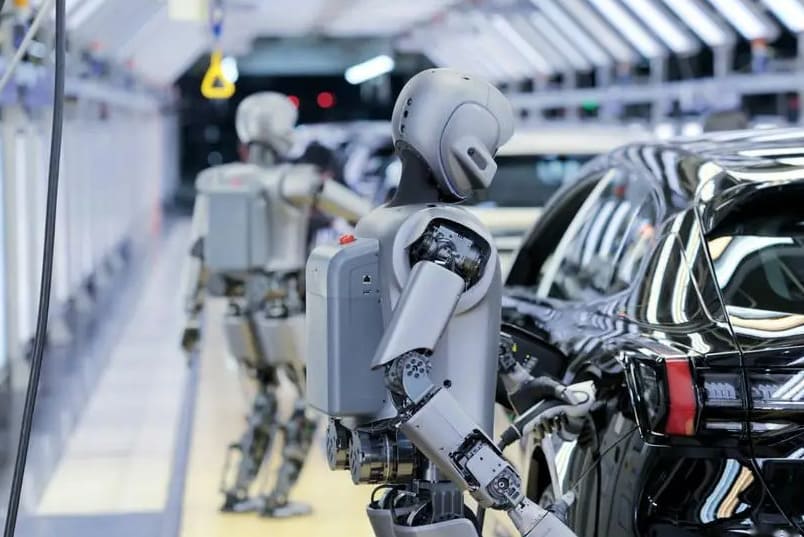
Będąc szczerym co do tego, w czym obróbka mechaniczna przegrywa, oto gdzie przegrywa — a te kategorie stanowią większość treści dotyczących obróbki mechanicznej na dojrzałej platformie humanoidalnej.
Powłoki konstrukcyjne przenoszące obciążenie
Odlew aluminiowy ma niższą granicę plastyczności niż aluminium kute o tym samym nominalnym stopie, a odlewy mogą zawierać porowatość, która staje się miejscem inicjacji zmęczenia materiału pod wpływem obciążeń cyklicznych. Powłoki konstrukcyjne robota humanoidalnego przechodzą miliony cykli obciążeń w ciągu swojego okresu użytkowania.
W przypadku skorup, w których awaria konstrukcyjna stanowi zagrożenie bezpieczeństwa — struktury miednicy, ścieżki obciążenia tułowia, interfejsy mocowania kończyn — obrabiany mechanicznie element zapewnia pełne właściwości mechaniczne określonego stanu utwardzenia bez ryzyka porowatości. To nie jest preferencja; na wielu platformach jest to wymóg.
Precyzyjne okna czujników i interfejsy optyczne
Systemy percepcji są kalibrowane do klatki kinematycznej. Jeśli kamera porusza się względem tej klatki, kalibracja jest błędna.
Tolerancje położenia wycięcia czujnika wynoszące od ±0.1 do ±0.2 mm są standardem w przypadku skorup głów humanoidalnych i muszą być utrzymane w całej partii produkcyjnej, a nie tylko w przypadku pierwszego egzemplarza. Obróbka skrawaniem zapewnia to automatycznie. Termoformowanie i formowanie wtryskowe zazwyczaj wymagają dodatkowej obróbki skrawaniem, aby to osiągnąć — co oznacza, że i tak płacisz za obróbkę skrawaniem, a także za oprzyrządowanie.
Gniazda łożysk, rowki uszczelniające i cechy funkcjonalne
Każda obudowa, która jest nośnikiem łożyska, uszczelnia przed wnikaniem lub zapewnia precyzyjne przyleganie, ma cechy, których nie da się osiągnąć w procesie formowania. Rowki pod uszczelki wymagają stałej głębokości i szerokości, aby zapewnić równomierne ściskanie — nierównomierne ściskanie uszczelki jest główną przyczyną awarii stopnia ochrony IP w praktyce. Otwory łożyskowe wymagają tolerancji H6 i kontrolowanego wykończenia powierzchni.
W przypadku korpusów odlewanych ciśnieniowo, te elementy są obrabiane mechanicznie po odlaniu. Obróbka mechaniczna nie znika, ale staje się droższa, ponieważ teraz mocuje się odlew z jego własnymi zmianami wymiarowymi.
Wzory główne i narzędzia mostowe do odlewów i formowanych skorup
Odlewanie próżniowe wymaga modelu matrycowego, który jest prawie zawsze obrabiany CNC, ponieważ musi być dokładny wymiarowo i mieć idealną powierzchnię. Narzędzia do termoformowania są obrabiane mechanicznie. Gniazda form wtryskowych są obrabiane mechanicznie i elektroerozyjne.
Każdy proces obróbki skrawaniem opisany w tym artykule opiera się na obróbce skrawaniem w jakimś wcześniejszym etapie. Kiedy program „odchodzi od CNC”, zazwyczaj następuje przeniesienie obróbki z produkcji części na produkcję środków do ich produkcji.
Obróbka wtórna odlewanych i formowanych skorup
Ostatnia i najobszerniejsza kategoria. Odlewane korpusy wymagają płaskiej powierzchni montażowej, wywiercenia otworów łożyskowych, nagwintowania otworów gwintowanych i przycięcia wycięć na czujniki. Formowane korpusy wymagają przycięcia, precyzyjnego rozmieszczenia otworów i obróbki powierzchni styku.
W przypadku dojrzałego programu produkcji humanoidalnych konstrukcji odlewanych ciśnieniowo, obróbka wtórna stanowi zazwyczaj od dwudziestu do czterdziestu procent całkowitych wydatków na obróbkę — i trwa w nieskończoność, ponieważ każda odlewana część tego wymaga.
Materiały na skorupy robotów humanoidalnych
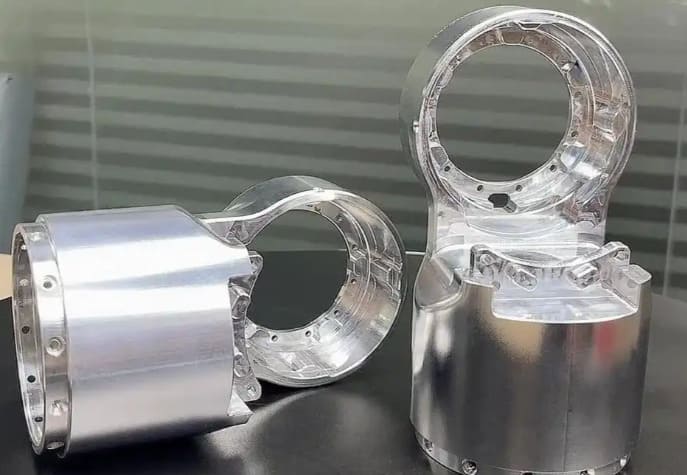
Wybór materiałów na skorupę robota to trójstronna negocjacja pomiędzy masą, sztywnością i jakością wykończenia — przy czym ograniczeniem decydującym o tym, czy wybrana kombinacja jest możliwa do osiągnięcia, jest możliwość jej produkcji.
6061-T6: Domyślne ustawienia kosmetyczne i ogólne
6061-T6 jest standardem nie bez powodu. Łatwo się obrabia, jest stabilny wymiarowo, łatwo dostępny w postaci płyt i kęsów, a co najważniejsze w przypadku powłok zewnętrznych – doskonale i stabilnie poddaje się anodowaniu.
Granica plastyczności około 276 MPa jest wystarczająca dla większości powłok niekonstrukcyjnych i lekko konstrukcyjnych. Gęstość wynosi 2.7 g/cm³. Koszt jest najniższy spośród wszystkich opcji aluminiowych.
W przypadku paneli kosmetycznych i osłon głowic, gdzie estetyka ma duże znaczenie, 6061 jest zazwyczaj właściwym wyborem, nawet jeśli mocniejszy stop sprawdziłby się konstrukcyjnie, ponieważ zapewnia bardziej spójną jakość wykończenia.
7075-T6: Powłoki konstrukcyjne i kompromis w zakresie anodowania
7075-T6 ma mniej więcej dwukrotnie większą granicę plastyczności niż 6061 – około 503 MPa – przy tej samej gęstości. W przypadku skorup podwozi konstrukcyjnych, gdzie minimalizuje się grubość ścianek, ta różnica w wytrzymałości przekłada się bezpośrednio na oszczędność masy.
Jest pewien haczyk, który zaskakuje wiele zespołów projektowych i warto to jasno powiedzieć: 7075 nie anoduje się tak jak 6061. Zawartość cynku w tym materiale powoduje, że pod anodowaniem bezbarwnym kolor jest żółtawy, a pod barwionymi powłokami – mniej jednolity. W przypadku powłoki konstrukcyjnej ukrytej pod pokrywą nie ma to znaczenia. W przypadku widocznego panelu kosmetycznego może to oznaczać partię niepasujących do siebie części.
Proponujemy następującą praktyczną zasadę: 7075 dla struktury, 6061 dla wszystkiego, co widzi klient, i nigdy nie należy mieszać dwóch stopów w jednym widocznym zestawie, jeśli dopasowanie kolorów ma znaczenie.
Magnez AZ31 i AZ91: o 30% lżejszy, spełniający rzeczywiste wymagania dotyczące obsługi
Magnez jest najlżejszym dostępnym metalem konstrukcyjnym – o około trzydzieści procent lżejszym od aluminium, w zależności od stopu, i waży od 1.74 do 1.81 g/cm³. Na platformie humanoidalnej, gdzie masa kończyn zwiększa się wraz z momentem obrotowym wymaganym w każdym stawie, ta redukcja ma ogromne znaczenie.
Popularne gatunki stali kutej do produkcji korpusów obrabianych mechanicznie to AZ31 (dobra podatność na formowanie i spawanie, umiarkowana wytrzymałość) oraz AZ91 (wyższa wytrzymałość, częściej spotykany w formie odlewu). Magnez lepiej tłumi drgania niż aluminium i szybko się obrabia, przy mniejszych siłach skrawania niż aluminium, przy porównywalnej wydajności usuwania materiału.
Powodem, dla którego większość dostawców nie oferuje tego rozwiązania, jest bezpieczeństwo. Wióry magnezowe są palne, a drobny pył magnezowy stanowi realne zagrożenie pożarem i wybuchem. Bezpieczna obróbka magnezu wymaga odpowiedniego doboru chłodziwa – chłodziwa na bazie wody reagują z magnezem, uwalniając wodór – odpowiedniego obchodzenia się z wiórami i ich zabezpieczenia, wyposażenia maszyny w gaśnicę klasy D oraz przeszkolenia operatorów, którego brakuje w większości standardowych warsztatów.
Richconn Maszyny magnezowe do produkcji elementów skorup robotów. Jeśli rozważasz zastosowanie magnezu w programie skorupowym, warto zadać każdemu dostawcy pytania dotyczące tego, jakiego chłodziwa używają, jak radzą sobie z wiórami i jak je przechowują oraz czy obróbka magnezu dzieli ogniwo ze stalą lub aluminium — odpowiedzi szybko pokażą, czy taka możliwość jest realna.
Tytan Ti-6Al-4V: gdzie liczy się zarówno masa, jak i wytrzymałość
Ti-6Al-4V ma gęstość 4.43 g/cm³ i granicę plastyczności około 880 MPa — jest cięższy od aluminium, ale charakteryzuje się znacznie lepszym stosunkiem wytrzymałości do masy i doskonałą odpornością na zmęczenie.
W skorupach humanoidalnych tytan pojawia się selektywnie: w wysokoobciążalnych wspornikach konstrukcyjnych w zespole skorupy, interfejsach montażowych wytrzymujących obciążenia udarowe oraz w robotach medycznych i laboratoryjnych, gdzie istotna jest kompatybilność ze sterylizacją. Pełne skorupy tytanowe są rzadkością, ponieważ dodatkowy koszt obróbki – zazwyczaj trzy do czterech razy wyższy niż aluminium przy równoważnej geometrii – jest trudny do uzasadnienia na dużej powierzchni.
Obróbka tytanu metodą CNC ma szczególne wymagania dotyczące prędkości skrawania, dostarczania chłodziwa i kontroli wiórów, które warto omówić przed podjęciem decyzji o projekcie.
Tworzywa sztuczne konstrukcyjne: ABS, PC, PEEK i obrabiane maszynowo powłoki polimerowe
Obróbka mechaniczna plastikowych skorup jest nietypowym, ale czasami prawidłowym procesem — zwykle wtedy, gdy potrzebna jest niewielka liczba części wykonanych z tej samej żywicy produkcyjnej, aby sprawdzić ich dopasowanie, wygląd lub parametry optyczne przed rozpoczęciem obróbki.
- ABS — dobrze przyjmuje podkład i farbę, maszynuje się czysto, standardowy wybór w przypadku malowanych prototypów kosmetycznych
- poliwęglan — niezbędne do przezroczystych okien i osłon czujników; maszyny i poleruje do uzyskania niemal optycznej przejrzystości
- PEEK — wysoka wytrzymałość i odporność na temperaturę, stosowana w przypadku, gdy powłoka polimerowa musi mieć właściwości strukturalne lub być sterylizowalna
- acetal (POM) — stabilny wymiarowo i dobrze się obrabia, ale farba słabo przylega; należy unikać malowania części kosmetycznych
Jedna uwaga projektowa, która oszczędza kłopotów: jeśli Twoja skorupa produkcyjna będzie formowana wtryskowo z ABS, użyj do tego celu ABS, a nie akrylu lub acetalu. Farba i wykończenie będą do siebie pasować, a problemy z wyglądem zostaną wykryte jeszcze przed obróbką.
Macierz wyboru materiałów według typu powłoki
| Rodzaj muszli | Pierwszy wybór | alternatywa | Uniknąć |
|---|---|---|---|
| Obudowa siłownika/złącza | 6061-T6 | 7075-T6, magnez | Tworzywa sztuczne |
| Podwozie konstrukcyjne | 7075-T6 | Magnez AZ31, 6061-T6 | Stopy odlewane w małych ilościach |
| Panel zewnętrzny (widoczny) | 6061-T6 | ABS, PC | 7075 (niespójność kolorów) |
| Panel zewnętrzny (pod miękką okładką) | 6061-T6, magnez | ABS | Tytan (niepotrzebny koszt) |
| Głowica / obudowa czujnika | 6061-T6 | PC dla systemu Windows | Acetal (przyczepność farby) |
| Osłona kończyny o krytycznym znaczeniu dla wagi | Magnez AZ31 | 7075-T6 | Stal |
Obróbka cienkościenna: główne wyzwanie techniczne
Jeśli istnieje jeden problem techniczny, który definiuje obróbkę skorup robotów, to jest to właśnie on. Niemal każda skorupa platformy humanoidalnej to duża, cienkościenna, zakrzywiona struktura – a dokładniej geometria najbardziej podatna na zniekształcenia.
Dlaczego skorupy robotów są z natury podatne na odkształcenia
Za cienką ściankę uważa się zazwyczaj ściankę o grubości poniżej około 2 mm. Powłoki robotów rutynowo określają ścianki o grubości od 1.5 do 2.5 mm na powierzchniach o wymiarach setek milimetrów, co z definicji umieszcza niemal każdą powłokę w kategorii trudnych.
Problem wynika z trzech mechanizmów. Ugięcie siły skrawania – cienka ścianka zachowuje się jak wspornik, odginając się od narzędzia i sprężysto po jego przejściu, pozostawiając ścianki grubsze u góry niż u podstawy. Odkształcenie termiczne – cienkie elementy mają niewielką masę cieplną, więc miejscowe nagrzewanie powoduje miejscowe rozszerzanie, a wysoki współczynnik rozszerzalności cieplnej aluminium je wzmacnia. Uwalnianie naprężeń szczątkowych – naprężenia zablokowane w półfabrykacie podczas walcowania lub wytłaczania uwalniają się, gdy materiał jest usuwany, a część jest przesuwana.
Trzeci mechanizm jest tym, który zaskakuje ludzi, ponieważ część jest prawidłowo mierzona na maszynie, a następnie odkształca się przez noc.
O tym problemie pisaliśmy bardziej szczegółowo w naszym poradniku dotyczącym zapobiegania deformacji części cienkościennych , który omawia ogólne zasady. Poniżej przedstawiono, jak te zasady odnoszą się konkretnie do powłok robotów.
Odprężanie naprężeń szczątkowych i wstępnej obróbki skrawaniem
W przypadku każdej powłoki usuwającej ponad siedemdziesiąt procent początkowego wsadu — co dotyczy większości z nich — zalecamy odprężanie przed obróbką wykończeniową.
Praktyczna kolejność: obróbka zgrubna elementu, pozostawiając 1.5–2 mm naddatku na wszystkich powierzchniach, odprężenie termiczne, pozostawienie elementu do ustabilizowania, a następnie obróbka wykończeniowa. W przypadku dużych skorup korpusu różnica między wykonaniem tej czynności a jej zaniechaniem często polega na różnicy między elementami, które utrzymują ±0.1 mm na profilu, a elementami, które nie utrzymują ±0.5 mm.
Wybór materiału również ma tu znaczenie. Odprężony materiał płytowy zachowuje się znacznie bardziej przewidywalnie niż wytłaczany w przypadku dużych skorup, dlatego warto to określić, zamiast pozostawiać to do decyzji dostawcy.
Strategia mocowania: uchwyty próżniowe, miękkie szczęki i podparcie ofiarne
Siła zacisku sama w sobie jest źródłem odkształceń. Cienka powłoka mocno zaciśnięta w konwencjonalnym imadle będzie obrabiać prawidłowo, a następnie po zwolnieniu wyskoczy poza tolerancję.
Strategie, które działają na skorupach robotów:
- Mocowanie próżniowe w przypadku części o płaskiej lub prawie płaskiej powierzchni, rozprowadzając siłę trzymania na całej powierzchni styku
- Niestandardowe miękkie szczęki obrabiane maszynowo, aby dopasować się do konturu części — niewielka inwestycja w narzędzia, która zwraca się natychmiast po wyprodukowaniu partii
- Żebra podporowe ofiarne pozostawione w projekcie i usunięte w ostatniej operacji, dzięki czemu cienkie obszary pozostają sztywne dzięki agresywnym cięciom
- Wosk podporowy o niskiej temperaturze topnienia lub podpora odlewana do złożonych, zakrzywionych powłok bez dobrej geometrii mocowania
- Wydanie sekwencyjne — obróbka i uwalnianie obszarów stopniowo, zamiast usuwania całego zacisku na raz
W przypadku dużych, zakrzywionych korpusów, niestandardowe mocowanie nie jest opcjonalne. Należy uwzględnić je w budżecie w pierwszym artykule.
Strategia ścieżki narzędzia i parametrów cięcia dla cienkich ścianek
Ogólną zasadą jest utrzymywanie niskiej i stałej siły cięcia, a nie powolne cięcie.
- Zgrubienie trochoidalne dzięki promieniowemu zaangażowaniu wynoszącemu od pięciu do dziesięciu procent średnicy narzędzia siły pozostają przewidywalne, a Ty możesz wykorzystać pełną długość rowka
- Symetryczne usuwanie materiału — naprzemiennie maluj strony zamiast kończyć całkowicie jedną stronę przed rozpoczęciem pracy nad drugą, co pozwala na równoważenie stresu
- Wiele lekkich przejść wykończeniowych zamiast jednego ciężkiego przejścia, gdzie ostatnie przejście zajmuje od 0.1 do 0.2 mm
- Frezowanie współbieżne całościowe wykończenie zapewniające równomierne obciążenie wiórami i lepsze wykończenie powierzchni
- Ostre narzędzia — zużyte narzędzie drastycznie zwiększa ciśnienie cięcia, co powoduje, że cienkie ścianki bezpośrednio przekładają się na ugięcie
- Stałe środowisko termiczne, idealnie w zakresie ±1°C podczas wykańczania precyzyjnych powłok
Osiągalna grubość ścianki według materiału
| Materiał | Komfortowe minimum | Osiągalne dzięki starannemu procesowi | Komentarz |
|---|---|---|---|
| Aluminium 6061-T6 | 1.5 mm | 0.8 mm | Najbardziej przewidywalny; najlepszy ogólny wybór |
| Aluminium 7075-T6 | 1.2 mm | 0.7 mm | Większa sztywność pomaga; większe naprężenia szczątkowe |
| Magnez AZ31 | 1.5 mm | 1.0 mm | Niska siła cięcia pomaga; obowiązują ograniczenia dotyczące obsługi |
| Ti-6Al-4V | 1.0 mm | 0.6 mm | Wysoka sztywność, ale kluczowe jest zarządzanie ciepłem |
| ABS / PC | 2.0 mm | 1.5 mm | Limitem jest zmiękczenie termiczne, a nie siła |
| PEEK | 1.5 mm | 1.0 mm | Dobrze radzi sobie z maszynami, ale nieprzewidywalnie łagodzi stres |
Te dane zakładają rozsądne podparcie żeber i proporcje. Niepodparta ściana o grubości 0.8 mm i rozpiętości 300 mm to inna kwestia niż ściana o rozpiętości 50 mm — jeśli w projekcie uwzględniono zarówno grubość, jak i rozpiętość, należy go jak najszybciej poddać przeglądowi.
Wymagania estetyczne: czym wyróżniają się powłoki zewnętrzne
Komponenty wewnętrzne ocenia się na podstawie rysunku. Zewnętrzne powłoki ocenia się na oko — a wynikające z tego wymagania w ogóle nie pojawiają się na większości rysunków technicznych.
Ślady ścieżki narzędzia i ścieżka do jednolitej powierzchni
Powierzchnia aluminium po obróbce mechanicznej nosi widoczne ślady po narzędziach. Standardowa obróbka zapewnia zazwyczaj około Ra 3.2 μm, a nawet precyzyjne wykończenie pozostawia wzór kierunkowy, który oko natychmiast dostrzega pod światłem padającym z boku.
W przypadku powłok kosmetycznych proces wykańczania ma równie duże znaczenie, co obróbka. Typowa metoda to precyzyjne wykończenie z zachowaniem równomiernego przesuwu i bez śladów przestoju, a następnie śrutowanie w celu ujednolicenia powierzchni, a na końcu anodowanie lub malowanie.
Wymaganiem po stronie obróbki jest spójność, a nie czysta gładkość – powierzchnia o jednorodnej ziarnistości Ra 1.6 μm daje lepszy rezultat niż powierzchnia o ziarnistości Ra 0.8 i Ra 3.2 μm naprzemiennie w różnych obszarach, ponieważ obróbka strumieniowa ujawnia różnice, a nie je ukrywa. Przejścia ścieżki narzędzia, zmiany przesuwu i zmiany narzędzi w trakcie obróbki są widoczne po wykończeniu.
Śrutowanie: ścierniwo, ciśnienie i spójność partii
Śrutowanie pozwala uzyskać jednolitą matową fakturę, którą można odczytać jako „produkt”, a nie „część”. Jest to niedrogie rozwiązanie — zazwyczaj kosztuje kilka dolarów za część, a czas realizacji zamówienia wynosi poniżej jednego dnia — i stanowi standardowy pierwszy krok w przypadku niemal każdej aluminiowej obudowy przeznaczonej dla konsumentów.
Zmiennymi decydującymi o rezultacie są rodzaj i rozmiar ścierniwa, ciśnienie strumienia, odległość i kąt dyszy oraz czas oczekiwania. Spójność w całej partii zależy od kontrolowania wszystkich czterech parametrów, dlatego ręczne oczyszczanie pocisków robotycznych daje widocznie zróżnicowane rezultaty i dlatego czyszczenie przy użyciu urządzeń stacjonarnych lub robotów jest preferowane w przypadku prac kosmetycznych.
Richconn koordynuje wykończenie powierzchni za pośrednictwem sprawdzonych zewnętrznych partnerów, zamiast wykonywać je wewnętrznie. W praktyce oznacza to, że określamy i kontrolujemy wymagania dotyczące wykończenia, zarządzamy częściami w procesie wykańczania i dokonujemy inspekcji po ich otrzymaniu — ale zapewniamy, że samo piaskowanie i anodowanie odbywa się w zakładach partnerskich. W przypadku programów kosmetycznych zalecamy uzgodnienie standardów wykończenia z fizyczną próbką referencyjną przed rozpoczęciem produkcji, co warto zrobić niezależnie od tego, kto wykonuje prace.
Anodowanie: typ II kontra typ III i dlaczego 7075 żółknie
Anodowanie typu II (dekoracyjne) pozwala na uzyskanie powłoki o grubości od 5 do 25 μm, która łatwo przyjmuje barwniki w szerokiej gamie kolorów i jest standardem w przypadku powłok kosmetycznych.
Anodowanie typu III (twarde) pozwala uzyskać powłokę o grubości od 25 do 75 μm, znacznie twardszą i odporną na zużycie, ale wybór kolorów jest ograniczony, a wykończenie jest zazwyczaj ciemniejsze i mniej jednolite. To wykończenie funkcjonalne, a nie kosmetyczne.
Konsekwencją wymiarową jest ta sama pułapka, w którą wpadają projektanci obudów złączy: anodowanie powoduje wzrost powierzchni, przy czym mniej więcej połowa grubości powłoki rozrasta się na zewnątrz, a połowa wnika w podłoże. W przypadku powłoki typu III jest to znacząca zmiana wymiarów. Każdy precyzyjny element powłoki – wycięcia na czujniki, interfejsy łożysk, powierzchnie styku – wymaga albo maskowania, albo zaprojektowania odpowiedniego naddatku powłoki.
I powtarzając kwestię stopu, ponieważ powoduje on realne problemy produkcyjne: zawartość cynku w stali 7075 powoduje niejednolity kolor pod anodowaniem, z tendencją do żółknięcia pod powłoką bezbarwną. Jeśli widoczne powłoki są wykonane ze stali 7075, zaakceptuj ich wygląd lub zaplanuj malowanie.
Spójność kolorów we wszystkich partiach produkcyjnych
To jest wymóg, który najczęściej odkrywamy zbyt późno.
Kolor anodowania zależy od składu stopu, przygotowania powierzchni, składu chemicznego kąpieli, temperatury i czasu obróbki. Elementy anodowane w różnych partiach — lub z różnych partii materiałów — mogą się wizualnie różnić, nawet jeśli wszystkie parametry są nominalnie zgodne ze specyfikacją. W przypadku robota z ośmioma widocznymi panelami, które muszą do siebie pasować, istnieje ryzyko odrzucenia każdej partii.
Co kontroluje to w praktyce:
- Określ jeden stop i hartowanie dla wszystkich części w dopasowanym kolorze
- W miarę możliwości, w przypadku jednej partii produkcyjnej, materiał źródłowy powinien pochodzić z jednej partii
- Anodowanie wszystkich dopasowanych kolorystycznie części z tego samego zespołu w tej samej wannie
- Ustal zatwierdzone fizyczne próbki odniesienia — górny i dolny limit akceptacji, a nie pojedynczy cel
- Określ warunki kontroli, ponieważ kolor odczytuje się inaczej w zależności od oświetlenia
Linie podziału, odstępy między panelami i tolerancje dopasowania montażowego
Odstępy między panelami są najbardziej widocznym sygnałem jakości gotowego robota. Stała przerwa 1.5 mm jest postrzegana jako celowa; odstęp wahający się między 1.0 a 2.5 mm oznacza wadliwe wykonanie, nawet jeśli każda część mieści się w granicach tolerancji rysunku.
Spójność szczelin to problem nakładania się tolerancji, który rozwiązuje się w taki sam sposób, jak każdy inny: funkcjonalne GD&T odwołuje się do punktów odniesienia montażowego, a nie do skumulowanych tolerancji wymiarów, a sama szczelina jest określana jako wymiar kontrolowany, a nie pozostawiana do swobodnego wypadnięcia ze stosu. W przypadku zespołów kosmetycznych sugerujemy wyraźne określenie warunków szczeliny i płaszczyzny między panelami na rysunku montażowym, ponieważ jest to jedyny sposób, w jaki dostawca może celowo dostosować je do swoich potrzeb.
Wymagania funkcjonalne powłoki wykraczające poza wygląd
Pod warstwą estetyczną, obudowy robotów kryją zestaw wymagań funkcjonalnych, które określają rzeczywiste specyfikacje obróbki.
Tolerancja położenia wycięcia czujnika i kalibracja percepcji
Humanoidalna skorupa głowy może zawierać od dziesięciu do dwudziestu otworów sensorycznych – kamery stereoskopowe, czujniki głębokości, okienka LiDAR, porty mikrofonowe, wskaźniki stanu. Tolerancje położenia wynoszą zazwyczaj od ±0.1 do ±0.2 mm, odniesione do punktu mocowania skorupy, a nie do jej krawędzi.
Wybór punktu odniesienia ma większe znaczenie niż wartość tolerancji. Jeśli wycięcia są wymiarowane od krawędzi skorupy, która sama w sobie jest zmienna, tolerancja nie ma znaczenia w montażu. Odniesienie ich do interfejsu montażowego – elementów, które pozycjonują skorupę względem ramy kinematycznej robota – sprawia, że specyfikacja jest osiągalna i użyteczna.
W przypadku, gdy czujnik wymaga przejrzystości optycznej przez okno, otwór okna wymaga również kontrolowanego wykończenia powierzchni w miejscu uszczelnienia i określonego stanu krawędzi, ponieważ zadziory lub odpryski na krawędzi otworu mogą rozpraszać światło w kierunku czujnika.
Stopień ochrony IP: Geometria rowka uszczelki i powierzchnie uszczelniające
Większość platform humanoidalnych ma certyfikat IP54 do pracy wewnątrz pomieszczeń, a warianty przeznaczone do pracy na zewnątrz lub do mycia w wodzie osiągają IP65 lub wyższy. O stopniu ochrony decyduje nie tyle materiał uszczelnienia, co rowek, w którym jest ono umieszczone.
Główną przyczyną awarii uszczelek IP w terenie jest nierównomierne ściskanie uszczelek. Co powoduje równomierne ściskanie:
- Geometria połączenia typu pióro-wpust lub schodkowego, która tworzy kontrolowaną ścieżkę uszczelniającą
- Głębokość i szerokość rowka utrzymywane są z zachowaniem stałej tolerancji na całym obwodzie — zazwyczaj ±0.05 mm głębokości
- Uszczelnianie powierzchni o współczynniku Ra wynoszącym około 1.6 μm lub lepszym, bez śladów obróbki mechanicznej przecinających ścieżkę uszczelnienia
- Odległość między elementami mocującymi jest wystarczająca, aby zachować równomierne ściskanie między punktami mocowania
- Na tyle duże promienie naroży w rowku, aby uszczelka nie tworzyła mostka
Dozowanie uszczelek metodą formowania na miejscu (Form-in-place) warto rozważyć w przypadku skomplikowanych obwodów skorupy, ponieważ dopasowuje się do konturów, których nie jest w stanie uzyskać uszczelka formowana. Wymaga to ścieżki dozowania o spójnej geometrii rowka, co jest specyfikacją obróbki.
Ekranowanie EMI i konflikt anodowania
Obudowy robotów często pełnią również funkcję obudów EMI, ograniczając emisję z napędów silników i chroniąc elektronikę czujników. Uszczelki przewodzące mogą osiągnąć znaczne tłumienie w odpowiednim zakresie częstotliwości — ale tylko przy rzeczywistym kontakcie elektrycznym między uszczelką a obudową.
Oto konflikt, który regularnie pojawia się w projektach: anodowanie jest izolatorem elektrycznym. Obudowa z oznaczeniem „anodowanie całości” i jednocześnie zapewnieniem uziemienia EMI nie przejdzie testów EMC, a awaria ta jest kosztowna, ponieważ zazwyczaj jest wykrywana późno.
Rozwiązanie jest proste, jeśli wiesz, czego szukać – albo zamaskuj powierzchnie styku uziemienia i uszczelki przed anodowaniem, albo zamiast tego zastosuj chromianową powłokę konwersyjną (Alodine) na tych powierzchniach, która zachowa przewodność, zapewniając jednocześnie ochronę przed korozją. Obie opcje muszą być uwzględnione w projekcie od samego początku, ponieważ modernizacja wiąże się z demontażem i ponownym wykończeniem części.
Istnieje problem drugorzędny, na który warto zwrócić uwagę: uszczelki przewodzące zawierają wypełniacze metaliczne, a kontakt różnych metali w obecności wilgoci przyspiesza korozję galwaniczną. W przypadku obudów magnezowych, wybór wypełniacza ma znaczenie wykraczające poza skuteczność ekranowania.
Zarządzanie ciepłem dzięki konstrukcji skorupy
Roboty humanoidalne odprowadzają znaczną ilość ciepła z siłowników, sterowników i komputerów. Powłoki uczestniczą w tym procesie termicznym, niezależnie od tego, czy zostały do tego zaprojektowane.
Obrabiane maszynowo aluminiowe i magnezowe obudowy dobrze przewodzą ciepło, co pozwala im działać jako rozproszony radiator, jeśli są prawidłowo połączone ze źródłem ciepła. Cechy konstrukcyjne, które to umożliwiają: obrabiane maszynowo pady termoprzewodzące o kontrolowanej płaskości w miejscach montażu komponentów, integralna geometria żeber na powierzchniach wewnętrznych oraz ciągłość materiału na ścieżce przewodzenia zamiast przegród termicznych w miejscach połączeń.
Kontrargumentem jest to, że powłoka dobrze przewodząca ciepło staje się również ciepła w dotyku. W przypadku robotów pracujących w otoczeniu ludzi – co coraz częściej jest celem projektowym – temperatura powierzchni zewnętrznej staje się wymogiem bezpieczeństwa, co może przemawiać za zastosowaniem przekładki termicznej i oddzielnej ścieżki chłodzenia zamiast odprowadzania ciepła na zewnątrz.
Funkcje zapewniające bezpieczeństwo człowieka: promienie krawędzi, eliminacja punktów zacisku i interfejsy z miękką okładką
Humanoidy przeznaczone do współpracy i udomowienia podlegają wymogom bezpieczeństwa w kontakcie, a wiele z tych wymogów jest spełnianych w zakresie geometrii skorupy.
Cechy istotne dla obróbki:
- Promienie krawędzi na wszystkich dostępnych krawędziach, zazwyczaj minimum 2 mm, z większymi promieniami na powierzchniach, które mogą mieć kontakt z człowiekiem
- Eliminacja punktów krytycznych w przypadku pokryw stawów — powłoki, które poruszają się względem siebie, wymagają geometrii, która stopniowo zamyka szczeliny, a nie tworzy ścinania
- Interfejsy w miękkiej oprawie — w miejscach, gdzie mocowane są pokrowce z materiału tekstylnego lub pianki, spodnia powłoka musi mieć powierzchnie bez zaczepów, bezpieczne mocowania i krawędzie, które nie będą przecierać pokrowca
- Wgłębienie łącznika tak, aby żadna głowa nie wystawała ponad powierzchnię, z którą można się zetknąć
- Specyfikacja gratowania traktowane jako wymóg funkcjonalny, a nie kosmetyczny dodatek
Jeśli Twoja platforma podąża za kierunkiem Rysunku 03 w kierunku miękkich powierzchni zewnętrznych, powłoka pod spodem stanowi podłoże dla tej pokrywy — a jej wymagania odpowiednio się zmieniają, zwykle stając się mniej wymagające pod względem estetycznym, a bardziej wymagające pod względem stanu krawędzi i precyzji mocowania.
Projektowanie z myślą o produkcji: wskazówki dotyczące DFM dla powłoki robota
Najcenniejsze informacje, jakie przekazuje Ci partner produkcyjny, pojawiają się przed wyceną. To są kwestie, które najczęściej poruszamy przy projektowaniu powłok.
Minimalne wartości docelowe grubości ścianek według materiału i procesu
Projektuj pod kątem procesu, którego ostatecznie użyjesz, a nie tylko tego, który prototypujesz. Różnica między nimi powoduje kosztowne niespodzianki:
| Materiał | Minimalne CNC | Odlew ciśnieniowy minimalny | Minimum formowania wtryskowego |
|---|---|---|---|
| aluminium | 0.8-1.5 mm | 1.5-2.5 mm | Do |
| Magnez | 1.0-1.5 mm | 1.0-2.0 mm | Do |
| ABS / PC | 1.5-2.0 mm | Do | 1.5-3.0 mm |
Jeśli zaprojektujesz ściankę aluminiową o grubości 1.0 mm, ponieważ pozwala na to obróbka mechaniczna, a następnie przejdziesz do odlewania ciśnieniowego, będziesz musiał przeprojektować element. Projektowanie od samego początku w oparciu o bardziej restrykcyjny proces wiąże się z niewielkim wzrostem masy i skraca cykl przeprojektowywania.
Projektowanie powłoki, która może zostać przeniesiona z CNC do narzędziowni
Jest to najważniejsza zasada DFM omawiana w tym artykule, a prawie nikt nie bierze jej pod uwagę przy projektowaniu.
Większość programów humanoidalnych zaczyna się od skorup obrabianych maszynowo i planuje przejście na narzędzia później. Jednak skorupa zaprojektowana wyłącznie do obróbki maszynowej często nie może być obrabiana bez gruntownego przeprojektowania – co oznacza, że przejście wymaga pełnego cyklu przeprojektowania i ponownej walidacji, i to w momencie, gdy program próbuje skalować się.
Jak wygląda powłoka gotowa do migracji:
- Kąty pochylenia zaprojektowane od początku, chociaż obróbka ich nie wymaga
- Równomierna grubość ścianekponieważ odlewanie i formowanie nie lubią zmian grubości, podczas gdy obróbka mechaniczna jest wobec nich obojętna
- Bez podcięć chyba że jesteś gotowy zapłacić za działania poboczne w zakresie narzędzi
- Żebrowanie zamiast grubych sekcji dla sztywności, która pasuje do każdego procesu
- Precyzyjne cechy izolowane od obszarów obrabialnych, dzięki czemu mogą stać się operacjami wtórnymi na odlewanej części, zamiast wymagać obróbki całej części
- Promienie zamiast ostrych wewnętrznych narożników, jakie narzędzia są wymagane i jakie preferencje obróbcze są w ogóle preferowane
Koszt takiego projektowania to niewielka strata masy i nieznacznie ograniczona swoboda geometryczna. Zaletą jest to, że ten sam projekt przechodzi od prototypu do produkcji bez konieczności przeprojektowywania – co w przypadku programu humanoidalnego zazwyczaj wiąże się z koniecznością poświęcenia kilku miesięcy.
Kąty pochylenia: Dlaczego warto je dodać, zanim będą potrzebne
Warto o tym wspomnieć, ponieważ jest to najbardziej ignorowany element na powyższej liście.
Obróbka skrawaniem nie wymaga pochylenia. Ścianka o kącie 90° jest równie łatwa w obróbce, jak ścianka o kącie 92°. Dlatego prototypy po obróbce mechanicznej mają zazwyczaj zerowe pochylenie – a wtedy nie można odlać ani uformować skorupy bez dodania pochylenia, co zmienia każdy wymiar styku.
Dodaj jeden do dwóch stopni pochylenia na wszystkich pionowych powierzchniach już na etapie projektowania. To nic nie kosztuje w obróbce, jest niewidoczne w gotowym produkcie i pozwala zachować swobodę wyboru narzędzi.
Konsolidacja części kontra podział paneli
Obróbka skrawaniem i obróbka narzędziowa działają tu w przeciwnych kierunkach, dlatego decyzję należy podejmować rozważnie.
Obróbka skrawaniem sprzyja konsolidacji — pojedyncza powłoka obrabiana w 5 osiach zastępuje cztery łączone elementy, co eliminuje nawarstwianie się tolerancji, zmniejsza nakład pracy przy montażu i poprawia sztywność. Dominują koszty przygotowania, więc jeden złożony element zazwyczaj przewyższa cztery proste.
Narzędzia sprzyjają dzieleniu — mniejsze części oznaczają mniejsze, tańsze formy, szybsze cykle i prostszą geometrię narzędzi.
W przypadku programu, który ma zostać poddany migracji, rozsądnym rozwiązaniem pośrednim jest podział wzdłuż linii, które mają sens pod względem oprzyrządowania, ale obróbka oddzielonych części jako dopasowanego zestawu na tym samym uchwycie. Uzyskuje się wówczas największe korzyści z konsolidacji w montażu, zachowując jednocześnie otwartą ścieżkę oprzyrządowania.
Strategia łączników i wkładek do cienkich skorup
Cienkościenne muszle nie są w stanie niezawodnie utrzymać gwintów. Aluminiowa ścianka o grubości 1.5 mm pozwala na zaledwie jedno zazębienie gwintu z łącznikiem M3, a wielokrotne rozmontowywanie spowoduje jej zerwanie.
Opcje, mniej więcej w kolejności preferencji:
- Wkładki gwintowane — śrubowe lub wciskane, w obrobionym trzpieniu o odpowiedniej grubości ścianki wokół niego
- Lokalni szefowie — miejscowo pogrubić ściankę do 3-4 mm w miejscach mocowania, zamiast pogrubiać całą skorupę
- Mocowanie śrubami do konstrukcji nośnej zamiast nawlekać samą muszlę
- Nakrętki lub płytki zabezpieczające gdzie oczekuje się częstego dostępu do usług
I punkt specyfikacji, który łatwo przeoczyć: określenie wartości momentu obrotowego dla łączników skorupowych. Cienkie skorupy odkształcają się pod wpływem nadmiernego momentu obrotowego, co natychmiast pogarsza spójność szczelin między panelami.
Kiedy włączyć produkcję do dyskusji o projektowaniu
Wcześniej niż większość programów.
Nakłady produkcyjne w procesie projektowania CAD pozwalają standardowo zaoszczędzić od dwudziestu do czterdziestu procent kosztów produkcji dzięki racjonalizacji grubości ścianek, konsolidacji części, uproszczeniu cech i zastępowaniu materiałów. Te same nakłady po zamrożeniu projektu zazwyczaj pozwalają zaoszczędzić mniej niż dziesięć procent, ponieważ pozostałe zmiany rozprzestrzeniają się na sąsiednie komponenty.
Punkt maksymalnej wartości występuje, gdy zewnętrzna geometria powłoki i interfejsy montażowe są ustalone, a detale wewnętrzne nadal płynne. Wtedy kąty pochylenia, strategia grubości ścianek i gotowość do migracji mogą być nadal swobodnie projektowane.
Planowanie przejścia od prototypu do produkcji
Przeciąganie poprzednich sekcji w sekwencję wykonywalną.
Etap 1: Walidacja projektu (1–20 jednostek)
Proces: obróbka CNC, z dodatkiem dodatków dla mniej istotnych części wewnętrznych.
Cel: Weryfikacja dopasowania, montażu, zachowania termicznego, ustawienia czujnika i wyglądu. Przewiduje się wielokrotne poprawki.
Co zrobić dobrze: Nie inwestuj za dużo w wykończenie na tym etapie — poddaj obróbce strumieniowo-ściernej tylko to, co pokazujesz interesariuszom. Zastosuj już teraz zasady projektowania gotowego do migracji, ponieważ ich późniejsza modernizacja jest kosztowna. Obróbka materiału, w którym zamierzasz produkować, pozwoli na uzyskanie odpowiednich właściwości termicznych i strukturalnych.
Typowy harmonogram: od jednego do trzech tygodni na iterację.
Etap 2: Produkcja pilotażowa (20-200 sztuk)
Proces: Nadal głównie CNC. Odlewanie próżniowe staje się opłacalne w przypadku paneli kosmetycznych, jeśli wygląd liczy się bardziej niż właściwości materiału.
Cel: Testy terenowe, demonstracje u klientów, walidacja procesu produkcyjnego. Projekt powinien być stabilizujący.
Co zrobić dobrze: To właśnie wtedy warto zainwestować w niestandardowe oprzyrządowanie, ponieważ amortyzuje się ono w całej partii. Przygotuj próbki referencyjne i specyfikację wykończenia. Rozpocznij rozmowę o oprzyrządowaniu, nawet jeśli jeszcze go nie posiadasz — wyceny i terminy realizacji określą czas Etapu 3.
Typowy harmonogram: od czterech do ośmiu tygodni na partię.
Etap 3: Narzędzia mostowe (200–2,000 jednostek)
Proces: termoformowanie paneli kosmetycznych, narzędzia mostowe do części o dużej objętości, obróbka CNC w przypadku powłok konstrukcyjnych i precyzyjnych.
Cel: obniżenie kosztów jednostkowych bez konieczności stosowania specjalistycznych narzędzi w przypadku projektu, który może jeszcze ulec zmianie.
Co zrobić dobrze: Rozważnie podziel BOM, korzystając z czterokategoriowego modelu. Nie obrabiaj wszystkiego — obrabiaj części o największej liczbie i najniższym ryzyku zmian. Zachowaj precyzyjne elementy jako drugorzędne operacje obróbki.
Typowy harmonogram: przygotowanie narzędzi zajmuje od trzech do ośmiu tygodni, następnie kilka tygodni na partię.
Etap 4: Narzędzia twarde (ponad 2,000 sztuk)
Proces: odlewanie ciśnieniowe i formowanie wtryskowe w przypadku elementów masowych, obróbka CNC w przypadku operacji wtórnych i precyzyjnych obudów.
Cel: Minimalny koszt jednostkowy przy dużej ilości produkcji.
Co zrobić dobrze: Projekt musi być naprawdę zamrożony. Budżet na obróbkę wtórną — nie znika. Utrzymuj relacje z dostawcami usług obróbki skrawaniem dla części, które nigdy nie wychodzą poza obróbkę, oraz na nieuniknione zmiany w trakcie produkcji.
Typowy harmonogram: przygotowanie narzędzi na okres od dwóch do czterech miesięcy.
Modelowanie kosztów: tworzenie własnej analizy progu rentowności
Obliczenia są na tyle proste, że możesz je wykonać samodzielnie, warto je wykonywać dla każdej części, a nie dla każdego programu:
Całkowity koszt obróbki = (koszt obróbki na część × ilość) + koszt osprzętu
Całkowity koszt narzędzi = koszt narzędzi + (koszt narzędzi na część × ilość) + koszt obróbki wtórnej × ilość
Przyrównaj je, oblicz ilość i otrzymasz próg rentowności. Następnie uwzględnij czynniki pomijane przez arytmetykę:
- Prawdopodobieństwo zmiany projektu — każda rewizja po oprzyrządowaniu oznacza nowe oprzyrządowanie
- Czas na rynek — czas realizacji oprzyrządowania może kosztować więcej w przypadku opóźnienia niż oszczędności na koszcie jednostkowym
- Przepływy pieniężne — narzędzia wymagają kapitału początkowego, a obróbka skrawaniem to wydatek w miarę postępu prac
- Pewność wolumenu — próg rentowności przy 3,000 jednostkach nie ma znaczenia, jeśli możesz zbudować tylko 1,200
Z naszego doświadczenia wynika, że arytmetyczny próg rentowności i właściwa decyzja często rozchodzą się, a zazwyczaj czynnikiem decydującym o tej różnicy jest ryzyko związane ze zmianą projektu.
Typowe błędy w przejściu
- Zbyt wczesne przygotowanie, zanim projekt zostanie faktycznie zamrożony, a następnie zapłacenie za poprawki narzędzi
- Zbyt późne użycie narzędzi, pozostając przy obróbce znacznie dłużej niż do momentu, w którym kosztuje to prawdziwe pieniądze
- Narzędzia do wszystkiego zamiast dzielić BOM według kategorii powłoki
- Zapominanie o obróbce wtórnej w modelu kosztów części narzędziowych
- Projektowanie bez szkicu, wymuszając przeprojektowanie w fazie przejściowej
- Zmiana dostawcy w okresie przejściowym i utratę wiedzy o procesie zgromadzonej podczas prototypowania
Wybór partnera produkcyjnego do produkcji obudów robotów
Lista kontrolna możliwości dla dostawców Shell Manufacturing
Co jest naprawdę ważne w przypadku pracy z humanoidalną skorupą:
- Obróbka osi 5 z odpowiednią osłoną na duże skorupy tułowia i kończyn
- Wykazano możliwość obróbki cienkich ścianek — zapytaj konkretnie o ich podejście do naprężeń szczątkowych i mocowania, a nie tylko o deklarowaną tolerancję
- Projektowanie i produkcja niestandardowych urządzeń we własnym zakresie, ponieważ gotowe uchwyty nie utrzymają zakrzywionych muszli
- Szerokie możliwości materiałowe stopów aluminium, magnezu, tytanu i tworzyw konstrukcyjnych
- Kompetencje w zakresie obsługi magnezu jeśli ważna jest lekkość — zapytaj o chłodziwo, obsługę wiórów i segregację komórek
- Zarządzane wykończenie powierzchni z udokumentowanymi specyfikacjami wykończenia i kontrolą próbek referencyjnych, niezależnie od tego, czy odbywa się to wewnętrznie, czy za pośrednictwem partnerów
- Inspekcja CMM z możliwością weryfikacji tolerancji profili dużych części, a nie tylko wymiarów punktowych
- Zaangażowanie DFM podczas wyceny, a nie tylko w ramach usługi wyceny
- Uczciwe wskazówki dotyczące procesu — dostawca, który nigdy nie sugeruje, abyś obrabiał część, optymalizuje swój przychód, a nie Twój program
RichconnPodejście firmy do produkcji skorup robotów humanoidalnych
At Richconn, wytwarzamy obudowy robotów humanoidalnych w czterech kategoriach opisanych w tym artykule — obudowy siłowników i stawów, obudowy konstrukcyjne podwozi, panele zewnętrzne i obudowy precyzyjnych czujników.
Nasze możliwości w tym zakresie koncentrują się na 5-osiowej obróbce dużych, zakrzywionych powłok, z wewnętrznym, niestandardowym projektowaniem oprzyrządowania, ponieważ geometria powłoki rzadko pasuje do standardowych uchwytów. Zakres obróbki obejmuje aluminium 6061-T6 i 7075-T6, magnez, tytan Ti-6Al-4V oraz obrabialne tworzywa konstrukcyjne, w tym ABS, poliwęglan i PEEK.
W szczególności w odniesieniu do magnezu: obrabiamy magnezowe elementy obudowy robotów w procesie produkcyjnym i chętnie omówimy szczegółowo nasze protokoły dotyczące obsługi i chłodziwa z programami, które go obejmują. Ze względu na wymogi bezpieczeństwa, zachęcamy do zadawania tych pytań każdemu dostawcy wyceniającemu prace z magnezem.
W zakresie wykańczania powierzchni, chcemy jasno określić, jak to działa: śrutowanie, anodowanie i malowanie są wykonywane przez sprawdzonych zewnętrznych partnerów, a nie przez nas. Zapewniamy kontrolę specyfikacji, zarządzanie próbkami referencyjnymi, zarządzanie częściami w całym procesie wykańczania oraz kontrolę po zwrocie. W przypadku programów kosmetycznych powłok współpracujemy z Państwem w celu przygotowania zatwierdzonych próbek referencyjnych przed rozpoczęciem produkcji – jest to krok, który zapobiega większości problemów z spójnością partii, niezależnie od miejsca wykańczania.
Wykonujemy również obróbkę wtórną odlewanych i formowanych skorup, na którą trafia wiele programów obróbki skorup w miarę ich skalowania. Jeśli Twój program zmierza w kierunku oprzyrządowania, ta zmiana nie musi oznaczać zmiany dostawcy usług obróbki.
Jak zacząć: NDA, przegląd projektu i wycena
- Pierwszy kontakt przez richconn.com z krótkim opisem programu, docelowymi wolumenami i harmonogramem
- Wzajemna NDA — standardowa praktyka w pracach przedkomercyjnych nad robotyką
- Przegląd projektu obejmujące kategoryzację powłok, zalecenia materiałowe, strategię cienkościenną, gotowość do migracji i rzetelne wskazówki dotyczące procesu, w tym informacje o tym, gdzie sugerowalibyśmy użycie odpowiednich narzędzi
- Cytat z wyraźnym wyszczególnieniem cen, czasu realizacji i kosztów wyposażenia
- Pierwszy artykuł z pełnym raportowaniem z inspekcji i, w przypadku części kosmetycznych, zatwierdzeniem referencji wykończenia
- Planowanie produkcji w miarę zwiększania wolumenów, w tym strategii obróbki wtórnej, jeśli przechodzisz na produkcję narzędzi
Wniosek
Szczera odpowiedź na pytanie „czy powinienem obrabiać CNC korpusy moich humanoidalnych robotów?” brzmi: niektóre z nich, w pewnych ilościach, z określonych powodów.
Obrabiaj swoje powłoki konstrukcyjne, ponieważ właściwości odlewanego materiału i ryzyko porowatości są niedopuszczalne w ścieżkach obciążenia. Obrabiaj swoje czujniki i powłoki głowic, ponieważ położenie wycięcia ±0.15 mm nie jest osiągalne w żaden inny sposób przy rozsądnych kosztach. Obrabiaj wszystko, gdy projekt jest jeszcze w fazie produkcji, ponieważ obróbka zmieniającego się projektu to najkosztowniejszy błąd w całym procesie. Obrabiaj swoje wzorce główne i operacje wtórne w nieskończoność, ponieważ każdy proces obróbki jest w jakimś miejscu zależny od obróbki.
Przygotuj panele kosmetyczne, gdy projekt zostanie zamrożony, a objętości będą go uzasadniać. Przejście w Figure było właściwym wyborem dla Figure i ta sama arytmetyka ostatecznie będzie miała zastosowanie również do Twojego programu — tylko prawdopodobnie jeszcze nie teraz i prawdopodobnie nie dla każdej części.
Partnerem produkcyjnym, którego warto mieć, jest ten, który powie Ci, co jest czym. Richconn Wolelibyśmy doradzić klientowi, aby zajął się obróbką części i kontynuował działalność w zakresie obróbki skrawaniem, produkując części, które naprawdę tego wymagają, niż obrabiać wszystko i stracić relację, gdy sytuacja ekonomiczna się poprawi.



