
Wspornik wygląda jak najprostszy element zespołu. Często jest ostatnią rzeczą projektowaną, pierwszą rzeczą, na którą zwraca się uwagę pod względem wartości i na którą nikt nie chce wydawać pieniędzy.
To właśnie ta część, nieproporcjonalnie często, ulega awarii.
Nie przez pękanie — obrabiane maszynowo wsporniki rzadko pękają. Psują się przez puszczenie. Śruby tracą napięcie wstępne, a zespół przesuwa się z miejsca. Powierzchnia montażowa, która na maszynie współrzędnościowej (CMM) była płaska, opiera się na trzech punktach zamiast czterech i skręca cały zespół po dokręceniu. Mocowanie silnika trafia swoją pierwszą częstotliwość drgań własnych dokładnie w zakres roboczy napędu i zamienia cichą maszynę w głośną.
Każda z tych awarii ma swoje źródło w specyfikacji obróbki. Zazwyczaj nie tej na rysunku, ale tej, która powinna się tam znaleźć.
W tym przewodniku omówiono wsporniki i mocowania obrabiane CNC z perspektywy producenta: jak podjąć decyzję o ich obróbce, jakie materiały faktycznie wybrać, jak sztywność i geometria napędu częstotliwości własnej, jakie wymagania stawia połączenie śrubowe części, jak określić układ otworów, aby umożliwić montaż, i gdzie tak naprawdę leżą koszty. Zawiera on rzeczywiste dane dotyczące tolerancji i procesu z dwóch programów montażu wsporników, które przeprowadziliśmy – jeden element z magnezu lotniczego i jeden cienki element ze stali chromowanej – ponieważ szczegóły są bardziej przydatne niż deklaracje dotyczące możliwości.
Uchwyty i mocowania to nie ta sama część
W większości artykułów te dwa słowa są używane zamiennie. Nie powinny. Priorytety inżynieryjne różnią się na tyle, że traktowanie ich jako jednej kategorii prowadzi do powstania części, która jest przewymiarowana pod względem kosztów i niedowymiarowana pod względem istotnych aspektów.
Wsporniki: łączniki konstrukcyjne przenoszące obciążenie
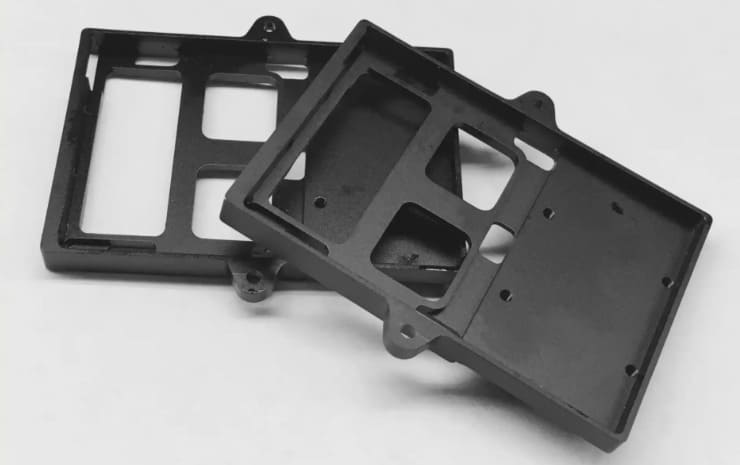
Zadaniem wspornika jest przenoszenie obciążenia z jednego miejsca na drugie. Wspornik półki, wspornik klinowy, kątownik mocujący panel do ramy – wszystkie te elementy stanowią ścieżki przenoszenia obciążenia.
O wytrzymałości i sztywności wspornika decydują : czy wytrzyma obciążenie projektowe bez uginania się? Czy odkształci się bardziej niż toleruje zespół? Czy przetrwa cykle zmęczeniowe? Precyzja wymiarowa ma znaczenie, ale zazwyczaj na poziomie „otworów, które muszą się pokrywać”, a nie mikrometrów.
Mocowania: interfejsy, które pozycjonują, wyrównują lub izolują
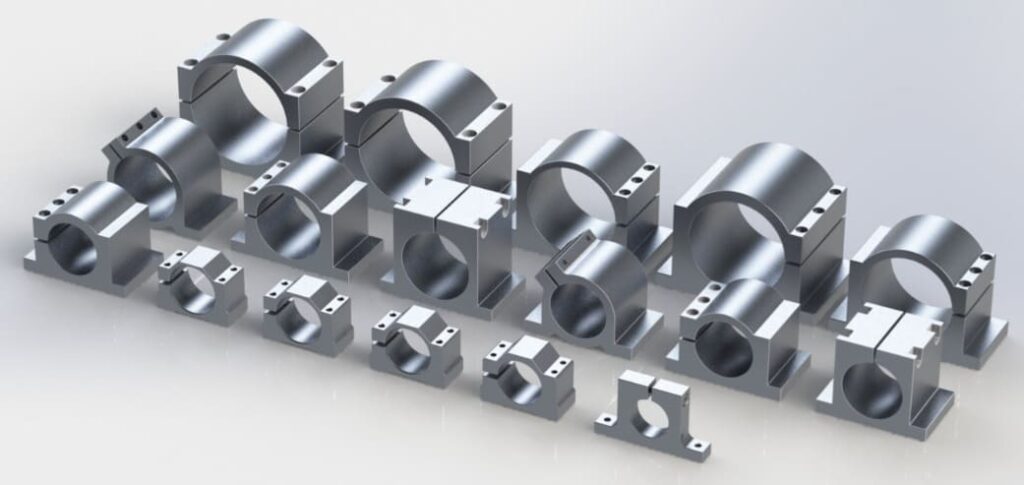
Zadaniem mocowania jest utrzymanie czegoś w określonej pozycji i dynamicznej relacji. Mocowania silników, czujników, układów optycznych, izolatorów – ścieżka obciążenia jest często banalnie prosta w porównaniu z wymaganiami dotyczącymi pozycjonowania.
O sile mocowania decydują dokładność ustawienia i dynamika . Czy silnik jest koncentryczny względem tego, co napędza? Czy czujnik znajduje się w położeniu, które zakłada jego kalibracja? Czy częstotliwość drgań własnych mocowania nie jest podatna na wzbudzenia? Wytrzymałość to często łatwa część.
Dlaczego rozróżnienie zmienia Twoją specyfikację
Rozważmy prosty przypadek: stalowy uchwyt przenoszący obciążenie 200 N i aluminiowy uchwyt mocujący kamerę.
Wspornik wymaga odpowiedniego współczynnika sprężystości przekroju, odpowiedniego rozmiaru łączników i otworów odpowiednio rozmieszczonych, aby umożliwić montaż. Płaskość ±0.2 mm jest prawdopodobnie wystarczająca. Koszt jednostkowy ma większe znaczenie niż cokolwiek innego.
Mocowanie wymaga płaskiego, współpłaszczyznowego interfejsu montażowego, aby nie odkształcało się po przykręceniu, otworów wystarczająco ciasno rozmieszczonych, aby kamera lądowała tam, gdzie przewiduje kalibracja, oraz pierwszego trybu znacznie przekraczającego drgania maszyny. Może on przenosić prawie zerowe obciążenie — a mimo to będzie to najtrudniejsza część do wykonania.
Określ mocowanie jak wspornik, a będzie dobrze przykręcane i nigdy nie będzie dokładnie tam, gdzie powinno. Określ wspornik jak mocowanie, a zapłacisz trzy razy więcej niż wynosiła jego cena.
Krótki przewodnik: Priorytety wymagań według typu części
| Typ części | Główny sterownik | Wtórny | Zwykle przesadnie określone | Zwykle niedookreślone |
|---|---|---|---|---|
| Wspornik konstrukcyjny | Siła, sztywność | Koszty: | Wykończenie powierzchni, położenie otworów | Rozmiar łącznika, odległość od krawędzi |
| Mocowanie silnika/siłownika | Koncentryczność, wyrównanie | Sztywność | Całkowite wymiary | Płaskość powierzchni montażowej |
| Mocowanie czujnika/optyczne | Stabilność pozycji | Stabilność termiczna | Ładowność | Współpłaszczyznowość, definicja punktu odniesienia |
| Mocowanie izolacyjne | Dopasowanie sztywności, tłumienie | Trwałość | Precyzja | Cel separacji częstotliwości |
| Płyta adaptera | Dokładność wzoru otworów | Płaskość | materiał klasy | Tolerancja położenia i punkty odniesienia |
W jakich sytuacjach wsporniki faktycznie zawodzą
Ponowne ujęcie problemu, ponieważ determinuje on wszystko, co dzieje się dalej.
Większość usterek wsporników to usterki połączeń
Kiedy wspornik „zawodzi” podczas użytkowania, część zazwyczaj pozostaje nienaruszona. Uszkodzeniu uległo połączenie, które podtrzymywał – spadło napięcie wstępne, nastąpiło przesunięcie styku, nastąpiło przesunięcie osi lub zespół wykrył rezonans.
Dlatego rysunek wspornika, który określa jedynie materiał, wymiary i rozmiary otworów, jest niekompletny. Funkcją części jest utrzymanie sztywnego, wyrównanego, wstępnie naprężonego połączenia. Nic na tym rysunku nie opisuje tej funkcji, a cechy, które ją faktycznie kontrolują – płaskość powierzchni nośnej, współpłaszczyznowość między powierzchniami montażowymi, głębokość gwintu, wykończenie powierzchni pod łbem śruby – są często pozostawiane domyślnym ustawieniom warsztatu.
Utrata obciążenia wstępnego: awaria, która nie wydaje się niczym
Połączenie śrubowe działa, ponieważ element złączny jest rozciągany, ściskając elementy razem. To obciążenie zaciskowe jest produktem. Śruba jest jedynie urządzeniem, które je dostarcza.
Naprężenie wstępne traci się w sposób, który nie pozostawia widocznych śladów. Nierówności powierzchni pod łbem śruby i na styku złącza ulegają spłaszczeniu pod obciążeniem, a każdy mikron tego spłaszczenia to strata naprężenia, jaką traci śruba – efekt ten nazywa się osiadaniem, zazwyczaj kosztującym 5-10% naprężenia wstępnego , a czasami więcej na powierzchniach chropowatych lub powlekanych. Cykle termiczne powodują relaksację, ponieważ zróżnicowane rozszerzanie działa na złącze. Nic się nie obraca, nic nie wygląda źle, a złącze cicho przestaje spełniać swoją funkcję.
Połączenie obróbkowe jest bezpośrednie: bardziej chropowate i mniej płaskie powierzchnie nośne osadzają więcej elementów. Wspornik, którego powierzchnia montażowa została pozostawiona z Ra 3.2 μm i błędem płaskości 0.3 mm, straci znacznie więcej napięcia wstępnego niż wspornik o płaskiej i gładkiej powierzchni – z tej samej śruby, przy tym samym momencie obrotowym.
Niewspółosiowość i dryft położenia
Drugim trybem awarii jest awaria pozycyjna. Zespół składa się, początkowo działa, a następnie dryfuje.
Czasami jest to strata napięcia wstępnego, wyrażająca się jako poślizg na styku. Czasami jest to wspornik, który był płaski, gdy był mierzony jako wolnostojący, ale odkształca się po przykręceniu do powierzchni, która nie jest. Czasami jest to układ otworów, który mieścił się w tolerancji na papierze, ale nie przylegał do współpracującej części.
W przypadku mocowań ten tryb awarii jest kluczowy. Mocowanie czujnika, które przesuwa się o 0.1 mm po cyklu termicznym, powoduje utratę kalibracji.
Rezonans: Kiedy wspornik wzmacnia zamiast wspierać
Trzeci tryb, najbardziej niezrozumiany. Wspornik ma masę i sztywność, a więc ma własne częstotliwości. Jeśli jedna z nich zbliża się do częstotliwości wzbudzenia w trakcie pracy, wspornik nie tylko przenosi drgania, ale je wzmacnia.
Objawami są hałas, przyspieszone luzowanie się śrub, pęknięcia zmęczeniowe na obrzeżach i pogorszenie działania elementu mocującego wspornik. Diagnoza jest zazwyczaj powolna, ponieważ wspornik wygląda dobrze, a przyczyną problemu jest silnik, łożysko lub sterownik.
Wrócimy do tego, odwołując się do liczb, ponieważ reakcja na projekt jest często odwrotna, niż podpowiada intuicja.
Co to oznacza dla sposobu określania nawiasu
Cztery cechy zasługują na wyraźne opisanie na niemal każdym rysunku wspornika, a zwykle ich brakuje:
- Płaskość powierzchni łożysk śrubowychponieważ kontroluje osadzanie i tym samym retencję obciążenia wstępnego
- Współpłaszczyznowość pomiędzy oddzielnymi powierzchniami montażowymiponieważ powierzchnie niewspółpłaszczyznowe odkształcają część podczas dokręcania
- Wykończenie powierzchni pod łbami elementów złącznych i na stykach połączeńz tego samego powodu co płaskość
- Głębokość zaangażowania gwintu gdzie gwinty są nacinane w uchwycie, szczególnie w aluminium
Żadne z nich nie kosztuje dużo, jeśli zostaną określone z góry. Wszystkie są drogie, gdy dowiadujemy się o nich później.
Decyzja procesowa: pięć sposobów na wykonanie nawiasu
Przede wszystkim zdecyduj, czy wspornik w ogóle powinien zostać poddany obróbce skrawaniem. Obróbka skrawaniem często jest właściwą odpowiedzią, a często nie, a uczciwa wersja tego porównania jest bardziej użyteczna niż skok.
Wykonujemy wsporniki w obie strony
Warto to powiedzieć wprost, ponieważ zmienia to sposób, w jaki należy czytać tę sekcję: Richconn działa obydwa Obróbka CNC oraz produkcja blachNie mamy żadnych powodów komercyjnych, aby namawiać Cię do skorzystania z któregokolwiek z tych procesów.
Większość porównań procesów, które można znaleźć na stronie internetowej warsztatu obróbki skrawaniem, prowadzi do wniosku, że obróbka skrawaniem jest lepsza, a większość na stronie producenta – do przeciwnego wniosku. Oba te porównania odpowiadają na pytanie o własne wykorzystanie mocy produkcyjnych, a nie o Twoją część.
Produkcja blachy
Płaskie wykroje, cięte laserowo lub dziurkaczem, wyginane do kształtu.
Mocne strony: Najniższy koszt z dużą przewagą przy produkcji seryjnej. Krótkie cykle produkcyjne. Doskonałe wykorzystanie materiału — dobre zagnieżdżanie zazwyczaj marnuje tylko 15-25% arkusza. Naturalnie lekki, ponieważ element jest cienki konstrukcyjnie. Spawane elementy i wkładki metalowe zwiększają możliwości produkcyjne.
Słabości: Geometria ograniczona do tego, co powstaje z płaskiego wzoru. Każde zagięcie powoduje sprężystość, minimalny promień wewnętrzny (zwykle około 1× grubości materiału) i kumulację tolerancji. Trudno jest utrzymać tolerancje położenia otworów na zagięciach z dokładnością mniejszą niż około ±0.3 mm. Tylko jednolita grubość ścianek. Lokalna grubość łożyska lub elementu gwintowanego nie jest dostępna bez operacji wtórnych.
Okno realistyczne: prosta do umiarkowanej geometria, tolerancja otworów ±0.3 mm lub mniejsza, ilości powyżej około kilkuset.
Obróbka profili wytłaczanych Plus
Niewykorzystana metoda. Zacznij od wytłaczanego profilu aluminiowego – standardowego wytłaczania konstrukcyjnego lub niestandardowej matrycy – i obrabiaj tylko te elementy, które wymagają precyzji.
Zalety: Wytłaczanie zapewnia geometrię przekroju poprzecznego, w tym żebra i kanały wewnętrzne, przy niemal zerowym koszcie jednostkowym. Obrabia się tylko powierzchnie montażowe, otwory i interfejsy. Wykorzystanie materiału jest znacznie lepsze niż w przypadku półfabrykatu. W przypadku wsporników o stałym przekroju poprzecznym, może to znacząco obniżyć koszty w porównaniu z obróbką z litego materiału.
Słabe strony: Działa tylko w przypadku geometrii o stałym przekroju. Niestandardowe matryce wiążą się z kosztami narzędzi i czasem realizacji. Tolerancje wytłaczania są luźne, więc każdy precyzyjny element nadal wymaga obróbki. Stopień utwardzenia i struktura ziarna po wytłaczaniu różnią się od struktury blachy.
Realistyczne okno: wsporniki i szyny o spójnym profilu, umiarkowana do dużej objętości, gdzie przekrój poprzeczny spełnia rzeczywistą pracę konstrukcyjną.
Produkcja spawana
Cięcie blach lub rur, spawanie w celu nadania im odpowiedniego kształtu, a następnie obróbka mechaniczna w miejscach, w których wymagana jest precyzja.
Zalety: Bardzo wydajne wykorzystanie materiałów w przypadku dużych lub nieporęcznych wsporników. Radzi sobie z geometrią, która wymagałaby ogromnych elementów. Stalowe elementy spawane są tanie w ujęciu bezwzględnym.
Słabości: Spawanie wprowadza odkształcenia i naprężenia szczątkowe, co oznacza konieczność odprężania i obróbki mechanicznej po spawaniu na krytycznych powierzchniach. Jakość spoiny jest zmienna. Wytrzymałość zmęczeniowa na końcach spoiny jest znacznie niższa niż w materiale rodzimym. Spawanie aluminium znacznie obniża wytrzymałość w strefie wpływu ciepła — spawany wspornik ze stali 6061-T6 jest znacznie słabszy w miejscu spoiny niż materiał rodzimy.
Realistyczne okno: duże stalowe wsporniki, ciężkie wsporniki konstrukcyjne, mała do średniej objętość, gdzie rozmiar części sprawia, że obróbka skrawaniem jest niepraktyczna.
Casting Porno
Roztopiony metal wlewa się do formy, a następnie obrabia się go maszynowo, uzyskując w ten sposób elementy funkcjonalne.
Mocne strony: Doskonały koszt jednostkowy w stosunku do ilości. Złożona geometria trójwymiarowa z żebrami i występami dostępna bezpłatnie. Dobre wykorzystanie materiału.
Słabe strony: Koszt oprzyrządowania i czas realizacji. Właściwości mechaniczne odlewów są niższe niż odpowiedników kutych, a porowatość może pojawić się w grubych przekrojach – co stanowi realny problem w przypadku wsporników obciążonych zmęczeniem. Tolerancje wymiarowe są luźne, więc precyzyjne elementy nadal wymagają obróbki mechanicznej. Zmiany konstrukcyjne oznaczają konieczność zastosowania nowych oprzyrządowań.
Realistyczne okno: tysiące jednostek rocznie z zamrożonym wyglądem.
Wykonane maszynowo z kęsa
Materiał usunięty z litej płyty lub pręta.
Mocne strony: Brak narzędzi. Pełne właściwości materiału poddanego obróbce plastycznej, bez porowatości i stref wpływu ciepła. Dowolna tolerancja, na jaką jesteś gotów zapłacić — ±0.02 mm i mniejsza w przypadku każdego elementu. Grubość zlokalizowana dokładnie tam, gdzie wymaga tego ścieżka obciążenia. Zmiany konstrukcyjne kosztują czas przeprogramowania, nic więcej. Precyzyjne cechy i cechy konstrukcyjne to ta sama operacja.
Słabości: Koszt jednostkowy utrzymuje się na mniej więcej stałym poziomie wraz ze wzrostem objętości. Marnotrawstwo materiału jest znaczne — złożony, obrobiony mechanicznie wspornik może zużyć trzy do czterech razy więcej materiału niż wynosi jego masa końcowa. Duże wsporniki pochłaniają dużo czasu maszynowego.
Realistyczne okno: prototypy w małych i średnich ilościach, a także w przypadku, gdy tolerancja, właściwości materiału lub geometria wykluczają alternatywy.
Trasa hybrydowa: cięcie laserowe i obróbka skrawaniem
Opcja, która jest często pomijana, a z której regularnie korzystamy przy pracy z aparatami ortodontycznymi.
Wytnij profil zewnętrzny laserem, pozostaw naddatki na obróbkę elementów wymagających precyzji, a następnie obrób tylko te. Uzyskasz wydajność materiałową blachy w profilu zbiorczym i precyzję obróbki tam, gdzie to istotne, bez ponoszenia dodatkowych kosztów za cały element.
Dokładnie taką metodę zastosowaliśmy w opisanym poniżej wsporniku automatyzacji SS400 — wycinany laserowo profil zewnętrzny, z zachowaniem 0.5 mm naddatku na wnękach wewnętrznych, a następnie frezowanie bramowe CNC do ostatecznego rozmiaru. W przypadku wspornika płaskiego lub prawie płaskiego o nieregularnym obrysie i kilku precyzyjnych cechach, często przewyższa oba te procesy.
Gdzie właściwie znajduje się Crossover
W przypadku typowego wspornika, obróbka i blacha kosztują około 250-400 sztuk . Poniżej tej kwoty, obróbka jest często najniższym całkowitym kosztem, nawet bez uwzględnienia elastyczności — blacha nadal wymaga opracowania płaskiego wzoru, odliczenia gięcia, zagnieżdżenia i walidacji kolejności gięcia, nawet dla jednej części, a ten czas projektowania nie amortyzuje się przy niskich ilościach.
Powyżej punktu przecięcia, ekonomika obróbki blachy ulega zdecydowanej zmianie. Zagnieżdżanie pozwala na uzyskanie wielu wykrojów na arkusz, cykle cięcia trwają sekundy, a gięcie jest powtarzalne.
Potraktuj ten zakres jako punkt wyjścia, a nie regułę. Zmienia się on znacząco wraz ze złożonością geometrii, grubością materiału i liczbą precyzyjnych cech danej części.
Kryteria decyzyjne: sześć pytań, które je rozstrzygają
- Czy geometria rozwija się z płaskiego wzoru? Jeśli tak, w grę wchodzi blacha. Jeśli nie, obróbka mechaniczna lub odlewanie.
- Czy jakikolwiek otwór lub tolerancja interfejsu jest mniejsza niż ±0.15 mm? Jeśli tak, obróbka skrawaniem lub hybryda z precyzyjnymi elementami obróbki skrawaniem.
- Czy część wymaga określonej grubości? Panewki łożysk, sekcje gwintowane, pogrubienie ścieżki obciążenia — blacha nie poradzi sobie bez operacji wtórnych.
- Czy projekt jest zamrożony? Jeśli nie, unikaj czynności wymagających użycia narzędzi.
- Jaka jest roczna ilość? Kilkaset osób decyduje się na obróbkę mechaniczną; tysiące skłaniają się ku procesom wymagającym użycia narzędzi.
- Czy część jest podatna na zmęczenie? Jeśli tak, należy zachować ostrożność przy odlewach i konstrukcjach spawanych — porowatość i spoiny mogą być miejscami sprzyjającymi powstawaniu pęknięć.
Dwa programy Bracket i ich wymagania
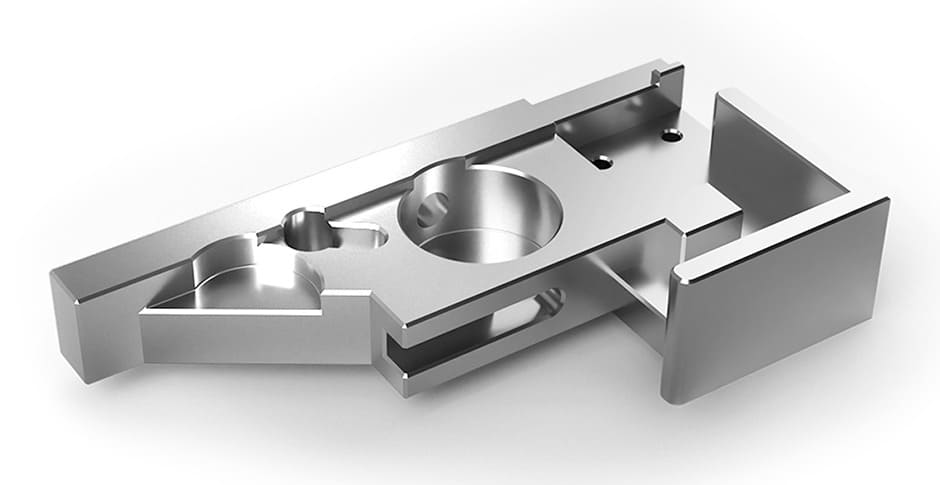
Abstrakcyjne wskazówki są łatwe. Oto dwa prawdziwe zadania z nawiasami z rzeczywistymi liczbami, ponieważ tolerancja i szczegóły procesu są naprawdę trudne do znalezienia.
Uchwyt lotniczy magnezowy: otwory H7, rozstaw js6, odkształcenie 0.05 mm
Boczny wspornik modułu ze stopu magnezu do zastosowań w lotnictwie i kosmonautyce. Ilość zamówienia: jedna sztuka.
Wymagania były wysokie dla części, której produkcja nie była realizowana w dużych ilościach. Wszystkie powierzchnie bazowe obrobione maszynowo. Otwory precyzyjne H7. Tolerancja js6 w odniesieniu do odstępów między otworami. Całkowite odkształcenie kontrolowane z dokładnością do 0.05 mm. Część miała duży, kwadratowy profil, co sprawiało, że płaskość stanowiła dominujące ryzyko — duże, płaskie obszary w magnezie to właśnie tam, gdzie ujawniają się naprężenia szczątkowe.
Droga procesu, która tam doprowadziła:
- Zgrubnie obrobić profil zewnętrzny, pozostawiając 0.5 mm naddatku do wykończenia
- Żarzyć po obróbce zgrubnej w celu uwolnienia naprężeń wewnętrznych przed obróbką precyzyjną
- Zakończ z kontrolowane bicie narzędzia z dokładnością do 0.01 mm w celu zapewnienia stabilnej obróbki otworów H7
- Pełna kontrola w trakcie procesu weryfikacja otworów, odstępów i odkształceń w miarę postępu prac nad częścią
Warto zwrócić uwagę na jeden szczegół: ślady po obrobionym narzędziu zostały zachowane bez wtórnego polerowania. Podczas gdy klient mógłby odruchowo zalecić polerowanie ze względu na wygląd, dodatkowe wykończenie takiej części naraża zarówno na utratę spójności wymiarowej, jak i na utratę już uzyskanej tekstury powierzchni. Czasami właściwa operacja wykańczająca to brak odpowiedniej operacji.
Uchwyt automatyki SS400: grubość 5 mm, chromowany, płaski 0.05 mm
Wspornik ze stali SS400 do urządzeń automatyki. Trzyczęściowy, o grubości 5 mm , nieregularny profil zewnętrzny z wewnętrznymi wgłębieniami, płaskość z dokładnością do 0.05 mm , chromowany.
Cienkie stalowe wsporniki są powszechnie niedoceniane. Przy grubości 5 mm element ma bardzo małą sztywność w stosunku do siły cięcia, a każda operacja – cięcie laserowe, frezowanie, powlekanie – stwarza ryzyko wprowadzenia odkształceń.
Trasa:
- Cięcie laserowe zewnętrzny profil, aby skutecznie ustalić przybliżony kształt
- Opuść 0.5 mm naddatku w wewnętrznych wnękach do frezowania końcowego
- Frezowanie bramowe CNC profilu zewnętrznego i wnęk do wymiarów końcowych
- Ręczna korekcja płaskości aby przybliżyć część do 0.05 mm
- Chromowanie zgodnie z wymaganiami powierzchni
- Korekta po platerowaniu — płaskość ponownie skorygowana po powlekaniu
- Kontrola wymiarów i wyglądu każdego elementu
Krok szósty to krok całkowicie pomijany w większości specyfikacji i wrócimy do niego w części poświęconej obróbce powierzchni. Powlekanie nie jest operacją neutralną wymiarowo. Założenie, że element, który był płaski przed powlekaniem, nadal jest płaski po powlekaniu, jest przyczyną pomijania wymagań dotyczących płaskości w przypadku elementów wykonanych prawidłowo.
Co oboje mieli wspólnego
Dwa różne materiały, dwie różne branże, dwa różne procesy. Ta sama podstawowa strategia:
Rozłóż pracę, ustaw się w środku i zakończ na końcu.
Obie części zostały poddane obróbce wstępnej z celowym naddatkiem 0.5 mm. Obie przeszły etap stabilizacji przed lub po obróbce końcowej – wyżarzanie w jednym przypadku, a korekta ręczna w drugim. Dokładność końcowa w obu przypadkach została ustalona po ustabilizowaniu się części, a nie przed. Obie zostały sprawdzone w trakcie produkcji, a nie dopiero na końcu.
Ta sekwencja stanowi ogólną odpowiedź na problem odkształceń wsporników. Konkretny etap stabilizacji różni się w zależności od materiału i geometrii, ale kształt ścieżki procesu pozostaje ten sam. Wspornik obrobiony bezpośrednio z surowego materiału do wymiarów końcowych w jednym przejściu będzie utrzymywał tolerancję, dopóki naprężenia w materiale nie zadecydują inaczej.
Geometrie uchwytów i ich wymagania
Wsporniki kątowe i wsporniki kątowe
Najprostsza forma, najczęściej lepiej wykonana z blachy. Obróbka kątownika z litego materiału ma sens, gdy narożnik musi być naprawdę sztywny (bez osłabienia promienia gięcia), gdy wymagana jest miejscowa grubość w miejscach mocowania lub gdy tolerancje otworów są mniejsze niż tolerancja gięcia.
Zagadnienie obróbki polega na tym, że kształt litery L z wlewka marnuje większość bloku. Jeśli geometria jest prosta, a ilość ma znaczenie, wyceń ją w obie strony.
Wsporniki klinowe i żebrowane
Wzmocnienia i żebra zwiększają sztywność bez dodawania dużej masy — jest to najskuteczniejszy element konstrukcyjny dostępny w przypadku wspornika.
Zagadnienia dotyczące obróbki: grubość żebra poniżej około 1.5 mm w aluminium zaczyna powodować drgania i problemy z ugięciem. Narożniki wewnętrzne, w których żebra stykają się ze ściankami, wymagają promienia co najmniej równego promieniowi narzędzia, co oznacza, że należy określić promienie naroży, które faktycznie można wyciąć. Promień naroża 0.5 mm wymaga narzędzia o średnicy 1 mm, które jest powolne i delikatne w przypadku elementów innych niż płytkie.
Wsporniki kołnierzowe i wielopłaszczyznowe
W przypadku uchwytów z powierzchniami montażowymi znajdującymi się na więcej niż jednej płaszczyźnie obróbka mechaniczna zdecydowanie góruje nad formowaniem, a strategia ustawiania decyduje zarówno o kosztach, jak i dokładności.
Jeśli powierzchnie czołowe można obrabiać w jednym ustawieniu, ich wzajemna relacja jest ograniczona jedynie dokładnością maszyny. Jeśli wymagają oddzielnych ustawień, każda relacja między nimi dziedziczy błąd mocowania między nimi. W przypadku uchwytu, którego cała praca polega na utrzymywaniu dwóch elementów w określonej relacji, ta różnica ma znaczenie.
Oto główny argument przemawiający za obróbką 5-osiową wsporników: nie egzotyczna geometria, a po prostu uzyskanie wszystkich funkcjonalnych powierzchni w jednym ustawieniu.
Mocowania silnika i siłownika
Mocowania silnika to elementy wyrównujące. Średnica prowadnicy, która ustala położenie silnika, jego współosiowość względem elementu napędzanego przez silnik oraz płaskość powierzchni montażowej decydują o tym, czy układ napędowy działa prawidłowo.
Typowe wymagania: otwór prowadzący H7, współosiowość względem osi napędzanej w zakresie 0.02-0.05 mm w zależności od typu sprzęgła, płaskość powierzchni montażowej w zakresie 0.05 mm oraz tolerancja rozstawu śrub około ±0.05 mm. Mocowania silnika również bezpośrednio mierzą wzbudzenie robocze maszyny, dlatego warto zwrócić uwagę na częstotliwość drgań własnych.
Mocowania czujników i elementów optycznych
Najbardziej wymagająca kategoria ze względu na swoją pozorną prostotę. Funkcją mocowania czujnika jest utrzymanie urządzenia w pozycji przyjętej podczas kalibracji oraz utrzymanie go w tej pozycji pomimo cykli termicznych i wibracji.
Istotne cechy to: płaskość powierzchni montażowej (czujnik przykręcony do niepłaskiej powierzchni to czujnik w nieprzewidywalnym położeniu), tolerancja położenia wzoru montażowego względem punktu odniesienia funkcjonalnego oraz stabilność termiczna materiału i geometrii. Nośność zazwyczaj nie ma znaczenia.
Płyty adapterowe i wsporniki przejściowe
Płytki adapterowe służą do łączenia dwóch niepasujących do siebie układów otworów. Ich główną funkcją jest precyzyjne pozycjonowanie otworów i stanowią czyste ćwiczenie GD&T — dwa układy otworów na jednym elemencie, każdy odniesiony do własnego interfejsu połączeniowego, a relacja między nimi jest kontrolowana.
Wiele z nich przetwarzamy na niestandardowe płyty narzędziowe i podstawy mocujące, gdzie ta sama logika ma zastosowanie w przypadku większej skali.
Izolacja i tłumienie drgań
W przypadku mocowań zawierających izolatory elastomerowe lub sprężynowe występuje inny problem konstrukcyjny: izolator zapewnia podatność, a obrabiana część musi być wystarczająco sztywna, aby temu zapobiec.
Częstą awarią jest obrobiony mechanicznie wspornik, którego częstotliwość drgań własnych mieści się w zakresie częstotliwości drgań własnych wybranego izolatora. Izolator spełnia swoje zadanie, wspornik rezonuje, a zespół wibruje mocniej niż w przypadku sztywnego montażu. Obrobione mechanicznie konstrukcje montażowe w systemach izolowanych powinny być znacznie sztywniejsze niż częstotliwość izolacji — rozsądnym punktem wyjścia jest pięciokrotność lub większa separacja częstotliwości.
Sztywność, masa i częstotliwość własna
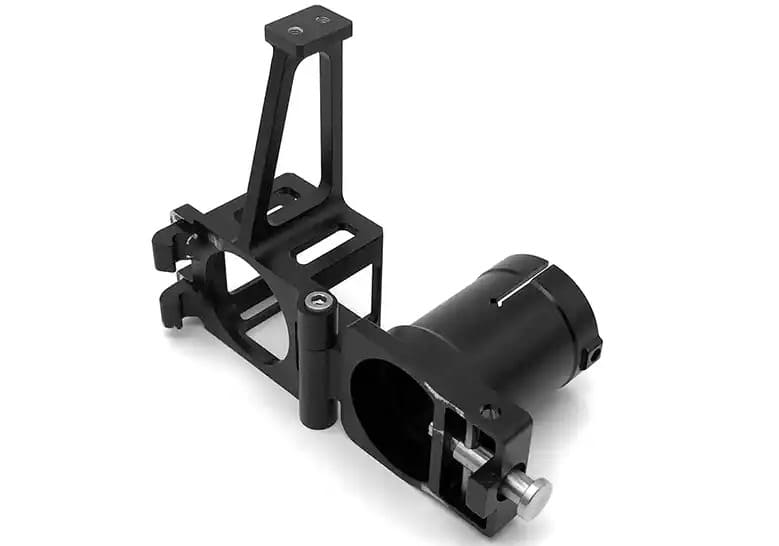
Treści techniczne, których większość artykułów o uchwytach pomija, a które najczęściej decydują o tym, czy uchwyt działa.
Dlaczego sztywność jest ważniejsza niż wytrzymałość w przypadku większości uchwytów
Wsporniki rzadko mają ograniczenia wytrzymałościowe. Weźmy typowy aluminiowy wspornik obrabiany maszynowo, który przenosi nacisk kilkuset niutonów – po przeliczeniu naprężeń współczynniki bezpieczeństwa zazwyczaj mieszczą się w przedziale od pięciu do piętnastu. Element jest daleki od uginania się.
Możliwe, że jest zbyt elastyczny. Ugięcie pod obciążeniem powoduje ruch elementu, który jest podtrzymywany przez wspornik. Niska sztywność oznacza niską częstotliwość drgań własnych, co powoduje rezonans w zakresie roboczym. Elastyczny wspornik cyklicznie przechodzi przez większe zakresy naprężeń, co stanowi problem zmęczeniowy nawet przy niskim naprężeniu.
Projektowanie wsporników pod kątem sztywności i wytrzymałości zazwyczaj samo się o siebie zatroszczy. Projektując wyłącznie pod kątem wytrzymałości, uzyskasz części, które są wytrzymałe, elastyczne i rozczarowujące.
Sztywność właściwa: dlaczego aluminium, stal i tytan są niemal identyczne
Oto fakt, który zaskakuje większość inżynierów, gdy sprawdzają go po raz pierwszy.
Sztywność właściwa — moduł sprężystości podzielony przez gęstość — jest zadziwiająco podobna we wszystkich powszechnie stosowanych metalach konstrukcyjnych:
| Materiał | Moduł sprężystości E (GPa) | Gęstość ρ (g/cm³) | Sztywność właściwa E/ρ |
|---|---|---|---|
| Aluminium 6061-T6 | 68.9 | 2.70 | 25.5 |
| Aluminium 7075-T6 | 71.7 | 2.81 | 25.5 |
| Stal (wszystkie gatunki) | ~ 200 | 7.85 | 25.5 |
| Tytan Ti-6Al-4V | 113.8 | 4.43 | 25.7 |
| Magnez AZ31 | 45 | 1.77 | 25.4 |
Wszystkie różnią się od siebie o około 1%. To nie przypadek – odzwierciedla to podstawową fizykę wiązań atomowych metali.
Wniosek jest znaczący i sprzeczny z intuicją: przy tej samej masie i tej samej geometrii wszystkie te materiały zapewniają taką samą sztywność. Wybór stali zamiast aluminium w celu uzyskania sztywniejszego wspornika nie ma sensu, jeśli masa pozostaje taka sama, ponieważ wersja stalowa będzie miała jedną trzecią grubości.
Różnica polega na tym, że aluminium o tej samej masie daje trzykrotnie większą objętość – co oznacza znacznie grubsze przekroje. I sztywność przekroju w skalach gięcia, z grubością podniesioną do sześcianu. Aluminiowy wspornik o grubości 30 mm jest znacznie sztywniejszy niż stalowy wspornik o grubości 10 mm o tej samej masie, nie dlatego, że aluminium jest sztywniejsze, ale dlatego, że można go użyć więcej.
To jest prawdziwy powód, dla którego aluminium dominuje w uchwytach, w których najważniejsza jest sztywność. Nie chodzi o materiał, ale o geometrię, na jaką pozwala.
Stal nadal wygrywa tam, gdzie grubość jest ograniczona przez obudowę, gdzie najważniejsza jest wytrzymałość, gdzie liczy się odporność na zużycie lub gdzie rozszerzalność cieplna musi odpowiadać konstrukcji stalowej.
Geometria przekroju ważniejsza od wyboru materiału
Z powyższego wynika, że w przypadku podejścia opartego na sztywności decyzje dotyczące geometrii znacznie przewyższają decyzje dotyczące materiałów.
Sztywność zginania skaluje się z momentem siły drugiego momentu pola, który w przypadku przekroju prostokątnego równa się sześcianowi grubości. Podwojenie głębokości przekroju mnoży jego sztywność zginania ośmiokrotnie. Żaden dostępny materiał zastępczy nie jest w stanie zbliżyć się do tej dźwigni.
Konsekwencje praktyczne:
- Głębia bije na szerokość. Znacznie skuteczniejsze jest pogłębienie wspornika w kierunku gięcia niż jego poszerzenie.
- Materiał na krańcach wykonuje pracę. Materiał znajdujący się w pobliżu osi neutralnej nie ma prawie żadnego wpływu na sztywność zginania — dlatego też dwuteowniki i konstrukcje żebrowe są wydajne, a lite bloki nie.
- Kieszenie są prawie darmowe. Usunięcie materiału ze środka przekroju powoduje niewielką zmianę sztywności i pozwala zaoszczędzić masę rzeczywistą oraz czas obróbki.
- Zamknięte sekcje pokonują otwarte podczas skręcania, o rząd wielkości lub więcej.
Częstotliwość własna i cele separacji częstotliwości
Pierwsza częstotliwość własna nawiasu podlega znanej zależności:
f = (1/2π) × √(k/m)
Wzrasta sztywność, rośnie częstotliwość. Wzrasta masa, spada częstotliwość. Oba te czynniki mają znaczenie i działają w przeciwnych kierunkach, gdy dodajesz materiał – dlatego „zwiększenie wytrzymałości” nie zawsze rozwiązuje problem rezonansu. Dodanie grubej płyty zwiększa masę i może obniżyć częstotliwość do gorszego poziomu.
Prawie zawsze właściwym posunięciem jest dodanie sztywności bez dodawania dużej masy — żeber, wzmocnień, głębszych sekcji, krótszych niepodpartych przęseł, lepiej ograniczonych warunków brzegowych.
W przypadku celów separacji, należy utrzymywać pierwszy mod wspornika znacznie powyżej najwyższej istotnej częstotliwości wzbudzenia. Współczynnik dwa to typowe minimum; trzy lub więcej jest komfortowe. Gdy maszyna porusza się w pewnym zakresie prędkości, wspornik musi przekroczyć górną granicę tego zakresu, a nie tylko punkt pracy.
Źródła wzbudzenia warte sprawdzenia: prędkość obrotowa silnika i jej harmoniczne, częstotliwość zazębienia kół zębatych, częstotliwość przepływu łopatek lub wirnika, szerokość pasma serwomechanizmu oraz tryby strukturalne obiektu, do którego mocowany jest wspornik.
Strategia żebrowania: gdzie materiał faktycznie zyskuje swoją masę
Żebra są najskuteczniejszym dostępnym narzędziem usztywniającym, ale tylko wtedy, gdy są prawidłowo umieszczone.
- Wyrównaj żebra ze ścieżką obciążenia. Żebro prostopadłe do kierunku gięcia ma bardzo niewielki wpływ.
- Wysokość jest ważniejsza od grubości. Długie, cienkie żebro jest o wiele sztywniejsze na jednostkę masy niż krótkie, grube żebro, aż do granicy wyboczenia.
- Trójkątne rogi. Wzmocnienia na styku dwóch płaszczyzn są najważniejszym elementem usztywniającym większość wsporników.
- Szanuj obrabialność. Grubość żeber poniżej około 1.5 mm w aluminium sprzyja drganiom. Stosunek wysokości do grubości żeber powyżej około 8:1 wymaga starannego opracowania ścieżki narzędzia.
- Przecięcia żeber wymagają promieni. Ostre wewnętrzne narożniki są miejscem koncentracji naprężeń i nie poddają się obróbce mechanicznej.
Kiedy tłumienie jest ważniejsze niż sztywność
Czasami nie da się wysunąć częstotliwości drgań własnych poza zakres wzbudzenia – wzbudzenie jest szerokopasmowe albo obwiednia nie pozwala na większą sztywność. Wtedy rozwiązaniem jest tłumienie.
Metale charakteryzują się bardzo niskim tłumieniem naturalnym, a różnice między nimi są niewielkie w ujęciu bezwzględnym (magnez i żeliwo są nieco lepsze niż aluminium czy stal, ale nie na tyle, by samodzielnie rozwiązać problem). Zazwyczaj konieczne jest zastosowanie skutecznego tłumienia: tłumienia warstwowego, elastomerowych elementów styku lub tłumików masowych o regulowanym tłumieniu.
Konsekwencją projektową obrabianej części jest zapewnienie środków montażowych — płaskich powierzchni łączących do tłumienia drgań, elementów mocujących dostrojonych amortyzatorów, zdefiniowanych interfejsów dla elementów elastomerowych.
Połączenie śrubowe: co tak naprawdę trzyma Twój uchwyt
Każdy wspornik zakończony jest śrubami i to właśnie tutaj specyfikacja obróbki spotyka się z faktyczną funkcją części.
Naprężenie wstępne to produkt, a nie element mocujący
Prawidłowo zaprojektowane połączenie śrubowe przenosi obciążenie poprzez tarcie między zaciskanymi elementami, a nie poprzez śrubę ścinającą. Zadaniem śruby jest generowanie i utrzymywanie siły zacisku, która umożliwia to tarcie.
To zmienia definicję tego, co musi zapewnić wspornik. Wspornik musi zapewniać powierzchnie, które umożliwiają precyzyjne generowanie obciążenia wstępnego i jego utrzymanie w czasie. Wszystko poniżej wynika z tego.
Płaskość powierzchni nośnej i relaksacja osadzenia
Żadna obrobiona powierzchnia nie jest idealnie płaska w skali mikroskopowej. Pod obciążeniem wstępnym wypukłości ulegają zgnieceniu, a każdy mikron tego spłaszczenia to rozciągnięcie, które traci śruba.
Osadzanie odbywa się szybko – najczęściej podczas dokręcania i w pierwszych kilku cyklach obciążenia lub temperatury – i zazwyczaj kosztuje 5–10% zainstalowanego naprężenia wstępnego , a więcej na powierzchniach chropowatych lub powlekanych. Po dodaniu relaksacji termicznej i pełzania, powszechnym założeniem projektowym jest 10% margines strat naprężenia wstępnego.
Zasada obróbki jest prosta: gładsze i bardziej płaskie powierzchnie nośne osadzają mniej elementów. W przypadku połączeń, w których istotne jest utrzymanie napięcia wstępnego, należy określić powierzchnię nośną, a nie tylko element. Ra 1.6 μm lub lepszy pod łbami elementów złącznych i na zaciskanych powierzchniach styku jest rozsądnym celem, a płaskość jest określana na obszarze nośnym, a nie na całej części.
Współpłaszczyznowość i miękka stopa w mocowaniach wielopunktowych
Awaria, która dotyczy większej liczby zespołów niż jakakolwiek inna na tej liście.
Gdy wspornik jest przykręcany w trzech lub więcej punktach, te powierzchnie montażowe muszą być współpłaszczyznowe. Jeśli jeden z nich jest wyprostowany, wspornik kołysze się na pozostałych – a dokręcanie śrub powoduje deformację elementu. Jest to maszynowy odpowiednik „miękkiej stopy” w montażu urządzeń obrotowych.
Konsekwencje: wspornik jest wstępnie obciążany do stanu zginającego jeszcze przed poddaniem go obciążeniu użytkowemu, odkształcenie rozprzestrzenia się na trzymany element, wyrównanie ulega zmianie podczas sekwencyjnego dokręcania śrub, a rozkład wstępnego obciążenia w całym układzie staje się nieprzewidywalny.
Dwie rzeczy rozwiązują ten problem. Określ współpłaszczyznowość jako tolerancję profilu na wszystkich powierzchniach montażowych jednocześnie , a nie płaskość na każdej powierzchni osobno — płaskie powierzchnie na różnych wysokościach nadal nie są współpłaszczyznowe. A tam, gdzie nie można zaufać płaskiej konstrukcji, zaprojektuj ją z uwzględnieniem: mniej punktów montażowych, podkładek sferycznych lub celowo dopasowanych obszarów między płytkami montażowymi.
Zagłębienie gwintu w aluminium: zasada 1.5-2×
Gdy stalowy element złączny wkręca się w aluminium, to właśnie gwint aluminiowy jest słabym punktem. Zaczep musi być wystarczająco długi, aby wytrzymałość gwintu na ścinanie w aluminium przewyższała wytrzymałość śruby na rozciąganie – w przeciwnym razie element zostanie zerwany przed ugięciem się śruby, a połączenie nigdy nie osiągnie projektowego naprężenia wstępnego.
Zasada działania dla stali i aluminium wynosi 1.5 do 2 razy nominalną średnicę zazębienia , w porównaniu do około 1-krotności dla stali i stali. W przypadku magnezu i tworzyw sztucznych wymagane jest jeszcze więcej.
Praktyczne liczby: śruba M6 w aluminium wymaga 9-12 mm gwintu. M4 wymaga 6-8 mm. To realne ograniczenie konstrukcyjne w przypadku cienkich wsporników i właśnie tutaj wiele rysunków dyskretnie precyzuje coś nieosiągalnego – otwór gwintowany M6 w wsporniku o grubości 6 mm nie zapewni wymaganego przez śrubę poziomu gwintu.
Ważne są również następujące kwestie: nie licz pierwszego ani dwóch gwintów, które przenoszą niewielkie obciążenia. Sfazuj otwory gwintowane. A w przypadku otworów nieprzelotowych upewnij się, że głębokość wiercenia jest dostosowana do skoku gwintu.
Wkładki gwintowane: gdy materiał bazowy nie wystarcza
W przypadku, gdy przekrój jest zbyt cienki, aby zapewnić odpowiednie połączenie, lub gdy połączenie będzie wielokrotnie rozbierane, wkładki gwintowane przesuwają gwint w kierunku mocniejszego materiału.
Opcje wymienione w przybliżonej kolejności częstotliwości: wkładki z drutu spiralnego (tanie, skuteczne, wymagają specjalnego otworu gwintowanego), wkładki z zamkiem kluczowym (większa wytrzymałość, lepsze do wielokrotnego montażu), wkładki wciskane i samozaciskowe (szybkie, wymagają kontrolowanego otworu i odpowiedniej ilości materiału wokół niego) oraz wkładki termoutwardzalne (do tworzyw sztucznych).
Wszystkie wymagają kontrolowanego otworu i odpowiedniego materiału na wkładkę. Należy określić rodzaj wkładki na rysunku, zamiast pozostawiać to do montażu — przygotowanie otworu różni się w zależności od typu i nie jest zamienne.
Wymagania dotyczące pogłębienia i czoła stożkowego
Małe elementy, nieproporcjonalny efekt.
Łeb śruby opierający się na nieobrobionej, kątowej lub zaokrąglonej powierzchni powoduje nierównomierne obciążenie wstępne i obciążenie boczne śruby. Na każdej powierzchni wspornika, która nie jest jeszcze płaska i prostopadła do osi otworu — powierzchniach odlewanych, powierzchniach kątowych, profilach zakrzywionych — należy określić punkt styczny.
Wymagania warte podkreślenia: średnica czoła śruby co najmniej 1.5-krotności średnicy łba, prostopadła do osi otworu z tolerancją około 0.5°, wykończenie powierzchni Ra 1.6 μm lub lepsze oraz brak zadziorów na krawędzi otworu. Zadzior pod łbem śruby oznacza możliwość osadzenia.
Rozrzut napięcia wstępnego i dlaczego kontrola momentu obrotowego nie jest precyzyjna
Klucz dynamometryczny to standardowa metoda ustawiania napięcia wstępnego, która jest znacznie mniej dokładna, niż większość osób zakłada. Ponieważ większość przyłożonego momentu obrotowego jest przeznaczana na pokonanie tarcia pod łbem i w gwincie, a współczynniki tarcia różnią się znacznie w zależności od wykończenia powierzchni, powłoki, smarowania i czystości, rozrzut napięcia wstępnego wynoszący ±25-30% jest typowy dla kontroli momentu obrotowego, nawet przy użyciu skalibrowanych narzędzi.
Rozwiązaniem projektowym jest pozostawienie marginesu — założenie, że napięcie wstępne może spaść znacznie poniżej wartości nominalnej i sprawdzenie, czy połączenie nadal działa, oraz założenie, że napięcie wstępne może spaść znacznie powyżej wartości nominalnej i sprawdzenie, czy nic nie ustępuje.
Reakcja obróbki polega na tym, że spójna powierzchnia i powłoka zapewniają równomierne tarcie, co zmniejsza rozrzut. W tym przypadku specyfikacja, która wydaje się kosmetyczna, pełni funkcję strukturalną.
Określanie płaskości jako wymogu wstępnego obciążenia
Łączę tę sekcję w ćwiczenia rysunkowe.
W przypadku wspornika, którego funkcją jest utrzymanie napięcia wstępnego, rysunek powinien zawierać:
- Płaskość na każdej przykręconej powierzchni łożyska, zwykle 0.05–0.1 mm na obszarze łożyska
- Tolerancja profilu kontrolująca współpłaszczyznowość wszystkich powierzchni montażowych jako grupy
- Wykończenie powierzchni pod łbami elementów złącznych i na zaciskanych stykach, Ra 1.6 μm lub lepsze
- Głębokość gwintu jest wyraźnie określona, z objaśnieniami dotyczącymi wkładek, tam gdzie są używane
- Wymagania dotyczące powierzchni czołowej w przypadku każdego gniazda łącznika, które nie jest płaskie lub prostopadłe
- Uwaga, płaskość ma zastosowanie po dowolna obróbka powierzchni
Ten ostatni element ma większe znaczenie, niż się wydaje, jak pokazał przypadek SS400. Powłoka galwaniczna i powłoka zmieniają płaskość, a specyfikacja nieuwzględniająca tego aspektu będzie interpretowana jako odnosząca się do stanu, w którym dostawca dokonał pomiaru.
Materiały do uchwytów i mocowań
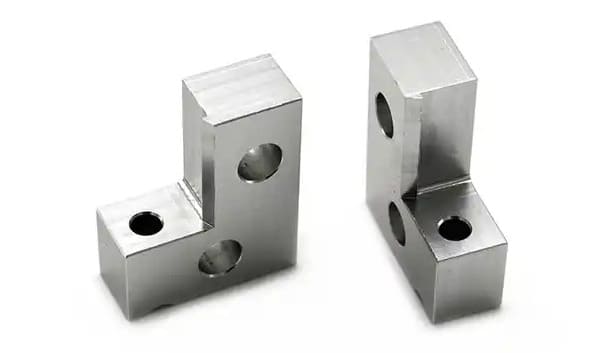
6061-T6: Domyślna opcja i dlaczego zazwyczaj wygrywa
6061-T6 to prawidłowa odpowiedź dla większości wsporników, ale nie jest to bliskie prawdy. Granica plastyczności około 276 MPa, doskonała obrabialność, dobra odporność na korozję, łatwo dostępny w postaci blach i prętów oraz anodowany w sposób równomierny.
W połączeniu ze specyficzną sztywnością opisaną powyżej — zaletą aluminium jest to, że taka sama masa pozwala na uzyskanie znacznie większej sekcji — 6061 spełnia większość wymagań dotyczących wsporników przy najniższym całkowitym koszcie.
Użyj czegoś innego, gdy masz ku temu konkretny powód, a nie domyślnie.
7075-T6: Kiedy siła uzasadnia cenę
7075-T6 niemal podwaja granicę plastyczności 6061, zachowując zasadniczo tę samą gęstość i sztywność. Dzięki temu można uzyskać cieńsze przekroje w obszarach o ograniczonej wytrzymałości, co ma znaczenie w przypadku ciasnej obudowy.
Kompromisy: wyższy koszt materiału, gorsza odporność na korozję, słaba spawalność i niejednolity wygląd anodowania ze względu na zawartość cynku. Należy również pamiętać, że nie przekłada się to na sztywność – moduł sprężystości jest niemal identyczny. Jeśli wspornik ma ograniczenia sztywności, a nie wytrzymałości, 7075 jest droższy i nic nie zmienia.
Stal i stal nierdzewna: gdzie aluminium się kończy
Stal sprawdza się, gdy grubość powłoki jest tak mocno ograniczona, że aluminium nie może uzyskać potrzebnego przekroju, gdy ważna jest odporność na zużycie lub zatarcie, gdy rozszerzalność cieplna musi odpowiadać konstrukcji stalowej lub gdy decydujący jest koszt jednostkowy, a utrata masy jest akceptowalna.
Do powszechnie stosowanych gatunków stali stosowanych do produkcji wsporników zaliczają się ogólne stale konstrukcyjne, takie jak SS400 (jak w przypadku wspornika automatyki powyżej), 1045 o wyższej wytrzymałości oraz stal nierdzewna 304 lub 316, gdy wymagana jest odporność na korozję. Stal 17-4 PH sprawdza się w przypadkach, gdy wymagana jest zarówno wysoka wytrzymałość, jak i odporność na korozję.
Stalowe wsporniki obrabia się wolniej niż aluminiowe, a co za tym idzie, są droższe w przeliczeniu na jednostkę czasu obróbki — ale koszt materiału jest niższy, co czasami rekompensuje koszt dzięki prostej geometrii.
Tytan: rzadko uzasadniony, czasami niezbędny
Ti-6Al-4V charakteryzuje się doskonałym stosunkiem wytrzymałości do gęstości i wyjątkową odpornością na korozję. Jego sztywność właściwa, jak pokazano powyżej, jest taka sama jak aluminium – zatem wsporniki tytanowe zależą od wytrzymałości, zmęczenia materiału, temperatury lub korozji, a nie od sztywności.
Koszt obróbki jest około trzy do czterech razy wyższy niż w przypadku aluminium przy równoważnej geometrii. Uzasadnione w zastosowaniach lotniczych, medycznych, morskich i wysokotemperaturowych. Rzadko uzasadnione gdzie indziej.
Magnez: najlżejsza opcja, która spełnia rzeczywiste wymagania dotyczące obsługi
Stopy magnezu są około 30% lżejsze od aluminium, przy czym charakteryzują się zasadniczo taką samą sztywnością właściwą, dobrym tłumieniem drgań i niskimi siłami skrawania.
Ograniczeniem jest bezpieczeństwo. Wióry magnezowe są łatwopalne, a drobny pył stanowi realne zagrożenie pożarem i wybuchem, co wymaga odpowiedniego doboru chłodziwa, odpowiedniego obchodzenia się z wiórami, wyposażenia maszyny w gaśnicę klasy D oraz przeszkolonych operatorów. Stosunkowo niewiele warsztatów oferuje takie rozwiązanie.
W produkcji obrabiamy elementy wsporników magnezowych – opisany wcześniej wspornik boczny modułu lotniczego był wykonany z magnezu, mocowany do otworów H7 i charakteryzujący się odkształceniem 0.05 mm. Oceniając dostawców pod kątem obróbki magnezu, zapytaj o stosowane przez nich chłodziwo i sposób przetwarzania wiórów; odpowiedzi szybko oddzielą rzeczywiste możliwości od deklarowanych.
Tworzywa sztuczne konstrukcyjne i mocowania termoizolacyjne
Czasami to właściwa odpowiedź. Tworzywa sztuczne są stosowane w przypadku wsporników, w których izolacja elektryczna, izolacja termiczna, odporność na korozję lub redukcja masy są ważniejsze niż sztywność.
Popularne opcje: acetal (stabilny wymiarowo, łatwy w obróbce), PEEK (wysoka wytrzymałość i odporność na temperaturę, drogi) oraz nylony wypełnione szkłem (dobra sztywność jak na polimer, ścierny w obróbce). Należy pamiętać, że wszystkie polimery mają moduły sprężystości od jednego do dwóch rzędów wielkości niższe niż metale, więc plastikowe wsporniki są w porównaniu z nimi elastyczne i pełzają pod wpływem długotrwałego obciążenia.
Wybór materiałów według obowiązujących wymagań
| Wymagania rządzące | Pierwszy wybór | alternatywa | Uniknąć |
|---|---|---|---|
| Sztywność w nieograniczonej kopercie | 6061-T6 | Magnez AZ31 | Stal o równej masie |
| Siła w ciasnej kopercie | 7075-T6 | Stal, Ti-6Al-4V | 6061-T6 |
| Minimalna masa | Magnez AZ31 | 7075-T6 | Stal |
| Najniższy koszt, umiarkowana objętość | Stal (SS400 lub podobna) | 6061-T6 | Tytan |
| Odporność na korozję | 316 nierdzewnych | Ti-6Al-4V, anodowany 6061 | Magnez (bez zabezpieczenia) |
| Dopasowanie termiczne do montażu stalowego | Stal | 17-4 PH | aluminium |
| Izolacja elektryczna | PEEK, acetal | Nylon wypełniony szkłem | Jakikolwiek metal |
| Krytyczne zmęczenie | Ti-6Al-4V | 7075-T6 | Odlewy, konstrukcje spawane |
Wzory otworów, tolerancje i GD&T
Wsporniki to, funkcjonalnie rzecz biorąc, układy otworów z materiałem łączącym je. Sposób, w jaki te otwory są określone, decyduje o tym, czy daną część da się złożyć i jaki będzie jej koszt.
Tolerancja położenia a wymiarowanie współrzędnych
Wymiarowanie współrzędnych – X i Y z tolerancjami ± – tworzy kwadratową strefę tolerancji. Rzeczywista tolerancja położenia tworzy strefę okrągłą.
Różnica nie jest akademicka. Tolerancja współrzędnych ±0.1 mm dopuszcza błąd przekątnej do 0.141 mm w narożnikach strefy, jednocześnie odrzucając 0.11 mm błędu czystego X. Wymóg funkcjonalny – otwór znajduje się wystarczająco blisko swojego nominalnego położenia – nie ma znaczenia dla kierunku. Zatem tolerancja współrzędnych jednocześnie odrzuca części akceptowalne i akceptuje części marginalne.
Rzeczywista pozycja z okrągłą strefą tolerancji odpowiada funkcji i zapewnia o około 57% większy użyteczny obszar tolerancji przy tym samym najgorszym odchyleniu. To wolny margines produkcyjny na zmianę w projekcie.
Wybór punktu odniesienia: Dlaczego powierzchnia montażowa jest zwykle punktem odniesienia A
Punkty odniesienia określają sposób pomiaru części i, w idealnym przypadku, sposób jej użytkowania. Domyślne ustawienie dla wspornika:
- Dane A: główna powierzchnia montażowa — powierzchnia przylegająca do konstrukcji łączącej
- Dane B: cecha lokalizacyjna w obrębie danej powierzchni, często otwór na kołek lub środek wzoru
- Datum C: funkcja drugorzędna kontrolująca obrót
Zasada jest taka, że punkty odniesienia powinny odzwierciedlać sposób, w jaki część jest ograniczona w zespole. Wspornik wymiarowany od dowolnej krawędzi będzie miał inne wymiary niż jego funkcje, a określona tolerancja nie będzie miała znaczenia.
Tolerancja bonusowa MMC: darmowa tolerancja, której prawdopodobnie nie odbierzesz
Najbardziej niedoceniane narzędzie do wymiarowania nawiasów.
Gdy tolerancja położenia jest określona przy maksymalnym stanie materiału (MMC), część zyskuje dodatkową tolerancję położenia, gdy otwór przekracza swój minimalny rozmiar. W przypadku otworu przelotowego jest to funkcjonalnie idealne — większy otwór ma większy luz wokół elementu złącznego, więc może pozwolić na większy błąd położenia, a mimo to montaż jest możliwy.
Konkretnie: otwór przelotowy Ø6.2 +0.2/0 z położeniem ⌀0.2 w MMC. Przy minimalnym rozmiarze 6.2 mm tolerancja położenia wynosi 0.2 mm. Przy maksymalnym rozmiarze 6.4 mm bonus zwiększa tolerancję o 0.2 mm, co daje łącznie ⌀0.4 mm — podwojenie tolerancji bez żadnych kosztów funkcjonalnych.
Większość rysunków wsporników określa położenie bez modyfikatora stanu materiału, co całkowicie je unieważnia. W przypadku otworów przelotowych MMC jest prawie zawsze odpowiednie i prawie zawsze daje darmowe pieniądze.
Wyjątek: otwory na kołki i pozycjonujące, gdzie samo dopasowanie jest funkcjonalne. Powinny być one zamontowane niezależnie od rozmiaru elementu (RFS), ponieważ większy otwór na kołek nie pomoże.
Stos tolerancji w całym zespole wsporników
Wspornik łączący dwa podzespoły jest częścią stosu, który obejmuje wzór dopasowania po każdej stronie, dwa własne wzory wspornika oraz luzy na każdym styku.
Dwie przydatne analizy:
Najgorszy przypadek sumuje wszystkie tolerancje w ich skrajnych punktach. Konserwatywny, gwarantuje montaż i często zawęża tolerancje bardziej, niż jest to konieczne.
Metoda statystyczna (RSS) oblicza pierwiastek kwadratowy sumy czynników, zakładając, że nie wszystkie będą jednocześnie na skrajnych poziomach. Jest to bardziej realistyczne podejście w przypadku wolumenów produkcji i zazwyczaj pozwala na znacznie węższe tolerancje indywidualne.
W przypadku wsporników, praktyczne podejście jest najgorsze w każdym przypadku, gdzie błąd montażu jest niedopuszczalny, a RSS w innych miejscach. Pamiętaj też, że luz jest uzasadnionym narzędziem projektowym — otwory szczelinowe na jednym styku mogą wchłonąć cały układ, co w przeciwnym razie wymusiłoby kosztowne tolerancje wszędzie.
Realistyczne cele tolerancji według funkcji
| Cecha | Standardowe | Precyzja | Komentarz |
|---|---|---|---|
| Pozycja otworu przelotowego | ± 0.1 mm | ± 0.05 mm | Złóż podanie w MMC, aby uzyskać premię |
| Otwór kołkowy / ustalający | H8 | H7 | H7 było wymogiem dla wspornika magnezowego |
| Odległość między otworami | ± 0.1 mm | js6 lub ±0.02 mm | odstęp js6 został zachowany na wsporniku magnezowym |
| Płaskość powierzchni montażowej | 0.1 mm | 0.05 mm | Osiągnięto 0.05 mm na obu częściach obudowy |
| Współpłaszczyznowość na powierzchniach | 0.15 mm | 0.05 mm | Profil obejmujący wszystkie twarze jako grupę |
| Otwór pilotujący do mocowania silnika | H8 | H7 | Ważniejsza jest koncentryczność względem osi napędzanej |
| Profil ogólny | ± 0.2 mm | ± 0.05 mm | Rzadko trzeba być ciasnym |
| Wykończenie powierzchni, powierzchnie łożyskowe | Ra 3.2 μm | Ra 1.6 μm | Drobniejsze zmniejsza osadzanie |
| Grubość | ± 0.1 mm | ± 0.03 mm | Zwykle niekrytyczne |
Gdzie warto płacić za ścisłe tolerancje, a gdzie nie
Koszty obróbki skrawaniem gwałtownie rosną wraz ze zmniejszaniem się tolerancji, a wzrost ten nie jest liniowy. W przybliżeniu: ±0.1 mm jest praktycznie darmowe w przypadku frezowanego elementu, ±0.05 mm wymaga uwagi, ±0.02 mm wymaga kontroli procesu i inspekcji, a mniejsze dokładności oznaczają dedykowaną strategię i często dodatkowe operacje.
Warto zapłacić za: lokalizację cech określających pozycję, płaskość powierzchni montażowej w połączeniach krytycznych pod względem napięcia wstępnego, współpłaszczyznowość powierzchni montażowych, dopasowanie otworów pod łożyska i piloty.
Zazwyczaj nie: ogólne wymiary profilu, grubość niekrytyczna, rozmiary otworów przejściowych, wykończenie powierzchni, cechy, które niczego nie dotyczą.
Powszechnym i kosztownym wzorcem jest rysunek z tolerancją bloku rysunkowego ±0.05 mm dla każdego wymiaru. Sygnalizuje to, że nikt nie zidentyfikował, które cechy są istotne, i wycenia część tak, jakby wszystkie miały znaczenie.
Strategia obróbki i kontrola zniekształceń
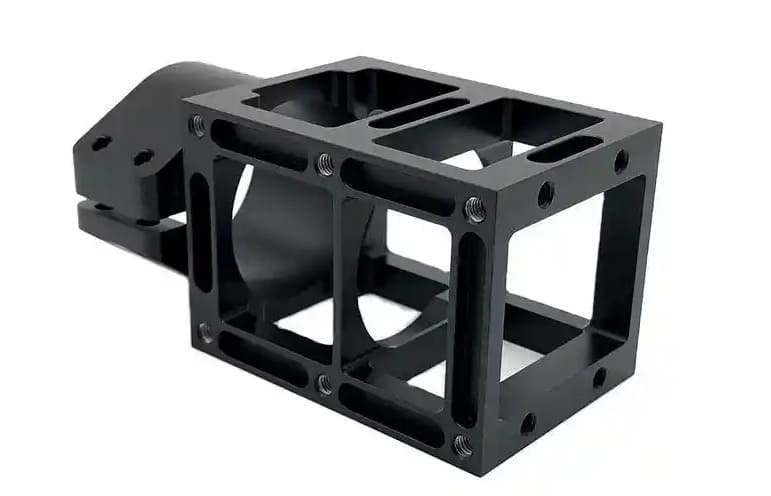
Strategia ustawiania: Dlaczego obróbka na jednym ustawieniu ma znaczenie dla wzorów otworów
Relacja między elementami obrabianymi w jednym ustawieniu jest ograniczona dokładnością maszyny – zazwyczaj znacznie poniżej 0.01 mm na dobrym centrum obróbczym. Relacja między elementami obrabianymi w różnych ustawieniach dziedziczy między nimi błąd mocowania i błąd odbioru punktu odniesienia, który jest zazwyczaj o rząd wielkości większy.
W przypadku nawiasów, gdzie relacje między powierzchniami i wzorcami stanowią całą funkcję, bezpośrednio wpływa to na strategię. Umieszczenie wszystkich funkcjonalnych powierzchni w jednej konfiguracji jest często cenniejsze niż jakakolwiek inna pojedyncza decyzja.
3-osiowe a 5-osiowe dla uchwytów wielopłaszczyznowych
W przypadku uchwytu z powierzchniami montażowymi na dwóch lub trzech płaszczyznach zwykle wymagane są od trzech do pięciu ustawień w przypadku maszyny 3-osiowej lub od jednego do dwóch w przypadku maszyny 5-osiowej.
Porównanie kosztów jest zazwyczaj bardziej trafne, niż się wydaje — stawki za maszyny 5-osiowe są wyższe, ale liczba przezbrojeń gwałtownie spada, a często dominują koszty robocizny związanej z przezbrojeniem i mocowaniem. Porównanie dokładności nie jest wcale trafne: obróbka w jednym ustawieniu całkowicie eliminuje błąd między ustawieniami.
W przypadku prostych płaskich wsporników, 3-osiowy jest prawidłowy, a 5-osiowy to marnotrawstwo. W przypadku wsporników wielopłaszczyznowych o powiązanych cechach w różnych płaszczyznach, 5-osiowy zazwyczaj wygrywa w obu przypadkach.
Naprężenia szczątkowe i stabilność płaskości
Mechanizm zniekształcenia, który powoduje wykrycie ludzi, ponieważ część jest prawidłowo zmierzona i następnie się porusza.
Blachy walcowane i pręty wytłaczane przenoszą naprężenia szczątkowe powstałe w wyniku obróbki. Obróbka skrawaniem powoduje asymetryczne usuwanie materiału, pozostałe naprężenia ulegają redystrybucji, a element zmienia kształt — czasami na maszynie, a czasami po kilku godzinach.
Skala problemu zależy od ilości usuniętego materiału i asymetrii usuwania. Wspornik wykonany z grubej płyty i cienkiej, żebrowanej struktury to najgorszy przypadek.
Środki zaradcze w kolejności ich stosowania:
- Określ zapasy odprężone. Blacha poddana procesowi odprężania zachowuje się znacznie bardziej przewidywalnie niż blacha walcowana.
- Najpierw należy wygładzić wstępnie, następnie ustabilizować, a na końcu wykończyć. W obu badanych przypadkach zastosowano naddatek 0.5 mm przed obróbką końcową.
- Dodaj operację pośrednią odciążającą tam, gdzie precyzja tego wymaga. Wspornik magnezowy został wyżarzony po obróbce zgrubnej specjalnie w tym celu.
- Usuń materiał symetrycznie jeśli geometria na to pozwala, należy zamieniać strony zamiast wykańczać najpierw jedną ścianę.
- Pozostaw na czas uspokojenia między obróbką zgrubną i wykańczającą w przypadku części o wysokiej precyzji.
Mocowanie cienkich i asymetrycznych zamków
Siła zacisku odkształca części, a odkształcenie powraca do pierwotnego kształtu po zwolnieniu. Cienki wspornik mocno zaciśnięty w imadle będzie obrabiany prawidłowo, ale po zwolnieniu będzie poza tolerancją.
Podejścia sprawdzające się w przypadku geometrii wsporników: mocowanie próżniowe części o płaskiej powierzchni, miękkie szczęki dopasowane do konturu części, wypustki ofiarne przytrzymujące część w magazynie i usuwane na końcu oraz niska siła zacisku z większą liczbą punktów styku.
W przypadku cienkich wsporników płytowych – przykładowo 5-milimetrowej części ze stali SS400 – siła cięcia jest równie ważna, co mocowanie. Lekkie obróbki wykończeniowe ostrymi narzędziami skuteczniej redukują ugięcie niż próba sztywnego zamocowania elementu, aby wytrzymać ciężkie cięcia.
Stosujemy te same zasady w przypadku przyrządów i oprzyrządowania , które zazwyczaj są cienkimi konstrukcjami płytowymi z precyzyjnymi wzorami otworów i taką samą wrażliwością na odkształcenia.
Osiąganie i utrzymywanie płaskości na dużych powierzchniach montażowych
Płaskość na dużej powierzchni jest kombinacją strategii obróbki i zarządzania naprężeniami, a czasami wymaga etapu korekcji.
Czynniki wpływające na ten stan to: stan materiału i naprężenia szczątkowe, odkształcenia mocowania i zacisków, siła skrawania i wprowadzane ciepło, stan narzędzia oraz procesy obróbki końcowej, w tym obróbka powierzchni.
Strategie: frezowanie czołowe frezem o dużej średnicy w jednym przejściu, jeśli to możliwe, zamiast pokonywania kolejnych etapów, lekkie przejście końcowe w celu usunięcia ugięcia spowodowanego siłą skrawania, obróbka skrawaniem obu stron, jeśli to możliwe, w celu zrównoważenia naprężeń, a w razie potrzeby zastosowanie korekcji mechanicznej po obróbce.
Ta ostatnia opcja jest uzasadniona, a czasami wręcz konieczna. W przypadku wspornika SS400 zastosowano ręczną korektę płaskości po obróbce, a następnie ponownie po chromowaniu, aby utrzymać 0.05 mm na elemencie o grubości 5 mm. Niektóre geometrie nie spełnią wymagań wyłącznie poprzez obróbkę.
Obróbka powierzchni i jej wpływ na dopasowanie
Obróbka powierzchni jest przyczyną tego, że prawidłowo wykonane zamki przestają być prawidłowe.
Powłoka zmienia wymiary
Każda powłoka zmienia wymiary części, a zmiana ta jest często większa niż dopuszczalna tolerancja.
W przypadku anodowania twardego efekt wymiarowy jest poważny: ponieważ anodowanie przekształca podłoże, a nie je powiększa, zwiększając je mniej więcej o połowę na zewnątrz i do wewnątrz, średnice otworów zmniejszają się mniej więcej o pełną grubość powłoki. Powłoka typu III o grubości 50 μm usuwa około 50 μm z otworu – ponad trzy razy więcej niż pasmo H7 w typowym otworze kołka mocującego.
Galwanizacja zachowuje się inaczej i w przeliczeniu na jednostkę grubości, gorzej — osadzane powłoki dodają swoją pełną grubość do każdej powierzchni, więc średnica otworu zmniejsza się o dwukrotność grubości galwanizacji.
Omówiliśmy to szczegółowo w naszym poradniku dotyczącym kontroli wymiarów anodowania twardego , który zawiera wskaźniki wzrostu w zależności od rodzaju powłoki oraz cztery strategie postępowania. W przypadku wsporników, elementy, na które należy zwrócić uwagę, to otwory na kołki i otwory ustalające, otwory gwintowane oraz wszelkie powierzchnie styku o określonym dopasowaniu.
Korygowanie płaskości po galwanizacji: krok pomijany przez większość specyfikacji
Powłoka zmienia kształt i rozmiar, a to właśnie w tym miejscu zatrzymują się cienkie zamki.
Procesy galwanizacji obejmują kąpiele chemiczne, zmiany temperatury oraz – w przypadku galwanizacji – naprężenia wewnętrzne w osadzanej warstwie. W przypadku cienkiego lub asymetrycznego elementu wszystkie te czynniki mogą powodować zmiany geometrii. Wspornik, który był płaski z tolerancją 0.05 mm przed galwanizacją, może nie być płaski po galwanizacji.
Wspornik automatyzacji SS400 jest tego bezpośrednim przykładem. Proces obejmował ręczną korektę płaskości po obróbce oraz drugą korektę po chromowaniu . Bez tego drugiego kroku, wymóg płaskości 0.05 mm nie przetrwałby obróbki wykańczającej — w przypadku części wykonanej prawidłowo.
Dwie praktyczne implikacje. Po pierwsze, określ na rysunku, czy płaskość ma zastosowanie przed, czy po powlekaniu; jeśli nie ma informacji, opierasz się na założeniach dostawcy. Po drugie, w przypadku cienkowarstwowych wsporników z rzeczywistymi wymaganiami dotyczącymi płaskości, zaplanuj korektę po powlekaniu jako operację planową, a nie jako odzyskiwanie.
Powłoka na powierzchniach łożysk i jej wpływ na napięcie wstępne
Powłoki zmieniają zachowanie się tarcia na stykach, gdzie powstaje napięcie wstępne, co zmienia zależność między momentem obrotowym a napięciem wstępnym.
Efekty są realne, ale nie zawsze intuicyjne: powłoka zmniejszająca tarcie zwiększa osiągane napięcie wstępne przy danym momencie obrotowym, co może powodować nadmierne obciążenie elementu złącznego lub gwintu. Powłoka zwiększająca tarcie zmniejsza napięcie wstępne, powodując niedokręcenie połączenia. Niektóre powłoki są również bardziej miękkie niż podłoże, co zwiększa osadzenie i przyspiesza utratę napięcia wstępnego.
Jeśli połączenie ma krytyczne znaczenie pod względem napięcia wstępnego, należy albo zamaskować powierzchnie nośne, albo ustalić specyfikację momentu obrotowego w odniesieniu do stanu powłoki — a nie wartości dla gołego materiału z tabeli elementów złącznych.
Ciągłość elektryczna poprzez interfejsy wspornikowe
Jeśli od wspornika oczekuje się uziemienia, połączenia elektrycznego lub ciągłości EMI, powłoka ma znaczenie.
Anodowanie jest izolatorem elektrycznym. Wspornik z oznaczeniem „anodowanie całości”, który również wymaga uziemienia ładunku, nie będzie go uziemiał. Standardowym rozwiązaniem jest chromianowanie powierzchni styku, które utrzymuje przewodność na poziomie poniżej mikrometra, a zatem zasadniczo nie ma wpływu na wymiary — lub maskowanie tych powierzchni i pozostawianie ich odsłoniętymi.
Oba podejścia muszą być uwzględnione od samego początku.
Rozważania na temat korozji i galwanizacji w połączeniach różnych metali
Z natury rzeczy wsporniki umieszcza się w miejscach przejść materiałowych — powszechnym i galwanicznie aktywnym rozwiązaniem jest aluminiowy wspornik przykręcony do ramy stalowej za pomocą łączników ze stali nierdzewnej.
Tam, gdzie w obecności wilgoci stykają się różne metale, koroduje przede wszystkim materiał mniej szlachetny. Aluminium w zetknięciu ze stalą nierdzewną to istotna para; magnez w zetknięciu z niemal wszystkim to poważna para.
Środki zaradcze: podkładki i tuleje izolacyjne na łączniku, powłoki na jednej lub obu powierzchniach, uszczelniacze na styku lub dobór materiałów zmniejszających różnicę potencjałów. W przypadku wsporników magnezowych, izolacja od stalowych łączników nie jest opcjonalna w żadnym środowisku, w którym występuje wilgoć.
Projektowanie pod kątem możliwości produkcyjnych
Minimalna grubość ścianki i żebra
| Materiał | Komfortowe minimum | Osiągalny | Komentarz |
|---|---|---|---|
| Aluminium 6061-T6 | 1.5 mm | 0.8 mm | Najbardziej przewidywalny |
| Aluminium 7075-T6 | 1.2 mm | 0.7 mm | Większa sztywność pomaga |
| Magnez AZ31 | 1.5 mm | 1.0 mm | Niska siła cięcia pomaga |
| Stal | 1.0 mm | 0.6 mm | Sztywny, ale powolny w obróbce maszynowej |
| Ti-6Al-4V | 1.0 mm | 0.6 mm | Zarządzanie ciepłem ma kluczowe znaczenie |
| Acetal / PEEK | 2.0 mm | 1.5 mm | Zmiękczenie termiczne jest granicą |
Poniżej komfortowego minimum należy spodziewać się śladów drgań, odchyleń wymiarowych spowodowanych ugięciem oraz wyższych kosztów wynikających z konserwatywnych parametrów cięcia. Niepodparta rozpiętość ma równie duże znaczenie jak grubość — cienkie, krótkie i dobrze podparte żebro jest znacznie łatwiejsze do wykonania niż ta sama grubość o rozpiętości 200 mm.
Wewnętrzne promienie narożników i dostęp do narzędzi
Narożniki wewnętrzne muszą mieć promień co najmniej równy promieniowi narzędzia skrawającego, a najlepiej większy. Jest to najczęstszy problem z DFM na rysunkach wsporników.
Wskazówka: określ wewnętrzne promienie naroży co najmniej 1.2-krotnie większe od promienia największego narzędzia, którym można dotrzeć do elementu. Większe promienie pozwalają większym narzędziom na szybsze cięcie i lepsze wykończenie. Każde zmniejszenie określonego promienia naroża wymusza użycie mniejszego narzędzia, które tnie wolniej, bardziej się ugina i częściej pęka.
W przypadku kieszeni o głębokości 20 mm, promień naroża 3 mm wymaga narzędzia o średnicy 5 mm lub mniejszej i stosunku długości do średnicy 4:1 – co jest wykonalne. Promień naroża 1 mm w tej samej kieszeni wymaga narzędzia o średnicy 1.6 mm i stosunku 12:1, które jest powolne, delikatne i drogie.
Stosunek głębokości do szerokości kieszeni
Głębokie, wąskie kieszenie są drogie. Stosunek długości do średnicy narzędzia decyduje o sztywności, a sztywność decyduje o szybkości usuwania materiału.
Orientacyjnie: do 3:1 głębokość do średnicy narzędzia jest prosta, od 3:1 do 5:1 wymaga ostrożności, od 5:1 do 8:1 jest powolne i ma ograniczone parametry, a powyżej 8:1 potrzebne są specjalistyczne narzędzia i znacznie wyższy koszt.
Jeśli kieszeń musi być głęboka, zrób ją na tyle szeroką, żeby dało się w nią wcisnąć duże narzędzie.
Konsolidacja konstrukcji spawanej w część obrabianą maszynowo — i kiedy tego nie robić
Zastąpienie zespołu spawanego pojedynczą częścią obrabianą mechanicznie eliminuje odkształcenia spoin, usuwa utratę wytrzymałości w strefie wpływu ciepła, poprawia odporność na zmęczenie, redukuje nakład pracy związany z montażem i eliminuje stos tolerancji w połączeniach spawanych.
Zazwyczaj kosztuje to więcej w przeliczeniu na jedną część i marnuje się o wiele więcej materiału.
Konsolidacja opłaca się, gdy montaż jest krytyczny pod względem zmęczenia materiału, gdy wymagana jest precyzja połączeń spawanych, gdy ilość jest na tyle mała, że dominującą rolę odgrywa konfiguracja spawania lub gdy wersja spawana stale zawodzi.
Nie warto tego robić, gdy część jest na tyle duża, że koszt jej wytworzenia staje się zbyt wysoki, gdy geometria jest prosta, a ścieżki obciążenia mało wymagające lub gdy liczba sztuk jest duża, a wersja spawana działa prawidłowo.
Projektowanie dla pojedynczej konfiguracji
Ponieważ liczba konfiguracji wpływa zarówno na koszty, jak i dokładność, projektowanie z myślą o jej zmniejszeniu opłaca się podwójnie.
- Utrzymuj funkcjonalność dostępną z jak najmniejszej liczby kierunków
- Unikaj elementów na przeciwległych ścianach, które wymagają ścisłych relacji między nimi.
- Zapewnij wyraźną powierzchnię odniesienia i powierzchnię mocowania, która nie będzie zawierała krytycznych cech
- Należy zapewnić wystarczającą ilość materiału do zamocowania — część bez powierzchni chwytnej wymaga specjalnego zamocowania
- Jeśli nie da się uniknąć drugiej konfiguracji, umieść tam funkcje niekrytyczne
Standaryzacja sprzętu w obrębie rodziny uchwytów
Niedoceniany czynnik kosztowy w programach z wieloma przedziałami.
Zastosowanie trzech rozmiarów łączników zamiast ośmiu w jednej rodzinie uchwytów redukuje liczbę zmian narzędzi, upraszcza montaż, zmniejsza zapasy i ryzyko błędów montażowych. To samo dotyczy promieni naroży — standaryzacja na małym zestawie promieni oznacza mniej zmian narzędzi i lepsze ponowne wykorzystanie ścieżki narzędzia.
Dla klientów korzystających z rodzin uchwytów jest to zazwyczaj największa dostępna oszczędność, która nie wiąże się z kompromisem w zakresie funkcjonalności.
Czynniki kosztowe i czas realizacji
Co tak naprawdę wpływa na koszt uchwytu
W przybliżonej kolejności wpływu:
- Liczba konfiguracji — dominująca zmienna w większości nawiasów
- Objętość usuniętego materiału — czas maszyny zależy od tego, co wycinasz, a nie od tego, co zachowujesz
- Tolerancja i wykończenie — mocno nieliniowe poza ±0.05 mm
- Dostępność narzędzi — małe promienie i głębokie kieszenie wymuszają powolne narzędzia
- Materiał — zarówno koszt magazynowy, jak i obrabialność
- Ilość — amortyzacja konfiguracji i udoskonalanie procesów
- Obróbka powierzchniowa — w tym wszelkie maskowanie i korekta po zabiegu
- Kontrola — pełna inspekcja kontra pobieranie próbek
Zwróć uwagę na to, co jest na dole: klasa materiału. Projektanci często optymalizują koszty materiałów, ignorując liczbę ustawień, która zazwyczaj ma kilkakrotnie większy wpływ.
Wykorzystanie materiałów i problem półfabrykatów
Skomplikowany, obrobiony maszynowo wspornik zazwyczaj zużywa trzy do czterech razy więcej materiału niż jego masa gotowego produktu. Gotowy wspornik o wadze 1 kg może być początkowo sprzedawany jako płyta o wadze 4 kg.
Dlatego koszt obróbki jest mierzony na podstawie początkowej obwiedni, a nie gotowego elementu. Dwa wsporniki o identycznej masie końcowej mogą się znacznie różnić kosztem, jeśli jeden z nich zmieści się w mniejszym bloku.
Praktyczne rozwiązania: projektuj płyty o standardowej grubości, aby uniknąć obróbki zbyt dużych półfabrykatów, zachowaj ciasną przestrzeń i zastanów się, czy wytłaczany profil lub wycinany laserowo półfabrykat mógłby zapewnić przybliżony kształt.
Ustaw liczbę jako zmienną dominującą
Każde dodatkowe ustawienie wiąże się z koniecznością montażu, obsługi części, odbioru punktu odniesienia, zmiany programu i weryfikacji pierwszego egzemplarza. W przypadku wspornika o umiarkowanym czasie obróbki, czas konfiguracji może z łatwością przekroczyć całkowity koszt cięcia.
Dlatego zmiana konstrukcji, która umożliwia obróbkę skrawaniem części w jednym ustawieniu zamiast w trzech, często przynosi większe oszczędności niż jakakolwiek inna dostępna optymalizacja — i dlatego obróbka 5-osiowa jest często tańsza w przypadku wsporników wielopłaszczyznowych, pomimo wyższej wydajności maszyny.
Tolerancja i mnożniki kosztów wykończenia
Przybliżone mnożniki na frezowanym elemencie, względem standardu ±0.1 mm:
| Tolerancja | Przybliżony mnożnik kosztów |
|---|---|
| ± 0.1 mm | 1.0× (linia bazowa) |
| ± 0.05 mm | 1.2-1.4× |
| ± 0.02 mm | 1.8-2.5× |
| ± 0.01 mm | 3× i więcej |
Dotyczą one cech objętych tolerancją, a nie całej części – i właśnie dlatego ścisłe tolerancje są tak nieekonomiczne. Dokręcenie dziesięciu istotnych cech kosztuje ułamek tego, co dokręcenie wszystkich sześćdziesięciu.
Przerwy ilościowe i gdzie się znajdują
Ceny w ramach widełek zazwyczaj ustalane są w następujących punktach:
- 1-5 sztuk: konfiguracja dominuje całkowicie; koszt jednostkowy jest najwyższy
- 5-25 sztuk: konfiguracja amortyzuje się znacząco; często jest to największy pojedynczy spadek ceny
- 25-100 sztuk: niestandardowe mocowanie staje się opłacalne; proces zostaje zoptymalizowany
- 100-500 sztuk: zbliżanie się do skrzyżowania blachy w celu uzyskania odpowiedniej geometrii
- 500 +: poważnie oceniać procesy narzędziowe
Obie części studium przypadku znalazły się na skrajnie niskim poziomie – jedna i trzy sztuki. Przy takich ilościach, całkowity koszt to planowanie procesu, mocowanie i kontrola, a sposobem na jego kontrolę jest możliwość produkcji, a nie negocjacje.
Zaopatrzenie w uchwyty i mocowania
Co wysłać wraz z zapytaniem ofertowym
Kompletny pakiet RFQ pozwala na uzyskanie lepszej ceny i szybszej wyceny, głównie dlatego, że eliminuje ryzyko, jakie dostawca dodaje w przypadku niejasności:
- Model 3D w STEP lub Parasolid
- Rysunek 2D z tolerancjami, GD&T, danymi odniesienia i notatkami
- Specyfikacja materiałów w tym stop i hartowanie
- Obróbka powierzchniowa ze standardem i grubością, a także czy wymiary obowiązują przed czy po
- Ilość, w tym prawdopodobne wolumeny następcze
- Zidentyfikowano krytyczne cechy — które tolerancje są funkcjonalne, a które domyślne
- Kontekst montażu w stosownych przypadkach — do czego jest montowany, jakie obciążenia widzi, jakie wzbudzenie będzie odczuwane
Ten przedostatni punkt jest wart więcej, niż większość ludzi się spodziewa. Dostawca, który wie, które trzy z czterdziestu wymiarów rzeczywiście mają znaczenie, może odpowiednio je obrabiać i kontrolować. Dostawca, który ma do czynienia z rysunkiem, na którym wszystko wygląda równie krytycznie, albo wyceni wszystko jako krytyczne, albo zgadnie.
Pytania, które ujawniają, czy dostawca rozumie zasady współpracy
Przydatne przy ocenie dostawcy wsporników:
- W jaki sposób będziesz kontrolować płaskość i współpłaszczyznowość powierzchni montażowych?
- Jakie jest Twoje podejście do problemu naprężeń szczątkowych w części, w której usunięto tak dużo materiału?
- Czy tolerancje płaskości i otworów obowiązują przed czy po obróbce powierzchni? I w jaki sposób je weryfikujesz?
- Jakie zaleca Pan parametry gwintu dla tych elementów złącznych wykonanych z tego materiału?
- Którą z moich tolerancji byś złagodził, gdybyś mógł, a którą byś zaostrzył?
- Ile konfiguracji to zajmie i co by to zmieniło?
Dwaj ostatni dostawcy to osobni dostawcy, którzy rozważają Twoją część, od dostawców, którzy tylko ją wyceniają.
RichconnPodejście firmy do wsporników i mocowań
Wykonujemy uchwyty i mocowania dla przemysłu lotniczego , maszyn przemysłowych , robotyki i automatyki , począwszy od pojedynczych prototypów aż po produkcję wielkoseryjną.
Powiązane możliwości: frezowanie CNC, w tym frezowanie bramowe dużych lub nieregularnych konstrukcji wsporników, obróbka 5-osiowa wsporników wielopłaszczyznowych wymagających dokładności przy jednym zamocowaniu, obróbka metodą szwajcarską małych, precyzyjnych elementów montażowych, elektroerozyjna obróbka drutowa dla uzyskania ostrych krawędzi wewnętrznych oraz obróbka blach , gdzie jest to rzeczywiście najlepszy proces. Materiały obejmują stopy aluminium, stale i stal nierdzewną, tytan, magnez oraz tworzywa konstrukcyjne.
Dwa studia przypadków przytoczone w niniejszym artykule są reprezentatywne dla naszego podejścia do obróbki wsporników. W przypadku magnezowego wspornika lotniczego , zamówienie na pojedynczy element nadal wymagało etapowego procesu z wyżarzaniem zgrubnym po obróbce i kontrolą bicia narzędzia do 0.01 mm, ponieważ otwory H7 i odkształcenie 0.05 mm nie mają wpływu na ilość. W przypadku wspornika automatycznego SS400 , hybrydowa obróbka laserowa i korekta, zarówno przed, jak i po chromowaniu, pozwoliły na uzyskanie płaskości 0.05 mm na elemencie o grubości 5 mm.
Oba ilustrują tę samą rzecz: w nawiasach ścieżka procesu ma większe znaczenie niż lista maszyn.
Jak zaczac
- Wyślij swoje pliki przez richconn.com/kontakt — model 3D, rysunek 2D, materiał, obróbka, ilość
- Przegląd możliwości produkcyjnych — przed złożeniem oferty zaznaczamy konflikty dotyczące tolerancji i powłok, redukcję liczby konfiguracji oraz alternatywy materiałowe lub procesowe
- Cytat z wyszczególnionym czasem realizacji i kosztami wyposażenia
- Pierwszy artykuł z kontrolą wymiarową pod kątem cech krytycznych
- Produkcja z planem kontroli dopasowanym do tego, co jest naprawdę ważne w danej części
Wniosek
Wsporniki i mocowania są traktowane jako części standardowe i większość z nich nimi jest. Jednak te, które powodują problemy, mają stałe, przewidywalne przyczyny – i prawie żadna z nich nie dotyczy tego, czy część została precyzyjnie obrobiona.
Chodzi o to, czy powierzchnie montażowe były na tyle współpłaszczyznowe, że dokręcanie śrub nie powodowało skręcania elementu. Czy powierzchnie nośne były wystarczająco płaskie i gładkie, aby utrzymać napięcie wstępne. Czy zagłębienie gwintu w aluminium było wystarczająco głębokie, aby osiągnąć projektowane obciążenie zacisku. Czy pierwsza częstotliwość drgań własnych wystąpiła poza wzbudzeniem. Czy operacja galwanizacji zmieniła geometrię, mimo że wszystkie inne elementy były poprawne.
Żadne z nich nie pojawia się na typowym rysunku wspornika. Wszystkie są tanie w określeniu i drogie w znalezieniu.
Podsumowanie praktyczne:
- Uchwyty i mocowania to różne części — jeden to ścieżka ładowania, drugi to interfejs pozycjonujący
- Sztywność właściwa jest niemal identyczna we wszystkich metalach konstrukcyjnych — aluminium wygrywa pod względem sztywności, ponieważ taka sama masa zapewnia większy przekrój, a nie dlatego, że materiał jest sztywniejszy
- Geometria przekroju jest ważniejsza od wyboru materiałuponieważ sztywność zginania skaluje się wraz z grubością w sześcianie
- Płaskość i współpłaszczyznowość powierzchni montażowych to parametry napięcia wstępnego, nie kosmetyczne
- Przejście stali w aluminium wymaga gwintu o średnicy 1.5–2× — sprawdź, czy pasuje do grubości twojej ściany
- Określ położenie otworu przelotowego w MMC i odbierz premię za tolerancję, którą obecnie tracisz
- Etap obróbki — z poprawką, stabilizować, kończyć na końcu
- Powłoka zmienia zarówno rozmiar, jak i kształt — określ, czy tolerancje obowiązują przed czy po i zaplanuj budżet na korektę w przypadku cienkich części platerowanych
- Liczba konfiguracji zwiększa koszty więcej niż gatunek materiału
A jeśli geometria rozwija się z płaskiego wzoru, a tolerancja wynosi ±0.3 mm, użyj blachy. Powiemy Ci to również – wykonujemy je na oba sposoby.
Jeśli masz w trakcie realizacji program wspornika lub mocowania, prześlij nam rysunek . Przed wyceną sprawdzimy go pod kątem wykonalności i poinformujemy Cię, które z Twoich tolerancji sprawdzają się w praktyce.



