
Miedź jest ceniona za swoją niezwykłą przewodność cieplną i elektryczną; ze względu na tę właściwość jest niezbędna dla wielu gałęzi przemysłu. Jednak jej ciągliwość, miękkość i skłonność do tworzenia narostów na krawędziach mogą utrudniać obróbkę. W tym wpisie na blogu omówimy sprawdzone techniki CNC, dobór materiałów i najlepsze praktyki, aby precyzyjnie i wydajnie obrabiać miedź.
Czym jest obróbka CNC miedzi
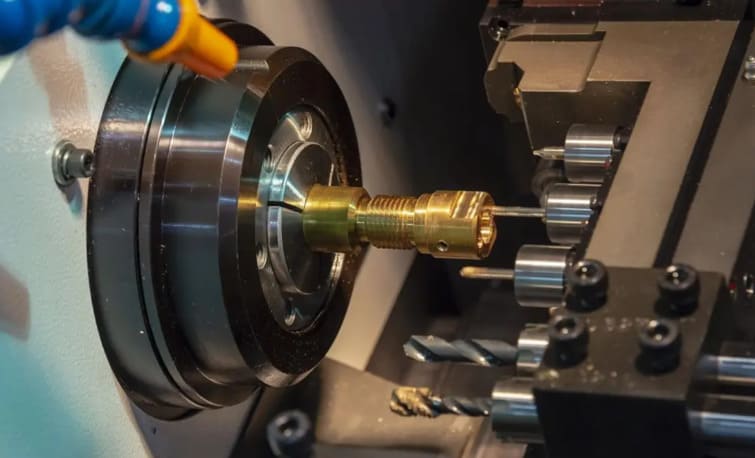
Obróbka CNC miedzi to precyzyjny, zautomatyzowany proces, w którym narzędzia sterowane komputerowo służą do cięcia i kształtowania elementów z litej miedzi. Ta ubytkowa metoda produkcji jest niezbędna do tworzenia skomplikowanych komponentów o wąskich tolerancjach, często sięgających 0.01 mm.
Właściwości miedzi wpływające na obróbkę CNC
Przed obróbką miedzi należy zrozumieć jej właściwości fizyczne. Właściwości te bezpośrednio determinują wybór narzędzi, prędkości posuwu i strategie chłodzenia.
1. Przewodnictwo elektryczne i cieplne
Miedź charakteryzuje się wysoką przewodnością cieplną (około 390 W/m·K), co powoduje szybkie odprowadzanie ciepła ze strefy cięcia. Jest to korzystne dla finalnych podzespołów elektronicznych, ale stanowi wyzwanie dla operatorów maszyn. Intensywne ciepło jest przekazywane do narzędzi skrawających zamiast do wiórów, co powoduje szybsze zużycie. Powoduje to również rozszerzalność cieplną, która z kolei prowadzi do błędów wymiarowych.
2. Ciągliwość i miękkość
Czysta miedź jest niezwykle miękka i ciągliwa, a jej obrabialność często wynosi zaledwie 20%. Powoduje to „gumowate” zachowanie, w którym materiał rozmazuje się zamiast ścinać czysto. W rezultacie operatorzy maszyn napotykają na problemy z długimi, włóknistymi wiórami i potencjalną deformacją części.
3. Tendencja do tworzenia się naroży (BUE)
Gumowata natura miedzi często powoduje przywieranie materiału do narzędzia skrawającego. To nagromadzenie, zwane narostem na krawędzi (BUE), skutecznie zmienia geometrię noża. W rezultacie części często charakteryzują się błędami wymiarowymi i niską jakością wykończenia powierzchni.
At RICHCONN, skrupulatnie planujemy każdy aspekt obróbki miedzi – od doboru narzędzi po strategie chłodzenia – aby konsekwentnie pokonywać wyzwania, takie jak BUE. Gwarantuje to doskonałą jakość wykończenia powierzchni i dokładność wymiarów gotowych komponentów.
Materiały i gatunki miedzi stosowane w obróbce CNC

Wybór właściwego gatunku miedzi jest niezwykle istotny, ponieważ niewielkie różnice w składzie chemicznym mogą znacząco wpłynąć na obrabialność i wydajność.
Czysta miedź (C101, C110, itd.)
Czyste gatunki miedzi zapewniają najwyższą przewodność elektryczną i cieplną (nawet 101% IACS), ale są wyjątkowo trudne w obróbce.
Stop C101 (beztlenowy) to najczystsza opcja, niezbędna w zastosowaniach próżniowych i półprzewodnikowych, choć jest „gumowaty” i podatny na powstawanie długich wiórów. Z kolei stop C110 to bardziej przystępny cenowo standard dla szyn zbiorczych i przewodów. Oferuje podobną przewodność przy nieco lepszej formowalności.
Stopy obrabialne maszynowo (np. miedź tellurowa)
Gatunki takie jak C14500 (miedź tellurowa) zostały opracowane specjalnie z myślą o rozwiązaniu problemów z obróbką mechaniczną czystej miedzi. Dzięki dodatkowi niewielkich ilości telluru (~0.5%) stopy te tworzą krótkie i kruche wióry zamiast długich, nitkowatych. Dzięki temu wskaźnik skrawalności wzrasta do około 85%. Ten ogromny wzrost wiąże się z jedynie niewielkim spadkiem przewodności (do ~90-93% IACS).
Mosiądz i brąz
Mosiądz i brąz to stopy, w których przewodnictwo elektryczne jest niższe, a wytrzymałość i łatwość cięcia są większe.
Mosiądz automatowy (C36000) stanowi punkt odniesienia w branży i charakteryzuje się 100% skrawalnością. Tworzy małe, łatwe w obróbce wióry, co umożliwia szybką produkcję. Stopy brązu są generalnie bardziej wytrzymałe i ścierne, ale oferują doskonałą odporność na zużycie.
Inżynierowie często wybierają te gatunki do łożysk i tulei, w których trwałość konstrukcyjna ma pierwszeństwo przed czystym przenoszeniem energii elektrycznej.
Zobacz także : Mosiądz kontra brąz kontra miedź
Miedź-nikiel i stopy specjalistyczne
W środowiskach, w których wymagana jest wyjątkowa odporność, niezbędne są specjalistyczne stopy, takie jak miedź-nikiel lub miedź berylowa.
Miedź-nikiel (C70600) zapewnia wyjątkową odporność na korozję w wodzie morskiej. Dlatego jest niezbędny w sprzęcie okrętowym. Z kolei miedź berylowa zapewnia wytrzymałość stali po obróbce cieplnej. Jednak te twardsze materiały zużywają narzędzia szybciej niż mosiądz. Wymagają one sztywnych opraw i precyzyjnych prędkości, aby zapobiec utwardzaniu zgniotowemu podczas obróbki.
Aby uprościć wybór materiału, poniższa tabela podsumowuje kluczowe właściwości popularnych gatunków miedzi. Zwróć uwagę na odwrotną zależność między przewodnością a obrabialnością – kluczowy kompromis w projektowaniu i produkcji komponentów.
| Stopień | Przewodność (% IACS) | Obróbka skrawaniem (%) | Kluczowe zastosowania |
| C101 / C110 | 100-101% | 20% | Szyny zbiorcze, elektronika wysokiej klasy |
| C14500 (Te) | 90-93% | 85% | Złącza, dysze spawalnicze |
| C360 Mosiądz | 26% | 100% | Elementy złączne, okucia złożone |
| C172 (Be) | 20-25% | 20% | Sprężyny, narzędzia nieiskrzące |
| C932 Brąz | 12% | 50% | Tuleje, łożyska, koła zębate |
Techniki obróbki CNC miedzi
Wyjątkowa ciągliwość i przewodność cieplna miedzi wymagają stosowania szczególnych strategii obróbki w celu zapewnienia precyzji i jakości powierzchni.
Frezowanie CNC
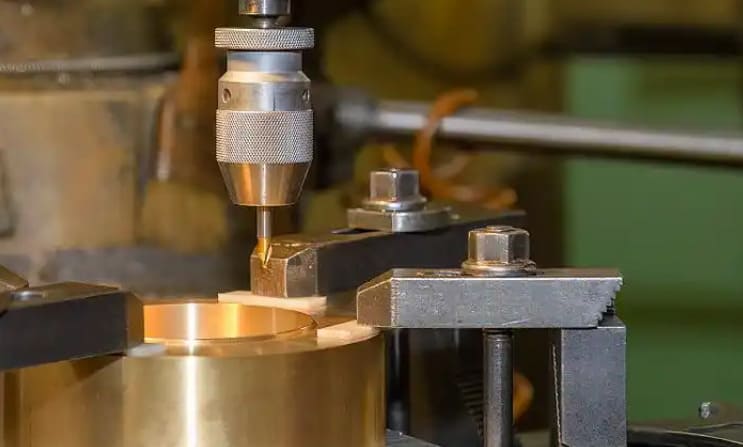
Frezowanie CNC najlepiej sprawdza się przy tworzeniu skomplikowanych kształtów w elementach miedzianych, takich jak kontury, kieszenie i rowki. W tym procesie do precyzyjnego usuwania materiału wykorzystuje się wieloostrzowe narzędzia obrotowe. Aby zapobiec rozmazywaniu się materiału, konieczne jest stosowanie bardzo ostrych narzędzi i stosowanie niższych prędkości skrawania, często o 10-20% niższych niż w przypadku innych metali.
Toczenie CNC
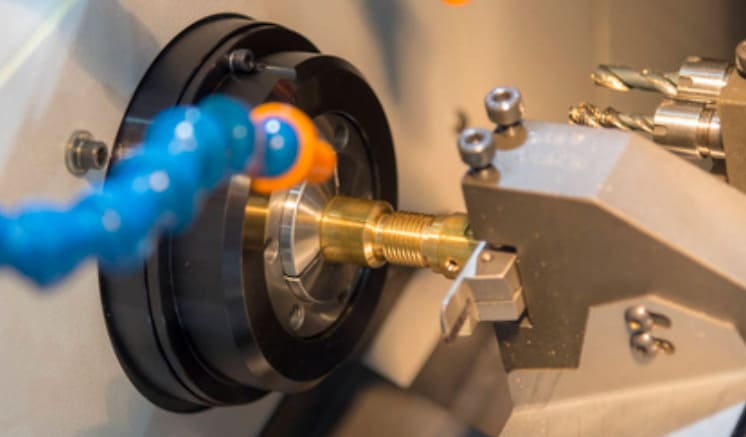
Toczenie CNC, idealne do obróbki części cylindrycznych, takich jak złącza i wały, polega na obracaniu miedzianego przedmiotu obrabianego względem nieruchomego narzędzia skrawającego. Kluczowym czynnikiem jest kąt nachylenia krawędzi skrawającej narzędzia, który powinien mieścić się w przedziale od 70° do 95°, aby zminimalizować ryzyko przywierania, szczególnie w przypadku miękkich materiałów. Ta technika jest zarówno precyzyjna, jak i przystępna cenowo w przypadku elementów symetrycznych.
Wiercenie, wiercenie i inne operacje
Oprócz frezowania i toczenia, precyzyjne wykonywanie otworów ma kluczowe znaczenie. Wiercenie miedzi wymaga ostrych narzędzi i cykli wiercenia, aby skutecznie usuwać wióry. Rozwiercanie pozwala następnie powiększyć te otwory do dokładnych wymiarów. Operacje takie jak gwintowanie są trudne ze względu na miękkość miedzi i często wymagają specjalnych gwintowników, aby uniknąć pęknięć.
Najlepsze praktyki obróbki CNC miedzi
Optymalizacja konfiguracji jest kluczem do opanowania obróbki miedzi. Wdrożenie tych sprawdzonych strategii zapobiega powstawaniu lepkich odprysków i zapewnia doskonałą jakość powierzchni.
Wybór narzędzia
Wybór odpowiedniego narzędzia ma kluczowe znaczenie dla uzyskania czystych cięć. Chociaż stal szybkotnąca (HSS) jest realną opcją, narzędzia węglikowe są zazwyczaj preferowane ze względu na ich doskonałą odporność na zużycie w wysokich temperaturach. Narzędzia powinny mieć wyjątkowo ostre krawędzie skrawające i powłoki o niskim współczynniku tarcia, aby zapobiegać tworzeniu się narostów i zapewnić gładkie wykończenie powierzchni.
At RICHCONNUżywamy szybkich centrów obróbczych ze specjalistycznymi narzędziami z węglików spiekanych. Pozwala nam to tworzyć skomplikowane detale, zachowując jednocześnie lustrzaną gładkość powierzchni gotowego elementu.
Zobacz także : Narzędzia HSS a narzędzia węglikowe
Prędkości i strategie podawania
Wysokie prędkości skrawania w połączeniu z umiarkowanymi posuwami są zazwyczaj skuteczne w przypadku miedzi. Takie podejście minimalizuje przenoszenie ciepła do elementu i sprzyja efektywnemu odprowadzaniu wiórów. W przypadku czystej miedzi zaleca się rozpoczęcie od prędkości skrawania 30–90 m/min.
Chłodziwo i smarowanie
Wysoka przewodność cieplna miedzi wymaga agresywnego chłodzenia. Do wypłukania lepkich wiórów i stabilizacji temperatury należy stosować chłodziwo wysokociśnieniowe. Rozpuszczalne emulsje olejowe zazwyczaj zapewniają najlepszą smarowność. Należy jednak bezwzględnie unikać płynów zawierających aktywną siarkę, ponieważ natychmiast plamią one powierzchnie miedzi.
Techniki mocowania i obróbki
Ponieważ miedź jest bardzo ciągliwa, standardowe imadła mogą łatwo zgnieść lub wgnieść elementy. Można temu zapobiec, stosując specjalnie obrobione miękkie szczęki, które równomiernie rozprowadzają siłę zacisku. W przypadku cienkich lub delikatnych elementów, uchwyty próżniowe zapewniają pewny chwyt bez fizycznego uszkodzenia zacisku.
kontrola wiórów
Miedź naturalnie tworzy długie, nitkowate wióry, które negatywnie wpływają na jakość powierzchni. Używaj płytek z agresywnymi łamaczami wiórów, aby natychmiast rozłupywać te pasma. Dodatkowo, wybieraj rowki o dużej spirali, aby szybko usuwać zanieczyszczenia. Takie strategie zapobiegają tworzeniu się niebezpiecznych „ptasich gniazd” wokół narzędzia i przedmiotu obrabianego.
Typowe wyzwania i jak je pokonać
Nawet jeśli stosujesz się do najlepszych praktyk, obróbka miedzi wiąże się z pewnymi trudnościami. Zrozumienie tych typowych wyzwań i wiedza, jak sobie z nimi radzić, pomaga osiągnąć spójne, wysokiej jakości rezultaty.
Formacja krawędzi nagromadzonych
Gumowata natura miedzi często powoduje jej przywieranie do narzędzia tnącego. Ten „narost” zachowuje się jak tępe ostrze, niszcząc wykończenie powierzchni. Można temu zapobiec, stosując polerowane, ostre płytki i utrzymując wysokie prędkości skrawania, aby wióry były szybko odprowadzane.
Zadziory i wady powierzchni
Ponieważ miedź jest wyjątkowo ciągliwa, ma tendencję do zaginania się na krawędziach obrabianego przedmiotu zamiast ścinania ich czysto. Prowadzi to do powstawania znacznych zadziorów, szczególnie na ścieżkach wyjścia narzędzia. Aby zminimalizować to zjawisko, należy utrzymywać narzędzia w doskonałej ostrości i zmniejszyć posuw podczas końcowych przejść wykańczających.
Deformacja przedmiotu obrabianego
Miękkość miedzi sprawia, że jest ona podatna na odkształcenia spowodowane nadmiernymi siłami zacisku lub naciskiem cięcia. Aby tego uniknąć, należy stosować osprzęt równomiernie rozprowadzający nacisk, taki jak miękkie szczęki lub stoły próżniowe. Ponadto, lżejsze cięcia i używanie ostrych narzędzi również zmniejszają siłę cięcia. Pomaga to zachować integralność wymiarową.
Zarządzanie zużyciem narzędzi
Chociaż miedź jest miękka, generuje intensywne ciepło, które niszczy krawędzie narzędzi. Ten szok termiczny, w połączeniu z przyleganiem materiału, może spowodować przedwczesne uszkodzenie narzędzia. Można temu zapobiec, zalewając miejsce skrawania chłodziwem i wybierając narzędzia z polerowanego węglika spiekanego, aby zmniejszyć tarcie przyspieszające zużycie.
Rozwiązywanie problemów i praktyczne rozwiązania
Rozwiązywanie problemów należy rozpocząć od sprawdzenia krawędzi skrawającej. Tępe narzędzia są przyczyną większości uszkodzeń powierzchni miedzi. W przypadku zauważenia wibracji, należy usztywnić mocowanie lub skrócić wysięg narzędzia. A jeśli lepkie wióry zaczną zatykać rowki, należy natychmiast zastosować chłodziwo pod wysokim ciśnieniem, aby je oczyścić.
Techniki wykańczania i postprodukcji
Proces obróbki to dopiero początek. Obróbka końcowa jest niezbędna, aby przekształcić świeżo wycięty element miedziany w gotowy, wysokowydajny komponent.
gratowanie
Ze względu na swoją ciągliwość, obróbka miedzi często pozostawia drobne, ostre zadziory. Gratowanie jest kluczowym procesem usuwania tych niedoskonałości. Można to zrobić ręcznie za pomocą narzędzi ręcznych lub metodami zautomatyzowanymi, takimi jak polerowanie, co zapewnia gładkie, bezpieczne krawędzie oraz precyzyjne wymiary końcowe.
Opcje ulepszania powierzchni (polerowanie, galwanizacja, pasywacja)
Surowa miedź szybko matowieje pod wpływem powietrza. Aby zachować przewodność, należy zastosować srebrzenie lub cynowanie, co zapewnia wyjątkową lutowalność. W celu ochrony przed korozją i zużyciem, idealne jest elektropolerowanie lub niklowanie bezprądowe. Pasywacja jest również kluczowa dla usuwania zanieczyszczeń powierzchniowych bez zmiany wymiarów.
Jak wykończenie wpływa na wydajność
Jakość powierzchni decyduje nie tylko o wyglądzie; definiuje ona również wydajność operacyjną. Polerowane wykończenie (Ra < 0.4 µm) minimalizuje rezystancję styku, co jest kluczowe w przypadku złączy wysokoprądowych. Co więcej, gładsze powierzchnie maksymalizują również wymianę ciepła w systemach zarządzania temperaturą. W rezultacie, odpowiednie wykończenie zapobiega przedwczesnym awariom.
Zastosowania części miedzianych obrabianych CNC
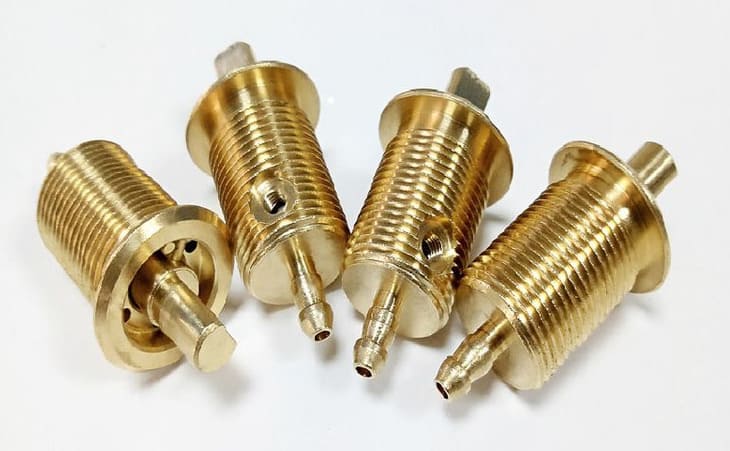
Elektryka i elektronika
Miedź pozostaje standardem branżowym dla wysokowydajnych komponentów elektrycznych. Operatorzy maszyn CNC często stosują gatunek C10100, aby osiągnąć przewodność 101% IACS . Ta czystość zapewnia minimalny spadek napięcia w skomplikowanych złączach i szynach zbiorczych. Dzięki temu wrażliwe urządzenia elektroniczne utrzymują stabilną transmisję mocy bez zakłóceń sygnału.
Motoryzacja, lotnictwo
Sektory lotnictwa i motoryzacji opierają się na odporności miedzi na korozję i sprawności cieplnej. Mechanicy używają miedzi C110 lub berylu do produkcji precyzyjnych dysz paliwowych, złączek hydraulicznych oraz gniazd zaworów. Elementy te są odporne na wysokie ciśnienia i wahania temperatury, a także zapewniają niezawodne dostarczanie płynów do silników o krytycznym znaczeniu.
Zarządzanie termiczne
Efektywne chłodzenie w dużej mierze opiera się na doskonałych właściwościach termicznych miedzi. Obrabiane maszynowo radiatory i wymienniki ciepła wykorzystują przewodność cieplną miedzi na poziomie 400 W/m·K, aby szybko odprowadzać ciepło. Ta właściwość jest niezbędna do ochrony wrażliwych procesorów i elektroniki dużej mocy przed awarią termiczną.
Branża medyczna i obronna
Sektor medyczny wykorzystuje naturalne właściwości przeciwdrobnoustrojowe miedzi w powierzchniach dotykowych i elementach MRI.
W sektorze obronnym wykonawcy obrabiają mechanicznie miedź beztlenową (C101) w celu produkcji falowodów radarowych. Elementy te zapewniają wyraźną transmisję sygnału w zaawansowanych systemach naprowadzania pocisków rakietowych.
Nowe zastosowania — komponenty energii odnawialnej
Przejście na energię odnawialną zwiększyło zapotrzebowanie na obrabiane mechanicznie elementy miedziane. Miedź ma kluczowe znaczenie dla połączeń między akumulatorami pojazdów elektrycznych (EV) i sprzętu do ładowania. Ponadto, falowniki słoneczne również wykorzystują miedziane szyny zbiorcze do przesyłu wysokiego napięcia przy minimalnych stratach mocy.
Sumować
Skuteczna obróbka miedzi CNC wymaga zarządzania jej unikalnymi właściwościami termicznymi i plastycznymi, aby zapobiec zużyciu narzędzi i zapewnić precyzję. Sukces zależy od prawidłowego doboru narzędzi, zoptymalizowanych prędkości i strategicznego chłodzenia, które pozwalają sprostać powszechnym wyzwaniom.
Jeśli chcesz uzyskać gotowe do produkcji części miedziane bez konieczności prób i błędów, możesz polegać na Richconn'S zaawansowane usługi obróbki CNC.
Powiązane pytania
Nie. Standardowe narzędzia często zawodzą z powodu „gumowatości” miedzi. Potrzebne są specjalistyczne frezy trzpieniowe z ostrymi, polerowanymi krawędziami i dużymi, dodatnimi kątami natarcia, aby zapobiec przywieraniu i rozdzieraniu materiału.
Wysoka przewodność miedzi powoduje szybkie przenoszenie ciepła, co powoduje rozszerzanie się obrabianego przedmiotu i potencjalne odkształcenia. Skuteczne chłodzenie i umiarkowane prędkości skrawania są niezbędne do zapewnienia stabilności termicznej i zachowania ścisłych tolerancji.
Niepowlekane, wysoko polerowane narzędzia z węglika spiekanego są zazwyczaj najlepsze. Zapewniają one niezbędną twardość i niskie tarcie, aby przecinać miękką miedź, nie dopuszczając do przyklejania się wiórów do ostrza.
Można zapobiec powstawaniu BUE, stosując ostre, polerowane narzędzia o dużym, dodatnim kącie natarcia. Dodatkowo należy utrzymywać stałe prędkości skrawania i stosować chłodziwo pod wysokim ciśnieniem, aby natychmiast wypłukać lepkie wióry.
Obróbka miedzi na sucho nie jest zalecana. Stosowanie chłodziwa przepływowego jest konieczne do smarowania narzędzia, kontrolowania nagrzewania się podczas obróbki oraz zapobiegania przywieraniu wiórów do ostrza.



