
Frezowanie czołowe to ważny proces obróbki skrawaniem, umożliwiający wykonywanie skomplikowanych projektów i płaskich geometrii. Proces ten zapewnia wysoką dokładność wymiarową, doskonałe wykończenie powierzchni i umożliwia obróbkę dużych detali. Dzisiaj omówimy, czym jest frezowanie czołowe, jego rodzaje, proces i najlepsze praktyki.
Czym jest frezowanie czołowe?
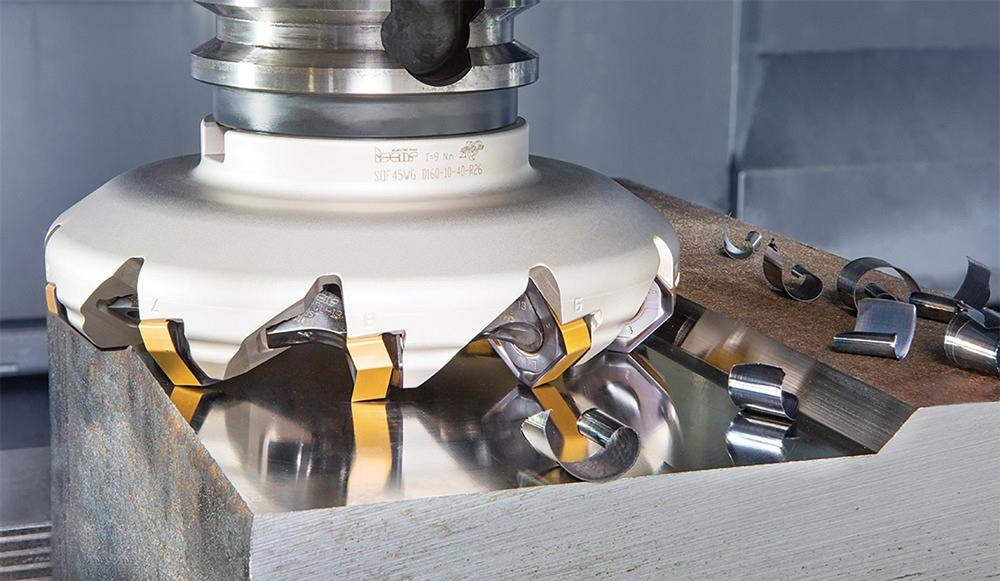
Frezowanie czołowe tnie materiały z dokładnością, aby uzyskać gładkie i płaskie wykończenia powierzchni. Wykorzystuje obracający się frez, który usuwa materiał prostopadle do przedmiotu obrabianego. Proces ten obejmuje specjalistyczne narzędzia tnące z wieloma wkładkami na powierzchni, co czyni go odpowiednim do tworzenia kieszeni, spłaszczania powierzchni i usuwania materiału.
Jak działa frezowanie czołowe?
Krok 1: Pozycjonowanie przedmiotu obrabianego
Pierwszym krokiem w frezowaniu czołowym jest umieszczenie przedmiotu obrabianego w prawidłowej pozycji na stole maszyny. Zazwyczaj należy użyć uchwytów, zacisków lub imadła, aby zabezpieczyć przedmiot obrabiany. Pomoże to uzyskać równomierne i precyzyjne cięcie podczas frezowania. Można to zrobić ręcznie lub automatycznie przy użyciu sterowania maszyną CNC.
Krok 2: Wyrównanie maszyny i wybór narzędzi
Po ustawieniu przedmiotu obrabianego maszyna jest wyrównywana i wybierane jest właściwe narzędzie tnące. Aby uzyskać najlepsze rezultaty, powierzchnia przedmiotu obrabianego powinna być prostopadła do osi wrzeciona. Wybór narzędzia jest również bardzo ważny. Wybór ten zależy od materiału przedmiotu obrabianego i wymaganego wykończenia. Dlatego należy wybrać odpowiedni frez, np. frez walcowo-czołowy lub frez czołowy.
Krok 3: Dostosowanie parametrów cięcia
Następnym krokiem jest modyfikacja parametrów cięcia. Głębokość cięcia, prędkość cięcia i posuw to parametry. W przypadku operacji o dużym posuwie należy użyć prędkości cięcia 1,000 m/min i głębokości cięcia 0.5–2 mm w przypadku prac precyzyjnych oraz posuwu 0.2–0.6 mm w przypadku cięć średniociężkich.
Ostatni krok: obróbka skrawaniem
Na koniec, po zmianie parametrów cięcia, rozpoczyna się proces frezowania. Podczas obróbki obrotowy frez usuwa materiał z przedmiotu obrabianego i nadaje powierzchni gładkie i płaskie wykończenie. W tym momencie chłodziwo jest zazwyczaj wykorzystywane do zmniejszenia tarcia, kontrolowania ciepła i usuwania wiórów z obszaru cięcia.
5 najpopularniejszych typów operacji frezowania czołowego
1. Konwencjonalne frezowanie czołowe
Aby uzyskać lepszą kontrolę siły skrawania, konwencjonalne frezowanie czołowe obraca frez w kierunku przeciwnym do kierunku posuwu. W przypadku operacji wykańczających i półwykańczających ta technika wykorzystuje frez o kącie natarcia 45°. A promieniowy ruch skrawania przemieszcza się od środka do obwodu w tej metodzie frezowania. Ma to zagwarantować niezwykłą jakość powierzchni i wysoką dokładność wymiarową.
2. Frezowanie powierzchniowe ogólne
Jest to szersza operacja frezowania do obróbki płaskich powierzchni. Frezy o średnicach większych niż szerokość przedmiotu obrabianego i kącie wejścia 45° są stosowane w ogólnym procesie frezowania czołowego. Ta podstawowa operacja tworzy jednolite powierzchnie do dalszych operacji obróbki.
3. Częściowe frezowanie powierzchni
Średnica frezu stosowana w częściowym frezowaniu czołowym jest mniejsza niż szerokość obrabianego przedmiotu, co wymaga wielu przejść w celu ukończenia powierzchni. Dzięki tej technice frezowania można precyzyjnie kontrolować zlokalizowane obszary, a wgłębienia lub kieszenie można generować z wyraźnymi granicami. Proces ten jest również znakomity do selektywnego usuwania materiału w celu tworzenia skomplikowanych geometrii wraz z zachowaniem ścisłych tolerancji wymiarowych.
4. Frezowanie czołowe z dużym posuwem
To frezowanie łączy płytką głębokość skrawania z bardzo wysokimi prędkościami posuwu - do 2.0 mm na ząb - i prędkością skrawania do lub ponad 1000 m/min. W tym celu stosuje się specjalistyczne frezy o kącie wejścia 10 stopni, aby skierować siły skrawania osiowo, zmniejszając wibracje i zwiększając stabilność. Jest to operacja dobrze dostosowana do szybkiego przetwarzania dużych ilości materiału.
5. Frezowanie czołowe o dużej wytrzymałości
Solidne frezy z 60-stopniowym kątem wejścia są używane w ciężkim frezowaniu czołowym do usuwania dużych ilości materiału. Proces ten umożliwia obróbkę do 18 mm głębokości cięcia i 0.4–0.7 mm prędkości posuwu na ząb. Ta technika najlepiej sprawdza się przy obróbce dużych odlewów i odkuwek. Ciężkie frezowanie zazwyczaj wymaga narzędzi z końcówkami z węglików spiekanych i wrzecion o dużej mocy, aby działać najlepiej.
Frezy i narzędzia do frezowania czołowego
Frezy czołowe
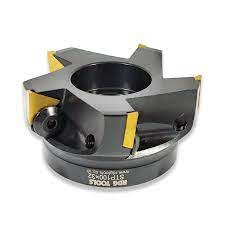
Frezy czołowe składają się z korpusów frezów o dużej średnicy z wkładkami, które są mechanicznie przymocowane do korpusu frezu. Te solidne narzędzia doskonale sprawdzają się przy usuwaniu dużych ilości materiału, co robią, wykonując promieniowo głębokie cięcia, a jednocześnie zachowując dokładność wymiarową. Wybór średnicy frezu opiera się na specyfikacji luzu maszyny i długości przedmiotu obrabianego.
Frezy trzpieniowe
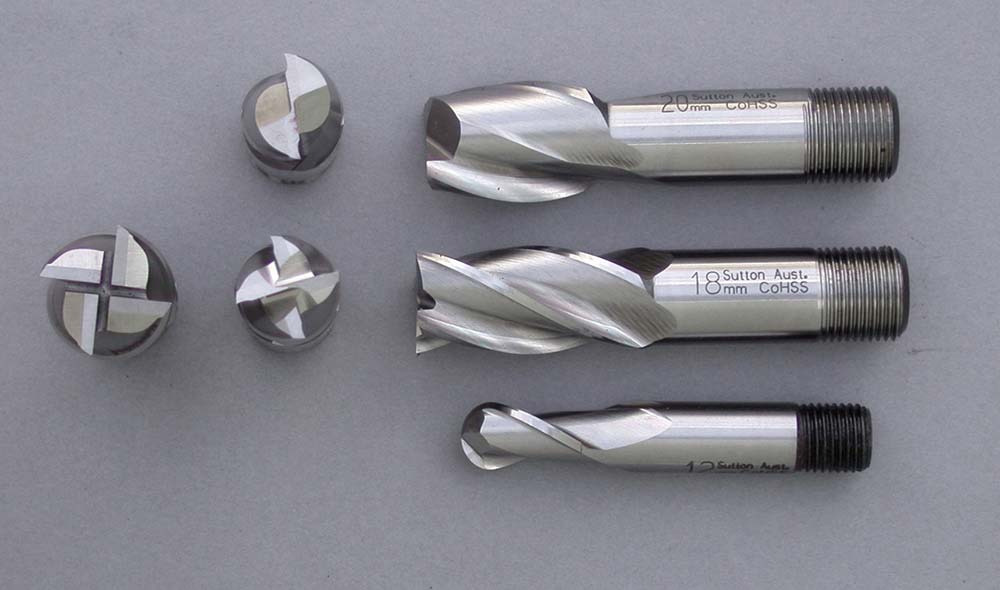
Krawędzie skrawające znajdują się zarówno na powierzchni czołowej, jak i obwodowej frezu walcowo-czołowego, który jest dostępny w konfiguracji od 2 do 4 ostrzy. Frezowanie rowków, frezowanie profilowe i niektóre frezowanie czołowe to obszary, w których się wyróżniają, ale ich krawędzie skrawające nie są zaprojektowane do usuwania dużych ilości materiału, więc nie są najlepszym narzędziem do ciężkich prac.
Frezy do młynów muszlowych
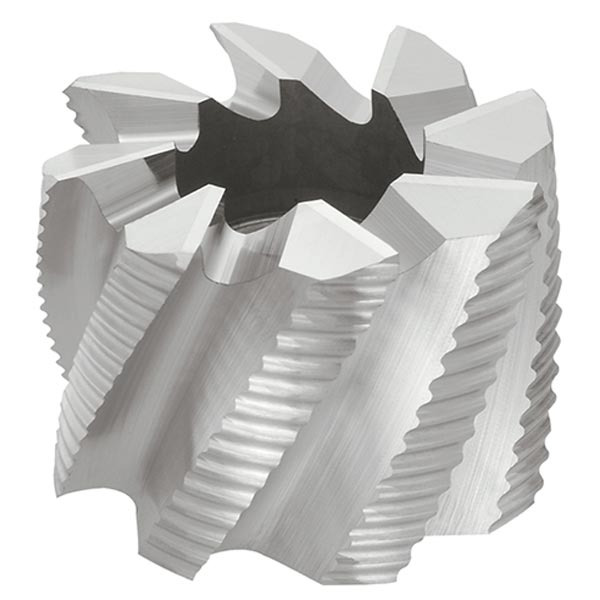
W przypadku frezów muszlowych siła skrawania jest równoważona przez zastosowanie wielu zębów skrawających z wymiennymi wkładkami na ich zewnętrznych krawędziach. W przypadku większych elementów obrabianych są one dobrym rozwiązaniem, a zarządzanie zużyciem jest dzięki nim bardziej elastyczne, ponieważ wkładki można wymienić bez konieczności wymiany całego narzędzia.
Przecinaki much
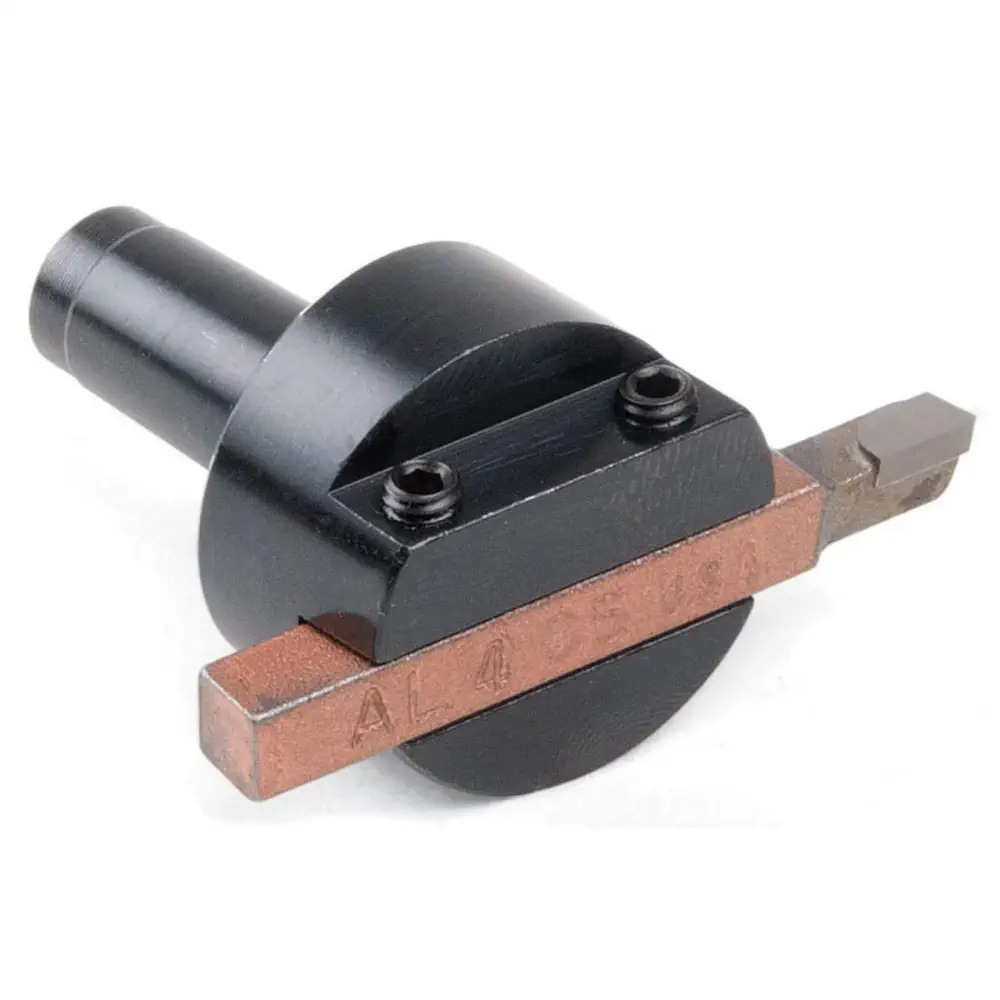
Są to narzędzia jednopunktowe, które składają się z dużego obrotowego korpusu i jednej wkładki tnącej. Wykonują dokładne i lekkie cięcia na płaskich powierzchniach. Mogą być wolniejsze niż frezy wielozębne, ale zapewniają gładkie wykończenie i są używane do prac o wysokiej precyzji i drobnych pracach.
Frezy z płytkami wymiennymi
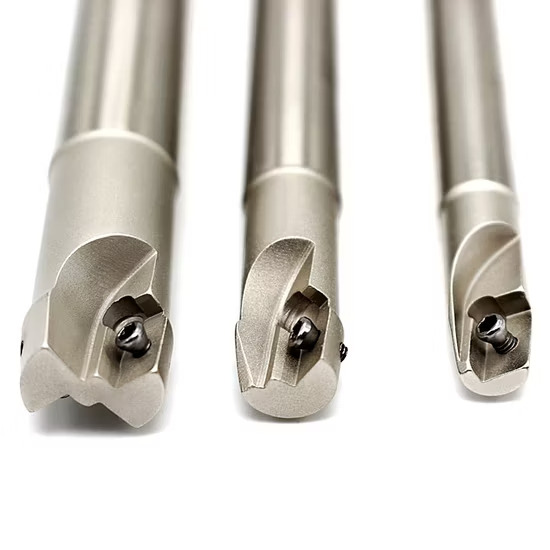
Frezy wieloostrzowe są wieloostrzowe i mają wymienne płytki węglikowe o specjalistycznej geometrii do różnych materiałów. Dostępne w średnicach od 40 do 250 mm, mają głównie powłoki CVD i dodatnie kąty skrawania dla zwiększonej odporności na zużycie.
Kluczowe parametry frezowania czołowego
Głębokość cięcia

Grubość materiału usuniętego w jednym przejściu to głębokość cięcia. W przypadku obróbki zgrubnej głębokość cięcia wynosi zwykle od 2 do 5 mm, a w przypadku obróbki wykańczającej od 0.2 do 1 mm, w zależności od materiału.
Szybkość cięcia
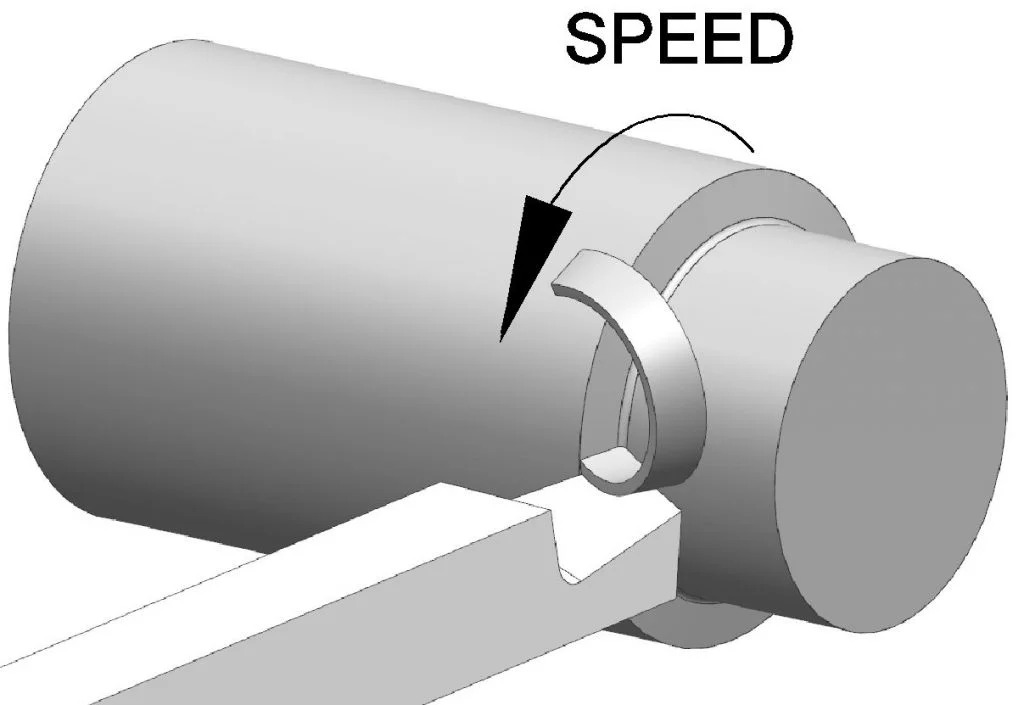
Materiał obrabiany determinuje prędkość cięcia. Aluminium może osiągnąć do 1,000 m/min, standardowe stale mają około 500 SFM, a materiały hartowane mają zazwyczaj niższą prędkość.
posuw
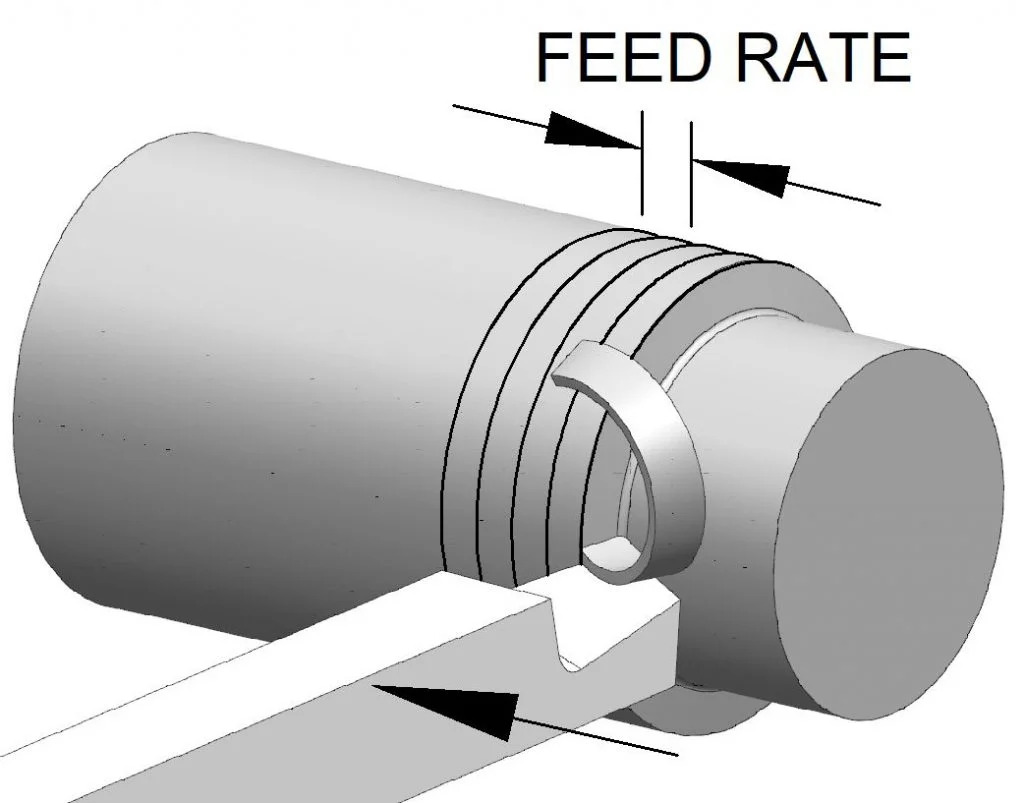
Prędkość przesuwania się narzędzia względem przedmiotu obrabianego zależy od szybkości posuwu. Do obróbki zgrubnej użyj 0.005–0.020 cala/obrót; do obróbki wykańczającej użyj 0.002–0.004 cala.
Prędkość wrzeciona
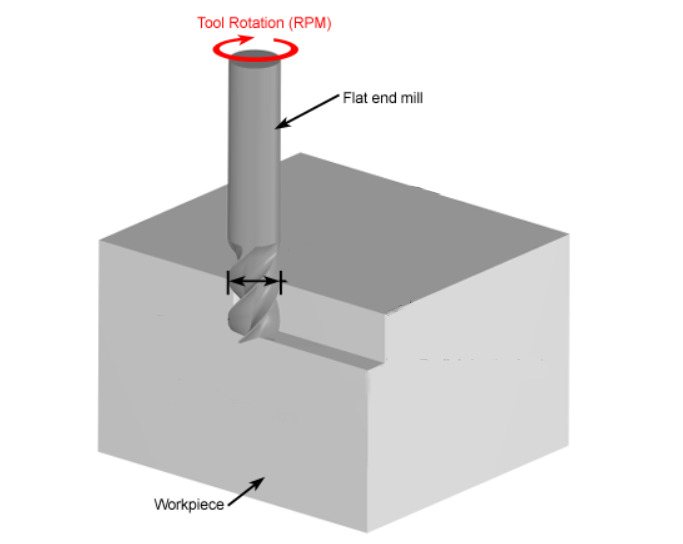
Prędkość obrotowa frezu to prędkość wrzeciona. Prędkość wrzeciona wynosi przeważnie od 500 do 3,000 obr./min w zależności od prędkości skrawania, obrabianego materiału i średnicy narzędzia.
Geometria narzędzia
Na wydajność cięcia wpływa geometria narzędzia. Obejmuje ona kąt przyłożenia, kąt natarcia i promień narzędzia. W przypadku materiałów miękkich powszechny jest dodatni kąt natarcia 5–10°, natomiast w przypadku materiałów twardszych, takich jak stal, stosuje się ujemny kąt natarcia 0–5°.
Sztywność obrabiarki
Sztywność obrabiarki oznacza sztywność maszyny, która wpływa na precyzję cięcia i wibracje. W przypadku operacji o wysokiej precyzji wartości sztywności sztywnych maszyn mieszczą się w zakresie od 10,000 50,000 do XNUMX XNUMX N/μm.
Zaawansowane techniki frezowania powierzchni
Techniki frezowania czołowego z dużym posuwem
Frezowanie z dużym posuwem zapewnia znaczny wzrost wydajności dzięki niewielkim głębokościom skrawania i szybkim prędkościom posuwu. Frezowanie to opiera się na specjalistycznych frezach o bardzo niskich kątach wejścia (10–12 stopni), które przekształcają siły promieniowe w obciążenia osiowe. W rezultacie wibracje są redukowane, a prędkości do 1000 m/min stają się możliwe. Frezowanie czołowe z dużym posuwem jest bardziej stabilnym procesem o wyższej przepustowości w przypadku materiałów trudnych do obróbki.
Frezowanie wspinaczkowe kontra frezowanie konwencjonalne
Jedyną różnicą między frezowaniem współbieżnym a frezowaniem konwencjonalnym jest sposób, w jaki frez obraca się względem posuwu. Frezowanie współbieżne przesuwa frez w tym samym kierunku posuwu. Pomaga to uzyskać lepsze wykończenie powierzchni i zmniejszyć zużycie narzędzia. Natomiast w przypadku frezowania konwencjonalnego posuw obraca się w kierunku przeciwnym do frezu, powodując większe nagromadzenie ciepła i większe naprężenie narzędzia.
Zaawansowane projekty noży
W nowszych projektach frezów czołowych stosuje się teraz płytki węglikowe obrabiane metodą metalurgii proszków i posiadające zintegrowane powierzchnie wycierające oraz skomplikowane geometrie. Te zaawansowane projekty osiągają drobne wykończenia powierzchni do 0.1 μm dzięki stopniowemu przemieszczeniu promieniowemu i osiowemu. A bardziej spójne wyniki (z precyzją krawędzi skrawających na poziomie mikronów) można uzyskać dzięki konfiguracjom wielozębowym z regulowanymi mechanizmami pozycjonowania.
Integracja technologii cyfrowych
Zastosowanie technologii cyfrowego bliźniaka ma umożliwić ciągłe monitorowanie zużycia narzędzi poprzez wykorzystanie łączy IoT i inteligentnych czujników. Nowe systemy CNC wykorzystują algorytmy uczenia maszynowego do przewidywania potrzeb konserwacyjnych i jednoczesnego dostosowywania parametrów skrawania. Systemy te osiągają dokładność predykcyjną do 96% w czasie krótszym niż 0.1 sekundy.
Zoptymalizowane materiały narzędziowe i powłoki
Poprawa wyników frezowania czołowego wymaga odpowiednich powłok i optymalizacji materiałów narzędziowych. Powłoki TiN, DLC i TiAlN zwiększają odporność na zużycie, zmniejszają tarcie i wydłużają żywotność narzędzia. Minimalne odkształcenia termiczne narzędzi z węglików spiekanych z powłoką diamentową sprawiają, że są one również skuteczne w obróbce materiałów ściernych.
Najlepsze praktyki dla udanego frezowania czołowego
Wskazówki dotyczące optymalizacji wykończenia powierzchni
Wysokiej jakości wykończenie uzyskuje się za pomocą ostrych szlifowanych płytek z dodatnimi kątami natarcia i 45° kątami natarcia. Należy również wykonywać lekkie cięcia wykończeniowe w zakresie od 0.003 do 0.010 cala i upewnić się, że odprowadzanie wiórów jest prawidłowe. Należy zastosować płytki Wiper, aby wygładzić powierzchnię podczas przechodzenia przez nią, a także należy wybrać dokładne uchwyty, aby zmniejszyć bicie narzędzia.
Znaczenie prawidłowego mocowania przedmiotu obrabianego
Mocno zabezpiecz obrabiany przedmiot na tej samej wysokości co materiał za pomocą zacisków pozycjonujących, aby zapobiec ugięciu i ruchowi podczas obróbki. Powinieneś również użyć regulowanych bloków stopniowych, aby uzyskać odpowiednią siłę zacisku. I umieść śruby blisko obrabianego przedmiotu, aby równomiernie rozłożyć siłę.
Strategie minimalizujące zużycie narzędzi
Należy wybrać odpowiednie posuwy i prędkości, aby zoptymalizować parametry skrawania. Zapewnić również skuteczne dostarczanie chłodziwa. Narzędzia pokryte powłoką TiN lub TiAlN wydłużą żywotność narzędzi, więc należy ich używać. I stosować zaprogramowane ścieżki narzędzi, aby rozłożyć zużycie na krawędziach skrawających i używać systemu monitorowania w czasie rzeczywistym, aby wykryć wzór zużycia.
Rola smarowania i chłodziw
Aby zapewnić najlepsze odprowadzanie ciepła, należy dostarczyć chłodziwo pod wysokim ciśnieniem 1000 PSI do strefy cięcia. Operacje o dużej prędkości są chłodzone głównie za pomocą rozpuszczalnych w wodzie emulsji o stężeniu 5-7%, a w celu poprawy smarowności stosuje się półsyntetyczne płyny. Ponadto podwójne pozycjonowanie dyszy zapewnia skuteczne odprowadzanie wiórów, a także zapobiega uszkodzeniom termicznym powierzchni obrabianego przedmiotu.
Wniosek
Krótko mówiąc, technologie narzędzi nowej generacji i integracja cyfrowa rozwijają frezowanie czołowe. Nowoczesne metody wykorzystują inteligentne powłoki i zoptymalizowane kształty narzędzi, aby uzyskać niezwykłe wykończenia powierzchni. Prawidłowe parametry i techniki wysokiego posuwu można również przyjąć, aby zmaksymalizować wydajność operacji.
Jeżeli potrzebujesz jakiejkolwiek usługi frezowania CNC, to RICHCONN jest najlepszym wyborem. Zawsze jesteśmy tu dla Ciebie —więc nie krępuj się skontaktuj się nas w każdej chwili.
Powiązane pytania
Jaka jest różnica pomiędzy frezowaniem obwodowym i czołowym?
Podczas frezowania czołowego narzędzie tnie prostopadle do powierzchni, wykorzystując swoją końcówkę, natomiast podczas frezowania obwodowego tnie równolegle do powierzchni, wykorzystując swoje boki.
Czy frezowanie czołowe jest ważne w przypadku putterów?
Tak, jest to ważne, ponieważ zmienia sposób działania, odczucia i dźwięk puttera. Zapewnia również spójne sprzężenie zwrotne i kontroluje toczenie się piłki.
Jaka jest różnica pomiędzy frezowaniem czołowym i frezowaniem czołowym?
Frezowanie czołowe tworzy płaskie powierzchnie, gdy frez jest ustawiony prostopadle do powierzchni, natomiast frezowanie czołowe umożliwia rowkowanie, profilowanie i kształtowanie, gdy narzędzie pracuje równolegle do materiału.
W jakich gałęziach przemysłu stosuje się proces frezowania czołowego?
Frezowanie czołowe jest stosowane w przemyśle lotniczym, maszynowym i motoryzacyjnym w celu uzyskania dokładnych, płaskich powierzchni na elementach wymagających wysokiej jakości powierzchni.
W jaki sposób frezowanie czołowe może obniżyć koszty produkcji?
Frezowanie czołowe zmniejsza koszty produkcji poprzez redukcję zużycia narzędzi, zwiększenie szybkości usuwania materiału, uproszczenie operacji i zwiększenie precyzji. Pomaga to zmniejszyć koszty pracy, czas maszynowy i przeróbki.



