
Jeśli chcesz, aby części aluminiowe obrabiane CNC wyglądały lepiej i były trwalsze, anodowanie to najlepsza metoda obróbki powierzchni. Jednak nie wszystkie rodzaje anodowania są sobie równe. Możesz wybrać zwykłe anodowanie (typ II) dla uzyskania błyszczącego wykończenia lub anodowanie twarde (typ III) dla uzyskania dodatkowej trwałości. Wybór zależy od wymagań Twojego projektu.
W tym wpisie na blogu szczegółowo omówimy oba procesy i podkreślimy główne różnice, tak abyś mógł wybrać właściwy rodzaj anodowania dla swojego kolejnego projektu.
Czym jest anodowanie zwykłe (standardowe/siarkowe typu II)?

Zwykłe anodowanie, czyli anodowanie siarkowe typu II, wykorzystuje proces elektrochemiczny w celu zwiększenia grubości warstwy tlenku aluminium do około 1.8–25 μm. Odbywa się to w temperaturze pokojowej, zazwyczaj od 15 do 25°C.
Technika ta zapewnia umiarkowaną twardość powierzchni (przeważnie 150–250 HV) i porowatą powierzchnię. Charakteryzuje się doskonałą odpornością na korozję i umożliwia barwienie na jasne kolory. Dlatego jest szeroko stosowana do dekoracji elementów aluminiowych.
Czym jest anodowanie twarde (typ III / twarda powłoka)?
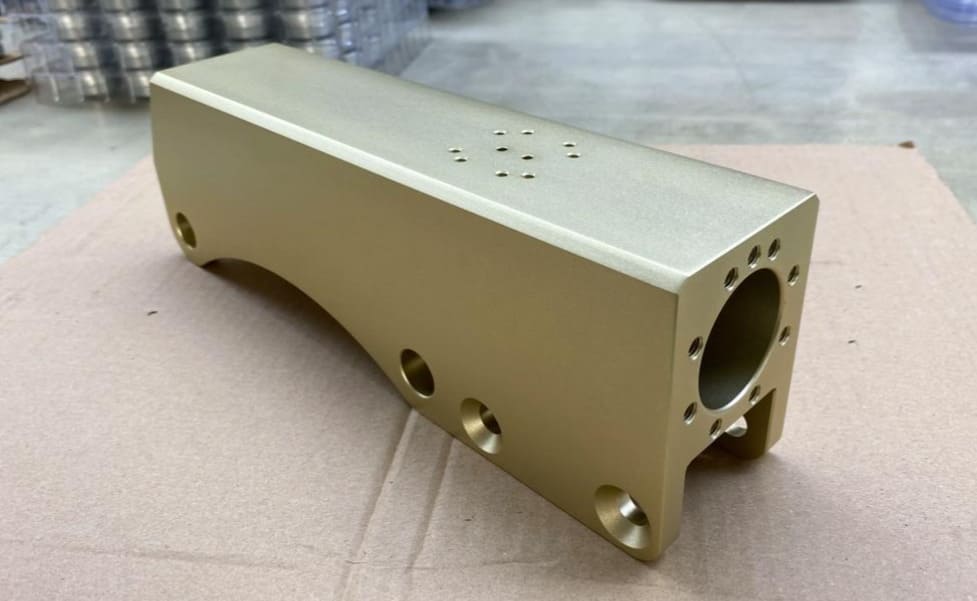
Anodowanie twarde, znane również jako typ III lub anodowanie twarde, tworzy na aluminium znacznie grubszą i wytrzymalszą warstwę tlenku. Przeprowadza się je w niskich temperaturach i przy wysokim napięciu, co skutkuje powstaniem warstwy o grubości od 13 do 150 µm.
Dzięki anodowaniu powierzchnia może osiągnąć twardość powyżej 400 HV, a czasami nawet 1000 HV. Ta gęsta warstwa zapewnia aluminium wyjątkową odporność na korozję i zużycie. Dzięki temu idealnie nadaje się do wymagających zastosowań mechanicznych i przemysłowych.
10 głównych różnic między anodowaniem zwykłym a twardym
Omówiliśmy podstawy obu metod anodowania. Teraz przyjrzymy się głównym różnicom między anodowaniem typu II i typu III.
1. Grubość powłoki
Zwykłe anodowanie, typ II, tworzy cienką warstwę. Jej grubość wynosi zazwyczaj od 1.8 do 25 mikrometrów (µm). Z kolei anodowanie twarde (typ III) tworzy znacznie grubszą i mocniejszą warstwę; jej grubość mieści się w przedziale od 13 do 150 µm.
2. Twardość i gęstość
Standardowa powierzchnia anodowana ma twardość od 150 do 250 HV, co stanowi podstawową ochronę. Natomiast anodowanie twarde charakteryzuje się twardością od 300 do 600 HV i może sięgać nawet 1000 HV. Twardość ta dorównuje wytrzymałości wielu stali i sprawia, że części CNC są odporne na zużycie.
3. Napięcie i gęstość prądu
Końcowe właściwości powłoki zależą od parametrów elektrycznych. W procesie anodowania warstwa tlenku tworzy się w wyniku gęstości prądu przyłożonego w trakcie procesu. Standardowe anodowanie wykorzystuje niższą gęstość prądu , zazwyczaj między 1.0 a 1.5 A/dm² i napięcie od 15 do 30 V. Natomiast anodowanie twarde wymaga większej mocy elektrycznej. Wykorzystuje ono natężenie od 2 do 5.5 A/dm² i napięcie do 100 V, aby uzyskać grubszą i bardziej wytrzymałą powierzchnię.
4. Elektrolit i temperatura
Oba procesy wykorzystują kwas siarkowy jako elektrolit , ale w różnych temperaturach. Standardowe anodowanie przeprowadza się w temperaturze pokojowej, zazwyczaj od 15 do 25°C. To cieplejsze środowisko tworzy bardziej porowatą warstwę. Natomiast anodowanie twarde wykorzystuje znacznie zimniejszy elektrolit, często poniżej 5°C. Niższa temperatura spowalnia rozpuszczanie tlenku i pomaga w utworzeniu gęstszej, twardszej powłoki.
5. Odporność na zużycie i ścieranie
Różnica w odporności na zużycie jest ogromna. Anodowanie twarde zapewnia powierzchnię wyjątkowo odporną na zużycie, która może być nawet twardsza niż stal hartowana powierzchniowo. Jest to dobre rozwiązanie dla części narażonych na duże tarcie lub intensywnie użytkowanych w przemyśle.
W przeciwieństwie do anodowania twardego, anodowanie standardowe zapewnia jedynie umiarkowaną ochronę przed zarysowaniami i otarciami. Dlatego nadaje się do przedmiotów dekoracyjnych lub części, które nie są narażone na nadmierne zużycie mechaniczne.
6. Odporność na korozję
Zarówno anodowanie zwykłe, jak i twarde zwiększa odporność na korozję. Twarde anodowanie tworzy gęstszą i grubszą powłokę, która zapewnia lepszą ochronę. Jest to korzystne rozwiązanie w zastosowaniach morskich i przemysłowych. Wysokiej jakości twarda warstwa anodowana może wytrzymać ponad 336 godzin w teście mgły solnej bez oznak korozji.
Zwykłe anodowanie dobrze chroni części ogólnego użytku, ale wymaga uszczelnienia, aby zamknąć pory powierzchni i poprawić jej odporność.
7. Porowatość i potrzeby uszczelnienia
Regularne anodowanie skutkuje powstaniem powierzchni z wieloma porami, które dobrze wchłaniają barwnik. Pory te należy jednak uszczelnić – często gorącą wodą lub środkami chemicznymi – aby zapobiec korozji.
Z kolei anodowanie twarde tworzy warstwę znacznie gęstszą i mniej porowatą. Aby powierzchnia była jak najbardziej twarda i odporna na zużycie, warstwę tę zazwyczaj pozostawia się bez uszczelnienia; dla dodatkowej smarowności można dodać do powierzchni PTFE (teflon).
8. Efekty wymiarowe i powierzchniowe
Proces anodowania powoduje, że powłoka narasta zarówno do wewnątrz, jak i na zewnątrz powierzchni aluminium. Standardowe anodowanie (typ II) zwiększa grubość warstwy o 1.8–25 µm, z czego około połowę po każdej stronie. Dzięki temu rozmiar elementu ulega niewielkim zmianom, a powierzchnia pozostaje gładka.
Natomiast anodowanie twarde (typ III) pozwala uzyskać znacznie grubsze warstwy, tj. do 150 µm, i może sprawić, że powierzchnia będzie 2 do 3 razy bardziej chropowata niż goły metal. Ponadto precyzyjne części CNC wymagają ściślejszej kontroli wymiarów podczas anodowania twardego.
9. Właściwości termiczne i elektryczne
Anodowanie tworzy warstwę tlenku glinu, która jest izolatorem elektrycznym. Anodowanie twarde tworzy grubszą i bardziej wytrzymałą warstwę, dzięki czemu lepiej izoluje i wytrzymuje napięcie do 2000 V. Powłoka ta przewodzi również mniej ciepła w porównaniu z gołym aluminium, co pomaga w regulacji temperatury. Ponadto, powierzchnie anodowane na twardo są odporne na ciepło i wytrzymują krótkotrwałą ekspozycję na temperaturę 2000°C.
10. Wygląd i kosztorys
Te dwa procesy zapewniają różny wygląd. Zwykłe anodowanie sprawdza się w celach dekoracyjnych. Jest porowate, dzięki czemu może absorbować szeroką gamę barwników i zapewniać jasne i zróżnicowane kolory. Jest również tańsze, ponieważ zużywa mniej energii, wymaga prostszej konfiguracji i szybciej się kończy.
W przeciwieństwie do tradycyjnego anodowania, anodowanie twarde tworzy znacznie grubszą warstwę. Ogranicza to wybór kolorów, przez co większość elementów ma wykończenie w kolorze czarnym lub ciemnoszarym. Jest ono droższe, często od 1.5 do 2.5 razy w porównaniu ze standardowym anodowaniem. Dłuższy proces, wyższe zużycie energii i bardziej skomplikowany sprzęt podnoszą koszty.
Jednak w zastosowaniach przemysłowych, RICHCONNUsprawniony proces i przetwarzanie zbiorcze mogą pomóc utrzymać całkowite koszty na niskim poziomie; szczególnie gdy potrzebujesz spójnej jakości przy dużej objętości.
Anodowanie twarde a anodowanie zwykłe: zastosowania

Zwykłe anodowanie
1. Elektronika użytkowa
Producenci stosują tradycyjne anodowanie, aby nadać elektronice użytkowej wygląd premium. Wytrzymałe słuchawki douszne, kolorowe etui smartfonów i smukłe obudowy laptopów często mają takie wykończenie.
2. Motoryzacja (niekrytyczne części estetyczne)
Producenci samochodów stosują tradycyjne anodowanie w przypadku elementów, które nie są niezbędne i muszą dobrze wyglądać. Niestandardowe gałki zmiany biegów, elementy wykończenia wnętrza i elementy deski rozdzielczej często poddawane są temu procesowi, aby uzyskać czyste i stylowe wykończenie.
3. Projektowanie wnętrz i architektura
Projekty architektoniczne korzystają ze standardowego anodowania. Chroni ono panele elewacyjne, ramy okienne i klamki przed czynnikami atmosferycznymi, a jednocześnie zapewnia trwałą, dekoracyjną powierzchnię w wielu kolorach.
4. Opakowania i handel detaliczny
Barwione anodowanie podnosi wartość opakowań kosmetycznych, butelek wielokrotnego użytku i markowych opakowań aluminiowych. Produkty te wyróżniają się wizualnie i zyskują dodatkową ochronę powierzchni.
5. Oświetlenie i meble
Nowoczesne meble i produkty oświetleniowe są w większości przypadków anodowane. Obudowy lamp, nogi krzeseł i inne elementy wyposażenia zyskują atrakcyjne i trwałe wykończenie, które pasuje do nowoczesnych aranżacji.
Twarde anodowanie
Lotnictwo
Obudowy siłowników, podwozia i bloki zaworów w samolotach pokrywane są twardymi powłokami anodowanymi. Te grube warstwy chronią części przed korozją i zużyciem w trudnych warunkach lotu.
Sprzęt medyczny
Uchwyty chirurgiczne i obudowy narzędzi ortopedycznych wymagają twardych warstw anodowanych. Są one odporne na wielokrotną sterylizację, czyszczenie i wieloletnie użytkowanie kliniczne.
Obrona i broń palna
Producenci nakładają twarde powłoki na montaże optyczne, osłony spustu i komory zamkowe broni. Zapewnia to maksymalną odporność powierzchni na zarysowania i wydłuża jej żywotność, nawet przy częstym użytkowaniu.
Marine and Offshore
Kolektory podwodne, obudowy śrub napędowych oraz morskie elementy hydrauliczne posiadają twardą anodę na powierzchni. Powłoka ta jest odporna na korozję i ścieranie pod wpływem słonej wody.
Ciężkie maszyny i automatyka przemysłowa
Cylindry pneumatyczne, ramiona robotów i prowadnice cierne są anodowane na twardo. To wykończenie pomaga im wytrzymać duże obciążenia, wysokie tarcie i trudne warunki przemysłowe.
Anodowanie twarde a anodowanie zwykłe: zalety i wady

Anodowanie zwykłe (typ II)
ZALETY
- Niedrogie: Zwykłe anodowanie jest tańsze w porównaniu z anodowaniem twardym. Ponadto zużywa mniej energii i czasu.
- Wykończenie lekkie: Warstwa tlenku jest cieńsza (od 1.8 do 25 µm), więc nie zwiększa wagi ani objętości. Dzięki temu nadaje się do precyzyjnych i lekkich części.
- Estetyczna wszechstronność: Można je barwić na praktycznie dowolny kolor. Dlatego świetnie nadają się do produktów konsumenckich i projektów konkretnych marek.
- Szybki czas realizacji: Proces tradycyjnego anodowania jest szybszy, dlatego czas dostawy jest krótszy, a przestoje krótsze.
- Poprawiona odporność na korozję: Jeśli powierzchnie są odpowiednio uszczelnione, stają się odporne na wilgoć i codzienne zużycie.
Wady
- Niższa odporność na zużycie: Ta warstwa nie jest tak wytrzymała. Może się zarysować lub szybciej zużyć przy intensywnym użytkowaniu.
- Ograniczona grubość: Zwykłe anodowanie nie nadaje się do części wymagających grubych, głębokich powłok odpornych na ścieranie lub uderzenia.
- Blaknięcie kolorów z czasem: Jaskrawe kolory i częste narażenie na działanie promieni UV mogą powodować szybsze blaknięcie w przypadku tego typu anodowania niż w przypadku wykończeń naturalnych. Aby rozwiązać ten problem, RICHCONN stosuje zaawansowane techniki uszczelniania, dzięki którym barwniki są trwalsze i zachowują żywe barwy nawet w przypadku części użytkowanych na zewnątrz lub wystawionych na działanie promieni słonecznych.
Twarde anodowanie (Typ III)
ZALETY
- Nadzwyczajna odporność na zużycie: Warstwa tlenku utworzona w procesie anodowania twardego jest gruba i wytrzymała (13 do 150 µm+). Dzięki temu jest bardzo odporna na tarcie i wielokrotne użytkowanie.
- Wyjątkowa odporność na korozję: Ta gęsta powłoka chroni przed rdzą i uszkodzeniami chemicznymi. Sprawdza się doskonale w środowisku morskim i innych środowiskach przemysłowych.
- Wysoka twardość: Twarde powłoki anodowane zazwyczaj mają twardość ponad 400 HV i mogą sięgać nawet 1000 HV. Są twardsze w porównaniu z większością powłok. hartowanych stali i nadaje się do wymagających ustawień maszyn.
- Izolacja elektryczna: Grubsze powłoki anodowania twardego zapewniają lepszą wytrzymałość dielektryczną. Dzięki temu wrażliwe elementy elektroniczne zyskują dodatkową ochronę.
- Wysoka tolerancja wydajności: Twarda anodowana powłoka pozostaje stabilna w ekstremalnych temperaturach, pod wysokim ciśnieniem lub podczas mycia.
Wady
- Wyższy koszt: Proces jest bardziej skomplikowany. Wymaga więcej energii do schłodzenia kąpieli i wyższego napięcia, więc jest droższy.
- Dłuższy czas przetwarzania: Utworzenie grubej, gęstej warstwy zajmuje znacznie więcej czasu w porównaniu ze standardowym anodowaniem.
- Mniej opcji kolorystycznych: Powłoka ta sprawia, że powierzchnia staje się ciemna i gęsta, co utrudnia jej barwienie; w ten sposób możliwość uzyskania koloru wyłącznie brązowego, czarnego lub szarego jest ograniczona.
Powiązany wpis na blogu : Ile kosztuje anodowanie?
Anodowanie twarde a anodowanie zwykłe: porównanie
| WYGLĄD | Anodowanie zwykłe (typ II) | Twarde anodowanie (Typ III) |
|---|---|---|
| Grubość powłoki | 1.8 do 25 µm | od 13 do 150+ µm |
| Temperatura elektrolitu | 15 do 25 °C (temperatura pokojowa) | od 0 do 5 °C (blisko zera stopni) |
| Twardość | C~150 do 300 HV | >400 HV (do 1000 HV) |
| Napięcie i prąd | Umiarkowane (~15 do 30 V; 1 do 1.5 A/dm²) | Wysokie (≥100 V; 1.5 do 5.5 A/dm²) |
| Porowatość i uszczelnienie | Porowaty; uszczelnienie wymagane dla zapewnienia odporności na korozję | Gęstszy; może pozostać niezabezpieczony; powszechna impregnacja PTFE |
| Odporność na korozję | Dobry (po zamknięciu) | Wyjątkowe (szczególnie po uszczelnieniu lub impregnacji) |
| Odporność na zużycie | Umiarkowany | Nadzwyczajny; nadaje się do części o dużym tarciu lub przenoszących obciążenia |
| Właściwości elektryczne | Dobry izolator; stosowany w zastosowaniach niskonapięciowych | Mocny izolator; większa wytrzymałość dielektryczna |
| Wpływ powierzchni i wymiarów | Gładka, o małej chropowatości powierzchni, minimalny wpływ na wymiary | Bardziej szorstka powierzchnia, większa zmiana wymiarów — wymagana tolerancja projektu |
| Koszty: | Niższe koszty, szybsze przetwarzanie | Wyższy koszt ze względu na dłuższy czas i bardziej rygorystyczną kontrolę |
| Wygląd i możliwość barwienia | Szeroka gama kolorów uzyskiwana poprzez barwienie | Ograniczona możliwość barwienia; głównie ciemnoszary/czarny |
Którą metodę anodowania powinienem wybrać?

Wybór między anodowaniem twardym a standardowym zależy od części i jej przeznaczenia. Anodowanie standardowe jest najlepszym rozwiązaniem, jeśli zależy Ci na niższych kosztach, kolorowych wykończeniach lub niewielkim zużyciu. Natomiast anodowanie twarde to najlepsze rozwiązanie, jeśli zależy Ci na maksymalnej trwałości, najwyższej odporności na zużycie lub silnej ochronie antykorozyjnej. Przed podjęciem decyzji zawsze sprawdź swój budżet, tolerancje i środowisko, w którym będzie pracować Twoja część.
Jeśli potrzebujesz pomocy w wyborze odpowiedniego rodzaju anodowania dla swojego projektu, RICHCONNInżynierowie firmy mogą Ci pomóc i zaproponować najlepszy proces.
Sumować
Zarówno anodowanie standardowe, jak i twarde zwiększają trwałość aluminiowych elementów CNC, ale każdy proces ma inne zastosowanie. Anodowanie standardowe jest dobrym rozwiązaniem, jeśli zależy Ci na niedrogiej ochronie i jaskrawych kolorach. Z kolei anodowanie twarde jest lepszym rozwiązaniem, jeśli potrzebujesz wysokiej odporności na korozję i zużycie w trudnych warunkach.
Jeśli nie masz pewności, jaki rodzaj anodowania odpowiada Twoim potrzebom, skontaktuj się RichconnNasz zespół oferuje fachowe doradztwo i dostarcza najwyższej jakości usługi wykańczania części CNC, które spełnią potrzeby Twojego projektu.
Powiązane pytania
Stopy serii 6000 i 7000, takie jak 6061 i 6082, najlepiej nadają się do anodowania twardego. Stopy serii 5000 i 6000, takie jak 6063, najlepiej nadają się do anodowania standardowego (dekoracyjnego).
Uszczelnienie warstwy anodowanej jest koniecznością, szczególnie w przypadku anodowania typu II. Zamyka ono pory, co znacznie zwiększa stabilność koloru, odporność na korozję i zużycie. Ten etap poprawia zarówno żywotność, jak i parametry użytkowe elementu.
Tak, anodowanie tworzy warstwę powierzchniową, która może gromadzić się na gwintowanych powierzchniach. Ta dodatkowa warstwa może zmienić wymiary gwintu i przesunąć element poza tolerancję.
Wybieraj dostawców usług anodowania z wykwalifikowaną kadrą, rygorystyczną kontrolą jakości i dobrymi opiniami klientów. Wielu inżynierów wybiera… RICHCONN Ponieważ oferują certyfikowane wykończenie (ISO 9001) i zaawansowaną obróbkę CNC w jednym miejscu. To najlepsze rozwiązanie w przypadku skomplikowanych lub wieloetapowych projektów wymagających wiarygodnych rezultatów.



