
Aby elementy metalowe dobrze spełniały swoje funkcje, często niezbędny jest proces obróbki cieplnej. Obróbka cieplna zazwyczaj obejmuje trzy fazy: nagrzewanie, wygrzewanie i chłodzenie. W zależności od szybkości chłodzenia, czasu utrzymywania temperatury i sposobu nagrzewania, można uzyskać hartowanie, odpuszczanie, normalizowanie lub wyżarzanie. Ważne jest, aby zrozumieć, na czym polega każdy proces i kiedy go zastosować.
W wielu procesach produkcyjnych, w tym w precyzyjnej obróbce CNC, odpowiednia obróbka cieplna gwarantuje, że części spełniają standardy twardości, wytrzymałości i stabilności wymiarowej. Richconnna przykład wykorzystuje dogłębną wiedzę na temat tych procesów, aby dostarczać obrabialne mechanicznie, wysoko wydajne części.
Gaszenie: co to znaczy i dlaczego się to stosuje
Hartowanie polega na nagrzaniu metalu – zwłaszcza stali – powyżej temperatury krytycznej (Ac3 dla stali podeutektoidalnych lub Ac1 dla stali nadeutektoidalnych), utrzymywaniu go w tej temperaturze do momentu uzyskania austenitu, a następnie szybkim schłodzeniu z szybkością poniżej Ms (początek martenzytu). W rezultacie powstaje struktura martenzytyczna lub bainityczna. W metalach nieżelaznych (aluminium, tytan, miedź) szybkie schłodzenie z temperatury przesycenia nazywa się również hartowaniem.
Cel gaszenia:
(1) w celu poprawy właściwości mechanicznych metalu w materiale lub częściach. Na przykład: w celu poprawy twardości i odporności na zużycie narzędzi, łożysk itp., w celu poprawy granicy sprężystości sprężyny, w celu poprawy ogólnych właściwości mechanicznych części wału.
(2) poprawiają właściwości materiałowe lub właściwości chemiczne niektórych specjalnych stali. Takie jak poprawa odporności na korozję stali nierdzewnej, zwiększenie trwałego magnetyzmu stali magnetycznej.
Hartowanie i chłodzenie, oprócz konieczności rozsądnego wyboru środka hartowniczego, ale także prawidłowej metody hartowania, powszechnie stosowane metody hartowania, głównie hartowanie pojedynczą cieczą, hartowanie podwójną cieczą, hartowanie stopniowe, hartowanie izotermiczne, hartowanie lokalne i tak dalej.
Przedmiot obrabiany ze stali po zahartowaniu charakteryzuje się następującymi cechami:
① uzyskano martenzyt, bainit, austenit szczątkowy i inną niezrównoważoną (tj. niestabilną) organizację.
② istnienie dużego naprężenia wewnętrznego.
③ właściwości mechaniczne nie mogą spełniać wymagań. Dlatego hartowanie stalowych elementów obrabianych musi zazwyczaj przejść przez odpuszczanie
Hartowanie: ujarzmianie twardości i naprężeń
Odpuszczanie polega na ponownym podgrzaniu uprzednio zahartowanego metalu do niższej temperatury (poniżej temperatury krytycznej) i utrzymaniu go w tej temperaturze przed schłodzeniem. Ten etap koryguje właściwości i redukuje naprężenia.
Głównymi celami hartowania i odpuszczania są:
(1) zmniejsza naprężenia wewnętrzne i kruchość; części hartowane są narażone na duże naprężenia i są bardziej kruche, dlatego brak terminowego odpuszczania często powoduje odkształcenia lub nawet pęknięcia.
(2) dostosować właściwości mechaniczne przedmiotu obrabianego, hartowanie przedmiotu obrabianego, wysoką twardość, kruchość, aby spełnić różne wymagania dotyczące wydajności różnych przedmiotów obrabianych, można dostosować je poprzez odpuszczanie, twardość, wytrzymałość, plastyczność i ciągliwość.
(3) Ustabilizuj rozmiar przedmiotu obrabianego. Dzięki odpuszczaniu organizacja metalurgiczna ma tendencję do stabilizacji, aby zapewnić, że nie wystąpią żadne dalsze odkształcenia w przyszłym użyciu procesu.
(4) Poprawa parametrów skrawania niektórych stali stopowych.
Rolą hartowania jest:
(1) poprawić stabilność organizacji, tak aby przedmiot obrabiany w trakcie procesu nie występował już w organizacji transformacji, tak aby geometria i wydajność przedmiotu obrabianego zachowały stabilność.
② wyeliminowanie naprężeń wewnętrznych w celu poprawy parametrów roboczych przedmiotu obrabianego oraz ustabilizowania jego geometrii.
③ dostosować właściwości mechaniczne stali do wymagań użytkowych.
W produkcji, często zgodnie z wymaganiami właściwości przedmiotu obrabianego. Zgodnie z różnymi temperaturami nagrzewania, odpuszczanie dzieli się na odpuszczanie niskotemperaturowe, odpuszczanie średniotemperaturowe i odpuszczanie wysokotemperaturowe. Hartowanie i późniejsze odpuszczanie wysokotemperaturowe to połączony proces obróbki cieplnej znany jako odpuszczanie, czyli w wysokim stopniu wytrzymałości w tym samym czasie, ale także dobrej wytrzymałości plastycznej.
(1) odpuszczanie w niskiej temperaturze: 150-250 ℃, M back, zmniejsza naprężenia wewnętrzne i kruchość, poprawia wytrzymałość plastyczną, wysoką twardość i odporność na zużycie. Stosowane w produkcji wskaźników, narzędzi skrawających i łożysk tocznych.
(2) odpuszczanie w średniej temperaturze: 350-500 ℃, tył T, o wysokiej elastyczności, pewnym stopniu plastyczności i twardości. Stosowane do produkcji sprężyn, form kuźniczych itp.
(3) hartowanie w wysokiej temperaturze: 500-650 ℃, S z powrotem, z dobrymi ogólnymi właściwościami mechanicznymi. Stosowane do produkcji kół zębatych, wałów korbowych itp.
Normalizacja: leczenie pośrednie
Normalizowanie to proces pośredni pomiędzy hartowaniem a wyżarzaniem. Stal jest podgrzewana powyżej temperatury krytycznej (Ac3 + 30–50°C), wygrzewana, a następnie chłodzona powietrzem. Tempo chłodzenia jest szybsze niż wyżarzanie, ale wolniejsze niż hartowanie.
Normalizacja ma następujące cele i zastosowania:
① w przypadku stali podeutektycznej, normalizowanie w celu wyeliminowania przegrzewania się części o grubej organizacji krystalicznej i organizacji Wei'a, walcowanie materiału w organizacji pasmowej; rafinacja ziarna; i może być stosowana jako hartowanie przed wstępną obróbką cieplną.
② stal eutektyczna, normalizowanie może wyeliminować sieć wtórnego nawęglania i dokonać rafinacji perlitu, nie tylko w celu poprawy właściwości mechanicznych, ale także sprzyjając późniejszemu wyżarzaniu sferycznemu.
③ Niskowęglowa, głęboko tłoczona cienka blacha stalowa, normalizowanie może wyeliminować swobodne nawęglanie granic ziaren, co poprawia jej właściwości głęboko tłoczone.
④ stal niskowęglowa i stal niskowęglowa niskostopowa, zastosowanie normalizacji pozwala uzyskać bardziej drobnopłatową organizację perlityczną, tak aby twardość wzrosła do HB140-190, aby uniknąć zjawiska „lepkiego noża” podczas cięcia, poprawić przetwarzalność cięcia. W przypadku stali średniowęglowej, zarówno w dostępnych okazjach normalizacji, jak i wyżarzania, normalizacja jest bardziej ekonomiczna i wygodna.
⑤ w przypadku zwykłej stali konstrukcyjnej ze średnią zawartością węgla, której właściwości mechaniczne nie są wymagane na tę okazję, można stosować zamiast hartowania hartowanie i odpuszczanie w wysokiej temperaturze, nie tylko łatwe w obsłudze, ale także ułatwiające organizację stali i stabilność wymiarową.
⑥ Normalizowanie w wysokiej temperaturze (Ac3 powyżej 150 ~ 200 ℃) ze względu na wyższą szybkość dyfuzji w wysokiej temperaturze może zmniejszyć segregację składu odlewów i odkuwek. Normalizowanie w wysokiej temperaturze po tym, jak ziarna grube mogą zostać uszlachetnione poprzez kolejne drugie normalizowanie w niższej temperaturze.
⑦ w przypadku niektórych turbin i kotłów ze stali stopowych o niskiej i średniej zawartości węgla, często stosuje się normalizowanie w celu uzyskania organizacji bainitu, a następnie odpuszczanie w wysokiej temperaturze w zakresie 400 ~ 550 ℃ z dobrą odpornością na pełzanie.
⑧ Oprócz części stalowych i stali, normalizowanie jest również szeroko stosowane w obróbce cieplnej żeliwa sferoidalnego, dzięki czemu uzyskuje się matrycę perlityczną, poprawiającą wytrzymałość żeliwa sferoidalnego.
Ze względu na charakterystykę normalizującego chłodzenia powietrzem, a zatem temperaturę powietrza otoczenia, sposób układania, przepływ powietrza i rozmiar przedmiotu obrabianego na organizację i właściwości po normalizacji mają wpływ. Normalizowaną organizację można również stosować jako metodę klasyfikacji stali stopowej. Zwykle według średnicy próbki 25 mm podgrzanej do 900 ℃, chłodzonej powietrzem organizacji, stal stopowa jest dzielona na stal perlitową, stal bainityczną, stal martenzytyczną i stal austenityczną.
Wyżarzanie: zmiękczanie, odprężanie i rafinacja ziarna
Wyżarzanie to wolniejszy i delikatniejszy proces: nagrzewanie do określonej temperatury, wytrzymywanie, a następnie powolne schładzanie (często w piecu). Sprzyja to dyfuzji atomowej, rekrystalizacji i usuwaniu defektów.
Celem wyżarzania jest:
① ulepszyć lub wyeliminować w procesie odlewania, kucia, walcowania i spawania stal spowodowaną różnymi wadami organizacyjnymi, a także naprężeniami szczątkowymi, aby zapobiec odkształceniom przedmiotu obrabianego i pęknięciom.
② zmiękcz przedmiot obrabiany przed cięciem.
③ udoskonalić ziarno, poprawić organizację w celu poprawy właściwości mechanicznych przedmiotu obrabianego.
④ do końcowej obróbki cieplnej (hartowanie, odpuszczanie) mającej na celu przygotowanie organizacji.
Najczęściej stosowany proces wyżarzania:
① całkowite wyżarzanie. Stosowane do rafinacji stali średnio- i niskowęglowej poprzez odlewanie, kucie i spawanie po mechanicznych właściwościach słabej grubej przegrzanej organizacji. Przedmiot obrabiany zostanie podgrzany do ferrytu, który przekształci się w austenit w temperaturze powyżej 30 ~ 50 ℃, utrzymany przez pewien czas, a następnie powoli chłodzony w piecu, austenit w procesie chłodzenia ponownie, można dokonać drobnej organizacji stali.
② Wyżarzanie sferoidalne. Stosowane w celu zmniejszenia wysokiej twardości stali narzędziowej i łożyskowej po kuciu. Przedmiot obrabiany zostanie podgrzany do temperatury austenitu w stali powyżej 20 ~ 40 ℃, izolacji i powolnego chłodzenia, w procesie chłodzenia perlitu w karburycie płytkowym do sferycznego, zmniejszając w ten sposób twardość.
③ Wyżarzanie izotermiczne. Stosowane w celu zmniejszenia wysokiej twardości niektórych stopowych stali konstrukcyjnych o wysokiej zawartości niklu i chromu do cięcia. Zazwyczaj najpierw chłodzone do austenitu w szybszym tempie do najbardziej niestabilnej temperatury, izolacja przez odpowiedni okres czasu, transformacja austenitu do tosite lub sostenitu, twardość może zostać zmniejszona.
④ Wyżarzanie rekrystalizacyjne. Stosowane w celu wyeliminowania zjawiska hartowania drutu metalowego, blachy w procesie ciągnienia na zimno, walcowania na zimno (twardość wzrasta, plastyczność maleje). Temperatura nagrzewania jest na ogół o 50-150 ℃ niższa od temperatury, w której stal zaczyna tworzyć austenit, i jest to jedyny sposób na wyeliminowanie efektu umocnienia przez zgniot, tak aby metal mógł zostać zmiękczony.
⑤ Wyżarzanie grafityzujące. Służy ono do przekształcenia żeliwa o dużej zawartości nawęglania w żeliwo ciągliwe o dobrej plastyczności. Proces polega na podgrzaniu odlewu do około 950°C, a następnie odpowiednim schłodzeniu, przez określony czas, w celu umożliwienia rozkładu węglika i utworzenia kłaczkowatego grafitu.
⑥ wyżarzanie dyfuzyjne. Stosowane w celu ujednolicenia składu chemicznego odlewów stopowych, poprawy ich wydajności. Metoda nie polega na topieniu, zakładając, że odlew jest podgrzewany do najwyższej możliwej temperatury i długi okres konserwacji cieplnej, aby różnorodność pierwiastków w stopie dyfuzyjnym miała tendencję do równomiernego rozłożenia po powolnym chłodzeniu.
(7) wyżarzanie odprężające. Służy do usuwania naprężeń wewnętrznych odlewów stalowych i spawów. W przypadku produktów żelaznych i stalowych austenit zaczyna się tworzyć po podgrzaniu do temperatury poniżej 100–200 ℃, izolacji i schłodzeniu w powietrzu, co pozwala na usunięcie naprężeń wewnętrznych.
Tabela porównawcza procesów obróbki cieplnej
| Przetwarzanie | Podgrzewanie / Moczenie | Metoda chłodzenia | Efekty kluczowe / Zastosowanie | Wady / Ryzyko |
|---|---|---|---|---|
| Hartowanie | Podgrzać powyżej Ac3/Ac1, moczyć w celu austenityzacji | Szybkie chłodzenie (olej, woda, polimer) | Tworzy martenzyt / wysoka twardość, lepsza wytrzymałość, odporność na zużycie | Wysokie naprężenia wewnętrzne, odkształcenia, kruchość |
| Ruszenie | Podgrzać zahartowaną stal do niższej temperatury, przytrzymać | Powolne chłodzenie | Łagodzi stres, poprawia wytrzymałość, stabilizuje wymiary, reguluje twardość | Nadmierne hartowanie zmniejsza twardość |
| Normalizowanie | Podgrzać powyżej temperatury krytycznej + margines, namoczyć | chłodzenie powietrzem | Uszlachetnienie ziarna, odprężenie, zrównoważona wytrzymałość i ciągliwość | Chłodzenie zależne od warunków otoczenia |
| wyżarzanie | Podgrzać do temperatury wyżarzania, moczyć | Powolne chłodzenie pieca | Zmiękcza, łagodzi naprężenia, zwiększa plastyczność, udoskonala strukturę | Czasochłonne, wolniejsze przetwarzanie |
Jak te procesy są ze sobą powiązane i jaka jest ich kolejność
Cztery główne rodzaje obróbki cieplnej – hartowanie, odpuszczanie, normalizowanie i wyżarzanie – można łączyć w ramach procesów roboczych. Najczęściej stosowaną metodą przemysłową jest:
- Austenityzować i hartować (stwardnieć)
- Hartować aby zmniejszyć kruchość
- Opcjonalnie Normalizować or Żarzyć w etapach pośrednich
Zawsze dostosuj sekwencję do stopu, geometrii części i pożądanej równowagi właściwości.
- Normalizowanie może być stosowane jako obróbka wstępna lub końcowa, gdy nie jest wymagane pełne utwardzenie.
- Wyżarzanie jest często stosowane przed formowaniem lub po ciężkiej obróbce na zimno.
- Hartowanie daje stan najtwardszy, ale musi być zrównoważone odpuszczaniem, aby uniknąć kruchości.
- Hartowanie stopniowe/hartowanie izotermiczne to specjalne metody mające na celu redukcję odkształceń — częściowe schłodzenie, a następnie wykańczająca obróbka w kontrolowanych warunkach.
Praktyczne rozważania i wyzwania
- Kontrola zniekształceń jest niezbędne przy hartowaniu grubych i skomplikowanych części.
- Wybór medium chłodzącego niezależnie od tego, czy chodzi o ropę naftową, wodę, polimery czy gaz, każda z nich charakteryzuje się innymi współczynnikami i naprężeniami.
- Pierwiastki stopowe (C, Mo, Cr, Ni, V) wpływają na hartowność, stabilność fazową i odpuszczanie.
- Rozmiar, masa i grubość przekroju wpływają na gradient chłodzenia i tym samym na mikrostrukturę.
- Kontrola atmosfery (gaz obojętny, próżnia) może zapobiegać utlenianiu lub odwęglaniu.
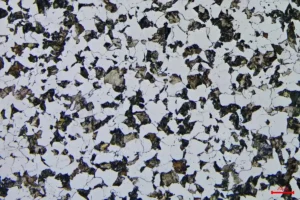
Harmonogram obróbki cieplnej musi zostać zweryfikowany za pomocą próbek testowych i analizy mikrostruktury, aby zapewnić spójność.
Dodaj Richconn do precyzyjnej obróbki i integracji obróbki cieplnej
Gdy części wymagają nie tylko precyzyjnej obróbki CNC, ale także optymalnej obróbki cieplnej, Richconn jest Twoim idealnym partnerem. Z głęboką wiedzą na temat hartowanie, odpuszczanie, normalizowanie, wyżarzanie, Richconn Zapewnia, że części są nie tylko dokładne wymiarowo, ale i niezawodne mechanicznie. Dostosowujemy harmonogramy obróbki cieplnej w oparciu o materiał, geometrię i zastosowanie. Od prototypów po produkcję seryjną, Richconn Dostarcza w pełni obrobione cieplnie, gotowe do użycia części. Odwiedź Richconn aby zapoznać się z ich usługami.
Wniosek
Obróbka cieplna to nie tylko zabieg poboczny – jest ona integralną częścią procesu, który zapewnia wymaganą wydajność metalowych części. Hartowanie zapewnia twardość, odpuszczanie równoważy wytrzymałość, normalizowanie udoskonala strukturę, a wyżarzanie zmiękcza i stabilizuje. Każdy z tych procesów ma swoje specyficzne role i ograniczenia. W rzeczywistych zastosowaniach procesy te są starannie łączone, aby uniknąć pęknięć lub odkształceń, jednocześnie osiągając odpowiednią równowagę między wytrzymałością, ciągliwością i stabilnością.
Wybór odpowiedniej sekwencji procesu, mediów i parametrów sterowania jest kluczowy. W obróbce przemysłowej połączenie precyzji Obróbka CNC Dzięki odpowiedniej obróbce cieplnej części są gotowe do pracy w wymagających warunkach. RichconnDzięki doświadczeniu firmy w zakresie obróbki skrawaniem i obróbki cieplnej możesz mieć pewność, że Twoje części spełniają rygorystyczne normy dotyczące zarówno geometrii, jak i parametrów materiału.



