
Branże naftowa i gazowa, morska i lotnicza w dużym stopniu zależą od obróbki długich wałów. W tym procesie precyzyjne toczenie i frezowanie są wykorzystywane do kształtowania wałów, które są znacznie dłuższe w porównaniu do standardowych.
W tym wpisie na blogu znajdziesz informacje na temat sprzętu, wyzwań, metod technicznych, a także zastosowań w produkcji wałów na dużą skalę.
Czym jest obróbka wałów długich?
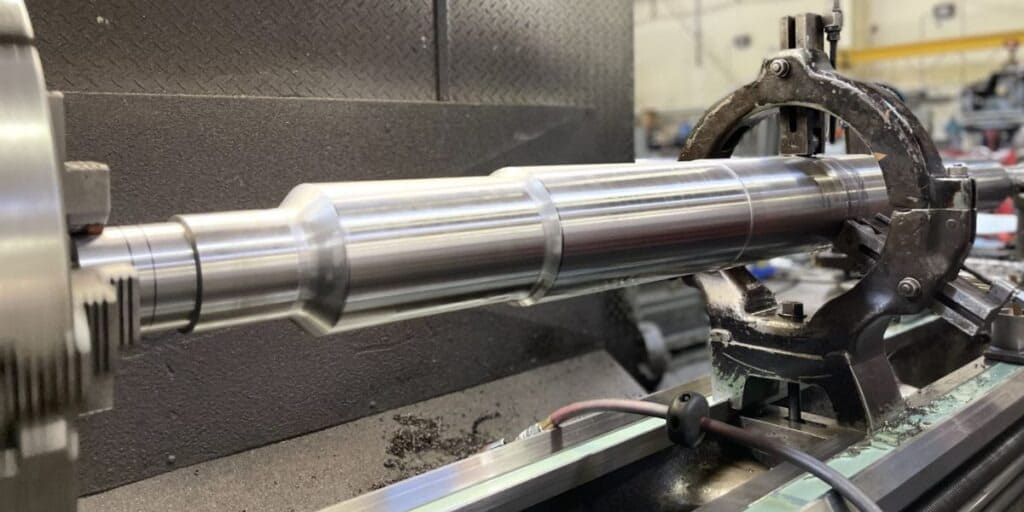
Mówiąc prościej, obróbka długich wałów odnosi się zazwyczaj do cięcia, kształtowania i wykańczania wałów dłuższych niż 1 metr. Aby zachować ciągłą precyzję na całej długości wału, potrzebny jest specjalny sprzęt i konfiguracja.
Proces ten jest istotny przy produkcji elementów obrotowych, takich jak turbiny, wały korbowe, wały napędowe i rolki przemysłowe, które są wykorzystywane w trudnych warunkach inżynieryjnych i produkcyjnych.
Główny sprzęt i konfiguracje
Podtrzymki i koniki
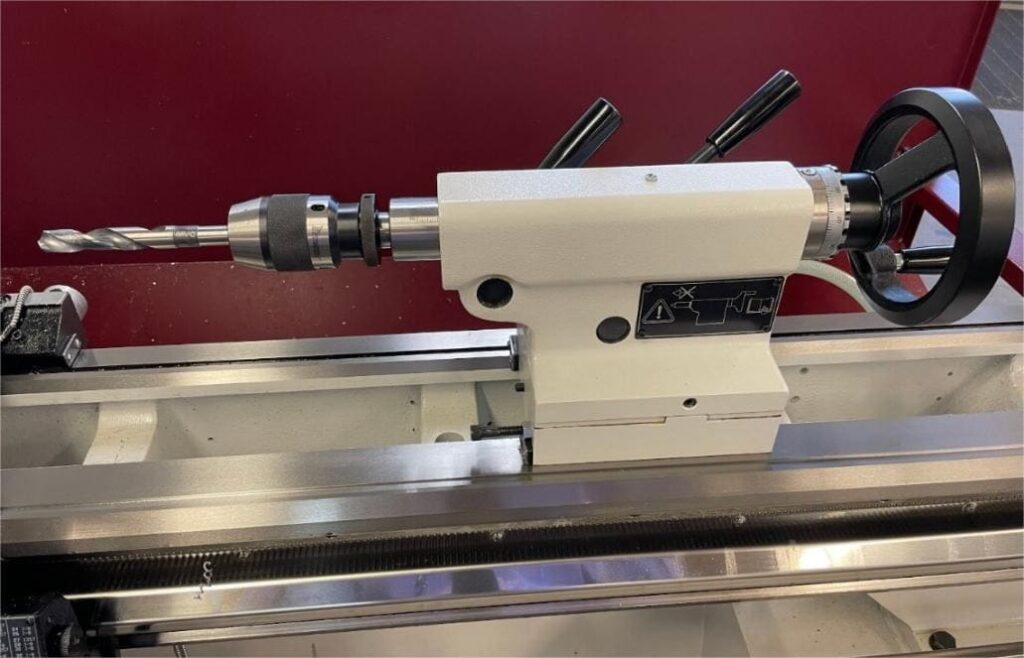
Podtrzymki podtrzymują wał w jego środkowej części, chroniąc go przed wygięciem. Koniki natomiast utrzymują koniec wału i utrzymują go w linii prostej. Użycie obu podpór pomaga zachować dokładność, zmniejszyć wibracje i zwiększyć bezpieczeństwo. Podpory te są szczególnie ważne w przypadku długich wałów, ponieważ ugięcie może powodować drgania lub błędy wymiarowe podczas obróbki.
Tokarki (poziome i pionowe)
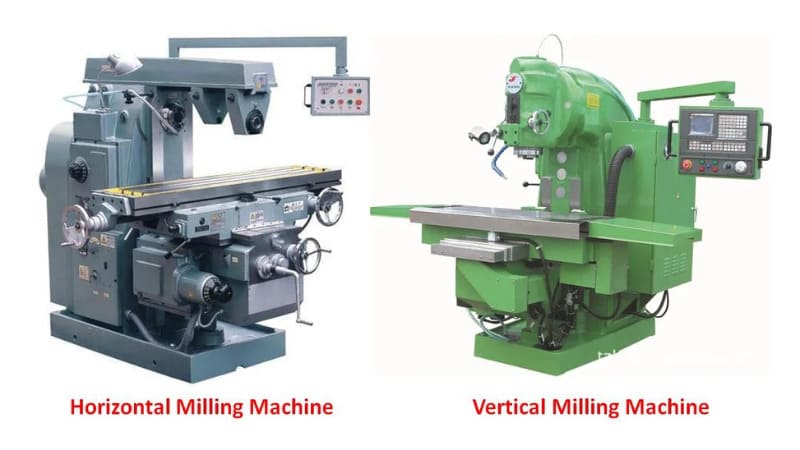
Tokarki poziome są idealne do toczenia długich wałów. Posiadają podparcie konika i bardzo ułatwiają usuwanie wiórów. Z drugiej strony tokarki pionowe są świetne do wałów o dużej średnicy i oszczędzają również miejsce na podłodze.
Wybór zależy od średnicy wału, długości i dostępnej przestrzeni. Oba typy tokarek wymagają dokładnego ustawienia i solidnej konfiguracji, aby uzyskać wysoką dokładność w obróbce ciężkich wałów.
Zobacz także: Eksploruj RichconnUsługi toczenia CNC
Obróbka
Wybierz narzędzia o wydłużonej długości i wytaczadła, które redukują wibracje. Wkładki węglikowe z łamaczami wiórów pomagają zmniejszyć ciepło i kontrolować wióry. Używaj wyważonych uchwytów narzędzi, aby zachować wykończenie powierzchni i uniknąć drgań.
Osprzęt i głowice indeksujące

Uchwyty mocują wał mocno, uniemożliwiając jego ruch. Głowice indeksujące umożliwiają obrót wału w celu obróbki z różnych stron. Oba te elementy są niezbędne w przypadku wałów o złożonej konstrukcji, które posiadają wielowypusty, rowki wpustowe lub otwory wiercone na całej długości.
Różne procesy obróbki
Frezowanie i rowkowanie
Frezowanie tworzy rowki, rowki wpustowe oraz płaskie powierzchnie wału. Podobnie, dłutowanie tworzy elementy przenoszące moment obrotowy, takie jak wycięcia. Do cięć wielopłaszczyznowych lub kątowych należy stosować podziałki lub narzędzia napędzane. Mocne mocowanie jest również bardzo ważne dla dokładności. Procesy te przygotowują wały do sprzęgieł, przekładni lub innych napędów mechanicznych w maszynach wirujących.
Obrócenie
Podczas toczenia formowana jest zewnętrzna średnica długich wałów. W tym podejściu koniki i podtrzymki są wymagane, aby zapobiec wyginaniu się wału. Należy pamiętać o stożkowatości, która może pojawić się na długich wałach. Należy używać ostrych narzędzi tnących i utrzymywać stałą prędkość. Jednolite ustawienie i podparcie gwarantują prostoliniowość, ten sam rozmiar i dobre wykończenie powierzchni.
Wieloosiowe CNC i narzędzia robocze
Wieloosiowe maszyny CNC umożliwiają łączenie frezowania i toczenia w jednym ustawieniu. Ta metoda zmniejsza liczbę ustawień i przyspiesza prędkość obróbki złożonych wałów. Narzędzia obrotowe ułatwiają wiercenie lub rowkowanie z boku bez zmiany miejsca obrabianego przedmiotu. Te funkcje skracają czas obsługi, zwiększają precyzję i nadają się do długich wałów o ciasnych tolerancjach.
Zobacz także: Czym jest obróbka wieloosiowa
przeszywane
Przeciąganie tworzy wewnętrzne rowki wpustowe lub wielowypusty wewnątrz wałów z otworami. Ta procedura jest stosowana, gdy elementy muszą idealnie pasować do sprzęgieł lub kół zębatych. Przeciąganie wykonuje się po wierceniu lub toczeniu. Zapewnia to powtarzalne, precyzyjne rezultaty. Podczas przeciągania należy mocno trzymać wał, aby uniknąć uszkodzenia lub przesunięcia.
Ograniczenia w obróbce wałów długich
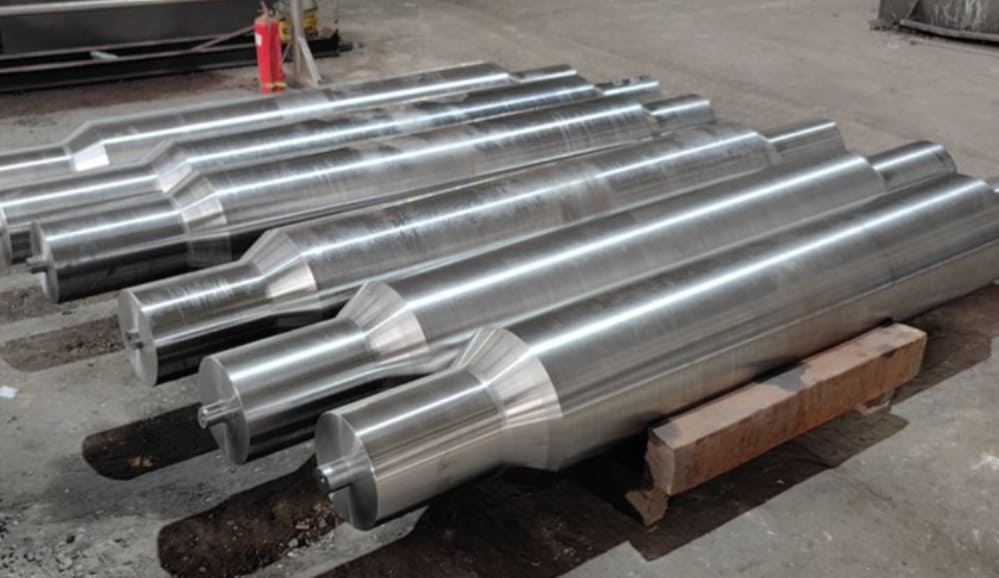
Błędy stożkowe i wymiarowe
Pochylenie, ciepło i nieprawidłowa konfiguracja mogą spowodować zwężenie wałów lub ich nierówną grubość. Nawet niewielkie rozbieżności mogą powodować różnice w rozmiarze.
Jak rozwiązać:
Aby tego uniknąć, zawsze utrzymuj stabilną temperaturę, sprawdzaj wyrównanie i dobrze podpieraj wał. Ponadto wykonuj pomiary w regularnych odstępach czasu. Dokładne wymiary na długich odcinkach zależą od właściwej kontroli narzędzia i jednolitego ustawienia.
Wibracje i niska sztywność
Nacisk cięcia wygina długie wały. To uszkadza narzędzia i powoduje drgania. Jeśli nie używasz odpowiedniego podparcia lub stałych podpórek, część się przesuwa, co zmniejsza dokładność.
Jak rozwiązać:
Użyj koników, tłumików drgań i bezpiecznego mocowania, aby utrzymać sztywność wału. Dzięki odpowiedniemu wsparciu Twoje narzędzia są chronione, uzyskujesz gładkie cięcia i zachowane są ścisłe tolerancje.
Problemy z wykończeniem powierzchni
Trudno jest uzyskać równomierne wykończenie na długich wałach. Zmiany prędkości, odchylenie narzędzia i ślady wiórów mogą powodować powstawanie matowych obszarów.
Jak rozwiązać:
Utrzymuj stałe prędkości podawania, wybieraj gładkie wkładki i używaj mocnego przepływu chłodziwa. Sprawdzaj powierzchnię wcześnie i często. Czyste wykończenie jest niezbędne do prawidłowego dopasowania, uszczelnienia i wysokiej prędkości obrotowej.
Kontrola owijania lub chipowania
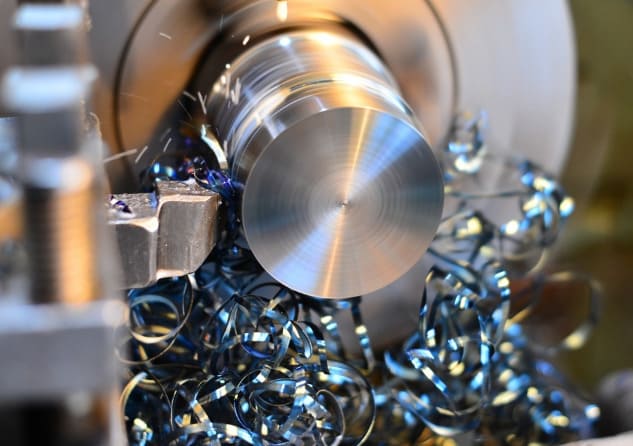
Podczas obróbki długich wałów często powstają wióry przypominające drut. Wióry te mogą owijać się wokół wału, rysować powierzchnię, utrudniać widoczność i uszkadzać narzędzia.
Jak rozwiązać:
Ustaw właściwe prędkości, używaj ostrych płytek z łamaczami wiórów i często zatrzymuj maszynę, aby oczyścić wióry, gdy jest to konieczne. Ponadto chłodziwa ułatwiają usuwanie wiórów. Prawidłowa kontrola wiórów poprawia jakość powierzchni, żywotność narzędzia i bezpieczeństwo.
Najlepsze praktyki i techniki
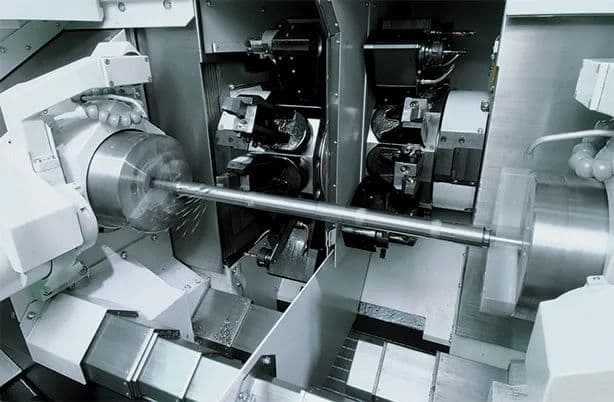
Optymalne narzędzia i uchwyty
Wybierz narzędzia węglikowe z łamaczami wiórów i ostrymi krawędziami tnącymi. Używaj uchwytów zbudowanych w celu zmniejszenia wibracji i zwiększenia zasięgu. Staranne narzędzia poprawiają wykończenie powierzchni, redukują hałas i ciepło oraz wydłużają żywotność narzędzi. Przed użyciem sprawdź każde narzędzie pod kątem pęknięć, odprysków lub braku równowagi.
Ustawienia mocowania i obróbki
Zacznij od sprawdzenia, czy Twoja maszyna jest sztywna i wypoziomowana, czy nie. Podeprzyj długość wału za pomocą podpórek i koników. Sprawdź, czy wszystkie urządzenia są prawidłowo wyrównane i zabezpieczone. Niewłaściwe ustawienie może skutkować ugięciem, stożkowatością lub drganiami. Mocny fundament wydłuża żywotność narzędzia, zwiększa dokładność i skraca czas cyklu.
Parametry obróbki i kontrola drgań
W przypadku długich wałów należy utrzymywać lekkie prędkości podawania i ustawić wolniejszą prędkość wrzeciona. Wysokie ciśnienie spowoduje wibracje. Rozpocznij od lekkiego cięcia, a następnie powoli dokonuj regulacji. Wyreguluj stały przepływ chłodziwa, aby kontrolować ciepło.
Ponadto zwracaj uwagę na dźwięki klekotania. Jeśli je usłyszysz, natychmiast zatrzymaj się i dostosuj ustawienia. Ciągła obróbka zapewnia gładsze wykończenie, lepsze tolerancje i bezpieczniejszą pracę.
Zastosowania obróbki wałów długich
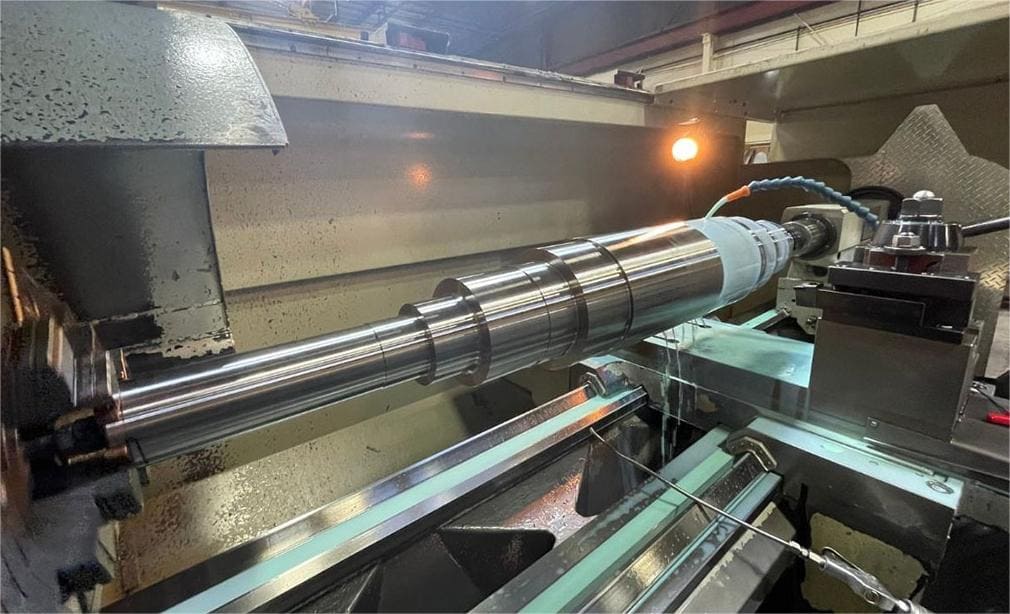
Przemysł stoczniowy i morski
W budownictwie okrętowym i morskim wały napędowe, wały napędowe i słupki sterowe Twojej maszyny. Części te muszą być odporne na korozję i pozostać całkowicie proste. Zarówno wyrównanie, jak i wykończenie powierzchni są niezbędne do płynnej pracy. Brąz i stal nierdzewna to najczęściej używane materiały. Niezawodna wydajność w ekstremalnych warunkach morskich opiera się na odpowiednim mocowaniu zapewniającym równowagę.
Wytwarzanie mocy i energii
Wały pomp, wały generatorów i wirniki turbin wymagają długiej obróbki wałów. Te części pracują przy dużych prędkościach, ekstremalnych temperaturach i dużych obciążeniach. Ścisłe tolerancje są niezbędne, aby zatrzymać wibracje i uszkodzenia. Wysokowytrzymałe stopy są świetne do tych zastosowań.
Górnictwo / Ropa i gaz / Ciężki sprzęt
Sekcje rur wiertniczych, napędy przenośników i pręty pompowe to powszechne długie wały w tej branży. Części te muszą być w stanie wytrzymać naprężenia, moment obrotowy i trudne warunki. Często stosuje się stal stopową, a także inne wytrzymałe materiały. Procedura obróbki musi uwzględniać zarówno wagę, jak i długość wałów. Po obróbce, odprężaniu i powlekaniu są one gotowe do trudnych warunków.
Potrzebujesz więcej szczegółów na temat doboru materiałów? Sprawdź nasz poradnik dotyczący materiałów CNC.
Motoryzacja i transport
Wały napędowe, półosie, a także kolumny kierownicze są używane w tej dziedzinie na dużą skalę. Części te wymagają dokładności i równowagi, aby zmniejszyć wibracje. Toczenie i frezowanie CNC są używane do wykonywania stożków, rowków i rowków.
Przemysłowe i produkcyjne
Długie wały są szeroko stosowane w systemach przenośnikowych, prasach drukarskich i liniach pakujących. Te wały muszą być bardzo gładkie, idealnie pasować i mieć również jednakowe średnice. Stal nierdzewna lub aluminium to najczęściej stosowane materiały do produkcji długich wałów; a ich procesy wykończeniowe często obejmują powlekanie lub polerowanie.
Obrona i lotnictwo
Wały podwozia, wały wirnika i siłowniki muszą spełniać rygorystyczne wymagania dotyczące dokładności. Producenci zazwyczaj wybierają tytan, Inconel lub stopy hartowane do tych części.
Ścisłe standardy zgodności i wysokie naprężenia są powszechnymi ograniczeniami. Każda cecha – tj. rowki, gwinty lub rowki – musi być dokładnie zgodna z wymaganiami. Maszyny wieloosiowe i systemy inspekcyjne odgrywają ważną rolę w produkcji certyfikowanych i bezpiecznych części lotniczych.
Sumować
Obróbka długich wałów wymaga odpowiednich narzędzi, przemyślanego planowania i wysokiej dokładności. Niezależnie od tego, czy komponenty są przeznaczone do zastosowań w lotnictwie czy energetyce morskiej, ich jakość zawsze musi być jednolita. Współpraca z doświadczonymi profesjonalistami gwarantuje lepsze rezultaty, bezpieczniejsze produkty i mniej przeróbek.
Richconn zapewnia precyzyjną i niezawodną obróbkę długich wałów dla każdej branży lub niestandardowych potrzeb.
Powiązane pytania
Jak można zapobiec wyginaniu się wału podczas obróbki?
Podeprzyj wał za pomocą podpór stałych, koników i mocnych mocowań. Dostosuj geometrię narzędzia i zmniejsz prędkość posuwu. Sprawdź, czy wał jest równomiernie podparty na całej swojej długości, tak aby pozostawał w granicach tolerancji i był prosty.
Od jakich czynników zależy długość wału podlegającego obróbce skrawaniem?
Długość wału w dużym stopniu zależy od średnicy otworu wrzeciona, rozmiaru łoża tokarki, a także sztywności wału. Użycie podtrzymki lub powiązanych narzędzi podporowych umożliwia obróbkę długich wałów, zapobiegając jednocześnie ich zginaniu i zachowując dokładność.
Jak często należy wymieniać długie narzędzia wiertnicze?
Sprawdź narzędzie po każdym zadaniu. Wymień je, jeśli zauważysz hałas, wibracje lub słabe wykończenie powierzchni. Długie narzędzia szybko się zużywają. Dlatego zawsze powinieneś mieć oko na ostrze i naprawić je lub wymienić, jeśli to konieczne.
Czy możemy obrabiać długie wały bez stosowania podpór stałych?
Nie, nie powinieneś tego robić. Bez użycia stałych podpórek do podparcia, Twoje wały będą wibrować, wyginać się i tracić dokładność. Dlatego zawsze powinieneś używać odpowiedniego podparcia, aby zapobiec problemom ze stożkiem, drganiom narzędzia i chropowatym powierzchniom.
Tokarkę poziomą czy pionową - którą wybrać do długich wałów?
Wybierz tokarkę poziomą do długich, cienkich wałów. Wybierz tokarkę pionową do ciężkich, o dużej średnicy i dużych wałów. Ostateczna decyzja w dużej mierze zależy od planu podparcia oraz średnicy i wagi wału.



