
Dość często producenci używają teflonu (PTFE) do trudnych zadań, ale jego niskie tarcie i miękkość stanowią wyzwanie dla precyzyjnej obróbki. Nieprawidłowo wykonane części mogą się odkształcić lub zarysować i stać się odpadem.
Dlatego w tym wpisie na blogu pokażemy Ci techniki i praktyki, które pozwolą Ci na dokładne i spójne wykonywanie obróbki PTFE w Twojej maszynie.
Co to jest PTFE?

PTFE to politetrafluoroetylen, syntetyczny fluoropolimer odkryty przez Roya Plunketta w 1938 roku. „Teflon” to po prostu nazwa handlowa PTFE. To białe tworzywo sztuczne składa się wyłącznie z atomów fluoru i węgla. Wykazuje niezwykłą odporność chemiczną i jest stabilne termicznie do 327°C.
Natura materiału PTFE
- Stabilność termiczna: PTFE to materiał, który wytrzymuje temperatury w zakresie od -200 °C do 260 °C i topi się w temperaturze 327 °C.
- Zachowanie mechaniczne: Mimo że jego wytrzymałość na rozciąganie jest niższa w porównaniu do wielu tworzyw sztucznych, PTFE jest bardzo elastyczny i odporny na zmęczenie – nawet w ekstremalnie niskich temperaturach.
- Stabilność chemiczna: Ten polimer jest niemal obojętny na większość chemikaliów, takich jak agresywne kwasy i inne rozpuszczalniki. Działają na niego jedynie stopione metale alkaliczne.
- Izolacja elektryczna: Ponieważ PTFE jest izolatorem elektrycznym, charakteryzuje się wysoką wytrzymałością dielektryczną. Co więcej, jego stała dielektryczna jest bardzo niska, około 2.0.
- Jakość powierzchni: PTFE wykazuje właściwości nieprzywierające, ponieważ ma bardzo niski współczynnik tarcia. Wynika to z niskiej energii powierzchniowej wynoszącej około 18 dyn/cm.
Najlepsze procedury obróbki PTFE
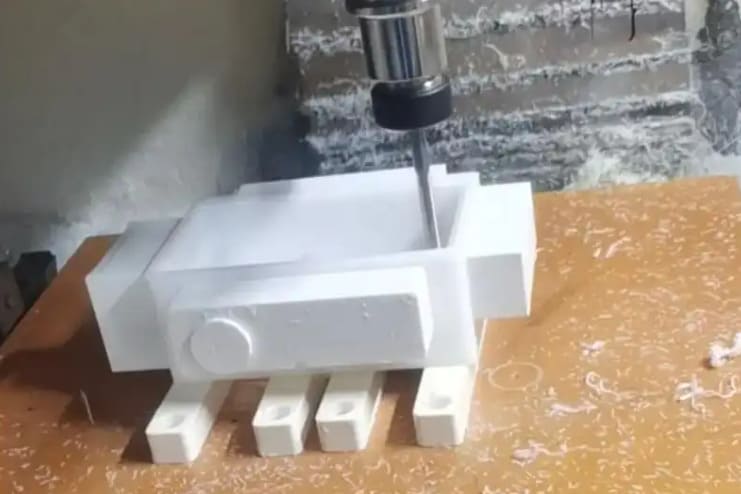
Niezwykłe właściwości PTFE pozwalają operatorom maszyn wybierać spośród wielu procesów. Każdy proces ma swoje zalety. Dlatego wybór jednego z nich zależy od geometrii i złożoności finalnego elementu.
Frezowanie CNC
W wieloosiowych frezarkach CNC frezy usuwają materiał z nieruchomego bloku PTFE, formując skomplikowane kształty. Ich tolerancje mogą być bardzo wąskie, zazwyczaj rzędu ±0.001 cala. Ponieważ PTFE jest miękki, konieczne jest wyposażenie maszyny w bardzo ostre frezy. Ich ostre krawędzie tworzą czyste wióry i nie pozostawiają zadziorów na powierzchni.
Toczenie CNC
W przypadku części cylindrycznych, takich jak wały, uszczelnienia i pierścienie, toczenie CNC to najlepszy wybór. Podczas toczenia, półfabrykat PTFE obraca się, a jednocześnie nieruchome narzędzie usuwa z niego nadmiar materiału. Należy zachować niską prędkość i niewielką głębokość skrawania, aby zminimalizować wydzielanie ciepła i zachować dokładność wymiarową.
Wiercenie i gwintowanie
Wiercenie powoduje powstawanie otworów, a gwintowanie gwintów. Jeśli używasz PTFE, do wiercenia najlepiej nadaje się wysoka prędkość obrotowa wrzeciona i mniejszy posuw. Ponadto zapobiega to odkształceniu, a nawet pękaniu miękkiego polimeru. Jeśli potrzebne są gwinty, operatorzy zazwyczaj używają gwintowników, które formują materiał, a nie go nacinają.
Szlifowanie dla uzyskania wyjątkowo gładkiego wykończenia
Szlifowanie stosuje się, gdy wymagana jest bardzo precyzyjna obróbka powierzchni elementu PTFE. Maszyny bezkłowe umożliwiają polerowanie rur, prętów i innych kształtów do uzyskania jednolitej średnicy i powierzchni; jest to niezbędne w zastosowaniach o niskim tarciu.
Cięcie laserowe i strumieniem wody
Cięcie laserowe to bardzo precyzyjna i czysta metoda kształtowania PTFE. Podczas tego procesu wiązka laserowa odparowuje polimer – proces sublimacji – pozostawiając krawędzie, które rzadko wymagają wtórnego wykończenia.
Inną niekonwencjonalną opcją są systemy strumieniowo-wodne, które tną PTFE za pomocą strumienia wody pod wysokim ciśnieniem, a nawet umożliwiają produkcję cienkich włókien ze spiekanych folii.
Narzędzia i sprzęt warsztatowy, którego będziesz potrzebować
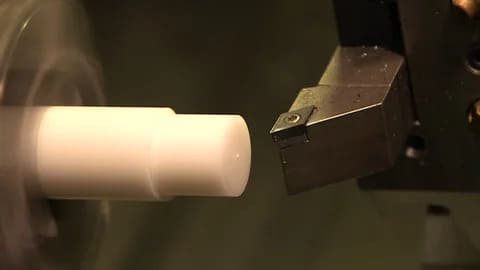
Sukces obróbki PTFE w dużej mierze zależy od odpowiednich narzędzi. Właściwe materiały narzędziowe, geometria oraz smarowanie zapobiegają odkształceniom i utrzymują wąskie tolerancje.
Narzędzia węglikowe i stellitowe
Operatorzy maszyn powinni wyposażyć swoje maszyny w ostrza z węglików spiekanych lub stellitu. Zasadniczo materiały te łączą wysoką twardość z wysoką odpornością na zużycie. Dzięki temu zachowują ostrość podczas cięcia PTFE wypełnionego ścierniwem. Stal szybkotnąca jest również dobrym wyborem do krótkich serii prototypowych, ale jej krawędź szybko się tępi.
Uzyskiwanie właściwej geometrii
Ostre krawędzie
Aby zapobiec pęknięciom lub rozdarciom, krawędź skrawająca musi być wyjątkowo ostra i w tym celu czasami dodaje się niewielki promień. Kąt natarcia 0–15° sprzyja gładkim wiórom i zmniejsza tarcie.
Kontrole zużycia narzędzi
Nawet miękki polimer, taki jak PTFE, może zużywać narzędzia; gatunki wypełnione PTFE zużywają się szybciej. Polerowany węglik spiekany i regularne czyszczenie minimalizują to zużycie i wydłużają żywotność narzędzi.
Chłodzenie i smarowanie dla inteligentniejszej pracy
Wybór płynu chłodzącego
Ponieważ PTFE słabo odprowadza ciepło, konieczne jest stosowanie chłodziwa. Ponadto ciągły przepływ chłodziwa – powietrza, mgły lub płynu rozpuszczalnego w wodzie – będzie korzystny, ponieważ schłodzi strefę cięcia i pozwoli zachować wymiary.
At RICHCONN Używamy systemów chłodzenia mgłą wodną, skalibrowanych do miękkich tworzyw sztucznych, takich jak PTFE, co zapewnia ostrość krawędzi i czyste powierzchnie.
Smar dla perfekcji
Chociaż PTFE naturalnie charakteryzuje się niskim tarciem, dodanie środka smarującego dodatkowo je zmniejszy. Ponadto ten dodatkowy poślizg poprawia wykończenie powierzchni i wydłuża żywotność frezu.
Trudności w obróbce PTFE
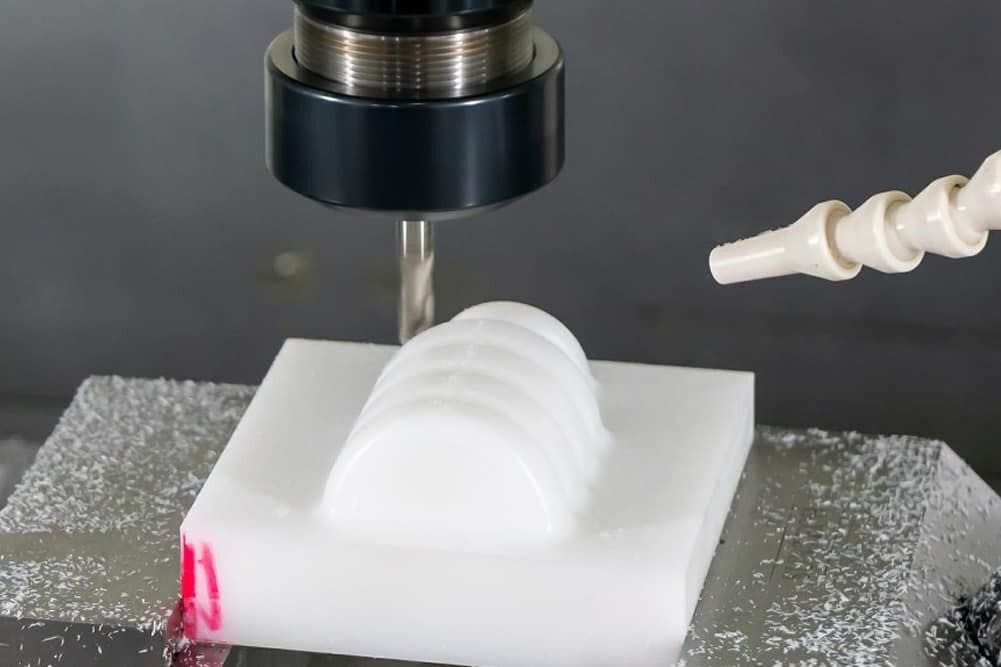
Obróbka PTFE wiąże się z szeregiem problemów ze względu na swoją naturę. Jeśli znasz wszystkie wyzwania z góry, będzie to dla Ciebie plusem.
Utrzymywanie wymiarów
PTFE znacznie rozszerza się pod wpływem ciepła i może odkształcać się pod wpływem ciśnienia poprzez płynięcie na zimno lub „pełzanie”. Ponadto elementy mogą się odkształcać lub zmieniać rozmiar zarówno podczas obróbki, jak i po niej.
Żywotność narzędzia
Narzędzia mogą wgryzać się w PTFE, zamiast go przecinać. Ponadto wypełniacze, takie jak węgiel czy szkło, sprawiają, że materiał jest ścierny. Wszystko to przyspiesza zużycie narzędzi.
Gładsze powierzchnie
Miękka struktura PTFE może powodować jego rozrywanie lub rozmazywanie zamiast gładkiego cięcia. Mogą pojawić się zadziory i chropowate wykończenie; dlatego do uzyskania gładkiej powierzchni potrzebne są ostre narzędzia i ostrożne metody.
Kontrola temperatury
Zmiany temperatury mają wpływ na wielkość PTFE, dlatego jeśli środowisko pracy nie jest odpowiednie, to ostateczne tolerancje mogą być niewystarczające.
Trzymanie przedmiotu obrabianego
PTFE charakteryzuje się śliską i odkształcalną strukturą, co utrudnia mocne, ale nierysujące zaciskanie. Ponadto, zbyt duża siła pozostawi ślady, a zbyt mała umożliwi ruch.
Najlepsze wskazówki, jak uzyskać czyste cięcia w PTFE
Aby wyeliminować powyższe problemy i uzyskać dokładne, wysokiej jakości części, należy stosować się do poniższych wskazówek.
Wybierz odpowiednie narzędzie
Używaj bardzo ostrych frezów z węglika spiekanego lub stali szybkotnącej. Duży kąt natarcia i szerokie kąty przyłożenia sprzyjają ścinaniu zamiast dociskaniu, co nie tylko redukuje zadziory, ale również odkształcenia materiału.
Aplikacja chłodziwa
PTFE dobrze obrabia się bez użycia płynów, ale chłodziwo jest pomocne przy dużych prędkościach lub gdy wymagane są wąskie tolerancje. Sprężone powietrze, mgła lub chłodziwa rozpuszczalne w wodzie odprowadzają ciepło i redukują odkształcenia termiczne.
Sztuczki zaciskowe
Używaj miękkich szczęk, specjalnych uchwytów lub uchwytów próżniowych, aby rozłożyć siłę docisku. Stosuj tylko wystarczającą siłę, aby utrzymać element w stabilnej pozycji, ponieważ zbyt duża siła ściska lub zmienia kształt miękkiego polimeru.
Zalety wyżarzania
Wyżarzanie materiału przed i po obróbce mechanicznej w celu uwolnienia naprężeń wewnętrznych. Zmniejsza to odkształcenia, pęknięcia, a także ryzyko przedwczesnego uszkodzenia, a także zapewnia długoterminową stabilność wymiarową.
RICHCONN oferuje wyżarzanie przed i po obróbce mechanicznej w celu zapewnienia części PTFE wolnych od naprężeń i o spójnych wymiarach.
Przechowywanie części
Przechowuj PTFE na płasko, w suchym, czystym i kontrolowanej temperaturze, z dala od światła słonecznego. W rzeczywistości powodem jest to, że prawidłowe przechowywanie zachowuje integralność materiału aż do momentu kontaktu z maszyną.
Zabiegi powierzchniowe
Adhezja nie jest łatwym zadaniem, ponieważ powierzchnia PTFE wykazuje odpychanie w stosunku do większości materiałów. Dlatego też, wszelkie procesy łączenia lub powlekania muszą być poprzedzone specjalną obróbką powierzchni. Obróbki te modyfikują warstwę zewnętrzną, zapewniając silne wiązanie.
Jak modyfikować powierzchnie
Trawienie chemiczne jest stosowane w większości fabryk. W tym procesie kąpiel sodowo-naftalenowa usuwa atomy fluoru, pozostawiając warstwę bogatą w węgiel, która przyjmuje klej. Inną opcją jest obróbka plazmowa; w tym przypadku zjonizowany gaz podnosi energię powierzchniową i przygotowuje element do klejenia.
Łączenie z innymi materiałami
Po modyfikacji można przejść do klejenia. Najmocniejsze wiązanie uzyskuje się poprzez nałożenie kleju na wytrawiony element. Taśmy samoprzylepne nadają się do lekkich zastosowań, ale ich przyczepność jest ograniczona. Aby uzyskać większą wytrzymałość, systemy epoksydowe lub cyjanoakrylowe z podkładem dają dobre rezultaty na utwardzonym PTFE.
Jeśli potrzebujesz części PTFE gotowych do klejenia RICHCONN możemy wysłać części już wytrawione lub poddane obróbce plazmowej, aby ułatwić Ci montaż.
Zalety powłoki
PTFE jest również często stosowany jako powłoka. Natryskiwany lub wypalany na innych podłożach zapewnia powłokę nieprzywierającą, niskie tarcie oraz barierę antykorozyjną. Zakłady produkcyjne, producenci naczyń kuchennych i firmy produkujące sprzęt medyczny zalecają stosowanie tych powłok ze względu na ich długą żywotność.
Gdzie wykorzystuje się części obrabiane PTFE
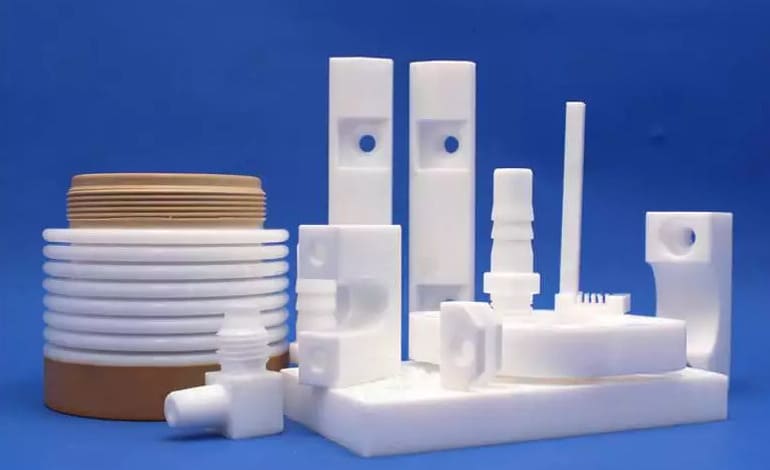
Dziedzina lotnictwa i kosmonautyki
Przewody paliwowe, uszczelki i inne izolacje elektryczne w przemyśle lotniczym wykorzystują głównie PTFE. Ten niesamowity materiał jest odporny na paliwa lotnicze, wytrzymuje temperatury do 260°C, a także zmniejsza masę i koszty konserwacji. Ponadto niskie tarcie pozwala uszczelkom i tulejom działać płynnie nawet pod wpływem naprężeń na dużych wysokościach.
Dyrektorem
Inżynierowie używają PTFE do implantów, narzędzi chirurgicznych, a także cewników, ponieważ polimer ten jest biokompatybilny i obojętny. Jego stabilny skład chemiczny nie tylko chroni pacjentów, ale także wytrzymuje wielokrotne cykle sterylizacji.
Przemysł spożywczy
Przetwórcy żywności uwielbiają PTFE, ponieważ jest nietoksyczny i nieprzywierający. Można go stosować do produkcji prowadnic przenośników taśmowych, uszczelek, a także części pomp i mikserów, ponieważ utrzymuje czystość produktów i zapobiega zanieczyszczeniom.
Zastosowania zakładów chemicznych
Silne rozpuszczalniki i kwasy rzadko atakują PTFE, dlatego idealnie nadaje się do stosowania w sprzęcie w zakładach chemicznych. Części pomp, wykładziny zbiorników oraz rurociągi wykonane z tego polimeru są odporne na korozję, chronią czystość produktu i zwiększają bezpieczeństwo w miejscu pracy w warunkach ciągłego narażenia na działanie chemikaliów.
Rola w elektronice
W przypadku izolacji elektrycznej PTFE jest bezkonkurencyjny. Projektanci stosują go w złączach, płytkach PCB, kablach wysokiej częstotliwości, a także dielektrykach kondensatorów. Jego wyjątkowa odporność na ciepło i niska stała dielektryczna oznaczają mniejsze, lżejsze i jeszcze bardziej wydajne urządzenia – od telefonów po satelity.
Sumować
Obróbka PTFE (teflonu) wymaga uwzględnienia jego miękkości, niskiego tarcia i wrażliwości na ciepło i ciśnienie. Dysponując dużą ilością chłodziwa, ostrymi narzędziami z węglików spiekanych i specjalnie zaprojektowanymi przyrządami, można wytwarzać precyzyjne, wysokiej jakości części PTFE do wielu wymagających zastosowań. Jeśli potrzebujesz profesjonalnej obróbki PTFE lub ogólnej obróbki CNC, skontaktuj się Richconn; przeanalizujemy Twoje wymagania i doradzimy najlepszy sposób postępowania.
Powiązane pytania
Tak. Chemiczna obojętność PTFE i szeroki zakres temperatur pozwalają maszynom CNC na produkcję części przeznaczonych do wielu gałęzi przemysłu.
Standardowa dokładność obróbki CNC wynosi ±0.13 mm, ale przy zastosowaniu kontroli temperatury i sztywnego mocowania możliwe jest nawet ±0.05 mm.
Ciepło nie może się szybko rozproszyć, więc lokalne temperatury rosną i mogą powodować dryft wymiarowy lub odkształcenia, chyba że zastosuje się chłodziwa i umiarkowane prędkości.
Użyj miękkich szczęk lub specjalnych uchwytów, ponieważ nadmierna siła odkształca materiał, dlatego kluczowe jest zastosowanie lekkiego i równomiernego nacisku.
W przypadku konwencjonalnych metod formowania wtryskowego i większości procesów drukowania 3D problemem jest wysoka lepkość stopionego PTFE, choć dostępne są specjalne techniki formowania.



