
Nieznajomość różnic między magnezem a aluminium może prowadzić do złych wyborów materiałowych. Oba mają swoje własne specjalne właściwości, które wpływają na ich koszt i zachowanie. Ten post obejmie ich różnice i praktyczne przypadki użycia, dzięki czemu będziesz mógł podjąć lepszą decyzję dotyczącą swojego następnego zadania.
Magnez kontra aluminium _ Przegląd
Magnez i aluminium to dwa lekkie metale konstrukcyjne , z których każdy ma swoje zalety w zastosowaniach przemysłowych. Aluminium zapewnia naturalną odporność na korozję dzięki warstwie tlenku, natomiast magnez ma właściwości ekranujące pole elektromagnetyczne i tłumiące drgania. Ponadto magnez jest najlżejszym metalem konstrukcyjnym, o 33% lżejszym od aluminium.
1. Właściwości fizyczne
Gęstość i waga
Aluminium ma gęstość 2.70 g/cm³. Jest to więc lekki metal, ale wystarczająco mocny do większości zastosowań mechanicznych i konstrukcyjnych, podczas gdy magnez ma niższą gęstość 1.74 g/cm³ i jest o 34% lżejszy od aluminium.
Punkty topnienia i wrzenia
Aluminium ma temperaturę wrzenia 2519°C i temperaturę topnienia 660°C i wymaga wyższych temperatur przetwarzania. Natomiast magnez ma temperaturę wrzenia 1090°C i temperaturę topnienia 650°C, co jest znacznie niższą temperaturą niż aluminium.
2. Właściwości mechaniczne
Wytrzymałość i sztywność
Stopy aluminium mają wytrzymałość na rozciąganie 70–700 MPa, a stopy magnezu mają wytrzymałość na rozciąganie 120–420 MPa. Niektóre odmiany magnezu, takie jak odlewane i kute, mają wytrzymałość na rozciąganie 280 MPa i 360 MPa. Ponadto magnez ma niższą sztywność z modułem sprężystości 45 GPa w porównaniu do aluminium, które ma sprężystość 68–70 GPa.
Stosunek wytrzymałości do wagi
Magnez ma wyższy stosunek wytrzymałości do masy (158 kN·m/kg) niż aluminium (130 kN·m/kg). Chociaż aluminium ma większą wytrzymałość absolutną, mniejsza waga magnezu sprawia, że jest on lepszy w zastosowaniach konstrukcyjnych, w których waga ma kluczowe znaczenie.
Odporność na korozję
Aluminium tworzy naturalnie 5-10 nm warstwę tlenku obojętnego, która chroni przed korozją środowiskową. Z wyjątkiem słonej wody, ta samonaprawiająca się bariera sprawia, że aluminium jest odporne na korozję w większości środowisk. Z drugiej strony magnez jest bardziej reaktywny i wymaga szczególnej obróbki powierzchni lub powłok, aby uniknąć korozji, szczególnie w warunkach zasolenia lub wilgoci.
Skrawalność i formowalność
Aluminium jest obrabialne, ale może tworzyć gumowate nagromadzenia ze względu na swoją miękką naturę i niską temperaturę topnienia. Wymaga ostrych narzędzi i dużej prędkości cięcia dla lepszej wydajności. Z drugiej strony magnez jest obrabialny przy mniejszych siłach cięcia i generuje mniejsze zużycie narzędzi, ale wymaga specjalnego traktowania ze względu na bezpieczeństwo przeciwpożarowe.
Aluminium charakteryzuje się wyjątkową zdolnością do odkształcania plastycznego , natomiast magnez ma słabą plastyczność w temperaturze pokojowej i w celu formowania należy go ogrzać do temperatury powyżej 250°C.
3. Przewodnictwo cieplne i elektryczne
Aluminium ma przewodność cieplną 237 W/m·K i przewodność elektryczną 37.7 MS/m. Natomiast magnez ma niższą, ale wciąż wystarczająco dobrą wartość przewodności cieplnej 156 W/m·K i przewodność elektryczną 22 MS/m. Wynika to z gęstszej struktury atomowej aluminium i heksagonalnej struktury krystalicznej magnezu.
4. Aplikacje
Zarówno magnez, jak i aluminium są wykorzystywane w wielu gałęziach przemysłu, takich jak:
Przemysł lotniczy
Aluminium jest szeroko stosowany w lotnictwie i kosmonautyce do produkcji aż 80% konstrukcji samolotów, szczególnie do budowy części skrzydeł i elementów kadłuba.
Magnez jest stosowany w obudowach urządzeń elektronicznych, obudowach przekładni śmigłowców i ramach silników, gdzie jego niższa gęstość ma znaczenie dla redukcji masy.
Elektronika i towary konsumpcyjne
Aluminium jest używane do produkcji obudów komputerów, ramek oświetlenia LED i radiatorów. Z drugiej strony magnez jest używany w ramkach smartfonów, obudowach laptopów i korpusach aparatów do ekranowania EMI i rozpraszania ciepła. Oba metale umożliwiają ultracienkie konstrukcje urządzeń z solidną ochroną.
Budownictwo i Architektura
Aluminium jest używane do produkcji okien, systemów dachowych, fasad i ram konstrukcyjnych o żywotności ponad 80 lat. Natomiast magnez jest używany w panelach prefabrykowanych, systemach szalunkowych i modułowych elementach konstrukcyjnych, gdzie zapewnia doskonały stosunek wytrzymałości do masy do zastosowań wymagających szybkiego montażu.
przemysłu opakowaniowego
Ze względu na wysoką odporność na korozję i podatność na odkształcanie, aluminium jest stosowane w opakowaniach żywności, puszkach aerozolowych i pojemnikach na napoje.
Choć magnez ma ograniczone zastosowanie w opakowaniach ze względu na obawy dotyczące reaktywności, jest używany głównie w pojemnikach na sprzęt wysokiej klasy i specjalnych obudowach ochronnych.
Przemysł motoryzacyjny
Aluminium jest preferowane do produkcji elementów podwozia, chłodnic, bloków silnika, paneli nadwozia i kół. Ale magnez jest używany w kierownicach, obudowach skrzyń biegów, strukturach deski rozdzielczej i ramach siedzeń.
5. Kwestie kosztów
Obecnie sztabki magnezu są przedmiotem obrotu w przedziale od 2,000 do 3,000 dolarów za tonę, podczas gdy przedział cenowy aluminium wynosi od 1,600 do 2,874 dolarów za tonę na rynku globalnym. Chociaż magnez jest droższy, jego stosunek wytrzymałości do masy może uzasadniać koszt w zastosowaniach, w których waga jest krytyczna.
6. Wpływ na środowisko i zrównoważony rozwój
- Recykling aluminium wymaga zaledwie 5% energii potrzebnej do jego pierwotnej produkcji, a ulepszona infrastruktura recyklingowa może dodatkowo zmniejszyć emisję CO2 do 0.6 kg/kg materiału.
- Części magnezowe stosowane w motoryzacji są przyjaźniejsze dla środowiska i zmniejszają globalne ocieplenie o 40% w porównaniu z aluminium.
Oba metale można poddawać recyklingowi w nieskończoność, jednak recykling magnezu wymaga specjalnej procedury obejmującej wytłaczanie w stanie stałym i płukanie wodne.
Jak wybrać między magnezem a aluminium do swojego projektu?
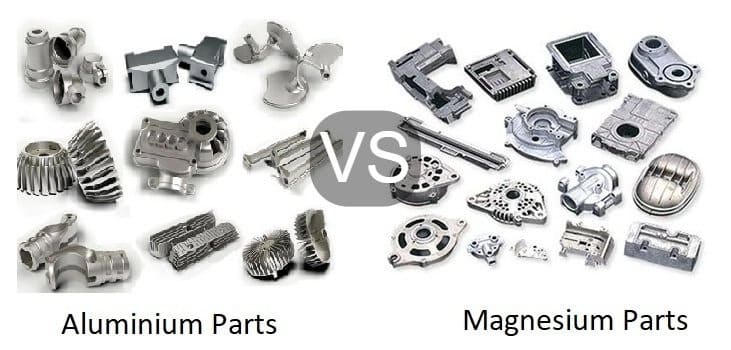
Weź pod uwagę wagę, narażenie na korozję i temperaturę pracy. Jeśli masz sytuacje korozyjne i zastosowania o wysokiej temperaturze (ponad 200 °C), powinieneś wybrać aluminium. Ale jeśli temperatura pracy jest poniżej 150 °C i wolisz zmniejszyć wagę, wybierz magnez.
Studium przypadku: Precyzyjna obróbka stopu magnezu dla przemysłu lotniczego
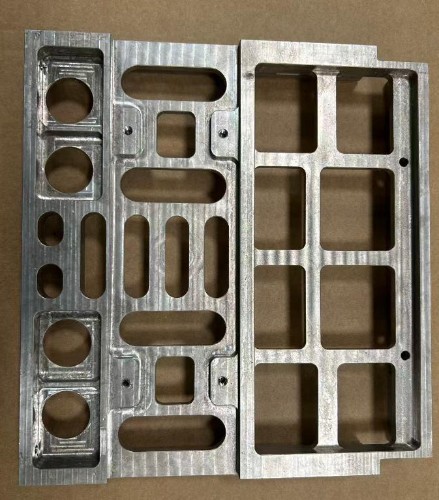
Omówione powyżej właściwości – wyjątkowy stosunek wytrzymałości do masy magnezu, jego przewaga w zakresie obrabialności w porównaniu z aluminium oraz związane z tym wymagania dotyczące obróbki powierzchni – zbiegają się w jednym elemencie, gdy tolerancje są wąskie, a geometria nieubłagana. Poniższy przypadek z RichconnZespół inżynierów firmy pokazuje, co jest potrzebne, aby zachować precyzję H7/js6 w dużym, płaskim elemencie ze stopu magnezu przeznaczonym do zastosowań lotniczych.
- Część: Wspornik boczny modułu
- Przemysł: Lotnictwo
- Materiał: Ze stopu magnezu
- Proces: Centrum obróbkowe CNC
- Ilość: 1 sztuka
Wyzwanie
Ten wspornik stwarzał trzy nakładające się na siebie trudności. Po pierwsze, wszystkie powierzchnie bazowe wymagały precyzyjnego rozwiercania w tolerancji H7 – klasie ścisłego dopasowania, która wymaga spójnej i powtarzalnej geometrii otworu w całej części. Po drugie, odstępy między otworami na kołki musiały spełniać tolerancję js6, czyli dwustronną tolerancję symetryczną, wyśrodkowaną względem wymiaru nominalnego, co praktycznie wykluczało kumulację błędów położenia między otworami. Po trzecie, sama geometria części nie spełniała tych wymagań: duży wspornik o kwadratowym profilu i rozległych płaskich powierzchniach jest z natury podatny na odchylenia płaskości. Płaskość musiała być utrzymana w granicach 0.05 mm na całej powierzchni.
Przyczyną była struktura. Duże płaskie powierzchnie stopu magnezu kumulują i redystrybuują naprężenia wewnętrzne podczas usuwania materiału podczas obróbki. Jeśli naprężenie to nie zostanie opanowane przed wykonaniem ostatecznych precyzyjnych cięć, część po odmocowaniu ulega lekkiemu odkształceniu – a płaskość, położenie otworów i odstępy między otworami ulegają zmianie. Osiągnięcie odstępu otworów js6 przy jednoczesnym zachowaniu jakości otworu H7 i płaskości 0.05 mm w części tej wielkości wymagało traktowania zarządzania naprężeniami jako pierwszorzędnego kroku procesu, a nie jako czegoś drugorzędnego.
Rozwiązanie: najpierw ulga w stresie, na końcu precyzja
RichconnZespół inżynierów opracował proces wokół jasnej zasady: wyeliminuj źródła zniekształceń przed podjęciem decyzji o precyzyjnych wymiarach.
- Obróbka zgrubna materiałem o grubości 0.5 mm, a następnie wyżarzanie — Najpierw zgrubnie obrobiono profil zewnętrzny, pozostawiając 0.5 mm na wszystkich powierzchniach. Następnie element został wyżarzony w celu usunięcia naprężeń szczątkowych powstałych podczas obróbki zgrubnej. Pominięcie tego etapu oznaczałoby, że precyzyjne przejście wykończeniowe walczyłoby z siłami wewnętrznymi, których nie widzi — wszelkie naprężenia uwolnione po wykończeniu spowodowałyby przesunięcie powierzchni i otworów poza tolerancję.
- Obróbka wykończeniowa z dużą prędkością i kontrolowanym biciem narzędzia do 0.01 mm — Po wyżarzeniu wykonano obróbkę wykańczającą z biciem narzędzia w zakresie 0.01 mm. Przy poziomach tolerancji H7 bicie narzędzia jest bezpośrednim czynnikiem wpływającym na błąd geometrii otworu. Kontrola bicia do 0.01 mm gwarantuje, że ścieżka narzędzia skrawającego dokładnie odzwierciedla zaprogramowaną geometrię, a nie wprowadza własnego mimośrodu do otworu.
- Wykończenie powierzchni obrabianej maszynowo, zachowane w stanie surowym — bez polerowania — Po zakończeniu obróbki ślady po narzędziach pozostały nienaruszone i nie zostały wypolerowane ani wykończone ręcznie. Jest to celowa decyzja procesowa: polerowanie ręczne wprowadza niekontrolowane zmiany mikrogeometrii, które mogą wpłynąć na płaskość i okrągłość otworu, starannie określone w procesie obróbki. W precyzyjnych komponentach lotniczych powierzchnia obrobiona jest powierzchnią odniesienia — jej modyfikacja po procesie zwiększa zmienność, a nie jakość.
- 100% kontrola w trakcie procesu — Każdy element był sprawdzany podczas obróbki, nie tylko na końcu. W przypadku pojedynczego elementu lotniczego, gdzie złom oznacza ponowne rozpoczęcie produkcji od surowca, weryfikacja w trakcie procesu na każdym etapie jest jedynym sposobem na wykrycie dryftu, zanim się on pogłębi.
Wynik
Wszystkie powierzchnie bazowe zostały wytoczone na gotowo do tolerancji H7. Rozstaw otworów kołkowych spełniał wymagania tolerancji dwustronnej js6. Odkształcenie na całej powierzchni części utrzymano w granicach 0.05 mm płaskości – zgodnie z pełną specyfikacją. Część wysłana do klienta z branży lotniczej spełniała wszystkie wymagania wymiarowe.
Co ilustruje ten przypadek
Jak wspomniano wcześniej w tym artykule, wyższy stosunek wytrzymałości do masy magnezu sprawia, że lepiej nadaje się on do zastosowań konstrukcyjnych, w których ciężar ma kluczowe znaczenie Richconn — a wsporniki lotnicze to właśnie tego typu zastosowania. Jednak przewaga materiału pod względem obrabialności przekłada się na jakość gotowego elementu tylko wtedy, gdy proces jest zaprojektowany z uwzględnieniem jego specyficznego zachowania. Tendencja dużych elementów magnezowych do odkształcania się pod wpływem naprężeń szczątkowych oznacza, że etap wyżarzania pomiędzy obróbką zgrubną a wykańczającą nie jest opcjonalny — to właśnie dzięki niemu możliwe jest osiągnięcie ścisłych tolerancji.
Dla inżynierów stosujących stop magnezu w precyzyjnych elementach konstrukcyjnych, ten przypadek uwypukla spójny motyw: wybór materiału i projektowanie procesu to dwie połówki tej samej decyzji. Właściwy materiał poddany obróbce w niewłaściwej kolejności nie zapewni uzyskania właściwego elementu.
Sumować
Zarówno aluminium, jak i magnez mają swoje szczególne zastosowania przemysłowe. Aluminium jest najlepsze do zastosowań konstrukcyjnych (ze względu na lepszą odporność na korozję), a magnez jest lepszy, gdy priorytetem jest redukcja wagi.
Jeżeli potrzebujesz jakiejkolwiek usługi obróbki lub obróbki metalu związanej z aluminium lub magnezem, RICHCONN jest najlepszą opcją. Jesteśmy tutaj 24/7, możesz swobodnie skontaktuj się z nami w każdej chwili.
FAQ
Czy magnez jest mocniejszy od aluminium?
Stopy aluminium mają większą wytrzymałość na rozciąganie (70-700 MPa) niż magnez (120-420 MPa). Ale magnez ma lepszą wytrzymałość właściwą ze względu na niższą gęstość.
Co jest lżejsze – aluminium czy magnez?
Magnez ma gęstość 1.74 g/cm³. Jest więc o 34% lżejszy od aluminium (2.70 g/cm³), co sprawia, że magnez jest najlżejszym metalem konstrukcyjnym dostępnym do zastosowań komercyjnych.
Czy magnez jest metalem żelaznym?
Nie, magnez jest metalem nieżelaznym. Należy do grupy metali ziem alkalicznych i nie zawiera żelaza w swoim składzie.



