
Zadziory w maszynach do obróbki stopów aluminium nie tylko wpływają na wygląd obrabianych części, ale także utrudniają ich dopasowanie, co prowadzi do awarii funkcji. Aby usunąć zadziory lub naprawić zadziory, należy wykonać dodatkowe kroki, co komplikuje proces i zwiększa koszty produkcji.
Aby oszczędzić Ci tych kłopotów, przygotowaliśmy dla Ciebie wytyczne dotyczące optymalizacji narzędzi i parametrów w celu zmniejszenia zadziorów podczas obróbki stopów aluminium:
Czym są zadziory powstające w obróbce stopów aluminium?
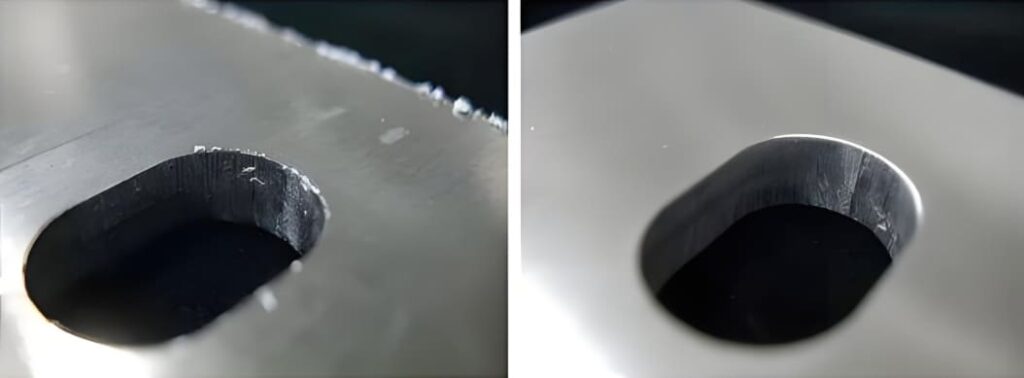
Zadziory to niechciane, szorstkie krawędzie powstające podczas obróbki wysoce ciągliwych części metalowych, takich jak stop aluminium. Mogą one wystąpić podczas procesów obróbki, takich jak frezowanie, wiercenie, toczenie lub szlifowanie.
Oprócz właściwości materiału, zadziory powstają z kilku powodów, takich jak wady narzędzia, niedokładna prędkość cięcia itp. Tego typu zadziory nie tylko wpływają na wygląd obrabianych części, ale także mają wpływ na dopasowanie i wydajność obrabianej części.
Ryzyko zadziorów podczas obróbki CNC stopu aluminium
Zmniejszona dokładność
Zadziory utrudniają faktyczne kształtowanie i wymiarowanie obrabianej części ze stopu aluminium. Ponadto wpływają również na dokładność instalacji i dopasowania.
Uszkodzenie części i skrócona żywotność
Powtarzające się siły tnące i tarcie sprawiają, że zadziory stają się jeszcze twardsze. Może to spowodować pęknięcie części maszyny podczas jej usuwania. W ten sposób zadziory uszkadzają części, co prowadzi do przedwczesnej awarii.
Ryzyko kontuzji
Podczas pracy z obrabianą mechanicznie częścią operator lub użytkownicy są narażeni na ryzyko obrażeń z powodu ostrych i szorstkich krawędzi zadziorów.
Spodenki elektryczne
Jeśli zadziory pozostaną na powierzchniach styku, mogą uniemożliwić prawidłowe połączenia elektryczne. Prowadzi to do spadków napięcia, przegrzania lub awarii elektrycznej.
Szybsze zużycie i awarie maszyn
Zadziory powstałe na krawędziach części maszyn przechodzą przez ciągłe zderzenia, co przyspiesza zużycie. Prowadzi to do szybszego zużycia i ryzyka awarii maszyny.
Dlaczego podczas obróbki stopów aluminium powstają zadziory? Przyczyny
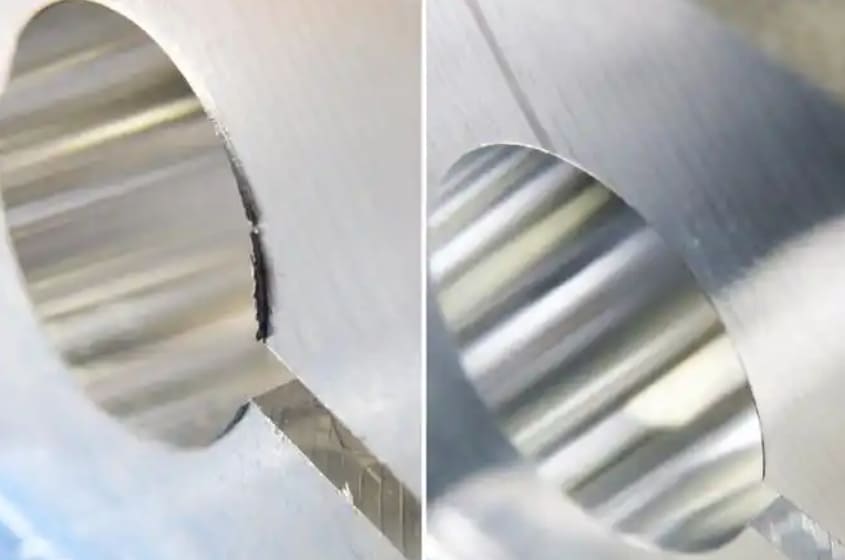
Ciągliwość aluminium
Z natury aluminium jest miękkie i bardzo ciągliwe, co prowadzi do łatwego odkształcania plastycznego pod wpływem naprężeń. Ta właściwość fizyczna aluminium powoduje powstawanie zadziorów podczas obróbki części metalowych ze stopu aluminium.
Zużycie narzędzia lub nieprawidłowa geometria narzędzia
Zużyte narzędzia lub nieprawidłowa geometria narzędzi utrudniają czyste cięcie stopu aluminium. Jeśli narzędzie tnące nie jest wystarczająco ostre, może wygiąć lub rozerwać aluminium, powodując zadziory.
Wysoka prędkość cięcia i posuw
Wysoka prędkość skrawania wywiera nadmierny nacisk na obrabianą część i rozrywa metal, powodując zadziory. Ponadto, gdy szybkość posuwu jest wysoka, generuje nadmierne ciepło, powodując większą deformację aluminium. W rezultacie czyste cięcie obrabianej części jest utrudnione, co powoduje zadziory.
Słaba ewakuacja chipów
Niewłaściwe usuwanie wiórów wymaga ponownego cięcia wiórów, co prowadzi do dodatkowych zadziorów. Ponadto, jeśli nie usuniesz wiórów przy wysokich prędkościach posuwu, ocierają się one o strefę cięcia, tworząc wtórne zadziory.
Rodzaje zadziorów w obróbce stopów aluminium
Zadzior Poissona
Zadziory Poissona pojawiają się wzdłuż krawędzi obrabianego metalu. Powstają w wyniku bocznego rozszerzania się obrabianego przedmiotu, gdy jest on ściskany podczas cięcia.
Zadzior do przewracania
Podczas przesuwania narzędzi tnących na wyjściu miękkiego materiału, takiego jak stop aluminium, krawędzie są wyginane zamiast czystego cięcia. Powoduje to powstawanie zadziorów wzdłuż krawędzi cięcia, które są trudne do usunięcia.
Łza Burr
Zadziory powstają, gdy używasz zużytego lub nieostrego narzędzia do cięcia, które rozrywa materiały zamiast czystego cięcia. Pozostawia to szorstki/ostry lub postrzępiony zadzior na obrabianej części.
Frezy odłamywane/frezy odcinane
Zadziory odłamane lub zadziory odcięte to nieostre lub szorstkie krawędzie powstające, gdy część jest wycinana z materiału wyjściowego w celu obróbki. Dzieje się tak, ponieważ materiał nie ścina się czysto, pozostawiając zadziory.
Jak zredukować zadziory podczas obróbki aluminium?
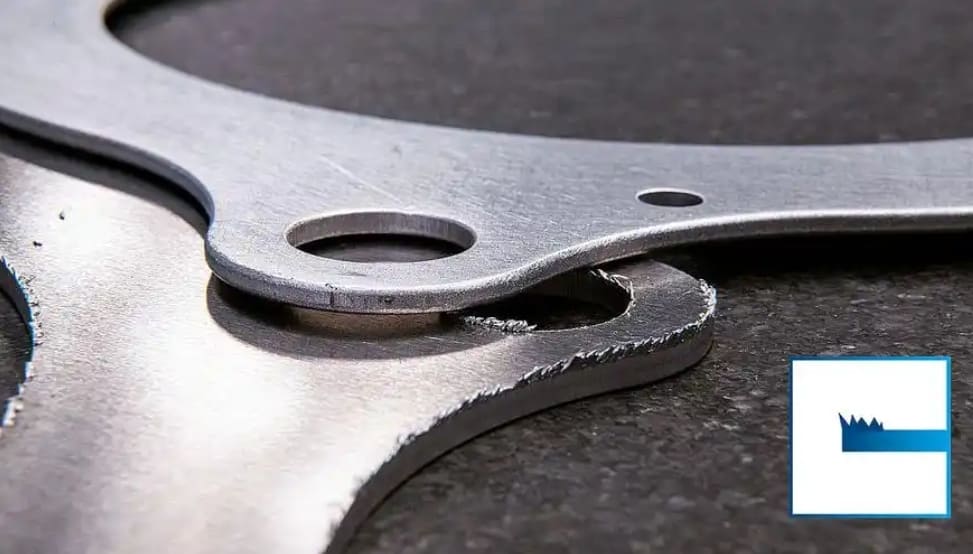
Używaj ostrych narzędzi tnących
Wytrzymałość i ciągliwość stopu aluminium wymagają ostrych narzędzi, aby uzyskać czyste cięcia i zmniejszyć powstawanie zadziorów. W tym celu dobór narzędzi jest kluczowy do obróbki stopu aluminium. Najlepsze materiały narzędziowe do obróbki aluminium to:
- Narzędzia ze stali szybkotnącej (HSS)
- Narzędzia węglikowe i
- Narzędzia z polikrystalicznego diamentu (PCD)
Długotrwałe używanie tego samego narzędzia tnącego powoduje jego zużycie i wpływa na ostrość. Jeśli to możliwe, naostrz krawędzie lub wymień je na nowe. Jednak wybierz narzędzia PCD, aby były trwalsze, ponieważ mają wysoką odporność na zużycie.
Do wyrafinowanego procesu cięcia najlepiej wybrać narzędzia kompozytowe, takie jak frezy złożone lub wiertła kompozytowe. Oprócz poprawy jakości obróbki narzędzia te pomagają usuwać zadziory powstałe w wyniku użycia poprzednich narzędzi. W ten sposób zmniejsza się prawdopodobieństwo powstania zadziorów w kolejnych etapach obróbki.
Optymalizacja ścieżki narzędzia
Zadziory powstają głównie wtedy, gdy w obrabianym przedmiocie znajdują się narzędzia tnące. Zadziory te są większe niż zadziory powstające, gdy narzędzie wchodzi w obrabiany przedmiot. Kierunek przejścia narzędzi odgrywa kluczową rolę w tworzeniu zadziorów. Na przykład, użycie tradycyjnej ścieżki zygzakowatej do frezowania stopu aluminium tworzy większe zadziory.
Możesz zminimalizować zadziory, optymalizując ścieżkę narzędzia. Zamiast ścieżki zygzakowatej, wybierz frezowanie współbieżne lub frezowanie konturowe.
Frezowanie wspinaczkowe:
Podczas frezowania współbieżnego narzędzie tnące porusza się w tym samym kierunku co posuw. To ciągnie obrabiany przedmiot, co skutkuje czystszym wykończeniem i mniejszą liczbą zadziorów.
Frezowanie konturowe:
Podczas frezowania konturowego narzędzie porusza się płynnie wokół krawędzi bez podnoszenia lub ponownego wchodzenia narzędzia. Ponieważ narzędzie pozostaje w kontakcie z materiałem przez cały proces, zapewnia czyste cięcie, redukując powstawanie zadziorów.
Optymalizacja geometrii narzędzia
Kąt, pod jakim przecinasz stop aluminium, wpływa na powstawanie zadziorów. Tutaj musisz wziąć pod uwagę kąt natarcia, kąt przyłożenia, promień naroża i fazowanie. Dostosowując te czynniki, możesz zmniejszyć zadziory na stopie aluminium.
| Współczynnik geometrii narzędzia | Co to jest | Zalecany zakres | Jak pomaga redukować zadziory? |
|---|---|---|---|
| Kąt natarcia | Kąt między powierzchnią narzędzia a linią prostopadłą do powierzchni przedmiotu obrabianego. | Kąt nachylenia dodatni: 10° do 30° (wyższa dla bardzo miękkich stopów aluminium) | – Zmniejsza siły cięcia – Zapobiega utwardzaniu się podczas pracy – Minimalizuje gromadzenie się ciepła |
| Kąt reliefu | Kąt pomiędzy powierzchnią boczną narzędzia i powierzchnią obrabianą. | 5° do 15° (w zależności od szybkości posuwu) | – Zapobiega ocieraniu się narzędzi – Zmniejsza tarcie – Minimalizuje rozdarcia materiału |
| Promień nosa | Promień krawędzi skrawającej na końcu narzędzia. | 0.2 mm do 1.6 mm | – Wzmacnia krawędź – Kontroluje przepływ wiórów – Zmniejsza deformacje |
| Fazowanie | Mała, kątowa krawędź na ostrzu tnącym narzędzia. | Szerokość: 0.05 mm do 0.2 mm Kąt: 5° do 20° | – Wzmacnia przewagę konkurencyjną – Poprawia ewakuację wiórów – Zapobiega powstawaniu zadziorów na wyjściu |
Regulacja prędkości cięcia
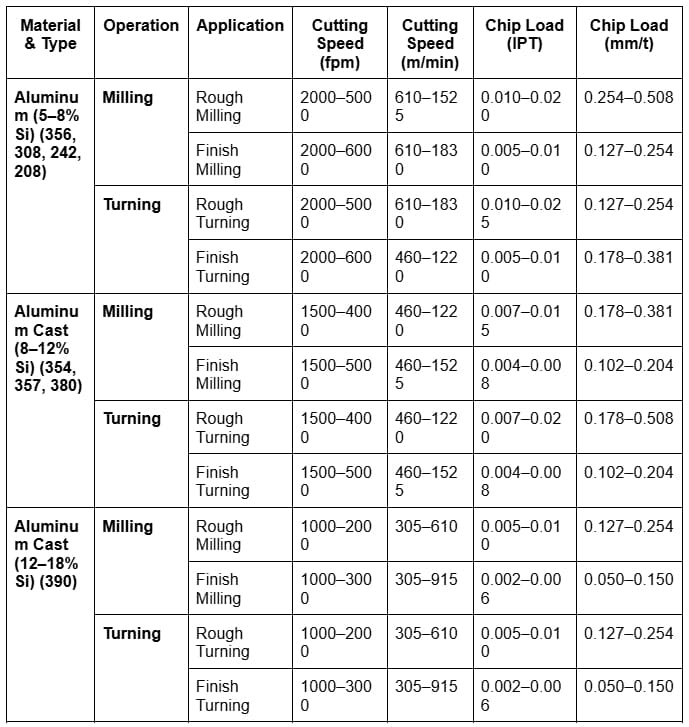
Wyższa prędkość skrawania poprawia szybkość usuwania materiału, ale może zwiększyć zużycie narzędzia i generowanie ciepła, co prowadzi do powstawania zadziorów. Dlatego utrzymanie optymalnej prędkości skrawania jest niezbędne. Jednak prędkość skrawania różni się w zależności od stopu aluminium.
Prędkość posuwu (IPR – cale na obrót)
Prędkość posuwu określa, jak szybko narzędzie usuwa materiał z przedmiotu obrabianego. Szybsza prędkość posuwu pomaga w szybkim usuwaniu materiału; zwykle pozostawia zadziory. Natomiast wolniejsza prędkość posuwu zapewnia płynne cięcie z minimalnym tworzeniem się zadziorów. Zakresy prędkości posuwu dla cięć zgrubnych i wykańczających stopów aluminium są następujące.
| Rodzaj cięcia | Cięcie zgrubne | Cięcie wykończeniowe |
|---|---|---|
| posuw | 0.005 – 0.020 praw własności intelektualnej | 0.002 – 0.004 praw własności intelektualnej |
Głębokość skrawania (DOC)
DOC odnosi się do tego, jak głęboko narzędzie penetruje materiał podczas każdego przejścia. Jest mierzona w calach lub milimetrach. Większa głębokość cięcia przechodzi głębiej w obrabiany przedmiot, ale powoduje szybsze zużycie narzędzi, zwiększając powstawanie zadziorów. Jednak DOC i prędkość posuwu są ze sobą powiązane.
- Większy DOC = wolniejsza prędkość posuwu
- Mniejszy DOC = szybsza prędkość posuwu
Uwaga: zależność ta nie jest stałą regułą; może się zmieniać w zależności od właściwości materiału, geometrii narzędzia itp.
Poniżej dodajemy odpowiednik DOC do prędkości posuwu dla obróbki stopów aluminium na tokarce:
| Rodzaj cięcia | Głębokość cięcia | Szybkość podawania (IPM) |
|---|---|---|
| Toczenie wykończeniowe | 0.01 cala do 0.03 cala | 0.005 – 0.020 IPM |
| Toczenie wykończeniowe | 0.002 cala do 0.012 cala | 0.002 – 0.004 IPM |
Wybierz odpowiedni płyn do cięcia: chłodziwo i smarowanie
Chłodziwo i smarowanie zapobiegają przegrzaniu narzędzi podczas obróbki. To również wygładza cięcie, aby uzyskać równomierne wykończenie i usunąć zadziory. Typowe smary stosowane do stopów aluminium to:
- Maxisol Al
- Przytnij SC520
- Płyny do cięcia Hai Lu Jya He (specjalnie opracowane do aluminium)
- Oleje na bazie ropy naftowej (np. olej mineralny)
- Oleje rozpuszczalne (np. emulsje)
Kontrola i inspekcja jakości
Regularne kontrole obróbki pomagają zidentyfikować potencjalne ryzyko zadziorów i rozwiązać je zanim stworzą poważne problemy. W ten sposób dostosowanie parametrów, takich jak prędkość skrawania, posuw, głębokość skrawania i stan narzędzia, minimalizuje zadziory.
Jak usunąć zadziory ze stopu aluminium? Gratowanie
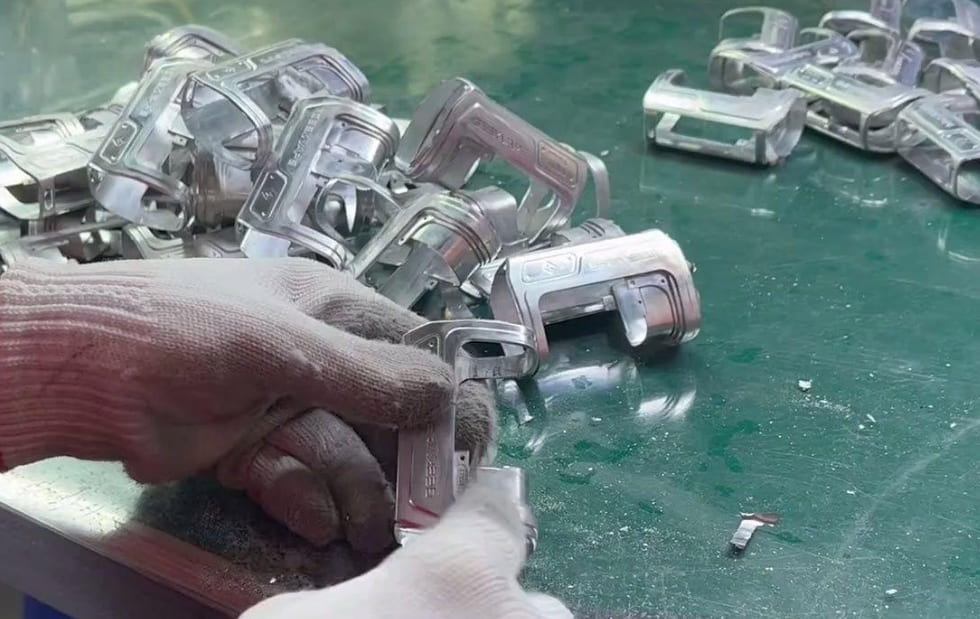
Narzędzia do gratowania
Do usuwania małych zadziorów w obróbce stopów aluminium można używać narzędzi ręcznych, takich jak noże do gratowania. Ponownie, w przypadku większych lub bardziej skomplikowanych części, narzędzia obrotowe świetnie nadają się do usuwania zadziorów. Jednak należy zachować stały nacisk i mieć pewną rękę, aby uzyskać najlepszy wynik.
Chemiczne gratowanie
Chemiczne gratowanie jest stosowane w trudno dostępnych miejscach, do których nie można dotrzeć za pomocą narzędzi. Te środki chemiczne rozpuszczają zadziory z części aluminiowych, nadając obrabianej części wykończony wygląd. Najbardziej odpowiednie środki chemiczne do gratowania stopów aluminium to:
- Roztwór kwasu fosforowego
- Kwas octowy (Acetum)
- Kwas azotowy (roztwór saletry)
- azotan miedzi
- Środek chemiczny do usuwania zadziorów i polerowania aluminium Q/Ys. 204-2
- Proces Al-chem 300
- M-111 Środek do usuwania zadziorów z metali nieżelaznych
- M-222 Środek do usuwania zadziorów z metali nieżelaznych
Niemniej jednak podczas gratowania należy zachować zasady bezpieczeństwa i ostrożnie obchodzić się z chemikaliami.
Metody ścierne
Metody ścierne są szybkim rozwiązaniem do usuwania zadziorów i wygładzania powierzchni obrabianych stopów aluminium. Niemniej jednak należy mądrze wybierać metody awersyjne, aby mieć pewność, że nie uszkodzą aluminium. Typowe metody awersyjne są następujące:
| Metoda ścierna | OPIS | Skuteczne dla |
|---|---|---|
| Szlifowanie | Używa papieru ściernego lub podkładek ściernych do wygładzania krawędzi | Małe zadziory lub krawędzie |
| Przemiał | Wykorzystuje obracającą się tarczę ścierną do ścierania zadziorów | Średnio ostre |
| Piaskowanie | Wykorzystuje sprężone powietrze do wtłaczania materiałów ściernych (np. piasku, kulek) w obrabianą część. | Szybkie i skuteczne rozwiązanie dla dużych wolumenów |
Wniosek
Powstawanie zadziorów może być spowodowane zużyciem narzędzi, nieodpowiednią prędkością cięcia, posuwem, wibracjami maszyny itp. Dlatego przed obróbką stopu aluminium konieczna jest optymalizacja narzędzi i parametrów maszyny. Ponadto stosowanie środków smarnych jest również pomocne w redukcji zadziorów.
Jednak zachowaj spokój dzięki RICHCONN usługi obróbki CNC stopów aluminium. Nasze części maszynowe nadają się do zastosowań w przemyśle lotniczym, samochodowym, urządzeniach medycznych i innych. Poza tym nie musisz się martwić o zadziory, ponieważ jesteśmy certyfikowani i utrzymujemy ścisłe poziomy tolerancji. Więc bez dalszej zwłoki, skontaktuj się z nami Jak najszybciej złożyć zamówienie!
FAQ
Jaki jest najlepszy sposób na usuwanie zadziorów z aluminium?
Najlepszy sposób gratowania aluminium różni się w zależności od konkretnych zastosowań. W przypadku małych i średnich zadziorów najlepiej sprawdzają się ręczne narzędzia do gratowania lub obrotowe narzędzia do gratowania. Ponownie, w przypadku ciasnych przestrzeni lub złożonych obszarów, najlepszą opcją jest gratowanie chemiczne. Jeśli gratujesz większe zadziory, szlifowanie lub polerowanie są bardzo skutecznymi opcjami. A w przypadku produkcji wielkoseryjnej wybierz obróbkę strumieniowo-ścierną.
Dlaczego ważne jest usuwanie zadziorów ze stopu aluminium?
Zadziory utrudniają oryginalny kształt obrabianego stopu aluminium, co wpływa na dopasowanie lub funkcję komponentów podczas montażu. Stwarza to ryzyko nagłej awarii funkcji, oderwania lub zakleszczenia części. Ponadto ostre krawędzie tworzą zadziory i powodują skaleczenia lub obrażenia podczas obsługi i montażu.
Dlaczego warto stosować chłodziwo podczas obróbki aluminium?
Aluminium generuje ciepło podczas cięcia, co prowadzi do zużycia narzędzia i odkształcenia materiału. Stosowanie chłodziwa zapobiega przegrzaniu aluminium i smaruje je, zapewniając gładsze cięcie. Ponadto pomaga wypłukać wióry i opiłki ze strefy cięcia.
Czy można usunąć zadziory za pomocą maszyny CNC?
Tak, używając maszyn CNC, możesz usuwać zadziory, ponieważ wiele z nich jest wyposażonych w końcówki do gratowania lub możesz je zaprogramować do konkretnych operacji gratowania. Ten proces gratowania jest idealny do dużych partii, aby zapewnić stałe usuwanie zadziorów.



