
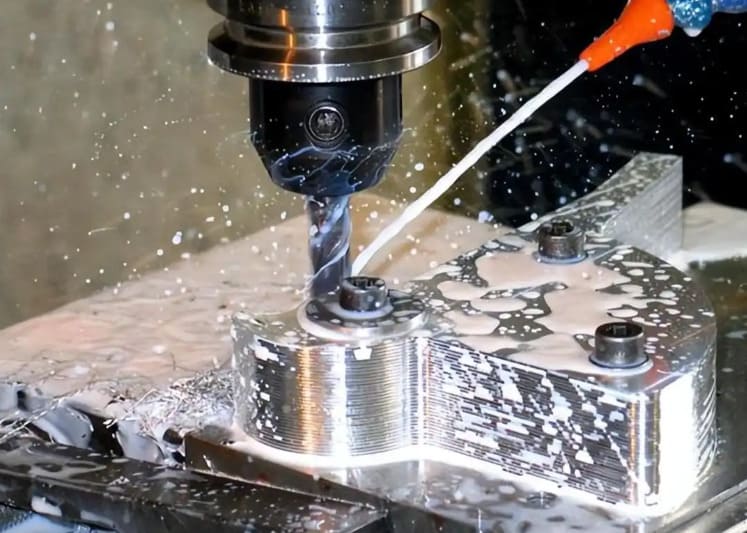
Trzy rzeczy, które psują się w stali nierdzewnej — i co z nimi robimy
Stal nierdzewna ma współczynnik skrawalności od 25% do 45% w porównaniu ze stalą automatową, ale ta liczba nie jest prawdziwym problemem. Problem polega na tym, że stal nierdzewna ulega zniszczeniu nagle, a nie stopniowo: proces, który działa dla dziewięćdziesięciu części, niszczy dziewięćdziesiątą pierwszą.
Skóra staje się twardsza niż część
Gatunki austenityczne, takie jak 304 i 316, gwałtownie twardnieją pod wpływem odkształcenia. Tępa krawędź, luz na dnie otworu lub zbyt cienka warstwa wykończeniowa, by utworzyć wiór, powodują tarcie zamiast cięcia — pozostawiając utwardzoną warstwę, przez którą musi przebić się kolejne narzędzie.
Ciepło pozostaje w strefie cięcia
Stal nierdzewna przewodzi ciepło o około jedną trzecią lepiej niż stal węglowa, więc energia, którą aluminium odprowadza w wiórach, pozostaje na czubku narzędzia. Rezultatem jest szybkie zużycie powierzchni przyłożenia, powstawanie karbów na linii skrawania oraz wzrost temperatury, który powoduje, że część wykracza poza tolerancję w trakcie obróbki.
Zacinanie się gwintów, owijanie wiórów
Stal nierdzewna jest ciągliwa i samospawalna. Gwinty zacierają się podczas formowania i montażu; gatunki austenityczne wytwarzają długie, nitkowate wióry, które owijają się wokół narzędzia i rysują otwór po jego wyjęciu.
Gatunki obrabianych przez nas materiałów, uporządkowane według kosztu cyklu
Odporność na korozję i skrawalność w stali nierdzewnej idą w przeciwnych kierunkach. Gatunek, który najlepiej znosi warunki otoczenia, to zazwyczaj ten, który jest najtrudniejszy do skrawania — wybór jest więc realnym kompromisem, a nie domyślną wartością. Poniższe wartości skrawalności odnoszą się do stali automatowej B1112 przy 100%.
| Stopień | Rodzina | Skrawalność | Zachowanie w cięciu | Określ kiedy |
|---|---|---|---|---|
| 303 | Austenityczny | ~% 78 | Łatwiejszy sposób. Dodatek siarki łamie wióry czysto i znacznie skraca czas cyklu w porównaniu z 304. | Potrzebna jest odporność na korozję i objętość, a część nie jest spawana ani narażona na działanie chlorków |
| 304/304L | Austenityczny | ~% 45 | Szybko utwardza się, generuje długie wióry i wymaga sztywności. Standard branżowy i punkt odniesienia pod względem kosztów. | Uniwersalna odporność na korozję, kontakt z żywnością, zespoły spawane (304L) |
| 316/316L | Austenityczny | ~% 36 | Wszystko, co potrafi stal 304, jest twardsze. Molibden zwiększa wytrzymałość i retencję ciepła — spodziewaj się dłuższych cykli i wyższych kosztów obróbki. | Woda słona, chlorki, zastosowania farmaceutyczne lub chirurgiczne, gdzie wymagana jest odporność na korozję wżerową |
| 321 | Austenityczny | ~% 36 | Podobny do stali 304 ze stabilizacją tytanową; twardsze, bardziej ciągliwe wióry. | Części spawane, a następnie poddawane działaniu temperatury 425–870 °C |
| 416 | Martenzytyczny | ~% 90 | Najbardziej obrabialna stal nierdzewna dostępna na rynku. Doskonała do części toczonych w dużych ilościach, ale najsłabsza w grupie pod względem odporności na korozję. | Wały, sworznie i złączki w środowisku suchym lub lekko korozyjnym, w objętości |
| 420 | Martenzytyczny | ~45% (wyżarzane) | Wyżarzanie maszynowe, a następnie hartowanie. Zaplanuj naddatek na odkształcenia po obróbce cieplnej przed wykończeniem. | Ostrza tnące, formy, powierzchnie ścierne wymagające twardości i pewnej odporności na korozję |
| 440C | Martenzytyczny | ~40% (wyżarzane) | Wysoka zawartość węgla i materiałów ściernych; ograniczeniem jest zużycie narzędzi. Szlifowanie po hartowaniu jest często jedyną drogą do uzyskania ścisłych tolerancji. | Łożyska, gniazda zaworowe, elementy o dużej twardości odporne na zużycie |
| 17–4PH | Utwardzanie wytrącające | ~48% (warunek A) | Obrabiane maszynowo w stanie A, a następnie hartowane starzeniowo do twardości H900–H1150. Starzenie powoduje nieznaczne i przewidywalne kurczenie się części — stan musi być widoczny na rysunku. | Wysoka wytrzymałość i odporność na korozję: osprzęt lotniczy, wały zaworów i pomp, narzędzia chirurgiczne |
| 15–5PH | Utwardzanie wytrącające | ~48% (warunek A) | Porównywalny do stali 17-4PH, ale o lepszej wytrzymałości poprzecznej; obowiązuje taki sam plan obróbki cieplnej. | Konstrukcje lotnicze, w których ważna jest wytrzymałość kierunkowa |
| 2205 dupleks | dupleks | ~25–30% | Najtrudniejsze do cięcia z grupy: wysoka wytrzymałość, wysokie utwardzanie, agresywne cięcie krawędzi. Znacznie dłuższe cykle. | Usługi offshore, chemiczne i odsalania, gdzie 316 nadal będzie się znajdować |
Nie jesteś pewien między stalą 304 a 316? Różnica w kosztach obróbki jest często większa niż różnica w materiale. Wyślij zapytanie do działu obsługi klienta, a powiemy Ci, czy stal 316 jest dla Ciebie opłacalna. Informacje wstępne: wyjaśnienie rodzajów i gatunków stali nierdzewnej.
Sztywność decyduje o drodze
W przypadku stali nierdzewnej wybór maszyny ma większe znaczenie niż w przypadku aluminium. Ugięcie, które kosztowałoby Cię 0.01 mm w aluminium, oznacza utwardzoną powierzchnię i złamanie narzędzia.

frezowanie CNC
Rozdzielacze, obudowy, kołnierze i wsporniki. Wrzeciona o wysokim momencie obrotowym i krótki zasięg narzędzia zapewniają stabilne cięcie w stali 304 i 316.

Obróbka osi 5
Złożona geometria w jednym mocowaniu. Mniej ustawień oznacza mniej ponownych wejść w utwardzoną powierzchnię — to realna poprawa jakości, a nie tylko oszczędność czasu.

Toczenie CNC
Wałki, korpusy zaworów, złączki i tuleje precyzyjne . Narzędzia robocze uzupełniają funkcje bez konieczności drugiego ustawiania.

Obróbka tokarsko-frezarska
Elementy toczone i frezowane w jednym mocowaniu, zachowując współśrodkowość, którą w przypadku obróbki dwoma maszynami utracono by w wyniku ponownego mocowania.

Obróbka stali nierdzewnej w Szwajcarii
Części o małej średnicy i długim kształcie na maszynach CITIZEN i TSUGAMI — kołki chirurgiczne, styki, mikrowałki o dokładności do ±0.001 mm.

Wire EDM
Ostre wewnętrzne narożniki i hartowanie 440C lub starzenie 17-4PH, gdzie siła skrawania i zużycie narzędzia całkowicie wykluczają frezowanie.
Co trzymamy na stali nierdzewnej
Ta sama tolerancja kosztuje więcej w stali 316 niż w stali 6061 — nie dlatego, że maszyna jest mniej dokładna, ale dlatego, że jej osiągnięcie wymaga więcej przejść, częstszych zmian narzędzi i większej liczby pomiarów w trakcie procesu. Tolerancja jest selektywna, a różnica w cenie znacznie się zmniejsza.
| Charakterystyka | Standardowy (domyślny) | Precyzja (na życzenie) | Komentarz |
|---|---|---|---|
| Liniowe, frezowane i toczone | ISO 2768-m | ± 0.01 mm | Stosowane do wymiarów nietolerowanych, chyba że w bloku tytułowym podano inaczej |
| Elementy toczone w Szwajcarii | ± 0.01 mm | ± 0.001 mm | Obróbka prętów o małej średnicy na maszynach z przesuwnym wrzeciennikiem |
| Średnica dziury | H8 | H7 (rozwiercane / wiercone) | Rozwiercanie stali nierdzewnej wymaga odpowiedniego rozmiaru wiertła wstępnego — zbyt mały rozmiar powoduje tarcie i utwardzanie robocze |
| Koncentryczność, obrócona | 0.05 mm TIR | 0.01 mm TIR | Do precyzyjnego zespołu potrzebna jest jednokrotna obróbka tokarsko-frezarska lub obróbka szwajcarska |
| Wykończenie powierzchni, jak po obróbce mechanicznej | Ra 3.2 µm | Ra 0.8 µm | Ra 0.4 µm i mniej wymaga polerowania lub elektropolerowania |
| Po obróbce cieplnej, 17-4PH | Na rysunku po starzeniu | Szlifować do końca | Określ stan (H900 / H1025 / H1150) — wymiary zmieniają się podczas starzenia |
Wymiary końcowe weryfikowane na współrzędnościowych maszynach pomiarowych . Raporty wymiarowe dołączane są do każdego zamówienia; dokumentacja FAI i PPAP dostępna dla programów produkcyjnych.
Korozja, która zaczyna się w warsztacie maszynowym
Część ze stali 316 może dotrzeć idealnie w tolerancji, a mimo to rdzewieć podczas użytkowania. Zwykle oznacza to, że podczas obróbki w powierzchnię wniknęło wolne żelazo – z narzędzia, uchwytu, tarczy gradującej lub wióra z obróbki stali węglowej na tym samym stole. Warstwa tlenku nie może utworzyć się na tym żelazie, więc koroduje, a wżery rozprzestrzeniają się pod spodem.
Jest to najczęstsza skarga dotycząca stali nierdzewnej, jaką słyszymy od klientów zmieniających dostawcę. Na stronach usług obróbki skrawaniem prawie nigdy nie jest ona wspominana.
- Segregacja narzędzi i nośników — środki do gratowania i piaskowania stosowane w przypadku stali nierdzewnej nigdy nie są takie same jak w przypadku stali węglowej
- Pasywacja do standardu — kwas azotowy lub cytrynowy zgodnie z normą ASTM A967 lub AMS 2700, określony na frezarce, nie pozostawiony do decyzji wykańczacza
- Elektropolerowanie tam, gdzie wymagana jest gładsza, łatwa do czyszczenia powierzchnia do zastosowań farmaceutycznych lub próżniowych
- Ferryt i przenikalność magnetyczna — obróbka na zimno zwiększa przepuszczalność w stopach 304 i 316; jeśli Twoje zastosowanie jest związane z MRI, czujnikami lub półprzewodnikami, poinformuj nas, a my zaplanujemy trasę i wyżarzanie wokół niej
- Udokumentowane czyszczenie — czyszczenie ultradźwiękowe przed pakowaniem części medycznych i mających kontakt z żywnością
Więcej szczegółów: nasz przewodnik po pasywacji stali nierdzewnej.
Wykończenia ze stali nierdzewnej

| Zakończyć | Dlaczego to określać? |
|---|---|
| Po obróbce | Ra 1.6–3.2 µm. Najniższy koszt; widoczne ślady narzędzi. |
| Pasywacja | Usuwa wolne żelazo i przywraca warstwę tlenkową. Skutecznie stosowany w przypadku części medycznych i mających kontakt z żywnością. |
| Elektropolerowanie | Wygładza i rozjaśnia, usuwa zdeformowaną warstwę powierzchniową. Usługi farmaceutyczne, próżniowe i w pomieszczeniach czystych. |
| Piaskowanie | Jednolita matowa tekstura; należy używać wyłącznie mediów przeznaczonych do stali nierdzewnej |
| polerowanie | Ra 0.4 µm i mniej, aż do lustra. Powierzchnie sanitarne, optyczne i dekoracyjne. |
| Powłoka PVD | Wykończenie w twardym kolorze. Stal nierdzewna nie nadaje się do anodowania — PVD to droga do czerni lub złota. |
| Czarny tlenek | Matowe, antyrefleksyjne wykończenie do zespołów optycznych i obronnych |
| znakowanie laserowe | Stałe kody UDI, numery części i możliwość śledzenia partii |
Obrabiasz również aluminium? Zapoznaj się z naszymi usługami obróbki CNC aluminium.
Pięć decyzji, które najbardziej poruszają ofertę stali nierdzewnej
- Sprawdź czy faktycznie potrzebujesz 316. Jeśli część nigdy nie ma kontaktu z chlorkami, obróbka maszynowa 304 jest szybsza i tańsza; jeśli jest to suchy montaż w pomieszczeniu w dużych ilościach, 303 lub 416 może skrócić czas cyklu o połowę.
- Otwarte wewnętrzne narożniki. Małe promienie wymuszają stosowanie małych narzędzi, a małe narzędzia ze stali nierdzewnej oznaczają lekkie przejścia, tarcie i krótką żywotność narzędzia. R3 zamiast R1 może całkowicie zmienić proces.
- Głębokie rysy zachowaj jako płytkie. Narzędzia o dużym zasięgu tracą sztywność, a utrata sztywności w przypadku stali nierdzewnej powoduje drgania i utwardzoną powierzchnię, a nie tylko słabe wykończenie.
- Rozważ ponownie bardzo cienkie i bardzo głębokie nici. Drobne skoki gwintu w stali austenitycznej łatwo ulegają zatarciu. Grubszy gwint lub nieco większa średnica są zazwyczaj tańsze i bardziej niezawodne w montażu.
- Określ warunki obróbki cieplnej i standard wykończenia. „17-4PH” bez warunku i „pasywowany” bez normy oznaczają, że części są wytwarzane dwa razy.
Wyślij plik STEP, a my prześlemy Ci bezpłatnie, przed podjęciem decyzji, raport DFM z poprawkami, w którym zostaną określone czynniki kosztowe.
Poproś o przegląd DFMCo jest dołączone do części
- Certyfikat materiałowy — gatunek, partia ciepła i chemia z młyna
- Raport wymiarowy — Wyniki CMM w zestawieniu z Twoimi krytycznymi cechami
- Certyfikat pasywacji — proces, norma i metoda badawcza, jeśli określono
- Rekord obróbki cieplnej — dane dotyczące stanu i procesu dla gatunków PH i martenzytycznych
- FAI / PPAP — pełna dokumentacja pierwszego artykułu na żądanie dla programów produkcyjnych
- Możliwość śledzenia — zapisy na poziomie partii przechowywane zgodnie z naszym systemem ISO 9001:2015

| STAGE | Ilość | Typowy czas realizacji |
|---|---|---|
| Prototyp | 1-10 | 7–12 dni |
| Mostek / pilot | 10-500 | 12–25 dni |
| Produkcja | 500–100,000 + | Planowane wydanie |
Czas realizacji zamówień na stal nierdzewną jest nieco dłuższy niż na aluminium — obróbka cieplna, pasywacja i elektropolerowanie są operacjami zewnętrznymi. Potwierdzone w ofercie. Brak minimalnego zamówienia (MOQ).
Części ze stali nierdzewnej, które obrabiamy co tydzień

Medyczne i chirurgiczne
Komponenty urządzeń i przyrządów 316L i 17-4PH z certyfikatem pasywacji i oznaczeniem UDI.
Wały instrumentów · obudowy · sworznie
Lotnictwo i obronność
Złączki i elementy mocujące 17-4PH i 15-5PH z pełną obróbką cieplną i możliwością śledzenia materiałów.
Armatura · wsporniki · korpusy zaworów
Żywność i farmaceutyka
Części mające styczność ze stalami 304L i 316L wykończone tak, aby można je było czyścić, i udokumentowane zgodnie z wymaganiami walidacyjnymi.
Dysze · rozdzielacze · armatura sanitarna
Przemysł i energia płynna
Korpusy zaworów, elementy pomp i wały precyzyjne ze stali 303, 316 i duplex.
Korpusy zaworów · wały · kołnierze
Morskie i przybrzeżne
Sprzęt dupleksowy 316 i 2205 do zastosowań w wodzie morskiej, gdzie odporność na korozję wżerową decyduje o klasie.
Osprzęt · elementy złączne · obudowy
Semiconductor
Elementy o niskiej przepuszczalności i przystosowane do pracy w próżni, z kontrolowanym przygotowaniem powierzchni.
Elementy sondy · osprzęt komoryPytania dotyczące obróbki CNC stali nierdzewnej
Czy powinienem wybrać stal nierdzewną 304 czy 316?
Wybierz stal 316, jeśli część ma kontakt ze słoną wodą, chlorkami lub kwasami – zawartość molibdenu jest odporna na korozję wżerową, która atakuje stal 304 w takich warunkach. Wybierz stal 304, aby zapewnić ogólną odporność na korozję w pomieszczeniach, w wodzie słodkiej lub w gastronomii. Różnica w cenie nie wynika tylko z materiału: 316 ma wskaźnik obrabialności na poziomie około 36% w porównaniu z 45% dla stali 304, co oznacza, że czas cyklu i koszty narzędzi również rosną. Jeśli Twoja część nigdy nie będzie miała kontaktu z chlorkami, wybór stali 316 zwiększa koszty bez poprawy jej funkcjonalności.
Dlaczego obróbka CNC stali nierdzewnej jest droższa niż aluminium?
Prawie cały czas obróbki. Stal nierdzewna wymaga niższych prędkości skrawania, pochłania więcej ciepła na końcówce narzędzia i znacznie szybciej je zużywa, przez co skrawanie tej samej geometrii zajmuje kilka razy więcej czasu niż w przypadku aluminium i wymaga użycia większej liczby płytek. Utwardzanie zgniotowe oznacza również bardziej konserwatywne przejścia i częstsze kontrole w trakcie obróbki. Koszt materiału jest czynnikiem drugorzędnym. Najskuteczniejszym sposobem na obniżenie ceny stali nierdzewnej jest sprawdzenie geometrii i gatunku przed wprowadzeniem produktu na rynek, zamiast negocjowania ceny później.
Jakie tolerancje można zachować w przypadku części ze stali nierdzewnej?
±0.01 mm w przypadku elementów frezowanych i toczonych oraz do ±0.001 mm w przypadku elementów o małej średnicy toczonych metodą szwajcarską. Wymiary nietolerancyjne są domyślnie zgodne z normą ISO 2768-m. W przypadku stali nierdzewnej zalecamy tolerancję tylko dla elementów kontrolujących dopasowanie i funkcjonalność — utrzymanie ścisłego pasa w każdym wymiarze wydłuża czas kontroli, a także czas obróbki.
Czym jest umocnienie przez zgniot i jaki ma ono wpływ na moje części?
Austenityczne gatunki stali nierdzewnej twardnieją pod wpływem odkształcenia. Jeśli krawędź skrawająca ociera się zamiast ciąć – ponieważ jest stępiona, przejście jest zbyt lekkie, aby utworzyć wiór, lub ponieważ narzędzie się zacina – powierzchnia, po której się przesuwa, staje się znacznie twardsza niż materiał macierzysty. Następne narzędzie musi wtedy przeciąć tę warstwę, co przyspiesza zużycie i może doprowadzić do uszkodzenia małych narzędzi. W praktyce oznacza to, że obróbka stali nierdzewnej odbywa się z rozmysłem i równomiernym obciążeniem wióra, a narzędzia wymienia się zgodnie z harmonogramem, a nie do momentu ich uszkodzenia.
Czy części ze stali nierdzewnej wymagają pasywacji?
W większości przypadków tak, a w przypadku części medycznych, farmaceutycznych i mających kontakt z żywnością jest to praktycznie obowiązkowe. Obróbka skrawaniem powoduje osadzanie wolnego żelaza z narzędzi i osprzętu w powierzchni, a pasywna warstwa tlenku chromu nie może się na niej utworzyć – dlatego element o idealnych wymiarach nadal może rdzewieć podczas użytkowania. Pasywacja zgodnie z normą ASTM A967 lub AMS 2700 usuwa to żelazo i przywraca warstwę tlenku. Należy podać normę i metodę badania na rysunku, zamiast pisać tylko „pasywacja”.
Czy stal nierdzewną można anodować lub barwić?
Nie — anodowanie dotyczy metali nieżelaznych, takich jak aluminium i tytan. W przypadku barwionej stali nierdzewnej stosujemy powłokę PVD, która zapewnia twardą metaliczną powierzchnię w kolorze czarnym, złotym i podobnych odcieniach, lub czarną oksydę, która zapewnia matową, nieodblaskową powierzchnię. Elektropolerowanie i polerowanie mechaniczne to metody na uzyskanie błyszczącego wykończenia bez konieczności nakładania powłoki.
Jak sobie radzisz z obróbką cieplną 17-4PH?
Stal 17-4PH jest obrabiana mechanicznie w stanie A, a następnie utwardzana wydzieleniowo do stanu wymaganego na rysunku – od H900 dla maksymalnej wytrzymałości do H1150 dla większej wytrzymałości. Podczas starzenia część nieznacznie zmienia wymiary, co jest wystarczająco przewidywalne, aby to skompensować, dlatego stan musi być widoczny na rysunku przed wyceną. W przypadku bardzo wąskiej tolerancji starzenia, po obróbce cieplnej szlifujemy wykańczająco zamiast kompensować.
Czy oprócz produkcji seryjnej zajmujecie się również prototypami?
Tak, bez minimalnej ilości zamówienia. Pojedyncze prototypy i powtarzalne programy produkcyjne są realizowane w tym samym zakładzie, więc projekt przechodzący z fazy walidacji do fazy produkcji seryjnej nie wymaga kwalifikacji nowego dostawcy — a dokumentacja procesu opracowana podczas prototypowania jest przenoszona do produkcji.
Powiedz nam, jaka ocena, środowisko i tolerancja mają znaczenie
Prześlij plik STEP i rysunek. W ciągu dwóch godzin roboczych otrzymasz wycenę, czas realizacji i opinię inżyniera na temat tego, czy wybrany gatunek stali jest dla Ciebie droższy.
Uzyskaj wycenę stali nierdzewnejWszystkie przesłane pliki są poufne · NDA dostępne na żądanie · sales@richconn.com