
Gdy zachodzi potrzeba produkcji cienkich, wydłużonych elementów z ekstremalną dokładnością, standardowe tokarki CNC często zawodzą. Obrabiany element wygina się, wibruje i odchyla się od specyfikacji – zwłaszcza wraz ze wzrostem stosunku długości do średnicy. Szwajcarska obróbka CNC rozwiązuje ten problem u źródła, podpierając pręt tuż obok narzędzia skrawającego, zapewniając sztywność i stabilność przez cały czas cięcia.
Technologia ta, narodzona w XIX wieku w szwajcarskich warsztatach zegarmistrzowskich, została stworzona z myślą o obsłudze maleńkich, delikatnych wałków i kół zębatych. Dziś rozwinęła się w napędzaną numerycznie maszynę, wykorzystywaną w przemyśle medycznym, lotniczym, obronnym i fotonicznym. Produkcja długich elementów wymaga tolerancji rzędu ±0.0001 cala – a maszyny typu szwajcarskiego zapewniają ten poziom precyzji na długości kilku cali bez najmniejszego wysiłku.
Sekret tkwi w przesuwnym wrzecienniku i systemie tulei prowadzących. Tuleja prowadząca zaciska pręt zaledwie milimetry od miejsca, w którym narzędzie styka się z materiałem. Takie rozwiązanie eliminuje ugięcie, redukuje drgania i zapewnia wykończenie powierzchni na tyle czyste, że w wielu przypadkach można pominąć polerowanie wtórne. Dla inżynierów i projektantów pracujących ze smukłymi pinami, korpusami łączników lub śrubami kostnymi to prawdziwy przełom.
Zrozumienie szwajcarskiego procesu obróbki i jego wyjątkowych zalet
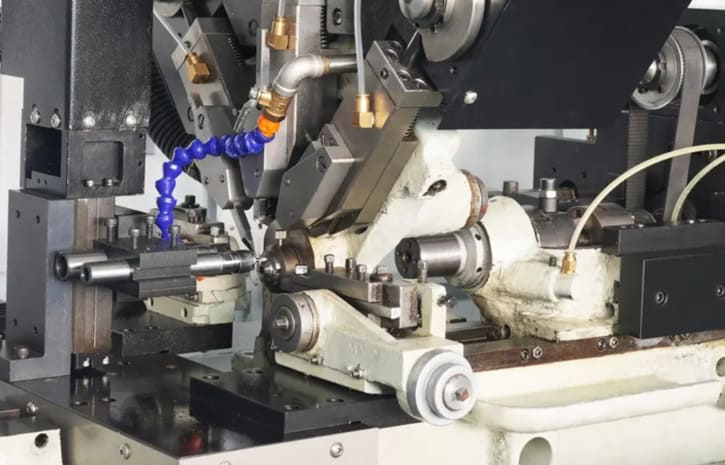
Tokarka typu szwajcarskiego działa w sposób, który na pierwszy rzut oka może wydawać się nieintuicyjny. Zamiast trzymać obrabiany przedmiot nieruchomo i przesuwać narzędzie, maszyna podaje pręt bezpośrednio przez precyzyjną tuleję w kierunku narzędzi skrawających. Ta prosta zmiana całkowicie zmienia sposób produkcji długich, smukłych części.
System przesuwnej głowicy i tulei prowadzącej
Sercem każdej szwajcarskiej maszyny jest technologia przesuwnego wrzeciennika w połączeniu ze stacjonarną tuleją prowadzącą. Wrzeciennik chwyta pręt i popycha go do przodu, podając świeży materiał przez tuleję zaledwie milimetry od narzędzia skrawającego. Ta tuleja prowadząca utrzymuje obrabiany przedmiot bezpośrednio w strefie cięcia, eliminując ugięcie jeszcze przed jego rozpoczęciem.
Narzędzia pozostają nieruchome podczas przesuwania i obracania się pręta. Oznacza to, że niepodparta długość materiału nigdy nie przekracza kilku milimetrów, niezależnie od długości gotowego elementu.
Czym maszyny Swiss Machines różnią się od tradycyjnych tokarek CNC
Porównanie toczenia CNC ujawnia zasadniczą lukę konstrukcyjną między tymi dwiema platformami:
- Tradycyjne tokarki chwytają pręt w uchwycie i rozciągają część na zewnątrz — zwiększając ryzyko wystawania i wibracji z każdym calem długości.
- Maszyny szwajcarskie zapewniają stałe podparcie w miejscu cięcia, dzięki czemu warunki są stabilne bez względu na długość części.
- Nowoczesne platformy szwajcarskie oferują 12 lub więcej osi, umożliwiając toczenie, frezowanie, wiercenie i gwintowanie w jednym cyklu.
Ta różnica oznacza, że szwajcarskie tokarki mogą zachować dokładniejsze tolerancje w przypadku części o dużym stosunku długości do średnicy — zadanie, które wykorzystuje granice możliwości konwencjonalnych tokarek.
Początki zegarmistrzostwa i ewolucja do współczesnej produkcji
Szwajcarska obróbka skrawaniem ma swoje korzenie w szwajcarskim przemyśle zegarmistrzowskim z końca XIX wieku. Wczesne maszyny wykorzystywały mechaniczne krzywki do produkcji maleńkich śrubek i trzpieni zegarkowych. Dzisiejsze wersje sterowane numerycznie (CNC) przenoszą to samo precyzyjne DNA do przemysłu lotniczego, medycznego i obronnego – wytwarzając złożone części w jednej, nieprzerwanej operacji.
Główne wyzwanie obróbki smukłych, długich elementów
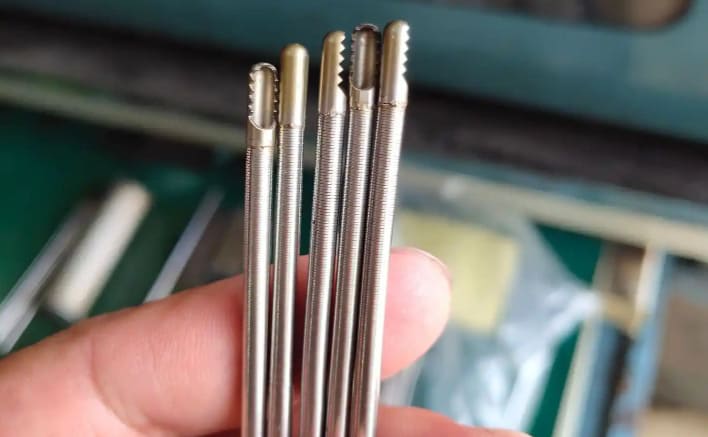
Podczas obróbki części o wysokim stosunku długości do średnicy napotykamy na szereg problemów, które pogłębiają się z każdym calem niepodpartego materiału. Siły skrawania odpychają obrabiany przedmiot od narzędzia – a im dłużej element wystaje z uchwytu, tym większy staje się problem. Zrozumienie tych wyzwań pomoże Ci zrozumieć, dlaczego specjalistyczne rozwiązania są tak ważne.
Problemy ugięcia i wibracji w obróbce skrawaniem tradycyjnym
Ugięcie podczas obróbki jest głównym wrogiem podczas toczenia długich, cienkich elementów na konwencjonalnej tokarce. W miarę jak pręt wysuwa się dalej od uchwytu, niepodparta część działa jak dźwignia. Siły skrawania odginają obrabiany element od narzędzia, powodując stożkowe średnice i błędy wymiarowe, które narastają na całej długości elementu.
Bez odpowiedniej kontroli wibracji, obrabiany przedmiot zaczyna oscylować pod wpływem nacisku skrawania. Tworzy to pętlę sprzężenia zwrotnego – narzędzie wgryza się w materiał, element sprężynuje i cykl się powtarza. W rezultacie materiał jest usuwany w sposób nierównomierny, a części nie spełniają specyfikacji.
Problemy z drganiami i nierównomiernym wykończeniem powierzchni
Drgania pozostawiają widoczne ślady na powierzchni, których żaden inżynier nie chce widzieć. Te harmoniczne drgania powodują:
- Faliste lub prążkowane wzory powierzchni wymagające wtórnego szlifowania
- Nieprzewidywalne zużycie narzędzi, które skraca żywotność płytek
- Poziom hałasu wskazuje, że proces jest poza kontrolą
Eliminacja drgań często zmusza operatorów do zmniejszania prędkości posuwu i prędkości wrzeciona. To konserwatywne podejście wydłuża czas cyklu i podnosi koszty jednostkowe, co stanowi realny problem w środowiskach produkcyjnych.
Dryft tolerancji na wydłużonych długościach
Stabilność wymiarowa staje się praktycznie niemożliwa do utrzymania wraz z postępującym zużyciem narzędzi i zmianami wystających elementów. Tolerancja odchylenia pogarsza się na całej długości elementu, co szczególnie utrudnia utrzymanie specyfikacji ±0.0001 cala wymaganych w zastosowaniach medycznych, lotniczych i obronnych. Wielokrotne konfiguracje i podtrzymki stałe mogą pomóc, ale wydłużają czas i stwarzają ryzyko związane z ustawieniem.
Dlaczego obróbka szwajcarska jest idealna do długich i smukłych części
Sekret tkwi w sposobie, w jaki szwajcarskie maszyny podtrzymują przedmiot obrabiany bezpośrednio w strefie cięcia. Tuleja prowadząca chwyta pręt zaledwie milimetry od miejsca, w którym narzędzie styka się z materiałem. To bliskie podparcie niweluje naturalną tendencję cienkich, wydłużonych elementów do uginania się pod wpływem sił skrawania. Zapewnia to stabilne, pozbawione drgań cięcie – nawet w przypadku elementów o ekstremalnych stosunkach długości do średnicy.
Przesuwny wrzeciennik przesuwa pręt przez tuleję prowadzącą w kontrolowanym, liniowym ruchu. Oznacza to, że warunki skrawania pozostają spójne od pierwszego do ostatniego cala detalu. W przypadku precyzyjnej produkcji wałów przekłada się to na ciasne bicie, niezawodną prostoliniowość i powtarzalność wymiarów każdego elementu w serii produkcyjnej.
Zalety toczenia szwajcarskiego stają się szczególnie widoczne, gdy porównamy wyniki obróbki takich elementów jak sworznie napędowe, śruby kostne, trzpienie zaworów i korpusy łączników. Elementy te wymagają:
- Ekstremalne stosunki długości do średnicy — często 10:1 lub większe
- Miniaturowe cechy i drobne szczegóły na całej długości części
- Wiele operacji wykonywanych w jednym cyklu bez konieczności ponownego mocowania
- Ścisła koncentryczność i wymagania dotyczące wykończenia powierzchni uniemożliwiające wtórną obróbkę
Obróbka smukłych elementów na konwencjonalnych tokarkach wymusza kompromisy – wolniejsze posuwy, dodatkowe podpory lub niższe tolerancje. Maszyny szwajcarskie eliminują te kompromisy dzięki swojej konstrukcji. Proces obejmuje toczenie, frezowanie, wiercenie i gwintowanie w jednym ustawieniu, skracając czas cyklu i zmniejszając ryzyko błędów.
Richconn Możliwości szwajcarskiej obróbki skrawaniem pozwalają na wykorzystanie tej technologii zarówno w prototypach, jak i produkcji wielkoseryjnej. Niezależnie od tego, czy potrzebujesz 50, czy 50 000 części, proces zapewnia stałą jakość przy minimalnych odchyleniach między poszczególnymi egzemplarzami. Ta niezawodność sprawia, że szwajcarska obróbka skrawaniem jest idealnym wyborem dla inżynierów projektujących długie, smukłe komponenty do zastosowań medycznych, lotniczych i elektronicznych.
Osiąganie niezwykle ścisłych tolerancji i doskonałych wykończeń powierzchni
Obróbka szwajcarska zapewnia precyzję, której niewiele innych procesów może dorównać – zwłaszcza w przypadku długich, smukłych elementów. Tuleja prowadząca i przesuwny wrzeciennik współpracują ze sobą, aby zachować mikrotolerancje na całej długości obrabianego przedmiotu. Ten sztywny system podparcia kontroluje dryft termiczny i drgania, zapewniając części zgodne ze specyfikacją od pierwszego do ostatniego elementu.
Zachowanie tolerancji rzędu ±0.0001 cala
Maszyny szwajcarskie standardowo utrzymują tolerancję ±0.0001 cala (±2.5 mikrona). Stabilność termiczna strefy skrawania odgrywa tu dużą rolę. Ponieważ materiał przechodzi przez tuleję prowadzącą bezpośrednio w miejscu styku narzędzia z narzędziem, nagrzewanie jest minimalne i przewidywalne. Wiele zakładów produkcyjnych utrzymuje tolerancję ±0.0002 cala w całych seriach tysięcy części – poziom powtarzalności, który tradycyjne tokarki CNC z trudem osiągają przy wysokich stosunkach długości do średnicy.
Spójna koncentryczność i prostoliniowość na całej długości
Kontrola koncentryczności jest kluczowa w przypadku takich komponentów jak śruby kostne, instrumenty stomatologiczne i narzędzia artroskopowe. Elementy te muszą idealnie przylegać do siebie, bez kumulowania się błędów. Obróbka szwajcarska sprawdza się tutaj znakomicie, ponieważ przesuwny wrzeciennik zapobiega przesuwaniu się narzędzia podczas przesuwania się wzdłuż elementu. Prawidłowe położenie utrzymuje się na długości kilku cali, zapewniając prostoliniowość zgodną ze specyfikacją. Zapewnia to niezawodną kontrolę koncentryczności bez dodatkowej złożoności związanej z dodatkowymi czynnościami wyrównywania.
Mniejsze zapotrzebowanie na wtórne operacje wykończeniowe
Stały, kontrolowany wibracjami proces cięcia zapewnia wyjątkową jakość wykończenia powierzchni bezpośrednio z maszyny. W wielu przypadkach można całkowicie pominąć szlifowanie bezkłowe lub polerowanie. Ta redukcja operacji dodatkowych pozwala zaoszczędzić znaczną ilość czasu i pieniędzy — szczególnie w przypadku długich serii produkcyjnych. Najważniejsze korzyści to:
- Wykończenia powierzchni odpowiednie do implantów medycznych i sprzętu optycznego bezpośrednio z maszyny
- Gładsze powierzchnie, które redukują tarcie w zastosowaniach związanych z przepływem cieczy i łożyskami
- Mniej etapów produkcji, co skraca czas realizacji i obniża koszty jednostkowe
Połączenie wysokiej jakości wykończenia powierzchni i dokładności wymiarowej sprawia, że szwajcarska obróbka skrawaniem jest idealnym procesem do produkcji precyzyjnych komponentów wykorzystywanych w przemyśle medycznym, lotniczym i fotonicznym.
Możliwości wielooperacyjne i wydajność produkcji
Nowoczesne maszyny Swiss oferują imponujące możliwości w ramach jednej platformy. Wyposażone w wrzeciona główne i pomocnicze, narzędzia napędzane oraz wiele imaków narzędziowych, maszyny te wykonują równoległe operacje na różnych elementach detalu jednocześnie. Można wykonywać obróbkę zgrubną, wykańczającą, wiercić, frezować, gwintować i radełkować – wszystko w jednym ustawieniu, bez konieczności przenoszenia przedmiotu obrabianego na inne stanowisko.
To jednoczesne podejście pozwala na znaczną redukcję czasu cyklu. Podczas gdy wrzeciono główne pracuje nad kolejnym detalem, wrzeciono pomocnicze zajmuje się obróbką wsteczną poprzedniego detalu – otworami poprzecznymi, powierzchniami płaskimi, rowkami i elementami drugorzędnymi. Rezultatem są krótkie i przewidywalne cykle, nawet w przypadku złożonych geometrii, które wcześniej wymagały oddzielnych ustawień toczenia i frezowania.
Platformy szwajcarskie z 12 lub więcej osiami oferują prawdziwą obróbkę wieloosiową. Części, które wcześniej wymagały dwóch lub trzech maszyn, są teraz obrabiane w jednej. Eliminuje to konieczność manipulowania między operacjami i pozwala zachować węższe tolerancje skumulowane — kluczową zaletę, którą omówiliśmy w poprzedniej sekcji poświęconej osiąganiu ultrawysokiej dokładności.
W połączeniu z podajnikami prętów i monitoringiem w trakcie procesu, maszyny Swiss doskonale sprawdzają się w produkcji bezobsługowej. Możesz pracować w systemie zmianowym, aby gromadzić zapasy buforowe lub realizować pilne zamówienia. Kluczowe funkcje, które to umożliwiają, to:
- Zautomatyzowane zarządzanie żywotnością narzędzi, które umożliwia wymianę zużytych płytek przed wystąpieniem dryfu
- Badanie wewnątrz maszyny, które wykrywa zmiany wymiarowe zanim powstaną odpady
- Zautomatyzowane pomiary krytycznych cech w celu zapewnienia spójnych kontroli jakości
- Solidna dokumentacja pierwszego artykułu w celu weryfikacji stabilności procesu
Firmy takie jak Richconn Wykorzystaj te możliwości, aby zapewnić produkcję o wysokiej przepustowości i minimalnym poziomie braków. Ta wielooperacyjna wydajność sprawia, że obróbka szwajcarska jest opłacalnym rozwiązaniem dla złożonych, wielkoseryjnych części – co otwiera drogę do wszechstronności materiałów i szerokiego zakresu zastosowań przemysłowych, które omówimy dalej.
Wszechstronność materiałów i zastosowania przemysłowe
Jedną z największych zalet obróbki szwajcarskiej jest możliwość obróbki szerokiej gamy materiałów. Od mosiądzu i aluminium automatowego po wymagające stopy tytanu i niklu, system tulei prowadzących zapewnia stabilność nawet sprężystych i twardych materiałów podczas cięcia. Ta szeroka kompatybilność materiałowa sprawia, że toczenie szwajcarskie jest procesem stosowanym w wielu kluczowych sektorach.
Praca z trudnymi materiałami, od tytanu po mosiądz
Szwajcarskie maszyny wyróżniają się materiałami, które stanowią konkurencję dla konwencjonalnych tokarek. Stale nierdzewne, takie jak 303 i 316L, tytan klasy 5, Inconel oraz tworzywa sztuczne, takie jak PEEK, zapewniają płynną pracę. Tuleja prowadząca tłumi ugięcie, które te materiały często powodują na długich, smukłych elementach obrabianych.
Komponenty urządzeń medycznych i śruby kostne
W produkcji urządzeń medycznych szwajcarska obróbka skrawaniem pozwala na wytwarzanie części zgodnych z wymogami FDA, z pełną identyfikowalnością partii. Typowe produkty obejmują:
- Śruby kostne i implanty stomatologiczne
- Trzonki narzędzi chirurgicznych
- Piny i złącza urządzeń diagnostycznych
Części te wymagają materiałów biokompatybilnych i wykończeń powierzchni spełniających surowe wymogi walidacyjne — obszary, w których toczenie szwajcarskie sprawdza się znakomicie.
Kołki lotnicze i korpusy złączy obronnych
Elementy lotnicze, wytwarzane w Szwajcarii, obejmują lekkie wsporniki, precyzyjne wały i obudowy czujników. Ścisłe tolerancje wykonania tych części pomagają zapobiegać awariom spowodowanym drganiami podczas lotu.
W przypadku części dla przemysłu obronnego, szwajcarska obróbka skrawaniem obejmuje prace objęte normą ITAR, takie jak korpusy złączy z głębokimi fazami, zespoły czujników i elementy systemów naprowadzania. Spójność w dużych seriach produkcyjnych jest kluczowa w obu sektorach.
Obudowy fotoniczne i precyzyjna aparatura pomiarowa
Dziedziny fotoniki i optyki opierają się na tulejach centrujących, obudowach i mocowaniach, wytwarzanych metodą szwajcarską. Elementy te wymagają wyjątkowej koncentryczności i stabilności termicznej dla systemów laserowych i obrazowych. Instrumenty naukowe i sprzęt metrologiczny korzystają z tej samej precyzji wymiarowej, którą tak skutecznie zapewnia toczenie metodą szwajcarską.
Rozważania projektowe i najlepsze praktyki obróbki szwajcarskiej
Maksymalne wykorzystanie szwajcarskiej obróbki skrawaniem zaczyna się już na etapie projektowania. Wczesne zastosowanie zasad projektowania pod kątem możliwości produkcji pozwala obniżyć koszty, skrócić czas realizacji i poprawić jakość części. Kilka mądrych decyzji dotyczących modelu CAD może mieć ogromne znaczenie w hali produkcyjnej. Przyjrzyjmy się kluczowym wytycznym szwajcarskiej obróbki skrawaniem, które pomogą Ci osiągnąć sukces już za pierwszym razem.
Optymalizacja przejść średnic i rozmieszczenia elementów
Preferuj łagodne, stopniowe zmiany średnicy zamiast ostrych stopni. Nagłe zmiany powodują wzrosty naprężeń i utrudniają utrzymanie stabilności podczas cięcia. Aby skutecznie optymalizować detale, należy skracać niepodparte sekcje i umieszczać kluczowe elementy blisko tulei prowadzącej. Dopasuj rozmiary otworów, szczelin i otworów do standardowych wierteł i przeciągaczy, powszechnie stosowanych na platformach szwajcarskich — usprawnia to konfigurację i skraca czas programowania.
Określanie osiągalnych promieni i wycięć gwintu
Na rysunkach należy uwzględnić promienie i wycięcia gwintów odpowiadające standardowym narzędziom. Narzędzia szlifowane na zamówienie zwiększają koszty i wydłużają czas dostawy. Podczas opracowywania szczegółów nadruków należy wziąć pod uwagę następujące szwajcarskie wytyczne dotyczące obróbki:
- W miarę możliwości należy stosować standardowe promienie narożników wewnętrznych wynoszące 0.005″–0.015″.
- W miejscach wyprowadzeń gwintu należy wykonać niewielkie podcięcia, aby zapobiec powstawaniu zadziorów i śladów po narzędziach.
- Określ standardowe kształty gwintów — UNF, UNC lub metryczne — aby przyspieszyć wybór narzędzia.
- Należy uwzględnić rowki odciążające w miejscach, gdzie narzędzia muszą mieć odstęp między sąsiadującymi elementami.
Krytyczne dane i wymagania dotyczące dopasowania funkcjonalnego
Jasno określ krytyczne punkty odniesienia i dopasowania funkcjonalne na każdym rysunku. Twój partner w zakresie obróbki skrawaniem musi wiedzieć, które specyfikacje tolerancji są najważniejsze dla montażu i wydajności. Podaj referencje GD&T, aby warsztat mógł nadać priorytet właściwym wymiarom podczas planowania procesu.
Wczesna współpraca ze szwajcarskim dostawcą maszyn obróbczych to jedna z najlepszych form optymalizacji części. Określ potrzeby dokumentacyjne – identyfikowalność partii, kontrole pierwszego artykułu i pakiety PPAP – z góry. Jasne specyfikacje tolerancji i oczekiwania jakościowe od pierwszego dnia zapewniają wszystkim spójność i zapobiegają kosztownym przeróbkom w późniejszym czasie.
Wniosek
Zalety obróbki metodą szwajcarską są szczególnie widoczne, gdy zachodzi potrzeba produkcji długich, smukłych elementów z najwyższą dokładnością. Tuleja prowadząca i system przesuwnego wrzeciennika eliminują ugięcie bezpośrednio w strefie cięcia, zapewniając ścisłe tolerancje i gładkie wykończenie powierzchni na całej długości każdego elementu. Takie podejście rozwiązuje problemy z wibracjami, drganiami i dryftem wymiarowym, które nękają tradycyjne tokarki podczas produkcji długich elementów.
Jako precyzyjne rozwiązanie produkcyjne, szwajcarska technologia CNC łączy w sobie możliwości wieloosiowości, operacji równoległych i automatyzacji bezobsługowej w ramach jednej platformy. Otrzymujesz krótsze cykle, mniej dodatkowych etapów obróbki i powtarzalną jakość – niezależnie od tego, czy produkujesz prototypy, czy duże partie. Branże takie jak urządzenia medyczne, lotnictwo, obronność i fotonika wykorzystują ten proces w przypadku komponentów o znaczeniu krytycznym, które wymagają zgodności z normami ISO, FDA, ITAR lub DFARS.
Efektywność kosztowa zależy od takich czynników, jak stosunek długości do średnicy, złożoność cech, wybór materiałów i wielkość partii. Platformy szwajcarskie sprawdzają się, gdy części wymagają ścisłych tolerancji i skomplikowanych geometrii na długich odcinkach. Richconn Usługi szwajcarskie zastosuj tę technologię w swoich najbardziej wymagających projektach — przekształcając skomplikowane wymagania dotyczące długich części w niezawodne i ekonomiczne serie produkcyjne.



