
Otwory gwintowane są kluczowe w produkcji, umożliwiają precyzyjny montaż i ścisłe mocowanie. Ten przewodnik obejmuje różne rodzaje otworów gwintowanych, metody obróbki, materiały, narzędzia i najlepsze praktyki. Dzięki tej wiedzy możesz zoptymalizować obróbkę otworów gwintowanych, aby uzyskać lepszą jakość i wydajność.
Czym są otwory gwintowane?
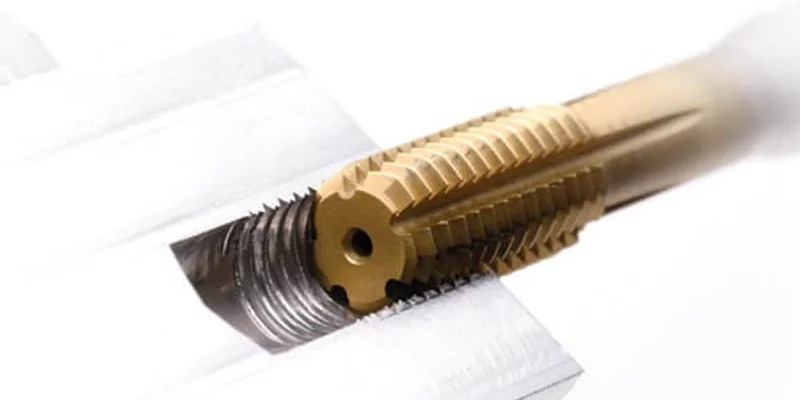
Okrągły otwór gwintowany nazywany jest otworem gwintowanym. Wewnątrz otworu gwintowanego znajdują się precyzyjnie zaprojektowane spiralne rowki wycięte w cylindrycznych ściankach wnęki. Rowki te podążają za profilami o określonych średnicach i skokach. Zapewnia to ścisłe połączenia z elementami złącznymi, takimi jak śruby i wkręty.
Rodzaje otworów gwintowanych
W przemyśle wytwórczym stosuje się różne rodzaje otworów gwintowanych, a każdy otwór jest zaprojektowany do konkretnego celu. Oto zestawienie głównych typów:
Przez dziury
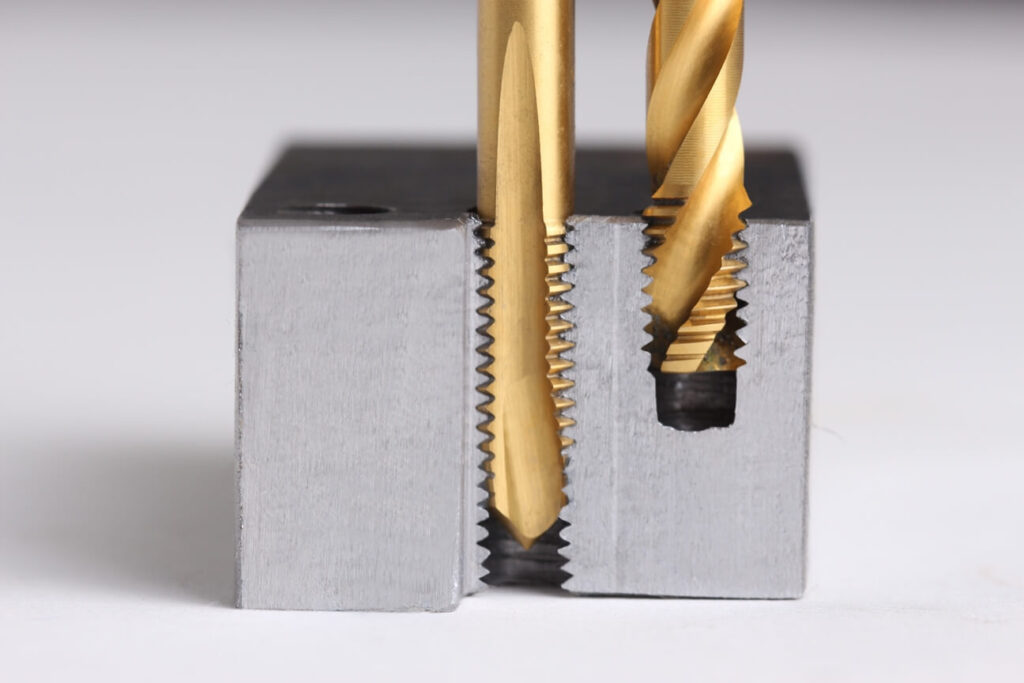
Od wejścia do wyjścia, otwory przelotowe tworzą kompletne przejście przez materiał obrabianego przedmiotu. Ich gwintowanie jest jednolite na całej długości. Są używane, gdy elementy złączne muszą przejść przez materiał. Inżynierowie określają otwory przelotowe w sytuacjach, w których ewakuacja wiórów jest koniecznością.
Ślepe otwory
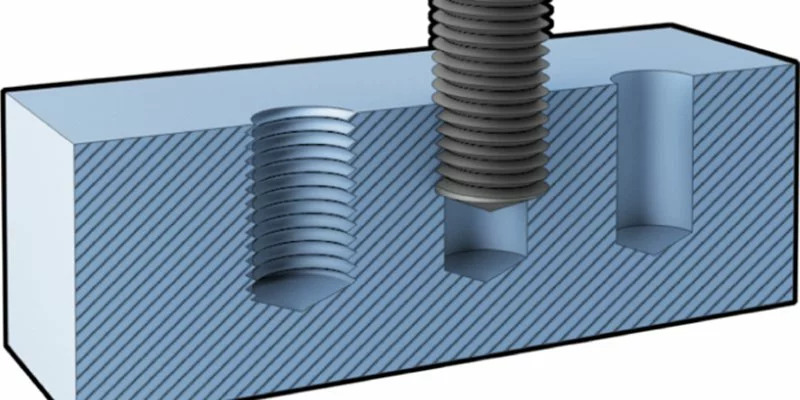
W przeciwieństwie do otworów przelotowych, otwory nieprzelotowe zatrzymują się na ustalonej głębokości w obrabianym przedmiocie. Te precyzyjnie kontrolowane głębokości kończą się stożkowym lub płaskim dnem. Operatorzy maszyn muszą zarządzać odprowadzaniem wiórów i zapewnić zazębienie gwintu podczas gwintowania tych otworów.
Otwory gwintowane
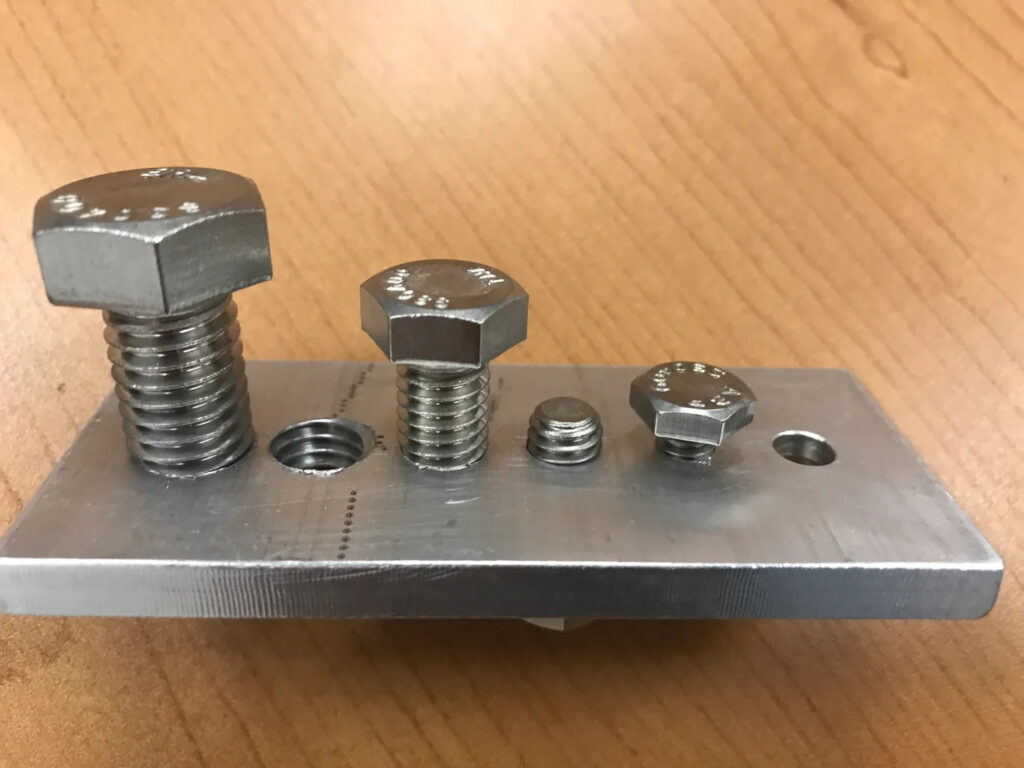
W tym typie gwinty są wycinane w uprzednio wywierconych otworach za pomocą narzędzi do gwintowania. Różne sytuacje wymagają różnych wymiarów gwintu i skoków gwintu. Otwory te są powszechne w częściach pojazdów i innych zespołach, w których trzeba od czasu do czasu rozmontowywać części.
Wkładki gwintowane
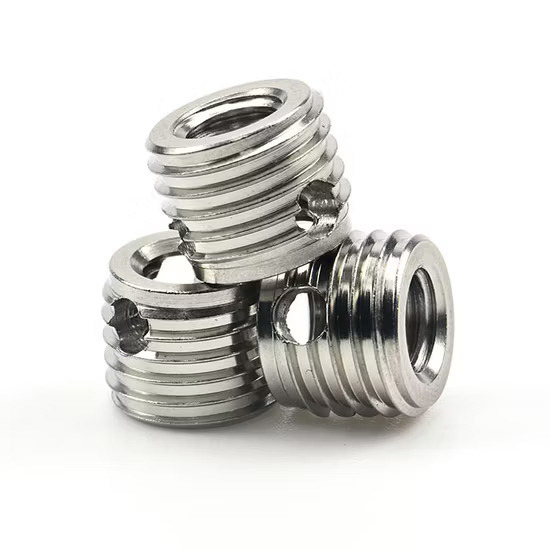
Metalowe tuleje z gwintami wewnątrz i teksturowaną powierzchnią na zewnątrz nazywane są wkładkami gwintowanymi. Ich konstrukcja opiera się siłom luzowania i poprawia trwałość gwintu w miękkich materiałach. Wkładki te są stosowane w przemyśle lotniczym, motoryzacyjnym i medycznym ze względu na ich niezawodną użyteczność podczas powtarzających się cykli montażu i lepszą nośność.
Wkładki Helicoil
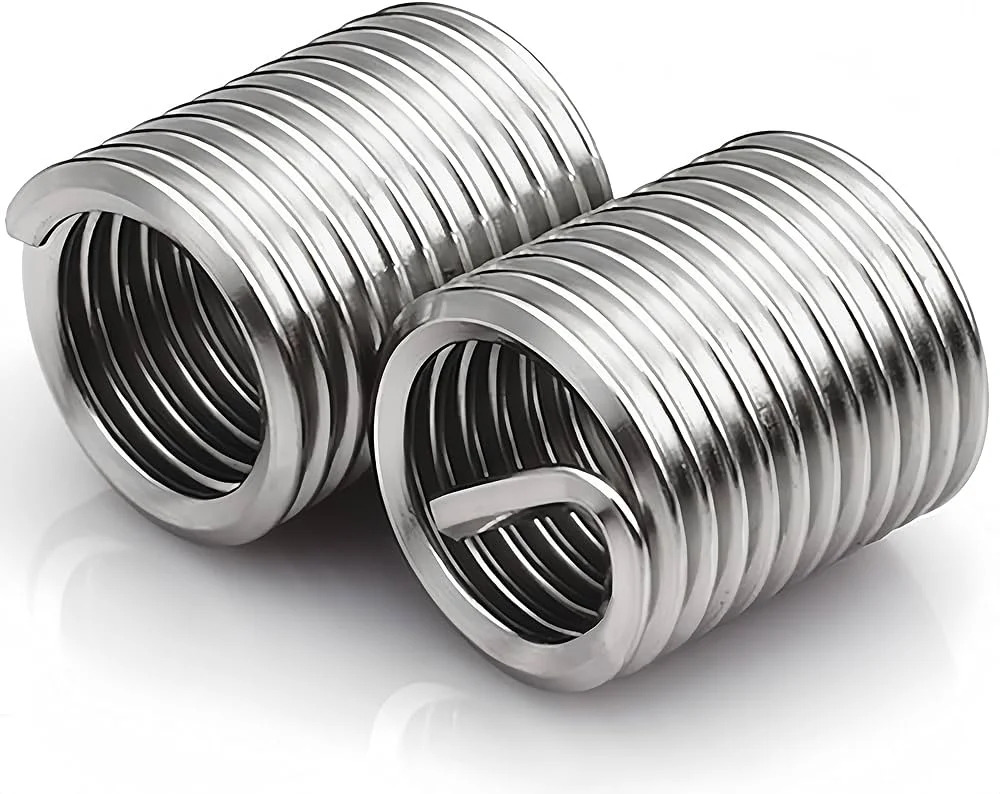
Wykonane z drutu ze stali nierdzewnej wkładki helicoil są trwałym wzmocnieniem gwintu. Mogą zachować integralność w ekstremalnych temperaturach, tj. od -320 do +800°F i równomiernie rozprowadzać obciążenia w całym profilu gwintu. Ich konstrukcja typu sprężynowego minimalizuje koncentrację naprężeń, szczególnie w aluminium, tworzywach sztucznych i innych miękkich materiałach.
Metody obróbki otworów gwintowanych
Istnieją różne metody wykonywania otworów gwintowanych, a każdy otwór ma swoje zalety w zależności od zastosowania.
1. Obcinanie gwintu
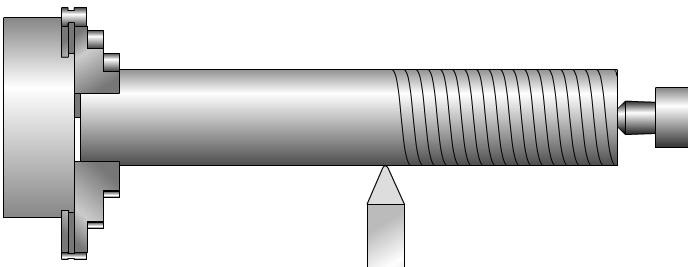
Wiertło gwintowe formuje początkowy otwór nieco mniejszy niż pożądana średnica gwintu. Specjalnie wykonane narzędzia skrawające usuwają następnie materiał systematycznie, aby utworzyć gwinty. Ta metoda zapewnia stabilną jakość gwintu w większości materiałów inżynieryjnych.
2. Formowanie gwintu
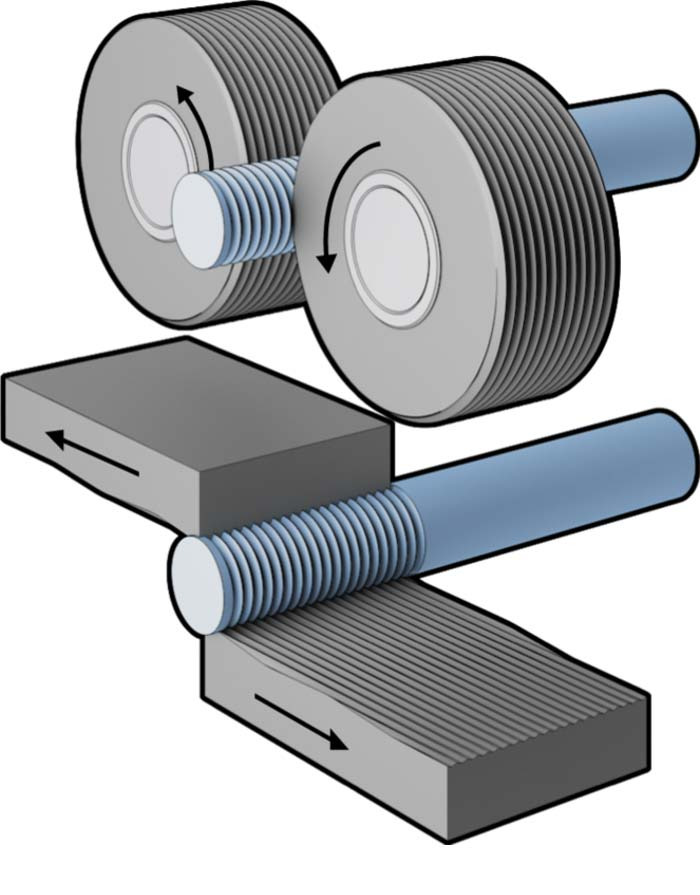
W tej metodzie rolki o wysokim ciśnieniu przemieszczają materiał, aby wytworzyć gwinty bez ich usuwania. Gwinty formowane na zimno mają zwiększoną odporność na zużycie dzięki utwardzaniu przez obróbkę. Podczas gdy ta metoda szybko przetwarza materiały ciągliwe, sukces zależy od właściwości materiału.
3. Frezowanie gwintów
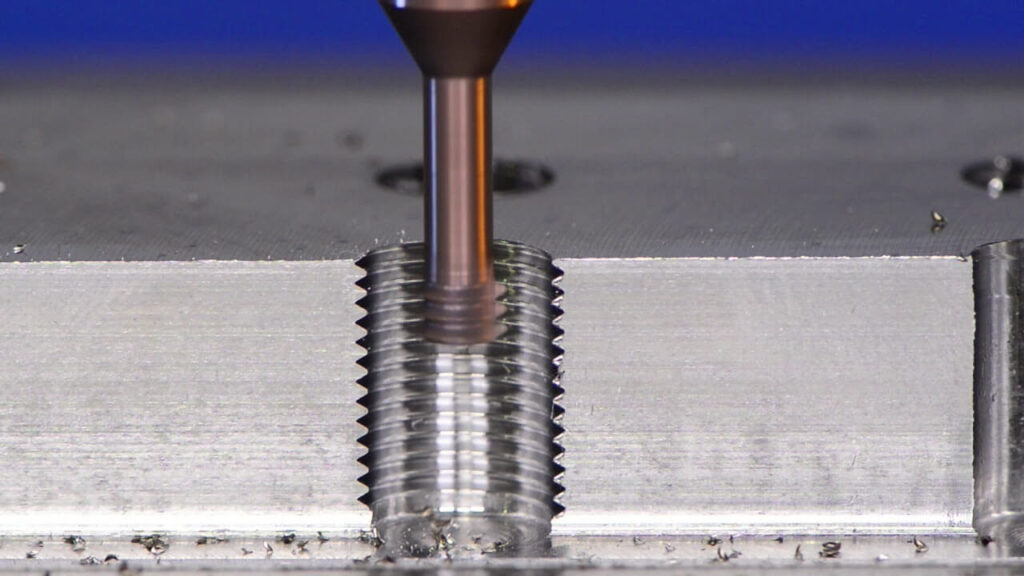
W tym typie frezarek CNC z dostosowanymi narzędziami obrotowymi generują gwinty wewnętrzne za pomocą ruchów śrubowych. Pojedyncze narzędzie może wytwarzać wiele gwintów, a ta metoda jest opłacalna w scenariuszach o dużej średnicy, ponieważ minimalizuje zużycie narzędzia i zachowuje dokładność.
4. Stukanie
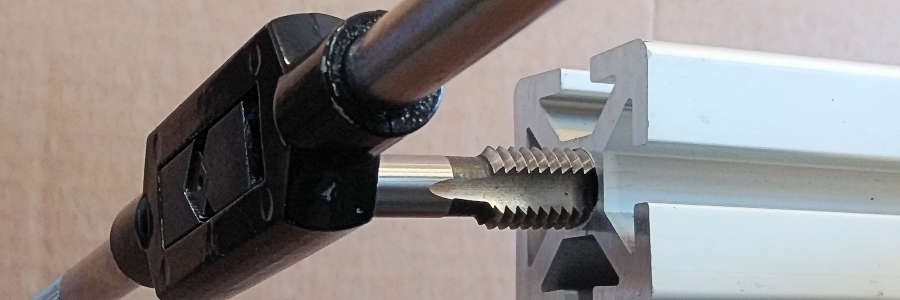
Specjalnie wykonane gwintowniki są używane do wstępnie wywierconych otworów, aby wykonać gwinty podczas gwintowania. Sukces zależy od smarowania i prędkości wrzeciona, która zwykle wynosi od 40 do 60 obr./min. Zaawansowane centra gwintowania CNC zapewniają spójne wyniki w przypadku produkcji wielkoseryjnej.
5. Szlifowanie gwintów
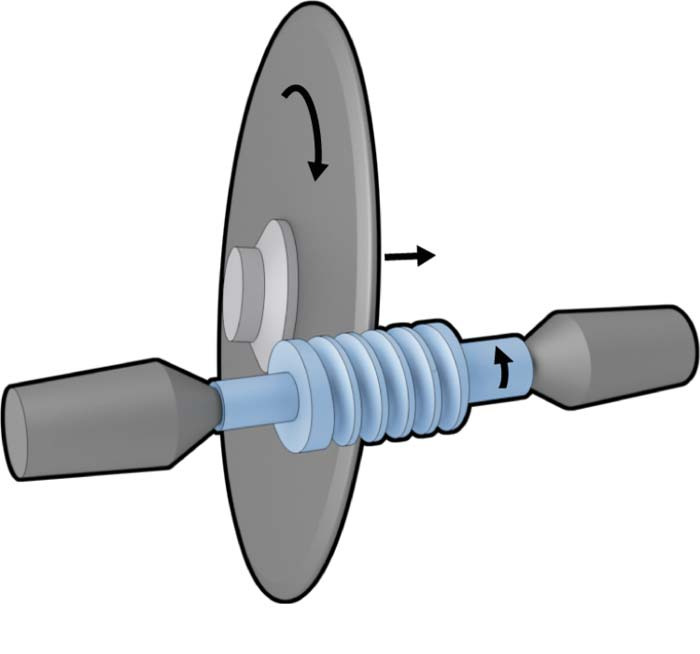
W tym typie obróbki ścierne koła szlifują wewnętrzne i zewnętrzne gwinty pod kontrolą CNC. Ta metoda jest lepsza dla części poddanych obróbce cieplnej i materiałów hartowanych. Inżynierowie wybierają szlifowanie gwintów, gdy wykończenie powierzchni i profil gwintu są kluczowe.
Materiały i ich obrabialność
Udane gwintowanie zależy od zrozumienia reakcji różnych materiałów na obróbkę. Niektóre materiały są następujące:
Przemysł metalowy
Stopy aluminium 2011 i 6061 dobrze się obrabiają i wytwarzają czyste wióry podczas gwintowania. Stal nierdzewna 303 jest umiarkowanie obrabialna, ale stale wysokowęglowe wymagają kontrolowanych parametrów skrawania. Dodatek siarki i ołowiu do formuł stali poprawia jej obrabialność i odprowadzanie wiórów.
Tworzywa sztuczne
Tworzywa sztuczne acetalowe, PEEK i poliwęglanowe są najczęściej używane do części gwintowanych ze względu na ich doskonałe właściwości obróbcze. Wymagają kontroli temperatury, aby uchronić je przed odkształceniem. Nylon i UHMW są dobre w sytuacjach, w których wymagana jest dobra trwałość i odporność chemiczna, ale ich niższe temperatury topnienia oznaczają, że musisz stosować strategie chłodzenia i określone prędkości cięcia.
Kompozyty
Materiały te powodują znaczne problemy z gwintowaniem, ponieważ mają wzmocnienia z włókien ściernych, takich jak węgiel, szkło lub grafit, które mogą wpływać na parametry cięcia. W przeciwieństwie do metali, kompozyty pękają przez kruche pękanie, a nie odkształcenie plastyczne.
Narzędzia i wyposażenie
Dokładne formowanie otworów gwintowanych wymaga specjalnych narzędzi. Poniżej przedstawiono części potrzebne do gwintowania.
Narzynki i gwintowniki
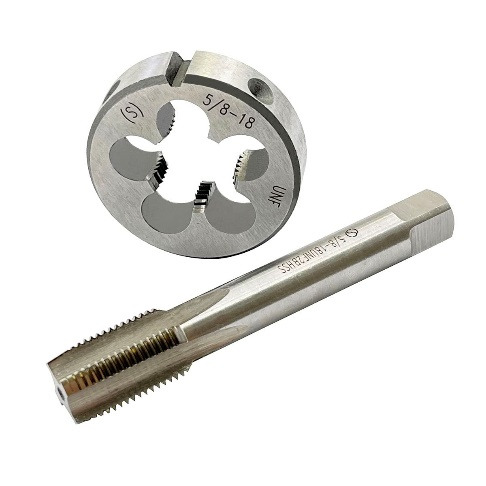
Utwardzona stal węglowa i stal szybkotnąca (HSS) stanowią podstawę wysokiej jakości matryc i gwintowników, ponieważ są to niezbędne narzędzia skrawające. Istnieją trzy rodzaje gwintowników, znane jako stożkowe, dolne i pośrednie do gwintowania wewnętrznego.
Do gwintowania zewnętrznego używa się matryc, które wycinają gwinty w częściach cylindrycznych i prętach. Te precyzyjne narzędzia działają w różnych materiałach, od aluminium po hartowaną stal, i są dostępne w zestawach z pasującymi specyfikacjami gwintów i rozmiarami wierteł.
Frezy do gwintów
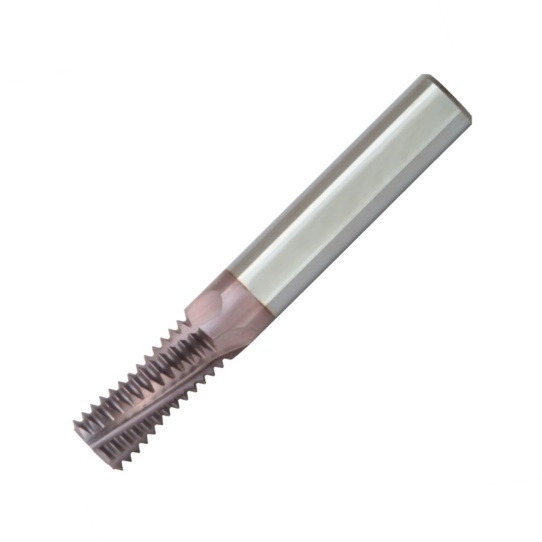
Zaawansowane gwintowanie wymaga specjalnych frezów do gwintów. Dostępne w konfiguracjach wielozębowych i jednoprofilowych, narzędzia te mają głównie wewnętrzne kanały chłodzące. Seria T740TX to nowoczesna konstrukcja frezu do gwintów CNC, która łączy powłokę węglikową z nowoczesnymi geometriami skrawania, aby zmaksymalizować odprowadzanie wiórów.
Wiertła
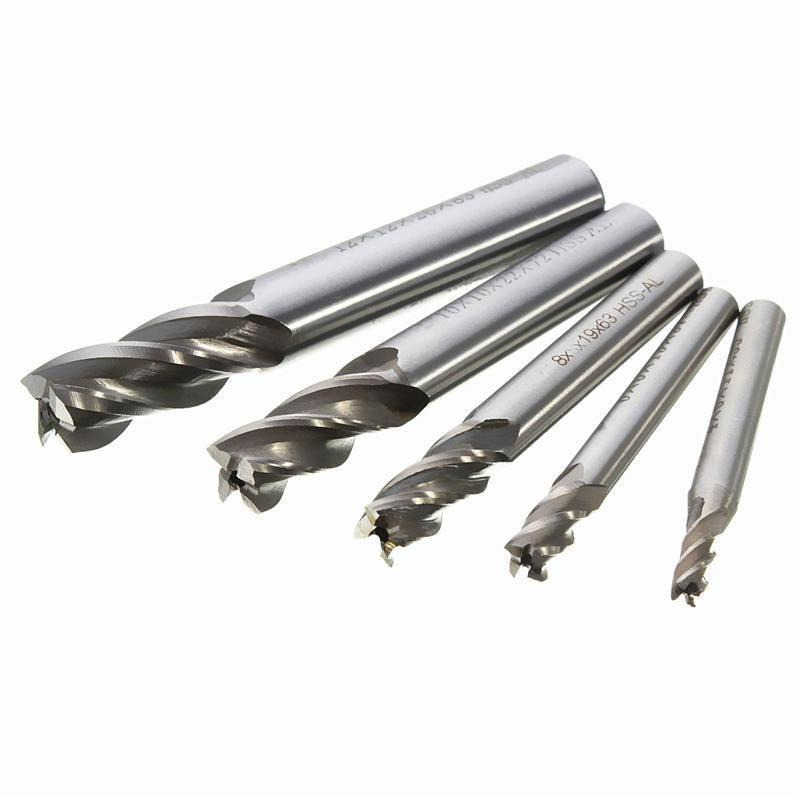
Prawidłowe przygotowanie otworu zaczyna się od właściwego wiertła. Tabele gwintów pomagają operatorom maszyn wybrać właściwą średnicę wiertła, niezależnie od tego, czy używają pomiarów metrycznych, czy ułamkowych. Wiertła z końcówką węglikową są lepsze w trudnych sytuacjach, podczas gdy wiertła HSS są dobre do standardowych celów. Wielu producentów dodaje teraz do wierteł niestandardowe powłoki, aby zapewnić lepszą użyteczność w różnych materiałach.
Maszyny CNC
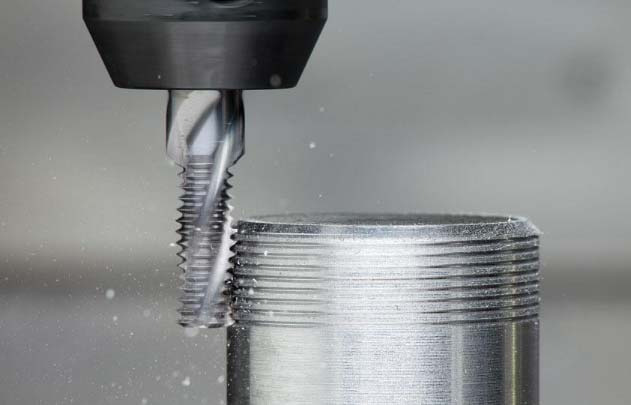
Gwintowanie jest w dużym stopniu zależne od technologii CNC z dedykowanymi cyklami kodu G, takimi jak w G32, G33 i G76. Standardowe frezarki CNC nadają się do podstawowego gwintowania, ale złożone geometrie wymagają maszyn 5-osiowych, aby uzyskać najlepsze rezultaty. Wbudowane elastyczne uchwyty gwintujące automatycznie kompensują zmiany posuwu i zapewniają precyzyjne gwinty w sposób ciągły.
Chłodziwa i smary
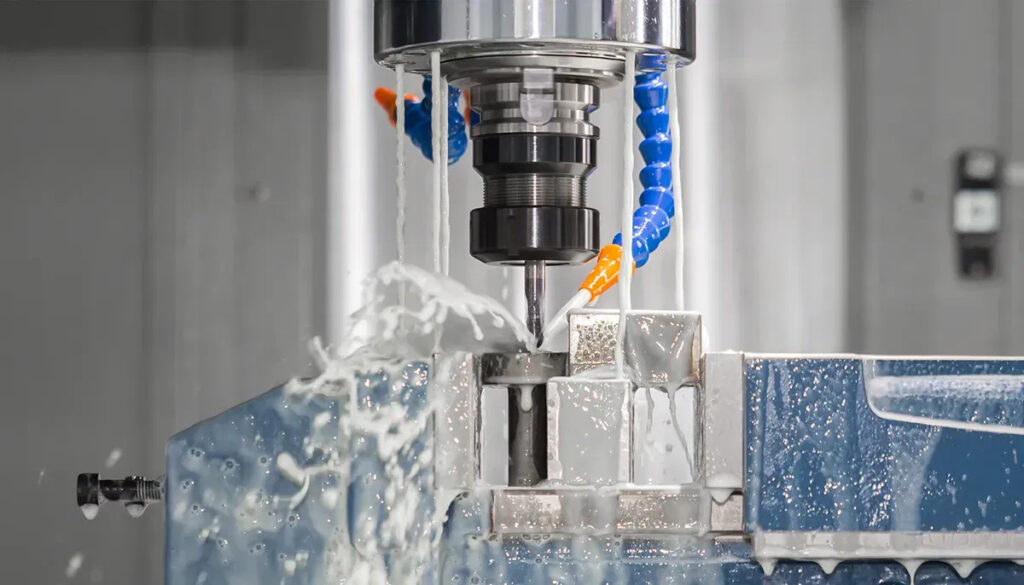
Obróbka gwintów to kwestia doboru płynu. Ciężka praca wymaga czystych olejów, a praca przy dużej prędkości wymaga rozpuszczalnych w wodzie olejów do chłodzenia. Aluminium wymaga płynów na bazie roślinnej, a obróbka stali nierdzewnej wymaga płynów syntetycznych. Prawidłowe stężenie płynu w obróbce wydłuży żywotność narzędzia i ochroni obrabiany przedmiot przed korozją.
Zmienne wpływające na obróbkę otworów gwintowanych
W obróbce gwintowanych otworów najważniejsze jest zrozumienie tych aspektów, co pomoże Ci maksymalnie wykorzystać cały proces i uzyskać lepsze rezultaty.
Twardość materiału
Twardość materiału decyduje o parametrach narzędzia i operacji. Twardsze materiały wymagają wolniejszych prędkości skrawania i narzędzi węglikowych, aby uzyskać precyzyjne gwinty. Smarowanie jest najważniejsze, aby zapobiec odkształceniu materiału i utrzymać narzędzie w dobrym stanie. Inżynierowie muszą dopasować parametry skrawania do cech materiału.
Kruchość i ciągliwość
Zdolność materiału do odkształcania decyduje o metodzie gwintowania. Formowanie gwintów sprawdza się w przypadku materiałów ciągliwych , takich jak mosiądz i aluminium, ponieważ metale te płyną bez pozostawiania wiórów. Materiały kruche wymagają procesów skrawania, które usuwają zanieczyszczenia. Pomoże to w wyborze odpowiedniej metody i narzędzi.
Właściwości termiczne
Każdy materiał ma swoją własną zdolność przewodzenia ciepła. Te, które mają większą szybkość przewodzenia, można obrabiać szybciej, ponieważ odprowadzają ciepło z obszaru cięcia. Z drugiej strony materiały takie jak tytan, które mają słabą przewodność cieplną, wymagają zaawansowanych metod chłodzenia, a także wolniejszych prędkości. Prawidłowa kontrola temperatury zapewnia stabilność wymiarową i wydłuża żywotność narzędzia.
Najlepsze praktyki w obróbce otworów gwintowanych
Sukces w obróbce otworów gwintowanych wynika z przestrzegania wytycznych technicznych i ustalonych procedur. Te niezbędne praktyki zapewnią Ci długotrwałe i wysokiej jakości rezultaty.
Przygotowanie otworu
W środku zaprojektowano punktak, który ma prowadzić wiertło do przygotowania otworu. Wiertła są używane zgodnie z rodzajem materiału, a przez cały czas trwania operacji stosuje się stały nacisk w dół. Ostateczny rozmiar śruby powinien być większy niż średnica otworu początkowego, aby kontynuować proces gwintowania. Otwory pilotażowe mogą zmniejszyć naprężenie narzędzia w przypadku twardych materiałów, a powłoka płynu obróbkowego poprawi ogólne wykończenie.
Prędkość posuwu i prędkość
Fazy obróbki wymagają różnych kombinacji posuwu i prędkości, aby działały prawidłowo. Obróbka zgrubna działa najlepiej przy 0.005 do 0.02 cala na obrót, a wykańczająca przy 0.002 do 0.004 cala na obrót.
Rodzaj materiału decyduje o prędkości cięcia, ponieważ stopy niklu, które są twardsze, potrzebują tylko 30 do 60 obr./min, ale aluminium wymaga 300 do 400 obr./min. Głębokie otwory wymagają niższych prędkości, aby chronić narzędzia.
Kontrola jakości
Do sprawdzania ważnych parametrów gwintów, takich jak prostopadłość i wymiary, należy używać sprawdzianów gwintowych i mikrometrów. Sprawdzaj je w procesach pomiarowych do szybkich regulacji oraz w statystycznej kontroli procesu do śledzenia spójności gwintu.
Usuwanie wiórów
Aby uzyskać dobrą jakość gwintu i wydłużyć żywotność narzędzia, należy prawidłowo usuwać wióry metalowe. Mieszanka chłodziwa pod wysokim ciśnieniem i odwrócenia gwintu rozbija i usuwa zanieczyszczenia. W przypadku głębokich otworów gwintowniki spiralne generują naturalną ścieżkę w górę do usuwania wiórów. Użyj właściwej mieszanki prędkości posuwu i płynów obróbkowych, aby utrzymać strefę skrawania w czystości.
Wniosek
Narzędzia, materiał i kontrola procesu to główne rzeczy, które należy wziąć pod uwagę, aby uzyskać lepszą obróbkę otworów gwintowanych. Można uzyskać trwałe gwinty, jeśli wdrożone zostaną kontrole jakości, znane będą właściwości materiału i podane zostaną właściwe prędkości i posuwy.
Jeżeli potrzebujesz jakiejkolwiek usługi obróbki gwintów, to RICHCONN jest najlepszą opcją. Możesz skontaktuj się z nami w każdej chwili.
FAQ
1. Czy możemy używać maszyn CNC do gwintowania?
Tak, możemy. Frezowanie gwintów, szlifowanie, gwintowanie i toczenie to niektóre z dobrze znanych metod.
2. Jakie są oznaki złej jakości nici i jak można temu zaradzić?
Chropowate powierzchnie, nierówne profile i nieprawidłowe wymiary to typowe oznaki. Przeważnie można je łatwo rozwiązać, jeśli użyjesz prawidłowych parametrów cięcia i wybierzesz właściwe narzędzie.
3. Jak naprawić uszkodzone gwinty?
Wkładki śrubowe mogą być tutaj dobrym rozwiązaniem. W pierwszym kroku usuń stare gwinty (możesz użyć wiertarki). Następnie użyj gwintownika, aby zrobić otwór, a następnie wciśnij do niego nową wkładkę śrubową.
4. Jakie są różnice pomiędzy wątkiem UNF i UNC?
UNF ma więcej gwintów w 1 calu i jego gwinty są zawsze mniejsze. Z drugiej strony gwinty UNC są mniejsze w calu. Są również większe.
5. Jak wybrać odpowiedni gwintownik do danego materiału?
Odpowiedni gwintownik można dobrać w zależności od materiału, np. gwintowniki z rowkami prostymi do metali nieżelaznych, gwintowniki ze stali szybkotnącej (HSS) do żeliwa i stali, a gwintowniki ze stali szybkotnącej (HSS) z powłoką TiCN do stali nierdzewnej.



