
Wykonanie przezroczystych elementów z tworzywa sztucznego, które zachowują swoją przejrzystość, jest trudniejsze, niż większość osób się spodziewa. Pęknięcia, zmętnienia lub matowa powierzchnia mogą pojawić się nawet pod wpływem niewielkiej temperatury lub naprężeń. Dlatego w tym poradniku opowiemy o głównych materiałach, kluczowych czynnikach projektowych i metodach obróbki, które można zastosować, aby uzyskać bardzo czyste i wysoce przezroczyste elementy z tworzywa sztucznego.
Czym są przezroczyste tworzywa sztuczne?
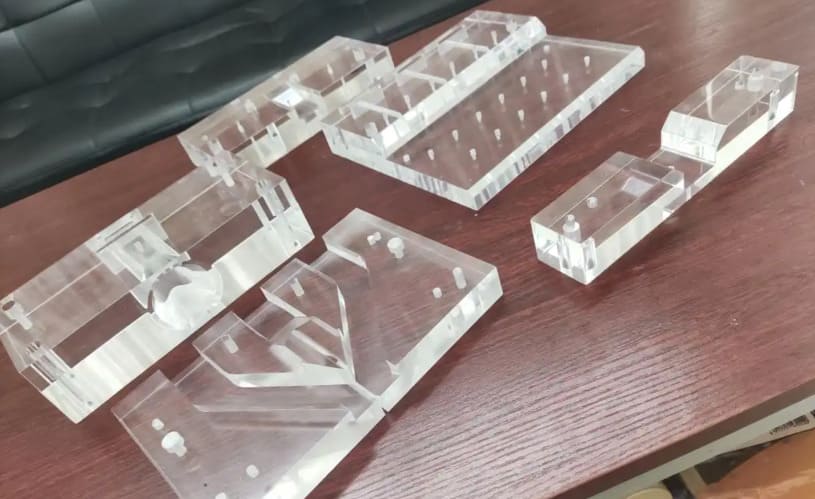
Przezroczyste tworzywa sztuczne należą do grupy polimerów syntetycznych, które przepuszczają światło z minimalnymi zniekształceniami. Dzięki tej właściwości materiały te zapewniają doskonałą widoczność, co czyni je przydatnymi w zastosowaniach optycznych i ochronnych.
Poliwęglan (PC), akryl (PMMA) i PETG to typowe przykłady, a także specjalistyczne rodzaje, takie jak COP, COC, PSU i PEI. Każdy rodzaj tworzywa sztucznego ma swoje zalety i wady, z których niektóre wymieniono w poniższej tabeli:
| Przezroczysty plastik | Czystość optyczna (%) | Zaleta obróbki | Ograniczenia |
|---|---|---|---|
| PMMA (akryl) | 92 | Łatwe do polerowania, gładkie krawędzie | Kruche, łatwo pękają |
| PC | 88-92 | Odporny na odpryskiwanie, wytrzymuje agresywne cięcia | Trudniejsze do polerowania |
| rozszerzenie PET | ~ 90 | Brak pęknięć/odprysków | Lekki odcień |
| COP/COC | 92 + | Stabilne, precyzyjne tolerancje | Wysoki koszt |
| Zasilacz/PEI | 85-90 | Wysoka twardość, odporność na zarysowania | Nie jasne |
Właściwości mechaniczne i optyczne, które są ważne w obróbce skrawaniem
Podczas obróbki przezroczystych części dominują dwa czynniki – współczynnik załamania światła, który decyduje o jego ugięciu, oraz naprężenia wewnętrzne , które powodują dwójłomność i zniekształcenia. Nawet niewielkie naprężenia wywołane przez narzędzie mogą zaburzyć te właściwości i sprawić, że przezroczysta powierzchnia stanie się nieprzezroczysta.
Twardość i temperatura mięknienia tworzywa sztucznego również wpływają na strategię. Na przykład PMMA jest stosunkowo twardy, dlatego tworzy bardzo czyste wióry, ale bardziej miękki PC wymaga bardzo ostrych noży, aby uniknąć rozmazywania się pod wpływem ciepła.
Jak tworzywa sztuczne przezroczyste wypadają w porównaniu z metalami i tworzywami sztucznymi nieprzezroczystymi?
Przezroczyste tworzywa sztuczne nie przewodzą ciepła z obszaru cięcia tak jak metale, lecz działają jak izolatory termiczne. Z tego powodu rozszerzają się pod wpływem ciepła znacznie bardziej niż stal – prawie dziesięciokrotnie – co prowadzi do szybkich zmian rozmiaru i mięknięcia podczas obróbki. Tworzywa te są również bardziej elastyczne, co może powodować drgania i wibracje, jeśli element nie jest mocno zamocowany. Nieprzezroczyste polimery są zazwyczaj sztywniejsze i mniej podatne na te problemy.
Dlaczego obróbka mechaniczna tworzyw sztucznych przezroczystych jest trudna?
Przezroczyste tworzywa sztuczne wymagają znacznie większej precyzji obróbki niż metale. Nawet drobne błędy mogą zniszczyć przejrzystość optyczną i zamienić użyteczne części w złom.
Niska temperatura mięknienia i wrażliwość na ciepło
PMMA i podobne polimery szybko miękną (temperatura tarcia Tg ok. 105°C) i słabo przewodzą ciepło, osiągając wartość około 0.19 W/m·K. Ponieważ ciepło nie może wydostać się na zewnątrz, tak jak ma to miejsce w przypadku metali, gromadzi się ono na krawędzi skrawającej. W takim przypadku wióry się rozmazują, frezy się obciążają, a powierzchnia staje się nieprzezroczysta, a nawet topi się. Jeśli ustawienia wrzeciona nie zapewniają dobrego odprowadzania ciepła, problemy te stają się jeszcze poważniejsze.
Niska twardość, elastyczność i wibracje
Przezroczyste tworzywa sztuczne wyginają się znacznie bardziej niż stal, ponieważ ich moduł sprężystości wynosi zaledwie około 1/60 jego wartości. Pod wpływem nacisku noża materiał wygina się, a następnie powraca do pierwotnego kształtu. Ten ruch powoduje wibracje i drgania, co utrudnia uzyskanie płaskich powierzchni i precyzyjnych wymiarów w porównaniu ze sztywniejszymi metalami.
Ryzyko związane z obsługą i wrażliwość na zarysowania
Większość przezroczystych tworzyw sztucznych jest miękka, a twardość PMMA wynosi około 3 w skali Mohsa. Mogą one ulec uszkodzeniu podczas użytkowania. Kurz przyciągany ładunkami elektrostatycznymi lub nawet przecieranie szmatką warsztatową może również pozostawiać mikrozadrapania. Te ślady ograniczają przepuszczalność światła, zanim jeszcze element opuści maszynę.
Naprężenia szczątkowe, mikropęknięcia i awarie
Niewłaściwa obróbka może doprowadzić do uwięzienia naprężeń wewnętrznych w elemencie. Naprężenia te sprzyjają powstawaniu spękań (sieci mikropęknięć), a w konsekwencji mogą prowadzić do pęknięć lub odkształceń. Mocne zaciskanie, ostre narożniki wewnętrzne lub nagłe zmiany ścieżki narzędzia nasilają koncentrację tych naprężeń.
Środowisko sklepu i potrzeby czystości
Części optyczne przyciągają cząsteczki metalu i kurz z powietrza. Jeśli są one obrabiane na sprzęcie, który był wcześniej używany do obróbki metali żelaznych, istnieje prawdopodobieństwo powstawania odprysków i głębokich rys. Aby uzyskać przezroczystość na poziomie optycznym, warsztaty muszą używać dedykowanych, czystych stanowisk do obróbki tych części.
Wytyczne projektowe dotyczące obróbki tworzyw sztucznych przezroczystych
Przemyślana konstrukcja jest niezbędna podczas obróbki przezroczystych elementów z tworzywa sztucznego. Poniższe zalecenia pomogą zachować przejrzystość, wytrzymałość i brak wad komponentów.
1. Grubość ścianek, wypukłości i żebra zapewniające przejrzystość i wytrzymałość
Upewnij się, że ścianki konstrukcyjne mają grubość powyżej 1.5 mm, aby zapobiec ugięciu podczas obróbki. W przypadku konieczności zmiany grubości, stosuj płynne, stopniowe przejścia zamiast gwałtownych kroków. Takie podejście zmniejsza naprężenia wewnętrzne i pomaga zapobiegać pęknięciom w przezroczystych elementach.
2. Zaokrąglenia, promienie i geometria krawędzi w celu zminimalizowania naprężeń
Pęknięcia często zaczynają się w ostrych narożnikach, ponieważ gromadzą naprężenia. Dlatego należy stosować duże promienie wewnętrzne, dopasowane do narzędzi skrawających, aby rozproszyć naprężenia.
Na krawędziach zewnętrznych wybierz fazowanie zamiast krawędzi zaokrąglonych. Takie rozwiązanie zapewnia czystsze wykończenie i ułatwia usuwanie wiórów podczas cięcia.
3. Tolerancje optyczne, płaskość i wyrównanie
Stosuj ścisłe tolerancje tylko dla mocowań soczewek i innych współpracujących powierzchni optycznych, ponieważ każdy dodatkowy mikron zwiększa koszty. Projektując okna lub światłowody, skup się na zachowaniu równoległości i płaskich powierzchni. Dzięki temu światło będzie przechodziło prosto, unikając kosztownych, ultraprecyzyjnych cięć.
4. Gwintowanie, wiercenie i projektowanie podcięć w materiałach przezroczystych
Standardowe gwintowniki mogą uszkodzić kruche tworzywa sztuczne, powodując pęknięcia. Zamiast tego należy zastosować wkładki gwintowane lub frezowanie gwintów, aby zmniejszyć naprężenia. Ponadto należy unikać wykonywania otworów walcowych i głębokich podcięć, ponieważ mogą one zatrzymywać ciepło i często prowadzić do spękań lub stopienia powierzchni.
5. Unikanie elementów, które zatrzymują odpryski lub utrudniają polerowanie
Nie należy wykonywać głębokich, wąskich szczelin o szerokości mniejszej niż 3 mm, ponieważ wióry mogą się tam ponownie przykleić do powierzchni. Należy zaprojektować kieszenie z otwartymi narożnikami lub kątami pochylenia, aby polerujące pady mogły łatwo dotrzeć do dna i uniknąć uszkodzenia ścianek.
Narzędzia, konfiguracja maszyn i mocowanie przedmiotów obrabianych
Aby uzyskać nieskazitelne wykończenie przezroczystych tworzyw sztucznych, potrzebne są odpowiednie narzędzia, bezpieczne mocowanie i maszyna w dobrym stanie.
Najlepsze typy narzędzi i geometrie skrawania
Aby utrzymać niskie tarcie, wybierz frezy trzpieniowe z węglika spiekanego z polerowanym ostrzem i dużym kątem pochylenia linii śrubowej, około 25°. Narzędzia te szybko formują wypychane wióry i zapobiegają gromadzeniu się ciepła, które w przeciwnym razie stopiłoby powierzchnie z tworzyw sztucznych.
Zawsze używaj narzędzi przeznaczonych wyłącznie do obróbki tworzyw sztucznych. Nawet niewielkie ślady zużycia powstałe podczas cięcia metali mogą pozostawić biały nalot na przezroczystych częściach.
Strategie mocowania w celu minimalizacji śladów i zniekształceń
Przytrzymaj części na miejscu za pomocą miękkich szczęk lub uchwytów próżniowych, które są dopasowane do profilu części. Ta metoda równomiernie rozprowadza siłę zacisku. Unikaj metalowych imadeł, ponieważ mogą one tworzyć punkty naprężeń. Punkty te często powodują pęknięcia wewnętrzne, znane jako „spękanie” w przezroczystych tworzywach sztucznych.
At RICHCONNNasi operatorzy maszyn stosują specjalnie zaprojektowane miękkie szczęki i uchwyty próżniowe. Te metody chronią delikatne części i zapobiegają powstawaniu zabrudzeń na powierzchniach o jakości soczewek.
Powiązany wpis na blogu : Metody mocowania przedmiotów obrabianych CNC
Przepływ powietrza, chłodziwa i zarządzanie wiórami dla uzyskania czystych wykończeń
- Odpryski z akrylu należy czyścić sprężonym powietrzem pod wysokim ciśnieniem, aby uniknąć szoku termicznego.
- Jeśli podczas obróbki poliwęglanu konieczne jest użycie chłodziwa w postaci cieczy, należy zawsze wybierać chłodziwa rozpuszczalne w wodzie, niena bazie ropy naftowej, aby zapobiec pękaniu chemicznemu.
- Szybko usuwaj wióry. Ponowne nacięcie wiórów powoduje trwałe zmętnienie, którego nie da się usunąć poprzez polerowanie.
Stan maszyny, kontrola wibracji i czystość
Przed obróbką powierzchni optycznych sprawdź bicie wrzeciona; powinno być mniejsze niż 0.005 mm. Zbyt duże wibracje powodują „drgania”, które rozpraszają światło. Należy również dokładnie wyczyścić obudowę maszyny. Jest to ważne, ponieważ wszelkie przypadkowe wióry metalowe z poprzednich prac mogą zarysować miękkie powierzchnie plastikowe.
Parametry obróbki CNC tworzyw sztucznych przezroczystych
Uzyskanie klarownego wykończenia na transparentnych tworzywach sztucznych zaczyna się od precyzyjnie dobranych parametrów maszyny. Ponieważ materiały te łatwo się topią, należy obchodzić się z nimi ostrożnie, aby zachować ich przejrzystość optyczną.
Parametry posuwu, prędkości i głębokości
Podczas obróbki akrylu lub poliwęglanu należy wybrać wysoką prędkość obrotową wrzeciona. Połącz ją z umiarkowaną prędkością posuwu i utrzymuj niewielką głębokość skrawania. Takie połączenie zapewnia czyste usuwanie wiórów, ogranicza wydzielanie ciepła i zapobiega topieniu się lub pękaniu.
Przejścia zgrubne i wykańczające dla powierzchni przezroczystych
Zastosowanie dwóch oddzielnych etapów zapewnia najlepszą klarowność i skraca czas cyklu. Rozpocznij od agresywnego przejścia zgrubnego, aby szybko usunąć większość materiału. Następnie wykonaj kilka lekkich przejść wykańczających. Pozostaw równomierną warstwę o grubości od 0.1 mm do 0.5 mm do wykańczania. Zmniejsza to naprężenia i pomaga uniknąć śladów po narzędziach.
Powiązany wpis na blogu : Kompletny przewodnik po obróbce wykańczającej i rdzy w obróbce CNC
Zakresy referencyjne posuwów i prędkości dla PC i akrylu
| Materiał | Zakres obrotów | Posuw (cale/ząb) | DOC (w calach) |
| Akryl | 10,000 - 16,000 | 0.002-0.004 | 0.02-0.10 |
| Poliwęglan (PC) | 8,000 -12,000 | 0.002-0.005 | 0.02-0.08 |
Uwaga: Potraktuj te wartości jako wytyczne. Zawsze wykonuj cięcia próbne, aby dostosować je do geometrii narzędzia i sztywności maszyny.
Techniki ścieżki narzędzia CAM dla uzyskania gładkiej powierzchni
Ścieżki narzędzi muszą być ciągłe i gładkie, aby uzyskać nieskazitelną powierzchnię optyczną. Ścieżki spiralne, frezowanie współbieżne i ścieżki o stałym wycięciu sprawdzają się w tym celu. Ponieważ strategie te minimalizują nagłe zmiany kierunku, zmniejszają widoczność śladów po narzędziach. Ponadto, jeśli to możliwe, należy aktywować opcje wygładzania ścieżek narzędzi w oprogramowaniu CAM, aby uzyskać jeszcze lepszą jakość wykończenia.
Inne procesy obróbki tworzyw sztucznych przezroczystych poza frezowaniem
Standardowe frezowanie nie jest jedyną opcją; inne procesy obróbki również umożliwiają efektywne kształtowanie przezroczystych tworzyw sztucznych.
A. Toczenie i walcowanie przezroczystych rur i prętów z tworzywa sztucznego
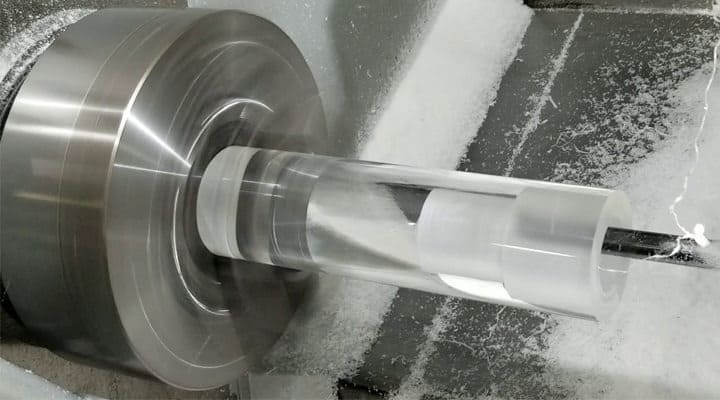
Toczenie nadaje się do cylindrycznych elementów optycznych, takich jak światłowody i soczewki, ale wymaga ostrych narzędzi diamentowych, aby zachować przejrzystość. Ponieważ przezroczyste tworzywa sztuczne różnią się od metali, najlepiej reagują na wysokie prędkości obrotowe wrzeciona w połączeniu z lekkim cięciem, które zapobiega zmętnieniu lub stopieniu. Skuteczne usuwanie wiórów jest również ważne. Zapobiega to owijaniu się gorącego tworzywa sztucznego wokół elementu i uszkodzeniu jego powierzchni.
B. Wiercenie, gwintowanie i frezowanie gwintów bez pęknięć
Kruche tworzywa sztuczne, takie jak akryl, często pękają podczas używania standardowych wierteł, dlatego należy wybierać wiertła o kącie natarcia 0° lub wiertła przeznaczone specjalnie do tworzyw sztucznych. Podczas gwintowania należy preferować frezowanie gwintów, ponieważ technika ta generuje minimalne naprężenia promieniowe, a tym samym zmniejsza ryzyko pękania naprężeniowego. Cykle wiercenia udarowego powinny być zawsze zaprogramowane w celu odprowadzania wiórów i utrzymania niskiej temperatury głębokich otworów.
Powiązany wpis na blogu : Wiercenie a gwintowanie
C. Frezowanie i cięcie laserowe przezroczystych arkuszy
Frezowanie CNC sprawdza się przy kształtowaniu dużych, przezroczystych arkuszy plastiku o skomplikowanych konturach. Z kolei cięcie laserowe najlepiej nadaje się do uzyskania gładkich, polerowanych krawędzi na akrylu; może jednak powodować mikropęknięcia i naprężenia wewnętrzne w poliwęglanie. Optymalna metoda cięcia zależy zarówno od pożądanej jakości krawędzi, jak i rodzaju tworzywa sztucznego.
D. Hybrydowe przepływy pracy z obróbką skrawaniem, drukiem 3D i formowaniem
Połączenie obróbki mechanicznej, druku 3D i formowania pozwala na wydajne tworzenie złożonych, przezroczystych elementów. Na przykład soczewkę można uformować w sposób zbliżony do jej ostatecznego kształtu poprzez formowanie lub drukowanie 3D. Następnie można zastosować toczenie diamentowe lub precyzyjną obróbkę skrawaniem, aby udoskonalić powierzchnie optyczne i uzyskać wymaganą przezroczystość i precyzję, co oszczędza czas.
Wykańczanie powierzchni i polerowanie w celu uzyskania przejrzystości optycznej
Tworzywa sztuczne wymagają starannego wykończenia po obróbce, aby uzyskać prawdziwą przejrzystość optyczną. Te kroki usuwają defekty i przekształcają zamglony element w przezroczysty.
Etapowy proces szlifowania i polerowania mechanicznego
Polerowanie mechaniczne obejmuje kilka etapów wygładzania plastiku. Zacznij od szlifowania na mokro papierem ściernym o gradacji od 600 do 2000. Proces ten usuwa ślady po obróbce i utrzymuje powierzchnię w chłodzie. Wykończenie wykończ tarczą polerską i pastą diamentową lub pastą polerską, aby uzyskać efekt szkła.
Polerowanie płomieniowe, polerowanie parowe i kiedy je stosować
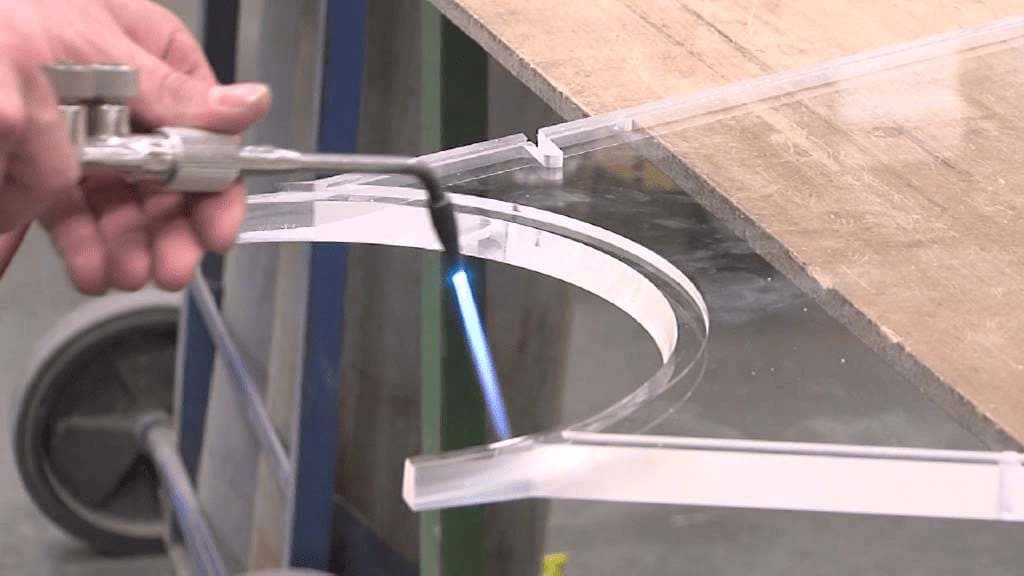
Zarówno polerowanie płomieniowe, jak i parowe topi powierzchnię na poziomie mikroskopowym, aby poprawić jej przejrzystość. Polerowanie płomieniowe dobrze sprawdza się w przypadku akrylu (PMMA), ale może uszkodzić poliwęglan (PC). Z kolei polerowanie parowe zapewnia lepszą kontrolę i umożliwia dostęp do skomplikowanych detali wewnętrznych. Wymaga jednak rygorystycznych zasad bezpieczeństwa i stosowania specjalistycznych rozpuszczalników.
At RICHCONNNasi technicy oceniają materiał i geometrię każdej części przed wyborem metody polerowania, która zapewni spójne, czyste i wysokiej jakości rezultaty.
Czyszczenie, gratowanie i obsługa zapobiegająca zarysowaniom i zamgleniom
Po obróbce konieczne jest ostrożne obchodzenie się z miękkimi powierzchniami z tworzyw sztucznych, aby zapobiec ich zarysowaniu. Do ręcznego gratowania należy używać alkoholu izopropylowego lub narzędzi nieściernych, aby delikatnie wygładzić ostre krawędzie. Każdy element należy czyścić łagodnym mydłem i wodą lub alkoholem izopropylowym. Nie należy używać agresywnych środków chemicznych, takich jak aceton, ponieważ mogą one powodować pęknięcia naprężeniowe.
Powłoki ochronne, powłoki twarde i warstwy antyrefleksyjne
Zastosowanie specjalistycznych powłok znacznie wydłuża zarówno funkcjonalność, jak i żywotność przezroczystych elementów z tworzyw sztucznych. Na przykład, twarde powłoki mogą zwiększyć odporność na zarysowania, co jest szczególnie istotne w przypadku miękkich materiałów, takich jak poliwęglan i akryl. Ponadto powłoki antyrefleksyjne (AR) pomagają zredukować odblaski i poprawić transmisję światła.
Zapewnienie jakości, testowanie i rozwiązywanie problemów
Aby zagwarantować wysoką jakość przezroczystych części, należy je dokładnie sprawdzić, dokładnie zmierzyć i rozwiązać wszelkie ewentualne problemy. Postępując zgodnie z tymi krokami, możesz mieć pewność, że gotowe części spełniają surowe standardy zarówno pod względem optyki, jak i wymiarów.
Metody kontroli optycznej i wizualnej
Zacznij od podstawowych kontroli wizualnych, aby wykryć wady w przezroczystych częściach. Oglądanie pod niskim kątem i podświetlenie mogą ujawnić pęcherzyki powietrza, rysy lub zamglenia. Aby uzyskać bardziej szczegółową inspekcję, użyj światła spolaryzowanego, aby wykryć wzorce naprężeń wewnętrznych i dwójłomność. Problemy te mogą wpływać na parametry optyczne.
Badanie płaskości, chropowatości i dokładności
Do ilościowego pomiaru optycznej jakości powierzchni niezbędna jest specjalistyczna aparatura. Profilometr określa chropowatość powierzchni (Ra) i weryfikuje, czy wykończenie mieści się w granicach przejrzystości. Elementy przezroczyste wymagają bezkontaktowych skanerów optycznych lub współrzędnościowych maszyn pomiarowych (CMM) wyposażonych w odpowiednie sondy. Takie urządzenia rejestrują płaskość i wymiary, nie dotykając elementu.
At RICHCONNStosujemy procedury kontroli zgodne z normą ISO 9001, aby potwierdzić chropowatość powierzchni rzędu 0.2 µm Ra. Na życzenie dostarczamy również szczegółowe raporty z kontroli optycznej, aby mieć pewność, że części spełniają Państwa standardy.
Udoskonalenia procesów i działania korygujące typowe problemy
Gdy zauważysz wady, możesz je naprawić, wprowadzając konkretne zmiany w procesie.
- Jeśli plastik zaczyna bieleć, spróbuj zmniejszyć prędkość posuwu. Możesz również poprawić chłodzenie lub zmienić narzędzie na ostrzejsze.
- W przypadku części o dużym naprężeniu wewnętrznym należy zastosować cykl wyżarzania po obróbce. Ten etap pomaga materiałowi się odprężyć i zapobiega powstawaniu pęknięć w przyszłości.
Wybór materiałów do obróbki przezroczystych części z tworzyw sztucznych
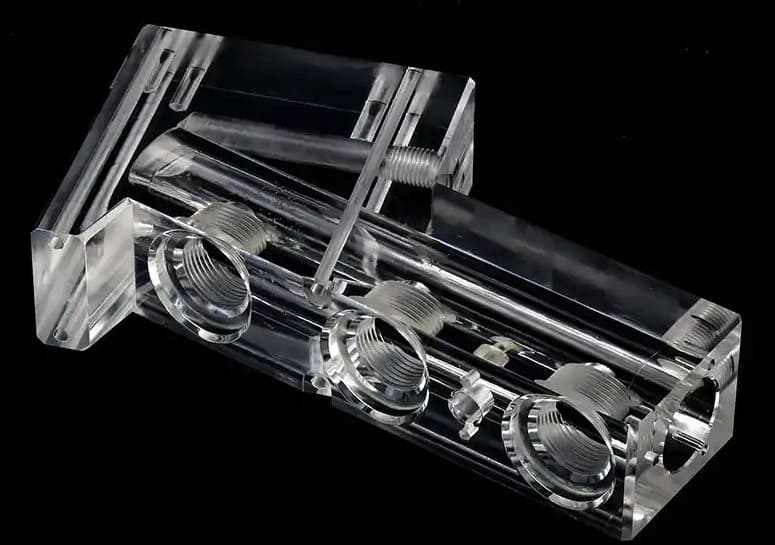
Wybór odpowiedniego materiału jest najważniejszy i stanowi kluczowy element obróbki przezroczystych elementów z tworzywa sztucznego. Wybrany materiał ma wpływ na wytrzymałość, przejrzystość i łatwość produkcji elementu.
Wybór między poliwęglanem, akrylem, PETG i innymi przezroczystymi tworzywami sztucznymi
Wybór najlepszego tworzywa sztucznego zależy od jego zastosowania.
- Akryl (PMMA) jest najlepszym wyborem pod względem przejrzystości optycznej i przepuszcza więcej światła niż szkło.
- Poliwęglan (PC) jest lepszym wyborem, jeśli zależy Ci na wysokiej odporności na uderzenia i wytrzymałości.
- Jeśli chodzi o stabilność temperaturową i odporność chemiczną, dobrym wyborem są PETG lub zaawansowane tworzywa sztuczne, np. PEI.
Gatunki materiałów, grubości i formy półfabrykatów do obróbki CNC
Przezroczyste tworzywa sztuczne można kupić w postaci prętów, arkuszy lub bloków. Wybrana forma wpływa na sposób trzymania elementu i jego obróbki.
- Prześcieradła najlepiej sprawdzają się w przypadku płaskich przedmiotów, takich jak okna.
- Pręty nadają się do wyrobu części toczonych, np. soczewek.
- Grubsze bloki pozwalają na tworzenie złożonych kształtów 3D, ale mogą zawierać większe naprężenia wewnętrzne, dlatego trzeba kontrolować odkształcenia.
Odlewy i wytłaczane akryle do obróbki
Sposób produkcji arkusza lub pręta akrylowego ma duży wpływ na sposób jego obróbki. Materiał odlewany zazwyczaj wygrywa, ponieważ niższe naprężenia wewnętrzne ograniczają odpryskiwanie lub topienie się materiału na narzędziu. Chociaż materiał wytłaczany jest tańszy i zapewnia ścisłą kontrolę wymiarów, jego wyższe naprężenia mogą powodować pęknięcia podczas obróbki.
Kiedy wybrać materiał optyczny, a kiedy materiał ogólnego przeznaczenia?
Wybierając między materiałem optycznym a materiałem ogólnego przeznaczenia, należy rozważyć stosunek przejrzystości do ceny. Tworzywa sztuczne optyczne zapewniają najwyższą przejrzystość i bardzo mało defektów, co czyni je odpowiednimi do precyzyjnych okien lub soczewek. Z kolei tworzywa ogólnego przeznaczenia dobrze sprawdzają się w przypadku mniej wymagających elementów, takich jak pokrywy lub osłony wyświetlaczy, i są zazwyczaj bardziej przystępne cenowo.
Główne zastosowania obrabianych mechanicznie przezroczystych części z tworzyw sztucznych
1. Ekrany ochronne, osłony i osłony maszyn
Bezpieczeństwo w przemyśle często zależy od osłon z poliwęglanu. Osłony te chronią pracowników przed odłamkami, zapewniając jednocześnie dobrą widoczność. Każda osłona, wykonana metodą CNC, precyzyjnie dopasowuje się do geometrii urządzenia, eliminując potencjalne słabe punkty. Dzięki temu osłona wytrzymuje uderzenia, które mogłyby rozbić szkło lub miękkie tworzywa sztuczne.
2. Elektronika użytkowa i komponenty wyświetlaczy
Osłony wyświetlaczy i ekrany w urządzeniach elektronicznych muszą idealnie do siebie pasować. Obróbka CNC pozwala na tworzenie elementów akrylowych i poliwęglanowych o bardzo wąskich tolerancjach. Proces ten gwarantuje, że okienka wskaźników, przezroczyste osłony i ekrany będą pasować do kształtu i rozmiaru wymaganego w urządzeniach kompaktowych.
3. Elementy optyczne i części prowadzące światło
W przypadku światłowodów, soczewek i pryzmatów, materiały takie jak akryl zapewniają wymaganą przezroczystość. Obróbka CNC zapewnia precyzyjne kąty i gładkie powierzchnie. W rezultacie układy optyczne skutecznie przetwarzają światło.
4. Przezroczyste komponenty do urządzeń laboratoryjnych i medycznych
W laboratoriach i klinikach tworzywa sztuczne PSU, PETG i podobne tworzywa sztuczne umożliwiają wyraźny monitoring wizualny. Procesy CNC przekształcają je w kuwety optyczne, kolektory przepływowe i obudowy diagnostyczne. Ich obrobione powierzchnie są gładkie, co pozwala personelowi na szybką sterylizację. Taka konstrukcja spełnia rygorystyczne wymogi higieniczne.
5. Motoryzacja, lotnictwo i inżynieria specjalistyczna
Zespoły motoryzacyjne i lotnicze wybierają elementy poliwęglanowe lub akrylowe do kokpitów i zestawów wskaźników. Obszary te wymagają odporności na promieniowanie UV i pękanie. Dzięki obróbce odprężającej, części wytrzymują wahania temperatury, wibracje i długotrwałą eksploatację bez pęknięć.
Typowe wady obróbki tworzyw sztucznych przezroczystych i ich źródła

Obróbka mechaniczna przezroczystych tworzyw sztucznych wiąże się z wyjątkowymi wyzwaniami, które często prowadzą do powstawania defektów. Zrozumienie przyczyn ich powstawania jest kluczem do ich uniknięcia i produkcji perfekcyjnych komponentów.
Problemy z wyglądem – zmętnienie i białe plamy
Nadmierna temperatura skrawania zazwyczaj wywołuje te problemy. Ich prawdopodobieństwo wzrasta, gdy narzędzia tracą ostrość, gdy wióry są ponownie obrabiane w kieszeniach lub gdy głębokość skrawania jest zbyt duża. W rezultacie wzdłuż krawędzi i wewnątrz wywierconych otworów często tworzą się zmętnienia lub białe ślady naprężeń.
Wady geometryczne – zniekształcenia, odkształcenia i słaba płaskość
Naprężenia wewnętrzne w tworzywie sztucznym mogą uwalniać się nierównomiernie podczas obróbki, co powoduje odkształcenia. Problem ten pogłębia się w przypadku różnic temperatur lub gdy mocowanie nie utrzymuje materiału w stabilnym położeniu. Elementy o nagłych zmianach grubości są bardziej narażone na odkształcenie lub utratę płaskości podczas stygnięcia.
Uszkodzenia powierzchni – ślady zawirowań, rysy i linie polerowania
Uszkodzenia powierzchni stają się widoczne po zakończeniu obróbki. Rysy mogą powstać, jeśli szmaty są zanieczyszczone, uchwyty są brudne lub gdy polerowanie nie usunie śladów po wcześniejszym ziarnie. Niewłaściwe obchodzenie się z materiałem lub opakowanie również mogą uszkodzić polerowane powierzchnie.
Niedoskonałości konstrukcyjne – pęknięcia, spękania i ślady naprężeń
Naprężenia gromadzące się w ostrych narożnikach wewnętrznych inicjują te uszkodzenia. Dodatkowe ryzyko wynika z zbyt mocnego zaciskania, zbyt agresywnego wiercenia/gwintowania, a także narażenia na działanie agresywnych środków chemicznych, takich jak niektóre środki czyszczące lub smary. Powstałe uszkodzenia mogą ujawnić się natychmiast lub później, wraz z rozwojem pęknięć.
Wady wewnętrzne, takie jak pustki, pęcherzyki i wtrącenia
Sam surowiec często ma te wady, zanim jeszcze narzędzie go dotknie. Gaz lub wilgoć uwięzione podczas formowania powodują powstawanie pęcherzyków powietrza lub pustych przestrzeni. Wady te obniżają zarówno przejrzystość optyczną, jak i wytrzymałość gotowego elementu.
Jak wybrać partnera do obróbki skrawaniem przezroczystych części z tworzyw sztucznych
Wybór odpowiedniego partnera do obróbki mechanicznej odgrywa istotną rolę w uzyskaniu najwyższej jakości przezroczystych elementów z tworzyw sztucznych. Aby zapewnić najlepsze rezultaty, należy precyzyjnie określić wymagania i zadać szczegółowe pytania podczas poszukiwań.
Główne pytania, które należy zadać?
Zadaj sobie poniższe pytania, aby ocenić, czy dostawca jest w stanie spełnić oczekiwania dotyczące jakości optycznej.
- Jakie macie doświadczenia z przezroczystymi częściami o jakości optycznej? Szukaj dostawców, którzy mogą przedstawić gotowe prace odpowiadające Twoim potrzebom w zakresie przejrzystości i wykończenia powierzchni.
- Jakie metody mocowania stosujecie w przypadku przezroczystych tworzyw sztucznych? Potwierdź zastosowanie miękkich szczęk i stołów próżniowych w celu wyeliminowania śladów i zniekształceń.
- Jaką chropowatość powierzchni (Ra) można uzyskać na PC lub PMMA? Sprawdź, czy wartości Ra poniżej 0.4 μm są regularnie osiągane.
- Jakie metody polerowania oferujecie? Powinni zalecić polerowanie płomieniowe lub parowe, w zależności od kształtu części i materiału.
- Jaki jest Państwa proces kontroli i dokumentacji? Do każdego zamówienia powinieneś otrzymać certyfikaty, dane dotyczące jakości powierzchni i raporty wymiarowe.
Co powinien zapewnić sprawny warsztat obróbki tworzyw sztucznych?
Warsztat z doświadczeniem powinien korzystać z zaawansowanych, wieloosiowych maszyn CNC o prędkości wrzeciona od 15 000 do 18 000 obr./min. Pomaga to ograniczyć nagrzewanie. Ponadto warsztat musi stosować urządzenia próżniowe, aby zapobiec odkształceniom i powstawaniu śladów oraz utrzymać czyste miejsce do polerowania i kontroli. Wymagana jest również pełna dokumentacja, obejmująca szczegółowe raporty z kontroli i certyfikaty materiałowe, potwierdzające zarówno wykończenie powierzchni, jak i wymiary.
Jasne instrukcje dotyczące założeń projektowych pomagają osiągnąć dokładne rezultaty. Zaznacz na rysunkach powierzchnie krytyczne pod względem optycznym. W razie potrzeby dostarcz modele CAD 3D zawierające dane symulacji optycznej lub diagramy toru światła. Ułatwia to identyfikację elementów wymagających najwyższej precyzji i perfekcyjnego dopracowania.
Aby uzyskać najlepszy wynik, możesz również wysłać swoje rysunki lub modele 3D do RICHCONNZespół inżynierów 's. Nasi eksperci zidentyfikują potencjalne problemy, sprawdzą wykonalność i pomogą Ci jasno wskazać, które powierzchnie optyczne wymagają największej uwagi.
Sumować
Aby uzyskać szklistą przezroczystość w obrabianych mechanicznie tworzywach sztucznych, należy starannie zarządzać temperaturą, używać odpowiednich narzędzi i wykańczać elementy specjalnymi etapami obróbki. Dobór odpowiednich materiałów i współpraca z doświadczonym partnerem pozwalają na tworzenie wytrzymałych, optycznych elementów o jakości, której nie dorówna szkło.
Jeśli zależy Ci na szybkiej dostawie, precyzyjnych wynikach i sprawnym zarządzaniu projektem, to Richconn jest najlepszą opcją. Możesz skontaktuj się z nami w każdej chwili.
Powiązane pytania
Aby zmniejszyć naprężenia w materiale, należy zastosować odpowiednią siłę zacisku, używać ostrych narzędzi skrawających i utrzymywać niską temperaturę detalu podczas obróbki. Można również wyżarzać akryl po obróbce, aby zapobiec powstawaniu pęknięć.
Aby uzyskać najwyższą przejrzystość optyczną, akryl (PMMA) jest zazwyczaj najlepszym wyborem. Jeśli jednak potrzebujesz elementów, które wytrzymają silne uderzenia i zachowają wytrzymałość, lepszym wyborem będzie poliwęglan (PC).
Nie, nie powinieneś, ponieważ wiele konwencjonalnych chłodziw sprzyja powstawaniu pęknięć naprężeniowych w tworzywach sztucznych. Zamiast tego stosuj płyny na bazie wody, sprężone powietrze lub chłodziwa specjalnie dopuszczone do stosowania w tworzywach sztucznych.
Aby uzyskać powierzchnię o jakości optycznej, należy zacząć od precyzyjnej obróbki, a następnie polerować element w kilku etapach. Proces ten obejmuje szlifowanie drobniejszymi ziarnami i polerowanie, aż powierzchnia stanie się czysta i gładka.



