
W obróbce skrawaniem, stopa powierzchniowa na minutę (SFM) jest kluczowym parametrem; określa prędkość skrawania i bezpośrednio wpływa na żywotność i wydajność narzędzia. Zrozumienie SFM pozwala operatorom lepiej dostosowywać operacje, dobierać odpowiednie parametry skrawania i uzyskiwać lepsze rezultaty. W tym wpisie na blogu omówimy obliczenia SFM, porady dotyczące konkretnych materiałów, a także jego praktyczne zastosowanie w różnych procesach obróbki.
Czym jest SFM

Skrót Surface Feet per Minute ( stopy powierzchni na minutę ) jest skrócony do SFM. Podczas obróbki SFM określa prędkość, z jaką narzędzie przesuwa się po powierzchni przedmiotu obrabianego. Prędkość ta z kolei wpływa na wykończenie powierzchni, trwałość narzędzia i szybkość usuwania materiału.
Obliczanie SFM
Znalezienie właściwej prędkości skrawania dla wydajnej obróbki rozpoczyna się od obliczenia SFM.
Podstawowa formuła
Użyj standardowego równania SFM = obr./min × π × średnica / 12.
Na przykład przy prędkości 2,000 obr./min na przecinarce o średnicy 1.5 cala SFM wynosi 2,000 × 3.14159 × 1.5 / 12 = 785.40 stóp na minutę.
Alternatywna formuła
Wiele warsztatów preferuje prostsze równanie: SFM = obr./min × średnica / 3.82 . Ten skrót eliminuje bardziej skomplikowane obliczenia, a jednocześnie pozostaje dokładny w większości zastosowań.
Konwersja na jednostki metryczne
W przypadku konieczności użycia jednostek metrycznych, należy przeliczyć SFM na SMM (metry powierzchni na minutę). Zastosuj wzór SMM = SFM × 0.3048 . Ta zmiana przenosi pomiar ze stóp na metry.
Czynniki wpływające na wybór SFM
Wybór właściwej wartości SFM jest kluczem do udanej obróbki. Różne czynniki decydują o idealnej prędkości skrawania dla danego zadania.
Właściwości materiału
Rodzaj materiału jest najważniejszym czynnikiem. Miększe materiały, takie jak aluminium, z łatwością wytrzymują wysokie prędkości – od 600 do 1000 SFM. Twardsze materiały, takie jak tytan lub stal narzędziowa, wymagają znacznie niższych wartości – czasami zaledwie 30 do 50 SFM – aby ograniczyć nagrzewanie i zużycie.
RICHCONNOgromne doświadczenie firmy w zakresie tworzyw sztucznych, metali i włókna węglowego pozwala jej zespołowi rekomendować idealne metody SFM oraz inne rozwiązania zarówno dla powszechnie stosowanych części aluminiowych, jak i skomplikowanych stopów tytanu.
Materiał narzędzia i powłoka
Materiał narzędzia również wpływa na dopuszczalną prędkość. Frezy węglikowe mogą pracować z wyższymi prędkościami i temperaturami w porównaniu ze stalą szybkotnącą (HSS). Ponadto powłoki takie jak azotek tytanu (TiN) zmniejszają tarcie, co pozwala na uzyskanie jeszcze wyższych wartości SFM.
Warunki cięcia
Konfiguracja maszyny również wpływa na wybrany model SFM. Chłodziwo obniża temperaturę i umożliwia stosowanie wyższych prędkości skrawania. Podobnie, moc maszyny, sztywność i głębokość skrawania wpływają na najlepsze ustawienie SFM.
Wpływ SFM na procesy obróbki
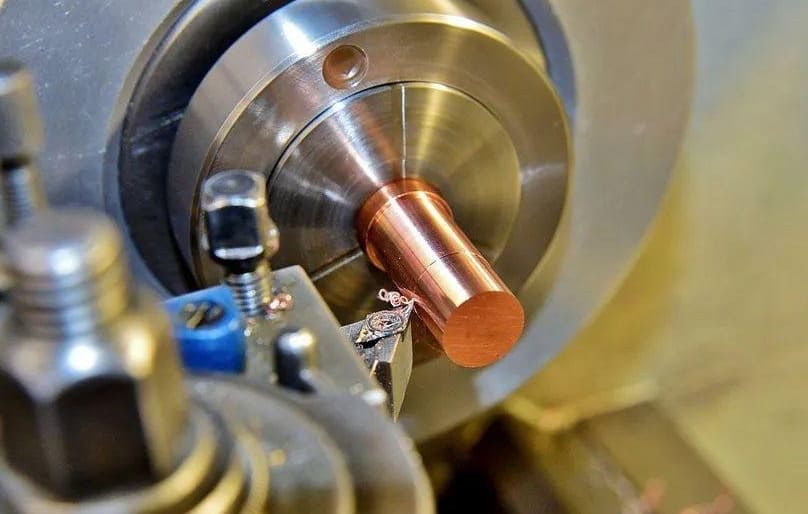
SFM odgrywa kluczową rolę w obróbce skrawaniem. Wybrana prędkość wpływa zarówno na zachowanie narzędzia, jak i jakość części.
Podczas wznoszenia SFM materiał jest szybko usuwany, co powoduje wzrost wydajności produkcji. Wadą jest dodatkowe ciepło, które może skrócić żywotność narzędzia.
Obniżenie SFM przynosi odwrotny skutek: temperatura spada, a narzędzia są trwalsze, ale operacja trwa dłużej. Wydajna i dokładna obróbka zależy zatem od znalezienia odpowiedniej równowagi.
Zalecane wartości SFM dla typowych materiałów
Poniższa tabela zawiera typowe zalecenia SFM dla często obrabianych materiałów. Przed sfinalizowaniem programu należy porównać te wartości z ograniczeniami konkretnego narzędzia i maszyny.
| Materiał | Zalecany zakres SFM |
|---|---|
| Aluminium | 600-1,000 |
| Mosiądz | 300-600 |
| Miedź | 200-400 |
| Stal nierdzewna | 50-100 |
| Tytan | 50-100 |
| Stal narzędziowa | 30-50 |
| Żeliwo | 50-150 |
| Plastik | 300-600 |
Wpływ SFM na wydajność obróbki
Wybrane SFM bezpośrednio wpływa na wyniki obróbki. Wszystko, od jakości powierzchni po trwałość narzędzia, zależy od tego pojedynczego ustawienia.
Żywotność narzędzia
Wybór odpowiedniego SFM to pierwszy krok do wydłużenia żywotności narzędzia. Zbyt duża prędkość obrotowa powoduje wzrost temperatury, a powstające ciepło przyspiesza zużycie. Z drugiej strony, zbyt wolna praca powoduje ocieranie się krawędzi zamiast jej skrawania, co również skraca czas eksploatacji.
Wykończenie powierzchni
Prawidłowo dobrany SFM zapewnia gładką, spójną powierzchnię przedmiotu. Prędkości wyższe lub niższe od idealnych powodują chropowatość, która może odrzucić obrabiany przedmiot.
Szybkość usuwania materiału (MRR)
Szybkość usuwania materiału wzrasta w przypadku obróbki metodą SFM, ponieważ szybsze cięcie pozwala szybciej usuwać wióry. Wyższa wydajność produkcji skraca czas cyklu, co ma kluczowe znaczenie w przypadku produkcji wielkoseryjnej.
Wytwarzanie ciepła
Wraz ze wzrostem SFM, w miejscu cięcia wytwarza się więcej ciepła. Zbyt wysoka temperatura może odkształcić element lub uszkodzić narzędzie. Chłodziwo lub inne regulatory termiczne pomagają utrzymać ciepło pod kontrolą.
SFM w różnych operacjach obróbki skrawaniem

Każdy proces obróbki wymaga innego, a zatem odpowiedniego ustawienia SFM.
Zrozumienie tych różnic pozwala na osiągnięcie najlepszej możliwej wydajności sprzętu.
Frezowanie
Podczas frezowania średnica frezu wraz z prędkością obrotową decydują o końcowym współczynniku SFM. Współczynnik SFM rośnie wraz ze wzrostem średnicy narzędzia lub szybszymi obrotami wrzeciona. W związku z tym, aby uzyskać optymalną wydajność, należy dopasować rozmiar i prędkość narzędzia do materiału obrabianego.
Obrócenie
W toczeniu , SFM jest kontrolowane zarówno przez średnicę przedmiotu obrabianego, jak i prędkość obrotową wrzeciona tokarki. Narzędzie porusza się wzdłuż przedmiotu, dlatego efektywna średnica stale się zmienia. Utrzymanie równomiernego wykończenia wymaga odpowiedniej zmiany prędkości obrotowej wrzeciona, co utrzymuje stały SFM.
Wiercenie
W operacjach wiertniczych, sama średnica wiertła decyduje o SFM. SFM jest mierzony na zewnętrznej krawędzi, która jest obszarem poruszającym się najszybciej podczas obrotu. Wybór odpowiedniego SFM zapobiega pęknięciu lub przegrzaniu wiertła.
Przemiał
SFM oznacza prędkość powierzchniową ściernicy do celów szlifierskich . Różne materiały i pożądane wykończenia wymagają różnych prędkości ściernicy. Zastosowanie odpowiedniej prędkości SFM pozwala ściernicy na wydajne cięcie i zapobiega chropowatości powierzchni lub uszkodzeniom cieplnym.
Narzędzia i zasoby do obliczeń SFM
Dokładne obliczenia SFM wymagają niezawodnych narzędzi i wiarygodnych źródeł. Poniższe zasoby pomagają mechanikom pracować bezpiecznie i precyzyjnie.
Kalkulatory prędkości i posuwu
Kalkulatory online i dedykowane oprogramowanie szybko generują wartości SFM. Aplikacje takie jak G-Wizard czy FSWizard dostarczają te wartości w ciągu kilku sekund. Wystarczy wprowadzić dane narzędzia i materiał obrabianego przedmiotu, aby uzyskać wyniki. Ponadto wiele sterowników CNC domyślnie zawiera podobne kalkulatory.
Wytyczne producenta
Zawsze należy sprawdzać zalecenia producentów narzędzi skrawających. Dokumenty te zawierają listę zakresów SFM ustalonych w wyniku szeroko zakrojonych testów produktów. Przestrzeganie tych zaleceń wydłuża żywotność narzędzia i ogólną wydajność.
Materiały podręcznikowe
Jeśli potrzebujesz więcej szczegółów, sięgnij po podręcznik obróbki skrawaniem. Klasycznym wyborem jest podręcznik maszynowy , cieszący się dużym zaufaniem wśród operatorów maszyn. Znajdziesz w nim szczegółowe tabele SFM obejmujące wiele narzędzi, materiałów i operacji.
Najczęstsze błędy i nieporozumienia
Efektywna obróbka zależy od unikania typowych błędów SFM. Nawet drobne błędy mogą powodować kosztowne problemy zarówno z narzędziami, jak i gotowymi elementami.
Przecenianie SFM
Operatorzy często popełniają błąd, wybierając zbyt wysoką prędkość skrawania (SFM). Zbyt duża prędkość skrawania generuje ciepło i narzędzie skrawające szybko się zużywa. Co więcej, powierzchnia elementu również ucierpi. Czasami wyższa temperatura nawet odkształca materiał.
At RICHCONNOgraniczamy to ryzyko, ustalając limity SFM, które odpowiadają tolerancji cieplnej każdego materiału i docelowemu wykończeniu. Dzięki temu koszty i ilość odpadów pozostają niskie.
Ignorowanie specyfiki materiału
Każdy materiał ma swój własny, najlepszy zakres SFM. Użycie jednego ustawienia praktycznie gwarantuje problemy. Twarde metale, takie jak stal narzędziowa, wymagają znacznie niższego SFM niż aluminium. Dlatego należy sprawdzić wytyczne dla wybranego materiału.
Zaniedbywanie wymagań dotyczących chłodzenia
Pominięcie prawidłowego ustawienia chłodziwa lub zignorowanie konserwacji powoduje wzrost temperatury i uszkodzenie części. Utrzymanie prawidłowego przepływu chłodziwa i jego stężenia pozwala kontrolować temperaturę SFM i wydłuża żywotność narzędzia.
Wniosek
Każdy operator obrabiarek powinien dobrze rozumieć metodę SFM. Prawidłowo ustawiona wydłuża żywotność narzędzia, poprawia wykończenie powierzchni oraz zwiększa wydajność. Umiejętność obliczania i stosowania właściwych wartości bezpośrednio wpływa na poprawę wydajności obróbki.
Jeśli potrzebujesz precyzyjnych usług obróbki CNC lub fachowego doradztwa, Richconn jest najlepszą opcją. Możesz skontaktuj się z nami w każdej chwili.
Powiązane pytania
Utrzymanie stałej liczby stóp powierzchni na minutę wymaga wolniejszych prędkości wrzeciona, gdy średnica narzędzia rośnie, ponieważ te dwa czynniki są odwrotnie sprzężone.
Tak. Operatorzy mogą zmieniać prędkość wrzeciona w trakcie cyklu, a ta zmiana zmienia SFM. Jednak idealny SFM powinien być już ustawiony dla pary narzędzi i materiałów.
Przy prawidłowym SFM wióry formują się czysto i sprawnie wychodzą z miejsca cięcia. Przekroczenie tego zakresu powoduje matowienie powierzchni, gromadzenie się wiórów i szybsze zużycie.
Podłoże i powłoka narzędzia określają zakres SFM, jaki narzędzie może obsłużyć. Na przykład węgliki spiekane wytrzymują znacznie wyższy zakres SFM niż stal szybkotnąca (HSS).
Programiści używają SFM jako kluczowego parametru wejściowego do znalezienia właściwych obrotów na minutę dla każdej kombinacji narzędzi i materiałów. Wynikowa wartość obrotów na minutę jest zapisywana bezpośrednio w kodzie G.
Użycie niewłaściwego SFM negatywnie wpływa na proces obróbki. Zbyt duża ilość SFM generuje ciepło, przyspiesza zużycie narzędzia i powoduje stępienie powierzchni. Z drugiej strony, zbyt mała ilość SFM powoduje tarcie i marnuje energię skrawania.



