
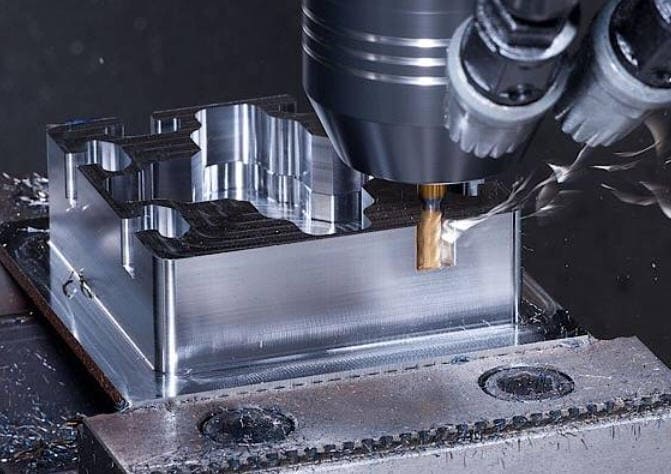
Quatro maneiras pelas quais uma peça de alumínio sai das especificações — e o que fazemos em cada uma delas.
O alumínio raramente falha porque a ferramenta de corte não conseguiu remover o material. Ele falha porque o material se deslocou: durante o desbaste, durante a fixação, durante o envelhecimento ou durante a aplicação do revestimento. São esses quatro fatores que consideramos no planejamento antes mesmo da primeira lasca ser removida.
O bloco empena após o desbaste.
A chapa laminada e tratada termicamente apresenta tensões residuais resultantes do resfriamento rápido. Ao remover 70% da massa, essas tensões se reequilibram — uma chapa que era plana no corte com serra sai da máquina com uma curvatura de 0.3 mm. As chapas de alumínio 7075-T6 e 6061-T651 de grande espessura são as que mais apresentam esse problema, e a peça geralmente passa na inspeção inicial antes de relaxar durante a noite.
As paredes finas empurram a lâmina para longe do cortador.
Uma parede de 1 mm sofre deflexão sob carga lateral, fazendo com que a fresa atinja uma profundidade menor do que a programada, resultando em uma parede espessa, cônica ou irregular. A fixação com grampos é igualmente perigosa: uma morsa que se fecha sobre uma estrutura de parede fina imprime sua própria distorção nas dimensões finais.
O furo se encaixa antes da anodização, não depois.
A anodização é uma conversão, não um revestimento: aproximadamente metade da espessura do revestimento aumenta a partir da superfície original. Uma anodização dura de 25 µm adiciona cerca de 12 µm por superfície — cerca de 0.025 mm em um diâmetro. Furos para rolamentos, furos para pinos guia e ajustes deslizantes que eram perfeitamente alinhados na usinagem tornam-se ajustes com interferência após o processo Tipo III.
Ligas macias espalham em vez de cortar
As ligas 5052, 6063 e 1100 são pegajosas. O alumínio adere à aresta de corte, depois se desprende e rasga a superfície — o resultado é um acabamento Ra 6.3 irregular onde o projeto exigia 1.6, roscas danificadas e rebarbas que a remoção manual de rebarbas não consegue eliminar completamente de um canto interno.
Onde a tolerância realmente se aplica em uma peça de alumínio sujeita a tensões?
Para um suporte simples, seguimos um processo convencional. Para paredes finas, chapas grossas, alumínio 7075 ou qualquer peça com tolerância de planicidade ou posição real inferior a 0.05 mm, o processo segue um método de seis etapas. Isso implica em mais preparações. É por isso que as peças permanecem dentro das especificações três semanas após a chegada.

Materiais e certificações
A liga e a têmpera são verificadas de acordo com o certificado da usina antes do corte. Substituições nunca acontecem sem aviso prévio.
Alívio de estresse
Recozimento pré-usinagem em chapas de alto risco e em aço 7075 para aliviar a tensão volumétrica gerada durante a usinagem.
Desbaste simétrico
Remoção equilibrada de material, deixando 0.3–0.5 mm em toda a superfície, seguida de um período de repouso para permitir que a peça se estabilize.
Reequipamento
Placa de vácuo ou mordentes macios cortados de acordo com o perfil da peça. A carga de fixação é distribuída, nunca concentrada.
Finalize de acordo com o tamanho pré-prato.
Os passes finais são feitos na dimensão compensada quando um revestimento é especificado, e não na dimensão nominal do desenho.
Verificação pós-revestimento
Características críticas medidas novamente na CMM após o tratamento de superfície — a dimensão que você realmente recebe.
As etapas 02 e 06 são as duas que a maioria das oficinas ignora. São também as duas que determinam se uma peça de alumínio de precisão passa na inspeção de entrada na sua empresa.
As ligas de alumínio que usinamos — e como cada uma se comporta no corte.
As fichas técnicas informam a resistência à tração. Elas não informam qual liga vibrará em uma nervura fina, qual danificará a rosca ou qual anodiza em um preto uniforme. Esta tabela foi elaborada considerando a perspectiva da máquina.
| Liga | Temperamento típico | Comportamento no corte | Mais adequado para | Resposta de anodização |
|---|---|---|---|---|
| 6061 | T6 / T651 | O padrão de referência. Cavacos previsíveis, roscas limpas, bom acabamento. A chapa T651 suporta tensões residuais significativas em seções finas. | Componentes estruturais gerais, alojamentos, suportes, placas, acessórios | Excelente, cor nítida e Tipo II; consistente |
| 6082 | T6 / T651 | Usinagem quase idêntica à do aço 6061, ligeiramente mais resistente em chapas grossas. Face ligeiramente menos opaca após usinagem. | Desenhos de acordo com as normas EN, cadeias de fornecimento europeias, chapa estrutural | Bom; muito próximo de 6061 |
| 6063 | T5 / T6 | Mais macio e menos flexível que o 6061 — propenso à formação de rebarbas nas passagens de acabamento e ao acúmulo de material nas saídas. | Perfis extrudados usinados sob medida, gabinetes, acabamentos, corpos de dissipadores de calor | Excelente — a escolha padrão para anodização decorativa. |
| 5052 | H32 | Não é tratável termicamente e é notavelmente pegajoso. Requer ferramentas afiadas sem revestimento e uma carga agressiva de cavacos para evitar manchas. | Peças para uso marítimo e externo, componentes de chapa conformada, peças em contato com fluidos | Boa anodização transparente; a cor pode variar de lote para lote. |
| 5083 | H111 | Resistente e fibroso; cavacos longos exigem evacuação controlada. Melhor resistência à corrosão do grupo, soldável. | Ferragens navais, componentes para vasos de pressão e criogênicos, conjuntos soldados. | Transparente aceitável; não recomendado para coloração cosmética. |
| 7075 | T6 / T651 | Possui resistência semelhante à do aço, com boa usinabilidade, porém é a liga mais suscetível a tensões que utilizamos. Paredes finas e cavidades assimétricas exigem desbaste em etapas, sem exceção. | Estrutura aeroespacial, suportes de alta resistência, placas de molde, ferramentas | Os tipos II e III são viáveis; a cor é mais escura e menos uniforme do que a do tipo 6061. |
| 7050 | T7451 | Similar ao 7075, porém com melhor comportamento à corrosão sob tensão em seções espessas; a escolha preferida quando a chapa 7075 é muito instável. | Estrutura aeroespacial espessa, chapa usinada de alta resistência. | Comparável a 7075 |
| 2024 | T351 | Usinagem limpa com excelente controle de cavacos e alta resistência à fadiga. Baixa resistência à corrosão — necessita de revestimento em quase todas as aplicações. | Componentes aeronáuticos, estrutura sujeita à fadiga, eixos de precisão | Requer anodização ou revestimento químico para proteção contra corrosão. |
| 2017 | T4 | Comportamento de usinagem livre próximo ao de 2011; excelente para peças torneadas de alto volume com roscas finas. | Conexões torneadas, conectores, insertos roscados | Resultado cosmético ruim; especifique película química em vez disso. |
| MIC-6 / ATP-5 | Placa fundida | Fundido e aliviado de tensões especificamente para garantir estabilidade — essencialmente sem tensão residual, mantendo-se plano mesmo após grande remoção de material. Mais macio e poroso que o forjado. | Placas de fixação, gabaritos, placas de base, ferramentas ópticas e de inspeção. | Superfície irregular e porosa — anodizar apenas para proteção, nunca para fins estéticos. |
Não tem certeza de qual liga especificar? Envie o desenho e a especificação de carga — nossos engenheiros recomendarão uma e informarão o custo em comparação com sua especificação atual. Para saber mais, consulte nosso guia sobre o processo de usinagem CNC de alumínio.
Selecionamos a máquina de acordo com a sua peça, e não o contrário.
O alumínio é usinado em todas as nossas plataformas. O caminho certo depende da geometria, do número de configurações e de quanto do seu orçamento de tolerância você pode gastar com a refixação.

Fresagem CNC
Placas, tampas, corpos de manifold, suportes e invólucros. A opção mais utilizada para peças prismáticas de alumínio e a mais econômica em qualquer volume.

Usinagem no eixo 5
Faces angulares, rebaixos e superfícies orgânicas em uma única configuração. Menos configurações significam menos erros de reposicionamento — a principal causa de desvio de posição real em alojamentos complexos.

Torneamento CNC
Eixos, espaçadores, buchas, adaptadores e corpos flangeados. Ferramentas acionadas permitem a usinagem de furos transversais e superfícies planas sem a necessidade de uma segunda máquina.

Usinagem de torneamento e fresamento
Peças rotativas com detalhes fresados são finalizadas em uma única fixação. A concentricidade entre os detalhes torneados e fresados é mantida porque a peça nunca sai do eixo.

Usinagem de alumínio suíço
Peças de alumínio de pequeno diâmetro e longa dimensão — pinos, contatos, microeixos. O suporte da bucha guia impede que o alumínio fino vibre excessivamente.

Fio EDM
Cantos internos agudos e perfis finos que uma fresa não consegue alcançar, com força de corte zero — útil em elementos que, de outra forma, sofreriam deflexão.
O que temos em estoque e quanto custa para você solicitar.
Tolerância é um orçamento, não um selo de qualidade. Podemos manter ±0.005 mm — em uma característica específica, em uma configuração específica, com medição durante o processo. Aplicar esse valor a todas as dimensões do desenho multiplica o preço unitário sem nenhum ganho funcional. Abaixo, explicamos o que cada faixa realmente significa na produção.
| Característica | Padrão (padrão) | Precisão (sob consulta) | Notas |
|---|---|---|---|
| Dimensões lineares | ISO 2768-m | ISO 2768-f / ±0.01 mm | Aplica-se a todas as dimensões sem tolerância, a menos que o seu bloco de título indique o contrário. |
| Características críticas | ± 0.02 mm | ± 0.005 mm | Por funcionalidade, com configuração dedicada e medição em processo; mencione-as explicitamente. |
| Diâmetro do furo | H8 | H7 (alargado/furado) | Para diâmetros H7 e menores, é necessário um alargamento ou mandrilamento — furos para mancais de apoio e pinos guia. |
| Planicidade, placa ≤200 mm | 0.1 mm | 0.03 mm | Em chapas forjadas, folgas inferiores a 0.05 mm normalmente exigem alívio de tensões ou a utilização de MIC-6. |
| Concentricidade, virada | 0.05 mm TIR | 0.01 mm TIR | A fita de precisão requer usinagem em torno-fresador ou torno suíço em uma única configuração. |
| Acabamento superficial, após usinagem | Ra 3.2 µm | Ra 0.8 µm | Rugosidade Ra de 0.4 µm ou inferior em alumínio requer polimento ou torneamento com diamante — consulte-nos antes de especificar. |
| Angular | ± 0.5 ° | ± 0.1 ° | Recomenda-se configuração única de 5 eixos para a banda de precisão. |
Todas as dimensões finais foram verificadas em máquinas de medição por coordenadas . Relatórios dimensionais são fornecidos com cada remessa; a documentação completa do primeiro artigo e do PPAP está disponível mediante solicitação.
Acabamentos e exatamente o que cada um faz com as suas dimensões.
A maioria das tabelas de acabamento lista a aparência e a resistência à corrosão. A coluna que causa rejeição de peças é a dimensional — por isso, a colocamos em primeiro lugar.

| Acabamento | Espessura típica | Alteração dimensional | Por que você especificaria isso? |
|---|---|---|---|
| Como usinado | - | nenhum | Custo mais baixo; marcas de ferramentas visíveis. Adequado para peças internas e não estéticas. |
| Jateamento de contas | - | remoção de aproximadamente 0.01 mm | Textura fosca uniforme; elimina marcas de ferramentas antes da anodização. |
| Anodização Tipo II | 5-25 µm | ≈ +½ da espessura por superfície | Resistência à corrosão e cor. A opção padrão para peças de alumínio visíveis. |
| Anodização dura Tipo III | 25-50 µm | ≈ +12–25 µm por superfície | Superfícies de desgaste, encaixes deslizantes, furos pneumáticos. Mascarar ou pré-compensar características críticas. |
| Filme químico / cromato | <1 µm | desprezível | Proteção contra corrosão que mantém a superfície eletricamente condutiva — componentes de aterramento e radiofrequência. |
| revestimento em pó | 60-120 µm | Substancial — máscara serve para todos | Acabamento colorido durável para gabinetes e invólucros externos. |
| Níquel químico | 5-25 µm | + espessura total por superfície | Dureza e resistência ao desgaste com cobertura uniforme em furos e cavidades cegas. |
| Escovação/polimento | - | remoção de 0.01–0.05 mm | Textura cosmética ou faces espelhadas; geralmente seguidas por anodização transparente. |
| Marcação a laser | - | nenhum | Números de peça permanentes, logotipos, códigos de rastreabilidade e codificação de data. |
Informe-nos a classe de revestimento no desenho e usinaremos de acordo com as dimensões da placa pré-fabricada. Se o desenho não contiver essa informação, perguntamos — não fazemos suposições.
Regras de projeto que reduzem o custo de uma peça de alumínio.
Aproximadamente 60 a 70% do preço de uma peça de alumínio usinada é determinado pelo modelo, e não pelo orçamento. Estas são as cinco alterações que mais influenciam o preço, e os limites com os quais trabalhamos.

| Característica | Recomendado até | Realizável |
|---|---|---|
| espessura da parede | 1.5 mm | 0.8 mm |
| raio do canto interno | ≥ ⅓ da profundidade da cavidade | R0.5mm |
| Profundidade do rebaixo / diâmetro da ferramenta | 4: 1 | 10: 1 |
| Profundidade/diâmetro do furo | 4: 1 | 10: 1 |
| Diâmetro mínimo do furo | 1.0 mm | 0.3 mm |
| Profundidade da rosca | 2× diâmetro | 3× diâmetro |
| altura do texto gravado | 2.0 mm | 0.5 mm |
| Proporção entre o chefe e a costela | 3: 1 | 8 : 1 (apoiado) |
Cinco mudanças que comprovadamente reduzem o preço
- Arredonde generosamente os cantos internos. Uma cavidade com cantos R1 exige uma fresa de 2 mm e um avanço lento. Abrir os mesmos cantos para R3 permite usar uma ferramenta de 6 mm com uma taxa de remoção de material quatro vezes maior.
- Tolerância apenas para companheiros. Defina a tolerância do furo do rolamento em ±0.01 mm e permita que o perfil externo esteja de acordo com a norma ISO 2768-m. Desenhos com tolerâncias rigorosas aumentam o tempo de inspeção de cada elemento.
- Mantenha os bolsos fundos rasos sempre que possível. Acima de aproximadamente 4 vezes o diâmetro da ferramenta, passamos a usar ferramentas mais longas e flexíveis, com cortes mais leves — o mesmo rebaixo leva de duas a três vezes mais tempo.
- Projetar para reduzir o número de configurações. Cada recurso que exige uma sexta face adiciona uma etapa de configuração, uma de fixação e um erro de empilhamento. Consolidar em cinco faces geralmente elimina uma operação inteira.
- Diga o que a superfície precisa fazer. "Ra 0.8, cosmético" e "Ra 0.8, face de vedação" são peças diferentes. Informe-nos qual delas você precisa usinar e finalizaremos a que importa, deixando a outra como está.
Envie um arquivo STEP e nós retornaremos um relatório DFM (Design for Manufacturing) com as devidas anotações e os principais fatores de custo identificados — gratuitamente e antes de você se comprometer com qualquer coisa.
Solicite uma avaliação da DFMUsinamos peças de alumínio todas as semanas.
Diferentes setores industriais priorizam diferentes modos de falha. O que muda entre eles não é a liga metálica, mas sim a tolerância que você não pode se dar ao luxo de perder.

Indústria aeroespacial
Estruturas 7075 e 2024 onde o alívio de tensões e a rastreabilidade completa dos materiais são imprescindíveis.
Suportes · nervuras · alojamentos · acessórios
Robótica e automação
Estrutura leve em alumínio 6061 e 7075, onde a massa na extremidade de um braço afeta diretamente a carga útil.
Caixas de junção · braços de ligação · suportes do efetor final
Gerenciamento térmico
Dissipadores de calor de alta densidade de aletas em alumínio 6061 e 6063, incluindo placas frias para racks de servidores de IA.
Dissipadores de calor · placas frias · corpos de coletores
Automotivo e veículos elétricos
Caixas de bateria, suportes de sensores e transições de protótipo para produção nas mesmas ferramentas.
Caixas · suportes · blocos de fluido
Dispositivos médicos
Corpos de instrumentos e estruturas de imagem em alumínio 6061 anodizado, com processos de acabamento documentados.
Carcaças · estruturas · componentes de posicionamento
Ferramentas e dispositivos de fixação
Dispositivos de fixação e placas de ferramentas para fundição MIC-6 que permanecem planas mesmo durante usinagem de cavidades pesadas.
Placas de fixação · gabaritos · bases de inspeçãoO que acompanha as peças?
Cada pedido de alumínio é enviado com a documentação necessária para a inspeção de entrada, pois uma peça sem comprovação é uma peça que sua equipe de controle de qualidade precisa medir novamente do zero.
- Certificado de material — relatório de teste de fábrica identificando liga, têmpera e lote de aquecimento
- Relatório dimensional — Resultados da CMM em relação às características críticas do seu desenho
- Inspeção do primeiro artigo — Documentação completa de FAI ou PPAP disponível mediante solicitação para programas de produção
- Controle em processo — Inspeção da primeira peça, em processo e final, de acordo com nosso sistema ISO 9001:2015
- Verificação pós-revestimento — características críticas medidas novamente após o tratamento da superfície, não antes
- Visibilidade da produção — Rastreamento MES para que você possa visualizar o status do pedido em qualquer etapa.
 Volume e prazo de entrega
De uma parte a cem mil
Não temos uma oficina de protótipos e uma oficina de produção como empresas separadas, o que geralmente nos obriga a reavaliar um fornecedor no pior momento possível.
| Etapa | Qtd. | Prazo de entrega típico |
|---|---|---|
| Protótipo | 1-10 | 7 – 10 dias |
| Ponte/piloto | 10-500 | 10 – 20 dias |
| Produção | 500-100,000 + | Lançamento programado |
Os prazos de entrega dependem do acabamento, da disponibilidade da liga e do escopo da inspeção — confirmados em seu orçamento. Não há quantidade mínima de pedido.
Do desenho às peças entregues
Quatro etapas, com um engenheiro como seu ponto de contato durante todo o processo.

Envie seus arquivos
STEP ou IGES mais um PDF dimensionado. Acordo de confidencialidade (NDA) prévio, se necessário.
Cotação e DFM
Preço, prazo de entrega e análise de viabilidade de fabricação com margem de lucro em até duas horas úteis.
Usinagem e inspeção
Produção sob controle ISO 9001:2015, com aprovação da primeira peça antes da continuidade da produção.
Acabamento e envio
Tratamento de superfície, verificação pós-aplicação, embalagem protetora e entrega mundial.
O que incluir na sua solicitação de cotação (RFQ)
- Modelo 3D (STEP / IGES / X_T / SLDPRT)
- Desenho 2D com tolerâncias e referências
- Liga e têmpera, ou a aplicação, se preferir uma recomendação.
- Quais recursos são essenciais e por quê?
- Classe de acabamento e revestimento de superfície
- As dimensões revestidas são antes ou depois do revestimento?
- Quantidade atual e volume anual previsto
- Documentação necessária para certificação ou inspeção
Perguntas sobre usinagem CNC de alumínio
Qual liga de alumínio devo escolher para usinagem CNC?
A liga 6061-T6 é a opção padrão correta para cerca de 70% das peças usinadas — ela equilibra resistência, usinabilidade, resistência à corrosão e qualidade da anodização, além de estar disponível em praticamente todos os lugares. Escolha a liga 7075-T6 quando precisar de resistência semelhante à do aço e puder aceitar um custo mais elevado e o risco de distorção por tensão. Opte pelas ligas 5052 ou 5083 para ambientes marinhos e corrosivos. Escolha a liga 6063 quando a aparência e a cor da anodização forem mais importantes do que a resistência. Escolha a chapa fundida MIC-6 quando a planicidade após grande remoção de material for um requisito. Se o seu desenho seguir as normas EN, a liga 6082 é a contraparte direta da 6061.
Qual a tolerância mínima que se pode obter no alumínio?
Mantemos uma tolerância de ±0.005 mm em características críticas com configurações dedicadas e medições em processo. Nossa norma padrão para dimensões sem tolerância é a ISO 2768-m. A resposta prática é que a tolerância deve ser aplicada seletivamente: identifique as duas ou três características que realmente controlam o ajuste e a função, restrinja a tolerância nessas e deixe o restante com tolerância geral. Essa abordagem resulta em uma peça funcional a uma fração do custo de um desenho uniformemente preciso.
A anodização altera as dimensões da minha peça?
Sim, e essa é a causa mais comum de reprovação de peças de alumínio na inspeção de recebimento. A anodização modifica a superfície em vez de adicionar material, de modo que aproximadamente metade da espessura do revestimento aumenta a partir da superfície original. Uma anodização dura Tipo III de 25 µm adiciona cerca de 12 µm por superfície, o que corresponde a cerca de 0.025 mm em um diâmetro — o suficiente para transformar um ajuste deslizante em um ajuste por interferência. Usamos a peça para uma dimensão pré-revestimento compensada ou mascaramos a característica crítica, e confirmamos qual abordagem você prefere antes do início da usinagem.
Por que minha peça de alumínio de parede fina empenou?
Quase sempre, trata-se de tensão residual. Chapas laminadas e tratadas termicamente carregam tensões residuais provenientes da têmpera; quando a usinagem remove a maior parte da massa, essa tensão se reequilibra e a peça se deforma — frequentemente horas ou dias após sair da máquina. Os fatores que contribuem para isso incluem remoção assimétrica de material, distorção de fixação e calor de corte. As soluções são: recozimento para alívio de tensões antes da usinagem, desbaste balanceado com uma sobremedida de acabamento, um período de acomodação antes dos passes finais e fixação a vácuo ou com mordentes macios que distribuem a carga de fixação. Incorporamos essas etapas ao processo de usinagem para qualquer peça onde a planicidade ou a posição real seja inferior a 0.05 mm.
Qual é a espessura mínima de parede que pode ser usinada em alumínio?
É possível atingir 0.8 mm com fixação e acabamento adequados; recomendamos 1.5 mm se o seu projeto apresentar flexibilidade. Abaixo de aproximadamente 1 mm, a parede sofre deflexão sob a carga de corte, o que afeta tanto a precisão dimensional quanto o acabamento superficial, e a peça torna-se sensível à forma como é fixada. Paredes com menos de 0.8 mm são possíveis em peças pequenas com suportes de sacrifício, mas discutiremos a geometria com você antes de elaborar o orçamento, e não depois.
Quanto custa a usinagem CNC de alumínio?
O custo é determinado muito mais pelo tempo de usinagem do que pelo material. As principais variáveis são a complexidade da peça, o número de configurações, a rigidez das tolerâncias, os requisitos de acabamento superficial, a quantidade e o revestimento. O alumínio em si é barato e de corte rápido, razão pela qual geralmente é o metal usinável mais econômico. A maneira mais eficaz de reduzir o custo é uma revisão do projeto antes da entrega — envie-nos um arquivo STEP e identificaremos os fatores que mais influenciam o custo do seu modelo, sem custo algum.
Vocês produzem tanto protótipos quanto volumes de produção?
Sim, sem quantidade mínima de pedido. Produzimos protótipos individuais e programas de produção em série acima de 100,000 peças na mesma instalação, o que significa que você não precisa requalificar um novo fornecedor quando um projeto passa da fase de validação para a produção em volume. A documentação do processo criada durante a prototipagem é mantida durante a produção em série.
Que tipo de documentação de qualidade vocês fornecem para peças de alumínio?
Os envios padrão incluem um certificado de material identificando a liga, a têmpera e o lote de aquecimento, além de um relatório de inspeção dimensional abrangendo as características críticas do seu desenho. Inspeção completa da primeira peça e documentação PPAP estão disponíveis para programas de produção. Nossas instalações operam sob a norma ISO 9001:2015, e as dimensões finais são verificadas em máquinas de medição por coordenadas — após o tratamento de superfície, quando especificado um revestimento.
Envie-nos a peça que continua saindo fora da tolerância.
Envie um arquivo STEP e um desenho. Você receberá um preço, um prazo de entrega e uma avaliação de um engenheiro sobre a probabilidade de movimentação — tudo isso em até duas horas úteis.
Solicite seu orçamento para alumínio.Todos os uploads são confidenciais · Acordo de confidencialidade disponível mediante solicitação · sales@richconn.com