
Os fabricantes frequentemente observam marcas pretas em peças de liga de alumínio após a usinagem CNC. Essas marcas criam problemas de qualidade e aparência. Elas também podem afetar o desempenho. Portanto, neste post do blog, explicaremos por que as marcas pretas aparecem e como preveni-las e corrigi-las.
O que são marcas pretas?

Em termos simples, marcas pretas são manchas ou riscos escuros em peças de liga de alumínio que geralmente ocorrem após usinagem CNC. Elas podem ser causadas por oxidação , transferência de material ou resíduos de fluidos e ferramentas. Podem ser pequenos pontos ou manchas maiores. A maioria dessas marcas tem menos de 2 mm de tamanho.
Principais causas de manchas pretas
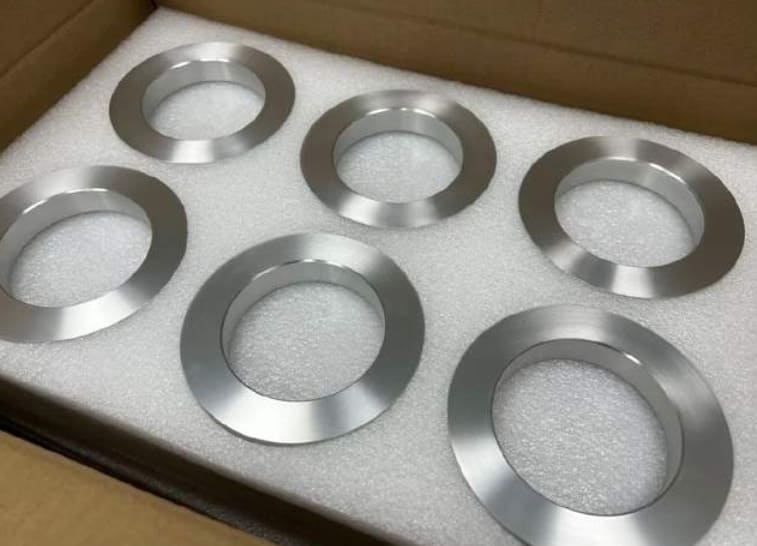
Diversos fatores, durante e após a usinagem CNC, podem causar manchas pretas em peças de alumínio. Conhecer essas causas ajuda a identificar onde o problema começa e como ele altera a superfície final.
1. Fatores relacionados à ferramenta
Desgaste da ferramenta
Ferramentas que se desgastam geram mais calor e atrito no processo de usinagem. As temperaturas na área de corte podem ultrapassar 200 °C. Esse calor oxida o alumínio, que pode grudar na ferramenta. Marcas ou estrias pretas aparecem na superfície da peça.
Material e revestimento da ferramenta
O material e o revestimento da ferramenta também afetam a formação de marcas pretas. Ferramentas com revestimentos inadequados para alumínio, como o aço rápido comum , desgastam-se rapidamente e transferem material para elas. Alguns revestimentos, como o nitreto de titânio (TiN), suportam temperaturas mais altas; porém, se o revestimento não for adequado para a liga, o alumínio ainda pode se acumular na ferramenta e causar marcas.
2. Problemas com refrigerante e lubrificação
Líquidos de arrefecimento contaminados ou antigos
Os fluidos de arrefecimento perdem sua capacidade lubrificante quando envelhecem ou ficam contaminados. Essa perda aumenta o atrito entre a ferramenta e o alumínio. Como resultado, a temperatura da zona de corte aumenta. Se a temperatura ultrapassar 150 °C, pode ocorrer oxidação e manchas escuras podem aparecer na superfície da peça.
Além disso, o líquido de arrefecimento negligenciado frequentemente contém bactérias e partículas metálicas. Esses contaminantes deixam marcas visíveis e reduzem ainda mais a qualidade da superfície.
Inibição de corrosão insuficiente
Fluidos de corte com quantidade insuficiente de inibidores de corrosão não conseguem proteger o alumínio da reação com a umidade e o oxigênio durante a usinagem. Essa reação cria manchas ou áreas escuras nas peças acabadas. Além disso, quando o pH do fluido de corte cai abaixo de 7, o processo de corrosão se acelera. O risco de escurecimento aumenta nessas condições.
3. Fatores ambientais e de manuseio
Peças de alumínio armazenadas em más condições ficam úmidas e contaminantes presentes no ar. A oxidação ocorre e manchas superficiais aparecem. Além disso, se a umidade subir acima de 60%, manchas pretas aparecem mais rapidamente. Poeira e sujeira em áreas de armazenamento também desempenham um papel importante, causando descoloração e acabamento irregular.
Manuseio pós-usinagem
O manuseio incorreto após a usinagem também causa manchas ou estrias pretas. O uso de ferramentas, luvas ou superfícies de trabalho sujas transfere sujeira e óleos para as peças. Essas substâncias reagem com o alumínio e criam marcas escuras. Se a limpeza ou o processamento posterior forem adiados, o risco de marcas nas peças acabadas aumenta.
4. Parâmetros de Usinagem
Altas velocidades de corte e avanço
O aumento das taxas de avanço e das velocidades de corte eleva a temperatura na zona de corte. Se o calor ultrapassar os 200 °C, inicia-se a oxidação e surgem marcas pretas nas superfícies de alumínio. As altas velocidades também desgastam as ferramentas mais rapidamente. Esse desgaste adicional resulta em pior descoloração e acabamento da superfície.
Remoção de cavacos deficiente
Os cavacos que permanecem durante a usinagem roçam repetidamente na superfície do alumínio. Esse contato repetido causa listras escuras e arranhões que se transformam em marcas pretas. Quando os cavacos se acumulam, eles também retêm calor. Esse calor extra aumenta a probabilidade de oxidação e danos à superfície.
5. Questões específicas do material
Manchas pretas durante a usinagem também dependem da liga de alumínio utilizada. Ligas com mais silício, como 6061 e 6063, oxidam mais rapidamente quando expostas ao calor da usinagem. Ligas ricas em magnésio também reagem às temperaturas de corte e criam camadas escuras de óxido.
Estratégias de Prevenção e Mitigação
Saber o que causa manchas pretas não é suficiente? Você precisa usar soluções específicas que atinjam cada fator por trás dessas manchas em peças de alumínio.
1. Otimização de ferramentas
Manutenção regular de ferramentas
A manutenção regular das ferramentas evita o acúmulo de alumínio e o desgaste das ferramentas, que causam marcas pretas. Troque as ferramentas de corte quando o desgaste lateral ultrapassar 0.3 mm para manter as bordas afiadas. Após cada trabalho, limpe bem as ferramentas para remover resíduos de alumínio. Ferramentas afiadas e limpas cortam suavemente e não geram atrito ou calor extra, reduzindo a probabilidade de oxidação da superfície.
At RICHCONN, seguimos cronogramas rigorosos de substituição de ferramentas e utilizamos limpeza ultrassônica após cada serviço. Isso remove o acúmulo de alumínio e mantém as ferramentas com o melhor desempenho.
Seleção de ferramenta adequada
Escolha ferramentas de metal duro com revestimentos para alumínio, como TiAlN ou carbono tipo diamante (DLC). Esses revestimentos podem reduzir a aderência do alumínio em até 70% em comparação com ferramentas sem revestimento. Para alumínio, use ferramentas com ângulos de ataque positivos entre 10 e 15 graus. A geometria e os revestimentos adequados reduzem as forças de corte e o calor, o que evita marcas pretas.
2. Melhorando o gerenciamento do líquido de arrefecimento
Manutenção regular do líquido refrigerante
Manter o líquido de arrefecimento em boas condições evita marcas pretas em peças de alumínio. Troque e filtre o líquido de arrefecimento novo a cada 2 a 4 semanas para remover bactérias e partículas metálicas. Além disso, mantenha a concentração do líquido de arrefecimento entre 5% e 10% para resfriamento e lubrificação adequados. Isso reduz o calor e evita a descoloração da superfície.
Em nossa oficina em RICHCONN, verificamos diariamente a filtragem do líquido de arrefecimento e os níveis de pH. Essas verificações rigorosas removem fatores que podem causar manchas pretas.
Usando aditivos inibidores de corrosão
Adicione inibidores de corrosão como fosfatos, aminas ou molibdatos ao sistema de arrefecimento para proteger as superfícies de alumínio. Esses aditivos criam uma barreira em peças recém-usinadas e previnem marcas pretas. Mantenha sempre os níveis de aditivos dentro da faixa recomendada pelo fabricante. Agentes anticorrosivos retardam a oxidação e previnem a descoloração da superfície.
3. Ajuste dos Parâmetros de Usinagem
Otimizando velocidades de corte e taxas de avanço
Defina as velocidades de corte e avanço dentro das faixas recomendadas para evitar superaquecimento. Quando o calor é baixo, a oxidação e a transferência de material diminuem, e as marcas pretas se tornam menos comuns. Para ligas de alumínio, as velocidades de corte típicas ficam entre 500 e 1,000 metros por minuto.
Gerenciamento eficaz de chips
Limpe os cavacos da área de corte imediatamente com ar comprimido ou líquido de arrefecimento de alta pressão. Uma boa evacuação dos cavacos impede o acúmulo de material e o atrito com a peça. Para manter a área de usinagem limpa, instale trados ou transportadores de cavacos que removam os detritos rapidamente.
4. Seleção de Material e Manuseio
Seleção do material
Escolha ligas de alumínio com menos silício para reduzir o risco de manchas pretas. A série 5000, como a liga 5052, resiste melhor à descoloração do que a 6061. Da mesma forma, a série 1000, que é alumínio puro, também ajuda a reduzir problemas na superfície. Sempre escolha a liga adequada à aplicação.
Veja também : Alumínio 5052 vs. Alumínio 6061
Métodos de manuseio adequados
Use luvas limpas e sem fiapos ao manusear peças acabadas para evitar a liberação de ácidos ou óleos na pele. Use materiais macios e não abrasivos para empilhar e mover as peças. Isso evita marcas de atrito e arranhões que podem se transformar em manchas escuras ou estrias posteriormente.
5. Melhoria do Controle Ambiental
Ambientes de armazenamento controlado
Armazene as peças em locais com umidade abaixo de 50% e temperatura entre 20 e 25 °C. Essas condições evitam oxidação e manchas na superfície. Use sacos plásticos VCI ou filme plástico para proteger as superfícies contra poeira e umidade. Isso mantém as peças limpas e sem defeitos.
At RICHCONN, armazenamos as peças em ambientes climatizados e as movimentamos rapidamente após a usinagem. Isso evita a oxidação e mantém o acabamento perfeito.
Processamento de pós-usinagem
Lave as peças imediatamente após a usinagem para remover fluido de corte, impressões digitais e óleos. Transfira-as para o próximo processo, como revestimento ou anodização, sem demora. Ao limitar o tempo de exposição das peças ao ar livre, você pode prevenir a oxidação e evitar manchas ou descoloração.
Resumindo
Manchas pretas em peças de alumínio são causadas por desgaste de ferramentas, configurações de usinagem, problemas com o líquido de arrefecimento e métodos de manuseio. Os fabricantes podem obter acabamentos perfeitos identificando essas causas e utilizando as soluções certas.
Obtenha usinagem CNC especializada e peças de alumínio impecáveis com Richconnequipe de engenharia de precisão da 's. Você pode contate-nos a qualquer hora.
Perguntas relacionadas
Sim, é verdade. Ligas com mais silício ou ferro, como a 7075, tendem a apresentar manchas pretas com mais facilidade. Isso ocorre porque esses elementos aumentam a oxidação e as reações químicas durante a usinagem.
A maioria das manchas pretas fica na superfície e não altera as propriedades mecânicas da peça. Mas se as marcas forem de falhas no material ou corrosão mais profunda, o problema é maior.
Sim, manchas pretas aparecem principalmente em áreas específicas. Áreas com contaminação, alto atrito ou remoção de cavacos inadequada têm maior probabilidade de apresentar manchas do que a peça inteira.
Sim, manchas pretas acontecem com frequência durante a usinagem CNC. Problemas com o líquido de arrefecimento, desgaste da ferramenta e manuseio inadequado, especialmente com ligas reativas, são problemas comuns.
Use bicarbonato de sódio, ácidos suaves ou produtos de limpeza comerciais para alumínio. Para manchas mais difíceis, pasta de creme de tártaro e água ou polimento suave funcionam bem.
Sim, podem se formar listras pretas durante a anodização se o processo não for controlado. Eletrólitos contaminados ou superfícies sujas também causam essas marcas, especialmente em ligas como a 7075.



