
A perfuração é um procedimento importante para fazer peças de alta qualidade. Ela proporciona ótimos acabamentos de superfície e dimensões precisas.
É por isso que hoje veremos o que é mandrilamento e como ele funciona. Também conheceremos diferentes máquinas de mandrilamento, técnicas de mandrilamento e situações em que o mandrilamento é usado.
O que é usinagem de mandrilamento?
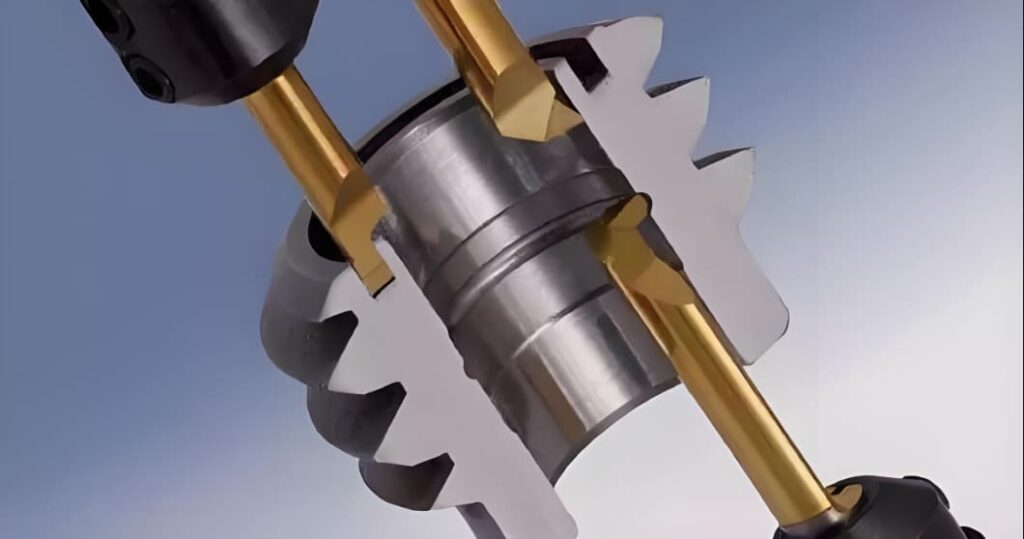
A usinagem por mandrilamento é um processo de fabricação subtrativo que aumenta com precisão o diâmetro de um furo já existente na peça. É utilizada para melhorar o acabamento superficial, a circularidade e a precisão de um furo que foi previamente feito por outros métodos, como fundição ou furação.
Como funciona a usinagem de mandrilamento?
A perfuração usa uma única ferramenta de corte de ponto presa a uma barra de perfuração. Esta ferramenta funciona com uma velocidade de mais de 100 m/min. Com base no tipo de máquina, o movimento da ferramenta da peça de trabalho e as mudanças de rotação
Na fresagem, a ferramenta de mandrilar gira e a peça de trabalho é fixada. Mas em tornos, a peça de trabalho gira enquanto a barra de mandrilar está parada. A pastilha de corte remove material da superfície interna do furo existente para obter melhor acabamento de superfície e diâmetros precisos.
Tipos de mandriladoras
As máquinas de perfuração vêm em muitas formas para atender a diferentes necessidades de fabricação. Vamos dar uma olhada em 8 tipos que atendem a diferentes aplicações industriais.
1. Máquinas de perfuração horizontais
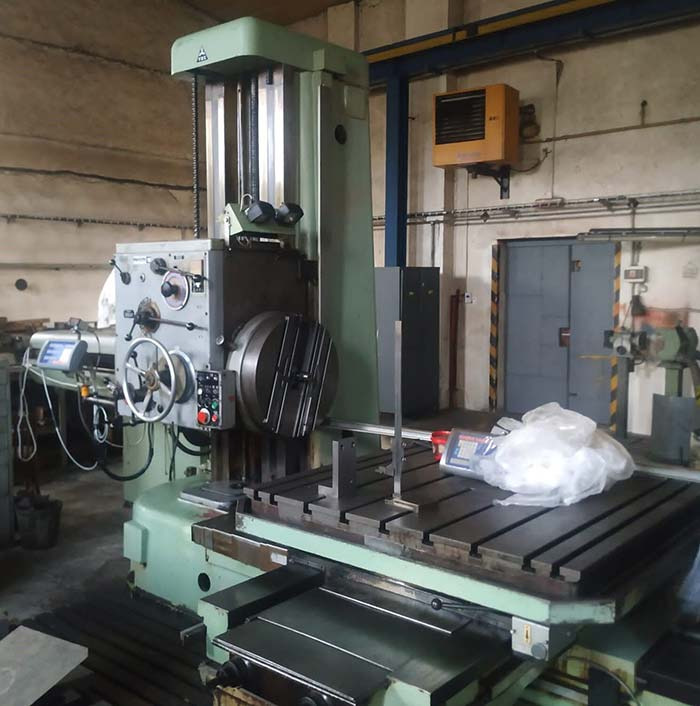
As máquinas de mandrilamento horizontal utilizam um fuso montado paralelamente ao solo e são usadas para usinar peças grandes e fixas. O fuso pode se mover nos eixos X, Y e Z, mas a peça permanece fixa em sua posição. Este tipo de máquina consegue realizar mandrilamentos com tolerância de apenas 0.0005 polegadas.
2. Máquinas de perfuração verticais
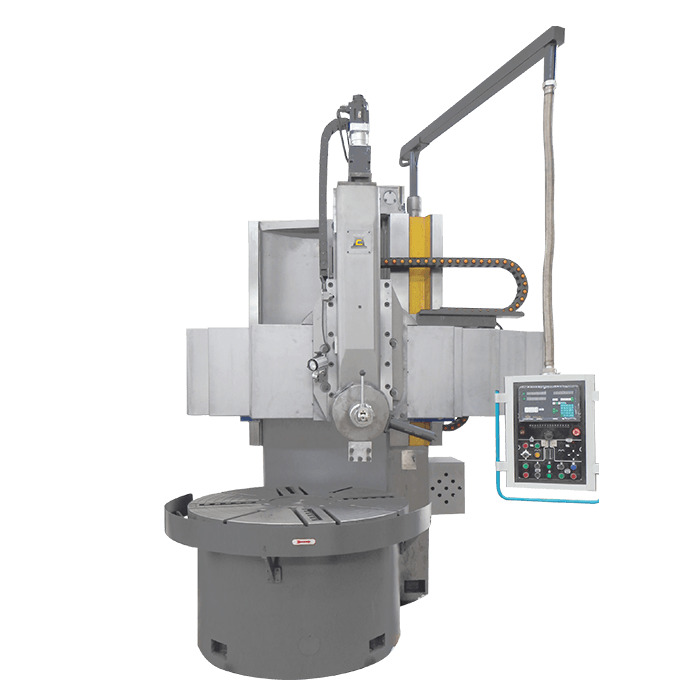
Essas máquinas geralmente têm um fuso que é pendurado sobre uma mesa giratória que segura a peça a ser usinada. A máquina faz a perfuração com alta precisão por meio do movimento sincronizado da mesa giratória e do cabeçote do fuso e é capaz de lidar com peças de até 24".
3. Máquinas de perfuração por gabarito
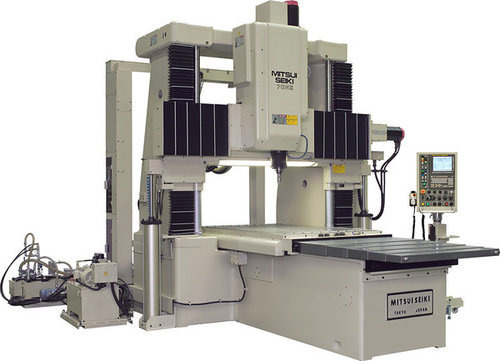
As máquinas de perfuração por gabarito têm um sistema de fuso vertical combinado com tecnologia de medição digital para que possam perfurar furos em pontos exatos. Neste tipo de máquina de perfuração, a peça de trabalho é fixada e a ferramenta de corte se move em coordenadas XY. Este procedimento também é usado para perfurar e ampliar furos com tolerâncias rigorosas (0.0001”) e alinhamento preciso em gabaritos ou fixações.
4. Máquinas de perfuração de linha
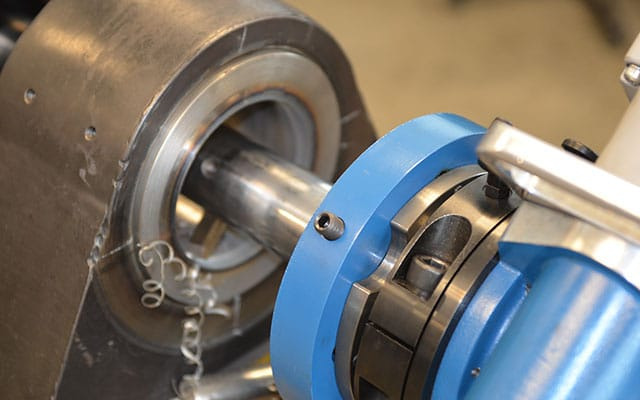
As máquinas de perfuração em linha são projetadas para executar as operações de ampliação e alinhamento de vários furos que são posicionados na mesma linha central. Essas máquinas usam uma barra de perfuração rotativa com ferramentas de corte de ponto único para remover o material lentamente e podem obter o diâmetro com precisão de até 0.002%. Este procedimento também garante o alinhamento perfeito dos furos de montagem e mancais de rolamento.
5. Máquinas de perfuração de túneis
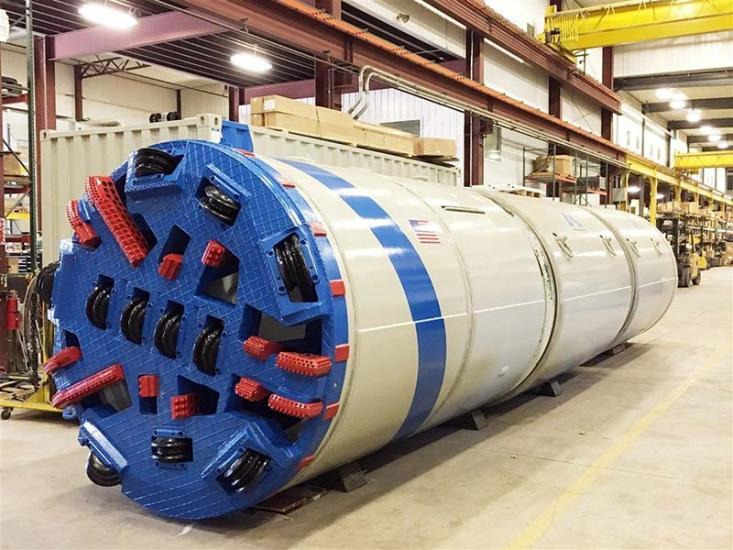
As máquinas tuneladoras (TBMs) perfuram túneis em solo e rocha com uma cabeça de corte rotativa. A máquina utiliza cortadores de disco e sistemas hidráulicos para perfuração precisa e transportadores para remover o material escavado. Ela também instala o revestimento do túnel, como segmentos de concreto, para reforço.
6. Máquinas de perfuração de cilindros
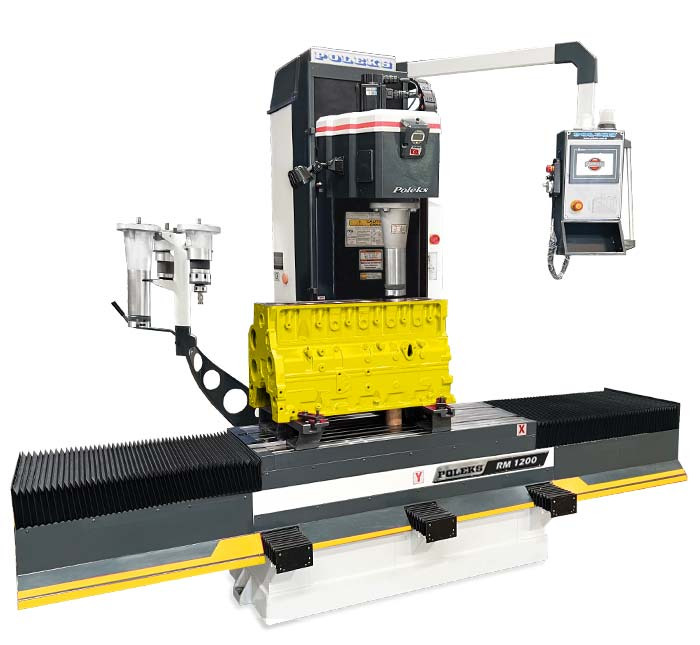
Uma retificadora de cilindros é projetada principalmente para retificar as paredes dos cilindros do motor, removendo o material danificado. Essas máquinas utilizam ferramentas de corte específicas e software de automação CNC para remover o material e obter o tamanho desejado e um acabamento liso em vários cilindros.
7. Máquinas de perfuração portáteis
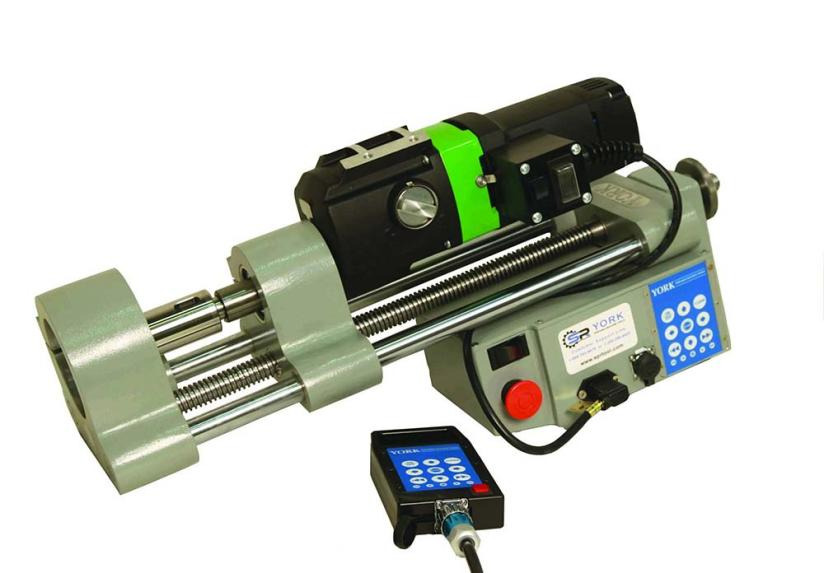
Máquinas de perfuração portáteis são ferramentas de serviço de campo que são feitas especialmente para reparo no local de equipamentos pesados. Essas máquinas são montadas diretamente na peça de trabalho com transportadores de três pontos e têm servomotores elétricos para remoção controlada de material. O design modular delas inclui unidades de controle, sistemas de acionamento e barras de perfuração.
8. Máquinas de perfuração direcionais
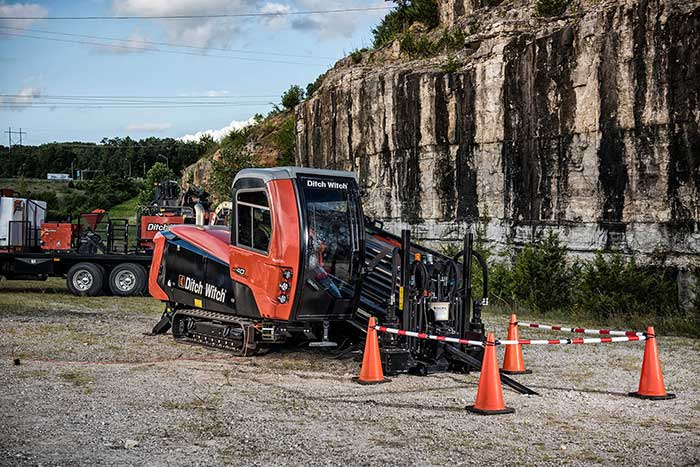
Perfuração Direcional Horizontal (HDD) ou máquinas de perfuração direcional são basicamente usadas para criar caminhos subterrâneos para tubos e cabos sem escavação de superfície. O processo tem três etapas que são perfurar um furo piloto com uma cabeça de perfuração direcionável, depois alargar o furo com alargadores e, finalmente, puxar para trás o tubo ou cabo de utilidade. As máquinas, também com a ajuda de um sistema de fluido de perfuração e um sistema de orientação eletrônica, podem fazer instalações subterrâneas precisas.
Técnicas de usinagem de mandrilamento
A perfuração requer técnicas específicas. Essas técnicas determinam a qualidade final e a precisão dimensional das peças usinadas. As seguintes são técnicas bem conhecidas para usinagem de perfuração.
Perfuração de Linha

Alinhar perfuração ou perfuração em linha é um procedimento de usinagem que auxilia no realinhamento de vários furos localizados em uma linha central comum. Primeiro, você monta uma barra de perfuração de precisão entre os mancais de suporte. Então a barra gira e uma ferramenta de corte de ponto único aumenta progressivamente cada furo. Finalmente, as taxas de avanço automatizadas removem o material uniformemente de todos os furos.
Chato nas costas
O mandrilamento reverso geralmente aumenta os furos da extremidade mais distante em direção ao lado da entrada. O processo tem três etapas: inserir uma ferramenta especializada através do furo existente, implantar as arestas de corte retráteis na extremidade mais distante e usinar de volta com taxas de avanço controladas para criar rebaixos ou furos escalonados.
Enfadonho
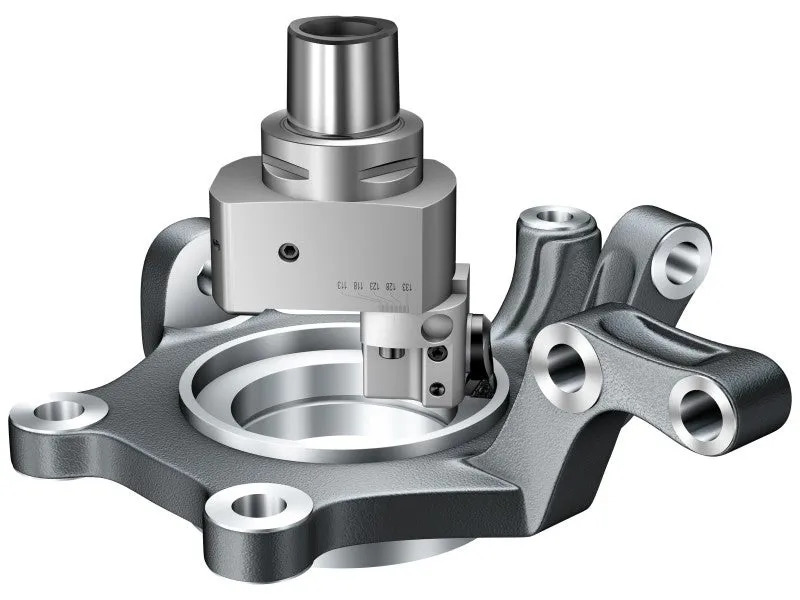
O mandrilamento fino é uma técnica de acabamento de precisão que é feita em furos existentes para obter melhor qualidade de superfície e tolerância de furo estreita. É um processo de duas etapas. Os primeiros cortes iniciais removem o material por cortes profundos em altas taxas de avanço de 0.004” por passagem. Então, uma passagem de acabamento final com ferramentas micro ajustáveis em taxas de avanço minimizadas produz superfícies semelhantes a espelhos e diâmetros exatos.
Mandrilamento bruto
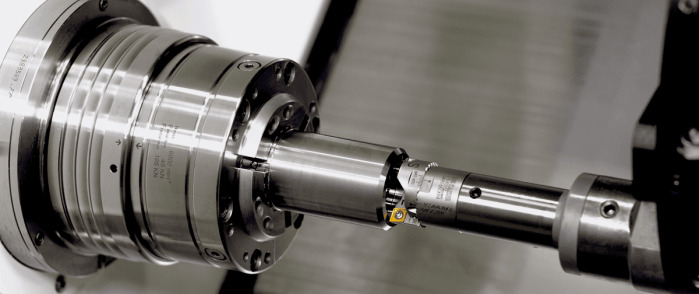
O mandrilamento bruto é o processo de usinagem inicial que remove material rapidamente de furos já presentes. O processo começa com o posicionamento da ferramenta na entrada do furo, depois cortes profundos em altas taxas de avanço de 0.04” por passagem. Várias passagens aumentam sequencialmente o furo e deixam 0.02” para o acabamento final.
Aplicações de usinagem de mandrilamento
A usinagem de mandrilamento é usada em várias indústrias para executar funções vitais. O processo é especialmente eficaz em aplicações que precisam de dimensões precisas de diâmetro interno.
Indústria automobilística
O torneamento é importante na fabricação de blocos de motor para mancais do virabrequim, guias de válvulas e cilindros. O processo atinge uma tolerância de cilindricidade de 0.01 mm e um acabamento superficial de 0.4 Ra, o que é vital para o desempenho do motor e o controle do consumo de óleo.
Indústria aeroespacial
Para a produção de peças como carcaças de turbinas, eixos de motores e suportes de trens de pouso, a usinagem de mandrilamento é usada devido à segurança dos componentes e aos excelentes acabamentos superficiais.
Maquinário pesado
Por meio da usinagem de perfuração, componentes de fundação de máquinas pesadas, por exemplo, eixos, engrenagens e rolamentos são produzidos. Esses componentes são partes integrais das máquinas usadas nas indústrias de construção e mineração. Além disso, a perfuração fornece a suavidade de superfície necessária para minimizar o atrito e o desgaste em peças móveis.
Petróleo e gás
A indústria de petróleo e gás usa usinagem de perfuração para componentes de segurança como preventores de explosão, equipamentos de cabeça de poço, conexões de flange, tubos de perfuração e corpos de válvulas submarinas. Essas aplicações garantem operação sem vazamentos sob alta pressão.
Molde e Morrer
A perfuração é usada em moldes e matrizes para produzir guias de pinos ejetores, furos de alinhamento de núcleo e cavidade, passagens de canais de resfriamento, buchas de pinos de liderança, buchas de sprue e aberturas de linhas de partição. Esses recursos precisam de um acabamento de superfície de 32 micro polegadas para melhor desempenho.
Benefícios da usinagem de mandrilamento
A usinagem de mandrilamento fornece muitas vantagens técnicas na fabricação de precisão. Eis por que os fabricantes escolhem esse processo para peças importantes.
Alta Precisão e Exatidão
A usinagem de mandrilamento proporciona excelente precisão dimensional, pois pode atingir tolerâncias tão estreitas quanto 0005”. As modernas mandriladoras CNC usam leituras digitais e posições precisas de ferramentas para manter as tolerâncias dos furos dentro de ±0.005 mm para ajuste adequado e melhor função nas aplicações.
Acabamento Superficial Superior
A usinagem de mandrilamento produz ótimo acabamento de superfície devido à baixa rugosidade de 32 µinches Ra do que 125 µinches de perfuração. A ferramenta de ponto único, avanços controlados e construção rígida fornecem superfícies internas suaves e duráveis com menos atrito e desgaste.
Melhor concentricidade e alinhamento
A outra vantagem principal da usinagem de mandrilamento é que ela garante que os furos não sejam apenas do tamanho correto, mas também alinhados com outras características da peça. Essa concentricidade é importante para peças como eixos e rolamentos, onde o desalinhamento pode causar desempenho ruim ou falha.
Versatilidade
As operações de usinagem de mandrilamento podem lidar com diferentes materiais, de alumínio a titânio, e podem fazer furos de 0.5 a 2000 mm de diâmetro. Ambas as configurações verticais e horizontais dão grande flexibilidade para muitas aplicações de usinagem.
Económico
Embora o custo inicial de configuração de máquinas de perfuração possa ser alto, a precisão e o acabamento de superfície que ela pode obter diminuem a necessidade de operações secundárias como brunimento ou retificação. Portanto, é rentável a longo prazo para produção de alto volume.
Desafios na usinagem de mandrilamento
Apesar de suas capacidades de precisão, a usinagem de mandrilamento apresenta os seguintes desafios técnicos.
- Condições de corte instáveis, escolha errada da ferramenta e rigidez da máquina causam vibração e trepidação na perfuração, o que resulta em imprecisões, acabamento ruim e desgaste da ferramenta.
- Forças de corte dinâmicas fazem com que as barras de mandrilar dobrem sob resistência em furos profundos. Essa deflexão deve ser abaixo de 0.001” para melhor qualidade de superfície e precisão.
- Para obter acabamento superficial abaixo de 0.032” Ra, é necessário um controle preciso da geometria da ferramenta, dos parâmetros de corte e da evacuação de cavacos.
- Ferramentas de medição erradas e mal calibradas também podem causar imprecisões dimensionais ao medir diâmetros de furos e tolerâncias geométricas em furos profundos.
- O desgaste progressivo do flanco e a formação de crateras em ferramentas de mandrilamento podem diminuir a proficiência de corte e a precisão dimensional ao usinar acima de 45 HRC.
Dicas para uma melhor usinagem de mandrilamento
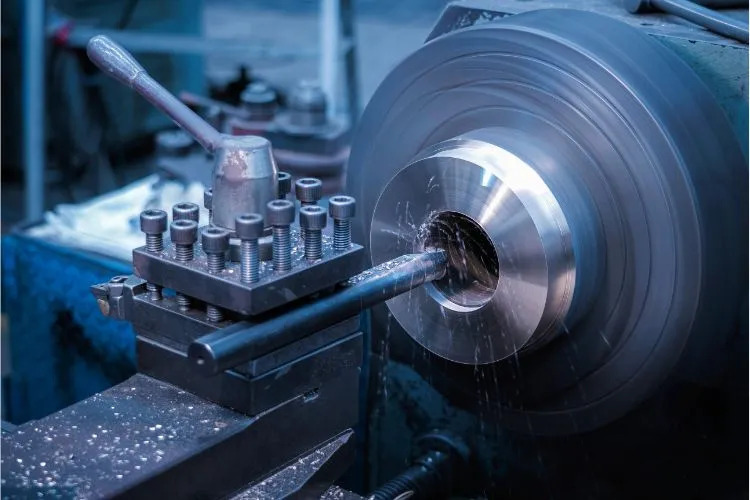
Escolha a ferramenta de perfuração certa
Barras de mandrilar de carboneto são boas para acabamento devido à sua precisão e resistência ao desgaste. Por outro lado, barras de metal pesado com mais massa e rigidez são adequadas para desbaste para reduzir vibração e deflexão.
Parâmetros de corte
É necessário manter velocidades de corte de 200-500 fpm e taxas de avanço de 0.002-0.008 ipr. No caso de materiais duros, taxas de avanço e velocidades mais baixas são mais apropriadas para evitar desgaste da ferramenta e acúmulo de calor, enquanto materiais mais macios fornecem maiores velocidades e taxas de avanço sem deteriorar a vida útil da ferramenta ou a qualidade do acabamento.
Rigidez de máquinas e ferramentas
A configuração da ferramenta e as condições da máquina devem ser gerenciadas cuidadosamente. Para diminuir a vibração e a deflexão, você deve manter uma proporção de 4:1 L/D para barras de aço e para barras de carboneto, uma proporção de 7:1 L/D é importante. Além da proporção L/D, os porta-ferramentas de retificação de precisão fornecem área de contato máxima para reduzir o movimento e o desalinhamento da ferramenta.
Implementar o controle adequado de cavacos
Integre quebra-cavacos e direcione fluido de corte de alta pressão (fluido sintético) para a zona de corte. Esses quebra-cavacos ajudam a fragmentar os cavacos maiores em pedaços menores, evitando que se enrosquem ou retornem à ferramenta. Simultaneamente, o fluido de corte de alta pressão resfria e remove os cavacos, mantendo uma temperatura de corte estável.
Manutenção e monitoramento de ferramentas
Inspecione as ferramentas de perfuração antes de cada uso, limpe-as após o uso e verifique o alinhamento semanalmente. Verifique a aresta de corte visualmente e meça o desgaste do flanco periodicamente. Quando o desgaste atingir 0.3 mm, substitua os insertos para evitar falha da ferramenta e manter o desempenho constante.
RichconnUsinagem de mandrilamento
Richconn fornece serviços de perfuração por meio de artesãos qualificados e máquinas CNC avançadas. Nossa instalação tem fresas de perfuração horizontais e verticais que podem manusear peças de até 2300 mm de comprimento. Somos fabricantes qualificados de componentes complicados para as indústrias automotiva, aeroespacial e médica com tolerâncias de ±0.01 mm e acabamentos de superfície de até Ra 0.8 µm. Nosso sistema de controle de qualidade também tem verificação CMM e rastreamento de produção em tempo real para garantir a máxima precisão e confiabilidade.
Resumindo
Em resumo, a usinagem de mandrilamento ainda é importante para a fabricação de alta precisão em diferentes indústrias. Com sistemas CNC, parâmetros de corte otimizados e manutenção adequada, ferramentas ou máquinas de mandrilamento modernas podem atingir precisão excepcional de 0.0005” e acabamentos de superfície de 0.4 Ra.
Se você precisar de serviços avançados de usinagem e furação CNC, entre em contato conosco a qualquer momento para discutirmos seu projeto.
Perguntas Frequentes
É possível fazer mandrilamento em um torno CNC?
Sim, por meio de seus caminhos de ferramentas programados, os tornos CNC podem fazer mandrilamento. Máquinas modernas, em particular, têm compensação automática de ferramentas e configurações de medição digital para resultados precisos.
O que determina a seleção da ferramenta de mandrilamento?
Alguns fatores, como a relação profundidade/diâmetro, diâmetro do furo, acabamento superficial necessário, propriedades do material e rigidez da máquina, decidem a ferramenta de mandrilamento.
Quais materiais podem ser usinados com mandrilamento?
A furação pode usinar quase todos os materiais de engenharia, por exemplo, alumínio, aço, ferro fundido, compósitos e titânio, etc.
Qual é a diferença entre furar e perfurar?
A perfuração usa uma ferramenta de ponta única para refinar ou expandir um furo que já está lá. Mas a perfuração usa uma broca de 2 pontas e cria novos furos. A perfuração também dá melhor acabamento de superfície e é mais precisa.



