
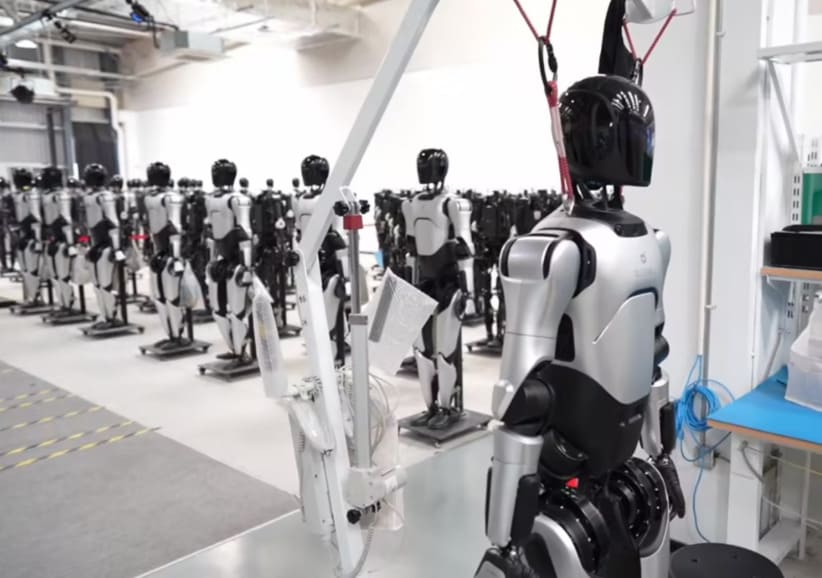
Para grande parte da fabricação da carcaça de robôs humanoides, a usinagem CNC é o processo errado. A Figure AI admitiu isso publicamente quando apresentou o Figure 03 — o robô é revestido por tecidos macios em vez de peças usinadas rígidas, e o programa de manufatura BotQ da empresa priorizou deliberadamente a moldagem por injeção, fundição sob pressão, moldagem por injeção de metal e estampagem. Peças que antes levavam mais de uma semana para serem produzidas em uma máquina CNC agora saem de moldes de aço em segundos.
Esse é o ponto de partida honesto. É também por isso que este guia existe.
Porque o corolário é igualmente verdadeiro: em todas as plataformas humanoides, existem estruturas onde a usinagem CNC não é apenas apropriada, mas insubstituível — e saber qual é qual é mais valioso para o seu projeto do que qualquer lista de capacidades de um fornecedor. Este guia aborda os quatro significados distintos que as pessoas atribuem a um "envoltório de robô", os seis processos concorrentes para fabricá-los, os limites de volume em que a viabilidade econômica se altera e os requisitos técnicos — paredes finas, superfícies com acabamento impecável, recortes para sensores, vedação, segurança — que determinam se um envoltório funciona.
Se você está buscando componentes para um programa de humanoide, o objetivo aqui é que, ao terminar este artigo, você seja capaz de decidir por si mesmo, peça por peça, qual máquina usar e qual molde utilizar, com números que justifiquem sua escolha.
Quatro tipos de "invólucro robótico" (e por que essa distinção é crucial)
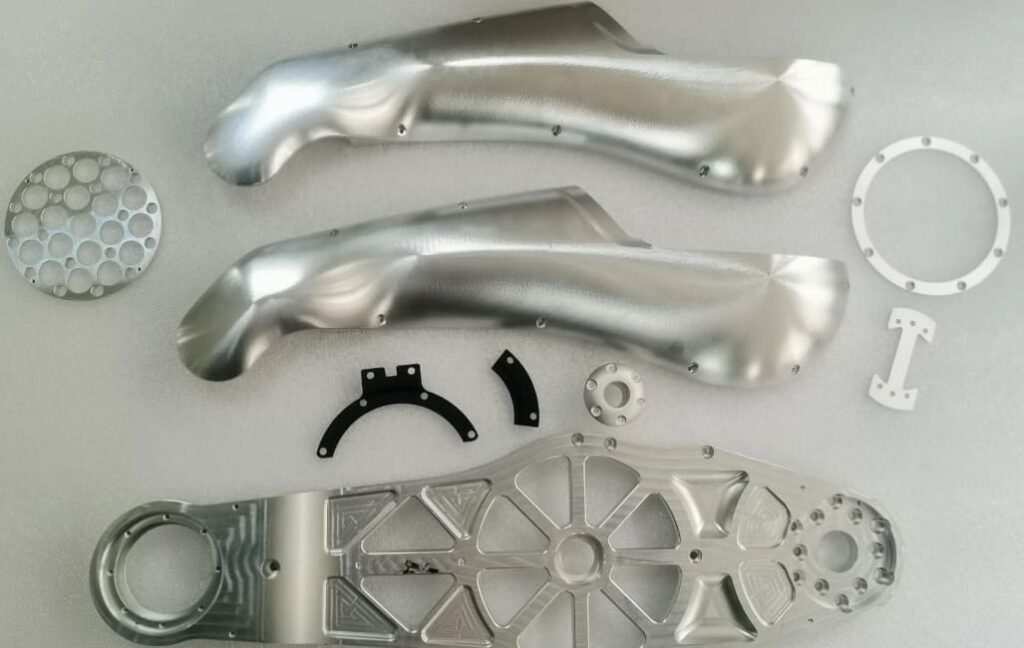
Pergunte a cinco engenheiros sobre a carcaça de um robô e você obterá cinco imagens mentais diferentes. Um deles pensa na estrutura de alumínio que abriga os rolamentos do atuador do quadril. Outro imagina o painel esculpido da coxa que dá ao robô sua silhueta. Um terceiro pensa na cabeça, com suas janelas para câmeras e entradas para microfones.
São peças genuinamente diferentes, com requisitos distintos, e confundi-las é a causa mais comum de decisões ruins de fabricação em programas de robôs humanoides. Portanto, antes de mais nada, vamos à taxonomia.
Caixas de atuadores e juntas: invólucros estruturais sob carga
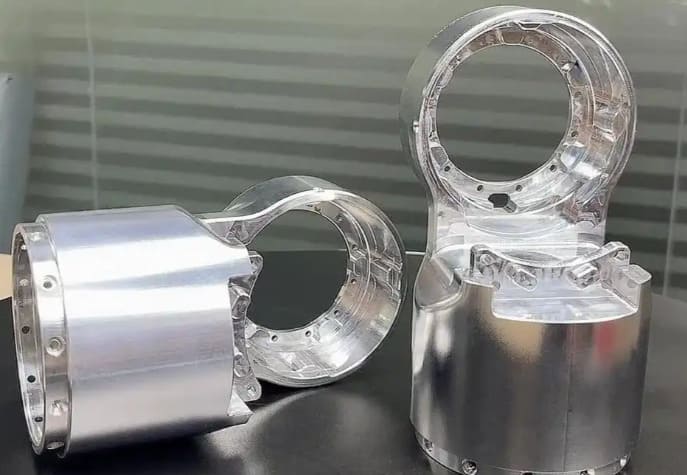
Essas são as caixas que abrigam motores, redutores e rolamentos dentro de cada articulação acionada. Elas são estruturais no sentido mais estrito — restringem o alinhamento dos rolamentos, transmitem o torque da articulação para a estrutura do membro e atuam como dissipadores de calor para o motor e a eletrônica do controlador.
Os requisitos são claros: furos dos mancais com rugosidade H6 ou superior, planicidade da flange de montagem dentro de 0.02 mm, geometria da ranhura de vedação que mantenha um anel de vedação sob compressão constante e condutividade térmica suficiente para dissipar o calor do motor para a estrutura circundante. A estética é irrelevante — essas peças ficam sob todo o resto.
Abordamos esses tópicos detalhadamente em nosso guia sobre componentes de juntas de robôs . Para este artigo, o ponto relevante é que eles pertencem firmemente à categoria de usinagem, independentemente do volume, por razões que explicaremos adiante.
Chassis e estruturas de chassis: o esqueleto de suporte de carga
Um nível acima das articulações, encontram-se as estruturas que compõem o torso, a pélvis e os membros do robô. Essas estruturas suportam a carga entre as articulações, abrigam as baterias e os componentes de processamento, e definem a rigidez estrutural geral do robô.
Geralmente são estruturas grandes — a maior dimensão de um torso humanoide pode variar de 400 a 600 mm — e tipicamente de paredes finas com reforços internos. Os requisitos se concentram na relação rigidez/massa, estabilidade dimensional e interfaces de montagem precisas para a conexão de juntas e subsistemas. Algumas são visíveis; muitas ficam sob painéis externos.
Painéis externos da carroceria: as partes que as pessoas veem e tocam
Essas são as partes cosméticas — protetores de coxa, placas peitorais, ombreiras, revestimentos de antebraço. Elas suportam pouca ou nenhuma carga estrutural. Sua função é envolver, proteger e definir a identidade visual do robô.
Esta categoria tem um requisito que nenhum outro tipo de revestimento possui: precisa ter a aparência correta. Uniformidade da superfície, consistência de cor entre lotes, alinhamento do espaçamento entre os painéis e qualidade tátil são fatores importantes — e nenhum deles aparece em um desenho técnico convencional. Esta também é a categoria com maior probabilidade de deixar de ser usinada à medida que os volumes aumentam.
Invólucros de sensores e capacetes: precisão onde a percepção depende disso
Os capacetes, as proteções do LiDAR, as molduras das câmeras e os conjuntos de microfones pertencem a uma categoria própria. São simultaneamente elementos estéticos e de precisão crítica.
Uma janela da câmera que esteja 0.3 mm fora de posição desloca o eixo óptico da câmera em relação ao sistema de coordenadas cinemáticas do robô, o que força uma recalibração ou degrada permanentemente a precisão da percepção. As tolerâncias de posicionamento do recorte do sensor nas carcaças da cabeça do robô normalmente variam de ±0.1 a ±0.2 mm — uma ordem de magnitude mais precisa do que o necessário para um painel cosmético e além do que a maioria dos processos de conformação de baixo custo consegue manter de forma confiável.
Referência rápida: Qual tipo de shell corresponde a qual processo?
| Tipo de concha | Estrutural? | Cosmético? | Precisão crítica? | Processo típico de melhor processo |
|---|---|---|---|---|
| Atuador / alojamento da junta | Sim | Não | Sim | Usinagem CNC em todos os volumes; fundição sob pressão + usinagem em altíssimo volume. |
| Chassi/estrutura | Sim | Às vezes | Moderado | Usinagem CNC para aproximadamente 500 unidades, seguida de fundição sob pressão + usinagem secundária. |
| Painel exterior da carroceria | Não | Sim | Não | Usinagem CNC para aproximadamente 200 unidades, seguida de termoformagem ou moldagem por injeção. |
| Sensor / capa protetora | Parcialmente | Sim | Sim | Usinagem CNC bem acima de 1,000 unidades, ou moldagem + usinagem secundária CNC |
Tenha esta tabela em mente ao longo do restante do artigo. Quase todas as recomendações que se seguem são, na verdade, afirmações sobre uma dessas quatro linhas.
O que mudou em 2026: a indústria migrou para processos automatizados.
A discussão sobre a estrutura humanoide mudou substancialmente nos últimos dois anos, e qualquer estratégia de fornecimento baseada em suposições para 2023 já está desatualizada.
Figura 03 e a mudança de paradigma em relação às superfícies externas usinadas com dureza.
Quando a Figure AI apresentou o Figure 03 em outubro de 2025, o objetivo do projeto era explícito: o robô precisava ser seguro para uso em ambientes domésticos com pessoas. A solução da empresa foi revestir o robô com tecidos macios e espuma de múltiplas densidades, em vez de expor peças rígidas usinadas. Os materiais macios foram projetados para serem laváveis e removíveis sem o uso de ferramentas.
As especificações que acompanham o produto contam uma história consistente: 1,676 mm de altura, 60 kg, aproximadamente 9% mais leve que a Figura 02, com a redução de massa proveniente substancialmente da substituição das superfícies externas por peças de metal usinado. Cada superfície de junção foi projetada para eliminar pontos de pressão.
Figure não está sozinha. A 1X Technologies envia seu robô doméstico NEO em um macacão de náilon tricotado. A direção da indústria para humanoides voltados para o consumidor é inconfundível: exteriores macios, flexíveis e revestidos de tecido que transmitem uma sensação de acessibilidade em vez de um aspecto industrial.
BotQ: O que a transição da manufatura da Figure realmente revela?
A revelação mais esclarecedora veio do programa de manufatura BotQ da Figure. Para atingir as taxas de produção, a empresa adotou processos com ferramentas — moldagem por injeção, fundição sob pressão, moldagem por injeção de metal e estampagem. A própria empresa explicou de forma direta: peças que antes levavam mais de uma semana em uma máquina CNC podiam ser produzidas em menos de vinte segundos usando moldes de aço complexos. O custo inicial dessas ferramentas era alto, mas o retorno do investimento foi rápido, considerando os volumes projetados.
Para uma empresa de usinagem, existe a tentação de discutir esse assunto. Não o faremos, porque a lógica econômica é simplesmente correta. Uma vez que o projeto da carcaça é definido e o volume anual atinge milhares de unidades, o ferramental rígido se mostra mais vantajoso em termos de custo por peça, por uma margem que nenhuma otimização de usinagem consegue igualar.
O que a história do BotQ não diz — e o que se perde quando é citada como "humanoides não precisam de CNC" — é que cada um desses moldes foi validado em relação a protótipos usinados, que as carcaças fundidas e moldadas ainda exigem usinagem secundária em detalhes de precisão e que toda a transição pressupõe um projeto finalizado. Programas que ainda não chegaram a esse ponto operam sob uma lógica econômica completamente diferente.
Artigos têxteis, tecidos e capas em conformidade com as normas: uma nova categoria de revestimento.
A ascensão dos revestimentos externos em tecido e espuma cria uma categoria de estrutura genuinamente nova, que não existia no design humanoide há cinco anos — e isso tem um efeito cascata nas partes rígidas internas.
Quando a camada mais externa é de tecido, a estrutura rígida abaixo dela deixa de ser um elemento meramente estético. Ela não precisa mais de uma superfície de alta qualidade, correspondência de cores ou um acabamento tátil premium. O que ela realmente precisa é de uma interface lisa e sem saliências para que a capa macia se acomode, pontos de fixação seguros e repetíveis para tecidos removíveis e bordas com raio generoso para que o tecido não se desgaste nos pontos de contato.
Isso representa uma redução significativa na necessidade de acabamento estético — o que altera o cálculo entre máquina e molde, geralmente favorecendo a usinagem em programas de médio volume, pois a parte mais cara da usinagem de uma peça com acabamento estético é o acabamento, e não o corte.
O que isso significa para sua estratégia de fornecimento?
Três dicas práticas:
- Não presuma que o exterior do seu veículo precise de um acabamento usinado de alta qualidade. Se você colocar uma capa protetora por cima, estará pagando por cosméticos que ninguém verá.
- Não assuma que as ferramentas são a resposta só porque a Figure seguiu esse caminho. O número de participantes está crescendo em um volume que a maioria dos programas não alcançará por anos.
- Separe sua lista de materiais (BOM) de acordo com as quatro categorias acima. Antes de solicitar um orçamento individual, lembre-se de que diferentes linhas de produção exigem processos diferentes, e um fornecedor que as cotar como um único lote fornecerá uma resposta incorreta para a maioria delas.
O panorama dos processos: seis maneiras de construir uma carcaça de robô.
Aqui está o panorama completo dos processos concorrentes — incluindo os quatro que não utilizamos. Não é possível tomar uma boa decisão sobre qual máquina usar ou qual usar sem entender o que você está rejeitando.
Usinagem CNC a partir de tarugos
O material é removido de um bloco sólido de alumínio, magnésio, titânio ou plástico até restar apenas a casca. Não são necessárias ferramentas além dos dispositivos de fixação da peça.
Vantagens: Custo de ferramental zero. Alterações no projeto não custam nada além do tempo de reprogramação. Tolerâncias alcançáveis de ±0.02 mm ou melhores em qualquer elemento. Preservação total das propriedades do material — uma peça usinada em alumínio 6061-T6 mantém a resistência do próprio alumínio 6061-T6, diferentemente de uma peça fundida. Elementos estruturais e de precisão são obtidos automaticamente com o processo, sem a necessidade de operações secundárias.
Pontos fracos: O custo por peça permanece praticamente inalterado com o volume. Uma carcaça de torso grande e de paredes finas pode ocupar uma máquina de 5 eixos por quatro a oito horas. O desperdício de material é substancial — uma carcaça pode começar como um bloco de 20 kg e terminar com 1.5 kg.
Janela de produção realista: protótipos até produção em baixo volume, além de recursos de precisão e estruturais em qualquer volume.
Fundição
Alumínio ou magnésio fundido é injetado em uma matriz de aço endurecido sob alta pressão.
Vantagens: Custo unitário muito baixo em grandes volumes. Excelente para geometrias complexas de paredes finas. Ciclos de produção rápidos, medidos em segundos.
Pontos fracos: O investimento em ferramentas é significativo e os prazos de entrega são de meses. Alterações no projeto exigem novas ferramentas. As propriedades do material fundido são inferiores às dos materiais forjados. As tolerâncias dimensionais são mais amplas do que as da usinagem, e pode ocorrer porosidade em seções espessas. Características críticas quase sempre exigem usinagem secundária.
Janela realista: Estruturas de revestimento em milhares de unidades anualmente com um projeto definido.
Moldagem por Injeção
Termoplástico fundido é injetado em um molde de aço. Este é o processo predominante para a fabricação de invólucros de produtos de consumo.
Vantagens: Menor custo por peça de qualquer processo em grande volume. Excelente acabamento superficial direto da ferramenta. Clips, nervuras, ressaltos e canaletas para cabos podem ser moldados diretamente, reduzindo o número de peças na montagem.
Pontos fracos: Os custos de ferramental geralmente variam de dezenas de milhares a algumas centenas de milhares de dólares, com prazos de entrega normalmente entre dois e três meses. Alterações de projeto são caras. As carcaças de plástico não são estruturais — elas precisam de caminhos de carga de metal atrás delas. Empenamento e marcas de afundamento exigem rigor no projeto.
Janela realista: Painéis exteriores com acabamento estético em milhares de unidades anualmente.
Termoformagem e conformação a vácuo
Uma folha de plástico aquecida é puxada sobre um molde por meio de vácuo.
Vantagens: Os custos de ferramental são muito menores do que os da moldagem por injeção. Excelente para geometrias grandes, rasas e em forma de concha — exatamente o formato de muitos painéis de robôs. Boa qualidade de superfície, sem linhas de camada. Os prazos de entrega de ferramental são medidos em semanas, em vez de meses.
Pontos fracos: Limitado a geometrias relativamente simples com ângulo de saída adequado. A espessura da parede varia ao longo da peça. Detalhes de precisão exigem acabamento e usinagem secundários. Não é adequado para peças estruturais.
Janela realista: Painéis cosméticos na faixa das centenas a milhares — o ponto ideal entre usinagem e moldagem por injeção.
Fundição a vácuo com uretano
Um molde de silicone é feito a partir de um modelo mestre, e então a resina de uretano é vertida dentro dele sob vácuo.
Pontos fortes: Custo de ferramental muito baixo. Entrega rápida. Boa reprodução de superfície. Pode simular uma ampla gama de plásticos de produção.
Pontos fracos: O custo por peça não melhora com o volume — normalmente permanece na faixa de cem a trezentos dólares por peça, independentemente da quantidade. Os moldes de silicone se degradam após aproximadamente vinte a cinquenta extrações. As propriedades do material são inferiores às dos termoplásticos moldados por injeção.
Janela realista: De dez a cem peças cosméticas onde a aparência importa mais do que o desempenho do material. Notavelmente, o modelo mestre geralmente é usinado por CNC.
Manufatura Aditiva: MJF, SLS e FDM
As peças são construídas camada por camada a partir de pó ou filamento.
Vantagens: Sem necessidade de ferramentas. Liberdade geométrica incomparável. Rapidez para quantidades muito pequenas.
Pontos fracos: O acabamento superficial revela a estrutura em camadas, que fica visível mesmo através da pintura. Propriedades anisotrópicas do material. O custo por peça não melhora significativamente com o aumento da quantidade. A precisão dimensional é geralmente menor do que na usinagem.
Janela realista: de uma a dez unidades, suportes internos e acessórios. Acima de aproximadamente dez peças com acabamento estético, a termoformagem ou a usinagem geralmente produzem um resultado melhor por dólar investido.
Comparação lado a lado dos processos
| Processo | Custo de ferramentas | tendência de custo por peça | Prazo de entrega das ferramentas | Tolerância alcançável | Qualidade de superfície | Estrutural? |
|---|---|---|---|---|---|---|
| usinagem CNC | nenhum | Plano | nenhum | ± 0.02 mm | Excelente com acabamento | Sim |
| fundição | Alto | Cai abruptamente | Meses | ± 0.1-0.3 mm | Bom, precisa ser finalizado. | Moderado |
| moldagem por injeção | Alto | Cai abruptamente | 2-3 meses | ± 0.1-0.2 mm | Excelente ferramenta | Não |
| Termoformagem | Baixo-moderado | Cai moderadamente | semanas | ± 0.5 mm | Boa | Não |
| Fundição a vácuo | Baixo | Plano | dias | ± 0.3 mm | Boa | Não |
| Aditivo (MJF/SLS) | nenhum | Quase plano | nenhum | ± 0.3 mm | Linhas de camada visíveis | Não |
O padrão nessa tabela é o cerne da questão. Dois processos têm curvas de custo por peça planas e não exigem ferramentas — usinagem e fundição a vácuo. Todos os outros processos trocam investimento inicial por economia por peça. Seu volume de produção determina em qual lado dessa troca você se encaixa.
A decisão do volume: onde a CNC ganha e onde perde
Esta é a seção que a maioria dos fornecedores não escreve. Aqui estão os limites reais.
Unidades de 1 a 50: O CNC é quase sempre correto.
Nesse volume, a amortização das ferramentas é inviável. Um molde de injeção de cinquenta mil dólares, dividido entre cinquenta peças, adiciona mil dólares por peça antes mesmo de se produzir qualquer coisa.
A usinagem também oferece algo mais valioso do que o custo unitário nesta fase: a mutabilidade do projeto . Os programas de protótipos mudam constantemente. Uma estrutura usinada pode absorver uma revisão de projeto em um único dia de reprogramação. Uma estrutura usinada não consegue absorver essa revisão de forma alguma.
O único concorrente legítimo nesta categoria é a manufatura aditiva para peças onde a precisão realmente não importa — suportes internos, painéis de protótipo, modelos de estudo ergonômico.
50-500 Unidades: A Zona Cinzenta Onde a Análise Importa
É aqui que a coisa fica interessante, e onde a maioria dos programas humanoides se encontra atualmente.
Para painéis externos com fins estéticos , a termoformagem começa a se tornar competitiva em torno de cem a duzentas unidades. Seus custos de ferramental são baixos o suficiente para serem amortizados, seus prazos de entrega são de semanas em vez de meses, e produz uma superfície coesa que aceita bem a pintura.
Para estruturas e invólucros de precisão , a usinagem geralmente ainda é a melhor opção em toda essa faixa de aplicação. As ferramentas de fundição sob pressão não se amortizam tão rapidamente e, de qualquer forma, as propriedades do material fundido muitas vezes não atendem aos requisitos estruturais.
As questões decisivas:
- O projeto está congelado ou sofrerá alterações nos próximos seis meses?
- A peça suporta carga estrutural?
- Possui características com precisão inferior a ±0.2 mm?
- Vai ter uma capa macia por cima?
Duas ou mais respostas "sim" nas três últimas perguntas, ou uma resposta "não" na primeira, e usinagem provavelmente ainda é a sua resposta.
500-5,000 unidades: Ferramentas para pontes e estratégias híbridas
Nesse volume, a usinagem pura de painéis estéticos deixa de fazer sentido economicamente, mas a fabricação de ferramentas completas ainda representa um grande investimento para um projeto que pode não ser definitivo.
As ferramentas de transição preenchem essa lacuna — moldes de injeção de alumínio em vez de aço temperado, ferramentas de termoformagem em vez de moldagem por injeção ou abordagens híbridas de fundição e usinagem. As ferramentas de transição custam substancialmente menos do que as ferramentas de produção e são produzidas mais rapidamente, ao custo de uma vida útil mais curta.
A estratégia híbrida que funciona bem aqui é a seguinte: fundir ou moldar a geometria principal e, em seguida, usinar apenas os detalhes de precisão. Uma carcaça de torso fundida com interfaces de montagem de juntas e recortes para sensores usinados em CNC permite obter a economia da fundição na produção em massa e a precisão da usinagem onde é necessário.
Mais de 5,000 unidades: Território de ferramentas rígidas
Acima de aproximadamente cinco mil unidades anuais com um projeto já definido, a fabricação de ferramentas rígidas se mostra decisivamente vantajosa em termos de acabamento estético e componentes não estruturais. Este é o foco do programa BotQ da Figure, e sua justificativa se confirma.
O papel da usinagem não desaparece — ele se transforma. Nesse volume, a usinagem produz os modelos mestres, os dispositivos de fixação, as operações secundárias em peças fundidas e os alojamentos de precisão que as ferramentas não conseguem produzir.
As exceções: onde a usinagem CNC se destaca em qualquer volume.
Algumas peças nunca saem da usinagem, independentemente da quantidade:
- Assentos de rolamento e qualquer característica que exija H6 ou mais apertado
- Superfícies de vedação onde a geometria do sulco determina a classificação IP.
- Interfaces ópticas e de sensores com requisitos de posicionamento inferiores a 0.2 mm
- Elementos estruturais onde as propriedades do material fundido são insuficientes.
- Qualquer parte em que o projeto não esteja finalizado.
Onde a usinagem CNC é insubstituível
Tendo sido honestos sobre as áreas em que a automação perde, aqui estão as áreas em que ela se destaca — e essas categorias representam a maior parte do conteúdo automatizado em uma plataforma humanoide madura.
Cascas estruturais que suportam carga
O alumínio fundido tem menor limite de escoamento do que o alumínio forjado da mesma liga nominal, e as peças fundidas podem conter porosidade que se torna um ponto de início de fadiga sob carregamento cíclico. As estruturas de um robô humanoide suportam milhões de ciclos de carga ao longo de sua vida útil.
Para componentes onde a falha estrutural representa um risco à segurança — como estruturas pélvicas, trajetórias de carga do torso e interfaces de montagem de membros — o tarugo usinado oferece todas as propriedades mecânicas da têmpera especificada, sem risco de porosidade. Isso não é uma questão de preferência; em muitas plataformas, é um requisito.
Janelas de sensores de precisão e interfaces ópticas
Os sistemas de percepção são calibrados em relação a um referencial cinemático. Se a câmera se move em relação a esse referencial, a calibração está incorreta.
Tolerâncias de posicionamento do recorte do sensor de ±0.1 a ±0.2 mm são rotineiras em capacetes humanoides e precisam ser mantidas em todo o lote de produção, não apenas na primeira peça. A usinagem garante isso de forma nativa. A termoformagem e a moldagem por injeção geralmente exigem uma operação de usinagem secundária para atingir esse nível de tolerância — o que significa que você acaba pagando pela usinagem, além do custo das ferramentas.
Assentos de rolamento, ranhuras de vedação e características funcionais
Qualquer carcaça que suporte um rolamento, vede contra a entrada de partículas ou forneça uma interface de acoplamento de precisão possui características que os processos de moldagem não conseguem reproduzir. Os sulcos da junta precisam de profundidade e largura consistentes para garantir uma compressão uniforme — a compressão irregular da junta é a principal causa de falhas na classificação IP em campo. Os furos dos rolamentos precisam de tolerância H6 e acabamento superficial controlado.
Em peças fundidas sob pressão, esses detalhes são usinados após a fundição. A usinagem não desaparece; ela apenas se torna mais cara porque agora você está fixando uma peça fundida com suas próprias variações dimensionais.
Modelos mestres e ferramentas de ponte para cascas fundidas e moldadas
A fundição a vácuo requer um modelo mestre, e esse modelo é quase sempre usinado por CNC, pois precisa ter dimensões precisas e superfície perfeita. As ferramentas para termoformagem são usinadas. As cavidades dos moldes de injeção são usinadas e cortadas por eletroerosão (EDM).
Todo processo com ferramentas descrito neste artigo depende de usinagem em algum ponto anterior do processo. Quando um programa "se afasta do CNC", o que geralmente acontece é que a usinagem passa de produzir peças para produzir os meios de produção de peças.
Usinagem secundária em cascas fundidas e moldadas
A categoria final e maior. As carcaças fundidas precisam ter suas faces de montagem usinadas para ficarem planas, seus furos para os rolamentos alargados, suas roscas feitas e seus recortes para os sensores ajustados na posição correta. As carcaças moldadas precisam de acabamento, posicionamento preciso dos furos e usinagem da interface.
Para um programa humanoide maduro que processa estruturas fundidas sob pressão, a usinagem secundária representa tipicamente de vinte a quarenta por cento do gasto total com usinagem — e continua indefinidamente, porque cada peça fundida precisa dela.
Materiais para Revestimentos de Robôs Humanoides
A escolha do material para a carcaça de um robô envolve um equilíbrio delicado entre massa, rigidez e qualidade do acabamento, sendo a viabilidade de fabricação o fator determinante para saber se a combinação escolhida é alcançável.
6061-T6: O padrão cosmético e de uso geral
O aço 6061-T6 é o padrão por um motivo. Ele é fácil de usinar, tem estabilidade dimensional, está disponível em chapas e tarugos e — crucialmente para revestimentos externos — aceita anodização de forma impecável e consistente.
A resistência ao escoamento em torno de 276 MPa é adequada para a maioria das estruturas não estruturais e pouco estruturais. A densidade é de 2.7 g/cm³. O custo é o mais baixo entre as opções de alumínio.
Para painéis estéticos e cabeçotes onde a aparência é um requisito, o alumínio 6061 geralmente é a resposta correta, mesmo quando uma liga mais resistente funcionaria estruturalmente, porque a qualidade do acabamento é mais consistente.
7075-T6: Revestimentos Estruturais e a Compensação da Anodização
O aço 7075-T6 praticamente dobra a resistência ao escoamento do 6061 — cerca de 503 MPa — com a mesma densidade. Para chassis estruturais onde a espessura da parede é minimizada, essa diferença de resistência se traduz diretamente em redução de massa.
Existe um porém que pega muitas equipes de projeto de surpresa, e vale a pena esclarecê-lo: o alumínio 7075 não se comporta como o 6061 na anodização. Seu teor de zinco tende a produzir uma tonalidade amarelada sob anodização transparente e uma cor menos uniforme sob acabamentos tingidos. Para uma estrutura oculta sob uma cobertura, isso é irrelevante. Mas para um painel cosmético visível, pode significar um lote de peças com cores diferentes entre si.
A regra prática que sugerimos é: 7075 para a estrutura, 6061 para tudo o que o cliente vê, e nunca misturar as duas ligas em uma mesma montagem visível se a correspondência de cores for importante.
Magnésio AZ31 e AZ91: 30% mais leves, com requisitos reais de manuseio
O magnésio é o metal estrutural mais leve disponível — aproximadamente trinta por cento mais leve que o alumínio, com uma densidade entre 1.74 e 1.81 g/cm³, dependendo da liga. Em uma plataforma humanoide, onde a massa dos membros se amplifica devido à necessidade de torque em cada articulação, essa redução tem um valor imenso.
As ligas metálicas mais comuns para usinagem de cascas são AZ31 (boa conformabilidade e soldabilidade, resistência moderada) e AZ91 (maior resistência, mais comum em forma fundida). O magnésio também amortece melhor as vibrações do que o alumínio e é usinado rapidamente, com forças de corte menores do que o alumínio em taxas de remoção de material comparáveis.
O motivo pelo qual mais fornecedores não oferecem esse serviço é a segurança. As lascas de magnésio são combustíveis e a poeira fina de magnésio representa um risco real de incêndio e explosão. Usinar magnésio com segurança exige a seleção adequada do fluido de corte — fluidos de corte à base de água reagem com o magnésio liberando hidrogênio —, manuseio e contenção específicos das lascas, sistema de extinção de incêndio Classe D na máquina e treinamento do operador, algo que a maioria das oficinas mecânicas comuns não oferece.
Richconn Usina de componentes de carcaça de robôs em magnésio na produção. Se você está considerando o magnésio para um programa de carcaça, as perguntas que vale a pena fazer a qualquer fornecedor são: qual fluido refrigerante eles usam, como manuseiam e armazenam os cavacos e se o trabalho com magnésio é realizado em uma célula com aço ou alumínio — as respostas indicam rapidamente se a capacidade é real.
Titânio Ti-6Al-4V: Onde massa e resistência importam.
A liga Ti-6Al-4V possui uma densidade de 4.43 g/cm³ e um limite de escoamento em torno de 880 MPa — mais pesada que o alumínio, mas com uma relação resistência/massa substancialmente melhor e excelente desempenho em fadiga.
Em carcaças humanoides, o titânio aparece seletivamente: suportes estruturais de alta resistência dentro de uma montagem de carcaça, interfaces de montagem sujeitas a impactos e robôs médicos ou de laboratório onde a compatibilidade com esterilização é importante. Carcaças inteiramente de titânio são raras porque o custo adicional de usinagem — tipicamente três a quatro vezes maior que o do alumínio para geometria equivalente — é difícil de justificar em uma grande área de superfície.
A usinagem CNC de titânio tem requisitos específicos em relação à velocidade de corte, fornecimento de fluido refrigerante e controle de cavacos, que vale a pena discutir antes de definir um projeto para essa finalidade.
Plásticos de engenharia: ABS, PC, PEEK e revestimentos poliméricos usinados.
Usinar invólucros de plástico é incomum, mas ocasionalmente correto — normalmente quando se precisa de um pequeno número de peças na resina exata de produção para validar o encaixe, a aparência ou o desempenho óptico antes de investir em ferramentas.
- ABS — Aceita bem primer e tinta, usinagem limpa, a escolha padrão para protótipos cosméticos pintados
- Polycarbonate — essencial para janelas transparentes e capas de sensores; usina e lustra até atingir uma clareza quase óptica
- PEEK — Alta resistência e capacidade de suportar altas temperaturas, utilizado onde um revestimento de polímero precisa ser estrutural ou esterilizável.
- Acetal (POM) — Dimensionalmente estável e fácil de usinar, mas a tinta adere mal; evite para peças decorativas pintadas.
Uma dica de design que evita problemas: se a carroceria de produção for moldada por injeção em ABS, usine o protótipo em ABS em vez de acrílico ou acetal. O comportamento da pintura e do acabamento será o mesmo, e você poderá identificar problemas de aparência antes da fabricação das ferramentas.
Matriz de seleção de materiais por tipo de concha
| Tipo de concha | Primeira escolha | Alternative | Evitar |
|---|---|---|---|
| Atuador / alojamento da junta | 6061-T6 | 7075-T6, magnésio | Plásticos |
| Chassi estrutural | 7075-T6 | Magnésio AZ31, 6061-T6 | Ligas fundidas em baixo volume |
| Painel exterior (visível) | 6061-T6 | ABS, PC | 7075 (inconsistência de cor) |
| Painel exterior (sob capa protetora) | 6061-T6, magnésio | ABS | Titânio (custo desnecessário) |
| Cabeça/carcaça do sensor | 6061-T6 | PC para Windows | Acetal (adesão da tinta) |
| concha de membro com peso crítico | Magnésio AZ31 | 7075-T6 | Aço |
Usinagem de paredes finas: o principal desafio técnico
Se existe um problema técnico que define a usinagem de carcaças robóticas, é este. Quase todas as carcaças em plataformas humanoides são estruturas grandes, de paredes finas e curvas — precisamente a geometria mais propensa à distorção.
Por que as carcaças de robôs são propensas à deformação por natureza?
Uma parede geralmente é considerada fina quando tem menos de 2 mm de espessura. As estruturas de robôs normalmente especificam paredes de 1.5 a 2.5 mm em superfícies que medem centenas de milímetros, o que, por definição, coloca quase todas as estruturas na categoria de difícil construção.
Três mecanismos causam o problema. Deflexão da força de corte — uma parede fina se comporta como uma viga em balanço, flexionando-se para longe da ferramenta e retornando à posição original após a passagem, resultando em paredes mais espessas na parte superior do que na base. Distorção térmica — seções finas têm pouca massa térmica, portanto o aquecimento localizado produz expansão localizada, e o alto coeficiente de expansão térmica do alumínio amplifica esse efeito. Liberação de tensões residuais — as tensões retidas no tarugo durante a laminação ou extrusão são liberadas à medida que o material é removido e a peça se move.
O terceiro mecanismo é o que surpreende as pessoas, porque a peça é medida corretamente na máquina e depois deforma-se durante a noite.
Já abordamos esse problema com mais detalhes em nosso guia sobre como evitar a deformação de peças de paredes finas , que cobre os princípios gerais. A seguir, explicaremos como esses princípios se aplicam especificamente às carcaças de robôs.
Tensão residual e alívio de tensão pré-usinagem
Para qualquer peça que remova mais de aproximadamente setenta por cento do tarugo inicial — o que descreve a maioria delas — recomendamos o alívio de tensões antes da usinagem de acabamento.
A sequência prática: desbastar a peça deixando de 1.5 a 2 mm de material em todas as superfícies, aliviar as tensões termicamente, deixar a peça estabilizar e, em seguida, usinar para o acabamento. Em peças grandes de torso, a diferença entre fazer isso e não fazer costuma ser a diferença entre peças que mantêm uma tolerância de ±0.1 mm no perfil e peças que não mantêm ±0.5 mm.
A escolha do material também é importante aqui. Chapas tratadas para alívio de tensões se comportam de maneira muito mais previsível do que perfis extrudados para grandes estruturas, e vale a pena especificar esse tipo de material em vez de deixar a critério do fornecedor.
Estratégia de fixação: mandris a vácuo, mordentes macios e suporte sacrificial.
A força de fixação é, por si só, uma fonte de distorção. Uma peça fina fixada firmemente em uma morsa convencional será usinada corretamente, mas sairá da tolerância ao ser liberada.
As estratégias que funcionam em carcaças de robôs:
- Fixação a vácuo Para peças com face plana ou quase plana, distribuindo a força de fixação por toda a área de contato.
- Mandíbulas macias personalizadas Usinado para corresponder ao contorno da peça — um pequeno investimento em ferramentas que se paga imediatamente em um lote.
- Costelas de suporte sacrificial deixado no projeto e removido em uma operação final, mantendo as regiões finas rígidas através dos cortes agressivos.
- Cera de suporte de baixo ponto de fusão ou suporte moldável para cascas curvas complexas sem uma boa geometria de fixação
- Liberação sequencial — usinagem e liberação progressiva das regiões em vez de remover toda a fixação de uma só vez
Em conchas curvas de grandes dimensões, a fixação personalizada não é opcional. Inclua esse custo no orçamento inicial.
Estratégia de trajetória de ferramenta e parâmetros de corte para paredes finas
O princípio geral é manter a força de corte baixa e constante, em vez de cortar lentamente.
- Desbaste trocoidal Com um engate radial de cinco a dez por cento do diâmetro da ferramenta, as forças permanecem previsíveis e você pode usar todo o comprimento da aresta de corte.
- Remoção simétrica de material — alterne os lados em vez de terminar um rosto completamente antes de começar o outro, o que equilibra o alívio do estresse.
- Múltiplas passagens de acabamento leve em vez de uma única passada pesada, com a última passada levando de 0.1 a 0.2 mm
- Fresamento trepante durante o acabamento para uma carga de cavacos consistente e melhor acabamento superficial.
- Ferramentas afiadas — uma ferramenta desgastada aumenta drasticamente a pressão de corte, e paredes finas se traduzem diretamente em deflexão
- Ambiente térmico consistenteIdealmente, dentro de ±1°C durante o acabamento em cascas de precisão.
Espessura de parede alcançável por material
| Material | mínimo confortável | Alcançável com um processo cuidadoso | Notas |
|---|---|---|---|
| 6061-T6 alumínio | 1.5 mm | 0.8 mm | Mais previsível; melhor escolha geral |
| 7075-T6 alumínio | 1.2 mm | 0.7 mm | Maior rigidez ajuda; maior tensão residual |
| Magnésio AZ31 | 1.5 mm | 1.0 mm | Baixa força de corte ajuda; aplicam-se restrições de manuseio. |
| Ti-6Al-4V | 1.0 mm | 0.6 mm | Alta rigidez, mas o controle térmico é crucial. |
| ABS / PC | 2.0 mm | 1.5 mm | O limite é o amolecimento térmico, não a força. |
| PEEK | 1.5 mm | 1.0 mm | Funciona bem, mas alivia o estresse de forma imprevisível. |
Esses valores pressupõem suporte adequado das nervuras e proporções razoáveis. Uma parede de 0.8 mm sem suporte, com um vão de 300 mm, é uma proposta diferente de uma com um vão de 50 mm — se o seu projeto exigir tanto espessura quanto vão, leve-o para revisão o quanto antes.
Requisitos estéticos: o que diferencia as estruturas externas?
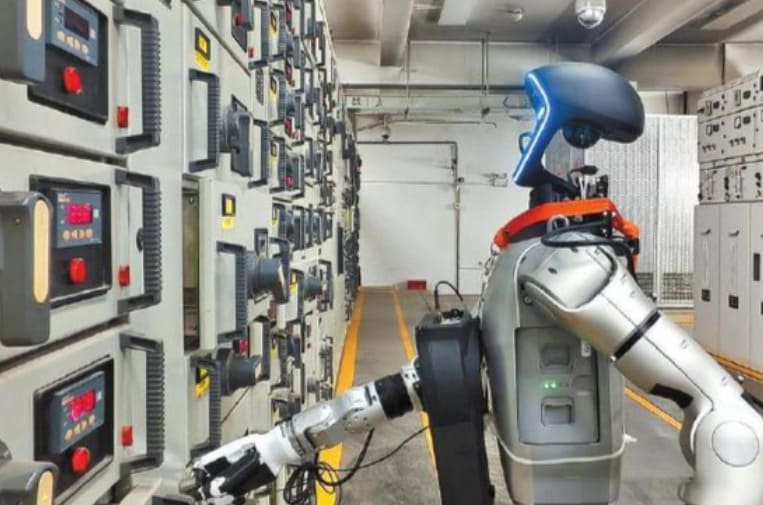
Os componentes internos são avaliados por meio de um desenho. As estruturas externas são avaliadas visualmente — e os requisitos que daí decorrem não constam na maioria dos desenhos de engenharia.
Marcas de trajetória da ferramenta e o caminho para uma superfície uniforme
Uma superfície de alumínio usinada apresenta marcas visíveis do percurso da ferramenta. A usinagem padrão normalmente produz uma rugosidade superficial (Ra) em torno de 3.2 μm, e mesmo um passe de acabamento fino deixa um padrão direcional que o olho percebe imediatamente sob luz rasante.
Para revestimentos estéticos, a cadeia de acabamento é tão importante quanto a usinagem. O processo típico consiste em uma passada de acabamento fino com sobreposição consistente e sem marcas de contato, seguida por jateamento com microesferas para homogeneizar a superfície e, por fim, anodização ou pintura.
O requisito do lado da usinagem é a consistência, e não a suavidade pura — uma superfície com Ra uniforme de 1.6 μm apresenta um resultado melhor do que uma com Ra alternando entre 0.8 e 3.2 μm em diferentes regiões, porque o jateamento revela a variação em vez de escondê-la. Transições de trajetória da ferramenta, mudanças de passo e trocas de ferramenta no meio da superfície tornam-se visíveis após o acabamento.
Jateamento com microesferas: Meio abrasivo, pressão e consistência do lote
A jateamento com microesferas cria uma textura fosca uniforme que transmite a ideia de "produto" em vez de "peça". É um processo barato — geralmente alguns dólares por peça com prazo de entrega inferior a um dia — e é a primeira etapa padrão para quase todas as caixas de alumínio voltadas para o consumidor.
As variáveis que determinam o resultado são o tipo e o tamanho do abrasivo, a pressão de jateamento, a distância e o ângulo do bocal e o tempo de contato. A consistência em um lote depende do controle de todos os quatro fatores, razão pela qual o jateamento manual de moldes robóticos produz resultados visivelmente variáveis e por que o jateamento com dispositivo de fixação ou robô é preferível para trabalhos de acabamento.
Richconn A empresa coordena o acabamento superficial por meio de parceiros externos de acabamento qualificados, em vez de realizá-lo internamente. Na prática, isso significa que especificamos e controlamos os requisitos de acabamento, gerenciamos as peças durante o processo de acabamento e inspecionamos o resultado final — mas somos transparentes quanto ao fato de que a jateamento e a anodização em si são realizadas nas instalações dos parceiros. Para programas de acabamento cosmético, recomendamos a definição dos padrões de acabamento com base em uma amostra física de referência antes do início da produção, o que é importante independentemente de quem execute o trabalho.
Anodização: Tipo II vs. Tipo III, e por que o aço 7075 fica amarelo
A anodização tipo II (decorativa) produz um revestimento com espessura típica de 5 a 25 μm, aceita facilmente corantes em uma ampla gama de cores e é o padrão para revestimentos cosméticos.
A anodização tipo III (dura) produz uma camada de 25 a 75 μm muito mais dura, com resistência superior ao desgaste, mas as opções de cores são limitadas e o acabamento é normalmente mais escuro e menos uniforme. É um acabamento funcional, não estético.
A consequência dimensional é a mesma armadilha que pega os projetistas em carcaças de juntas: a anodização aumenta a superfície, com aproximadamente metade da espessura do revestimento se expandindo para fora e a outra metade penetrando no substrato. Em um revestimento Tipo III, isso representa uma mudança dimensional significativa. Qualquer detalhe de precisão em uma carcaça estética — recortes para sensores, interfaces de rolamentos, superfícies de acoplamento — precisa ser mascarado ou a tolerância para o revestimento precisa ser considerada no projeto.
E para reiterar a questão da liga, pois ela causa problemas reais de produção: o teor de zinco do 7075 produz uma coloração inconsistente sob anodização, tendendo ao amarelo sob o acabamento transparente. Se as suas peças visíveis forem de 7075, aceite a aparência ou planeje pintá-las.
Consistência de cor entre lotes de produção
Este é o requisito que geralmente é descoberto tarde demais.
A cor da anodização depende da composição da liga, da preparação da superfície, da química do banho, da temperatura e do tempo de permanência. Peças anodizadas em lotes diferentes — ou de lotes de material diferentes — podem apresentar diferenças visíveis, mesmo quando todos os parâmetros estão dentro das especificações. Em um robô com oito painéis visíveis que precisam ser idênticos, isso representa um risco de rejeição em cada lote.
O que o controla na prática:
- Especifique uma única liga e têmpera para todas as peças com cores correspondentes.
- Para um lote de produção, utilize matéria-prima de um único lote sempre que possível.
- Anodizar todas as peças com cores correspondentes de uma montagem na mesma etapa de anodização.
- Estabelecer amostras de referência físicas aprovadas — um limite de aceitação superior e inferior, não um único alvo.
- Defina as condições de inspeção, pois a cor é percebida de forma diferente sob diferentes condições de iluminação.
Linhas de separação, folgas entre painéis e tolerâncias de encaixe na montagem
As folgas entre os painéis são o sinal de qualidade mais visível em um robô finalizado. Uma folga consistente de 1.5 mm é interpretada como intencional; uma folga que varia entre 1.0 e 2.5 mm indica má qualidade de fabricação, mesmo que cada peça esteja dentro da tolerância de desenho individual.
A consistência da folga é um problema de acúmulo de tolerâncias e é resolvido da mesma forma que qualquer outro: GD&T funcional referenciado aos datums de montagem em vez de tolerâncias dimensionais acumuladas, com a própria folga especificada como uma dimensão controlada em vez de ser deixada para escapar do acúmulo. Para montagens estéticas, sugerimos especificar explicitamente as condições de folga e alinhamento do painel no desenho de montagem, já que essa é a única maneira de um fornecedor usinar de forma precisa.
Requisitos funcionais da estrutura além da aparência
Por trás da aparência externa, as estruturas dos robôs carregam um conjunto de requisitos funcionais que determinam as especificações reais de usinagem.
Tolerância de posição de recorte do sensor e calibração de percepção
Uma cabeça humanoide pode conter de dez a vinte aberturas para sensores — câmeras estéreo, sensores de profundidade, janelas LiDAR, entradas para microfones e indicadores de status. As tolerâncias de posicionamento normalmente variam de ±0.1 a ±0.2 mm, referenciadas ao ponto de montagem da cabeça, e não às bordas da mesma.
A escolha da referência é mais importante do que o valor da tolerância. Se os recortes forem dimensionados a partir da borda da carcaça, que por si só varia, a tolerância torna-se irrelevante na montagem. Referenciá-los à interface de montagem — os elementos que posicionam a carcaça em relação ao sistema cinemático do robô — é o que torna a especificação viável e útil.
Quando um sensor requer transparência óptica através de uma janela, a abertura da janela também precisa de um acabamento superficial controlado em sua área de vedação e uma condição de borda definida, visto que uma rebarba ou lasca na borda da abertura pode dispersar a luz para dentro do sensor.
Classificação IP: Geometria da ranhura da junta e superfícies de vedação
A maioria das plataformas humanoides visa a classificação IP54 para operação em ambientes internos, com variantes para uso externo ou resistentes à lavagem atingindo IP65 ou superior. A classificação é determinada menos pelo material da vedação do que pelo encaixe que a prende.
A principal causa de falhas em sistemas IP em campo é a compressão desigual das juntas. O que produz uma compressão uniforme?
- Uma geometria de encaixe macho-fêmea ou escalonado que cria um caminho de vedação controlado.
- A profundidade e a largura do sulco são mantidas dentro de uma tolerância consistente em todo o perímetro — tipicamente ±0.05 mm na profundidade.
- Acabamento superficial da área de vedação com rugosidade Ra de 1.6 μm ou melhor, sem marcas de usinagem que cruzem a linha de vedação.
- O espaçamento dos fixadores deve ser suficientemente pequeno para manter a compressão uniforme entre os pontos de fixação.
- Os raios dos cantos na ranhura são suficientemente generosos para que a junta não faça ponte.
A aplicação de juntas moldadas no local é uma opção a ser considerada para perímetros de cascos complexos, pois acompanha contornos que uma junta moldada não consegue. Isso requer um caminho de aplicação com geometria de ranhura consistente, o que é uma especificação de usinagem.
Blindagem EMI e o conflito de anodização
As carcaças de robôs frequentemente funcionam como invólucros anti-EMI, contendo as emissões dos drivers dos motores e protegendo os componentes eletrônicos dos sensores. Juntas condutoras podem alcançar uma atenuação substancial em toda a faixa de frequência relevante — mas somente com contato elétrico genuíno entre a junta e a carcaça.
Eis o conflito que frequentemente afeta os projetos: a anodização é um isolante elétrico. Uma carcaça especificada como "anodizada por completo" e que também deve fornecer aterramento EMI falhará nos testes de EMC, e a falha é cara porque geralmente é descoberta tardiamente.
A solução é simples, uma vez que se saiba onde procurar: basta mascarar as superfícies de contato de aterramento e da junta antes da anodização ou especificar um revestimento de conversão de cromato (Alodine) nessas superfícies, que mantém a condutividade e oferece proteção contra corrosão. Qualquer uma das abordagens precisa estar no projeto desde o início, já que a adaptação posterior implica em remover e refazer o acabamento das peças.
Há uma questão secundária que vale a pena destacar: as juntas condutoras contêm cargas metálicas, e o contato entre metais diferentes na presença de umidade acelera a corrosão galvânica. Em invólucros de magnésio, em particular, a seleção da carga metálica é importante além do desempenho de blindagem.
Gestão térmica através do design da carcaça
Robôs humanoides dissipam uma quantidade substancial de calor proveniente de atuadores, motores e sistemas de computação. As carcaças participam desse fluxo térmico, independentemente de terem sido projetadas para isso ou não.
As carcaças usinadas de alumínio e magnésio conduzem bem o calor, o que permite que uma carcaça atue como um dissipador de calor distribuído se estiver acoplada corretamente à fonte de calor. Características de projeto que corroboram essa característica incluem: pads de interface térmica usinados com planicidade controlada onde os componentes são montados, geometria de aletas integrada nas superfícies internas e continuidade do material no caminho de condução, em vez de interrupções térmicas nas juntas.
Em contrapartida, uma carcaça que conduz bem o calor também fica quente ao toque. Em robôs que operam perto de pessoas — um cenário de projeto cada vez mais comum — a temperatura da superfície externa torna-se uma especificação de segurança, o que pode justificar o uso de uma barreira térmica e um caminho de resfriamento separado, em vez de conduzir o calor para o exterior.
Recursos de segurança para humanos: Raios de borda, eliminação de pontos de esmagamento e interfaces com cobertura macia.
Humanoides colaborativos e domésticos estão sujeitos a requisitos de segurança de contato, e a geometria da estrutura é onde muitos desses requisitos são atendidos.
Características relevantes para a usinagem:
- Raios de borda em todas as bordas acessíveis, normalmente com um raio mínimo de 2 mm, com raios maiores em superfícies que provavelmente entrarão em contato com uma pessoa.
- Eliminação do ponto de pinçamento Em juntas de vedação — as estruturas que se movem umas em relação às outras precisam de uma geometria que feche as folgas progressivamente, em vez de criar um cisalhamento.
- Interfaces de capa flexível — onde as capas de tecido ou espuma são fixadas, a estrutura subjacente precisa de superfícies sem rebarbas, recursos de fixação seguros e bordas que não desgastem a capa.
- Recuo do fixador de modo que nenhuma cabeça se projete acima de uma superfície que possa ser contatada.
- Especificação de rebarbação tratado como uma necessidade funcional e não como uma reflexão estética posterior
Se a sua plataforma segue a direção da Figura 03 em direção a exteriores macios, a camada inferior serve como substrato para essa cobertura — e seus requisitos mudam de acordo, geralmente tornando-se menos exigentes em termos estéticos e mais exigentes em relação à condição das bordas e à precisão dos recursos de fixação.
Design para Fabricação: Orientações de DFM para Carcaças de Robôs
A contribuição de maior valor que um parceiro de fabricação oferece acontece antes mesmo da elaboração do orçamento. Esses são os pontos que mais frequentemente destacamos em projetos de carroceria.
Metas de espessura mínima de parede por material e processo
Projete considerando o processo que você usará no futuro, e não apenas aquele que está sendo usado para prototipagem. A discrepância entre eles pode causar surpresas desagradáveis e caras.
| Material | CNC mínimo | fundição sob pressão mínima | Moldagem por injeção mínima |
|---|---|---|---|
| alumínio | 0.8-1.5 mm | 1.5-2.5 mm | - |
| Magnésio | 1.0-1.5 mm | 1.0-2.0 mm | - |
| ABS / PC | 1.5-2.0 mm | - | 1.5-3.0 mm |
Se você projetar uma parede de alumínio de 1.0 mm porque a usinagem permite isso e, posteriormente, optar pela fundição sob pressão, terá que redesenhar o produto. Projetar considerando o processo mais restritivo desde o início resulta em um custo um pouco maior em termos de massa e evita um ciclo de redesenho.
Projetando uma estrutura que possa migrar de usinagem CNC para ferramentas.
Este é o princípio de DFM de maior valor mencionado neste artigo, e quase ninguém o utiliza em seus projetos.
A maioria dos programas de robôs humanoides começa com estruturas usinadas e pretende migrar para ferramentas posteriormente. Mas uma estrutura projetada exclusivamente para usinagem frequentemente não pode ser transformada em ferramenta sem uma reformulação substancial — o que significa que a transição custa um ciclo completo de reformulação, além de uma revalidação, justamente no momento em que o programa está tentando escalar.
Aparência de um shell pronto para migração:
- Os ângulos de inclinação foram projetados desde o início., embora a usinagem não precise deles
- Espessura de parede uniformevisto que a fundição e a moldagem não toleram variações de espessura, enquanto a usinagem é indiferente a elas.
- Sem undercut a menos que você esteja preparado para pagar por ações secundárias em ferramentas
- Nervuras em vez de seções grossas para rigidez, o que se adequa a todos os processos.
- Características de precisão isoladas em regiões usináveisAssim, elas podem se tornar operações secundárias em uma peça fundida, em vez de exigir que toda a peça seja usinada.
- Raios em vez de cantos internos agudos, que ferramentas exigem e usinagem prefere de qualquer forma
O custo de projetar dessa forma é um pequeno aumento de massa e uma liberdade geométrica ligeiramente limitada. A vantagem é que o mesmo projeto é mantido do protótipo à produção sem necessidade de reformulação — o que, em um programa de humanoide, normalmente representa uma economia de meses.
Ângulos de inclinação: por que você deve adicioná-los antes de precisar deles.
Merece uma menção à parte, pois é o item mais ignorado da lista acima.
A usinagem não precisa de ângulo de saída. Uma parede de 90° é tão fácil de usinar quanto uma de 92°. Portanto, os protótipos usinados geralmente não têm ângulo de saída — e, consequentemente, a peça final não pode ser fundida ou moldada sem adicioná-lo, o que altera todas as dimensões de encaixe.
Adicione um ou dois graus de inclinação em todas as faces verticais na fase inicial do projeto. Isso não tem custo adicional de usinagem, é invisível no produto final e preserva suas opções de ferramental.
Consolidação de peças versus divisão de painéis
A usinagem e as ferramentas atuam em direções opostas neste caso, razão pela qual a decisão precisa ser tomada de forma deliberada.
A usinagem favorece a consolidação — uma única peça usinada em 5 eixos, substituindo quatro peças fixadas, elimina o acúmulo de tolerâncias, reduz a mão de obra de montagem e melhora a rigidez. O custo de preparação é o fator dominante, portanto, uma peça complexa geralmente é melhor do que quatro peças simples.
O ferramental favorece a divisão — peças menores significam moldes menores e mais baratos, ciclos mais rápidos e geometria de ferramenta mais simples.
Para um programa que pretende migrar, o caminho intermediário razoável é dividir o processo de acordo com as linhas que fazem sentido para as ferramentas, mas usinar as peças separadas como um conjunto combinado na mesma fixação. Dessa forma, você obtém a maior parte dos benefícios da consolidação na montagem, mantendo o caminho das ferramentas aberto.
Estratégia de fixação e inserção para cascas finas
Carcaças de paredes finas não conseguem suportar roscas de forma confiável. Uma parede de alumínio de 1.5 mm oferece pouco mais do que um ponto de contato da rosca em um parafuso M3, e qualquer desmontagem repetida irá danificá-la.
As opções, aproximadamente por ordem de preferência:
- Encartes roscados — helicoidal ou de encaixe por pressão, em um ressalto usinado com espessura de parede adequada ao redor.
- chefes locais — engrossar a parede localmente em 3-4 mm nos locais de fixação, em vez de engrossar toda a estrutura.
- Fixação por parafusos passantes a uma estrutura de suporte em vez de rosquear o próprio shell
- Porcas ou placas de porcas cativas onde se espera acesso frequente ao serviço.
E um ponto de especificação que é fácil de passar despercebido: defina os valores de torque para os fixadores da carcaça. Carcaças finas deformam-se sob torque excessivo, e a consistência do espaçamento entre os painéis é imediatamente afetada.
Quando incluir a manufatura na discussão sobre o projeto
Mais cedo do que a maioria dos programas.
A aplicação de informações de fabricação durante o projeto CAD geralmente economiza de 20% a 40% do custo de produção por meio da racionalização da espessura da parede, consolidação de peças, simplificação de recursos e substituição de materiais. A mesma aplicação de informações após o congelamento do projeto normalmente resulta em uma economia inferior a 10%, porque as alterações restantes se propagam para os componentes adjacentes.
O ponto de máximo valor ocorre quando a geometria externa do casco e as interfaces de montagem estão definidas, mas os detalhes internos ainda são flexíveis. É nesse momento que os ângulos de inclinação, a estratégia de espessura das paredes e a facilidade de adaptação podem ser incorporados ao projeto sem necessidade de ajustes.
Planejando a transição do protótipo para a produção.
Transformar as seções anteriores em uma sequência executável.
Etapa 1: Validação do Projeto (1-20 Unidades)
Processo: Usinagem CNC, com manufatura aditiva para peças internas não críticas.
Objetivo: Validar o encaixe, a montagem, o comportamento térmico, o alinhamento do sensor e a aparência. São esperadas múltiplas revisões.
O que fazer corretamente: Não invista demais no acabamento nesta etapa — faça jateamento de microesferas apenas no que você vai mostrar às partes interessadas. Aplique agora as regras de projeto para migração, pois adaptá-las posteriormente é caro. Usine o material que você pretende usar na produção, para que o comportamento térmico e estrutural seja compatível.
Cronograma típico: de uma a três semanas por iteração.
Etapa 2: Produção piloto (20-200 unidades)
Processo: Ainda predominantemente CNC. A fundição a vácuo torna-se viável para painéis estéticos quando a aparência é mais importante do que as propriedades do material.
Objetivo: Testes de campo, demonstrações para clientes, validação do processo de fabricação. O projeto deve ser estável.
O que fazer corretamente: Este é o momento de investir em dispositivos de fixação personalizados, já que o custo se amortiza ao longo do lote. Elabore amostras de referência estéticas e uma especificação de acabamento. Inicie a conversa sobre ferramentas, mesmo que ainda não as esteja desenvolvendo — orçamentos e prazos de entrega orientam o cronograma da Etapa 3.
Cronograma típico: Quatro a oito semanas por lote.
Etapa 3: Ferramentas para Pontes (200-2,000 unidades)
Processo: Termoformagem para painéis estéticos, ferramentas de ponte para peças de maior volume, usinagem CNC para revestimentos estruturais e de precisão.
Objetivo: Reduzir o custo por peça sem investir em ferramentas complexas para um projeto que ainda pode sofrer alterações.
O que fazer corretamente: Divida a lista de materiais (BOM) de forma criteriosa usando a estrutura de quatro categorias. Não produza ferramentas para tudo — produza ferramentas para as peças com maior volume e menor risco de alterações. Reserve as operações de usinagem de precisão para operações secundárias.
Cronograma típico: três a oito semanas de prazo para fabricação das ferramentas, mais algumas semanas por lote.
Etapa 4: Ferramentaria rígida (mais de 2,000 unidades)
Processo: Fundição sob pressão e moldagem por injeção para geometrias volumétricas, usinagem CNC para operações secundárias e carcaças de precisão.
Objetivo: Custo mínimo por peça em grande volume.
O que fazer corretamente: O projeto deve ser realmente finalizado. Inclua no orçamento a usinagem secundária — ela não desaparece. Mantenha um contrato de fornecimento para as peças que nunca saem da usinagem e para as inevitáveis alterações durante o processo.
Cronograma típico: prazo de entrega das ferramentas de dois a quatro meses.
Modelagem de Custos: Construindo sua Própria Análise de Ponto de Equilíbrio
O cálculo é bastante simples para ser feito por você mesmo, e vale a pena fazê-lo por parte em vez de por programa:
Custo total de usinagem = (custo de usinagem por peça × quantidade) + custo do dispositivo de fixação
Custo total das ferramentas = custo das ferramentas + (custo das ferramentas por peça × quantidade) + custo da usinagem secundária × quantidade
Igualando os valores, resolva para a quantidade, você terá o ponto de equilíbrio. Em seguida, ajuste os fatores que a aritmética não considera:
- Probabilidade de alteração do projeto — cada revisão após a fabricação das ferramentas significa novas ferramentas
- Tempo de mercado — O prazo de entrega das ferramentas pode custar mais em atraso do que economizado em custo unitário.
- O fluxo de caixa — As ferramentas representam um investimento inicial; a usinagem é uma despesa contínua.
- Confiança no volume — O ponto de equilíbrio com 3,000 unidades é irrelevante se você pretende construir apenas 1,200.
Em nossa experiência, o ponto de equilíbrio aritmético e a decisão correta divergem na maioria das vezes, e geralmente é o risco de alteração do projeto que causa essa diferença.
Erros comuns de transição
- Ferramental muito cedo, antes que o projeto esteja realmente finalizado, e depois pagar por revisões de ferramentas.
- Ferramentas tarde demais, permanecendo na usinagem muito além do ponto em que ela se torna realmente lucrativa.
- Ferramentas para tudo em vez de dividir a lista de materiais por categoria de casco
- Esquecendo a usinagem secundária no modelo de custo de peças usinadas
- Projetar sem rascunho, forçando uma reformulação na transição
- Troca de fornecedores na transição e a perda do conhecimento do processo acumulado durante a prototipagem
Escolhendo um parceiro de fabricação para carcaças de robôs
Lista de verificação de capacidade para fornecedores de manufatura da Shell
O que realmente importa para o trabalho com interfaces humanoides:
- Usinagem no eixo 5 com espaço suficiente para acomodar grandes conchas de torso e membros.
- Capacidade comprovada de paredes finas — pergunte especificamente sobre a abordagem deles em relação à tensão residual e à fixação, não apenas sobre a alegação de tolerância.
- Projeto e fabricação de acessórios personalizados internamente, já que os dispositivos de fixação padrão não suportam peças curvas.
- Ampla capacidade de materiais em ligas de alumínio, magnésio, titânio e plásticos de engenharia
- Competência no manuseio de magnésio Se a redução de peso for importante, pergunte sobre o fluido refrigerante, o manuseio dos chips e a segregação das células.
- Acabamento de superfície gerenciado Com especificações de acabamento documentadas e controle de amostras de referência, seja internamente ou por meio de parceiros.
- inspeção CMM com capacidade para verificar tolerâncias de perfil de peças grandes, e não apenas dimensões pontuais.
- Engajamento DFM durante a elaboração de orçamentos, em vez de apenas um serviço de orçamento.
- Orientação honesta sobre o processo — Um fornecedor que nunca sugere que você fabrique uma peça está otimizando seus próprios lucros, não os do seu programa.
RichconnA abordagem da [nome da empresa] para a produção de carcaças de robôs humanoides
At RichconnFabricamos carcaças para robôs humanoides nas quatro categorias descritas neste artigo: alojamentos de atuadores e juntas, carcaças de chassis estruturais, painéis externos e alojamentos de sensores de precisão.
Nossa capacidade para este trabalho se concentra na usinagem de 5 eixos para grandes peças curvas, com projeto interno de dispositivos de fixação personalizados, pois a geometria das peças raramente se adequa a dispositivos de fixação padrão. Trabalhamos com alumínio 6061-T6 e 7075-T6, magnésio, titânio Ti-6Al-4V e plásticos de engenharia usináveis, incluindo ABS, policarbonato e PEEK.
Especificamente sobre o magnésio: usinamos componentes de carcaça de robôs em magnésio na produção e teremos prazer em discutir detalhadamente nossos protocolos de manuseio e refrigeração com os projetos que os consideram. Dadas as exigências de segurança, recomendamos que você faça essas perguntas a qualquer fornecedor que apresente orçamento para trabalhos com magnésio.
Em relação ao acabamento de superfície, queremos ser transparentes sobre como funciona: jateamento com microesferas, anodização e pintura são realizados por parceiros externos de acabamento qualificados, e não internamente. O que oferecemos é controle de especificações, gerenciamento de amostras de referência, gerenciamento de peças durante todo o processo de acabamento e inspeção na devolução. Para programas de acabamento cosmético, trabalharemos com você para estabelecer amostras de referência aprovadas antes do início da produção — esta etapa previne a maioria dos problemas de consistência entre lotes, independentemente de onde o acabamento seja realizado.
Também realizamos usinagem secundária em cascas fundidas e moldadas, que é onde muitos programas de cascas acabam chegando à medida que aumentam de escala. Se o seu programa está caminhando para a fase de ferramental, essa transição não precisa significar a troca de fornecedores de usinagem.
Como começar: Acordo de confidencialidade, revisão de projeto e orçamento
- Contato inicial via richconn.com Com uma breve descrição do seu programa, volumes-alvo e cronograma.
- NDA mútuo — prática padrão para trabalhos de robótica pré-comerciais
- Revisão do projeto Abrangendo a categorização de revestimentos, recomendações de materiais, estratégia para paredes finas, preparação para migração e orientações honestas sobre o processo, incluindo onde sugerimos o uso de ferramentas em vez de revestimentos.
- Citação com preços, prazos de entrega e custos de equipamentos claramente discriminados.
- Primeiro artigo Com relatório de inspeção completo e, para peças estéticas, aprovação de referência de acabamento.
- Planejamento de produção À medida que os volumes aumentam, é importante incluir uma estratégia de usinagem secundária, caso esteja migrando para ferramentas.
Conclusão
A resposta sincera para a pergunta "devo usar máquinas CNC para fabricar as carcaças dos meus robôs humanoides?" é: algumas delas, em certos volumes, por razões específicas.
Usine suas estruturas, pois as propriedades do material fundido e o risco de porosidade não são aceitáveis em trajetórias de carga. Usine as carcaças do sensor e do cabeçote, pois a precisão de ±0.15 mm no recorte não é alcançável de outra forma a um custo razoável. Usine tudo enquanto seu projeto ainda está em desenvolvimento, pois usinar um projeto que muda é o erro mais caro em todo o processo. E usine seus modelos mestres e operações secundárias indefinidamente, pois todo processo com ferramentas depende de usinagem em algum ponto.
Modele seus painéis cosméticos assim que o design estiver finalizado e os volumes justificarem sua utilização. A transição da Figure foi a decisão certa para a Figure, e a mesma lógica eventualmente se aplicará ao seu programa também — só que provavelmente não agora, e provavelmente não para todas as peças.
O parceiro de fabricação que vale a pena ter é aquele que lhe diz qual é qual. Richconn Preferimos aconselhar um cliente a fabricar uma peça sob encomenda e manter seus negócios de usinagem focados nas peças que realmente precisam, em vez de usinar tudo e perder o relacionamento quando a situação econômica se complicar.



